
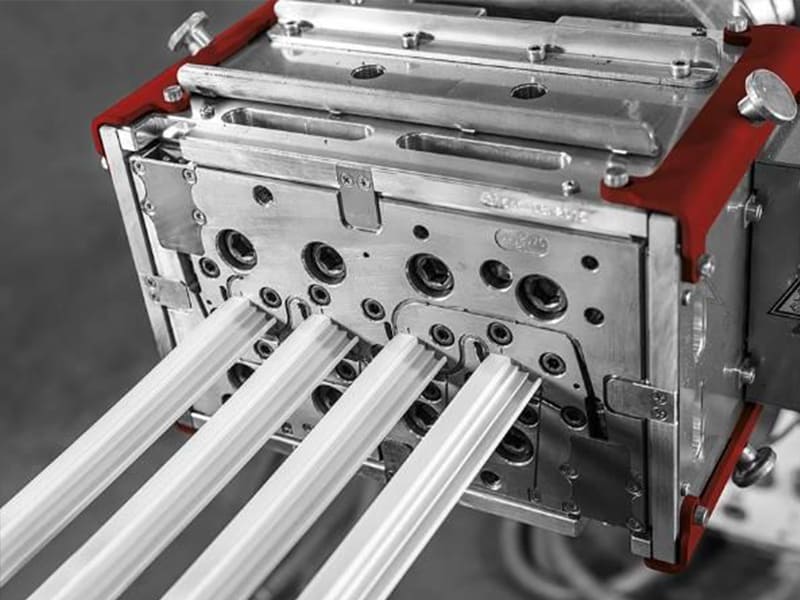
Schnelle Antwort: Beim Kunststoffextrusionsverfahren wird geschmolzener Kunststoff kontinuierlich durch eine Formdüse gepresst, um Teile mit konstantem Querschnitt – Rohre, Schläuche, Profile, Kabelisolierungen, Dichtungen und Platten – bei sehr hohen Produktionsraten und niedrigen Stückkosten herzustellen. Die Kosten für Extrusionsdüsen liegen bei $1.000–$10.000 (im Vergleich zu $5.000–$100.000+ für Spritzgussformen), und der Prozess läuft kontinuierlich ohne Start-Stopp-Zyklen ab. Die erreichbare Toleranz liegt bei ±0,1–0,5 mm – ausreichend für durchgehende Profile und Dichtungsanwendungen, jedoch nicht für Präzisionsbauteile mit Passgenauigkeit. Entscheiden Sie sich für die Extrusion, wenn die Produktgeometrie einen konstanten Querschnitt aufweist, das Produktionsvolumen hoch ist und die Kosten pro Laufmeter die wirtschaftliche Priorität darstellen. Entscheiden Sie sich für das Spritzgießen, wenn das Bauteil eine komplexe 3D-Geometrie, enge Toleranzen oder Merkmale erfordert, die über die Länge variieren.
Warum Ingenieure sich für die Kunststoffextrusion entscheiden
Das Kunststoffextrusionsverfahren nimmt eine grundlegend andere technische Nische ein als Spritzguss, Blasformen oder Thermoformen. Es handelt sich dabei weder um einen Kompromiss noch um einen kostengünstigeren Ersatz für ein anderes Verfahren – es ist das einzige praktikable Herstellungsverfahren für eine bestimmte Produktklasse, und innerhalb dieser Klasse ist es allen Alternativen hinsichtlich Kosten, Geschwindigkeit und Kontinuität überlegen.
Das charakteristische Merkmal von Strangpressprodukten ist der konstante Querschnitt: Die Matrize bestimmt die Profilgeometrie, und jeder Laufmeter des Endprodukts weist einen identischen Querschnitt auf. Diese Einschränkung ist zugleich die Stärke und die Grenze des Verfahrens. Jedes Produkt, das sich als gleichförmiges, in die Länge gestrecktes Profil definieren lässt – Rohre, Schläuche, Dichtungen, Drahtisolierungen, Fensterrahmen, Bleche, Folien – eignet sich von Natur aus für die Extrusion. Produkte, die einen variierenden Querschnitt, dreidimensionale Komplexität oder präzise Montageeigenschaften erfordern, kommen hingegen nicht dafür in Frage.
Wenn ein Produkt zum Extrusionsprofil passt, sind die wirtschaftlichen Vorteile überzeugend:
- Kein Schließen und Öffnen der Form pro Zyklus: Der Prozess läuft kontinuierlich und wird in Metern pro Stunde statt in Stück pro Stunde gemessen.
- Geringe Investitionen in Werkzeuge: Eine Extrusionsdüse mit den Abmessungen $1.000–$10.000 ermöglicht eine sofortige Produktion, ohne dass die 4–8 Wochen dauernde Fertigungszeit für Spritzgussformen anfällt.
- Minimaler Materialverschleiß: Das Material fließt kontinuierlich ohne Angüsse, Einlaufkanäle oder Angusskanäle.
- Arbeitseffizienz: Ein einziger Bediener kann eine laufende Extrusionsanlage bedienen, die pro Schicht Hunderte von Metern produziert.
So funktioniert der Kunststoffextrusionsprozess
Stufe 1: Materialzufuhr
Das Kunststoff-Rohmaterial – in der Regel Granulat oder Pulver – wird in einen Trichter am hinteren Ende des Extruders eingefüllt. Durch die Schwerkraft gelangt das Material in den Zylinder, wo es auf die rotierende Schnecke trifft. Pigmentkonzentrate, UV-Stabilisatoren, Flammschutzmittel und andere Additive können in dieser Phase beigemischt werden, um eine Inline-Einfärbung und eine Anpassung der Eigenschaften zu erreichen.
Stufe 2: Schneckenförderung, Schmelzen und Druckbeaufschlagung
Der Extruderzylinder enthält eine spiralförmige Schnecke, die sich während des gesamten Produktionsvorgangs kontinuierlich dreht – im Gegensatz zur hin- und hergehenden Schnecke beim Spritzgießen, die zudem eine Einspritzfunktion erfüllt. Die Extruderschnecke erfüllt drei Funktionen gleichzeitig, während das Material von der Einzugszone zur Düse befördert wird:
Förderung: Das Material wird entlang des spiralförmigen Kanals nach vorne befördert.
Schmelzen: Heizbänder im Zylinder (eingestellt auf 160–300 °C, je nach Material) und die durch die Schneckenrotation erzeugte mechanische Scherwärme schmelzen den Kunststoff gleichmäßig. Der Übergang von festen Granulaten zu einer homogenen Schmelze erfolgt typischerweise innerhalb der ersten 60–70% der Zylinderlänge.
Druckbeaufschlagung: Die Geometrie der Schnecke erzeugt einen Druck, der das geschmolzene Material mit kontrollierter Durchflussrate und kontrolliertem Druck durch die Düse nach vorne drückt. Die typischen Schmelzdrücke an der Düse liegen je nach Material und Düsenauslegung zwischen 10 und 30 MPa.
Das entscheidende Merkmal der Extrusion: Die Schnecke dreht sich ununterbrochen. Diese anhaltende Drehbewegung sorgt für einen kontinuierlichen Materialfluss, weshalb der Extrusionsprozess stunden- oder tagelang ohne Unterbrechung laufen kann.
Schritt 3: Formgebung der Matrize
Der geschmolzene Kunststoff tritt aus dem Zylinder aus und gelangt in die Düse – ein präzisionsgefertigtes Werkzeug, das den endgültigen Querschnitt des Extrudats bestimmt. Die Konstruktion der Düse ist der anspruchsvollste Teil der Extrusionswerkzeugherstellung:
Rohr- und Rohrformwerkzeuge In der Mitte wird ein Dorn (Torpedo) eingesetzt, um die Hohlbohrung zu erzeugen, wobei der äußere Matrizenring den Außendurchmesser festlegt. Die Stützarme des Dorns bilden Strömungsengpässe, die sorgfältig optimiert werden müssen, um Schweißnähte im fertigen Bauteil zu vermeiden.
Profilwerkzeuge Bei komplexen Querschnitten (Fensterrahmen, Konstruktionsprofile, Mehrkammerprofile) muss der Strömungswiderstand über alle Querschnittszonen hinweg sorgfältig ausgeglichen werden, um eine gleichmäßige Austrittsgeschwindigkeit zu gewährleisten – ungleichmäßige Geschwindigkeiten führen dazu, dass sich das Extrudat verbiegt, verdreht oder innere Spannungen aufweist.
Blechstempel (auch als Flachdüsen oder Kleiderbügel-Düsen bezeichnet) verteilen die Schmelze mithilfe einer internen Verteilergeometrie, die darauf ausgelegt ist, die Fließgeschwindigkeit und die Dicke über die gesamte Bahnbreite hinweg auszugleichen, seitlich über einen breiten, schmalen Austrittsspalt.
Die Dünung: Wenn geschmolzener Kunststoff die Düsenöffnung verlässt, dehnt er sich leicht aus – die durch den Durchfluss durch die Düse verursachte elastische Dehnung gleicht sich beim Austritt teilweise wieder aus, wodurch sich die Querschnittsabmessungen je nach viskoelastischen Eigenschaften des Materials um etwa 5–30% vergrößern. Um dies auszugleichen, müssen die Düsenabmessungen kleiner als die Zielabmessungen ausgelegt werden, was materialspezifische Kenntnisse über die Düsenausdehnung erfordert. Dies ist ein Grund, warum die Konstruktion von Extrusionsdüsen ein spezialisiertes ingenieurwissenschaftliches Fachgebiet ist.
Schritt 4: Kalibrierung und Kühlung
Unmittelbar nach dem Verlassen der Düse wird das Extrudat, solange es noch weich ist, durch ein Kalibriersystem maßgenau geregelt:
Rohre und Röhren: Vakuumkalibrierhülsen – Präzisionsrohre, in denen ein leichter Unterdruck gegenüber dem atmosphärischen Druck herrscht – ziehen den heißen Kunststoff gegen eine gekühlte Metallbohrung, um den Außendurchmesser festzulegen, während das Material aushärtet. Alternativ kann auch ein innerer Luftdruck verwendet werden, um die Bohrung aufrechtzuerhalten.
Profile: Kalibrierplatten oder Vakuumhalterungen halten die Profilgeometrie während des Abkühlens in Form.
Blatt: Polierwalzen (ein Stapel temperaturgeregelter Metallwalzen) kühlen das Blech gleichzeitig ab und sorgen für eine präzise Oberflächengüte und Dicke.
Im Anschluss an die Kalibrierzone erfolgt eine Wasserbadkühlung (für Rohre und Schläuche) oder eine Luftkühlung (für leichtere Profile und Folien), um die Erstarrung abzuschließen. Die Geschwindigkeit und Gleichmäßigkeit der Abkühlung wirken sich direkt auf die Maßhaltigkeit, die Verformung und die Eigenspannungen im Endprodukt aus.
Schritt 5: Abtransport und Zuschnitt
Ein Abzugsystem (Raupenketten, Bandabzieher oder Klemmwalzen) greift das Extrudat und zieht es mit einer kontrollierten, konstanten Geschwindigkeit vorwärts, die mit der Extruderleistung synchronisiert ist. Die Abzugsgeschwindigkeit bestimmt in Kombination mit der Schneckendrehzahl des Extruders das Streckverhältnis – also den Maßunterschied zwischen den Abmessungen am Düsenaustritt und den Abmessungen des Endprodukts. Eine Erhöhung der Abzugsgeschwindigkeit im Verhältnis zur Schneckendrehzahl dehnt das Material, wodurch die Wandstärke verringert und die Länge pro Materialeinheit erhöht wird.
Das anschließende Schneiden oder Aufwickeln rundet den Vorgang ab:
- Rohre und Profile werden von Fliegsägeanlagen auf die vorgegebenen Längen zugeschnitten, die während des Schnitts mit dem Extrudat mitlaufen und anschließend für den nächsten Schnitt zurückkehren.
- Folien und Schläuche werden für die weitere Verarbeitung oder den Versand zu Rollen aufgewickelt
Dieser gesamte Prozess – vom Trichter bis zum fertigen Rohr oder Profil – läuft kontinuierlich ab, ohne dass einzelne Teilzyklen stattfinden.
Extrusion vs. Spritzguss: Technischer Vergleich
| Faktor | Kunststoffextrusion | Spritzguss |
|---|---|---|
| Produktionsart | Kontinuierlich (Meter/Stunde) | Zyklisch (Teile/Zyklus) |
| Leistungsmessung | Laufmeter oder kg/Stunde | Stück pro Stunde |
| Geometriefähigkeit | Nur konstanter Querschnitt | Komplexe 3D-Formen |
| Maßtoleranz | ±0,1–0,5 mm | ±0,05–0,1 mm |
| Werkzeugkosten | $1.000–$10.000 | $5.000–$100.000+ |
| Vorlaufzeit für die Werkzeugherstellung | Tage bis 2 Wochen | 4–8 Wochen |
| Wirtschaftliches Produktionsvolumen | Kontinuierlich hohes Volumen | > 10.000 Einheiten/Jahr |
| Materialverschwendung | Sehr gering (keine Läufer/Eingänge) | Niedrig (mit Heißkanälen) |
| Teillänge | Unbegrenzt | Eingeschränkt durch die Formgröße |
| Möglichkeiten der Oberflächenbearbeitung | Gut | Ausgezeichnet |
| Komplexe Merkmale (Rippen, Erhebungen) | Nicht machbar | Machbar |
Die entscheidende technische Abwägung zwischen Extrusion und Spritzguss: Lässt sich das Produkt als Profil mit konstantem Querschnitt beschreiben, das auf eine bestimmte Länge gestreckt wird, ist die Extrusion fast immer wirtschaftlicher und lässt sich schneller in die Produktion überführen. Erfordert das Produkt hingegen einen variierenden Querschnitt, dreidimensionale Merkmale, enge Toleranzen oder eine diskrete Teilegeometrie, ist der Spritzguss das richtige Verfahren.
Werkstoffe für die Kunststoffextrusion
Bei der Materialauswahl für die Extrusion müssen die Leistungsanforderungen der Endanwendung mit der Verarbeitbarkeit in Einklang gebracht werden – also der Fähigkeit des Materials, eine stabile Schmelze zu bilden, gleichmäßig durch die Düse zu fließen und beim Abkühlen vorhersehbar zu erstarren.
Der entscheidende Materialparameter für die Extrusionsverarbeitbarkeit ist Schmelzindex (MFI) — ein Maß dafür, wie leicht das Polymer unter standardisierten Bedingungen fließt. Für die Extrusion sind Materialien mit einem MFI in einem für die jeweilige Anwendung spezifischen Bereich erforderlich: Ist der MFI zu hoch (sehr flüssig), kann es sein, dass das Extrudat am Düsenaustritt nicht ausreichend stabil ist und durchhängt oder zusammenfällt; ist der MFI zu niedrig (zu viskos), fließt das Material möglicherweise nicht gleichmäßig durch komplexe Profildüsen und erfordert unter Umständen einen übermäßig hohen Zylinderdruck.
PVC (Polyvinylchlorid)
PVC ist der vorherrschende Werkstoff für die Extrusion im Bauwesen: Fensterprofile, Entwässerungsrohre, Fassadenverkleidungen, Elektroinstallationsrohre. PVC ist sowohl in starren (R-PVC) als auch in flexiblen (P-PVC mit Weichmacherzusatz) Ausführungen erhältlich und bietet bei geringen Materialkosten eine hervorragende Witterungsbeständigkeit, Feuerbeständigkeit und Formstabilität.
Wichtiger Hinweis zur Verarbeitung: PVC zersetzt sich bei Temperaturen über ca. 180 °C und setzt dabei Salzsäure frei. Die Extrusion von PVC erfordert sorgfältig geregelte Zylindertemperaturen, kurze Verweilzeiten und Wärmestabilisatoren (je nach Anwendung und gesetzlichen Anforderungen auf Kalzium-Zink-, Organozinn- oder Bleibasis). PVC-Extrusionsanlagen müssen sorgfältig gewartet werden, um Materialstau und -zersetzung zu verhindern.
HDPE (Polyethylen hoher Dichte)
HDPE ist das Standardmaterial für Wasserversorgungsrohre, Gasverteilungsrohre und Freileitungsrohre. Dank seiner Kombination aus chemischer Beständigkeit, UV-Stabilität (bei Zugabe von Stabilisatoren), Flexibilität bei niedrigen Temperaturen und hervorragender Extrusionsverarbeitbarkeit ist es weltweit das Material der Wahl für Rohranwendungen im Infrastrukturbereich.
Bei der HDPE-Rohr-Extrusion werden eine gleichmäßige Wandstärke, glatte Innenflächen und Maßhaltigkeit erreicht, die für Druckrohrleitungen unerlässlich sind (Wasserversorgungsleitungen für einen Druck von über 100 m Wassersäule, Gasverteilung bei niedrigem Druck). HDPE-Rohre können vor Ort stumpfgeschweißt oder elektrofusioniert werden, wodurch Fehler durch Lösungsmittelkleber und Formstücke vermieden werden, die bei anderen Rohrmaterialien auftreten können.
PP (Polypropylen)
Die PP-Extrusion wird für chemikalienbeständige Rohre und Formteile, Laborgeräte sowie industrielle Prozessrohrleitungen eingesetzt. Die Beständigkeit von PP gegenüber einem breiten Spektrum an Säuren, Laugen und organischen Lösungsmitteln bei Temperaturen bis zu etwa 100 °C (Typ I PP-R für Warmwasseranwendungen) macht es zum Standardwerkstoff für Rohrleitungssysteme in der chemischen Verarbeitung, in denen PVC oder PE durch die Prozessflüssigkeit zersetzt würden.
ABS (Acrylnitril-Butadien-Styrol)
Bei der ABS-Plattenextrusion werden Flachprodukte für das Vakuumformen (Thermoformen) hergestellt, aus denen Innenverkleidungen für Fahrzeuge, Gehäuse für Haushaltsgeräte und Ausstellungsregale gefertigt werden. Durch die ABS-Extrusion entstehen Platten mit guter Oberflächenqualität und gleichmäßiger Dicke, was für das anschließende Thermoformen von entscheidender Bedeutung ist, da die Gleichmäßigkeit der Plattendicke sich direkt auf die Gleichmäßigkeit der Wandstärke des geformten Teils auswirkt.
Nylon (PA6, PA66, PA12)
Bei der Nylonextrusion werden mechanische Profile, Führungsschienen, Gleitprofile und Bauteile hergestellt, die eine Kombination aus hoher Festigkeit, Steifigkeit und Verschleißfestigkeit erfordern, wie sie Polyamide bieten. PA12 wird in der Extrusion besonders häufig verwendet, da es eine geringere Feuchtigkeitsaufnahme als PA6 oder PA66 aufweist und somit eine bessere Dimensionsstabilität des fertigen Extrudats gewährleistet.
Polycarbonat (PC)
Bei der PC-Extrusion werden Platten für Maschinenschutzvorrichtungen, Beschilderungen, Verglasungen und Lichtstreuplatten hergestellt. Die optische Klarheit, die hohe Schlagzähigkeit und die Betriebstemperatur von bis zu ca. 120 °C machen PC zum Standardmaterial für Anwendungen, bei denen die Kombination dieser Eigenschaften erforderlich ist. PC muss vor der Extrusion sorgfältig getrocknet werden (Restfeuchtigkeit führt zu Hydrolyse und einer Verschlechterung der mechanischen Eigenschaften des Extrudats).
Leitfaden zur Materialauswahl
| Material | Hauptmerkmale | Extrusionsverarbeitbarkeit | Typische Anwendungen |
|---|---|---|---|
| Hart-PVC | Witterungsbeständigkeit, niedrige Kosten, Feuerhemmung | Gut (erfordert Hitzestabilisator, kontrollierte Temperatur) | Fensterprofile, Abflussrohre, Leitungsrohre |
| Weich-PVC | Flexibilität, großer Härtebereich | Gut | Kabelisolierung, Gartenschlauch, medizinische Schläuche |
| HDPE | Chemische Beständigkeit, UV-Beständigkeit, Zähigkeit | Ausgezeichnet | Wasserleitung, Gasleitung, Freileitung |
| PP | Chemikalienbeständigkeit, Einsatz bei hohen Temperaturen | Gut | Rohrleitungen für chemische Stoffe, Schläuche für den Kontakt mit Lebensmitteln |
| LLDPE | Flexibilität, Zähigkeit, Dichtungsfestigkeit | Ausgezeichnet | Folie, Stretchfolie, Verpackung |
| Abs | Gute Oberflächengüte, Steifigkeit, Zähigkeit | Gut | Thermoformplatten, Profile |
| Nylon PA12 | Festigkeit, Verschleißfestigkeit, geringe Feuchtigkeitsaufnahme | Mäßig (muss getrocknet werden) | Mechanische Profile, Führungsschienen |
| PC | Optische Klarheit, Schlagfestigkeit, hohe Temperaturbeständigkeit | Mäßig (muss getrocknet werden, kontrollierte Temperatur) | Verglasungsplatten, Lichtdiffusoren |
| TPE/TPU | Flexibilität, gummiartiges Verhalten, recycelbar | Gut | Dichtungen, flexible Profile, Kabelummantelungen |
Maßtoleranzen und prozessbedingte Einschränkungen
Erreichbare Toleranz
Bei der Standard-Kunststoffextrusion werden folgende Maßtoleranzen erreicht:
- Außendurchmesser und Innendurchmesser des Rohrs: ±0,1–0,5 mm bei Standardausführung; Premium-Rohre für den Druckbetrieb können durch Präzisionskalibrierung einen Außendurchmesser von ±0,05–0,15 mm aufweisen
- Gesamtabmessungen des Profils: ±0,2–0,5 mm
- Wandstärke: ±10–15% vom Nennwert bei Standard-Extrusion; ±5–8% bei Präzisions-Extrusion mit strenger Prozesskontrolle
Diese Toleranzen sind für die Hauptanwendungsbereiche der Extrusion ausreichend – Druckrohre (bei denen die Toleranz des Außendurchmessers auf die Geometrie der Fittings abgestimmt ist), Dichtungsstreifen (bei denen geringfügige Maßabweichungen durch Kompression ausgeglichen werden), Fensterprofile (bei denen die Geometrie der Steckverbindungen eine integrierte Toleranz aufweist) sowie Platten für das Thermoformen (bei denen die endgültigen Abmessungen durch die nachgelagerte Formgebung festgelegt werden).
Sie sind nicht für Präzisionsmontageteile geeignet – also für Teile mit Passungsanforderungen nach H7/h6, Bauteile, die mit Spritzgussgehäusen mit engen Spielmaßen zusammenpassen müssen, oder für alle Merkmale, bei denen eine Genauigkeit von ±0,05 mm oder besser erforderlich ist.
Die Bedingung des konstanten Querschnitts
Dies ist die grundlegende geometrische Einschränkung des Extrusionsverfahrens, und sie ist absolut. Die Düse bestimmt den Querschnitt, und jeder Punkt entlang der Länge des Extrudats weist denselben Querschnitt auf wie jeder andere Punkt. Es gibt im Extrusionsprozess keinen Mechanismus, um die Wandstärke zu variieren, an einer bestimmten Stelle einen Vorsprung anzubringen, einen Steg zu erzeugen, der an einer Stelle erscheint und an einer anderen nicht, oder irgendeine andere geometrische Längsvariation zu erzeugen.
Produkte, die geometrische Veränderungen in Längsrichtung erfordern, kommen per Definition nicht für das Extrusionsverfahren in Frage. Dabei handelt es sich nicht um eine Einschränkung der Werkzeuge, die sich durch ausgefeiltere Matrizen überwinden ließe – es ist eine grundlegende Folge des kontinuierlichen Extrusionsverfahrens.
Im Rahmen von Nachbearbeitungsschritten können nach dem Extrudieren weitere Merkmale hinzugefügt werden: Löcher und Schlitze können gebohrt oder gestanzt werden; Aussparungen können gefräst werden; Verbindungselemente können durch Sekundärformung (Co-Molding oder Overmolding) hergestellt werden. Dies führt jedoch zu zusätzlichen Produktionsschritten und höheren Kosten; bei Bauteilen mit starken Längsabweichungen ist das Spritzgießen in der Regel insgesamt wirtschaftlicher.
Die Schwellung und die Maßabweichung
Die Düsenausdehnung – die Ausdehnung des Extrudats nach dem Austritt aus der Düse – ist ein materialspezifisches, temperaturabhängiges Phänomen, das bei der Düsenkonstruktion berücksichtigt werden muss. Für ein bestimmtes Polymer und bestimmte Verarbeitungsbedingungen lässt sich die Düsenausdehnung vorhersagen und ausgleichen. Allerdings beeinflussen Änderungen der Materialcharge, der Verarbeitungstemperatur, der Durchsatzrate oder der Schneckendrehzahl die Düsenquellung, was bedeutet, dass eine Düse, die bei einer Charge gute Ergebnisse liefert, bei einer neuen Materialcharge möglicherweise leicht abweichende Abmessungen erzeugt. Aus diesem Grund erfordert die Maßhaltigkeit bei der Extrusion nicht nur eine korrekte Düsenkonstruktion, sondern auch eine strenge Kontrolle der Prozessparameter während des gesamten Produktionslaufs.
Verformung bei langen Profilen
Lange Strangpressprofile – Fensterrahmen mit einer Länge von 3–6 m, Konstruktionsprofile ähnlicher Länge – neigen zu Verformungen, wenn:
- Die Wandstärke ist ungleichmäßig (dickere Abschnitte kühlen langsamer ab, was zu einer ungleichmäßigen Schrumpfung führt, die das Profil verzieht)
- Die Kühlung erfolgt ungleichmäßig (eine Seite kühlt schneller ab als die andere, wodurch sich eine Längswölbung bildet)
- Das Material weist eine hohe orientierungsabhängige Schrumpfung auf (einige teilkristalline Polymere schrumpfen in Fließrichtung stärker als in Querrichtung).
Gut konzipierte Profile mit ausgewogener Wandstärke und symmetrischer Kühlung verhindern Verformungen. Asymmetrische Profile, die geometrisch nicht ausgewogen gestaltet werden können, neigen naturgemäß zu Verformungen und sollten vor der Festlegung der Werkzeuge sorgfältig geprüft werden.
Kostenstruktur der Kunststoffextrusion
Werkzeugkosten
Extrusionsdüsen sind deutlich kostengünstiger als Spritzgussformen, weil:
- Sie benötigen weniger Material (keine Formbasis, kein Auswerfer, keine Kühlkanäle)
- Sie werden aus weniger Bauteilen gefertigt
- Sie erfordern nicht die Oberflächenqualität, die für kosmetisch anspruchsvolle Spritzgussoberflächen erforderlich ist
| Profilkomplexität | Typische Spanne der Werkzeugkosten |
|---|---|
| Einfaches Rohr oder Rohrstück | $800–$3.000 |
| Standardprofil (Fensterdichtung, Kantenverkleidung) | $2.000–$6.000 |
| Komplexes Mehrkammerprofil | $5.000–$15.000 |
| Breitbahn- oder Folien-Extrusionsdüse | $5.000–$20.000 |
Die Werkzeugkosten werden über die gesamte Produktionsserie abgeschrieben. Bei typischen Extrusionsgeschwindigkeiten (10–100+ m/min bei Folien; 5–30 m/min bei Rohren und Profilen) sind die Werkzeugabschreibungskosten pro Einheit bei jedem nennenswerten Produktionsvolumen äußerst gering.
Stückkosten (Kosten pro Meter)
Die Extrusionskosten werden in der Regel pro Kilogramm verarbeitetem Material oder pro Laufmeter Fertigprodukt angegeben. Typische Preisspannen:
| Produkttyp | Typische Bearbeitungskosten |
|---|---|
| Einfaches PVC-Rohr (DN 50–100) | $0,40–$1,50 pro Meter |
| HDPE-Druckrohr (DN 50–100) | $0,60–$2,00 pro Meter |
| PVC-Profil für Fenster und Türen | $1,50–$6,00 pro Meter |
| Komplexes Mehrkammerprofil | $3,00–$10,00 pro Meter |
| ABS-Platte (2 mm, 1200 mm breit) | $1,20–$2,50 pro kg |
Die Materialkosten sind in der Regel der entscheidende Faktor bei den Stückkosten der Extrusion. Die Kosten pro Meter für die Düse sinken mit steigendem Produktionsvolumen rapide – eine $5.000-Düse, die über 100.000 Meter abgeschrieben wird, verursacht Kosten von $0,05 pro Meter, bei 1.000.000 Metern sind es nur noch $0,005 pro Meter.
Anwendungen nach Branche
Bauwesen und Infrastruktur
Die Extrusion von PVC- und HDPE-Rohren ist gemessen am Volumen das größte einzelne Anwendungssegment. Der Hochbau, die kommunale Wasserversorgung und Abwasserentsorgung sowie die Telekommunikations-Leitungsinfrastruktur sind allesamt auf extrudierte Profile angewiesen:
- Entwässerungssysteme aus Hart-PVC (DN 50–500)
- HDPE-Rohre für die Wasserversorgung und Gasverteilung (PE100-Qualität, SDR 11–17)
- Mehrkammer-PVC-Fensterprofile (3–5-Kammer-Konstruktionen für eine optimale Wärmedämmung)
- PVC-Verkleidung und Blende aus Strukturschaum
Die Anforderungen der Baubranche nach großen Längen (Rohrleitungssysteme im Kilometerbereich), gleichbleibender Geometrie und niedrigen Stückkosten machen das Extrusionsverfahren zum einzig praktikablen Verfahren.
Elektrotechnik und Elektronik
Die Isolierung von Drähten und Kabeln ist ein wichtiger Anwendungsbereich der Extrusion: Der Leiter (Kupfer oder Aluminium) wird durch die Mitte der Düse geführt, während die Schmelze um ihn herum extrudiert wird, wodurch ein endloser isolierter Draht entsteht. Die präzise, gleichmäßige Isolationsdicke und die porenfreie Struktur, die durch die Kreuzkopfextrusion erzielt werden, sind entscheidend für die elektrische Sicherheit und die Signalintegrität.
Als Isoliermaterialien für Kabel kommen in der Regel XLPE (vernetztes Polyethylen) für Stromkabel, PVC für Gebäudeleitungen, LSZH-Verbindungen (raucharm und halogenfrei) für sicherheitskritische Anlagen sowie Fluorpolymere (PTFE, FEP) für Anwendungen mit hohen Temperaturen oder chemischer Beständigkeit zum Einsatz.
Medizinprodukte
Die Extrusion von medizinischen Schläuchen erfordert eine Kombination aus Maßgenauigkeit, Biokompatibilität des Materials und Prozessreinheit, die die Extrusion für medizinische Zwecke von der industriellen Rohrherstellung unterscheidet. Wesentliche Anforderungen:
- Gleichbleibender Innendurchmesser mit einer Toleranz von ±0,05–0,10 mm (entscheidend für die Durchflussregelung und die Kompatibilität mit Katheter-Führungsdrähten)
- Glatte Innenflächen (Ra < 0,8 µm für die Reinheit des Durchflusswegs)
- Materialien in medizinischer Qualität, geprüft gemäß ISO 10993 (PVC, PE, Silikon, TPU, je nach Anwendung)
- Extrusion in Reinräumen oder unter kontrollierten Umgebungsbedingungen zur Vermeidung von Partikelverunreinigungen
Zu den Anwendungsbereichen zählen Schläuche für Infusionssets, Katheterschäfte, Ernährungssonden-Sets, Drainagekatheter und Griffe für minimalinvasive chirurgische Instrumente.
Automobil
Im Bereich der Extrusionsanwendungen für die Automobilindustrie dominieren Dichtungssysteme – Türdichtungen, Fensterdichtungen, Kofferraumdichtungen – sowie Kabelbaumummantelungen. Bei den Dichtungssystemen kommen coextrudierte Profile zum Einsatz (gleichzeitige Extrusion von zwei oder mehr Materialien durch eine einzige Düse), um in einem einzigen Produktionsschritt Dichtungen mit steifen Befestigungsflanschen und weichen Dichtlippen herzustellen. TPE/EPDM-Kombinationen sind aufgrund ihres Temperaturbereichs, ihrer UV-Beständigkeit und ihrer Druckverformungsrestbeständigkeit der Standard für Wetterdichtungen im Automobilbereich.
DFM-Richtlinien für die Konstruktion von Extrusionsteilen
Auslegung für konstanten Querschnitt
Die wichtigste Anforderung an die Fertigungsfreundlichkeit (DFM) bei der Extrusion: Es muss sichergestellt werden, dass jeder Querschnitt entlang der gesamten Länge identisch ist. Merkmale, die über die Länge variieren – Flansche in bestimmten Abständen, variable Wandstärken, unterschiedliche Profile an den Enden – können nicht durch Extrusion hergestellt werden und müssen durch Nachbearbeitung (Bohren, Stanzen, Sekundärformung) hinzugefügt werden, oder die Konstruktion muss auf ein anderes Verfahren umgestellt werden.
Gleichmäßige Wandstärke gewährleisten
Eine ungleichmäßige Wandstärke ist die häufigste Ursache für Verformungen beim Strangpressen und Maßinstabilität. Als Konstruktionsregel gilt: Benachbarte Wandstärken sollten ohne allmählichen Übergang nicht um mehr als 25% voneinander abweichen. Ist ein dickerer Abschnitt aus funktionalen Gründen erforderlich (z. B. eine Verstärkungsrippe an einem Profil), sollte sich der Übergang von dünn zu dick über eine Strecke erstrecken, die mindestens das 2–3-Fache der Wandstärkenänderung beträgt.
Vermeiden Sie scharfe Innenecken bei komplexen Profilen
Scharfe Innenecken in Profilwerkzeugen verursachen einen hohen lokalen Strömungswiderstand, was zu einem Strömungsungleichgewicht führt, das eine ungleichmäßige Oberflächenqualität und möglicherweise Materialstau zur Folge hat (was bei wärmeempfindlichen Materialien wie PVC zu einer Qualitätsminderung führt). Innenecken sollten bei Standardprofilen einen Mindestradius von 0,5–1,0 mm aufweisen; größere Radien verbessern das Strömungsgleichgewicht.
Entwurf für die Entformung bereitstellen
Im Gegensatz zu Spritzgussformen weisen Extrusionswerkzeuge keine Entformungsschrägen im herkömmlichen Sinne auf – das Material fließt durch das Werkzeug hindurch und aus diesem heraus, anstatt aus ihm herausgezogen zu werden. Allerdings müssen einspringende Strukturen (Hinterschneidungen im Werkzeug, in denen Material eingeschlossen werden könnte) vermieden oder durch die Konstruktion der Werkzeugkomponenten berücksichtigt werden.
Geben Sie Toleranzen an, die den Extrusionsmöglichkeiten entsprechen
Legen Sie Maßtoleranzen auf der Grundlage des bei der Extrusion erreichbaren Bereichs fest (±0,1–0,5 mm für die meisten Maße), anstatt standardmäßig Toleranzen für Spritzgussteile zu verwenden. Unnötig enge Toleranzen bei extrudierten Profilen treiben die Werkzeugkosten (da eine präzisere Werkzeugherstellung und mehr Iterationen erforderlich sind) und die Produktionskosten (da eine langsamere Liniengeschwindigkeit und häufigere Maßkontrollen erforderlich sind) in die Höhe, ohne dass ein funktionaler Nutzen entsteht, wenn die Anwendung die engere Toleranz nicht tatsächlich erfordert.
DFM-Checkliste für Strangpressprofile
| Entwurfsentscheidung | Empfehlung |
|---|---|
| Konsistenz im Querschnitt | Muss über die gesamte Länge hinweg konstant sein |
| Schwankungen der Wandstärke | ≤ 25% Abstand zwischen benachbarten Wänden |
| Inneneckenradien | mindestens ≥ 0,5–1,0 mm |
| Maßtoleranzen | Angabe je nach Funktion: ±0,2–0,5 mm (Standard) |
| Merkmale, die sich über die Länge hinweg ändern | Nach der Extrusion Folgebearbeitungen durchführen |
| Komplexität von Hohlprofilen | Einfache Hohlkörper werden bevorzugt; komplexe Mehrkammerkonstruktionen erfordern eine spezielle Formkonstruktion |
| Materialspezifikation | Berücksichtigen Sie den MFI-Bereich, nicht nur die Güteklasse – die Verarbeitbarkeit hängt von der jeweiligen Materialcharge ab |
Wichtigste Erkenntnisse
- Die Kunststoffextrusion ist das geeignete Verfahren für Produkte mit konstantem Querschnitt bei hohen Stückzahlen.: Rohre, Profile, Kabelisolierungen, Dichtungen, Bleche und Folien. Der Prozess läuft kontinuierlich ohne Start-Stopp-Zyklen, wobei die Produktionsleistung in Metern pro Stunde gemessen wird.
- Die Werkzeugkosten betragen $1.000–$15.000 — ein Bruchteil der Investitionskosten für Spritzguss — mit Vorlaufzeiten von wenigen Tagen bis zu zwei Wochen im Vergleich zu vier bis acht Wochen bei Spritzgusswerkzeugen.
- Die erreichbare Toleranz beträgt ±0,1–0,5 mm — geeignet für Rohr-, Dichtungs- und Profilanwendungen, jedoch nicht für Bauteile mit präzisen Passungen. Bei Toleranzen von ±0,05 mm oder enger sind Spritzguss oder CNC-Bearbeitung erforderlich.
- Die Vorgabe eines konstanten Querschnitts ist absolut.: Jede Produktgeometrie, die eine Längsvariation erfordert, kommt ohne umfangreiche Nachbearbeitung nicht für das Strangpressverfahren in Frage.
- Bei der Materialauswahl muss ein Gleichgewicht zwischen der Leistung im Endanwendungsbereich und der Verarbeitbarkeit im Extrusionsprozess hergestellt werden. — Der Schmelzindex, der Verarbeitungstemperaturbereich, die Wärmeempfindlichkeit (insbesondere bei PVC) und die Feuchtigkeitsaufnahme (PA, PC) beeinflussen alle das Extrusionsverhalten.
- Durch Quellung und Abkühlung verursachte Verformung Dies sind die beiden wichtigsten Herausforderungen bei der Maßkontrolle – beide erfordern Fachwissen im Bereich des Chipdesigns sowie eine strenge Kontrolle der Prozessparameter, um eine gleichbleibende Produktion zu gewährleisten.
- Für OEM-Einkaufsteams: Legen Sie extrudierte Bauteile mit Toleranzen fest, die sich aus den tatsächlichen funktionalen Anforderungen ableiten und nicht aus den Konventionen des Spritzgussverfahrens. Fordern Sie Materialprüfzeugnisse einschließlich MFI-Daten (nicht nur die Typenbezeichnung) an und legen Sie die Messbedingungen (Temperatur, Feuchtigkeitsausgleich) für die Maßprüfung fest.
Häufig gestellte Fragen
Wann sollte man sich für die Kunststoffextrusion statt für den Spritzguss entscheiden?
Entscheiden Sie sich für die Kunststoffextrusion, wenn das Produkt über seine gesamte Länge einen konstanten Querschnitt aufweist – beispielsweise Rohre, Schläuche, Profile, Dichtungsstreifen, Drahtisolierungen oder Flachfolien. Die Extrusion bietet deutlich geringere Werkzeugkosten ($1.000–$10.000 gegenüber $5,000–$100.000+ für Spritzgussformen), eine schnellere Produktionsaufnahme und einen kontinuierlich hohen Durchsatz bei Produkten mit großer oder unbegrenzter Länge. Entscheiden Sie sich für das Spritzgießen, wenn das Produkt eine komplexe dreidimensionale Geometrie, entlang der Länge variierende Merkmale (Vorsprünge, Rippen, unterschiedliche Wandstärken) oder Maßtoleranzen von weniger als ±0,1 mm erfordert. Die Entscheidungsregel ist einfach: Wenn das Produkt als ein in die Länge gezogenes, einheitliches Profil beschrieben werden kann, kommt die Extrusion zum Einsatz; wenn es dreidimensionale Komplexität oder enge Toleranzen erfordert, ist das Spritzgießen die richtige Wahl.
Welche Materialien werden üblicherweise bei der Kunststoffextrusion verwendet?
Die gängigsten Extrusionsmaterialien sind: PVC (hart für Fensterprofile und Rohre; weich mit Weichmachern für Kabelisolierungen und flexible Profile), HDPE (Außenrohre, Gas- und Wasserversorgung), PP (chemikalienbeständige Rohrleitungen und Anwendungen mit Lebensmittelkontakt), LLDPE und LDPE (flexible Folien und Verpackungen), ABS (Platten für Thermoformanwendungen), TPE/TPU (flexible Dichtungen und Kabelummantelungen), Nylon PA12 (mechanische Profile) und PC (Verglasungsplatten und Lichtdiffusoren). Bei der Materialauswahl müssen sowohl die Anforderungen an die Endanwendung (Chemikalienbeständigkeit, Temperaturbereich, UV-Stabilität) als auch die Extrusionsverarbeitbarkeit berücksichtigt werden – Schmelzindex, Verarbeitungstemperaturbereich, Wärmeempfindlichkeit und Feuchtigkeitsaufnahme beeinflussen die Konsistenz der Produktion.
Welche Toleranzen werden bei der Kunststoffextrusion erreicht?
Bei der Standard-Kunststoffextrusion werden Maßtoleranzen von ±0,1–0,5 mm für die Gesamtabmessungen des Profils und von ±0,2–0,5 mm für die Wandstärke erreicht. Bei der Präzisionsextrusion mit kontrollierter Kalibrierung (insbesondere bei Druckrohren und medizinischen Schläuchen) können bei kritischen Abmessungen Toleranzen von ±0,05–0,15 mm erreicht werden. Die Toleranz wird durch Materialschrumpfung und das Aufquellverhalten der Düse, die Abkühlgeschwindigkeit und -gleichmäßigkeit, die Konstanz der Abzugsgeschwindigkeit sowie die Umgebungstemperatur in der Produktionsumgebung beeinflusst. Diese Toleranzen sind für die Hauptanwendungsbereiche der Extrusion ausreichend, jedoch deutlich weniger präzise als beim Spritzgießen (±0,05–0,1 mm) oder bei der CNC-Bearbeitung von Kunststoffen (±0,010–0,050 mm) für Bauteile, die präzise Passungen bei der Montage erfordern.
Welche konstruktiven Einschränkungen gibt es bei der Kunststoffextrusion?
Die wichtigsten konstruktiven Einschränkungen sind: die Anforderung eines konstanten Querschnitts (das Profil muss an jedem Punkt entlang der Länge identisch sein – keine Vorsprünge, Rippen oder Geometrieänderungen ohne Nachbearbeitung); die Toleranzfähigkeit (±0,1–0,5 mm reichen nicht aus, um die Anforderungen an eine präzise Montagepassung zu erfüllen); sowie die Gleichmäßigkeit der Wandstärke (uneinheitliche Wandstärken führen zu ungleichmäßiger Abkühlschrumpfung, Verzug und innerer Spannung). Zudem ist die Komplexität der Hohlkörper, die im Extrusionsverfahren erreicht werden kann, im Vergleich zum Spritzguss begrenzt – einfache Hohlprofile (Rohre, C-Profile, Mehrkammer-Fensterprofile) sind realisierbar, doch komplexe Innengeometrien mit variierenden Wandstärken in mehreren Kammern lassen sich nur schwer in gleichbleibender Qualität herstellen. Diese Einschränkungen sind dem kontinuierlichen Extrusionsverfahren inhärent und keine Werkzeugbeschränkungen, die durch ausgefeiltere Düsen behoben werden könnten.
Wie viel kostet die Kunststoffextrusion?
Die Extrusionskosten setzen sich aus zwei Hauptkomponenten zusammen: den Kosten für die Düsen ($800–$15.000, je nach Komplexität des Profils) und den Produktionskosten pro Einheit (in der Regel $0,40–$2,00 pro Meter für Standardrohre; $1,50–$10,00 pro Meter bei komplexen Profilen; $1,00–$2,50 pro kg bei Plattenmaterial). Die Materialkosten sind in der Regel die dominierende Variable – PVC und Polyolefine sind kostengünstig; technische Thermoplaste wie PC und Nylon sind pro kg deutlich teurer. Die Kosten für die Extrusionswerkzeuge amortisieren sich bei typischen Extrusionsproduktionsmengen sehr schnell: Ein $5.000-Werkzeug bei 100.000 Metern verursacht Kosten von $0,05 pro Meter – oft weniger als die Materialkosten pro Meter für einige Zentimeter zusätzliche Rohrwandstärke. Im Vergleich zum Spritzgießen erfordert die Extrusion bei geeigneten Geometrien wesentlich geringere Investitionen in Werkzeuge und niedrigere Stückkosten, was sie zum wirtschaftlich bevorzugten Verfahren für die kontinuierliche Großserienfertigung macht.
Verfasst vom CMS-Entwicklungsteam mit über 15 Jahren Erfahrung in der Herstellung von Kunststoffkomponenten, einschließlich der Überprüfung von Extrusionsprofilkonstruktionen, der Materialauswahl für PVC, HDPE, PP und technische Thermoplast-Extrusionsanwendungen sowie der Koordination der Beschaffung von extrudierten Bauteilen für OEM-Anwendungen in den Bereichen Bauwesen, Automobilindustrie, Medizin und Industrie. Technische Referenzen: ISO 161 (Thermoplastische Rohre – Nennaußendurchmesser und Nenndrücke), ASTM D3350 (Polyethylen-Kunststoffrohrmaterialien), ISO 1133 (Prüfverfahren für den Schmelzindex), DIN 16961 (Normen für Kunststoff-Extrusionsdüsen).
Benötigen Sie extrudierte Kunststoffprofile oder bearbeitete Kunststoffkomponenten für Ihre Anwendung?
Bei CMS koordinieren wir die Konstruktionsprüfung von Extrusionswerkzeugen und die Fertigung bearbeiteter Kunststoffkomponenten – dabei prüfen wir, ob Extrusion, Spritzguss oder CNC-Bearbeitung von Kunststoffen das richtige Verfahren für Ihre Anforderungen hinsichtlich Geometrie, Stückzahl und Toleranzen ist. Für extrudierte Profile, bei denen nach der Extrusion Bohrungen, Nuten und Präzisionsmerkmale bearbeitet werden müssen, bieten wir integrierte Dienstleistungen zur Nachbearbeitung an.
[Eine Überprüfung der Kunststoffverarbeitungsauswahl und ein Angebot für die Fertigung anfordern →]


