
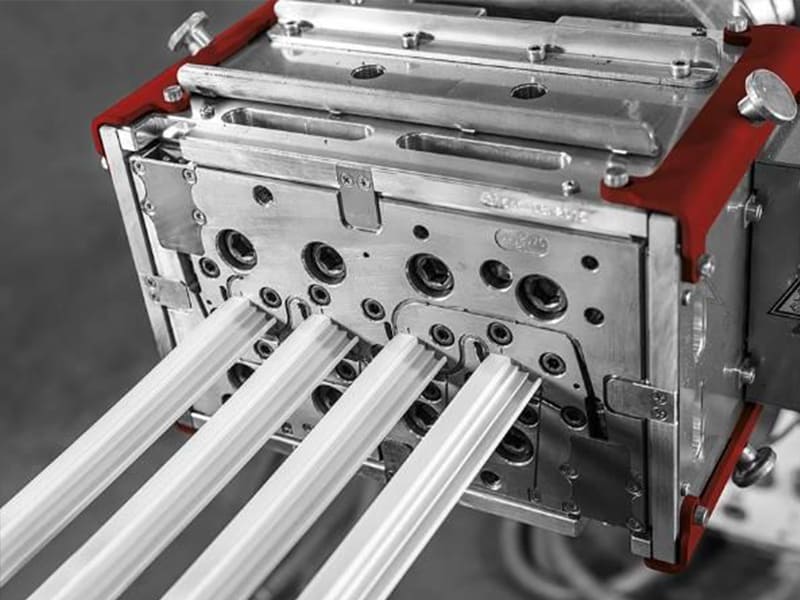
Быстрый ответ: Процесс экструзии пластмасс непрерывно продавливает расплавленный пластик через профилирующую фильеру для производства деталей с постоянным поперечным сечением — труб, трубок, профилей, кабельной изоляции, уплотнений и листов — при очень высоких темпах производства и низкой удельной себестоимости. Стоимость оснастки для экструзионной фильеры составляет $1,000–$10,000 (против $5,000–$100,000+ для литьевых форм), и процесс работает непрерывно без циклов остановки-запуска. Достижимый допуск составляет ±0,1–0,5 мм — достаточно для непрерывных профилей и уплотнительных применений, но не для прецизионных компонентов, собираемых с посадкой. Выбирайте экструзию, когда геометрия изделия представляет собой постоянное поперечное сечение, объём производства высок, а стоимость за погонный метр является экономическим приоритетом. Выбирайте литьё под давлением, когда деталь требует сложной трёхмерной геометрии, жёстких допусков или элементов, изменяющихся по длине.
Почему инженеры выбирают экструзию пластмасс
Процесс экструзии пластмасс занимает принципиально иную инженерную нишу, чем литьё под давлением, экструзионно-выдувное формование или термоформование. Это не компромисс и не более дешёвая замена другого процесса — это единственный практичный метод производства для определённого класса изделий, и внутри этого класса он превосходит все альтернативы по стоимости, скорости и непрерывности.
Определяющей характеристикой экструдированных изделий является постоянное поперечное сечение: фильера определяет геометрию профиля, и каждый погонный метр продукции имеет идентичное поперечное сечение. Это ограничение одновременно является сильной стороной процесса и его слабостью. Любое изделие, которое можно определить как равномерный профиль, протяжённый в длину — труба, трубка, уплотнение, изоляция провода, оконная рама, лист, плёнка — является естественным кандидатом для экструзии. Любое изделие, требующее переменного поперечного сечения, трёхмерной сложности или прецизионных сборочных элементов, таковым не является.
Когда изделие соответствует профилю экструзии, экономика убедительна:
- Без циклического закрытия и открытия формы: процесс работает непрерывно, измеряется в метрах в час, а не в деталях в час
- Низкие капиталовложения в оснастку: экструзионная фильера стоимостью $1,000–$10,000 обеспечивает немедленное производство без 4–8-недельного срока изготовления формы, характерного для литьевой оснастки
- Минимальные отходы материала: материал течёт непрерывно без литников, впускных каналов или выпоров
- Эффективность труда: один оператор может управлять работающей экструзионной линией, производящей сотни метров за смену
Как работает процесс экструзии пластмасс
Этап 1: Подача материала
Сырьевой пластик — обычно гранулы или порошок — загружается в бункер в задней части экструдера. Гравитация подаёт материал в цилиндр, где он встречает вращающийся шнек. Концентраты пигментов, УФ-стабилизаторы, антипирены и другие добавки могут быть смешаны на этом этапе для окрашивания в линии и модификации свойств.
Этап 2: Транспортировка шнеком, плавление и создание давления
Цилиндр экструдера содержит винтовой шнек, который вращается непрерывно в течение всего производственного цикла — в отличие от возвратно-поступательного шнека в литье под давлением, который также выполняет функцию впрыска. Экструзионный шнек выполняет три одновременные функции по мере продвижения материала от зоны загрузки к фильере:
Транспортировка: Материал перемещается вперёд по винтовому каналу.
Плавление: Нагревательные ленты цилиндра (настроенные на 160–300°C в зависимости от материала) и тепло механического сдвига от вращения шнека равномерно расплавляют пластик. Переход от твёрдых гранул к однородному расплаву обычно происходит в пределах первых 60–70% длины цилиндра.
Создание давления: Геометрия шнека создаёт давление, которое продвигает расплавленный материал вперёд через фильеру с контролируемой скоростью потока и давлением. Типичные давления расплава на фильере составляют 10–30 МПа в зависимости от материала и конструкции фильеры.
Ключевая обеспечивающая особенность экструзии: шнек никогда не перестаёт вращаться. Это постоянное вращательное движение поддерживает непрерывный поток материала, благодаря чему экструзия может работать часами или днями без прерывания.
Этап 3: Формование фильерой
Расплавленный пластик выходит из цилиндра и поступает в фильеру — прецизионно обработанный инструмент, который определяет конечное поперечное сечение экструдата. Проектирование фильеры — наиболее квалифицированный элемент экструзионной оснастки:
Фильеры для труб и трубок включают дорн (торпеду) в центре для создания полого канала, при этом внешнее кольцо фильеры определяет наружный диаметр. Опорные ножки дорна создают точки ограничения потока, которые должны быть тщательно обтекаемыми, чтобы избежать линий спая в готовой детали.
Профильные фильеры для сложных поперечных сечений (оконные рамы, конструкционные профили, многокамерные сечения) требуют тщательной балансировки сопротивления потоку по всем зонам поперечного сечения для обеспечения равномерной скорости выхода — неравномерная скорость вызывает изгиб, скручивание экструдата или внутренние напряжения.
Листовые фильеры (также называемые плоскими фильерами или фильерами типа «вешалка») распределяют поток расплава в поперечном направлении через широкий тонкий выходной зазор с использованием внутренней геометрии коллектора, designed to equalize flow velocity and thickness across the full sheet width.
Разбухание экструдата: Когда расплавленный пластик выходит из отверстия фильеры, он слегка расширяется — эластичная деформация, вызванная течением через фильеру, частично восстанавливается на выходе, увеличивая размеры поперечного сечения примерно на 5–30% в зависимости от вязкоупругости материала. Размеры фильеры должны быть спроектированы меньше целевых размеров для компенсации, что требует знания разбухания фильеры для конкретного материала. Это одна из причин, почему проектирование экструзионных фильер является специализированной инженерной дисциплиной.
Этап 4: Калибровка и охлаждение
Сразу после фильеры размеры экструдата контролируются, пока он ещё мягкий, с помощью системы калибровки:
Трубы и трубки: Калибровочные гильзы вакуумного типа — прецизионные трубы при слегка отрицательном давлении относительно атмосферного — притягивают горячий пластик к охлаждаемому металлическому каналу для задания наружного диаметра, пока материал затвердевает. В качестве альтернативы может использоваться внутреннее воздушное давление для поддержания внутреннего канала.
Профили: Калибровочные плиты или вакуумные приспособления удерживают геометрию профиля во время его охлаждения.
Листы: Полировальные валы (стек металлических валов с контролируемой температурой) одновременно охлаждают лист и обеспечивают точную отделку поверхности и толщину.
Охлаждение в водяной ванне (для труб и трубок) или воздушное охлаждение (для более лёгких профилей и плёнок) следует за зоной калибровки для завершения затвердевания. Скорость и равномерность охлаждения напрямую влияют на размерную стабильность, коробление и остаточные напряжения в готовом изделии.
Этап 5: Приёмка и резка
Приёмное устройство (гусеничные траки, ленточные тянущие устройства или тянущие ролики) захватывает экструдат и протягивает его вперёд с контролируемой постоянной скоростью, синхронизированной с производительностью экструдера. Скорость приёмки в сочетании со скоростью вращения шнека экструдера определяет степень вытяжки — разницу размеров между размерами на выходе из фильеры и конечными размерами изделия. Увеличение скорости приёмки относительно скорости шнека растягивает материал, уменьшая толщину стенки и увеличивая длину на единицу материала.
Последующая резка или намотка завершает операцию:
- Трубы и профили нарезаются на заданную длину с помощью летающих пил, которые перемещаются вместе с экструдатом во время резки, а затем возвращаются для следующего реза
- Плёнки и трубки наматываются в рулоны для дальнейшего использования или отгрузки
Вся эта последовательность — от загрузочного бункера до готовой трубы или профиля — работает непрерывно, без дискретных циклов изготовления деталей.
Экструзия vs литьё под давлением: инженерное сравнение
| Фактор | Экструзия пластмасс | Литье под давлением |
|---|---|---|
| Тип производства | Непрерывное (метры/час) | Циклическое (детали/цикл) |
| Измерение производительности | Погонные метры или кг/час | Деталей в час |
| Геометрические возможности | Только постоянное поперечное сечение | Сложные 3D-формы |
| Допуски на размеры | ±0,1–0,5 мм | ±0,05–0,1 мм |
| Затраты на инструментарий | $1 000–$10 000 | $5 000–$100 000+ |
| Срок изготовления оснастки | От нескольких дней до 2 недель | 4–8 недель |
| Экономичный объём производства | Непрерывный большой объём | > 10 000 единиц в год |
| Отходы материала | Очень низкие (без литников/впускных каналов) | Низкие (с горячеканальными системами) |
| Длина детали | Неограниченная | Ограничена размером пресс-формы |
| Качество поверхности | Хорошо | Отлично |
| Сложные элементы (рёбра, бобышки) | Невозможно | Возможно |
Ключевое инженерное решение между экструзией и литьём под давлением: если изделие можно описать как профиль постоянного поперечного сечения, протяжённый на длину, экструзия почти всегда экономичнее и быстрее в освоении производства. Если изделие требует переменного поперечного сечения, трёхмерных элементов, жёстких допусков или дискретной геометрии детали, литьё под давлением является правильным процессом.
Материалы для экструзии пластмасс
Выбор материала для экструзии должен балансировать эксплуатационные требования конечного применения с технологичностью — способностью материала образовывать стабильный расплав, равномерно течь через фильеру и предсказуемо затвердевать при охлаждении.
Ключевой параметр материала для технологичности экструзии — показатель текучести расплава (ПТР) — мера того, насколько легко полимер течёт в стандартизированных условиях. Экструзия требует материалов с ПТР в определённом диапазоне для предполагаемого применения: слишком высокий (очень текучий) — и экструдат может потерять структурную целостность на выходе из фильеры и провиснуть или разрушиться; слишком низкий (слишком вязкий) — и материал может не течь равномерно через сложные профильные фильеры и может потребовать чрезмерного давления в цилиндре.
ПВХ (поливинилхлорид)
ПВХ является доминирующим материалом для экструзии в строительстве: оконные профили, дренажные трубы, сайдинг, электрические кабелепроводы. Доступный как в жёстких (R-PVC), так и в гибких (P-PVC с добавлением пластификатора) составах, ПВХ обеспечивает превосходную атмосферостойкость, огнестойкость и размерную стабильность при низкой стоимости материала.
Важное примечание по переработке: ПВХ разлагается выше примерно 180°C с выделением соляной кислоты. Экструзия ПВХ требует тщательно контролируемых температур цилиндра, короткого времени пребывания и термостабилизаторов (кальций-цинковые, оловоорганические или свинцовые в зависимости от применения и нормативных требований). Оборудование для экструзии ПВХ должно обслуживаться с особой тщательностью для предотвращения застоя и деградации материала.
ПЭНД (полиэтилен высокой плотности)
ПЭНД является стандартным материалом для труб водоснабжения, газораспределительных труб и наружных кабелепроводов. Сочетание химической стойкости, УФ-стабильности (с добавлением стабилизатора), гибкости при низких температурах и превосходной технологичности экструзии делает его материалом выбора для инфраструктурных трубопроводных применений по всему миру.
Экструзия труб из ПЭНД обеспечивает постоянную толщину стенки, гладкие внутренние поверхности и размерную стабильность, необходимые для напорных трубопроводных применений (линии водоснабжения, рассчитанные на напор 100 м и более, газораспределение при низком давлении). Трубы из ПЭНД могут соединяться стыковой сваркой или электромуфтовой сваркой в полевых условиях, что исключает отказы клеевых соединений и фитингов, характерные для других трубных материалов.
ПП (полипропилен)
Экструзия ПП используется для химически стойких труб и фитингов, лабораторного оборудования и промышленных технологических трубопроводов. Стойкость ПП к широкому спектру кислот, оснований и органических растворителей при температурах до примерно 100°C (тип I PP-R для горячего водоснабжения) делает его стандартным материалом для трубопроводных систем химической переработки, где ПВХ или ПЭ были бы разрушены технологической жидкостью.
АБС (акрилонитрилбутадиенстирол)
Экструзия листов АБС производит плоские заготовки для вакуумного формования (термоформования), из которых изготавливаются автомобильные интерьерные панели, корпуса бытовой техники и выставочные стенды. Экструзия АБС производит листы с хорошим качеством поверхности и постоянной толщиной, что критически важно для последующего термоформования, где равномерность толщины листа напрямую влияет на равномерность толщины стенки формуемого изделия.
Нейлон (PA6, PA66, PA12)
Экструзия нейлона производит механические профили, направляющие рельсы, скользящие профили и структурные компоненты, требующие сочетания высокой прочности, жёсткости и износостойкости, которые обеспечивают полиамиды. PA12 особенно распространён в экструзии благодаря более низкому влагопоглощению по сравнению с PA6 или PA66, что обеспечивает лучшую размерную стабильность готовой экструдированной детали.
Поликарбонат (PC)
Экструзия PC производит листы для защитных ограждений станков, вывесок, остекления и светорассеивающих панелей. Оптическая прозрачность PC, высокая ударопрочность и рабочая температура до примерно 120°C делают его стандартом для применений, где требуется сочетание этих свойств. PC требует тщательной сушки перед экструзией (остаточная влага вызывает гидролиз и ухудшение механических свойств экструдата).
Справочник по выбору материала
| Материал | Основные свойства | Технологичность экструзии | Типичные области применения |
|---|---|---|---|
| Жёсткий ПВХ | Атмосферостойкость, низкая стоимость, огнестойкость | Хорошая (требуется термостабилизатор, контролируемая температура) | Оконные профили, дренажные трубы, кабелепровод |
| Гибкий ПВХ | Гибкость, широкий диапазон твёрдости | Хорошо | Кабельная изоляция, садовый шланг, медицинские трубки |
| HDPE | Химическая стойкость, УФ-стабильность, ударная вязкость | Отлично | Водопроводная труба, газовая труба, наружный кабелепровод |
| ПП | Химическая стойкость, эксплуатация при высокой температуре | Хорошо | Химические трубопроводы, трубки для контакта с пищевыми продуктами |
| ЛПЭНП | Гибкость, ударная вязкость, прочность сварного шва | Отлично | Плёнка, стретч-плёнка, упаковка |
| АБС | Хорошее качество поверхности, жёсткость, ударная вязкость | Хорошо | Лист для термоформования, профили |
| Нейлон PA12 | Прочность, износостойкость, низкое влагопоглощение | Умеренная (требуется сушка) | Механические профили, направляющие рельсы |
| ПК | Оптическая прозрачность, ударопрочность, высокая температура | Умеренная (требуется сушка, контролируемая температура) | Лист для остекления, светорассеиватели |
| ТЭП/ТПУ | Гибкость, резиноподобное поведение, перерабатываемость | Хорошо | Уплотнения, гибкие профили, кабельная оболочка |
Размерные допуски и технологические ограничения
Достижимый допуск
Стандартная экструзия пластмасс обеспечивает размерные допуски:
- Наружный и внутренний диаметр трубы: ±0,1–0,5 мм для стандартного производства; труба повышенного класса для работы под давлением может выдерживать ±0,05–0,15 мм по наружному диаметру при точной калибровке
- Габаритные размеры профиля: ±0,2–0,5 мм
- Толщина стенки: ±10–15% от номинала для стандартной экструзии; ±5–8% для точной экструзии с жёстким контролем процесса
Эти допуски достаточны для основных применений экструзии — напорные трубы (где допуск по наружному диаметру согласуется с геометрией фитинга), уплотнительные ленты (где небольшие размерные отклонения компенсируются сжатием), оконные профили (где геометрия защёлкивающегося соединения имеет встроенный допуск) и лист для термоформования (где окончательные размеры определяются последующей формовкой).
Они не достаточны для компонентов точной сборки — деталей с требованиями посадки H7/h6, компонентов, которые должны сопрягаться с литыми под давлением корпусами с малыми зазорами, или любого элемента, требующего ±0,05 мм или точнее.
Ограничение постоянного поперечного сечения
Это фундаментальное геометрическое ограничение экструзии, и оно абсолютно. Фильера определяет поперечное сечение, и каждая точка по длине экструдата имеет то же поперечное сечение, что и любая другая точка. В рамках процесса экструзии нет механизма для изменения толщины стенки, добавления бобышки в определённом месте, создания перемычки, появляющейся в одной точке и отсутствующей в другой, или получения любой другой продольной геометрической вариации.
Продукты, требующие продольной геометрической вариации, по определению не являются кандидатами для экструзии. Это не ограничение оснастки, которое можно преодолеть с помощью более сложных фильер — это фундаментальное следствие механизма непрерывной экструзии.
Вторичные операции могут добавлять элементы после экструзии: отверстия и пазы можно сверлить или пробивать; вырезы можно фрезеровать; соединительные элементы можно формировать вторичным литьём (совместное литьё или заливка поверх). Но это добавляет производственные операции и стоимость, а для деталей с обширной продольной вариацией литьё под давлением обычно более экономично в целом.
Разбухание экструдата и размерная вариация
Разбухание экструдата — расширение экструдата после выхода из фильеры — это зависящее от материала и температуры явление, требующее компенсации при проектировании фильеры. Для данного полимера и условий переработки разбухание экструдата можно предсказать и компенсировать. Однако изменения в партии материала, температуре переработки, скорости потока или скорости шнека влияют на разбухание экструдата, что означает, что хорошо работающая фильера для одной партии может давать немного другие размеры на новой партии материала. Именно поэтому размерная стабильность экструзии требует не только правильного проектирования фильеры, но и жёсткого контроля технологических параметров на протяжении всего производственного цикла.
Коробление длинных профилей
Длинные экструдированные профили — оконные рамы длиной 3–6 м, структурные профили аналогичной длины — подвержены короблению, если:
- Толщина стенки неравномерна (более толстые участки охлаждаются медленнее, создавая дифференциальную усадку, которая изгибает профиль)
- Охлаждение применяется неравномерно (одна сторона охлаждается быстрее другой, создавая продольный изгиб)
- Материал имеет высокую зависимость усадки от ориентации (некоторые полукристаллические полимеры дают большую усадку в направлении потока, чем в поперечном)
Хорошо спроектированные профили со сбалансированной толщиной стенки и симметричным охлаждением позволяют избежать коробления. Асимметричные профили, которые невозможно сделать геометрически сбалансированными, по своей природе склонны к короблению, и их следует тщательно оценивать перед изготовлением оснастки.
Структура затрат на экструзию пластмасс
Стоимость фильеры (оснастки)
Экструзионные фильеры значительно дешевле литьевых форм, потому что:
- Они требуют меньше материала (нет плиты формы, нет системы выталкивания, нет охлаждающих каналов)
- Они изготавливаются из меньшего числа компонентов
- Они не требуют качества отделки поверхности, необходимого для декоративных поверхностей литьевых изделий
| Сложность профиля | Типичный диапазон стоимости фильеры |
|---|---|
| Простая труба или трубка | $800–$3 000 |
| Стандартный профиль (уплотнение окна, кромочный профиль) | $2 000–$6 000 |
| Сложный многокамерный профиль | $5 000–$15 000 |
| Фильера для широкого листа или плёнки | $5 000–$20 000 |
Стоимость фильеры амортизируется в течение производственного цикла. При типичных скоростях экструзионного производства (10–100+ м/мин для плёнки; 5–30 м/мин для труб и профилей) амортизация оснастки на единицу продукции чрезвычайно низка для любого значимого объёма производства.
Стоимость на единицу (на метр)
Стоимость экструзии обычно указывается за килограмм переработанного материала или за погонный метр готовой продукции. Ориентировочные диапазоны:
| Тип продукта | Типичная стоимость обработки |
|---|---|
| Простая труба из ПВХ (DN 50–100) | $0,40–$1,50 за метр |
| Напорная труба из ПЭНД (DN 50–100) | $0,60–$2,00 за метр |
| Профиль из ПВХ для окон/дверей | $1,50–$6,00 за метр |
| Сложный многокамерный профиль | $3,00–$10,00 за метр |
| Лист из АБС (2 мм, ширина 1200 мм) | $1,20–$2,50 за кг |
Стоимость материала обычно является доминирующей переменной в удельной стоимости экструзии. Стоимость фильеры на метр быстро снижается с ростом объёма производства — фильера стоимостью $5 000, амортизированная на 100 000 метров, добавляет $0,05/метр, на 1 000 000 метров добавляет $0,005/метр.
Применения по отраслям
Строительство и инфраструктура
Экструзия труб из ПВХ и ПЭНД является крупнейшим единичным сегментом применения по объёму. Строительство зданий, муниципальное водоснабжение и водоотведение, а также инфраструктура телекоммуникационных каналов зависят от экструдированных профилей:
- Системы водоотведения из жёсткого ПВХ (DN 50–500)
- Трубы для водоснабжения и газораспределения из ПЭНД (марка PE100, SDR 11–17)
- Многокамерные профили из ПВХ для окон (конструкции с 3–5 камерами для теплоизоляционных характеристик)
- Облицовка и фасадные доски из конструкционного вспененного ПВХ
Спрос строительного сектора на длинномерные изделия (трубопроводные системы измеряются километрами), стабильную геометрию и низкую стоимость единицы продукции делает экструзию единственным практичным процессом.
Электротехника и электроника
Изоляция проводов и кабелей является основным применением экструзии: проводник (медь или алюминий) подаётся через центр фильеры, а расплав экструдируется вокруг него, производя непрерывный изолированный провод. Точная, равномерная толщина изоляции и беспустотная структура, получаемые при экструзии через угловую головку, критически важны для электробезопасности и целостности сигнала.
Материалы для изоляции кабелей обычно представляют собой сшитый полиэтилен (XLPE) для силовых кабелей, ПВХ для строительных проводов, компаунды LSZH (с низким дымовыделением и нулевым содержанием галогенов) для критически важных по безопасности установок и фторполимеры (ПТФЭ, FEP) для высокотемпературных или химически стойких применений.
Медицинские устройства
Экструзия медицинских трубок требует сочетания размерной точности, биосовместимости материала и чистоты процесса, что отличает экструзию медицинского класса от производства промышленных труб. Ключевые требования:
- Стабильный внутренний диаметр с допуском ±0,05–0,10 мм (критически важно для контроля потока жидкости и совместимости с направляющей катетера)
- Гладкие поверхности канала (Ra < 0,8 мкм для чистоты пути потока жидкости)
- Материалы медицинского класса, испытанные по ISO 10993 (ПВХ, ПЭ, силикон, ТПУ в зависимости от применения)
- Экструзия в чистых помещениях или в контролируемой среде для предотвращения загрязнения частицами
Применения включают трубки для наборов для внутривенного введения, стержни катетеров, наборы для питательных трубок, дренажные катетеры и рукоятки инструментов для минимально инвазивной хирургии.
Автомобильная промышленность
В автомобильной экструзии доминируют уплотнительные системы — уплотнители дверей, уплотнители окон, уплотнители багажника — а также оболочки жгутов проводов. В уплотнительных системах используются соэкструдированные профили (одновременная экструзия двух или более материалов через одну фильеру) для производства уплотнений с жёсткими монтажными фланцами и мягкими уплотнительными кромками за один производственный этап. Комбинации TPE/EPDM являются стандартом для автомобильных уплотнителей благодаря их температурному диапазону, УФ-стойкости и стойкости к остаточной деформации сжатия.
Рекомендации DFM для проектирования экструзии
Проектирование с постоянным поперечным сечением
Наиболее важное требование DFM при экструзии: обеспечить идентичность каждого поперечного сечения по всей длине. Элементы, изменяющиеся по длине — фланцы через определённые интервалы, переменная толщина стенки, различные профили на каждом конце — не могут быть изготовлены экструзией и должны быть добавлены вторичными операциями (сверление, пробивка, вторичное формование), либо конструкция должна быть переведена на другой процесс.
Поддержание равномерной толщины стенки
Неравномерная толщина стенки является наиболее распространённой причиной коробления при экструзии и размерной нестабильности. Как правило проектирования: толщина смежных стенок не должна отличаться более чем на 25% без постепенного перехода. Там, где функционально требуется более толстый участок (например, усиливающее ребро на профиле), переход от тонкого к толстому должен простираться на расстояние не менее 2–3× изменения толщины.
Избегайте острых внутренних углов в сложных профилях
Острые внутренние углы в фильерах профилей создают высокое локальное сопротивление потоку, вызывая дисбаланс потока, что приводит к непостоянному качеству поверхности и потенциальному застою материала (приводящему к деградации термочувствительных материалов, таких как ПВХ). Внутренние углы должны иметь минимальный радиус 0,5–1,0 мм для стандартных профилей; большие радиусы улучшают баланс потока.
Обеспечьте уклон для извлечения из фильеры
В отличие от литьевых форм, экструзионные фильеры не имеют уклонов в обычном смысле — материал течёт через фильеру и выходит из неё, а не извлекается из неё. Однако заходящие элементы (поднутрения в фильере, которые могли бы задерживать материал) должны быть исключены или учтены при проектировании компонентов фильеры.
Указывайте допуски, соответствующие возможностям экструзии
Указывайте размерные допуски исходя из достижимого диапазона экструзии (±0,1–0,5 мм для большинства размеров), а не по умолчанию используйте допуски уровня литья под давлением. Неоправданно жёсткие допуски на экструдированные профили повышают стоимость фильеры (требуя более точного изготовления фильеры и большего числа итераций) и стоимость производства (требуя более низкой скорости линии и более частых размерных проверок) без функциональной выгоды, если применение фактически не требует более жёсткого допуска.
Контрольный список DFM для экструдированных профилей
| Проектное решение | Рекомендация |
|---|---|
| Постоянство поперечного сечения | Должно быть постоянным по всей длине |
| Вариация толщины стенки | ≤ 25% разницы между смежными стенками |
| Радиусы внутренних углов | ≥ 0,5–1,0 мм минимум |
| Размерные допуски | Указывайте исходя из функции: ±0,2–0,5 мм стандарт |
| Элементы, изменяющиеся по длине | Используйте вторичные операции после экструзии |
| Сложность полого сечения | Предпочтительно простое полое сечение; сложная многокамерная конструкция требует специализированного проектирования фильеры |
| Спецификация материала | Указывайте диапазон MFI, а не только марку — технологичность зависит от партии материала |
Основные выводы
- Экструзия пластмасс — правильный процесс для изделий с постоянным поперечным сечением при большом объёме: трубы, трубки, профили, изоляция кабелей, уплотнения, листы и плёнка. Процесс работает непрерывно без циклов остановки-запуска, производя продукцию, измеряемую в метрах в час.
- Стоимость оснастки фильеры $1 000–$15 000 — часть инвестиций в литьевую форму — со сроками изготовления от нескольких дней до 2 недель против 4–8 недель для литьевой оснастки.
- Достижимый допуск составляет ±0,1–0,5 мм — достаточно для труб, уплотнений и профильных применений, но не для компонентов точной сборки. Для ±0,05 мм или жёстче требуется литьё под давлением или CNC механическая обработка.
- Ограничение постоянного поперечного сечения абсолютно: любая геометрия изделия, требующая продольного изменения, не является кандидатом для экструзии без значительных вторичных операций.
- Выбор материала должен балансировать эксплуатационные характеристики с технологичностью экструзии — индекс текучести расплава, диапазон температур переработки, термочувствительность (особенно ПВХ) и влагопоглощение (PA, PC) — всё влияет на производительность экструзии.
- Разбухание фильеры и коробление, вызванное охлаждением — две основные проблемы размерного контроля — обе требуют экспертизы в проектировании фильер и строгого контроля параметров процесса для стабильного производства.
- Для отделов закупок OEM-производителей: указывайте экструдированные компоненты с допусками, выведенными из фактических функциональных требований, а не из convention литья под давлением. Запрашивайте сертификаты испытаний материала, включая данные MFI (а не только обозначение марки), и указывайте условия измерения (температура, равновесная влажность) для размерной верификации.
Часто задаваемые вопросы
Когда следует выбирать экструзию пластмасс вместо литья под давлением?
Выбирайте экструзию пластмасс, когда изделие имеет постоянное поперечное сечение по всей длине — трубы, трубки, профили, уплотнительные ленты, изоляция проводов или плоский лист. Экструзия предлагает значительно более низкую стоимость оснастки ($1 000–$10 000 против $5 000–$100 000+ для литьевых форм), более быстрое время до производства и непрерывный высокопроизводительный выпуск для длинных или неограниченной длины изделий. Выбирайте литьё под давлением, когда изделие требует сложной трёхмерной геометрии, элементов, изменяющихся по длине (бобышки, рёбра, переменная толщина стенки), или размерных допусков жёстче ±0,1 мм. Правило принятия решения простое: если изделие можно описать как равномерный профиль, протяжённый на длину — экструзия; если оно требует трёхмерной сложности или жёстких допусков — литьё под давлением.
Какие материалы обычно используются в экструзии пластмасс?
Наиболее распространённые материалы для экструзии: ПВХ (жёсткий — для оконных профилей и труб; гибкий с пластификаторами — для изоляции кабелей и гибких профилей), ПЭНД (наружные трубы, распределение газа и воды), ПП (химически стойкие трубопроводы и применения с контактом с пищевыми продуктами), ЛПЭНП и ПЭНП (гибкая плёнка и упаковка), АБС (лист для термоформования), ТПЭ/ТПУ (гибкие уплотнения и оболочка проводов), нейлон ПА12 (механические профили) и ПК (листовое остекление и рассеиватели света). При выборе материала необходимо учитывать как требования конечного применения (химическая стойкость, температурный диапазон, УФ-стабильность), так и технологичность экструзии — показатель текучести расплава, температурное окно переработки, термочувствительность и влагопоглощение влияют на стабильность производства.
Какие допуски обеспечивает экструзия пластмасс?
Стандартная экструзия пластмасс обеспечивает размерные допуски ±0,1–0,5 мм для габаритных размеров профиля и ±0,2–0,5 мм для толщины стенки. Прецизионная экструзия с контролируемой калибровкой (особенно для напорных труб и медицинских трубок) может достигать ±0,05–0,15 мм по критическим размерам. На допуск влияют усадка материала и поведение при разбухании экструдата, скорость и равномерность охлаждения, постоянство скорости тянущего устройства и температура окружающей среды в производственном помещении. Эти допуски достаточны для основных применений экструзии, но значительно менее точны, чем литьё под давлением (±0,05–0,1 мм) или CNC обработка пластмасс (±0,010–0,050 мм) для деталей, требующих точной посадки при сборке.
Каковы конструктивные ограничения экструзии пластмасс?
Основные конструктивные ограничения: требование постоянного поперечного сечения (профиль должен быть идентичен в каждой точке по длине — без бобышек, рёбер или изменяющейся геометрии без дополнительных операций); возможности по допускам (±0,1–0,5 мм не могут удовлетворить требования точной посадки при сборке); и равномерность толщины стенки (неравномерная толщина стенки вызывает дифференциальную усадку при охлаждении, коробление и внутренние напряжения). Кроме того, сложность полых профилей, достижимая при экструзии, ограничена по сравнению с литьём под давлением — простые полые профили (труба, С-образный канал, многокамерный оконный профиль) выполнимы, но сложная внутренняя геометрия с переменной толщиной стенок в нескольких камерах трудно производится со стабильным качеством. Эти ограничения присущи самому механизму непрерывной экструзии, а не являются ограничениями оснастки, которые можно решить с помощью более совершенных фильер.
Сколько стоит экструзия пластмасс?
Стоимость экструзии имеет два основных компонента: фильерная оснастка ($800–$15 000 в зависимости от сложности профиля) и удельная себестоимость производства (обычно $0,40–$2,00 за метр для стандартных труб; $1,50–$10,00 за метр для сложных профилей; $1,00–$2,50 за кг для листа). Стоимость материала, как правило, является доминирующей переменной — ПВХ и полиолефины недороги; конструкционные термопласты, такие как ПК и нейлон, значительно дороже за кг. Стоимость фильерной оснастки амортизируется очень быстро при типичных объёмах производства экструзии: фильера за $5 000 на 100 000 метров добавляет $0,05/метр — часто меньше, чем стоимость материала на метр для нескольких сантиметров дополнительной толщины стенки трубы. По сравнению с литьём под давлением экструзия имеет существенно меньшие вложения в оснастку и более низкую удельную себестоимость для подходящих геометрий, что делает её экономически предпочтительным процессом для непрерывного крупносерийного производства.
Написано инженерной командой CMS с более чем 15-летним опытом производства пластиковых компонентов, включая анализ конструкции экструзионных профилей, подбор материалов для ПВХ, ПЭНД, ПП и применений экструзии конструкционных термопластов, а также координацию закупок экструдированных компонентов для строительных, автомобильных, медицинских и промышленных OEM применений. Технические ссылки: ISO 161 (Трубы из термопластов — Номинальные наружные диаметры и номинальные давления), ASTM D3350 (Материалы из полиэтиленовых пластиковых труб), ISO 1133 (Методы испытания показателя текучести расплава), DIN 16961 (Стандарты фильер для экструзии пластмасс).
Нужны экструдированные пластиковые профили или обработанные пластиковые компоненты для вашего применения?
В CMS мы координируем проверку конструкции экструзионной фильеры и производство обработанных пластиковых компонентов — оценивая, является ли экструзия, литьё под давлением или обработка пластика CNC правильным процессом для вашей геометрии, объёма и требований к допускам. Для экструдированных профилей, требующих постэкструзионной обработки отверстий, пазов и прецизионных элементов, мы предоставляем интегрированные услуги вторичной механической обработки.
[Запросить анализ выбора пластикового процесса и коммерческое предложение на производство →]


