
Risposta rapida: Il processo di estrusione della plastica spinge continuamente plastica fusa attraverso una filiera sagomata per produrre parti con sezione trasversale costante — tubi, condotti, profili, isolamento per cavi, guarnizioni e lastre — a velocità di produzione molto elevate e basso costo unitario. I costi degli stampi di estrusione sono compresi tra $1.000 e $10.000 (rispetto a $5.000–$100.000+ per gli stampi a iniezione) e il processo funziona in modo continuo senza cicli di avvio-arresto. La tolleranza ottenibile è ±0,1–0,5 mm — adeguata per profili continui e applicazioni di tenuta, ma non per componenti di precisione con accoppiamento di assemblaggio. Scegliere l'estrusione quando la geometria del prodotto ha una sezione trasversale costante, il volume di produzione è elevato e il costo per metro lineare è la priorità economica. Scegliere lo stampaggio a iniezione quando il pezzo richiede geometria 3D complessa, tolleranze strette o caratteristiche che variano lungo la lunghezza.
Perché gli ingegneri scelgono l'estrusione della plastica
Il processo di estrusione della plastica occupa una nicchia ingegneristica fondamentalmente diversa rispetto allo stampaggio a iniezione, allo stampaggio per soffiaggio o alla termoformatura. Non è un compromesso o un sostituto a basso costo di un altro processo — è l'unico metodo di produzione pratico per una classe specifica di prodotti e, all'interno di quella classe, è superiore a tutte le alternative in termini di costo, velocità e continuità.
La caratteristica distintiva dei prodotti estrusi è la sezione trasversale costante: la filiera determina la geometria del profilo e ogni metro lineare di produzione ha una sezione trasversale identica. Questo vincolo è allo stesso tempo il punto di forza del processo e il suo limite. Qualsiasi prodotto che possa essere definito come un profilo uniforme esteso in lunghezza — tubo, condotto, guarnizione, isolamento per cavi, telaio per finestre, lastra, film — è un candidato naturale per l'estrusione. Qualsiasi prodotto che richieda sezione trasversale variabile, complessità tridimensionale o caratteristiche di assemblaggio di precisione non lo è.
Quando un prodotto si adatta al profilo di estrusione, l'economia è convincente:
- Nessuna apertura e chiusura dello stampo per ciclo: il processo funziona in modo continuo, misurato in metri all'ora piuttosto che in pezzi all'ora
- Basso investimento in attrezzature: una filiera di estrusione a $1.000–$10.000 consente la produzione immediata senza i tempi di fabbricazione dello stampo di 4–8 settimane tipici delle attrezzature a iniezione
- Scarto minimo di materiale: il materiale scorre in modo continuo senza canali di colata, punti di iniezione o materozze
- Efficienza della manodopera: un singolo operatore può gestire una linea di estrusione in funzione che produce centinaia di metri per turno
Come funziona il processo di estrusione della plastica
Fase 1: Alimentazione del materiale
La plastica grezza — tipicamente pellet o polvere — viene caricata in una tramoggia nella parte posteriore dell'estrusore. La gravità alimenta il materiale nel cilindro, dove incontra la vite rotante. Concentrati di pigmento, stabilizzatori UV, ritardanti di fiamma e altri additivi possono essere miscelati in questa fase per la colorazione in linea e la modifica delle proprietà.
Fase 2: Trasporto, fusione e pressurizzazione della vite
Il cilindro dell'estrusore contiene una vite elicoidale che ruota continuamente per tutta la durata della produzione — a differenza della vite alternativa nello stampaggio a iniezione, che svolge anche una funzione di iniezione. La vite di estrusione svolge tre funzioni simultanee mentre il materiale viaggia dalla zona di alimentazione alla filiera:
Trasporto: Il materiale viene trasportato in avanti lungo il canale elicoidale.
Fusione: Le fasce riscaldanti del cilindro (impostate a 160–300°C a seconda del materiale) e il calore di taglio meccanico derivante dalla rotazione della vite fondono la plastica in modo uniforme. La transizione da pellet solidi a fusione omogenea avviene tipicamente entro il primo 60–70% della lunghezza del cilindro.
Pressurizzazione: La geometria della vite crea una pressione che spinge il materiale fuso in avanti attraverso la filiera a portata e pressione controllate. Le pressioni tipiche di fusione alla filiera sono 10–30 MPa a seconda del materiale e del design della filiera.
La caratteristica chiave che abilita l'estrusione: la vite non smette mai di ruotare. Questo movimento rotatorio sostenuto mantiene il flusso continuo di materiale, motivo per cui l'estrusione può funzionare per ore o giorni senza interruzioni.
Fase 3: Sagomatura della filiera
La plastica fusa esce dal cilindro ed entra nella filiera — un utensile lavorato con precisione che definisce la sezione trasversale finale dell'estruso. Il design della filiera è l'elemento di maggiore competenza nella attrezzatura di estrusione:
Filiere per tubi e condotti incorporano un mandrino (torpedo) al centro per creare il foro interno, con l'anello esterno della filiera che definisce il diametro esterno. Le gambe di supporto del mandrino creano punti di restrizione del flusso che devono essere accuratamente profilati per evitare linee di saldatura nel pezzo finito.
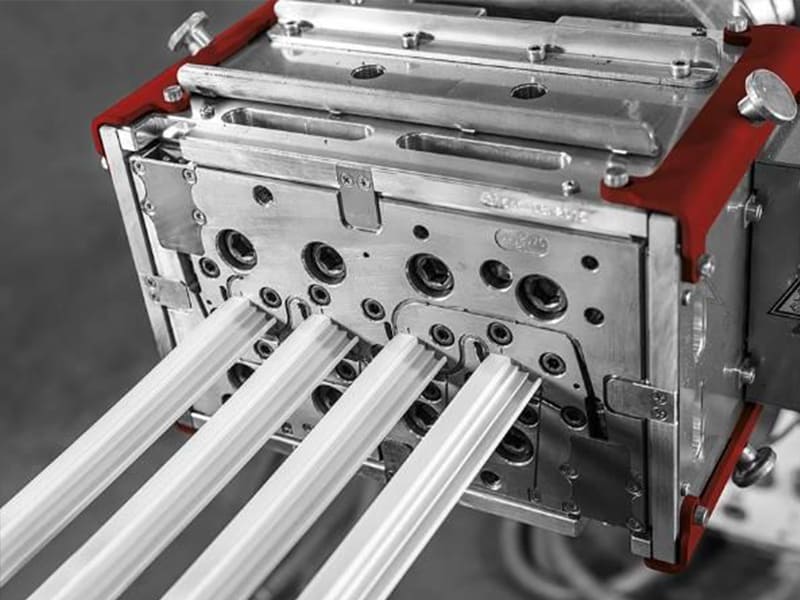
Filiere per profili per sezioni trasversali complesse (telai per finestre, profili strutturali, sezioni multi-camera) richiedono un attento bilanciamento della resistenza al flusso in tutte le zone della sezione trasversale per garantire una velocità di uscita uniforme — una velocità non uniforme causa curvatura, torsione o stress interno nell'estruso.
Filiere per lastre (chiamate anche filiere piatte o filiere a gruccia) distribuiscono il flusso di fusione lateralmente attraverso un'ampia apertura di uscita sottile utilizzando una geometria interna del collettore progettata per uniformare la velocità del flusso e lo spessore su tutta la larghezza della lastra.
Rigonfiamento della filiera: Quando la plastica fusa esce dall'orifizio della filiera, si espande leggermente — la deformazione elastica imposta dal flusso attraverso la filiera si recupera parzialmente all'uscita, aumentando le dimensioni della sezione trasversale di circa il 5–30% a seconda della viscoelasticità del materiale. Le dimensioni della filiera devono essere progettate più piccole rispetto alle dimensioni target per compensare, richiedendo una conoscenza specifica dell'espansione della filiera in base al materiale. Questo è uno dei motivi per cui la progettazione delle filiere di estrusione è una disciplina ingegneristica specializzata.
Fase 4: Calibrazione e Raffreddamento
Immediatamente dopo la filiera, l'estruso viene controllato dimensionalmente mentre è ancora morbido tramite un sistema di calibrazione:
Tubi e condotti: Manicotti di calibrazione sottovuoto — tubi di precisione a pressione leggermente negativa rispetto all'atmosfera — attirano la plastica calda contro un foro metallico raffreddato per fissare il diametro esterno mentre il materiale solidifica. In alternativa, può essere utilizzata una pressione d'aria interna per mantenere il foro.
Profili: Piastre di calibrazione o dispositivi sottovuoto mantengono la geometria del profilo mentre si raffredda.
Lastre: Rulli di lucidatura (una pila di rulli metallici a temperatura controllata) raffreddano simultaneamente la lastra e stabiliscono finitura superficiale e spessore precisi.
Il raffreddamento a bagno d'acqua (per tubi e condotti) o il raffreddamento ad aria (per profili più leggeri e film) segue la zona di calibrazione per completare la solidificazione. La velocità e l'uniformità del raffreddamento influenzano direttamente la stabilità dimensionale, l'imbarcamento e le tensioni residue nel prodotto finito.
Fase 5: Trascinamento e Taglio
Un sistema di trascinamento (cingoli a bruco, rulli di trazione o rulli a pressione) afferra l'estruso e lo tira in avanti a una velocità costante e controllata, sincronizzata con la produzione dell'estrusore. La velocità di trascinamento, combinata con la velocità della vite dell'estrusore, controlla il rapporto di stiro — la differenza dimensionale tra le dimensioni di uscita dalla filiera e le dimensioni finali del pezzo. L'aumento della velocità di trascinamento rispetto alla velocità della vite stira il materiale, riducendo lo spessore della parete e aumentando la lunghezza per unità di materiale.
Il taglio o l'avvolgimento a valle completano l'operazione:
- Tubi e profili vengono tagliati a lunghezze specifiche da sistemi a sega volante che si muovono con l'estruso durante il taglio, per poi tornare alla posizione iniziale per il taglio successivo
- Film e tubi flessibili vengono avvolti in rotoli per l'uso a valle o la spedizione
Questa sequenza completa — dalla tramoggia al tubo o profilo finito — opera in modo continuo senza cicli discreti di pezzo.
Estrusione vs Stampaggio a Iniezione: Confronto Tecnico
| Fattore | Estrusione di Materie Plastiche | Stampaggio a iniezione |
|---|---|---|
| Tipo di produzione | Continuo (metri/ora) | Ciclico (pezzi/ciclo) |
| Misurazione della produzione | Metri lineari o kg/ora | Pezzi all'ora |
| Funzionalità geometriche | Solo sezione trasversale costante | Forme 3D complesse |
| Tolleranza dimensionale | ±0,1–0,5 mm | ±0,05–0,1 mm |
| Costi di attrezzaggio | $1.000–$10.000 | da $5.000 a $100.000+ |
| Tempo di consegna attrezzature | Da giorni a 2 settimane | 4–8 settimane |
| Volume di produzione economico | Alto volume continuo | > 10.000 unità/anno |
| Scarto di materiale | Molto basso (nessun canale o punto di iniezione) | Basso (con canali caldi) |
| Lunghezza del pezzo | Illimitata | Limitata dalle dimensioni dello stampo |
| Capacità di finitura superficiale | Buono | Eccellente |
| Caratteristiche complesse (nervature, bossoli) | Non realizzabile | Realizzabile |
La decisione tecnica chiave tra estrusione e stampaggio a iniezione: se il prodotto può essere descritto come un profilo a sezione trasversale costante esteso in lunghezza, l'estrusione è quasi sempre più economica e più rapida da portare in produzione. Se il prodotto richiede sezione trasversale variabile, caratteristiche tridimensionali, tolleranze strette o geometria discreta del pezzo, lo stampaggio a iniezione è il processo corretto.
Materiali per l'Estrusione di Materie Plastiche
La selezione del materiale per l'estrusione deve bilanciare i requisiti di prestazione nell'uso finale con la processabilità — la capacità del materiale di formare un fuso stabile, fluire uniformemente attraverso la filiera e solidificare in modo prevedibile durante il raffreddamento.
Il parametro chiave del materiale per la processabilità dell'estrusione è l' indice di fluidità (MFI) — una misura di quanto facilmente il polimero fluisce in condizioni standardizzate. L'estrusione richiede materiali con MFI in un intervallo specifico per l'applicazione prevista: troppo alto (molto fluido) e l'estruso potrebbe mancare di integrità strutturale all'uscita dalla filiera e afflosciarsi o collassare; troppo basso (troppo viscoso) e il materiale potrebbe non fluire uniformemente attraverso filiere per profili complessi e richiedere una pressione eccessiva nel cilindro.
PVC (Cloruro di Polivinile)
Il PVC è il materiale dominante per l'estrusione nell'edilizia e nelle costruzioni: profili per finestre, tubi di drenaggio, rivestimenti esterni, canalette elettriche. Disponibile sia in formulazioni rigide (R-PVC) che flessibili (P-PVC con aggiunta di plastificanti), il PVC offre eccellente resistenza agli agenti atmosferici, ritardanza alla fiamma e stabilità dimensionale a basso costo del materiale.
Nota critica di lavorazione: il PVC si degrada oltre circa 180°C, rilasciando acido cloridrico. L'estrusione del PVC richiede temperature del cilindro accuratamente controllate, tempi di residenza brevi e stabilizzanti termici (a base di calcio-zinco, organostannici o piombo, a seconda dell'applicazione e dei requisiti normativi). Le apparecchiature per l'estrusione del PVC devono essere mantenute meticolosamente per prevenire stagnazione e degradazione del materiale.
HDPE (Polietilene ad Alta Densità)
L'HDPE è il materiale standard per tubi di approvvigionamento idrico, tubi di distribuzione del gas e condotti esterni. La sua combinazione di resistenza chimica, stabilità ai raggi UV (con aggiunta di stabilizzanti), flessibilità a bassa temperatura ed eccellente processabilità di estrusione lo rende il materiale di scelta per applicazioni infrastrutturali di tubazioni in tutto il mondo.
L'estrusione di tubi in HDPE raggiunge spessore di parete costante, superfici interne lisce e stabilità dimensionale essenziali per applicazioni di tubi in pressione (linee di approvvigionamento idrico classificate per oltre 100 m di pressione, distribuzione di gas a bassa pressione). I tubi in HDPE possono essere saldati di testa o mediante elettrofusione in campo, eliminando i cedimenti del cemento solvente e dei raccordi che interessano altri materiali per tubi.
PP (Polipropilene)
L'estrusione del PP è utilizzata per tubi e raccordi resistenti agli agenti chimici, apparecchiature da laboratorio e tubazioni di processo industriale. La resistenza del PP a un'ampia gamma di acidi, basi e solventi organici a temperature fino a circa 100°C (tipo I PP-R per acqua calda sanitaria) lo rende il materiale standard per sistemi di tubazioni in impianti chimici dove PVC o PE sarebbero degradati dal fluido di processo.
ABS (acrilonitrile-butadiene-stirene)
L'estrusione di lastre in ABS produce semilavorati piani per termoformatura, producendo pannelli interni per automobili, involucri di elettrodomestici e espositori. L'estrusione di ABS produce lastre con buona qualità superficiale e spessore costante, fondamentale per la termoformatura a valle dove l'uniformità dello spessore della lastra influisce direttamente sull'uniformità dello spessore della parete nel pezzo formato.
Nylon (PA6, PA66, PA12)
L'estrusione del nylon produce profili meccanici, guide lineari, profili scorrevoli e componenti strutturali che richiedono la combinazione di elevata resistenza, rigidità e resistenza all'usura fornita dalle poliammidi. Il PA12 è particolarmente comune nell'estrusione grazie alla sua minore assorbimento di umidità rispetto a PA6 o PA66, offrendo migliore stabilità dimensionale nel pezzo estruso finito.
Policarbonato (PC)
L'estrusione del PC produce lastre per protezioni di macchine, segnaletica, vetrature e pannelli diffusori di luce. La chiarezza ottica del PC, l'elevata resistenza all'impatto e la temperatura di esercizio fino a circa 120°C lo rendono standard per applicazioni dove è richiesta la combinazione di queste proprietà. Il PC richiede un'accurata essiccazione prima dell'estrusione (l'umidità residua causa idrolisi e proprietà meccaniche degradate nell'estruso).
Guida alla scelta dei materiali
| Materiale | Proprietà primarie | Lavorabilità per estrusione | Applicazioni tipiche |
|---|---|---|---|
| PVC rigido | Resistenza agli agenti atmosferici, basso costo, ritardanza di fiamma | Buona (richiede stabilizzatore termico, temperatura controllata) | Profili per finestre, tubi di drenaggio, condotti |
| PVC flessibile | Flessibilità, ampia gamma di durezza | Buono | Isolamento cavi, tubo da giardino, tubi medicali |
| HDPE | Resistenza chimica, stabilità UV, tenacità | Eccellente | Tubo per acqua, tubo per gas, condotto esterno |
| PP | Resistenza chimica, servizio ad alta temperatura | Buono | Tubazioni chimiche, tubi a contatto alimentare |
| LLDPE | Flessibilità, tenacità, resistenza di saldatura | Eccellente | Film, film estensibile, imballaggio |
| addominali | Buona finitura superficiale, rigidità, tenacità | Buono | Lastra per termoformatura, profili |
| Nylon PA12 | Resistenza, resistenza all'usura, basso assorbimento di umidità | Moderata (richiede essiccazione) | Profili meccanici, guide lineari |
| PC | Chiarezza ottica, resistenza all'impatto, alta temperatura | Moderata (richiede essiccazione, temperatura controllata) | Lastre per vetratura, diffusori di luce |
| TPE/TPU | Flessibilità, comportamento simile alla gomma, riciclabile | Buono | Guarnizioni, profili flessibili, rivestimento cavi |
Tolleranze dimensionali e limiti di processo
Tolleranza Raggiungibile
L'estrusione standard di materie plastiche raggiunge tolleranze dimensionali di:
- OD e ID del tubo: ±0,1–0,5 mm per produzione standard; tubo premium per servizio in pressione può mantenere ±0,05–0,15 mm OD con calibrazione di precisione
- Dimensioni complessive del profilo: ±0,2–0,5 mm
- Spessore della parete: ±10–15% del nominale per estrusione standard; ±5–8% per estrusione di precisione con controllo di processo stretto
Queste tolleranze sono adeguate per le applicazioni primarie dell'estrusione — tubo in pressione (dove la tolleranza OD è abbinata alla geometria del raccordo), strisce di tenuta (dove una leggera variazione dimensionale è compensata dalla compressione), profili per finestre (dove la geometria dei giunti a scatto ha tolleranza incorporata) e lastra per termoformatura (dove la formatura a valle stabilisce le dimensioni finali).
Non sono adeguate per componenti di assemblaggio di precisione — parti con requisiti di accoppiamento H7/h6, componenti che devono accoppiarsi con alloggiamenti stampati a iniezione con tolleranze strette, o qualsiasi caratteristica che richieda ±0,05 mm o migliore.
Il Vincolo della Sezione Trasversale Costante
Questa è la limitazione geometrica fondamentale dell'estrusione, ed è assoluta. La filiera determina la sezione trasversale, e ogni punto lungo la lunghezza dell'estruso ha la stessa sezione trasversale di ogni altro punto. Non esiste alcun meccanismo all'interno del processo di estrusione per variare lo spessore della parete, aggiungere un mozzo in una posizione specifica, creare un'anima che appare in un punto e non in un altro, o produrre qualsiasi altra variazione geometrica longitudinale.
I prodotti che richiedono variazione geometrica longitudinale non sono, per definizione, candidati all'estrusione. Questa non è una limitazione dell'attrezzatura che può essere superata con filiere più sofisticate — è una conseguenza fondamentale del meccanismo di estrusione continua.
Le operazioni secondarie possono aggiungere caratteristiche dopo l'estrusione: fori e fessure possono essere forati o punzonati; ritagli possono essere fresati; le caratteristiche di giunzione possono essere formate mediante stampaggio secondario (co-stampaggio o sovrastampaggio). Ma queste aggiungono fasi di produzione e costi, e per parti con estesa variazione longitudinale, lo stampaggio a iniezione è tipicamente più economico nel complesso.
Rigonfiamento della Filiera e Variazione Dimensionale
Il rigonfiamento della filiera — l'espansione dell'estruso dopo l'uscita dalla filiera — è un fenomeno specifico del materiale, dipendente dalla temperatura, che richiede compensazione nella progettazione della filiera. Per un dato polimero e condizione di processo, il rigonfiamento della filiera può essere previsto e compensato. Tuttavia, i cambiamenti nel lotto di materiale, nella temperatura di processo, nella velocità di produzione o nella velocità della vite influenzano tutti il rigonfiamento della filiera, il che significa che una filiera ben performante per un lotto può produrre dimensioni leggermente diverse su un nuovo lotto di materiale. Questo è il motivo per cui la stabilità dimensionale dell'estrusione richiede non solo una corretta progettazione della filiera ma anche uno stretto controllo dei parametri di processo durante tutta la produzione.
Deformazione in Profili Lunghi
I profili estrusi lunghi — telai per finestre di 3–6 m, profili strutturali di lunghezza simile — sono suscettibili a deformazione se:
- Lo spessore della parete non è uniforme (le sezioni più spesse si raffreddano più lentamente, creando ritiro differenziale che incurva il profilo)
- Il raffreddamento è applicato in modo non uniforme (un lato si raffredda più velocemente dell'altro, producendo un incurvamento longitudinale)
- Il materiale ha un ritiro elevato dipendente dall'orientamento (alcuni polimeri semicristallini si ritirano più nella direzione del flusso che trasversalmente)
I profili ben progettati con spessore della parete bilanciato e raffreddamento simmetrico evitano la deformazione. I profili asimmetrici che non possono essere resi geometricamente bilanciati sono intrinsecamente soggetti a deformazione e dovrebbero essere valutati attentamente prima dell'impegno per l'attrezzatura.
Struttura dei Costi dell'Estrusione di Materie Plastiche
Costo della Filiera (Attrezzatura)
Gli stampi di estrusione sono significativamente meno costosi degli stampi a iniezione perché:
- Richiedono meno materiale (nessuna base stampo, nessun sistema di espulsione, nessun canale di raffreddamento)
- Sono lavorati da un numero inferiore di componenti
- Non richiedono la qualità di finitura superficiale necessaria per le superfici estetiche stampate a iniezione
| Complessità del profilo | Intervallo di costo tipico dello stampo |
|---|---|
| Tubo o condotto semplice | $800–$3.000 |
| Profilo standard (guarnizione per finestre, rivestimento per bordi) | $2.000–$6.000 |
| Profilo complesso a camere multiple | $5.000–$15.000 |
| Filiera larga per lastre o film | da $5.000 a $20.000 |
Il costo dello stampo viene ammortizzato sulla durata della produzione. Ai tipici ritmi di produzione di estrusione (10–100+ m/min per film; 5–30 m/min per tubi e profili), l'ammortamento dell'attrezzatura per unità è estremamente basso per qualsiasi volume di produzione significativo.
Costo per unità (per metro)
Il costo di estrusione è tipicamente quotato per chilogrammo di materiale lavorato o per metro lineare di prodotto finito. Intervalli rappresentativi:
| Tipo di prodotto | Costo di lavorazione tipico |
|---|---|
| Tubo PVC semplice (DN 50–100) | $0,40–$1,50 al metro |
| Tubo per pressione HDPE (DN 50–100) | $0,60–$2,00 al metro |
| Profilo PVC per finestre/porte | $1,50–$6,00 al metro |
| Profilo complesso a camere multiple | $3,00–$10,00 al metro |
| Lastra ABS (2 mm, 1200 mm di larghezza) | $1,20–$2,50 al kg |
Il costo del materiale è tipicamente la variabile dominante nel costo unitario di estrusione. Il costo dello stampo per metro diminuisce rapidamente con il volume di produzione — uno stampo da $5.000 ammortizzato su 100.000 metri aggiunge $0,05/metro, su 1.000.000 di metri aggiunge $0,005/metro.
Applicazioni per settore
Edilizia e infrastrutture
L'estrusione di tubi in PVC e HDPE è il singolo segmento applicativo più grande per volume. L'edilizia, l'approvvigionamento idrico municipale e il drenaggio, e le infrastrutture per condotti di telecomunicazione dipendono tutti dai profili estrusi:
- Sistemi di drenaggio in PVC rigido (DN 50–500)
- Tubi HDPE per approvvigionamento idrico e distribuzione di gas (grado PE100, SDR 11–17)
- Profili per finestre in PVC a camere multiple (design a 3–5 camere per prestazioni di isolamento termico)
- Rivestimento e pannelli in PVC a schiuma strutturale
La domanda del settore edile per lunghezze estese (sistemi di tubazioni misurati in chilometri), geometria costante e basso costo per unità rende l'estrusione l'unico processo praticabile.
Elettrico ed Elettronico
L'isolamento di fili e cavi è una delle principali applicazioni di estrusione: il conduttore (rame o alluminio) viene alimentato attraverso il centro della filiera mentre il fuso viene estruso attorno ad esso, producendo filo isolato continuo. Lo spessore di isolamento preciso e uniforme e la struttura priva di vuoti prodotta dall'estrusione a testa trasversale sono critici per la sicurezza elettrica e l'integrità del segnale.
I materiali per isolamento cavi sono tipicamente XLPE (polietilene reticolato) per cavi di potenza, PVC per cavi da costruzione, composti LSZH (a basso fumo e zero alogeni) per installazioni critiche per la sicurezza, e fluoropolimeri (PTFE, FEP) per applicazioni ad alta temperatura o resistenti agli agenti chimici.
Dispositivi medici
L'estrusione di tubi medicali richiede la combinazione di precisione dimensionale, biocompatibilità del materiale e pulizia del processo che separa l'estrusione di grado medicale dalla produzione industriale di tubi. Requisiti chiave:
- Diametro interno costante entro ±0,05–0,10 mm (critico per il controllo del flusso di fluidi e la compatibilità con il filo guida dei cateteri)
- Superfici interne lisce (Ra < 0,8 µm per la pulizia del percorso del fluido)
- Materiali di grado medicale testati secondo ISO 10993 (PVC, PE, silicone, TPU a seconda dell'applicazione)
- Estrusione in camera bianca o ambiente controllato per prevenire la contaminazione da particelle
Le applicazioni includono tubi per set di somministrazione endovenosa, corpi di cateteri, set per tubi di alimentazione, cateteri di drenaggio e manici per strumenti chirurgici mini-invasivi.
Settore automobilistico
Le applicazioni di estrusione automobilistiche sono dominate dai sistemi di tenuta — guarnizioni per porte, guarnizioni per finestre, guarnizioni per bagagliaio — e dai rivestimenti dei cablaggi. I sistemi di tenuta utilizzano profili co-estrusi (estrusione simultanea di due o più materiali attraverso una singola filiera) per produrre guarnizioni con flange di montaggio rigide e labbra di tenuta morbide in un unico passaggio di produzione. Le combinazioni TPE/EPDM sono lo standard per le guarnizioni meteorologiche automobilistiche grazie al loro intervallo di temperatura, resistenza ai raggi UV e resistenza alla compressione.
Linee guida DFM per la progettazione di estrusione
Progettare per una Sezione Trasversale Costante
Il requisito DFM più importante per l'estrusione: garantire che ogni sezione trasversale lungo la lunghezza sia identica. Le caratteristiche che variano lungo la lunghezza — flange a intervalli specifici, spessore di parete variabile, profili diversi alle estremità — non possono essere prodotte per estrusione e devono essere aggiunte con operazioni secondarie (foratura, punzonatura, stampaggio secondario) oppure il design deve passare a un processo diverso.
Mantenere uno Spessore di Parete Uniforme
Lo spessore di parete non uniforme è la causa più comune di deformazione e instabilità dimensionale nell'estrusione. Come regola di progettazione: lo spessore di parete adiacente non dovrebbe differire di oltre 25% senza una transizione graduale. Dove una sezione più spessa è funzionalmente richiesta (ad esempio, una nervatura di rinforzo su un profilo), la transizione da sottile a spesso dovrebbe estendersi su una distanza di almeno 2–3× la variazione di spessore.
Evitare Angoli Interni Acuti nei Profili Complessi
Gli angoli interni netti nelle filiere per profili creano un'elevata resistenza locale al flusso, causando uno sbilanciamento del flusso che produce una qualità superficiale incoerente e un potenziale ristagno del materiale (che porta a degradazione per materiali sensibili al calore come il PVC). Gli angoli interni devono avere un raggio minimo di 0,5–1,0 mm per i profili standard; raggi maggiori migliorano l'equilibrio del flusso.
Prevedere lo Sformo per l'Estrazione della Filiere
A differenza degli stampi a iniezione, le filiere per estrusione non hanno angoli di sformo nel senso convenzionale — il materiale scorre attraverso e fuori dalla filiera piuttosto che essere estratto da essa. Tuttavia, le caratteristiche rientranti (sottosquadri nella filiera che intrappolerebbero il materiale) devono essere evitate o gestite tramite la progettazione dei componenti della filiera.
Specificare Tolleranze Appropriate alla Capacità di Estrusione
Specificare le tolleranze dimensionali in base all'intervallo ottenibile con l'estrusione (±0,1–0,5 mm per la maggior parte delle dimensioni) piuttosto che utilizzare di default tolleranze di grado stampaggio a iniezione. Tolleranze inutilmente strette sui profili estrusi aumentano il costo della filiera (richiedendo una produzione della filiera più precisa e più iterazioni) e il costo di produzione (richiedendo una velocità di linea inferiore e controlli dimensionali più frequenti) senza benefici funzionali se l'applicazione non richiede effettivamente la tolleranza più stretta.
Checklist DFM per Profili Estrusi
| Decisione progettuale | Raccomandazione |
|---|---|
| Costanza della sezione trasversale | Deve essere costante lungo l'intera lunghezza |
| Variazione dello spessore della parete | ≤ 25% differenza tra pareti adiacenti |
| Raggi degli angoli interni | ≥ 0,5–1,0 mm minimo |
| Tolleranze dimensionali | Specificare in base alla funzione: ±0,2–0,5 mm standard |
| Caratteristiche che variano lungo la lunghezza | Utilizzare operazioni secondarie post-estrusione |
| Complessità della sezione cava | Preferibile cavo semplice; multi-camera complesso richiede progettazione specializzata della filiera |
| Specifica del materiale | Includere l'intervallo MFI, non solo il grado — la processabilità dipende dal lotto di materiale |
Punti di forza
- L'estrusione di materie plastiche è il processo corretto per prodotti a sezione costante ad alto volume: tubi, tubolari, profili, isolamento cavi, guarnizioni, lastre e film. Il processo funziona in continuo senza cicli di avvio-arresto, producendo output misurato in metri all'ora.
- I costi degli utensili per filiere ammontano a $1.000–$15.000 — una frazione dell'investimento per stampi a iniezione — con tempi di consegna da giorni a 2 settimane rispetto alle 4–8 settimane per gli utensili a iniezione.
- La tolleranza ottenibile è ±0,1–0,5 mm — adeguata per applicazioni su tubi, guarnizioni e profili, ma non per componenti con accoppiamento di precisione. Per ±0,05 mm o più stretto, sono richiesti stampaggio a iniezione o lavorazione CNC.
- Il vincolo della sezione trasversale costante è assoluto: qualsiasi geometria del prodotto che richieda variazioni longitudinali non è candidata all'estrusione senza significative operazioni secondarie.
- La selezione del materiale deve bilanciare le prestazioni di fine utilizzo con la processabilità dell'estrusione — indice di fluidità a caldo, intervallo di temperatura di lavorazione, sensibilità al calore (soprattutto PVC) e assorbimento di umidità (PA, PC) influenzano tutti le prestazioni di estrusione.
- Il rigonfiamento della filiera e l'imbarcamento indotto dal raffreddamento sono le due principali sfide di controllo dimensionale — entrambe richiedono competenza nella progettazione della filiera e un controllo rigoroso dei parametri di processo per una produzione costante.
- Per i team di approvvigionamento degli OEM: specificare i componenti estrusi con tolleranze derivate dai requisiti funzionali effettivi, non dalle convenzioni dello stampaggio a iniezione. Richiedere certificati di prova del materiale inclusi i dati MFI (non solo la designazione del grado) e specificare le condizioni di misurazione (temperatura, equilibrio dell'umidità) per la verifica dimensionale.
Domande frequenti
Quando si dovrebbe scegliere l'estrusione di materie plastiche rispetto allo stampaggio a iniezione?
Scegliere l'estrusione di materie plastiche quando il prodotto ha una sezione trasversale costante lungo l'intera lunghezza — tubi, tubolari, profili, strisce di tenuta, isolamento cavi o lastre piane. L'estrusione offre un costo degli utensili significativamente inferiore ($1.000–$10.000 rispetto a $5.000–$100.000+ per stampi a iniezione), tempi di produzione più rapidi e output continuo ad alta produttività per prodotti lunghi o di lunghezza illimitata. Scegliere lo stampaggio a iniezione quando il prodotto richiede geometria tridimensionale complessa, caratteristiche che variano lungo la lunghezza (bordi, nervature, spessore della parete variabile) o tolleranze dimensionali più strette di ±0,1 mm. La regola decisionale è semplice: se il prodotto può essere descritto come un profilo uniforme esteso in lunghezza, estrusione; se richiede complessità tridimensionale o tolleranze strette, stampaggio a iniezione.
Quali materiali sono comunemente utilizzati nell'estrusione di materie plastiche?
I materiali di estrusione più comuni sono: PVC (rigido per profili per finestre e tubi; flessibile con plastificanti per isolamento cavi e profili flessibili), HDPE (tubi per esterni, distribuzione di gas e acqua), PP (tubazioni resistenti agli agenti chimici e applicazioni a contatto con alimenti), LLDPE e LDPE (film flessibile e imballaggi), ABS (lastre per applicazioni di termoformatura), TPE/TPU (guarnizioni flessibili e rivestimenti per cavi), Nylon PA12 (profili meccanici) e PC (lastre per vetratura e diffusori di luce). La selezione del materiale deve considerare sia i requisiti di fine utilizzo (resistenza chimica, intervallo di temperatura, stabilità UV) sia la processabilità dell'estrusione — indice di fluidità a caldo, finestra di temperatura di lavorazione, sensibilità al calore e assorbimento di umidità influenzano tutti la costanza della produzione.
Quali tolleranze ottiene l'estrusione di materie plastiche?
L'estrusione standard di materie plastiche ottiene tolleranze dimensionali di ±0,1–0,5 mm per le dimensioni complessive del profilo e ±0,2–0,5 mm per lo spessore della parete. L'estrusione di precisione con calibrazione controllata (in particolare per tubi in pressione e tubolari medicali) può ottenere ±0,05–0,15 mm sulle dimensioni critiche. La tolleranza è influenzata dal ritiro del materiale e dal comportamento di rigonfiamento della filiera, dalla velocità e uniformità di raffreddamento, dalla costanza della velocità di traino e dalla temperatura ambiente nell'ambiente di produzione. Queste tolleranze sono adeguate per le applicazioni primarie dell'estrusione ma sono significativamente meno precise rispetto allo stampaggio a iniezione (±0,05–0,1 mm) o alla lavorazione CNC delle materie plastiche (±0,010–0,050 mm) per parti che richiedono accoppiamenti di precisione.
Quali sono i limiti di progettazione dell'estrusione di materie plastiche?
Le principali limitazioni progettuali sono: il requisito di sezione trasversale costante (il profilo deve essere identico in ogni punto lungo la lunghezza — niente bossoli, nervature o geometrie variabili senza operazioni secondarie); la capacità di tolleranza (±0,1–0,5 mm non può soddisfare i requisiti di precisione per accoppiamenti di assemblaggio); e l'uniformità dello spessore della parete (uno spessore di parete non uniforme causa ritiro differenziale durante il raffreddamento, deformazioni e tensioni interne). Inoltre, la complessità delle cavità ottenibile nell'estrusione è limitata rispetto allo stampaggio a iniezione — i profili cavi semplici (tubo, canale a C, profilo per finestre multi-camera) sono realizzabili, ma geometrie interne complesse con spessori di parete variabili in più camere sono difficili da produrre con qualità costante. Questi vincoli sono intrinseci al meccanismo di estrusione continua, non limitazioni degli utensili che possono essere risolte con filiere più sofisticate.
Quanto costa l'estrusione della plastica?
Il costo dell'estrusione ha due componenti principali: l'attrezzatura della filiera ($800–$15.000 a seconda della complessità del profilo) e il costo di produzione per unità (tipicamente $0,40–$2,00 al metro per tubi standard; $1,50–$10,00 al metro per profili complessi; $1,00–$2,50 al kg per lastre). Il costo del materiale è tipicamente la variabile dominante — PVC e poliolefine sono a basso costo; i termoplastici tecnici come PC e Nylon sono significativamente più costosi al kg. Il costo dell'attrezzatura della filiera si ammortizza molto rapidamente ai volumi di produzione tipici dell'estrusione: una filiera da $5.000 su 100.000 metri aggiunge $0,05/metro — spesso meno del costo del materiale al metro di pochi centimetri di parete aggiuntiva del tubo. Rispetto allo stampaggio a iniezione, l'estrusione ha un investimento in attrezzature sostanzialmente inferiore e un costo per unità più basso per geometrie adatte, rendendola il processo economicamente preferito per la produzione continua ad alto volume.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella produzione di componenti in plastica, inclusa la revisione progettuale di profili estrusi, la selezione dei materiali per applicazioni di estrusione in PVC, HDPE, PP e termoplastici tecnici, e il coordinamento dell'approvvigionamento di componenti estrusi per applicazioni OEM nei settori edile, automobilistico, medico e industriale. Riferimenti tecnici: ISO 161 (Tubi termoplastici — Diametri esterni nominali e pressioni nominali), ASTM D3350 (Materiali per tubi in polietilene), ISO 1133 (Metodi di prova per l'indice di fluidità a caldo), DIN 16961 (Norme per filiere di estrusione plastica).
Hai bisogno di profili plastici estrusi o componenti plastici lavorati per la tua applicazione?
Presso CMS, coordiniamo la revisione progettuale delle filiere di estrusione e la produzione di componenti plastici lavorati — valutando se l'estrusione, lo stampaggio a iniezione o la lavorazione meccanica della plastica CNC sia il processo corretto per la tua geometria, volume e requisiti di tolleranza. Per profili estrusi che richiedono lavorazioni post-estrusione di fori, scanalature e caratteristiche di precisione, forniamo servizi integrati di lavorazione secondaria.
[Richiedi una revisione della selezione del processo plastico e un preventivo di produzione →]


