
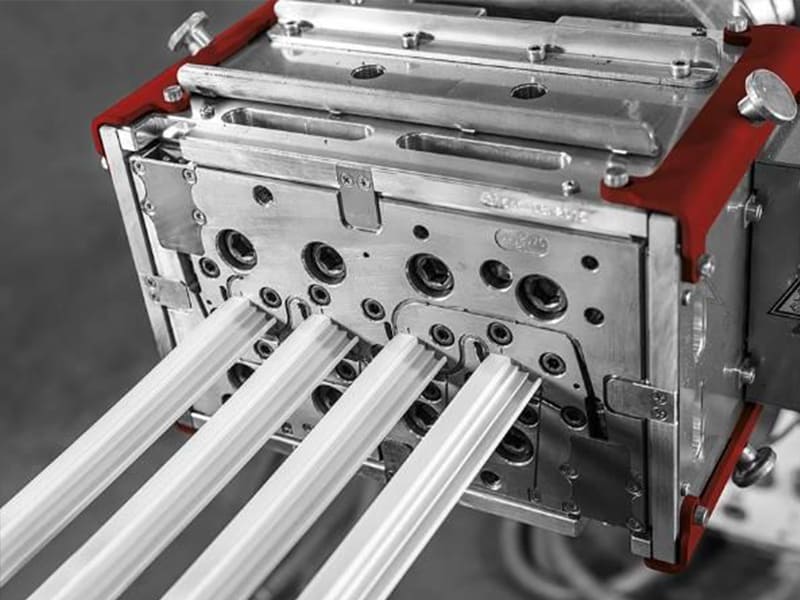
Respuesta rápida: El proceso de extrusión de plástico fuerza continuamente plástico fundido a través de un dado con forma para producir piezas con una sección transversal constante — tuberías, tubos, perfiles, aislamiento de cables, sellos y láminas — a tasas de producción muy altas y bajo costo por unidad. El costo de la herramienta del dado de extrusión es de $1,000–$10,000 (frente a $5,000–$100,000+ para moldes de inyección) y el proceso funciona continuamente sin ciclos de arranque y parada. La tolerancia alcanzable es de ±0.1–0.5 mm — adecuada para perfiles continuos y aplicaciones de sellado, pero no para piezas de ensamblaje de precisión. Elija extrusión cuando la geometría del producto sea de sección transversal constante, el volumen de producción sea alto y el costo por metro lineal sea la prioridad económica. Elija moldeo por inyección cuando la pieza requiera geometría 3D compleja, tolerancias ajustadas o características que varíen a lo largo de la longitud.
Por Qué los Ingenieros Eligen la Extrusión de Plástico
El proceso de extrusión de plástico ocupa un nicho de ingeniería fundamentalmente diferente al del moldeo por inyección, moldeo por soplado o termoformado. No es un compromiso ni un sustituto de menor costo para otro proceso — es el único método de fabricación práctico para una clase específica de productos, y dentro de esa clase es superior a todas las alternativas en costo, velocidad y continuidad.
La característica definitoria de los productos extruidos es la sección transversal constante: el dado determina la geometría del perfil, y cada metro lineal de salida tiene una sección transversal idéntica. Esta restricción es simultáneamente la fortaleza y la limitación del proceso. Cualquier producto que pueda definirse como un perfil uniforme extendido a lo largo — tubería, tubo, sello, aislamiento de cables, marco de ventana, lámina, película — es un candidato natural para la extrusión. Cualquier producto que requiera sección transversal variable, complejidad tridimensional o características de ensamblaje de precisión no lo es.
Cuando un producto se ajusta al perfil de extrusión, la economía es convincente:
- Sin ciclos de cierre y apertura de molde por pieza: el proceso funciona continuamente, medido en metros por hora en lugar de piezas por hora
- Baja inversión en herramienta: un dado de extrusión de $1,000–$10,000 permite producción inmediata sin el plazo de fabricación de molde de 4–8 semanas de la herramienta de inyección
- Mínimo desperdicio de material: el material fluye continuamente sin canales de alimentación, compuertas o bebederos
- Eficiencia laboral: un solo operador puede gestionar una línea de extrusión en funcionamiento que produce cientos de metros por turno
Cómo Funciona el Proceso de Extrusión de Plástico
Etapa 1: Alimentación de Material
El plástico crudo — típicamente pellets o polvo — se carga en una tolva en la parte trasera de la extrusora. La gravedad alimenta el material hacia el barril, donde encuentra el tornillo giratorio. Concentrados de pigmento, estabilizadores UV, retardantes de llama y otros aditivos pueden mezclarse en esta etapa para coloración en línea y modificación de propiedades.
Etapa 2: Transporte, Fusión y Presurización por Tornillo
El barril de la extrusora contiene un tornillo helicoidal que gira continuamente durante toda la producción — a diferencia del tornillo recíproco en el moldeo por inyección, que también cumple una función de inyección. El tornillo de extrusión realiza tres funciones simultáneas a medida que el material viaja desde la zona de alimentación hasta el dado:
Transporte: El material se transporta hacia adelante a lo largo del canal helicoidal.
Fusión: Las bandas calefactoras del barril (ajustadas a 160–300°C según el material) y el calor de cizallamiento mecánico de la rotación del tornillo funden el plástico uniformemente. La transición de pellets sólidos a fundido homogéneo ocurre típicamente dentro del primer 60–70% de la longitud del barril.
Presurización: La geometría del tornillo crea presión que fuerza el material fundido hacia adelante a través del dado a un caudal y presión controlados. Las presiones típicas de fundido en el dado son de 10–30 MPa según el material y el diseño del dado.
La característica clave que permite la extrusión: el tornillo nunca deja de girar. Este movimiento rotacional sostenido mantiene el flujo continuo de material, razón por la cual la extrusión puede funcionar durante horas o días sin interrupción.
Etapa 3: Conformado con Dado
El plástico fundido sale del barril y entra al dado — una herramienta mecanizada con precisión que define la sección transversal final del extruido. El diseño del dado es el elemento de mayor habilidad en la herramienta de extrusión:
Dados para tuberías y tubos incorporan un mandril (torpedo) en el centro para crear el orificio hueco, con el anillo exterior del dado definiendo el diámetro exterior. Las patas de soporte del mandril crean puntos de restricción de flujo que deben optimizarse cuidadosamente para evitar líneas de soldadura en la pieza terminada.
Dados de perfil para secciones transversales complejas (marcos de ventana, perfiles estructurales, secciones de múltiples cámaras) requieren un equilibrio cuidadoso de la resistencia al flujo en todas las zonas de la sección transversal para garantizar una velocidad de salida uniforme — la velocidad desigual causa que el extruido se doble, tuerza o presente tensión interna.
Dados de lámina (también llamados dados planos o dados de percha) distribuyen el flujo de fundido lateralmente a través de una abertura de salida ancha y delgada utilizando una geometría de colector interno diseñada para igualar la velocidad de flujo y el espesor en todo el ancho de la lámina.
Hinchamiento del dado: Cuando el plástico fundido sale del orificio del dado, se expande ligeramente — la deformación elástica impuesta por el flujo a través del dado se recupera parcialmente a la salida, aumentando las dimensiones de la sección transversal en aproximadamente un 5–30% dependiendo de la viscoelasticidad del material. Las dimensiones del dado deben diseñarse más pequeñas que las dimensiones objetivo para compensar, lo que requiere conocimiento específico del material sobre la expansión del dado. Esta es una de las razones por las que el diseño de dados de extrusión es una disciplina de ingeniería especializada.
Etapa 4: Calibración y Enfriamiento
Inmediatamente después del dado, el extrudado se controla dimensionalmente mientras aún está blando mediante un sistema de calibración:
Tuberías y tubos: Manguitos de calibración por vacío — tubos de precisión a presión ligeramente negativa respecto a la atmósfera — atraen el plástico caliente contra un orificio metálico enfriado para fijar el diámetro exterior mientras el material se solidifica. Alternativamente, se puede usar presión de aire interna para mantener el orificio.
Perfiles: Placas de calibración o accesorios de vacío mantienen la geometría del perfil mientras se enfría.
Láminas: Rodillos de pulido (una pila de rodillos metálicos con control de temperatura) enfrían simultáneamente la lámina y establecen un acabado superficial y espesor precisos.
El enfriamiento en baño de agua (para tuberías y tubos) o el enfriamiento por aire (para perfiles más ligeros y películas) sigue a la zona de calibración para completar la solidificación. La velocidad y uniformidad del enfriamiento afectan directamente la estabilidad dimensional, el alabeo y la tensión residual en el producto terminado.
Etapa 5: Tracción y Corte
Un sistema de extracción (orugas, rodillos de tracción o rodillos de pellizco) sujeta el extruido y lo tira hacia adelante a una velocidad controlada y constante, sincronizada con la salida de la extrusora. La velocidad de extracción, combinada con la velocidad del tornillo de la extrusora, controla la relación de estirado: la diferencia dimensional entre las dimensiones de salida del dado y las dimensiones finales de la pieza. Aumentar la velocidad de extracción en relación con la velocidad del tornillo estira el material, reduciendo el espesor de pared y aumentando la longitud por unidad de material.
El corte o bobinado posterior completa la operación:
- Los tubos y perfiles se cortan a longitudes especificadas mediante sistemas de sierra volante que se desplazan con el extruido durante el corte y luego regresan para el siguiente corte.
- Las películas y tuberías se enrollan en rollos para su uso posterior o envío.
Esta secuencia completa, desde la tolva hasta el tubo o perfil terminado, opera de forma continua sin ciclos discretos de piezas.
Extrusión vs. Moldeo por Inyección: Comparación de Ingeniería
| Factor | Extrusión de Plásticos | Moldeo por inyección |
|---|---|---|
| Tipo de producción | Continua (metros/hora) | Cíclica (piezas/ciclo) |
| Medición de producción | Metros lineales o kg/hora | Piezas por hora |
| Capacidad de geometría | Solo sección transversal constante | Formas 3D complejas |
| Tolerancia dimensional | ±0,1–0,5 mm | ±0,05–0,1 mm |
| Coste de los utillajes | $1.000–$10.000 | $5.000–$100.000+ |
| Tiempo de entrega de herramientas | Días a 2 semanas | 4–8 semanas |
| Volumen de producción económico | Alto volumen continuo | > 10.000 unidades/año |
| Desperdicio de material | Muy bajo (sin bebederos ni compuertas) | Bajo (con bebederos calientes) |
| Longitud de la pieza | Ilimitada | Limitada por el tamaño del molde |
| Capacidad de acabado superficial | Bien | Excelente |
| Características complejas (nervaduras, salientes) | No factible | Factible |
La decisión clave de ingeniería entre extrusión y moldeo por inyección: si el producto puede describirse como un perfil de sección transversal constante extendido a lo largo, la extrusión es casi siempre más económica y más rápida de llevar a producción. Si el producto requiere sección transversal variable, características tridimensionales, tolerancias ajustadas o geometría de pieza discreta, el moldeo por inyección es el proceso correcto.
Materiales para Extrusión de Plásticos
La selección de materiales para extrusión debe equilibrar los requisitos de rendimiento en uso final con la procesabilidad: la capacidad del material para formar un fundido estable, fluir uniformemente a través del dado y solidificarse de manera predecible durante el enfriamiento.
El parámetro clave del material para la procesabilidad en extrusión es el índice de fluidez del fundido (MFI) — una medida de la facilidad con la que el polímero fluye bajo condiciones estandarizadas. La extrusión requiere materiales con MFI en un rango específico para la aplicación prevista: demasiado alto (muy fluido) y el extruido puede carecer de integridad estructural en la salida del dado y hundirse o colapsar; demasiado bajo (muy viscoso) y el material puede no fluir uniformemente a través de dados de perfiles complejos y puede requerir presión excesiva en el barril.
PVC (Cloruro de Polivinilo)
El PVC es el material dominante para la extrusión en construcción y edificación: perfiles de ventanas, tuberías de drenaje, revestimientos y conductos eléctricos. Disponible en formulaciones rígidas (R-PVC) y flexibles (P-PVC con adición de plastificante), el PVC ofrece excelente resistencia a la intemperie, retardancia al fuego y estabilidad dimensional a bajo costo de material.
Nota crítica de procesamiento: el PVC se degrada por encima de aproximadamente 180°C, liberando ácido clorhídrico. La extrusión de PVC requiere temperaturas de barril cuidadosamente controladas, tiempos de residencia cortos y estabilizadores térmicos (calcio-zinc, organoestaño o a base de plomo, según la aplicación y los requisitos regulatorios). El equipo de extrusión de PVC debe mantenerse meticulosamente para evitar el estancamiento y la degradación del material.
HDPE (Polietileno de Alta Densidad)
El HDPE es el material estándar para tuberías de suministro de agua, tuberías de distribución de gas y conductos exteriores. Su combinación de resistencia química, estabilidad UV (con adición de estabilizadores), flexibilidad a baja temperatura y excelente procesabilidad en extrusión lo convierte en el material de elección para aplicaciones de tuberías de infraestructura en todo el mundo.
La extrusión de tuberías de HDPE logra espesor de pared consistente, superficies interiores lisas y estabilidad dimensional esenciales para aplicaciones de tuberías a presión (líneas de suministro de agua clasificadas para más de 100 m de presión de columna, distribución de gas a baja presión). Las tuberías de HDPE pueden unirse por fusión a tope o electrofusión en campo, eliminando el cemento solvente y las fallas de accesorios que afectan a otros materiales de tubería.
PP (Polipropileno)
La extrusión de PP se utiliza para tuberías y accesorios resistentes a químicos, equipos de laboratorio y tuberías de proceso industrial. La resistencia del PP a una amplia gama de ácidos, bases y solventes orgánicos a temperaturas de hasta aproximadamente 100°C (Tipo I PP-R para servicio de agua caliente) lo convierte en el material estándar para sistemas de tuberías de procesamiento químico donde el PVC o el PE se degradarían por el fluido del proceso.
ABS (Acrilonitrilo Butadieno Estireno)
La extrusión de láminas de ABS produce material plano para termoformado, produciendo paneles interiores automotrices, carcasas de electrodomésticos y exhibidores. La extrusión de ABS produce láminas con buena calidad superficial y espesor consistente, lo cual es crítico para el termoformado posterior, donde la uniformidad del espesor de la lámina afecta directamente la uniformidad del espesor de pared en la pieza formada.
Nylon (PA6, PA66, PA12)
La extrusión de nylon produce perfiles mecánicos, rieles de guía, perfiles deslizantes y componentes estructurales que requieren la combinación de alta resistencia, rigidez y resistencia al desgaste que proporcionan las poliamidas. El PA12 es particularmente común en extrusión debido a su menor absorción de humedad en comparación con el PA6 o PA66, lo que proporciona una mejor estabilidad dimensional en la pieza extruida final.
Policarbonato (PC)
La extrusión de PC produce láminas para protectores de maquinaria, señalización, acristalamiento y paneles difusores de luz. La claridad óptica del PC, su alta resistencia al impacto y su temperatura de servicio de hasta aproximadamente 120°C lo convierten en un estándar para aplicaciones donde se requiere la combinación de estas propiedades. El PC requiere un secado cuidadoso antes de la extrusión (la humedad residual causa hidrólisis y degrada las propiedades mecánicas del extrudido).
Referencia de Selección de Materiales
| Material | Propiedades Principales | Procesabilidad en Extrusión | Aplicaciones típicas |
|---|---|---|---|
| PVC Rígido | Resistencia a la intemperie, bajo costo, retardante de llama | Buena (requiere estabilizador térmico, temperatura controlada) | Perfiles de ventanas, tuberías de drenaje, conductos |
| PVC Flexible | Flexibilidad, amplio rango de dureza | Bien | Aislamiento de cables, manguera de jardín, tubería médica |
| HDPE | Resistencia química, estabilidad UV, tenacidad | Excelente | Tubería de agua, tubería de gas, conducto exterior |
| PP | Resistencia química, servicio a alta temperatura | Bien | Tubería química, tubería de contacto con alimentos |
| LLDPE | Flexibilidad, tenacidad, resistencia de sellado | Excelente | Película, envoltura retráctil, empaque |
| abdominales | Buen acabado superficial, rigidez, tenacidad | Bien | Lámina para termoformado, perfiles |
| Nylon PA12 | Resistencia, resistencia al desgaste, baja absorción de humedad | Moderada (requiere secado) | Perfiles mecánicos, rieles de guía |
| PC | Claridad óptica, resistencia al impacto, alta temperatura | Moderada (requiere secado, temperatura controlada) | Lámina de acristalamiento, difusores de luz |
| TPE/TPU | Flexibilidad, comportamiento similar al caucho, reciclable | Bien | Sellos, perfiles flexibles, revestimiento de cables |
Tolerancia Dimensional y Limitaciones del Proceso
Tolerancia alcanzable
La extrusión estándar de plásticos logra tolerancias dimensionales de:
- OD e ID de tubería: ±0,1–0,5 mm para producción estándar; tubería premium para servicio de presión puede mantener ±0,05–0,15 mm de OD con calibración de precisión
- Dimensiones generales del perfil: ±0,2–0,5 mm
- Espesor de la pared: ±10–15% del nominal para extrusión estándar; ±5–8% para extrusión de precisión con control de proceso estricto
Estas tolerancias son adecuadas para las aplicaciones principales de extrusión: tubería de presión (donde la tolerancia del OD se corresponde con la geometría del accesorio), tiras de sellado (donde la ligera variación dimensional se acomoda por compresión), perfiles de ventanas (donde la geometría de unión a presión tiene tolerancia incorporada) y láminas para termoformado (donde el formado posterior establece las dimensiones finales).
No son adecuadas para componentes de ensamblaje de precisión: piezas con requisitos de ajuste H7/h6, componentes que deben acoplarse con carcasas moldeadas por inyección con tolerancias estrechas, o cualquier característica que requiera ±0,05 mm o mejor.
La Restricción de Sección Transversal Constante
Esta es la limitación geométrica fundamental de la extrusión, y es absoluta. El dado determina la sección transversal, y cada punto a lo largo de la longitud del extrudido tiene la misma sección transversal que cualquier otro punto. No existe ningún mecanismo dentro del proceso de extrusión para variar el espesor de pared, agregar un saliente en una ubicación específica, crear un alma que aparezca en un punto y no en otro, o producir cualquier otra variación geométrica longitudinal.
Los productos que requieren variación geométrica longitudinal no son, por definición, candidatos para extrusión. Esto no es una limitación de herramienta que pueda superarse con dados más sofisticados; es una consecuencia fundamental del mecanismo de extrusión continua.
Las operaciones secundarias pueden agregar características después de la extrusión: se pueden perforar o punzonar agujeros y ranuras; se pueden fresar recortes; se pueden formar características de unión mediante moldeo secundario (comoldeo o sobremoldeo). Pero estas agregan pasos de producción y costo, y para piezas donde la variación longitudinal es extensa, el moldeo por inyección es típicamente más económico en general.
Expansión del Dado y Variación Dimensional
La expansión del dado — la expansión del extrudido después de salir del dado — es un fenómeno específico del material y dependiente de la temperatura que requiere compensación en el diseño del dado. Para un polímero y condición de procesamiento dados, la expansión del dado puede predecirse y compensarse. Sin embargo, los cambios en el lote de material, la temperatura de procesamiento, la tasa de producción o la velocidad del tornillo afectan la expansión del dado, lo que significa que un dado que funciona bien para un lote puede producir dimensiones ligeramente diferentes en un lote de material nuevo. Esta es la razón por la cual la estabilidad dimensional en extrusión requiere no solo un diseño correcto del dado, sino también un control estricto de los parámetros del proceso durante toda la ejecución de producción.
Alabeo en Perfiles Largos
Los perfiles extruidos largos — marcos de ventanas de 3–6 m, perfiles estructurales de longitud similar — son susceptibles al alabeo si:
- El espesor de pared no es uniforme (las secciones más gruesas se enfrían más lentamente, creando contracción diferencial que curva el perfil)
- El enfriamiento se aplica de manera no uniforme (un lado se enfría más rápido que el otro, produciendo un arqueamiento longitudinal)
- El material tiene una contracción altamente dependiente de la orientación (algunos polímeros semicristalinos se contraen más en la dirección del flujo que en la transversal)
Los perfiles bien diseñados con espesores de pared equilibrados y enfriamiento simétrico evitan la deformación. Los perfiles asimétricos que no pueden hacerse geométricamente equilibrados son inherentemente propensos a la deformación y deben evaluarse cuidadosamente antes del compromiso con la herramienta.
Estructura de Costos de la Extrusión de Plásticos
Costo del Dado (Herramienta)
Los dados de extrusión son significativamente menos costosos que los moldes de inyección porque:
- Requieren menos material (sin base de molde, sin sistema de expulsión, sin canales de enfriamiento)
- Se mecanizan a partir de menos componentes
- No requieren la calidad de acabado superficial necesaria para superficies cosméticas moldeadas por inyección
| Complejidad del Perfil | Rango Típico de Costo del Dado |
|---|---|
| Tubería o tubo simple | $800–$3,000 |
| Perfil estándar (sello de ventana, moldura de borde) | $2,000–$6,000 |
| Perfil complejo de múltiples cámaras | $5,000–$15,000 |
| Dado ancho para lámina o película | $5,000–$20,000 |
El costo del dado se amortiza durante la producción. A las tasas típicas de producción de extrusión (10–100+ m/min para película; 5–30 m/min para tubería y perfiles), la amortización de la herramienta por unidad es extremadamente baja para cualquier volumen de producción significativo.
Costo por Unidad (por Metro)
El costo de extrusión se cotiza típicamente por kilogramo de material procesado o por metro lineal de producto terminado. Rangos representativos:
| Tipo de Producto | Costo de Procesamiento Típico |
|---|---|
| Tubería simple de PVC (DN 50–100) | $0.40–$1.50 por metro |
| Tubería de presión de HDPE (DN 50–100) | $0.60–$2.00 por metro |
| Perfil de PVC para ventana/puerta | $1.50–$6.00 por metro |
| Perfil complejo de múltiples cámaras | $3.00–$10.00 por metro |
| Lámina de ABS (2 mm, 1200 mm de ancho) | $1.20–$2.50 por kg |
El costo del material es típicamente la variable dominante en el costo unitario de extrusión. El costo del dado por metro disminuye rápidamente con el volumen de producción — un dado de $5,000 amortizado sobre 100,000 metros añade $0.05/metro, sobre 1,000,000 de metros añade $0.005/metro.
Aplicaciones por sector
Construcción e infraestructuras
La extrusión de tuberías de PVC y HDPE es el segmento de aplicación individual más grande por volumen. La construcción de edificios, el suministro de agua municipal y el drenaje, y la infraestructura de conductos de telecomunicaciones dependen de perfiles extruidos:
- Sistemas de drenaje de PVC rígido (DN 50–500)
- Tuberías de suministro de agua y distribución de gas de HDPE (grado PE100, SDR 11–17)
- Perfiles de ventana de PVC de múltiples cámaras (diseños de 3–5 cámaras para rendimiento de aislamiento térmico)
- Revestimiento y tablero de fachada de PVC espumado estructural
La demanda del sector de la construcción de longitudes largas (sistemas de tuberías medidos en kilómetros), geometría consistente y bajo costo por unidad hace que la extrusión sea el único proceso práctico.
Eléctrico y Electrónico
El aislamiento de cables y alambres es una aplicación importante de extrusión: el conductor (cobre o aluminio) se alimenta a través del centro del dado mientras el fundido se extruye a su alrededor, produciendo alambre aislado continuo. El espesor de aislamiento preciso y uniforme y la estructura libre de vacíos producidos por la extrusión de cabezal cruzado son críticos para la seguridad eléctrica y la integridad de la señal.
Los materiales de aislamiento de cables son típicamente XLPE (polietileno reticulado) para cables de potencia, PVC para cableado de construcción, compuestos LSZH (bajo humo y cero halógenos) para instalaciones críticas de seguridad, y fluoropolímeros (PTFE, FEP) para aplicaciones de alta temperatura o resistentes a químicos.
Productos sanitarios
La extrusión de tubos médicos requiere la combinación de precisión dimensional, biocompatibilidad del material y limpieza del proceso que separa la extrusión de grado médico de la producción de tubería industrial. Requisitos clave:
- Diámetro interno consistente a ±0.05–0.10 mm (crítico para el control de flujo de fluidos y la compatibilidad con guías de catéter)
- Superficies internas lisas (Ra < 0.8 µm para limpieza de la vía de fluido)
- Materiales de grado médico probados según ISO 10993 (PVC, PE, silicona, TPU según la aplicación)
- Extrusión en sala limpia o ambiente controlado para prevenir la contaminación por partículas
Las aplicaciones incluyen tubos de equipos de administración intravenosa, ejes de catéteres, juegos de tubos de alimentación, catéteres de drenaje y mangos de instrumentos quirúrgicos mínimamente invasivos.
Automotor
Las aplicaciones de extrusión automotriz están dominadas por sistemas de sellado — sellos de puerta, sellos de ventana, sellos de baúl — y por cubiertas de arneses de cables. Los sistemas de sellado utilizan perfiles coextruidos (extrusión simultánea de dos o más materiales a través de un solo dado) para producir sellos con bridas de montaje rígidas y labios de sellado suaves en un solo paso de producción. Las combinaciones de TPE/EPDM son el estándar para sellos climáticos automotrices debido a su rango de temperatura, resistencia a los rayos UV y resistencia a la deformación por compresión.
Pautas de DFM para el diseño de extrusión
Diseño para sección transversal constante
El requisito de DFM más importante en extrusión: asegurar que cada sección transversal a lo largo de la longitud sea idéntica. Las características que varían a lo largo de la longitud — bridas en intervalos específicos, espesor de pared variable, perfiles diferentes en cada extremo — no pueden producirse por extrusión y deben añadirse mediante operaciones secundarias (taladrado, punzonado, moldeo secundario) o el diseño debe pasar a un proceso diferente.
Mantener un espesor de pared uniforme
El espesor de pared no uniforme es la causa más común de alabeo e inestabilidad dimensional en extrusión. Como regla de diseño: el espesor de pared adyacente no debe diferir en más de 25% sin una transición gradual. Cuando se requiere funcionalmente una sección más gruesa (por ejemplo, una nervadura de refuerzo en un perfil), la transición de delgado a grueso debe extenderse a lo largo de una distancia de al menos 2–3 veces el cambio de espesor.
Evitar esquinas internas afiladas en perfiles complejos
Las esquinas internas afiladas en los troqueles de perfil crean alta resistencia local al flujo, causando desequilibrio de flujo que produce calidad superficial inconsistente y posible estancamiento del material (lo que lleva a degradación en materiales sensibles al calor como el PVC). Las esquinas internas deben tener un radio mínimo de 0.5–1.0 mm para perfiles estándar; radios mayores mejoran el equilibrio del flujo.
Proporcionar ángulo de salida para la extracción del troquel
A diferencia de los moldes de inyección, los troqueles de extrusión no tienen ángulos de salida en el sentido convencional — el material fluye a través y fuera del troquel en lugar de ser extraído de él. Sin embargo, las características reentrantes (socavados en el troquel que atraparían material) deben evitarse o acomodarse mediante el diseño de componentes del troquel.
Especificar tolerancias apropiadas a la capacidad de extrusión
Especificar tolerancias dimensionales basadas en el rango alcanzable de extrusión (±0.1–0.5 mm para la mayoría de dimensiones) en lugar de usar por defecto tolerancias de grado de moldeo por inyección. Tolerancias innecesariamente ajustadas en perfiles extruidos aumentan el costo del troquel (requiriendo fabricación de troquel más precisa y más iteraciones) y el costo de producción (requiriendo velocidad de línea más lenta y verificaciones dimensionales más frecuentes) sin beneficio funcional si la aplicación no requiere realmente la tolerancia más ajustada.
Lista de verificación de DFM para perfiles extruidos
| Decisión de diseño | Recomendación |
|---|---|
| Consistencia de la sección transversal | Debe ser constante a lo largo de toda la longitud |
| Variación del espesor de pared | ≤ 25% de diferencia entre paredes adyacentes |
| Radios de esquinas internas | ≥ 0.5–1.0 mm mínimo |
| Tolerancias dimensionales | Especificar según función: ±0.2–0.5 mm estándar |
| Características que varían a lo largo de la longitud | Usar operaciones secundarias post-extrusión |
| Complejidad de secciones huecas | Se prefiere hueco simple; multi-cámara complejo requiere diseño de troquel especializado |
| Especificación del material | Incluir rango de MFI, no solo el grado — la procesabilidad depende del lote de material |
Principales conclusiones
- La extrusión de plástico es el proceso correcto para productos de sección transversal constante a alto volumen: tuberías, tubos, perfiles, aislamiento de cables, sellos, láminas y películas. El proceso opera continuamente sin ciclos de arranque-parada, produciendo salida medida en metros por hora.
- El costo de la herramienta de troquel es de $1,000–$15,000 — una fracción de la inversión en moldes de inyección — con plazos de entrega de días a 2 semanas frente a 4–8 semanas para herramienta de inyección.
- La tolerancia alcanzable es ±0.1–0.5 mm — adecuada para aplicaciones de tubería, sellos y perfiles, pero no para componentes de ajuste de precisión. Para ±0.05 mm o más ajustado, se requiere moldeo por inyección o mecanizado CNC.
- La restricción de sección transversal constante es absoluta: cualquier geometría de producto que requiera variación longitudinal no es candidata para extrusión sin operaciones secundarias significativas.
- La selección de material debe equilibrar el rendimiento en uso final con la procesabilidad de extrusión — índice de fluidez de fundido, rango de temperatura de procesamiento, sensibilidad al calor (especialmente PVC) y absorción de humedad (PA, PC) afectan el rendimiento de extrusión.
- El hinchamiento del troquel y el alabeo inducido por enfriamiento son los dos desafíos principales de control dimensional — ambos requieren experiencia en diseño de troqueles y control estricto de parámetros de proceso para producción consistente.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): especificar componentes extruidos con tolerancias derivadas de requisitos funcionales reales, no de convenciones de moldeo por inyección. Solicitar certificados de prueba de material que incluyan datos de MFI (no solo la designación de grado) y especificar condiciones de medición (temperatura, equilibrado de humedad) para verificación dimensional.
Preguntas frecuentes
¿Cuándo debe elegir extrusión de plástico sobre moldeo por inyección?
Elija extrusión de plástico cuando el producto tenga una sección transversal constante a lo largo de toda su longitud — tuberías, tubos, perfiles, tiras de sellado, aislamiento de cables o láminas planas. La extrusión ofrece costo de herramienta significativamente menor ($1,000–$10,000 frente a $5,000–$100,000+ para moldes de inyección), tiempo de producción más rápido y salida continua de alto rendimiento para productos largos o de longitud ilimitada. Elija moldeo por inyección cuando el producto requiera geometría tridimensional compleja, características que varían a lo largo de la longitud (nervaduras, resaltos, espesor de pared variable) o tolerancias dimensionales más ajustadas que ±0.1 mm. La regla de decisión es sencilla: si el producto puede describirse como un perfil uniforme extendido a longitud, extrusión; si requiere complejidad tridimensional o tolerancias ajustadas, moldeo por inyección.
¿Qué materiales se usan comúnmente en extrusión de plástico?
Los materiales de extrusión más comunes son: PVC (rígido para perfiles de ventanas y tuberías; flexible con plastificantes para aislamiento de cables y perfiles flexibles), HDPE (tubería exterior, distribución de gas y agua), PP (tubería resistente a químicos y aplicaciones de contacto con alimentos), LLDPE y LDPE (película flexible y empaques), ABS (lámina para aplicaciones de termoformado), TPE/TPU (sellos flexibles y revestimiento de cables), Nylon PA12 (perfiles mecánicos) y PC (lámina para acristalamiento y difusores de luz). La selección de material debe considerar tanto los requisitos de uso final (resistencia química, rango de temperatura, estabilidad UV) como la procesabilidad de extrusión — índice de fluidez de fundido, ventana de temperatura de procesamiento, sensibilidad al calor y absorción de humedad afectan la consistencia de producción.
¿Qué tolerancias logra la extrusión de plástico?
La extrusión de plástico estándar logra tolerancias dimensionales de ±0,1–0,5 mm para las dimensiones generales del perfil y ±0,2–0,5 mm para el espesor de pared. La extrusión de precisión con calibración controlada (particularmente para tuberías de presión y tubos médicos) puede alcanzar ±0,05–0,15 mm en dimensiones críticas. La tolerancia está influenciada por la contracción del material y el comportamiento de expansión del troquel, la velocidad y uniformidad de enfriamiento, la consistencia de la velocidad de extracción y la temperatura ambiente en el entorno de producción. Estas tolerancias son adecuadas para las aplicaciones principales de extrusión, pero son significativamente menos precisas que el moldeo por inyección (±0,05–0,1 mm) o el mecanizado de plástico CNC (±0,010–0,050 mm) para piezas que requieren ajustes de ensamblaje de precisión.
¿Cuáles son las limitaciones de diseño de la extrusión de plástico?
Las limitaciones principales de diseño son: el requisito de sección transversal constante (el perfil debe ser idéntico en cada punto a lo largo de la longitud — sin resaltes, nervaduras o geometría variable sin operaciones secundarias); la capacidad de tolerancia (±0,1–0,5 mm no puede cumplir con los requisitos de ajuste de precisión en ensamblaje); y la uniformidad del espesor de pared (el espesor de pared no uniforme causa contracción diferencial por enfriamiento, alabeo y tensión interna). Además, la complejidad de cavidades alcanzable en extrusión es limitada en comparación con el moldeo por inyección — los perfiles huecos simples (tubo, canal en C, perfil de ventana multicámara) son factibles, pero la geometría interna compleja con espesores de pared variables en múltiples cámaras es difícil de producir con calidad consistente. Estas restricciones son intrínsecas al mecanismo de extrusión continua, no limitaciones de herramientas que puedan resolverse con troqueles más sofisticados.
¿Cuánto cuesta la extrusión de plástico?
El costo de extrusión tiene dos componentes principales: la herramienta del troquel ($800–$15.000 dependiendo de la complejidad del perfil) y el costo de producción por unidad (típicamente $0,40–$2,00 por metro para tuberías estándar; $1,50–$10,00 por metro para perfiles complejos; $1,00–$2,50 por kg para láminas). El costo del material es típicamente la variable dominante — el PVC y las poliolefinas son de bajo costo; los termoplásticos de ingeniería como PC y Nylon son significativamente más caros por kg. El costo de la herramienta del troquel se amortiza muy rápidamente a los volúmenes de producción típicos de extrusión: un troquel de $5.000 sobre 100.000 metros añade $0,05/metro — a menudo menos que el costo de material por metro de unos pocos centímetros de pared adicional de tubería. En comparación con el moldeo por inyección, la extrusión tiene una inversión en herramientas sustancialmente menor y un costo por unidad más bajo para geometrías adecuadas, lo que la convierte en el proceso económicamente preferido para producción continua de alto volumen.
Escrito por el equipo de ingeniería CMS con más de 15 años de experiencia en fabricación de componentes de plástico, incluyendo revisión de diseño de perfiles de extrusión, selección de materiales para aplicaciones de extrusión de PVC, HDPE, PP y termoplásticos de ingeniería, y coordinación de abastecimiento de componentes extruidos para aplicaciones de construcción, automoción, médicas e industriales OEM. Referencias técnicas: ISO 161 (Tuberías Termoplásticas — Diámetros Exteriores Nominales y Presiones Nominales), ASTM D3350 (Materiales de Tuberías de Polietileno), ISO 1133 (Métodos de Ensayo del Índice de Fluidez), DIN 16961 (Estándares de Troqueles de Extrusión de Plástico).
¿Necesita perfiles de plástico extruido o componentes de plástico mecanizados para su aplicación?
En CMS, coordinamos la revisión del diseño de matrices de extrusión y la fabricación de componentes plásticos mecanizados — evaluando si la extrusión, el moldeo por inyección o el mecanizado de plástico CNC es el proceso correcto para su geometría, volumen y requisitos de tolerancia. Para perfiles extruidos que requieren mecanizado posterior de agujeros, ranuras y características de precisión, ofrecemos servicios integrados de mecanizado secundario.
[Solicite una revisión de selección de proceso de plástico y una cotización de fabricación →]


