
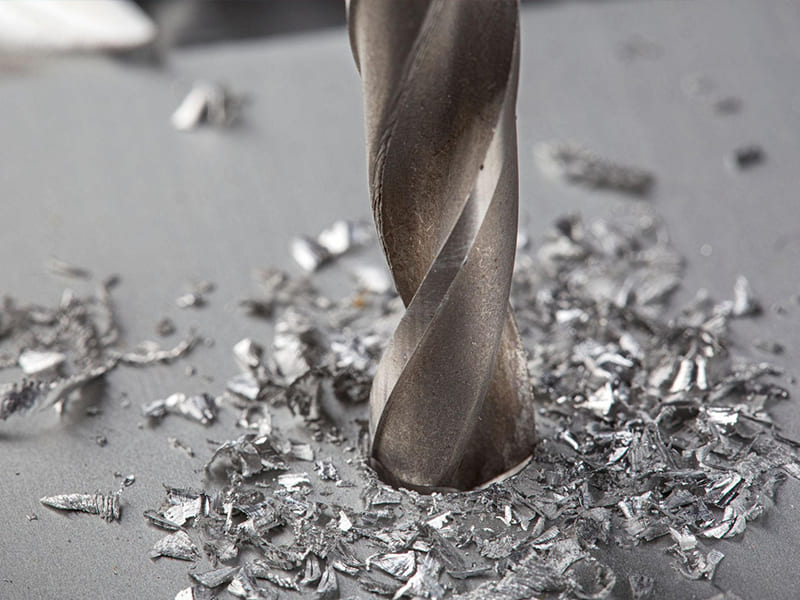
Schnelle Antwort: Präzises Bohren von Löchern in Metall erfordert fünf kontrollierte Schritte: (1) Markieren und Körnen der genauen Position, um das Verlaufen des Bohrers zu verhindern; (2) Vorbohren mit einem 90°–120° Zentrierbohrer, um einen starren, konzentrischen Startsitz zu erzeugen; (3) Bohren eines Pilotlochs mit 30–50 % des Enddurchmessers, um die Schnittkraft zu reduzieren und die Mittellinie beizubehalten; (4) Bohren auf Endgröße mit dem richtigen Bohrer für das Material (HSS für allgemeine Anwendungen, Kobalt M35/M42 für Edelstahl, Vollhartmetall für gehärteten Stahl), geeigneter Drehzahl für die Materialhärte und Schneidflüssigkeit; (5) Entgraten und Überprüfen von Durchmesser und Position vor dem Gewindeschneiden oder der Montage. Die meisten Bohrausfälle — Verlaufen, übergroße Löcher, gebrochene Werkzeuge — entstehen durch Einrichtungsfehler, nicht durch den Bohrer selbst.
Warum Lochgenauigkeit wichtiger ist, als die meisten Ingenieure erwarten
Ein Loch, das 0,15–0,20 mm von der Position abweicht oder 0,1 mm übergroß ist, scheint geringfügig. Für sich betrachtet ist es das — aber Löcher werden nicht isoliert bewertet. Sie werden im Kontext dessen bewertet, was als Nächstes passiert: Gewindeschneiden, Reiben, Lagerinstallation, Schraubmontage oder Flüssigkeitsabdichtung. In jeder dieser Phasen verstärkt sich ein kleiner Bohrfehler zu einem größeren Systemproblem.
Wie Bohrfehler zu Montageproblemen führen
Gewindequalität von geschnittenen Gewinden: Der Kerndurchmesser eines geschnittenen Gewindes muss innerhalb eines bestimmten Bereichs liegen, damit das Gewinde volle Eingriffstiefe und Tragfähigkeit erreicht. Ein M6×1,0-Gewinde erfordert einen Vorbohrdurchmesser von 5,0 mm (ISO-Norm). Wenn das gebohrte Loch aufgrund von Bohrerlaufen oder Rundlaufabweichung 5,2 mm beträgt, haben die resultierenden Gewinde etwa 80–85 % der Standard-Gewindetiefe — was die Ausreißfestigkeit proportional reduziert. Bei 5,4 mm sinkt der Gewindeeingriff weiter und die Verbindung kann bei Auslegungslast versagen.
Lagerpassungen: Präzisionslagerbohrungen sind mit H7-Toleranz spezifiziert (typischerweise ±0,010–0,021 mm für Bohrungsdurchmesser von 20–50 mm). Ein gebohrtes Loch für einen Lagersitz, das 0,1 mm übergroß ist, kann nicht allein durch Reiben korrigiert werden — der Reibahle folgt der Mittellinie des gebohrten Lochs und korrigiert nur den Durchmesser, nicht den Positionsfehler. Übergroße Lagerbohrungen ermöglichen es dem Lageraußenring, sich im Gehäuse zu drehen, was Passungsrost und schnellen Lagerausfall verursacht.
Schraubenmuster-Ausrichtung: Bei einem 8-Schrauben-Flanschmuster akkumuliert sich ein Positionsfehler von 0,15 mm pro Loch über das Muster. Der Gegenflansch mit seiner eigenen Positionsabweichung erzeugt eine Worst-Case-Fehlausrichtung von 0,30–0,45 mm, was das Einsetzen der Schrauben ohne Verformung eines oder beider Flansche verhindern kann. Die Baugruppe schließt entweder nicht oder wird mit Eigenspannung in Position gezwungen, was die Ermüdungslebensdauer reduziert.
Flüssigkeitsabdichtung: Austrittsgrate an der Innenfläche von Dichtungsanschlüssen verhindern das Aufsetzen von O-Ringen und erzeugen Leckagepfade. Ein Grat von nur 0,1 mm in einer O-Ring-Nut unterbricht die Dichtungskompression und erzeugt ein Niederdruckleck, das ohne Demontage schwer zu lokalisieren und zu beseitigen ist.
Das Prinzip: Das ursprünglich gebohrte Loch ist das geometrische Fundament für jede nachfolgende Operation. In Bohrgenauigkeit zu investieren ist immer wirtschaftlicher, als die Folgen downstream zu korrigieren.
Bohrerauswahl für Metall
Die Bohrerauswahl ist die folgenreichste Entscheidung in der Bohrsequenz — sie bestimmt, welche Schnittgeschwindigkeiten erreichbar sind, wie schnell das Werkzeug verschleißt und welche Oberflächengüte und Durchmessergenauigkeit das Loch haben wird. Die Entscheidung umfasst vier Faktoren: Werkzeugmaterial, Spitzengeometrie, Beschichtung und Durchmesser.
Werkzeugmaterial
Schnellarbeitsstahl (HSS): Das Basismaterial für allgemeine Bohranwendungen. Moderner M2-HSS (mit 6 % W, 5 % Mo, 4 % Cr, 2 % V) bietet ausreichende Warmhärte zum Bohren von Aluminium, Baustahl, Messing und niedriglegiertem Stahl bei moderaten Schnittgeschwindigkeiten. Kosteneffizient, leicht nachzuschleifen und geeignet für die meisten Werkstatt- und allgemeinen Produktionsanwendungen.
Kobalt-HSS (M35, M42): HSS mit 5 % Co (M35) oder 8 % Co (M42) Zusätzen. Das Kobalt verbessert die Warmhärte erheblich — die Legierung behält ihre Schneidkante bei Temperaturen, die 50–100 °C höher liegen als bei Standard-HSS. Dies ist die richtige Spezifikation zum Bohren von austenitischem Edelstahl (304, 316) und hochnickelhaltigen Legierungen, bei denen die Schnitttemperaturen an der Werkzeugkante das überschreiten, was Standard-HSS aushalten kann. Die Verwendung von Standard-HSS auf Edelstahl führt zu schnellem Abstumpfen, Kaltverfestigung der gebohrten Oberfläche und unvorhersehbarer Werkzeugstandzeit.
Vollhartmetall: Das Hochleistungs-Bohrmaterial — Wolframkarbid mit typischerweise 6–10 % Kobaltbindemittel bietet eine Härte von 1500–1800 HV gegenüber 800–900 HV für HSS. Hartmetallbohrer behalten scharfe Schneidkanten in gehärtetem Stahl (HRC 40–60), hochsiliziumhaltigen Aluminiumlegierungen (die abrasiv für HSS sind) und bei Serienproduktionen mit hohem Volumen, bei denen die Werkzeugstandzeit der primäre Kostentreiber ist. Hartmetall ist spröder als HSS — es erfordert steifere Aufbauten (Bearbeitungszentren statt Bohrmaschinen) und ist weniger tolerant gegenüber unterbrochenen Schnitten oder Werkstückbewegungen.
Spitzengeometrie
118°-Spitze (Standard): Die traditionelle Allzweck-Geometrie. Für die meisten Eisen- und Nichteisenmetalle ausreichend, aber die lange Querschneide in der Mitte eines Standard-118°-Bohrers schneidet nicht — sie schabt und extrudiert Material. Diese Querschneide trägt erheblich zum Verlaufen des Bohrers auf harten, glatten Oberflächen bei.
135°-Spitzenschliff: Die modifizierte Geometrie mit einer ausgedünnten, geteilten Schneidkante. Die Split-Point-Geometrie reduziert die Länge der nicht schneidenden Schneidkante erheblich und sorgt für eine selbstzentrierende Wirkung zu Beginn des Schnitts. Für das Bohren von Edelstahl, das Bohren von harten Legierungen oder Präzisionsarbeiten ist der 135°-Split-Point die bevorzugte Geometrie. Die selbstzentrierende Eigenschaft reduziert die Notwendigkeit eines Ankörnerschritts (obwohl Ankörnen für kritische Positionsgenauigkeit weiterhin empfohlen wird).
Hochdrall (40°+ Drallwinkel): Wird für Aluminium und weiche Materialien verwendet, bei denen eine aggressive Spanabfuhr erforderlich ist. Der steile Drallwinkel erzeugt eine positive Spanwinkel-Schneidwirkung und fördert Späne schnell ab – wichtig, da die Duktilität von Aluminium dazu neigt, lange, fadenförmige Späne zu erzeugen, die sich in der Spannut verpacken und den Bohrer im Loch verklemmen können.
Niedrigdrall / gerade Nut: Wird für Messing und Bronze verwendet, wo Standard-Hochdrallbohrer zum “Selbstvorschub” neigen – die positive Spanwinkel-Geometrie führt dazu, dass der Bohrer das Messing aggressiv greift und sich hineinzieht, was plötzlichen Werkzeugeingriff, übergroße Löcher und möglichen Werkzeugbruch verursacht. Niedrigdrall- oder Geradnutbohrer schneiden Messing kontrolliert, ohne zu greifen.
Beschichtungen
Titannitrid (TiN): Goldfarbene Beschichtung, die die Reibung reduziert, die Oberflächenhärte auf ca. 2000 HV erhöht und die Werkzeuglebensdauer bei Baustahl- und Aluminiumanwendungen um das 2–3-fache verlängert. Nicht geeignet für Hochgeschwindigkeits-Edelstahlbohren, bei dem die Temperaturen die Oxidationsschwelle von TiN (~500°C) überschreiten.
Titanaluminiumnitrid (TiAlN): Dunkelgraue oder violette Beschichtung mit Oxidationsbeständigkeit bis ca. 800°C – die richtige Beschichtung für Edelstahl, Hochtemperaturlegierungen und Trockenbearbeitungsanwendungen, bei denen eine Überflutungskühlung nicht praktikabel ist.
Poliert unbeschichtet (für Aluminium): Beim Aluminiumbohren bieten polierte Spannuten ohne Beschichtung eine bessere Aluminiumspanabfuhr als beschichtete Werkzeuge, da Aluminium dazu neigt, bei erhöhter Temperatur an Beschichtungsoberflächen zu verschweißen (Aufbauschneide). Polierte HSS- oder Hartmetallbohrer erzielen eine bessere Aluminiumbohrleistung als das äquivalente beschichtete Werkzeug.
Bohrerauswahl-Kurzreferenz
| Material | Empfohlener Bohrer | Punktwinkel | Drall | Beschichtung |
|---|---|---|---|---|
| Aluminium (allgemein) | HSS oder Hartmetall | 118°–135° | Hoch (40°+) | Poliert unbeschichtet oder ZrN |
| Aluminium (hochsiliziumhaltiger Guss) | Hartmetall | 135° | Hoch | unbeschichtet, poliert |
| unlegierter und niedriglegierter Stahl | HSS M2 oder Hartmetall | 118° oder 135° angeschliffen | Standard | TiN oder unbeschichtet |
| Edelstahl (304, 316) | Kobalt M35/M42 | 135° angeschliffen | Standard | TiAlN oder unbeschichtet |
| gehärteter Stahl (> HRC 40) | Vollhartmetall | 135° angeschliffen | Standard | TiAlN oder AlCrN |
| Messing und Bronze | HSS (niedrige Drallwinkel oder gerade Nuten) | 118° | Niedrig | unbeschichtet |
| Grauguss | Hartmetall oder Kobalt | 135° | Standard | TiN oder TiAlN |
| Dünnes Blech | Stufenbohrer (Unibit) | k. A. | k. A. | k. A. |
Vermeidung von Bohrerwandern: Der kritischste Einrichtschritt
Bohrerwandern – die seitliche Verschiebung des Bohreintrittspunkts von der vorgesehenen Position – ist der Hauptmechanismus, durch den Bohrfehler entstehen. Sobald der Bohrer außermittig in das Werkstück eingedrungen ist, ist das gebohrte Loch dauerhaft außer Position; kein nachfolgender Vorgang korrigiert den Positionsfehler (Reiben verbessert den Durchmesser, folgt jedoch der vorhandenen Lochachse).
Warum Bohrer wandern
Die Querschneide in der Mitte eines Standard-Spiralbohrers schneidet nicht – sie ist ein Schabelement, das erfordert, dass der Bohrer in das Material gedrückt wird. Auf einer glatten, ebenen Metalloberfläche hat diese Querschneide anfänglich keinen Halt, und jede asymmetrische Kraft (durch Spitzenasymmetrie, Rundlauffehler der Spindel oder Oberflächenunregelmäßigkeiten) führt dazu, dass die Bohrerspitze seitlich gleitet, bevor die Schneidkanten eingreifen. Bereits 0,01° Spindelneigung oder 0,02 mm Spitzenasymmetrie können auf einer ebenen, harten Oberfläche messbares Wandern erzeugen.
Der Körner
Ein Körner erzeugt eine kleine kegelförmige Vertiefung an der vorgesehenen Bohrposition. Die Bohrerspitze setzt sich bei Kontakt in dieser Vertiefung fest und verhindert so seitliche Bewegung während der anfänglichen Eingriffsphase. Diese Technik ist effektiv für Handbohren und leichte Maschinenarbeiten, hat jedoch zwei Einschränkungen für Präzisions-CNC-Arbeiten:
- Die Körnervertiefung ist typischerweise nicht hochpräzise zentriert – der Körner markiert die Nennposition, aber der Körner selbst hat Maßtoleranzen in der Art, wie er trifft
- Die Körnervertiefung bietet nur an der Oberfläche Führung – sie bietet nicht den starren, präzisen Sitz, den ein maschinell erzeugtes Startmerkmal bietet
Für Präzisions-CNC-Bearbeitung mit Positionstoleranzen von ±0,05 mm oder enger wird das Körnen durch Vorbohren ersetzt oder ergänzt.
Vorbohren (Spot Drilling)
Ein Zentrierbohrer (auch als Pilotbohrer oder Stubbohrer bezeichnet) ist ein kurzes, starres Bohrwerkzeug mit einem Spitzenwinkel von 90° oder 120° und minimalem Überhang aus dem Futter. Seine Steifigkeit (das Fehlen des langen, flexiblen Schafts eines Standard-Spiralbohrers) verhindert Auslenkung zu Beginn des Schnitts.
Der Vorbohrvorgang erzeugt eine präzise kegelförmige Vertiefung an der programmierten Position. Der eingeschlossene Kegelwinkel (90° oder 120°) muss kleiner sein als der Spitzenwinkel des Hauptbohrers – dies stellt sicher, dass der Hauptbohrer den Vorbohrkegel an seinen Schneidkanten (am Umfang) kontaktiert, nicht an der Querschneide (in der Mitte). Wenn ein 135°-Spitzenbohrer mit geteilter Spitze einem 120°-Vorbohrkegel folgt, kontaktieren die äußeren Schneidkanten zuerst und der Bohrer zentriert sich selbst im Kegel, bevor die Querschneide eingreift.
Vorbohrtiefe: Typischerweise ist eine Tiefe von 0,5–1,0× des Bohrdurchmessers ausreichend, um den Führungskegel zu erzeugen. Tieferes Vorbohren erzeugt einen größeren Kegel, der erfordert, dass der Hauptbohrer mehr Material schneidet, bevor er in die Lochwandung eingreift.
Für CNC-Bearbeitungszentren in der Serienproduktion wird Vorbohren als fester Zyklus für jedes Loch vor dem Hauptbohrzyklus programmiert, was einige Sekunden pro Loch hinzufügt, aber eine messbare Verbesserung der Positionsgenauigkeit bietet, insbesondere bei härteren Materialien.
Pilotbohren
Für Löcher größer als etwa 12 mm dient ein Pilotloch (30–50% des Enddurchmessers), das vor dem Bohrer mit Endgröße gebohrt wird, zwei Zwecken:
- Lastreduzierung: Die Querschneide eines großen Bohrers schabt einen Querschnitt proportional zum Bohrdurchmesser. Das Ersetzen durch eine vorgebohrte Freimaß ermöglicht es dem Endbohrer, nur mit den Schneidkanten einzugreifen, wodurch die Vorschubkraft erheblich reduziert wird und der Bohrer seine Ausrichtung beibehalten kann.
- Zentriergenauigkeit: Die Schneidkanten des Endbohrers folgen der Wandung des Pilotlochs, während der Bohrer eindringt, und halten die etablierte Mittellinie in die Werkstücktiefe.
Für ein 20-mm-Endloch: Pilot bei 6–8 mm; für ein 30-mm-Loch: Pilot bei 10–12 mm.
Schnittgeschwindigkeit und Vorschub: Die zwei Parameter, die Wärme steuern
Die meisten Bohrerausfälle sind thermische Ausfälle – die Schneidkante des Werkzeugs erweicht, verliert an Härte und hört auf, effizient zu schneiden. Die Temperatur an der Schneidkante wird hauptsächlich durch die Kombination aus Schnittgeschwindigkeit (Oberflächengeschwindigkeit, bestimmt durch Drehzahl und Durchmesser) und Vorschubrate bestimmt. Die korrekte Steuerung dieser beiden Parameter ist der Unterschied zwischen einem Bohrer, der Hunderte präziser Löcher erzeugt, und einem, der nach zehn stumpf wird.
Schnittgeschwindigkeit
Die geeignete Schnittgeschwindigkeit hängt vom Werkzeugmaterial und Werkstückmaterial ab. Für einen gegebenen Bohrdurchmesser D (mm) und Schnittgeschwindigkeit Vc (m/min) beträgt die erforderliche Drehzahl:
Drehzahl = (1000 × Vc) / (π × D)
Empfohlene Schnittgeschwindigkeiten nach Material und Werkzeug:
| Material | HSS/Kobalt Vc (m/min) | Hartmetall Vc (m/min) | Anmerkungen |
|---|---|---|---|
| Aluminium (nicht-Si) | 60–120 | 200–400 | Kann mit Innenkühlung deutlich höher sein |
| Baustahl (S235JR) | 20–35 | 80–150 | Überflutungskühlung verwenden |
| Legierter Stahl (4140 geglüht) | 15–25 | 60–120 | |
| Rostfreier Stahl 304 | 8–15 | 30–60 | Reibung minimieren; M35-Kobalt für HSS verwenden |
| 316 Edelstahl | 6–12 | 25–50 | Niedriger als 304 aufgrund höheren Nickelgehalts |
| Gusseisen (grau) | 20–30 | 60–100 | Trocken oder Nebel; Überflutung bei Grauguss vermeiden |
| Messing (spanend bearbeitbar) | 40–80 | 100–200 | Spiralbohrer mit niedrigem Spiralwinkel verwenden, um Greifen zu verhindern |
Vorschubgeschwindigkeit
Vorschub (mm/Umdrehung oder mm/min) bestimmt, wie aggressiv die Schneide bei jeder Umdrehung eingreift. Der häufige Fehler ist ein zu geringer Vorschub – der Bohrer reibt statt zu schneiden, erzeugt Wärme, ohne Material effizient abzutragen.
Anzeichen für unzureichenden Vorschub:
- Quietschen beim Bohren (Reiben, nicht Schneiden)
- Schnelles Abstumpfen ohne sichtbare Spanbildung
- Kaltverfestigte Oberfläche um das Bohrloch (kritischer Fehlermodus bei Edelstahl)
Anzeichen für übermäßigen Vorschub:
- Vibrationen und Rattern
- Bohrerbruch beim Austritt
- Übergroße oder unrunde Löcher
Für HSS/Kobalt-Bohrer in Edelstahl und Stahl ist ein praktischer Startvorschub für die CNC-Bearbeitung 0,05–0,15 mm/Umdrehung für Durchmesser 3–12 mm; 0,10–0,25 mm/Umdrehung für 12–25 mm. Halten Sie über die gesamte Tiefe einen konstanten Vorschubdruck aufrecht – eine Vorschubreduzierung am Boden eines Sacklochs oder beim Austritt ist eine häufige Ursache für Reibung und Kaltverfestigung.
Spanbild als Prozessfeedback
Der Spanzustand liefert direktes Feedback zum Schneidzustand ohne Instrumentierung:
| Spanbild | Diagnose | Korrektur |
|---|---|---|
| Hell silbrig, kurz, gewellt | Richtig – Schnitt ist sauber und Temperatur kontrolliert | Aktuelle Parameter beibehalten |
| Blaue oder braune Verfärbung | Überhitzung – Schneidkante wird weich | Drehzahl reduzieren; Kühlmittel hinzufügen oder erhöhen |
| Pulverförmiger Staub (kein Span) | Zu langsam oder stumpfes Werkzeug; Material wird verschmiert, nicht geschnitten | Vorschub erhöhen oder Werkzeug ersetzen |
| Lange, fadenförmige Bänder | Schlechter Spanbruch; Ansammlungsrisiko im Loch | Piekbohren hinzufügen; Bohrergeometrie-Änderung in Betracht ziehen |
| Gerissene, ausgefranste Späne | Schneidkante ist stumpf | Bohrer ersetzen oder nachschleifen |
Auswahl und Anwendung von Schneidflüssigkeit
Schneidflüssigkeit erfüllt drei Funktionen: Kühlung (Wärmeabfuhr aus der Schneidzone), Schmierung (Reibungsreduzierung zwischen Werkzeug und Werkstück) und Spanabfuhr (Ausspülen der Späne aus dem Loch). Die Bedeutung jeder Funktion variiert je nach Material.
Für Edelstahl (die höchste Prioritätsanwendung): Schneidflüssigkeit ist zwingend erforderlich. 304 und 316 Edelstahl kaltverfestigen unter Reibung – jeder Reibkontakt ohne Schneiden (unzureichender Vorschub, Verweilen oder Trockenschneiden) erzeugt eine verfestigte Schicht, die die Bohrerschneide innerhalb von Sekunden abstumpft. Schwefel- oder chlorhaltiges Schneidöl bietet sowohl Kühlung als auch Extremdruck-Schmierung an der Werkzeugspitze. Mindestanwendung: Überflutung oder werkzeugseitige Anwendung; niemals trocken.
Für Baustahl und legierten Stahl: Schneidflüssigkeit verlängert die Werkzeugstandzeit und verbessert die Oberflächengüte, ist aber nicht so kritisch wie bei Edelstahl. Lösliches Öl (5–10%-Konzentration) oder unverdünntes Schneidöl sind beide geeignet. Bei höheren Schnittgeschwindigkeiten mit Hartmetall ist Überflutungskühlung Standard.
Für Aluminium: Aluminiums hohe Wärmeleitfähigkeit bedeutet, dass es Wärme gut ableitet. Leichter Mineralölnebel oder aluminiumverträgliche Schneidflüssigkeit verhindert Aufbauschneiden (Aluminium, das bei erhöhter Temperatur auf die Schneidkante aufschweißt). Überflutungs-Wasserkühlmittel wird in der CNC-Produktion üblicherweise verwendet. Trockenschneiden ist bei niedrigeren Geschwindigkeiten mit geeigneten polierten Spannutenbohrern möglich.
Für Messing und Bronze: Im Allgemeinen trocken oder mit leichtem Nebel bearbeitet. Schwere Schneidflüssigkeit ist aufgrund des freischneidenden Charakters von Messing und seiner Spanbruchneigung nicht erforderlich.
Für tiefe Löcher (> 3× Durchmesser): Schneidflüssigkeit wird kritisch für die Spanabfuhr – Späne, die das Loch nicht verlassen können, verdichten sich am Boden, was erhöhte Vorschubkraft, schnellen Temperaturanstieg und Bohrerbruch verursacht. Durch das Werkzeug geführte Kühlung (Kühlmittel, das durch Kanäle im Bohrerschaft und -körper zur Schneidkante geleitet wird) ist die effektivste Zuführmethode für tiefe Löcher. Wenn keine Werkzeugkühlung verfügbar ist, ist Piekbohren mit regelmäßigem Zurückziehen zur Spanräumung unerlässlich.
Die vollständige Bohrsequenz
Schritt 1: Anreißen und Körnen
Markieren Sie die Lochposition mit Markierfarbe und Reißnadel oder direkt aus der CNC-Programmierung. Bei Hand- oder Säulenbohrarbeiten körnen Sie präzise auf der Markierung. Überprüfen Sie die Körnerpunktposition vor dem Bohren – ein versetzter Körnerpunkt erzeugt ein versetztes Loch, das ohne erneutes Ankörnen und Nachkörnen nicht korrigiert werden kann.
Schritt 2: Starre Werkstückspannung
Spannen Sie das Werkstück in einen Schraubstock, eine Aufspannplatte oder eine dedizierte Vorrichtung. Das Werkstück darf sich während des Bohrens nicht verschieben. Für präzise CNC-Arbeiten muss die Vorrichtung qualifiziert sein (Positionsgenauigkeit des Werkstücks in der Vorrichtung vor Start des Bohrprogramms verifiziert). Für Tischbohrarbeiten verwenden Sie einen Schraubstock statt Handpositionierung – ein Werkstück, das sich mit dem Bohrer dreht, ist eine Sicherheitsgefahr und eine dimensionale Garantie für ein ungenaues Loch.
Schritt 3: Zentrierbohren
Programmieren oder bohren Sie manuell eine Zentrieroperation mit einem Zentrierbohrer (90° oder 120° Spitzenwinkel) bis zu einer Tiefe von etwa der Hälfte des Bohrdurchmessers. Verifizieren Sie vor dem Fortfahren, dass die Zentrierposition exakt an der geforderten Stelle liegt.
Schritt 4: Vorbohren (Für Enddurchmesser > 12 mm)
Bohren Sie ein Pilotloch mit 30–50% des Enddurchmessers, um die Axialkraft zu reduzieren und die Mittellinie für den finalen Bohrschritt beizubehalten.
Schritt 5: Fertigbohren
Wählen Sie den passenden Bohrer für Material- und Geometrieanforderungen. Stellen Sie Drehzahl und Vorschub gemäß materialspezifischen Parametern ein. Verwenden Sie Kühlmittel. Bohren Sie auf die angegebene Tiefe. Bei tiefen Löchern (> 3× Durchmesser) verwenden Sie Picken: Bohren auf 1–2× Durchmessertiefe, vollständig zurückziehen zum Spanabtransport, erneut einfahren, wiederholen.
Schritt 6: Entgraten
Verwenden Sie einen Senker, Entgratungswerkzeug oder Fasenfräser, um Ein- und Austrittsgrate zu entfernen. Die Eintrittsfase bietet auch eine Einführung für Befestigungselemente. Der Austrittsgrat, besonders bei dünnem Material, kann den bündigen Kontakt zwischen Passflächen verhindern und muss vor der Montage entfernt werden.
Schritt 7: Prüfen
Verifizieren Sie den Lochdurchmesser mit einem kalibrierten Grenzlehrdorn, Messdorn oder CMM-Taststift. Verifizieren Sie die Lochposition mit CMM oder optischem Messprojektor gegen die Zeichnungsbezüge. Bei Gewindelöchern verifizieren Sie das Gewinde mit einem GO/NO-GO-Gewindelehrdorn. Dokumentieren Sie die Ergebnisse gegen die Zeichnungstoleranzen, bevor das Teil zu nachfolgenden Operationen weitergeht.
Prozess-Checkliste
| Schritt | Aktion | Überprüfen |
|---|---|---|
| 1 | Lochposition markieren | Genau, verifiziert |
| 2 | Werkstück starr spannen | Keine Bewegung unter Bohrkraft |
| 3 | Zentrierbohren | Korrekte Position bestätigt |
| 4 | Vorbohren | Wenn Enddurchmesser > 12 mm |
| 5 | Fertigbohren | Korrekte Drehzahl, Vorschub, Kühlmittel |
| 6 | Pickzyklus | Bei Tiefe > 3× Durchmesser |
| 7 | Entgraten | Ein- und Austritt |
| 8 | Prüfen | Durchmesser und Position gegen Zeichnung |
Häufige Bohrfehler und Ursachen
| Fehler | Häufigste Ursache | Abhilfemaßnahmen |
|---|---|---|
| Loch versetzt | Bohrer wandert beim Eintritt | Zentrierbohren hinzufügen; Körnerpunktgenauigkeit prüfen |
| Loch übermaß | Rundlauffehler in Futter oder Spindel; verschlissener Bohrer | Futter-Rundlauf prüfen; Bohrer ersetzen |
| Raue Innenfläche | Stumpfer Bohrer; Überhitzung; Edelstahl-Kaltverfestigung | Werkzeug ersetzen; Kühlmittel hinzufügen; Drehzahl reduzieren |
| Bohrerbruch | Spanverdichtung; übermäßiger Vorschub; Austrittsstoß | Pickzyklus hinzufügen; Vorschub reduzieren; Überflutungskühlung verwenden |
| Bohrer wandert in der Tiefe aus der Mitte | Bohrerflexibilität bei hohem L/D-Verhältnis | Stubbohrer oder Innenkühlung für tiefe Löcher verwenden |
| Eintrittsgrat | Normal; durch Bohrergeometrie kontrolliert | Verwenden Sie einen Spitzkegelbohrer oder entgraten Sie anschließend |
| Austrittsgrat | Durchbruchkraft beim Bohren | Vorschub am Austritt reduzieren; Stützmaterial verwenden |
| Kaltverfestigte Zone | Unzureichender Vorschub bei Edelstahl; Reiben | Vorschub erhöhen; Kobaltbohrer verwenden; Kühlmittel hinzufügen |
Wichtigste Erkenntnisse
- Bohrgüte ist die Grundlage für jeden nachgelagerten Arbeitsschritt — Gewindeschneiden, Reiben, Lagerinstallation und Montage hängen alle davon ab, dass Position, Durchmesser und Geradheit des gebohrten Lochs von Anfang an korrekt sind.
- Vorbohren ist die wirksamste Maßnahme gegen Bohrerwandern bei Präzisionsarbeiten — es erzeugt einen starren, präzisen Sitz, der Spitzensymmetrie und Spindelrundlauffehler korrigiert, bevor der Hauptbohrer eingreift.
- Die Werkzeugauswahl muss dem Material entsprechen: Kobalt M35/M42 für Edelstahl (Kaltverfestigungsbeständigkeit), Vollhartmetall für gehärteten Stahl, hochdrallpolierter HSS oder Hartmetall für Aluminium, niedrigdralliger oder geradgenuteter HSS für Messing.
- Unzureichender Vorschub ist bei den meisten Materialien schädlicher als übermäßiger Vorschub — Reiben statt Schneiden erzeugt Wärme ohne Spanbildung, stumpft das Werkzeug schnell ab und verursacht Kaltverfestigung bei Edelstahl.
- Kühlmittel ist bei Edelstahl zwingend erforderlich und bei allen Stählen sehr vorteilhaft — es verhindert Kaltverfestigung, verlängert die Werkzeugstandzeit und verbessert die Oberflächengüte.
- Das Spanbild ist eine Echtzeit-Prozessrückmeldung: blaue Späne bedeuten Überhitzung; pulverförmige Rückstände bedeuten Reiben; helle, gewendelte Späne bedeuten korrekte Bedingungen.
- Für OEM-Einkaufsteams, die gebohrte Bauteile spezifizieren: Zeichnungen sollten die Bohrungstoleranzklasse (H7 für Passungen; allgemein ±0,1 mm für Durchgangslöcher), die Positionstoleranz (GD&T-Positionstoleranz oder Koordinatentoleranz), die Oberflächengüteanforderung (Ra-Wert für die Bohrungsoberfläche) und ob Entgraten erforderlich ist, festlegen — wenn diese Angaben fehlen, führt dies zu inkonsistenten Ergebnissen über Produktionsserien hinweg.
Häufig gestellte Fragen
Warum wandert mein Bohrer ständig?
Bohrerwandern tritt auf, wenn die Bohrerspitze beim Eintritt nicht selbstzentrierend auf der Werkstückoberfläche aufsetzt. Die Hauptursachen sind: kein Anbohrmerkmal (Körnerschlag oder Vorbohrkegel) zur Positionierung der Spitze; verschlissene oder asymmetrische Bohrerspitzengeometrie, die nicht selbstzentrieren kann; übermäßiger Spindelrundlauf, der die Bohrerspitze eine Kreisbahn statt einer Rotation um eine einzelne Achse beschreiben lässt; und unzureichende Werkstücksteifigkeit — ein loses oder ungesichertes Werkstück verschiebt sich seitlich, wenn der Bohrer es berührt. Vorbeugung erfordert ein präzises Anbohrmerkmal (Vorbohrer für Präzisionsarbeiten im CNC-Bereich, Körner für manuelle Arbeiten), eine scharfe, korrekt geschliffene Bohrerspitze, überprüften Spindel- und Futterrundlauf sowie starres Spannen des Werkstücks.
Was ist der beste Bohrer für Metall?
Die Bohrerauswahl hängt vom Material ab. Für die meisten Stähle (Baustahl, Legierungen, Kohlenstoffstahl): HSS M2 oder Kobalt M35 für Hand- und Säulenbohrmaschinen; Vollhartmetall für CNC-Bearbeitungszentren in Produktionsmengen. Für Edelstahl (304, 316): Kobalt M35 oder M42 ist die Mindestanforderung — Standard-HSS stumpft in Edelstahl schnell ab, da er die Schneide bei den entstehenden Temperaturen nicht halten kann. Für gehärteten Stahl (über HRC 40): nur Vollhartmetall. Für Aluminium: poliergenuteter HSS oder Hartmetall mit hohem Drallwinkel. Für Messing: Standard-HSS mit niedrigem Drall (oder gerader Nut), um Greifen zu verhindern. Für dünne Bleche: Stufenbohrer (Unibit), um Einreißen und Verformung am Lochumfang zu verhindern.
Benötige ich Schneidöl beim Bohren von Metall?
Für Stahl und Edelstahl: ja, Schneidöl oder wasserbasierte Kühlung ist für zuverlässige Ergebnisse erforderlich. Für Edelstahl im Speziellen ist Trockenbohren nicht akzeptabel — Edelstahl kaltverfestigt unter Reibbedingungen, und ohne Kühlmittel erzeugt eine stumpfe Stelle oder kurze Verzögerung im Schnitt eine gehärtete Schicht, die die restliche Werkzeugstandzeit zunichtemacht. Schwefel- oder chlorhaltiges Schneidöl (für Hochdruck-Schmierung) ist Standard beim Bohren von Edelstahl. Für Baustahl: Kühlmittel verlängert die Werkzeugstandzeit und verbessert die Oberflächengüte und sollte in Produktionsumgebungen verwendet werden. Für Aluminium: leichter Mineralölnebel oder aluminiumverträgliches Kühlmittel verhindert Aufbauschneiden. Messing und Grauguss können oft trocken gebohrt werden, obwohl Sprühnebel die Werkzeugstandzeit verlängert.
Warum sind meine gebohrten Löcher übermaßig?
Übermaßige Löcher entstehen typischerweise durch drei Mechanismen: Bohrerwandern beim Eintritt (der Bohrer startet außermittig und erzeugt ein übermaßiges, ovales oder exzentrisches Loch beim Eingriff ins Werkstück); Spindel- oder Futterrundlauf (ein Bohrer mit Rundlauffehler von 0,02–0,05 mm oder mehr beschreibt einen Kreisbogen statt eines Punktes und schneidet ein Loch größer als den Nenndurchmesser); und ein stumpfer oder verschlissener Bohrer (ein Bohrer mit asymmetrischer oder ausgebrochener Spitze schneidet ungleichmäßig und erzeugt übermaßige oder unregelmäßige Löcher). Korrekturmaßnahmen: Vorbohren hinzufügen, um Wandern zu verhindern; Spindel-TIR mit einer Messuhr prüfen und das Futter ersetzen, wenn der Rundlauf 0,02 mm überschreitet; verschlissene Bohrer in regelmäßigen Abständen ersetzen, statt sie bis zum vollständigen Versagen laufen zu lassen.
Wie bohren Profis präzise Löcher in der CNC-Bearbeitung?
In der Präzisions-CNC-Bearbeitung folgt das genaue Bohren einer kontrollierten Sequenz: Vorbohren an der programmierten Position zur Erzeugung eines präzisen Anbohrmerkmals (dies kompensiert Spindelstartschwankungen und bietet Positionsführung); Pilotbohren für große Durchmesser (> 12 mm); Anwendung geeigneter Schnittgeschwindigkeit und Vorschub gemäß Material- und Werkzeugspezifikation; Verwendung von materialgerechtem Kühlmittel; Verwendung von Pick-Bohrzyklen für Tiefen über 3× Durchmesser zur Spanabfuhrkontrolle; Entgraten nach dem Bohren; und Überprüfung von Durchmesser und Position gegen Zeichnungstoleranzen mit kalibrierten Messmitteln, bevor das Teil zum Gewindeschneiden oder zur Montage weitergeht. Das entscheidende Prinzip: Bohrgüte wird durch Einrichtung und Prozesskontrolle erreicht, nicht durch erzwungenes Durchtreiben eines Bohrers durch Metall.
Verfasst vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung bei Bohroperationen für Aluminium, Baustahl, 304- und 316-Edelstahl, legierten Stahl und Messingkomponenten für Anwendungen in der Automobil-, Luftfahrt-, Medizin- und Industrie-OEM-Fertigung. Technische Referenzen: ASME Y14.5-2018 (Geometrische Produktspezifikation und Tolerierung für Bohrungen), ISO 286-1 (Toleranzsystem für Bohrungen), Sandvik Coromant Bohranwendungshandbuch, Kennametal Technische Referenz für Bohren.
Auf der Suche nach Präzisions-CNC-gebohrten, gewindebearbeiteten und reibbearbeiteten Komponenten?
Bei CMS fertigen wir präzisionsgebohrte Löcher, Gewinde und reibbearbeitete Bohrungen in Aluminium, Stahl, Edelstahl und Messing gemäß Zeichnungsspezifikation – mit Vorbohren, Pilotbohren und geeignetem Kühlmittel als Standardprozessschritte für jede Präzisionsbohranwendung.
[Anfrage zur Bohrspezifikationsprüfung und CNC-Bearbeitungsangebot →]


