
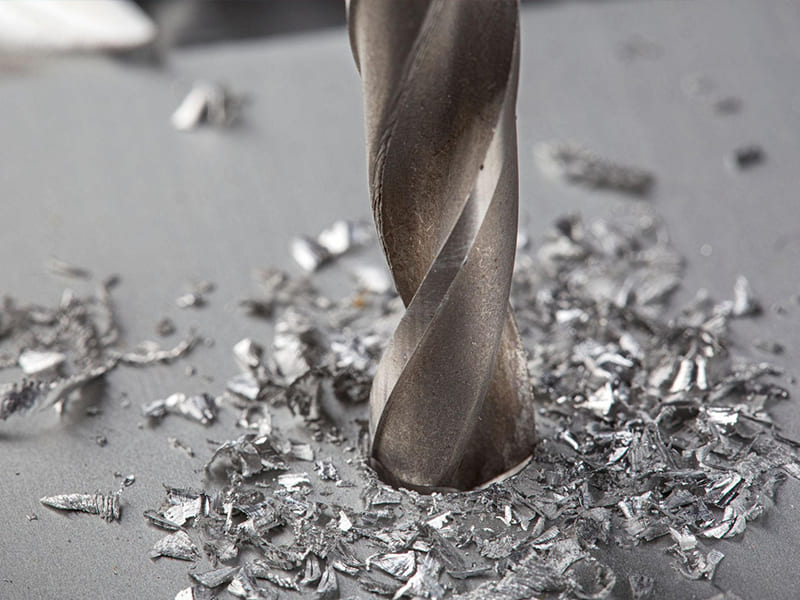
Risposta rapida: Per praticare fori precisi nel metallo sono necessarie cinque fasi controllate: (1) segnare e punzonare il punto esatto per evitare lo spostamento della punta; (2) praticare un foro pilota con una punta da 90°–120° per creare una sede di partenza rigida e concentrica; (3) praticare un foro pilota pari al 30–50% del diametro finale per ridurre la forza di taglio e mantenere la linea centrale; (4) forare fino alla dimensione finale utilizzando la punta corretta per il materiale (HSS per uso generale, cobalto M35/M42 per l’acciaio inossidabile, carburo monoblocco per l’acciaio temprato), il numero di giri al minuto (RPM) adeguato alla durezza del materiale e il fluido da taglio; (5) sbavare e verificare il diametro e la posizione prima della maschiatura o dell’assemblaggio. La maggior parte degli errori di foratura — deviazioni, fori sovradimensionati, rottura degli utensili — deriva da errori di impostazione, non dalla punta stessa.
Perché la precisione dei fori è più importante di quanto la maggior parte degli ingegneri creda
Un foro con uno scostamento di 0,15–0,20 mm rispetto alla posizione prevista o sovradimensionato di 0,1 mm può sembrare un problema minore. Considerato isolatamente, lo è — ma i fori non vengono valutati isolatamente. Vengono valutati nel contesto di ciò che accadrà in seguito: maschiatura, alesatura, installazione di cuscinetti, assemblaggio con bulloni o tenuta dei fluidi. In ciascuna di queste fasi, un piccolo errore di foratura si trasforma in un problema di sistema più grave.
Come gli errori di foratura si ripercuotono sui problemi di assemblaggio
Qualità della filettatura dei fori filettati: Il diametro minore di un foro filettato deve rientrare in un intervallo specifico affinché la filettatura raggiunga il pieno innesto e la piena capacità di carico. Un foro filettato M6×1,0 richiede che il diametro della punta di prefilettatura sia di 5,0 mm (norma ISO). Se il foro praticato misura 5,2 mm a causa dello spostamento laterale o dell’eccentricità della punta, le filettature risultanti avranno una profondità pari a circa l’80–85% della profondità standard della filettatura, riducendo proporzionalmente la resistenza allo strappo. A 5,4 mm, l’innesto della filettatura diminuisce ulteriormente e il giunto potrebbe cedere al carico di progetto.
Compatibilità dei cuscinetti: I fori dei cuscinetti di precisione sono specificati con tolleranza H7 (in genere ±0,010–0,021 mm per diametri del foro compresi tra 20 e 50 mm). Un foro praticato per la sede di un cuscinetto con una sovramisa di 0,1 mm non può essere corretto mediante la sola alesatura: l’alesatore segue la linea centrale del foro praticato e corregge solo il diametro, non l’errore di posizione. I fori dei cuscinetti sovradimensionati consentono all’anello esterno del cuscinetto di ruotare all’interno dell’alloggiamento, causando danni da sfregamento e un rapido guasto del cuscinetto.
Allineamento della configurazione delle forature: In una configurazione a flangia a 8 bulloni, un errore di posizionamento di 0,15 mm per foro si accumula lungo l’intera configurazione. La flangia di accoppiamento, con la propria variazione di posizione, produce un disallineamento nel caso peggiore compreso tra 0,30 e 0,45 mm, il che può impedire l’inserimento dei bulloni senza deformare una o entrambe le flange. L’assemblaggio o non riesce a chiudersi oppure viene forzato in posizione con tensioni residue che ne riducono la resistenza alla fatica.
Tenuta dei fluidi: Le sbavature presenti sulla superficie interna delle sedi di tenuta impediscono il corretto posizionamento dell'O-ring e causano perdite. Una sbavatura di appena 0,1 mm nella scanalatura dell'O-ring interrompe la compressione di tenuta e provoca una perdita a bassa pressione difficile da individuare ed eliminare senza smontare il componente.
Il principio: Il foro iniziale costituisce la base geometrica per ogni operazione successiva. Investire nella precisione di perforazione è sempre più conveniente che correggere le conseguenze a valle.
Scelta delle punte da trapano per il metallo
La scelta della punta da foratura è la decisione più importante nella sequenza di foratura: determina quali velocità di taglio è possibile raggiungere, la rapidità con cui l’utensile si usura, nonché la finitura superficiale e la precisione del diametro del foro. La scelta dipende da quattro fattori: il materiale dell’utensile, la geometria della punta, il rivestimento e il diametro.
Materiale dell'utensile
Acciaio rapido (HSS): Il materiale di riferimento per la foratura generica. Il moderno acciaio HSS M2 (con 6% W, 5% Mo, 4% Cr, 2% V) offre una durezza a caldo adeguata per la foratura di alluminio, acciaio dolce, ottone e acciaio bassolegato a velocità di taglio moderate. Conveniente, facile da riaffilare e adatto alla maggior parte delle applicazioni in officina e nella produzione generale.
HSS al cobalto (M35, M42): HSS con aggiunte di 5% Co (M35) o 8% Co (M42). Il cobalto migliora significativamente la durezza a caldo: la lega mantiene il proprio tagliente a temperature superiori di 50–100 °C rispetto all’HSS standard. Si tratta della specifica corretta per la foratura dell’acciaio inossidabile austenitico (304, 316) e delle leghe ad alto tenore di nichel, dove le temperature di taglio sul tagliente dell’utensile superano quelle che l’HSS standard è in grado di sopportare. L’uso dell’HSS standard sull’acciaio inossidabile provoca un rapido smussamento, l’incrudimento della superficie forata e una durata dell’utensile imprevedibile.
Carburo monoblocco: Il materiale per punte con le prestazioni più elevate — il carburo di tungsteno con legante al cobalto, tipicamente 6–10% — offre una durezza compresa tra 1500 e 1800 HV, contro gli 800–900 HV dell’acciaio HSS. Le punte in carburo mantengono i taglienti affilati nell’acciaio temprato (HRC 40–60), nelle leghe di alluminio ad alto contenuto di silicio (che sono abrasive per l’acciaio HSS) e nelle produzioni in serie ad alto volume, dove la durata dell’utensile è il principale fattore di costo. Il carburo è più fragile dell’HSS: richiede configurazioni più rigide (centri di lavoro anziché trapani a colonna) ed è meno tollerante nei confronti dei tagli interrotti o dei movimenti del pezzo.
Geometria dei punti
Punto 118° (standard): La tradizionale geometria per uso generico. Adatta alla maggior parte dei materiali ferrosi e non ferrosi, ma il lungo bordo a scalpello al centro di una punta standard a 118° non taglia: raschia ed estrude il materiale. Questo bordo a scalpello contribuisce in modo significativo allo spostamento laterale della punta su superfici dure e lisce.
Punta a 135°: La geometria modificata con un bordo a scalpello assottigliato e diviso. La geometria a punta divisa riduce notevolmente la lunghezza del bordo a scalpello non tagliente, garantendo un’azione autocentrante all’inizio del taglio. Per qualsiasi foratura di acciaio inossidabile, leghe dure o lavori di precisione, la punta a 135° con punta divisa è la geometria preferita. La proprietà di autocentraggio riduce la necessità di una fase di marcatura (sebbene la marcatura sia comunque raccomandata per una precisione posizionale critica).
Elica alta (angolo di elica ≥ 40°): Utilizzata per l’alluminio e i materiali teneri in cui è richiesta un’efficace evacuazione dei trucioli. L’angolo di elica ripido produce un’azione di taglio con angolo di spoglia positivo e favorisce una rapida evacuazione dei trucioli — aspetto importante poiché la duttilità dell’alluminio tende a produrre trucioli lunghi e filamentosi che possono accumularsi nella scanalatura e bloccare la punta nel foro.
Elica bassa / scanalatura diritta: Utilizzati per l'ottone e il bronzo, dove le punte standard ad elica alta tendono ad “autoalimentarsi”: la geometria a inclinazione positiva fa sì che la punta si incastri e si infili con forza nell'ottone, causando un innesto improvviso dell'utensile, fori sovradimensionati e potenziali rotture dell'utensile. Le punte a elica bassa o a scanalatura diritta sull'ottone tagliano in modo controllato senza incastrarsi.
Rivestimenti
Nitruro di titanio (TiN): Rivestimento di colore dorato che riduce l’attrito, aumenta la durezza superficiale fino a circa 2000 HV e prolunga la durata dell’utensile di 2–3 volte nelle applicazioni su acciaio dolce e alluminio. Non è indicato per la foratura ad alta velocità dell’acciaio inossidabile, dove le temperature superano la soglia di ossidazione del TiN (~500 °C).
Nitruro di titanio e alluminio (TiAlN): Rivestimento di colore grigio scuro o violaceo con resistenza all’ossidazione fino a circa 800 °C: il rivestimento ideale per l’acciaio inossidabile, le leghe resistenti alle alte temperature e le applicazioni di lavorazione a secco in cui l’uso di un refrigerante a flusso continuo non è praticabile.
Lucidato senza rivestimento (per l'alluminio): Nella foratura dell’alluminio, le scanalature lucidate senza rivestimento garantiscono una migliore evacuazione dei trucioli rispetto agli utensili rivestiti, poiché l’alluminio tende a saldarsi alle superfici rivestite a temperature elevate (formazione di bordi di accumulo). Le punte lucidate in acciaio HSS o in carburo offrono prestazioni migliori nella foratura dell’alluminio rispetto agli utensili rivestiti equivalenti.
Guida rapida alla scelta delle punte
| Materiale | Esercizio consigliato | Angolo di punta | Helix | Rivestimento |
|---|---|---|---|---|
| Alluminio (informazioni generali) | HSS o carburo | 118°–135° | Alta (40°+) | Lucidato, non rivestito o ZrN |
| Alluminio (fusione ad alto tenore di silicio) | Carburo | 135° | Alto | Lucidato, non rivestito |
| Acciaio dolce e a bassa lega | HSS M2 o carburo | Divisione a 118° o 135° | Standard | TiN o non rivestito |
| Acciaio inossidabile (304, 316) | Cobalt M35/M42 | Divisione a 135° | Standard | TiAlN o non rivestito |
| Acciaio temprato (> HRC 40) | Carburo solido | Divisione a 135° | Standard | TiAlN o AlCrN |
| Ottone e bronzo | HSS (a elica bassa o a scanalatura diritta) | 118° | Basso | Non rivestito |
| Ghisa | Carburo o cobalto | 135° | Standard | TiN o TiAlN |
| Lamiere sottili | Punta a gradini (Unibit) | N/A | N/A | N/A |
Come evitare lo spostamento dell’utensile durante la foratura: la fase di preparazione più importante
Lo spostamento laterale della punta — ovvero lo spostamento laterale del punto di ingresso della punta rispetto alla posizione prevista — è il meccanismo principale all’origine degli errori di foratura. Una volta che la punta è entrata nel pezzo in posizione decentrata, il foro risultante presenta uno scarto di posizione permanente; nessuna operazione successiva è in grado di correggere l’errore di posizione (l’alesatura migliora il diametro ma segue l’asse del foro esistente).
Perché le talpe camminano
Il tagliente a scalpello al centro di una punta elicoidale standard non taglia: si tratta di un elemento raschiante che richiede che la punta venga premuta con forza contro il materiale. Su una superficie metallica liscia e piana, questo bordo a scalpello entra inizialmente in contatto senza aderire, e qualsiasi forza asimmetrica (dovuta all’asimmetria della punta, all’eccentricità del mandrino o all’irregolarità della superficie) fa scivolare lateralmente la punta della punta a spirale prima che i bordi taglienti entrino in azione. Anche un’inclinazione del mandrino di 0,01° o un’asimmetria della punta della punta da trapano di 0,02 mm possono produrre uno spostamento laterale misurabile su una superficie piana e dura.
Il punzone centrale
Un punzone da centro crea una piccola cavità conica nel punto in cui si desidera praticare il foro. La punta del trapano si inserisce in questa cavità al momento del contatto, impedendo qualsiasi spostamento laterale durante la fase iniziale di penetrazione. Questa tecnica è efficace per la foratura manuale e per lavori con macchinari leggeri, ma presenta due limiti per i lavori di precisione CNC:
- La fossetta ricavata dalla punzonatura in genere non è centrata con estrema precisione: il punzone segna la posizione nominale, ma presenta una tolleranza dimensionale nel modo in cui colpisce il materiale.
- La fossetta ricavata mediante punzonatura funge da guida solo in superficie; non garantisce infatti la sede rigida e precisa offerta da un elemento di riferimento lavorato a macchina
Nelle lavorazioni di precisione CNC, in cui la tolleranza posizionale è pari a ±0,05 mm o inferiore, la punzonatura centrale viene sostituita o integrata dalla foratura puntuale.
Perforazione puntuale
Una punta da centraggio (detta anche punta da centro o punta corta) è un utensile da foratura corto e rigido, con un angolo di punta di 90° o 120° e uno sbalzo minimo dal mandrino. La sua rigidità (data dall’assenza del gambo lungo e flessibile tipico di una punta elicoidale standard) impedisce la flessione all’inizio del taglio.
L'operazione di foratura di riferimento crea un'incavatura conica precisa nella posizione programmata. L’angolo del cono incluso (90° o 120°) deve essere inferiore all’angolo di punta della punta principale: ciò garantisce che la punta principale entri in contatto con il cono di centraggio tramite i propri bordi taglienti (alla periferia), non tramite il bordo a scalpello (al centro). Quando una punta a punta divisa a 135° segue un cono di marcatura a 120°, i bordi taglienti esterni entrano in contatto per primi e la punta si autocentra nel cono prima che il bordo a scalpello si innesti.
Profondità di rilevamento: In genere è sufficiente una profondità pari a 0,5–1,0 volte il diametro della punta per realizzare il cono di guida. Una foratura preliminare più profonda crea un cono più ampio che richiede alla punta principale di asportare una maggiore quantità di materiale prima di entrare in contatto con la parete del foro.
Nei centri di lavoro CNC in produzione, la foratura puntuale viene programmata come ciclo fisso per ogni foro prima del ciclo di foratura principale; ciò comporta un aumento di pochi secondi per foro, ma garantisce un miglioramento misurabile della precisione di posizionamento, in particolare sui materiali più duri.
Perforazione pilota
Per fori di diametro superiore a circa 12 mm, la realizzazione di un foro pilota (30–50% del diametro finale) prima dell’utilizzo della fresa di dimensioni definitive ha due scopi:
- Riduzione del carico: Il bordo a scalpello di una punta di grandi dimensioni raschia una sezione trasversale proporzionale al diametro della punta stessa. Sostituendo questa operazione con un foro di alloggiamento preforato, la punta finale agisce esclusivamente sui bordi taglienti, riducendo notevolmente la forza di spinta e consentendo alla punta di mantenere l’allineamento.
- Precisione di centraggio: I taglienti della punta finale seguono la parete del foro pilota man mano che la punta penetra nel materiale, mantenendo la linea centrale stabilita per tutta la profondità del pezzo.
Per un foro finale di 20 mm: foro pilota da 6–8 mm; per un foro di 30 mm: foro pilota da 10–12 mm.
Velocità e avanzamento: i due parametri che regolano il calore
La maggior parte dei guasti alle punte da trapano è di natura termica: il tagliente dell’utensile si rammollisce, perde durezza e smette di tagliare in modo efficiente. La temperatura sul tagliente è determinata principalmente dalla combinazione tra velocità di taglio (velocità superficiale, determinata dal numero di giri al minuto e dal diametro) e velocità di avanzamento. Il corretto controllo di questi due parametri fa la differenza tra una punta in grado di praticare centinaia di fori precisi e una che si smussa dopo soli dieci.
Velocità di taglio
La velocità di taglio adeguata dipende dal materiale dell’utensile e da quello del pezzo. Per un dato diametro della punta D (mm) e una data velocità di taglio Vc (m/min), il numero di giri al minuto (RPM) richiesto è:
RPM = (1000 × Vc) / (π × D)
Velocità di taglio consigliate in base al materiale e all'utensile:
| Materiale | HSS/Cobalto Vc (m/min) | Carburo Vc (m/min) | Note |
|---|---|---|---|
| Alluminio (senza silicio) | 60–120 | 200-400 | Può essere molto più elevato con il raffreddamento a flusso continuo |
| Acciaio al carbonio dolce | 20-35 | 80–150 | Utilizzare refrigerante a flusso abbondante |
| Acciaio legato (4140 ricotto) | 15–25 | 60–120 | |
| acciaio inossidabile 304 | 8–15 | 30–60 | Ridurre al minimo lo sfregamento; utilizzare cobalto M35 per l'acciaio rapido (HSS) |
| acciaio inossidabile 316 | 6–12 | 25–50 | Inferiore a 304 a causa del maggiore contenuto di nichel |
| Ghisa (grigia) | 20–30 | 60–100 | Asciutto o nebulizzato; evitare di inondare il CI grigio |
| Ottone (a lavorabilità facilitata) | 40–80 | 100–200 | Utilizzare una punta a elica bassa per evitare che il trapano si incastri |
Velocità di avanzamento
La velocità di avanzamento (mm/giro o mm/min) determina l'intensità con cui il tagliente agisce ad ogni giro. L'errore più comune è un avanzamento troppo leggero: la punta sfiora il materiale invece di tagliarlo, generando calore senza asportare il materiale in modo efficiente.
Segni di alimentazione insufficiente:
- Stridio durante la foratura (attrito, non taglio)
- Rapido opacizzamento senza formazione visibile di schegge
- Superficie indurita per deformazione intorno al foro (modalità di rottura critica per l'acciaio inossidabile)
Segni di un'alimentazione eccessiva:
- Vibrazioni e tremolii
- Rottura della punta in fase di uscita
- Fori sovradimensionati o non circolari
Per le punte HSS/al cobalto su acciaio inossidabile e acciaio, un avanzamento iniziale pratico per la lavorazione CNC è compreso tra 0,05 e 0,15 mm/giro per diametri da 3 a 12 mm; tra 0,10 e 0,25 mm/giro per diametri da 12 a 25 mm. Mantenere una pressione di avanzamento costante per tutta la profondità: ridurre l’avanzamento sul fondo di un foro cieco o all’uscita è una causa comune di sfregamento e incrudimento.
L'aspetto del chip come feedback sul processo
Lo stato del chip fornisce un feedback diretto sulle condizioni di taglio senza bisogno di strumentazione:
| Aspetto del chip | Diagnosi | Correzione |
|---|---|---|
| Argento brillante, corti, ricci | Esatto: il taglio è netto e la temperatura è controllata | Mantenere i parametri attuali |
| Colore blu o marrone | Surriscaldamento — rammollimento delle lame | Ridurre il numero di giri; aggiungere o aumentare la quantità di liquido da taglio |
| Polvere fine (senza trucioli) | Utensile troppo lento o smussato; il materiale si spalmano, non viene tagliato | Aumentare l'avanzamento o sostituire l'utensile |
| Nastri lunghi e filanti | Frattura del truciolo inadeguata; rischio di accumulo nel foro | Aggiungere la foratura a peck; valutare la possibilità di modificare la geometria della punta |
| Schegge strappate e frastagliate | Il filo è smussato | Sostituire o riaffilare la punta |
Scelta e applicazione dei fluidi da taglio
Il fluido da taglio svolge tre funzioni: raffreddamento (rimozione del calore dalla zona di taglio), lubrificazione (riduzione dell'attrito tra l'utensile e il pezzo) e evacuazione dei trucioli (espulsione dei trucioli dal foro). L'importanza di ciascuna funzione varia a seconda del materiale.
Per l'acciaio inossidabile (l'applicazione con la massima priorità): È obbligatorio l'uso di un fluido da taglio. L'acciaio inossidabile 304 e 316 subisce un incallimento per sfregamento: qualsiasi contatto di sfregamento senza taglio (avanzamento insufficiente, sosta o taglio a secco) produce uno strato indurito che smussa il tagliente della punta in pochi secondi. L’olio da taglio solforato o clorurato garantisce sia il raffreddamento che la lubrificazione per pressioni estreme sulla punta dell’utensile. Applicazione minima: a immersione o a filo dell’utensile; mai a secco.
Per l'acciaio dolce e l'acciaio legato: Il fluido da taglio prolunga la durata degli utensili e migliora la finitura superficiale, ma non è fondamentale come nel caso dell’acciaio inossidabile. Sono entrambi adatti sia l’olio solubile (concentrazione 5–10%) sia l’olio da taglio puro. A velocità di taglio più elevate con utensili in carburo, il raffreddamento a flusso pieno è lo standard.
Per l'alluminio: L’elevata conduttività termica dell’alluminio ne garantisce un’ottima dissipazione del calore. Una leggera nebbia di olio minerale o un fluido da taglio compatibile con l’alluminio impedisce la formazione di incrostazioni sul tagliente (saldatura dell’alluminio sul tagliente a temperature elevate). Nella produzione CNC viene comunemente utilizzato un refrigerante a base acquosa a flusso abbondante. Il taglio a secco è possibile a velocità inferiori con punte a scanalatura lucidata progettate in modo appropriato.
Per ottone e bronzo: In genere la lavorazione avviene a secco o con una leggera nebulizzazione. Non è necessario l'uso di fluidi da taglio pesanti grazie alle buone lavorabilità e alla tendenza alla rottura dei trucioli tipiche dell'ottone.
Per fori profondi (> 3 volte il diametro): Il fluido da taglio è fondamentale per l’evacuazione dei trucioli: i trucioli che non riescono a uscire dal foro si accumulano sul fondo, causando un aumento della forza di spinta, un rapido aumento della temperatura e la rottura della punta. Il raffreddamento interno all’utensile (fluido di raffreddamento convogliato attraverso canali presenti nel gambo e nel corpo della punta fino al tagliente) è il metodo di alimentazione più efficace per i fori profondi. Se il raffreddamento interno all’utensile non è disponibile, è essenziale eseguire la foratura a colpi con regolari ritiri per liberare i trucioli.
La sequenza completa di perforazione
Fase 1: Tracciatura e punzonatura centrale
Segnare la posizione del foro utilizzando un pennarello da tracciatura e un punteruolo, oppure direttamente dalla programmazione CNC. Per la lavorazione manuale o con trapano a colonna, punzonare con precisione sul segno. Verificare la posizione del segno di punzonatura prima di forare: un segno di punzonatura fuori posizione crea un foro fuori posizione che non può essere corretto senza riposizionare il pezzo e ripunzonare.
Fase 2: Serraggio rigido del pezzo
Fissare il pezzo in una morsa, su una piastra di fissaggio o in un dispositivo di fissaggio dedicato. Il pezzo non deve spostarsi durante la foratura. Per lavori di precisione CNC, il dispositivo di fissaggio deve essere qualificato (la precisione posizionale del pezzo nel dispositivo deve essere verificata prima di avviare il programma di foratura). Per la foratura da banco, utilizzare una morsa anziché il posizionamento manuale: un pezzo che ruota insieme al trapano costituisce un rischio per la sicurezza e garantisce dimensionalmente un foro impreciso.
Fase 3: Foratura puntuale
Programmare o eseguire manualmente una foratura di riferimento utilizzando una punta da foratura di riferimento (angolo tra i denti di 90° o 120°) fino a una profondità pari a circa la metà del diametro della punta. Verificare che il punto di riferimento si trovi esattamente nella posizione richiesta prima di procedere.
Fase 4: Foratura pilota (per diametri finali > 12 mm)
Praticare un foro pilota di 30–50% del diametro finale per alleviare il carico di spinta e mantenere l’asse durante la fase finale di foratura.
Fase 5: Esercitazione finale
Selezionare la punta da trapano adeguata al materiale e ai requisiti geometrici. Impostare il numero di giri al minuto (RPM) e l'avanzamento in base ai parametri specifici del materiale. Applicare il fluido da taglio. Forare fino alla profondità specificata. Per fori profondi (> 3 volte il diametro), utilizzare la tecnica di foratura a colpi: forare fino a una profondità pari a 1–2 volte il diametro, ritirare completamente la punta per rimuovere i trucioli, reinserire la punta e ripetere l'operazione.
Fase 6: Sbavatura
Utilizzare una fresa svasatrice, un utensile sbavatore o una fresa a smusso per rimuovere le bave di entrata e di uscita. Lo smusso di entrata funge anche da guida per gli elementi di fissaggio. La bava di uscita, in particolare sui materiali sottili, può impedire il contatto a filo tra le parti da accoppiare e deve essere rimossa prima dell'assemblaggio.
Fase 7: Ispezione
Verificare il diametro del foro con un calibro a tampone calibrato, un calibro per fori o uno stilo CMM. Verificare la posizione del foro con il CMM o un comparatore ottico rispetto al punto di riferimento del disegno. Per i fori filettati, verificare la filettatura con un calibro a tampone GO/NO-GO. Registrare i risultati rispetto alle tolleranze del disegno prima che il pezzo passi alle operazioni successive.
Lista di controllo del processo
| Passaggio | Azione | Controlla |
|---|---|---|
| 1 | Segnare la posizione del foro | Accurato, verificato |
| 2 | Fissare saldamente il pezzo da lavorare | Nessun movimento sotto carico di perforazione |
| 3 | Esercizio mirato | Posizione corretta confermata |
| 4 | Trivella pilota | Se il diametro finale è > 12 mm |
| 5 | Esercitazione finale | Velocità, avanzamento e fluido corretti |
| 6 | Ciclo di Peck | Per profondità > 3 volte il diametro |
| 7 | Sbavatura | Entrata e uscita |
| 8 | Ispezionare | Diametro e posizione in relazione al disegno |
Difetti comuni nella perforazione e cause alla radice
| Difetto | Causa più comune | Azione correttiva |
|---|---|---|
| Posizione non corretta del foro | Esercizio di camminata all'ingresso | Aggiungere una punta da centro; verificare la precisione del punzone di centraggio |
| Foro sovradimensionato | Eccentricità nel mandrino o nel mandrino portautensili; punta usurata | Controllare il TIR del mandrino; sostituire la punta |
| Superficie interna ruvida | Foratura senza affilatura; surriscaldamento; incrudimento dell'acciaio inossidabile | Sostituire l'utensile; aggiungere il fluido da taglio; ridurre la velocità |
| Trapano rotto | Impacchettamento dei chip; alimentazione eccessiva; picco in uscita | Aggiungere un ciclo di picchiettamento; ridurre l’avanzamento; utilizzare un’abbondante quantità di refrigerante |
| Esercizio di camminata decentrata in profondità | Flessibilità di perforazione con elevato rapporto L/D | Per fori profondi, utilizzare una punta a stelo o un sistema di lubrificazione interna all’utensile |
| Fresa di ingresso | Normale; determinato dalla geometria della punta | Utilizzare una punta con smussatura a punta oppure sbavare dopo |
| Rimuovere le sbavature | Forza di penetrazione della punta | Ridurre l'alimentazione in uscita; utilizzare materiale di riserva |
| Zona di incrudimento | Alimentazione insufficiente sull'acciaio inossidabile; sfregamento | Aumentare l'avanzamento; utilizzare una punta al cobalto; aggiungere fluido da taglio |
Punti di forza
- La precisione di foratura è alla base di ogni operazione a valle — La filettatura, l’alesatura, l’installazione dei cuscinetti e l’assemblaggio dipendono tutti dal fatto che la posizione, il diametro e la rettilineità del foro siano corretti fin dall’inizio.
- La perforazione a punti è la misura preventiva più efficace contro lo spostamento della trivella nel lavoro di precisione: crea una sede rigida e precisa che corregge l’asimmetria della punta e l’eccentricità del mandrino prima che la punta principale entri in azione.
- La scelta degli utensili deve essere adeguata al materiale: cobalto M35/M42 per l'acciaio inossidabile (resistenza all'incrudimento), metallo duro integrale per l'acciaio temprato, HSS lucidato ad alta elica o metallo duro per l'alluminio, HSS a bassa elica o a scanalatura diritta per l'ottone.
- Nella maggior parte dei materiali, un’alimentazione insufficiente è più dannosa di un’alimentazione eccessiva — Lo sfregamento, anziché il taglio, genera calore senza produrre trucioli, smussa rapidamente l’utensile e provoca l’incrudimento nell’acciaio inossidabile.
- Il fluido da taglio è indispensabile per l'acciaio inossidabile e altamente vantaggioso per tutti i tipi di acciaio — previene l’incrudimento, prolunga la durata degli utensili e migliora la finitura superficiale.
- L'aspetto del chip fornisce un feedback in tempo reale sul processo: i trucioli blu indicano un surriscaldamento; i residui polverosi indicano attrito; i trucioli lucidi e arricciati indicano condizioni ottimali.
- Per i team di approvvigionamento OEM che specificano componenti forati: i disegni devono specificare la classe di tolleranza del diametro dei fori (H7 per accoppiamenti di precisione; in generale ±0,1 mm per fori con gioco), la tolleranza di posizione (GD&T, tolleranza di posizione reale o di coordinate), i requisiti di finitura superficiale (valore Ra per la superficie interna del foro) e se è richiesta la sbavatura; la mancata specificazione di questi elementi comporta risultati incostanti nei diversi cicli di produzione.
Domande frequenti
Perché la mia punta da trapano continua a spostarsi?
Lo “sbandamento” della punta da trapano si verifica quando la punta non riesce ad autocentrarsi sulla superficie del pezzo al momento dell’ingresso. Le cause principali sono: l’assenza di un punto di riferimento iniziale (fossa del punzone o cono di centraggio) per posizionare la punta; una geometria della punta usurata o asimmetrica che non consente l’autocentraggio; eccessivo fuori centro del mandrino che fa sì che la punta della punta descriva un percorso circolare anziché ruotare attorno a un unico asse; e insufficiente rigidità del pezzo — un pezzo allentato o non fissato si sposta lateralmente quando la punta entra in contatto con esso. Per prevenire questo problema sono necessari un punto di inizio preciso (punta di centraggio per lavorazioni di precisione CNC, punzone di centraggio per operazioni manuali), una punta affilata e correttamente rettificata, un'eccentricità del mandrino e del mandrino verificata e un serraggio rigido del pezzo.
Qual è la punta da trapano più adatta per il metallo?
La scelta della punta da trapano dipende dal materiale. Per la maggior parte degli acciai (dolce, legato, al carbonio): HSS M2 o cobalto M35 per lavori manuali e con trapano a colonna; carburo monoblocco per centri di lavorazione CNC in caso di volumi di produzione elevati. Per l’acciaio inossidabile (304, 316): il cobalto M35 o M42 rappresenta il requisito minimo — l’HSS standard si smussa rapidamente sull’acciaio inossidabile poiché non riesce a mantenere il filo alle temperature generate. Per l’acciaio temprato (oltre HRC 40): solo carburo monoblocco. Per l’alluminio: HSS a scanalatura lucida o carburo con elevato angolo di elica. Per l’ottone: HSS standard con elica bassa (o scanalatura diritta) per evitare l’incastro. Per lamiere sottili: punta a gradini (Unibit) per evitare strappi e deformazioni sul perimetro del foro.
È necessario utilizzare un olio da taglio per forare il metallo?
Per l’acciaio e l’acciaio inossidabile: sì, per ottenere risultati affidabili è necessario utilizzare olio da taglio o un refrigerante a base acquosa. Per l’acciaio inossidabile in particolare, la foratura a secco non è accettabile: l’acciaio inossidabile si incrudisce in condizioni di attrito e, senza fluido da taglio, un punto smussato o una breve esitazione nel taglio produce uno strato indurito che compromette la durata residua dell’utensile. L’olio da taglio solforato o clorurato (per la lubrificazione a pressione estrema) è lo standard per la foratura dell’acciaio inossidabile. Per l’acciaio dolce: il fluido da taglio prolunga la durata dell’utensile e migliora la finitura superficiale, e dovrebbe essere utilizzato negli ambienti di produzione. Per l’alluminio: una nebbia di olio minerale leggero o un refrigerante compatibile con l’alluminio previene la formazione di incrostazioni sul tagliente. L’ottone e la ghisa possono spesso essere forati a secco, sebbene l’uso della nebulizzazione prolunghi la durata dell’utensile.
Perché i fori che ho praticato sono troppo grandi?
I fori sovradimensionati sono solitamente causati da tre meccanismi: lo spostamento della punta in fase di penetrazione (la punta inizia fuori centro e produce un foro sovradimensionato, ovale o eccentrico man mano che entra in contatto con il pezzo); l'eccentricità del mandrino o del mandrino (una punta che ruota con un'eccentricità di 0,02–0,05 mm o superiore descrive un arco circolare anziché un punto, praticando un foro più grande del diametro nominale della punta); e una punta smussata o usurata (una punta con la punta asimmetrica o scheggiata taglia in modo irregolare, producendo fori sovradimensionati o irregolari). Azioni correttive: eseguire una foratura di riferimento per prevenire lo spostamento laterale; misurare la TIR del mandrino con un indicatore di controllo e sostituire il mandrino se l’eccentricità supera 0,02 mm; sostituire le punte usurate a intervalli regolari anziché utilizzarle fino al loro completo esaurimento.
In che modo i professionisti realizzano fori precisi nella lavorazione CNC?
Nella lavorazione di precisione CNC, la foratura accurata segue una sequenza controllata: foratura di riferimento nella posizione programmata per creare un punto di partenza preciso (ciò compensa le variazioni all’avvio del mandrino e fornisce una guida posizionale); foratura pilota per fori di grande diametro (> 12 mm); applicare velocità di taglio e avanzamento adeguati in base alle specifiche del materiale e dell’utensile; utilizzare un fluido da taglio adatto al materiale; ricorrere a cicli di foratura a colpi per profondità superiori a 3 volte il diametro, al fine di controllare l’evacuazione dei trucioli; sbavare dopo la foratura; e verificare il diametro e la posizione rispetto alle tolleranze del disegno utilizzando calibri calibrati prima che il pezzo proceda alla maschiatura o all’assemblaggio. Il principio fondamentale: la precisione di foratura si ottiene attraverso l’impostazione e il controllo del processo, non forzando la punta attraverso il metallo.
Redatto dal team di ingegneri CMS, con oltre 15 anni di esperienza nella lavorazione di precisione CNC di fori in componenti di alluminio, acciaio dolce, acciaio inossidabile 304 e 316, acciaio legato e ottone, destinati ad applicazioni di produzione OEM nei settori automobilistico, aerospaziale, medico e industriale. Riferimenti tecnici: ASME Y14.5-2018 (Dimensionamento geometrico e tolleranze per fori), ISO 286-1 (Sistema di tolleranze per fori), Guida alle applicazioni di foratura Sandvik Coromant, Riferimento tecnico sulla foratura Kennametal.
Siete alla ricerca di componenti CNC forati, filettati e alesati di alta precisione?
Noi di CMS realizziamo fori di precisione, filettature e fori alesati in alluminio, acciaio, acciaio inossidabile e ottone secondo le specifiche dei disegni, utilizzando la foratura a punti, la foratura pilota e un fluido da taglio adeguato come fasi standard del processo per ogni applicazione che richieda fori di precisione.
[Richiedi una revisione delle specifiche di foratura e un preventivo per la lavorazione CNC →]


