
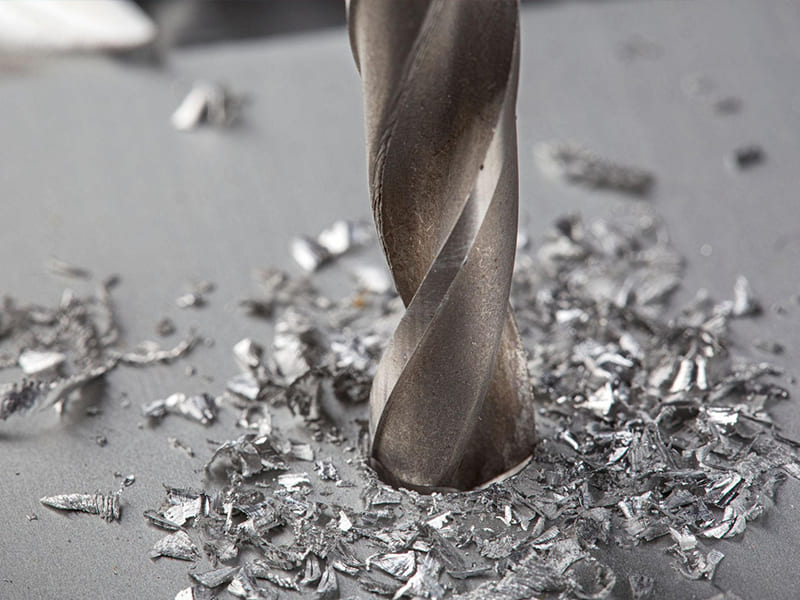
Быстрый ответ: Для сверления точных отверстий в металле необходимо выполнить пять контролируемых этапов: (1) разметить и накернить точное место для предотвращения увода сверла; (2) засверлить центровочным сверлом 90°–120° для создания жёсткого концентричного начального гнезда; (3) просверлить пилотное отверстие диаметром 30–50% от конечного диаметра для снижения силы резания и сохранения осевой линии; (4) просверлить до конечного размера правильным сверлом для материала (HSS для общего применения, кобальтовое M35/M42 для нержавеющей стали, твердосплавное для закалённой стали), с подходящей частотой вращения для твёрдости материала и СОЖ; (5) удалить заусенцы и проверить диаметр и положение перед нарезанием резьбы или сборкой. Большинство неудач при сверлении — увод, увеличенные отверстия, поломка инструмента — происходят из-за ошибок настройки, а не из-за самого сверла.
Почему точность отверстий важнее, чем ожидает большинство инженеров
Отверстие с отклонением от позиции на 0,15–0,20 мм или увеличенное на 0,1 мм кажется незначительным. В изоляции это так — но отверстия не оцениваются в изоляции. Они оцениваются в контексте того, что происходит дальше: нарезание резьбы, развёртывание, установка подшипников, болтовое соединение или герметизация жидкости. На каждом из этих этапов небольшая ошибка сверления перерастает в более крупную системную проблему.
Как ошибки сверления каскадно перерастают в проблемы сборки
Качество резьбы в нарезанных отверстиях: Малый диаметр нарезанного отверстия должен находиться в определённом диапазоне, чтобы резьба обеспечивала полное зацепление и несущую способность. Нарезанное отверстие M6×1,0 требует диаметра сверла под резьбу 5,0 мм (стандарт ISO). Если просверленное отверстие составляет 5,2 мм из-за увода сверла или биения, полученная резьба имеет примерно 80–85% стандартной глубины резьбы — прочность на срыв снижается пропорционально. При 5,4 мм зацепление резьбы падает ещё больше, и соединение может разрушиться при проектной нагрузке.
Посадки подшипников: Прецизионные посадочные отверстия под подшипники задаются допуском H7 (обычно ±0,010–0,021 мм для диаметров отверстий 20–50 мм). Просверленное отверстие под посадочное место подшипника, увеличенное на 0,1 мм, невозможно исправить только развёртыванием — развёртка следует за осевой линией просверленного отверстия и корректирует только диаметр, а не позиционную ошибку. Увеличенные посадочные отверстия под подшипники позволяют наружному кольцу подшипника проворачиваться в корпусе, вызывая фреттинг-повреждения и быстрый выход подшипника из строя.
Совмещение болтовых отверстий: В схеме фланца с 8 болтами позиционная ошибка 0,15 мм на отверстие накапливается по всей схеме. Ответный фланец с собственной позиционной вариацией создаёт наихудшее несовпадение 0,30–0,45 мм, что может воспрепятствовать вставке болтов без деформации одного или обоих фланцев. Сборка либо не закрывается, либо принудительно устанавливается с остаточным напряжением, снижающим усталостную долговечность.
Герметизация жидкости: Заусенцы на выходе на внутренней поверхности герметизирующих портов препятствуют посадке O-кольца и создают пути утечки. Заусенец размером всего 0,1 мм в канавке O-кольца нарушает герметизирующее сжатие и создаёт утечку под низким давлением, которую трудно обнаружить и устранить без разборки.
Принцип: начальное просверленное отверстие является геометрическим фундаментом для каждой последующей операции. Инвестиции в точность сверления всегда экономичнее, чем исправление их последствий на следующих этапах.
Выбор сверла для металла
Выбор сверла — наиболее значимое решение в последовательности сверления: он определяет, какие скорости резания достижимы, как быстро изнашивается инструмент и какую шероховатость поверхности и точность диаметра будет иметь отверстие. Решение включает четыре фактора: материал инструмента, геометрию заточки, покрытие и диаметр.
Материал инструмента
Быстрорежущая сталь (HSS): Базовый материал для сверления общего назначения. Современная HSS M2 (с 6% W, 5% Mo, 4% Cr, 2% V) обеспечивает достаточную теплостойкость для сверления алюминия, мягкой стали, латуни и низколегированной стали при умеренных скоростях резания. Экономически эффективна, легко перетачивается и подходит для большинства цеховых и общепроизводственных применений.
Кобальтовая HSS (M35, M42): HSS с добавлением 5% Co (M35) или 8% Co (M42). Кобальт значительно улучшает теплостойкость — сплав сохраняет режущую кромку при температурах на 50–100°C выше, чем стандартная HSS. Это правильная спецификация для сверления аустенитной нержавеющей стали (304, 316) и высоконикелевых сплавов, где температуры резания на кромке инструмента превышают то, что может выдержать стандартная HSS. Использование стандартной HSS на нержавеющей стали приводит к быстрому затуплению, наклёпу просверленной поверхности и непредсказуемому сроку службы инструмента.
Твёрдый сплав: Наиболее высокопроизводительный материал для свёрл — вольфрамовый карбид с обычно 6–10% кобальтовой связки обеспечивает твёрдость 1500–1800 HV против 800–900 HV для HSS. Твердосплавные свёрла сохраняют острые режущие кромки в закалённой стали (HRC 40–60), высококремнистых алюминиевых сплавах (которые абразивны для HSS) и при крупносерийном производстве, где срок службы инструмента является основным фактором затрат. Твёрдый сплав более хрупок, чем HSS — он требует более жёстких настроек (обрабатывающие центры, а не сверлильные станки) и менее устойчив к прерывистому резанию или перемещению заготовки.
Геометрия заточки
Заточка 118° (стандартная): Традиционная геометрия общего назначения. Подходит для большинства чёрных и цветных материалов, но длинная поперечная кромка в центре стандартного сверла 118° не режет — она скребёт и выдавливает материал. Эта поперечная кромка является значительным фактором увода сверла на твёрдых, гладких поверхностях.
Заточка 135° с подточкой: Модифицированная геометрия с утончённой, расщеплённой перемычкой. Геометрия расщеплённой вершины значительно сокращает длину нережущей перемычки, обеспечивая самоцентрирующее действие в начале резания. Для любого сверления нержавеющей стали, сверления твёрдых сплавов или точных работ расщеплённая вершина 135° является предпочтительной геометрией. Свойство самоцентрирования снижает необходимость в операции центрования (хотя центрование всё ещё рекомендуется для критической точности позиционирования).
С высоким углом наклона винтовой канавки (угол подъёма 40°+): Используется для алюминия и мягких материалов, где требуется интенсивный отвод стружки. Крутой угол наклона винтовой канавки создаёт положительное переднее резание и быстро отводит стружку — это важно, поскольку пластичность алюминия tends to produce long, stringy chips that can pack in the flute and jam the drill in the hole.
С низким углом наклона винтовой канавки / прямая канавка: Используется для латуни и бронзы, где стандартные свёрла с высоким углом наклона винтовой канавки склонны к “самоподаче” — геометрия с положительным передним углом заставляет сверло захватывать и втягиваться в латунь агрессивно, вызывая внезапное врезание инструмента, увеличенные отверстия и потенциальную поломку инструмента. Свёрла с низким углом наклона винтовой канавки или прямой канавкой при обработке латуни режут контролируемо без захвата.
Покрытия
Нитрид титана (TiN): Покрытие золотистого цвета, которое снижает трение, повышает твёрдость поверхности примерно до 2000 HV и продлевает срок службы инструмента в 2–3 раза при обработке мягкой стали и алюминия. Не подходит для высокоскоростного сверления нержавеющей стали, где температуры превышают порог окисления TiN (~500°C).
Нитрид титана-алюминия (TiAlN): Покрытие тёмно-серого или фиолетового цвета с окислительной стойкостью примерно до 800°C — правильное покрытие для нержавеющей стали, высокотемпературных сплавов и сухой обработки, где обильное охлаждение нецелесообразно.
Полированное без покрытия (для алюминия): Для сверления алюминия полированные канавки без покрытия обеспечивают лучший отвод алюминиевой стружки, чем инструменты с покрытием, поскольку алюминий склонен привариваться к поверхностям покрытия при повышенной температуре (нарост). Полированные свёрла из HSS или твёрдого сплава обеспечивают лучшую производительность сверления алюминия, чем эквивалентный инструмент с покрытием.
Краткий справочник по выбору свёрл
| Материал | Рекомендуемое сверло | Угол вершины | Винтовая канавка | Покрытие |
|---|---|---|---|---|
| Алюминий (общего назначения) | HSS или твердый сплав | 118°–135° | Высокий (40°+) | Полированный без покрытия или ZrN |
| Алюминий (высококремнистый литейный) | Карбид | 135° | Высокий | Без покрытия, полированный |
| Мягкая и низколегированная сталь | HSS M2 или твердый сплав | 118° или 135° с подточкой | Стандарт | TiN или без покрытия |
| Нержавеющая сталь (304, 316) | Кобальт M35/M42 | 135° с подточкой | Стандарт | TiAlN или без покрытия |
| Закаленная сталь (> HRC 40) | Монолитный твердый сплав | 135° с подточкой | Стандарт | TiAlN или AlCrN |
| Латунь и бронза | HSS (с малым углом наклона винтовой канавки или с прямыми канавками) | 118° | Низкий | Без покрытия |
| Чугун | Твердый сплав или кобальт | 135° | Стандарт | TiN или TiAlN |
| Тонколистовой металл | Ступенчатое сверло (Unibit) | Н/Д | Н/Д | Н/Д |
Предотвращение увода сверла: наиболее критичный этап настройки
Увод сверла — боковое смещение точки входа сверла от заданного положения — является основным механизмом возникновения погрешностей сверления. Как только сверло вошло в заготовку со смещением от центра, просверленное отверстие навсегда остается смещенным; никакая последующая операция не исправляет позиционную погрешность (развертывание улучшает диаметр, но следует по существующей оси отверстия).
Почему сверла уводятся
Поперечная кромка в центре стандартного спирального сверла не режет — это скребущий элемент, требующий принудительного вдавливания сверла в материал. На гладкой плоской металлической поверхности эта поперечная кромка первоначально контактирует без сцепления, и любое асимметричное усилие (от асимметрии заточки, биения шпинделя или неровности поверхности) заставляет вершину сверла скользить вбок до того, как вступят в работу режущие кромки. Даже 0,01° наклона шпинделя или 0,02 мм асимметрии заточки сверла могут вызвать измеримый увод на плоской твердой поверхности.
Кернер
Кернер создает небольшое коническое углубление в намеченном месте отверстия. Вершина сверла садится в это углубление при контакте, предотвращая боковое смещение на начальной фазе зацепления. Этот метод эффективен для ручного сверления и работ на легком оборудовании, но имеет два ограничения для точной обработки CNC:
- Нанесенная керном лунка, как правило, не центрирована с высокой точностью — кернер размечает номинальное положение, но сам кернер имеет размерный допуск при ударе
- Нанесенная керном лунка обеспечивает направление только на поверхности — она не обеспечивает жесткую, точную посадку, которую дает механически обработанный начальный элемент
Для точной обработки CNC, где позиционный допуск составляет ±0,05 мм или жестче, кернение заменяется или дополняется центровым сверлением.
Центровое сверление
Центровочное сверло (также называемое центровым сверлом или коротким сверлом) — это короткий жесткий сверлильный инструмент с углом при вершине 90° или 120° и минимальным вылетом из патрона. Его жесткость (отсутствие длинного гибкого хвостовика стандартного спирального сверла) предотвращает отклонение в начале резания.
Операция центрового сверления создает точное коническое углубление в запрограммированном положении. Угол конуса (90° или 120°) должен быть меньше угла при вершине основного сверла — это гарантирует, что основное сверло контактирует с центровочным конусом своими режущими кромками (по периферии), а не поперечной кромкой (в центре). Когда сверло с 135° подточенной вершиной следует за 120° центровочным конусом, наружные режущие кромки контактируют первыми, и сверло самоцентрируется в конусе до вступления в работу поперечной кромки.
Глубина центрового сверления: Как правило, глубины 0,5–1,0× диаметра сверла достаточно для создания направляющего конуса. Более глубокое центровое сверление создает больший конус, что требует от основного сверла срезания большего количества материала до зацепления со стенкой отверстия.
Для обрабатывающих центров CNC, работающих в производственном режиме, центровое сверление программируется как фиксированный цикл для каждого отверстия перед основным циклом сверления, добавляя несколько секунд на отверстие, но обеспечивая измеримое улучшение позиционной точности, особенно на более твердых материалах.
Предварительное сверление
Для отверстий крупнее примерно 12 мм направляющее отверстие (30–50% от конечного диаметра), просверленное перед сверлом окончательного размера, служит двум целям:
- Снижение нагрузки: Поперечная кромка крупного сверла соскребает поперечное сечение, пропорциональное диаметру сверла. Замена этого на предварительно просверленный зазор позволяет окончательному сверлу зацепляться только режущими кромками, существенно снижая осевое усилие и позволяя сверлу сохранять соосность.
- Точность центрирования: Режущие кромки окончательного сверла следуют по стенке направляющего отверстия при входе сверла, сохраняя установленную осевую линию на глубину заготовки.
Для конечного отверстия 20 мм: направляющее 6–8 мм; для отверстия 30 мм: направляющее 10–12 мм.
Скорость и подача: два параметра, контролирующие нагрев
Большинство отказов сверл — это термические отказы — режущая кромка инструмента размягчается, теряет твердость и перестает эффективно резать. Температура на режущей кромке в первую очередь определяется сочетанием скорости резания (окружная скорость, определяемая оборотами и диаметром) и подачи. Правильный контроль этих двух параметров — это разница между сверлом, которое производит сотни точных отверстий, и тем, которое затупляется после десяти.
Скорость резания
Подходящая скорость резания зависит от материала инструмента и материала заготовки. Для заданного диаметра сверла D (мм) и скорости резания Vc (м/мин) требуемые обороты составляют:
RPM = (1000 × Vc) / (π × D)
Рекомендуемые скорости резания по материалу и инструменту:
| Материал | HSS/Кобальт Vc (м/мин) | Твердый сплав Vc (м/мин) | Примечания |
|---|---|---|---|
| Алюминий (не-Si) | 60–120 | 200–400 | Может быть значительно выше при подаче СОЖ через инструмент |
| Мягкая углеродистая сталь | 20-35 | 80–150 | Использовать обильную подачу СОЖ |
| Легированная сталь (4140 отожжённая) | 15–25 | 60–120 | |
| Нержавеющая сталь 304 | 8–15 | 30–60 | Минимизировать трение; использовать кобальт M35 для HSS |
| Нержавеющая сталь марки 316 | 6–12 | 25–50 | Ниже, чем 304, из-за более высокого содержания никеля |
| Чугун (серый) | 20–30 | 60–100 | Сухое или туманное охлаждение; избегать обильной подачи СОЖ для серого чугуна |
| Латунь (свободно обрабатываемая) | 40–80 | 100–200 | Использовать сверло с малым углом наклона винтовой канавки для предотвращения закусывания |
Скорость подачи
Подача (мм/об или мм/мин) определяет, насколько агрессивно режущая кромка врезается за каждый оборот. Распространённая ошибка — слишком малая подача: сверло трётся, а не режет, генерируя тепло без эффективного удаления материала.
Признаки недостаточной подачи:
- Визг при сверлении (трение, а не резание)
- Быстрое затупление без видимого образования стружки
- Наклёпанная поверхность вокруг отверстия (критический режим отказа для нержавеющей стали)
Признаки чрезмерной подачи:
- Вибрация и дребезг
- Поломка сверла на выходе
- Отверстия увеличенного диаметра или овальности
Для свёрл из HSS/кобальта при обработке нержавеющей и углеродистой стали практическая начальная подача для обработки CNC составляет 0,05–0,15 мм/об для диаметров 3–12 мм; 0,10–0,25 мм/об для 12–25 мм. Поддерживайте постоянное давление подачи на всю глубину — снижение подачи на дне глухого отверстия или на выходе является распространённой причиной трения и наклёпа.
Внешний вид стружки как обратная связь о процессе
Состояние стружки даёт прямую обратную связь о условиях резания без приборов:
| Внешний вид стружки | Диагноз | Коррекция |
|---|---|---|
| Ярко-серебристая, короткая, завитая | Правильно — резание чистое, температура контролируется | Поддерживать текущие параметры |
| Синий или коричневый цвет | Перегрев — размягчение режущей кромки | Уменьшить обороты; добавить или увеличить подачу СОЖ |
| Порошкообразная пыль (без стружки) | Слишком медленно или инструмент затуплен; материал размазывается, а не режется | Увеличить подачу или заменить инструмент |
| Длинные волнистые ленты | Плохое дробление стружки; риск накопления в отверстии | Добавить сверление с периодическим выводом; рассмотреть изменение геометрии сверла |
| Рваная, зазубренная стружка | Режущая кромка затуплена | Заменить или переточить сверло |
Выбор и применение СОЖ
СОЖ выполняет три функции: охлаждение (отвод тепла из зоны резания), смазка (снижение трения между инструментом и заготовкой) и удаление стружки (вымывание стружки из отверстия). Важность каждой функции зависит от материала.
Для нержавеющей стали (наивысший приоритет применения): СОЖ обязательна. Нержавеющие стали 304 и 316 наклёпываются при трении — любой контакт трения без резания (недостаточная подача, выдержка или сухое резание) создаёт упрочнённый слой, который затупляет кромку сверла за секунды. Сульфированное или хлорированное смазочно-охлаждающее масло обеспечивает как охлаждение, так и противозадирную смазку на вершине инструмента. Минимальное применение: обильная подача или подача со стороны инструмента; никогда не работать всухую.
Для мягкой и легированной стали: СОЖ продлевает срок службы инструмента и улучшает качество поверхности, но не столь критична, как для нержавеющей стали. Эмульсионное масло (концентрация 5–10%) или чистое смазочно-охлаждающее масло одинаково подходят. При более высоких скоростях резания с твердосплавным инструментом стандартом является обильная подача СОЖ.
Для алюминия: Высокая теплопроводность алюминия означает, что он хорошо рассеивает тепло. Туман лёгкого минерального масла или совместимая с алюминием СОЖ предотвращает наростообразование (приваривание алюминия к режущей кромке при повышенной температуре). Водосмешиваемая СОЖ с обильной подачей обычно используется в производстве CNC. Сухое резание возможно при низких скоростях со специально спроектированными свёрлами с полированными канавками.
Для латуни и бронзы: Обычно обрабатываются всухую или с лёгким распылением. Интенсивная подача СОЖ не требуется благодаря хорошей обрабатываемости латуни и склонности к дроблению стружки.
Для глубоких отверстий (> 3× диаметра): СОЖ становится критически важной для эвакуации стружки — стружка, которая не может выйти из отверстия, скапливается на дне, вызывая рост осевой силы, быстрый подъём температуры и поломку сверла. Подача СОЖ через инструмент (охлаждающая жидкость, подаваемая по каналам в хвостовике и корпусе сверла к режущей кромке) — наиболее эффективный способ подачи для глубоких отверстий. Если подача СОЖ через инструмент недоступна, обязательно ступенчатое сверление с регулярным выводом сверла для удаления стружки.
Полная последовательность сверления
Шаг 1: Разметка и кернение
Разметьте расположение отверстия с помощью разметочного красителя и чертилки или непосредственно из программы CNC. Для ручной работы или работы на сверлильном станке точно накерните по метке. Проверьте положение керна перед сверлением — смещённый керн создаёт смещённое отверстие, которое невозможно исправить без повторной разметки и повторного кернения.
Шаг 2: Жёсткое закрепление заготовки
Зажмите заготовку в тисках, на крепёжной плите или в специальном приспособлении. Заготовка не должна смещаться во время сверления. Для точных работ CNC приспособление должно быть аттестовано (точность позиционирования заготовки в приспособлении проверена перед запуском программы сверления). Для настольного сверления используйте тиски, а не удержание руками — заготовка, вращающаяся вместе со сверлом, представляет опасность и гарантирует неточность отверстия.
Шаг 3: Центровочное сверление
Запрограммируйте или выполните вручную центровочное сверление центровочным сверлом (с углом при вершине 90° или 120°) на глубину примерно половины диаметра сверла. Убедитесь, что центровочное углубление находится точно в требуемом положении, прежде чем продолжить.
Шаг 4: Пилотное сверление (для конечных диаметров > 12 мм)
Просверлите пилотное отверстие диаметром 30–50% от конечного диаметра, чтобы снизить осевую нагрузку и сохранить осевую линию для финального сверления.
Шаг 5: Финальное сверление
Выберите подходящее сверло для материала и требований геометрии. Установите обороты и подачу согласно параметрам для конкретного материала. Подайте СОЖ. Просверлите на заданную глубину. Для глубоких отверстий (> 3× диаметра) используйте ступенчатое сверление: сверлите на глубину 1–2× диаметра, полностью выводите сверло для удаления стружки, вводите снова, повторяйте.
Шаг 6: Снятие заусенцев
Используйте зенковку, инструмент для снятия заусенцев или концевую фрезу для снятия фаски, чтобы удалить заусенцы на входе и выходе. Входная фаска также обеспечивает направляющую для крепежа. Заусенец на выходе, особенно на тонком материале, может препятствовать плотному контакту сопрягаемых деталей и должен быть удалён перед сборкой.
Шаг 7: Контроль
Проверьте диаметр отверстия калиброванной пробкой-калибром, нутромером или щупом CMM. Проверьте положение отверстия с помощью CMM или оптического компаратора относительно базовой точки чертежа. Для резьбовых отверстий проверьте резьбу калибром-пробкой ПРОХОД/НЕПРОХОД. Зафиксируйте результаты в соответствии с допусками чертежа, прежде чем деталь перейдёт к последующим операциям.
Чек-лист процесса
| Этап | Действие | Проверка |
|---|---|---|
| 1 | Разметить расположение отверстия | Точно, проверено |
| 2 | Жёстко зажать заготовку | Отсутствие смещения под нагрузкой сверления |
| 3 | Центровочное сверление | Правильное положение подтверждено |
| 4 | Пилотное сверление | Если конечный диаметр > 12 мм |
| 5 | Финальное сверление | Правильные обороты, подача, СОЖ |
| 6 | Цикл ступенчатого сверления | Для глубины > 3× диаметра |
| 7 | Снятие заусенцев | Вход и выход |
| 8 | Контроль | Диаметр и положение относительно чертежа |
Типичные дефекты сверления и их причины
| Дефект | Наиболее частая причина | Корректирующие меры |
|---|---|---|
| Смещение отверстия | Увод сверла при входе | Добавить центровочное сверление; проверить точность керна |
| Завышенный диаметр отверстия | Биение в патроне или шпинделе; износ сверла | Проверить радиальное биение патрона; заменить сверло |
| Шероховатая внутренняя поверхность | Тупое сверло; перегрев; наклёп нержавеющей стали | Заменить инструмент; добавить СОЖ; снизить обороты |
| Поломка сверла | Пакетирование стружки; чрезмерная подача; скол на выходе | Добавить цикл ступенчатого сверления; снизить подачу; использовать обильное охлаждение |
| Увод сверла от оси на глубине | Гибкость сверла при высоком соотношении L/D | Используйте короткое сверло или охлаждение через инструмент для глубоких отверстий |
| Заусенец на входе | Нормально; контролируется геометрией сверла | Используйте сверло с точечной заточкой или удалите заусенец после |
| Заусенец на выходе | Сила прорыва сверла | Уменьшите подачу на выходе; используйте подкладной материал |
| Зона наклёпа | Недостаточная подача по нержавеющей стали; скольжение | Увеличьте подачу; используйте кобальтовое сверло; добавьте СОЖ |
Основные выводы
- Точность сверления — основа для каждой последующей операции — нарезание резьбы, развёртывание, установка подшипников и сборка зависят от того, чтобы положение, диаметр и прямолинейность просверленного отверстия были правильными с самого начала.
- Центровочное сверление — наиболее эффективная мера предотвращения увода сверла при точных работах — оно создаёт жёсткое, точное гнездо, которое компенсирует асимметрию вершины и биение шпинделя до входа основного сверла.
- Выбор инструмента должен соответствовать материалу: кобальт M35/M42 для нержавеющей стали (сопротивление наклёпу), монолитный твердосплав для закалённой стали, полированное HSS с высоким углом наклона винтовой канавки или твердосплав для алюминия, HSS с низким углом наклона или прямыми канавками для латуни.
- Недостаточная подача более вредна, чем чрезмерная, для большинства материалов — скольжение вместо резания генерирует тепло без образования стружки, быстро затупляет инструмент и вызывает наклёп в нержавеющей стали.
- СОЖ обязательна для нержавеющей стали и крайне полезна для всех сталей — она предотвращает наклёп, продлевает срок службы инструмента и улучшает качество поверхности.
- Внешний вид стружки — это обратная связь в реальном времени: синяя стружка означает перегрев; порошкообразные частицы означают скольжение; яркая завитая стружка означает правильные условия.
- Для отделов закупок OEM, заказывающих детали со сверлением: в чертежах должны быть указаны класс допуска диаметра отверстия (H7 для точных посадок; общий ±0,1 мм для отверстий под зазор), допуск положения (GD&T истинное положение или координатный допуск), требование к шероховатости поверхности (значение Ra для поверхности отверстия) и необходимость удаления заусенцев — отсутствие этих указаний приводит к непостоянным результатам между производственными партиями.
Часто задаваемые вопросы
Почему моё сверло постоянно уводит?
Увод сверла происходит, когда вершина сверла не может самоцентрироваться на поверхности заготовки при входе. Основные причины: отсутствие начального элемента (лунка от кернера или конус центровочного сверла) для定位 вершины; изношенная или асимметричная геометрия вершины сверла, которая не может самоцентрироваться; чрезмерное биение шпинделя, из-за которого вершина сверла описывает круговую траекторию вместо вращения вокруг одной оси; и недостаточная жёсткость заготовки — незакреплённая или плохо закреплённая заготовка смещается в сторону при контакте со сверлом. Предотвращение требует точного начального элемента (центровочное сверло для точных работ CNC, кернер для ручных операций), острой, правильно заточенной вершины сверла, проверенного биения шпинделя и патрона, а также жёсткого закрепления заготовки.
Какое сверло лучше всего подходит для металла?
Выбор сверла зависит от материала. Для большинства сталей (мягкая, легированная, углеродистая): HSS M2 или кобальт M35 для ручных работ и работ на сверлильном станке; монолитный твердосплав для обрабатывающих центров CNC при серийном производстве. Для нержавеющей стали (304, 316): кобальт M35 или M42 — минимальное требование — стандартный HSS быстро тупится по нержавеющей стали, поскольку не может сохранить режущую кромку при возникающих температурах. Для закалённой стали (выше HRC 40): только монолитный твердосплав. Для алюминия: HSS с полированными канавками или твердосплав с большим углом наклона винтовой канавки. Для латуни: стандартный HSS с низким углом наклона (или прямыми канавками) для предотвращения закусывания. Для тонкого листа: ступенчатое сверло (Unibit) для предотвращения разрыва и деформации по периметру отверстия.
Нужно ли масло для резки при сверлении металла?
Для стали и нержавеющей стали: да, масло для резки или водорастворимая СОЖ необходимы для надёжных результатов. Конкретно для нержавеющей стали сухое сверление недопустимо — нержавеющая сталь наклёпывается в условиях скольжения, и без СОЖ затупленная точка или кратковременная задержка в резании создаёт упрочнённый слой, который сводит на нет остаточный срок службы инструмента. Сульфированное или хлорированное масло для резки (для экстремального давления) является стандартом для сверления нержавеющей стали. Для мягкой стали: СОЖ продлевает срок службы инструмента и улучшает качество поверхности, и должна использоваться в производственных условиях. Для алюминия: распыление лёгкого минерального масла или СОЖ, совместимая с алюминием, предотвращает наростообразование. Латунь и чугун часто можно сверлить всухую, хотя распыление продлевает срок службы инструмента.
Почему мои просверленные отверстия имеют завышенный размер?
Отверстия завышенного размера обычно возникают по трём механизмам: увод сверла при входе (сверло начинает не по центру и создаёт отверстие завышенного размера, овальное или эксцентричное по мере врезания в заготовку); биение шпинделя или патрона (сверло, вращающееся с биением 0,02–0,05 мм или более, описывает круговую дугу вместо точки, прорезая отверстие больше номинального диаметра сверла); и затупленное или изношенное сверло (сверло с асимметричной или выкрошенной вершиной режет неравномерно, создавая отверстия завышенного или неправильного размера). Корректирующие действия: добавьте центровочное сверление для предотвращения увода; измерьте радиальное биение шпинделя индикатором и замените патрон, если биение превышает 0,02 мм; заменяйте изношенные свёрла через регулярные интервалы, а не доводите их до полного отказа.
Как профессионалы сверлят точные отверстия при обработке CNC?
В точной обработке CNC точное сверление отверстий следует контролируемой последовательности: центровочное сверление в запрограммированной позиции для создания точного начального элемента (это компенсирует вариацию при запуске шпинделя и обеспечивает позиционное направление); пилотное сверление для отверстий большого диаметра (> 12 мм); применение соответствующей скорости резания и подачи в зависимости от материала и спецификации инструмента; использование СОЖ, подходящей для материала; использование циклов прерывистого сверления для глубин, превышающих 3× диаметра, для контроля удаления стружки; удаление заусенцев после сверления; и проверка диаметра и положения на соответствие допускам чертежа с помощью калиброванных измерительных приборов до того, как деталь перейдёт на нарезание резьбы или сборку. Критический принцип: точность сверления достигается за счёт настройки и контроля процесса, а не за счёт проталкивания сверла через металл.
Написано инженерной командой CMS с более чем 15-летним опытом прецизионной обработки CNC в операциях сверления отверстий для алюминия, мягкой стали, нержавеющей стали 304 и 316, легированной стали и латунных компонентов для автомобильных, аэрокосмических, медицинских и промышленных производственных применений OEM. Технические ссылки: ASME Y14.5-2018 (Геометрическое определение допусков и размеров для отверстий), ISO 286-1 (Система допусков на отверстия), Руководство по применению сверления Sandvik Coromant, Технический справочник по сверлению Kennametal.
Ищете прецизионные сверленые, нарезанные и развернутые компоненты CNC?
В CMS мы производим прецизионные сверленые отверстия, нарезанную резьбу и развернутые отверстия в алюминии, стали, нержавеющей стали и латуни в соответствии со спецификацией чертежа — с центровочным сверлением, пилотным сверлением и соответствующей смазочно-охлаждающей жидкостью в качестве стандартных технологических этапов для каждого применения прецизионных отверстий.
[Запросить проверку спецификации сверления и расценки на обработку CNC →]


