
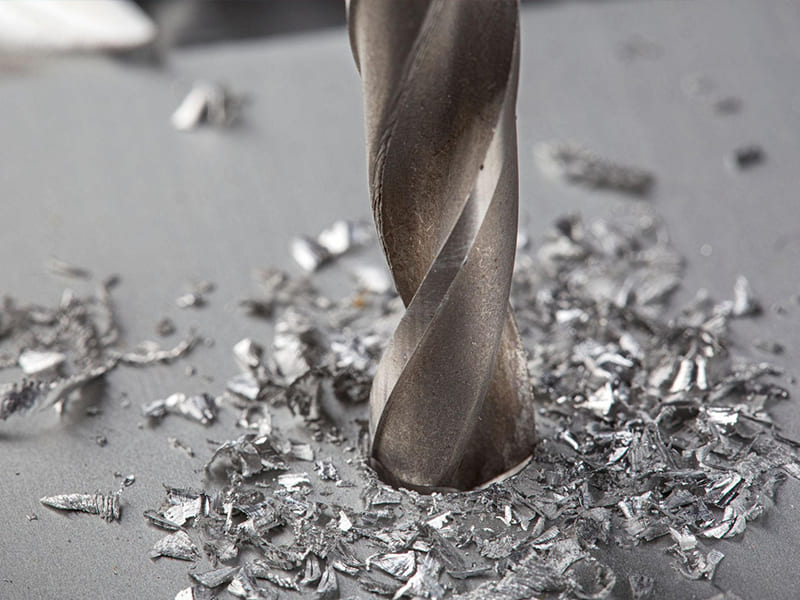
Réponse rapide : Percer des trous précis dans le métal nécessite cinq étapes contrôlées : (1) marquer et poinçonner l'emplacement exact pour éviter la dérive du foret ; (2) percer un avant-trou avec un foret à centrer de 90°–120° pour créer un siège de départ rigide et concentrique ; (3) percer un trou pilote à 30–50 % du diamètre final pour réduire l'effort de coupe et maintenir l'axe central ; (4) percer au diamètre final avec le foret adapté au matériau (HSS pour usage général, cobalt M35/M42 pour l'acier inoxydable, carbure monobloc pour l'acier trempé), à la vitesse de rotation appropriée pour la dureté du matériau, et avec du fluide de coupe ; (5) ébavurer et vérifier le diamètre et la position avant taraudage ou assemblage. La plupart des échecs de perçage — dérive, trous surdimensionnés, outils cassés — proviennent d'erreurs de préparation, et non du foret lui-même.
Pourquoi la précision des trous importe plus que ce que la plupart des ingénieurs attendent
Un trou décalé de 0,15–0,20 mm ou surdimensionné de 0,1 mm semble mineur. Isolément, il l'est — mais les trous ne sont pas évalués isolément. Ils sont évalués dans le contexte de ce qui suit : taraudage, alésage, installation de roulements, assemblage boulonné ou étanchéité de fluides. À chacune de ces étapes, une petite erreur de perçage se transforme en problème système plus important.
Comment les erreurs de perçage se répercutent en problèmes d'assemblage
Qualité du filetage des trous taraudés : Le diamètre intérieur d'un trou taraudé doit se situer dans une plage spécifique pour que le filet atteigne un engagement complet et une capacité de charge adéquate. Un trou taraudé M6×1,0 exige un diamètre de pré-taraudage de 5,0 mm (norme ISO). Si le trou percé est de 5,2 mm en raison d'une dérive ou d'un faux-rond du foret, les filets résultants présentent environ 80–85 % de la profondeur de filet standard — réduisant la résistance à l'arrachement proportionnellement. À 5,4 mm, l'engagement du filet diminue davantage et l'assemblage peut céder à la charge de conception.
Ajustements de roulements : Les alésages de précision pour roulements sont spécifiés à la tolérance H7 (généralement ±0,010–0,021 mm pour des diamètres d'alésage de 20–50 mm). Un trou percé pour un siège de roulement surdimensionné de 0,1 mm ne peut pas être corrigé par le seul alésage — l'alésoir suit l'axe central du trou percé et ne corrige que le diamètre, pas l'erreur de position. Des alésages de roulement surdimensionnés permettent à la bague extérieure du roulement de tourner dans le logement, provoquant des dommages de fretting et une défaillance rapide du roulement.
Alignement du motif de boulons : Dans un motif de bride à 8 boulons, une erreur de position de 0,15 mm par trou s'accumule à travers le motif. La bride d'accouplement avec sa propre variation de position produit un désalignement maximal de 0,30–0,45 mm, ce qui peut empêcher l'insertion des boulons sans déformer une ou les deux brides. L'assemblage soit ne se ferme pas, soit est forcé en position avec des contraintes résiduelles qui réduisent la durée de vie en fatigue.
Étanchéité des fluides : Les bavures de sortie sur la surface intérieure des orifices d'étanchéité empêchent le siège du joint torique et créent des chemins de fuite. Une bavure aussi petite que 0,1 mm dans une gorge de joint torique interrompt la compression d'étanchéité et produit une fuite à basse pression difficile à localiser et à éliminer sans démontage.
Le principe : le trou percé initial est la fondation géométrique de chaque opération ultérieure. Investir dans la précision de perçage est toujours plus économique que de corriger ses conséquences en aval.
Sélection du foret pour le métal
La sélection du foret est la décision la plus déterminante dans la séquence de perçage — elle détermine les vitesses de coupe réalisables, la rapidité d'usure de l'outil, ainsi que l'état de surface et la précision du diamètre du trou. La décision implique quatre facteurs : le matériau de l'outil, la géométrie de la pointe, le revêtement et le diamètre.
Matériau de l'outil
Acier rapide (HSS) : Le matériau de référence pour le perçage à usage général. Le HSS M2 moderne (avec 6 % W, 5 % Mo, 4 % Cr, 2 % V) offre une dureté à chaud adéquate pour percer l'aluminium, l'acier doux, le laiton et les aciers faiblement alliés à des vitesses de coupe modérées. Rentable, facile à réaffûter et approprié pour la plupart des applications d'atelier et de production générale.
HSS au cobalt (M35, M42) : HSS avec ajouts de 5 % Co (M35) ou 8 % Co (M42). Le cobalt améliore considérablement la dureté à chaud — l'alliage conserve son arête de coupe à des températures de 50–100 °C supérieures au HSS standard. C'est la spécification correcte pour percer l'acier inoxydable austénitique (304, 316) et les alliages à haute teneur en nickel, où les températures de coupe au niveau de l'arête dépassent ce que le HSS standard peut supporter. L'utilisation de HSS standard sur l'acier inoxydable produit un émoussement rapide, un écrouissage de la surface percée et une durée de vie d'outil imprévisible.
Carbure monobloc : Le matériau de foret le plus performant — le carbure de tungstène avec généralement 6–10 % de liant cobalt offre une dureté de 1500–1800 HV contre 800–900 HV pour le HSS. Les forets en carbure maintiennent des arêtes de coupe vives dans l'acier trempé (HRC 40–60), les alliages d'aluminium à haute teneur en silicium (abrasifs pour le HSS) et les séries de production à grand volume où la durée de vie de l'outil est le principal facteur de coût. Le carbure est plus fragile que le HSS — il exige des montages plus rigides (centres d'usinage plutôt que perceuses à colonne) et tolère moins les coupes interrompues ou les mouvements de la pièce.
Géométrie de la pointe
Pointe à 118° (standard) : La géométrie traditionnelle à usage général. Adéquate pour la plupart des matériaux ferreux et non ferreux, mais la longue arête de chasse au centre d'un foret standard à 118° ne coupe pas — elle gratte et extrude le matériau. Cette arête de chasse contribue significativement à la dérive du foret sur les surfaces dures et lisses.
Pointe fendue à 135° : La géométrie modifiée avec une arête de chasse amincie et fendue. La géométrie à pointe fendue réduit considérablement la longueur de l'arête de chasse non coupante, offrant une action auto-centrante au début de la coupe. Pour tout perçage d'acier inoxydable, d'alliage dur ou de travail de précision, la pointe fendue à 135° est la géométrie préférée. La propriété auto-centrante réduit le besoin d'une étape de centrage (bien que le centrage soit toujours recommandé pour une précision de position critique).
Hélice élevée (angle d'hélice de 40°+) : Utilisé pour l'aluminium et les matériaux tendres où une évacuation agressive des copeaux est requise. L'angle d'hélice prononcé produit une action de coupe à dépouille positive et évacue rapidement les copeaux — important car la ductilité de l'aluminium tend à produire des copeaux longs et filandreux qui peuvent s'accumuler dans la goujure et bloquer le foret dans le trou.
Faible hélice / goujure droite : Utilisé pour le laiton et le bronze où les forets standard à haute hélice ont tendance à “ s'auto-avancer ” — la géométrie à dépouille positive fait que le foret saisit et tire agressivement dans le laiton, provoquant un engagement soudain de l'outil, des trous surdimensionnés et un risque de rupture de l'outil. Les forets à faible hélice ou à goujure droite sur le laiton coupent de manière contrôlée sans saisir.
Revêtements
Nitrure de titane (TiN) : Revêtement de couleur dorée qui réduit la friction, augmente la dureté de surface à environ 2000 HV et prolonge la durée de vie de l'outil de 2 à 3× dans les applications sur acier doux et aluminium. Non approprié pour le perçage de l'acier inoxydable à haute vitesse où les températures dépassent le seuil d'oxydation du TiN (~500 °C).
Nitrure de titane-aluminium (TiAlN) : Revêtement gris foncé ou violet avec une résistance à l'oxydation jusqu'à environ 800 °C — le revêtement correct pour l'acier inoxydable, les alliages à haute température et les applications d'usinage à sec où le refroidissement par inondation n'est pas pratique.
Non revêtu poli (pour l'aluminium) : Pour le perçage de l'aluminium, les goujures polies sans revêtement offrent une meilleure évacuation des copeaux d'aluminium que les outils revêtus, car l'aluminium a tendance à souder sur les surfaces revêtues à température élevée (arête rapportée). Les forets HSS ou carbure polis produisent de meilleures performances de perçage de l'aluminium que l'outil revêtu équivalent.
Référence rapide pour la sélection des forets
| Matériel | Foret recommandé | Angle de pointe | Hélice | Revêtement |
|---|---|---|---|---|
| Aluminium (général) | HSS ou carbure | 118°–135° | Élevée (40°+) | Non revêtu poli ou ZrN |
| Aluminium (fonte à haute teneur en Si) | Carbure | 135° | Élevé | Non revêtu poli |
| Acier doux et acier faiblement allié | HSS M2 ou carbure | 118° ou 135° fendu | Standard | TiN ou non revêtu |
| Acier inoxydable (304, 316) | Cobalt M35/M42 | Pointe fendue à 135° | Standard | TiAlN ou non revêtu |
| Acier trempé (> HRC 40) | Carbure monobloc | Pointe fendue à 135° | Standard | TiAlN ou AlCrN |
| Laiton et bronze | HSS (hélice faible ou cannelure droite) | 118° | Faible | Non revêtu |
| Fonte | Carbure ou cobalt | 135° | Standard | TiN ou TiAlN |
| Tôle fine | Foret étagé (Unibit) | N/A | N/A | N/A |
Prévenir la dérive du foret : l’étape de configuration la plus critique
La dérive du foret — le déplacement latéral du point d’entrée du foret par rapport à l’emplacement prévu — est le principal mécanisme à l’origine des erreurs de perçage. Une fois que le foret a pénétré la pièce hors centre, le trou percé est définitivement hors position ; aucune opération ultérieure ne corrige l’erreur de position (l’alésage améliore le diamètre mais suit l’axe du trou existant).
Pourquoi les forets dérivent
L’arête de chasse au centre d’un foret hélicoïdal standard ne coupe pas — c’est un élément de raclage qui nécessite que le foret soit forcé dans le matériau. Sur une surface métallique plane et lisse, cette arête de chasse entre initialement en contact sans adhérence, et toute force asymétrique (due à l’asymétrie de la pointe, au faux rond de la broche ou à l’irrégularité de surface) provoque un glissement latéral de la pointe du foret avant que les arêtes de coupe ne s’engagent. Même 0,01° d’inclinaison de la broche ou 0,02 mm d’asymétrie de la pointe du foret peuvent produire une dérive mesurable sur une surface plane et dure.
Le pointeau
Un pointeau crée une petite dépression conique à l’emplacement prévu du trou. La pointe du foret se loge dans cette dépression au contact, empêchant tout mouvement latéral pendant la phase initiale d’engagement. Cette technique est efficace pour le perçage manuel et les travaux sur machines légères, mais présente deux limitations pour le travail de précision CNC :
- La marque du pointeau n’est généralement pas centrée avec une haute précision — le pointeau marque l’emplacement nominal, mais le pointeau lui-même a une tolérance dimensionnelle dans la façon dont il frappe
- La marque du pointeau ne fournit un guidage qu’en surface — elle n’offre pas le siège rigide et précis qu’un élément de départ usiné procure
Pour l’usinage de précision CNC où la tolérance de position est de ±0,05 mm ou plus serrée, le pointeau est remplacé ou complété par un perçage de centrage.
Perçage de centrage
Un foret à centrer (également appelé foret à centre ou foret court) est un outil de perçage court et rigide avec un angle de pointe de 90° ou 120° et un porte-à-faux minimal par rapport au mandrin. Sa rigidité (l’absence de la longue tige flexible d’un foret hélicoïdal standard) empêche la déflexion au début de la coupe.
L’opération de perçage de centrage crée une empreinte conique précise à l’emplacement programmé. L’angle du cône inclus (90° ou 120°) doit être plus petit que l’angle de pointe du foret principal — cela garantit que le foret principal contacte le cône de centrage sur ses arêtes de coupe (à la périphérie), et non sur l’arête de chasse (au centre). Lorsqu’un foret à pointe fendue à 135° suit un cône de centrage à 120°, les arêtes de coupe extérieures entrent en contact en premier et le foret s’auto-centre dans le cône avant que l’arête de chasse ne s’engage.
Profondeur de centrage : Typiquement, une profondeur de 0,5 à 1,0× le diamètre du foret est suffisante pour produire le cône de guidage. Un centrage plus profond crée un cône plus grand qui oblige le foret principal à couper plus de matière avant de s’engager dans la paroi du trou.
Pour les centres d’usinage CNC en production, le perçage de centrage est programmé comme un cycle fixe sur chaque trou avant le cycle de perçage principal, ajoutant quelques secondes par trou mais offrant une amélioration mesurable de la précision de position, en particulier sur les matériaux plus durs.
Perçage pilote
Pour les trous de plus de 12 mm environ, un trou pilote (30 à 50% du diamètre final) percé avant le foret de taille finale sert à deux fins :
- Réduction de la charge : L’arête de chasse d’un gros foret racle une section transversale proportionnelle au diamètre du foret. Remplacer cela par un dégagement pré-percé permet au foret final de ne s’engager qu’avec les arêtes de coupe, réduisant considérablement la force de poussée et permettant au foret de maintenir son alignement.
- Précision de centrage : Les arêtes de coupe du foret final suivent la paroi du trou pilote à mesure que le foret entre, maintenant la ligne centrale établie dans la profondeur de la pièce.
Pour un trou final de 20 mm : pilote à 6–8 mm ; pour un trou de 30 mm : pilote à 10–12 mm.
Vitesse et avance : les deux paramètres qui contrôlent la chaleur
La plupart des défaillances de forets sont des défaillances thermiques — l’arête de coupe de l’outil ramollit, perd sa dureté et cesse de couper efficacement. La température à l’arête de coupe est principalement déterminée par la combinaison de la vitesse de coupe (vitesse de surface, déterminée par le régime et le diamètre) et de l’avance. Contrôler correctement ces deux paramètres fait la différence entre un foret qui produit des centaines de trous précis et un qui s’émousse après dix.
Vitesse de coupe
La vitesse de coupe appropriée dépend du matériau de l’outil et du matériau de la pièce. Pour un diamètre de foret donné D (mm) et une vitesse de coupe Vc (m/min), le régime requis est :
RPM = (1000 × Vc) / (π × D)
Vitesses de coupe recommandées par matériau et outil :
| Matériel | Vc (m/min) pour HSS/Cobalt | Carbure Vc (m/min) | Notes |
|---|---|---|---|
| Aluminium (non-Si) | 60-120 | 200–400 | Peut être beaucoup plus élevée avec lubrification par le trou |
| Acier au carbone doux | 20-35 | 80-150 | Utiliser un arrosage noyé |
| Acier allié (4140 recuit) | 15-25 | 60-120 | |
| Acier inoxydable 304 | 8–15 | 30–60 | Minimiser le frottement ; utiliser du cobalt M35 pour le HSS |
| Acier inoxydable 316 | 6–12 | 25–50 | Plus basse que pour le 304 en raison de la teneur en nickel plus élevée |
| Fonte (grise) | 20-30 | 60–100 | À sec ou en brouillard ; éviter l’arrosage noyé sur la fonte grise |
| Laiton (usinabilité libre) | 40–80 | 100–200 | Utiliser un foret à hélice faible pour éviter l’accrochage |
Vitesse d'avance
L’avance (mm/tour ou mm/min) détermine l’agressivité avec laquelle l’arête de coupe engage chaque révolution. L’erreur courante est une avance trop faible — le foret frotte au lieu de couper, générant de la chaleur sans enlever le matériau efficacement.
Signes d’une avance insuffisante :
- Sifflement pendant le perçage (frottement, pas de coupe)
- Émoussement rapide sans production visible de copeaux
- Surface écrouie autour du trou (mode de défaillance critique pour l’acier inoxydable)
Signes d’une avance excessive :
- Vibrations et broutage
- Rupture du foret à la sortie
- Trous surdimensionnés ou ovalisés
Pour les forets HSS/cobalt dans l’acier inoxydable et l’acier, une avance de départ pratique pour l’usinage CNC est de 0,05–0,15 mm/tour pour des diamètres de 3–12 mm ; 0,10–0,25 mm/tour pour 12–25 mm. Maintenir une pression d’avance constante sur toute la profondeur — réduire l’avance au fond d’un trou borgne ou à la sortie est une cause courante de frottement et d’écrouissage.
Apparence des copeaux comme retour de processus
L’état des copeaux fournit un retour direct sur la condition de coupe sans instrumentation :
| Apparence des copeaux | Diagnostic | Correction |
|---|---|---|
| Argent brillant, courts, enroulés | Correct — la coupe est propre et la température est contrôlée | Maintenir les paramètres actuels |
| Coloration bleue ou brune | Surchauffe — ramollissement de l’arête de coupe | Réduire le régime ; ajouter ou augmenter le fluide de coupe |
| Poussière fine (pas de copeaux) | Avance trop lente ou outil émoussé ; le matériau est étalé, pas coupé | Augmenter l’avance ou remplacer l’outil |
| Rubans longs et filandreux | Mauvaise rupture des copeaux ; risque d’accumulation dans le trou | Ajouter un perçage par à-coups ; envisager un changement de géométrie du foret |
| Copeaux déchirés et irréguliers | L’arête de coupe est émoussée | Remplacer ou réaffûter le foret |
Sélection et application du fluide de coupe
Le fluide de coupe remplit trois fonctions : refroidissement (évacuation de la chaleur de la zone de coupe), lubrification (réduction du frottement entre l’outil et la pièce) et évacuation des copeaux (rinçage des copeaux hors du trou). L’importance de chaque fonction varie selon le matériau.
Pour l’acier inoxydable (application prioritaire) : Le fluide de coupe est obligatoire. Les aciers inoxydables 304 et 316 s’écrouissent sous frottement — tout contact par frottement sans coupe (avance insuffisante, temps mort ou coupe à sec) produit une couche durcie qui émousse l’arête du foret en quelques secondes. L’huile de coupe sulfurée ou chlorée offre à la fois refroidissement et lubrification extrême-pression à la pointe de l’outil. Application minimale : arrosage ou application côté outil ; jamais à sec.
Pour l’acier doux et l’acier allié : Le fluide de coupe prolonge la durée de vie de l’outil et améliore l’état de surface, mais n’est pas aussi critique que pour l’acier inoxydable. L’huile soluble (concentration de 5–10%) ou l’huile de coupe pure sont toutes deux appropriées. À des vitesses de coupe plus élevées avec du carbure, l’arrosage par inondation est standard.
Pour l’aluminium : La conductivité thermique élevée de l’aluminium signifie qu’il dissipe bien la chaleur. Un léger brouillard d’huile minérale ou un fluide de coupe compatible aluminium prévient l’arête rapportée (soudure de l’aluminium sur l’arête de coupe à température élevée). Un arrosage à base d’eau est couramment utilisé en production CNC. La coupe à sec est possible à des vitesses plus faibles avec des forets à cannelures polies conçus à cet effet.
Pour le laiton et le bronze : Généralement usinés à sec ou avec un léger brouillard. Un fluide de coupe abondant n’est pas nécessaire en raison du caractère de coupe libre du laiton et de sa tendance à briser les copeaux.
Pour les trous profonds (> 3× diamètre) : Le fluide de coupe devient critique pour l’évacuation des copeaux — les copeaux qui ne peuvent pas sortir du trou s’accumulent au fond, provoquant une augmentation de la force de poussée, une montée rapide de la température et la rupture du foret. Le refroidissement par l’outil (fluide délivré par des canaux dans la queue et le corps du foret jusqu’à l’arête de coupe) est la méthode de distribution la plus efficace pour les trous profonds. Si le refroidissement par l’outil n’est pas disponible, le perçage par à-coups avec retrait régulier pour évacuer les copeaux est essentiel.
La séquence complète de perçage
Étape 1 : Tracé et poinçonnage
Marquer l’emplacement du trou à l’aide d’un colorant de traçage et d’un trusquin, ou directement à partir de la programmation CNC. Pour un travail à la main ou sur perceuse à colonne, poinçonner précisément sur la marque. Vérifier la position du poinçon avant de percer — un poinçon décalé crée un trou décalé qui ne peut pas être corrigé sans re-poinçonnage.
Étape 2 : Fixation rigide de la pièce
Serrer la pièce dans un étau, une plaque de montage ou un montage dédié. La pièce ne doit pas bouger pendant le perçage. Pour un travail de précision CNC, le montage doit être qualifié (précision de positionnement de la pièce dans le montage vérifiée avant de démarrer le programme de perçage). Pour le perçage sur établi, utiliser un étau plutôt qu’un positionnement à la main — une pièce qui tourne avec le foret est un danger de sécurité et une garantie dimensionnelle d’un trou inexact.
Étape 3 : Perçage de centrage
Programmer ou percer manuellement une opération de centrage avec un foret à centrer (angle inclus de 90° ou 120°) à une profondeur d’environ la moitié du diamètre du foret. Vérifier que l’emplacement centré est exactement sur la position requise avant de continuer.
Étape 4 : Perçage pilote (pour diamètres finaux > 12 mm)
Percez un trou pilote à 30–50 % du diamètre final pour réduire la charge de poussée et maintenir l’axe central pour l’étape de perçage finale.
Étape 5 : Perçage final
Sélectionnez le foret approprié en fonction du matériau et des exigences géométriques. Réglez la vitesse de rotation et l’avance selon les paramètres spécifiques au matériau. Appliquez du fluide de coupe. Percez à la profondeur spécifiée. Pour les trous profonds (> 3 × diamètre), utilisez le perçage par à-coups : percez à une profondeur de 1 à 2 × diamètre, retirez complètement le foret pour évacuer les copeaux, réengagez, répétez.
Étape 6 : Ébavurage
Utilisez un fraisoir, un outil d’ébavurage ou une fraise à chanfreiner pour éliminer les bavures d’entrée et de sortie. Le chanfrein d’entrée fournit également un guidage pour les fixations. La bavure de sortie, en particulier sur les matériaux minces, peut empêcher un contact affleurant entre les pièces assemblées et doit être éliminée avant l’assemblage.
Étape 7 : Inspection
Vérifiez le diamètre du trou avec un calibre tampon étalonné, un alésomètre ou un palpeur CMM. Vérifiez la position du trou avec un CMM ou un comparateur optique par rapport au repère du dessin. Pour les trous filetés, vérifiez le filetage avec un calibre à tampon fileté GO/NO-GO. Enregistrez les résultats par rapport aux tolérances du dessin avant que la pièce ne passe aux opérations suivantes.
Liste de contrôle du processus
| Étape | Action | Vérifier |
|---|---|---|
| 1 | Marquer l’emplacement du trou | Précis, vérifié |
| 2 | Serrer la pièce rigidement | Aucun mouvement sous la charge de perçage |
| 3 | Perçage de centrage | Position correcte confirmée |
| 4 | Perçage pilote | Si le diamètre final > 12 mm |
| 5 | Perçage final | Vitesse, avance, fluide corrects |
| 6 | Cycle par à-coups | Pour profondeur > 3 × diamètre |
| 7 | Ébavurage | Entrée et sortie |
| 8 | Inspection | Diamètre et position par rapport au dessin |
Défauts de perçage courants et causes racines
| Défaut | Cause la plus courante | Action corrective |
|---|---|---|
| Trou hors position | Déplacement du foret à l’entrée | Ajouter un perçage de centrage ; vérifier la précision du poinçonnage |
| Trou surdimensionné | Battement dans le mandrin ou la broche ; foret usé | Vérifier le battement du mandrin ; remplacer le foret |
| Surface interne rugueuse | Foret émoussé ; surchauffe ; écrouissage de l’acier inoxydable | Remplacer l’outil ; ajouter du fluide de coupe ; réduire la vitesse |
| Foret cassé | Bourrage de copeaux ; avance excessive ; éclatement à la sortie | Ajouter un cycle par à-coups ; réduire l’avance ; utiliser un arrosage abondant |
| Foret déviant hors axe en profondeur | Flexibilité du foret à rapport L/D élevé | Utiliser un foret court ou un refroidissement par le trou pour les trous profonds |
| Bavure d’entrée | Normale ; contrôlée par la géométrie du foret | Utiliser un foret à pointe chanfreinée ou ébavurer après |
| Bavure de sortie | Force de perçage à la sortie | Réduire l’avance à la sortie ; utiliser un matériau de support |
| Zone écrouie | Avance insuffisante sur l’acier inoxydable ; frottement | Augmenter l'avance ; utiliser un foret au cobalt ; ajouter du fluide de coupe |
Principaux enseignements
- La précision de perçage est le fondement de chaque opération en aval — le taraudage, l'alésage, l'installation de roulements et l'assemblage dépendent tous de la position, du diamètre et de la rectitude du trou percé, qui doivent être corrects dès le départ.
- Le perçage de centrage est la prévention la plus efficace contre la dérive du foret sur les travaux de précision — il crée un siège rigide et précis qui compense l'asymétrie de la pointe et le faux rond de la broche avant que le foret principal n'engage la matière.
- Le choix de l'outil doit correspondre au matériau: cobalt M35/M42 pour l'acier inoxydable (résistance à l'écrouissage), carbure monobloc pour l'acier trempé, HSS poli à hélice élevée ou carbure pour l'aluminium, HSS à faible hélice ou à cannelures droites pour le laiton.
- Une avance insuffisante est plus dommageable qu'une avance excessive dans la plupart des matériaux — le frottement au lieu de la coupe génère de la chaleur sans production de copeaux, émousse rapidement l'outil et provoque un écrouissage dans l'acier inoxydable.
- Le fluide de coupe est obligatoire pour l'acier inoxydable et hautement bénéfique pour tous les aciers — il prévient l'écrouissage, prolonge la durée de vie de l'outil et améliore l'état de surface.
- L'apparence des copeaux est un retour de processus en temps réel: des copeaux bleus signifient une surchauffe ; des débris poudreux signifient un frottement ; des copeaux brillants et enroulés signifient des conditions correctes.
- Pour les équipes d'approvisionnement OEM spécifiant des composants percés: les dessins doivent spécifier la classe de tolérance du diamètre du trou (H7 pour les ajustements de précision ; ±0,1 mm général pour les trous de passage), la tolérance de position (GD&T position vraie ou tolérance de coordonnées), l'exigence d'état de surface (valeur Ra pour la surface alésée), et si un ébavurage est requis — laisser ces éléments non spécifiés produit des résultats incohérents entre les séries de production.
Questions fréquemment posées
Pourquoi mon foret dérive-t-il constamment ?
La dérive du foret se produit lorsque la pointe du foret ne peut pas s'auto-centrer sur la surface de la pièce à l'entrée. Les causes principales sont : l'absence d'élément de départ (poinçon central ou cône de perçage de centrage) pour localiser la pointe ; une géométrie de pointe usée ou asymétrique qui ne peut pas s'auto-centrer ; un faux rond excessif de la broche qui fait décrire à la pointe du foret un trajet circulaire plutôt qu'une rotation autour d'un axe unique ; et une rigidité insuffisante de la pièce — une pièce non fixée ou mal serrée se déplace latéralement lorsque le foret la contacte. La prévention nécessite un élément de départ précis (perçage de centrage pour les travaux de précision CNC, poinçon central pour les opérations manuelles), une pointe de foret affûtée et correctement meulée, un faux rond vérifié de la broche et du mandrin, et un serrage rigide de la pièce.
Quel est le meilleur foret pour le métal ?
Le choix du foret dépend du matériau. Pour la plupart des aciers (doux, allié, carbone) : HSS M2 ou cobalt M35 pour le travail manuel et sur perceuse à colonne ; carbure monobloc pour les centres d'usinage CNC en volumes de production. Pour l'acier inoxydable (304, 316) : le cobalt M35 ou M42 est l'exigence minimale — le HSS standard s'émousse rapidement dans l'inox car il ne peut pas maintenir son tranchant aux températures générées. Pour l'acier trempé (au-dessus de 40 HRC) : carbure monobloc uniquement. Pour l'aluminium : HSS à cannelures polies ou carbure à angle d'hélice élevé. Pour le laiton : HSS standard à faible hélice (ou cannelures droites) pour éviter l'accrochage. Pour la tôle mince : foret étagé (Unibit) pour éviter le déchirement et la déformation au périmètre du trou.
Ai-je besoin d'huile de coupe pour percer le métal ?
Pour l'acier et l'acier inoxydable : oui, l'huile de coupe ou le liquide de refroidissement à base d'eau est requis pour des résultats fiables. Pour l'acier inoxydable spécifiquement, le perçage à sec n'est pas acceptable — l'inox s'écrouit dans des conditions de frottement, et sans fluide de coupe, un point émoussé ou une brève hésitation dans la coupe produit une couche durcie qui compromet la durée de vie restante de l'outil. L'huile de coupe sulfurée ou chlorée (pour la lubrification extrême-pression) est standard pour le perçage de l'acier inoxydable. Pour l'acier doux : le fluide de coupe prolonge la durée de vie de l'outil et améliore l'état de surface, et doit être utilisé en environnement de production. Pour l'aluminium : un brouillard d'huile minérale légère ou un liquide de refroidissement compatible aluminium prévient l'arête rapportée. Le laiton et la fonte peuvent souvent être percés à sec, bien que le brouillard prolonge la durée de vie de l'outil.
Pourquoi mes trous percés sont-ils surdimensionnés ?
Les trous surdimensionnés sont généralement produits par trois mécanismes : la dérive du foret à l'entrée (le foret démarre hors-centre et produit un trou surdimensionné, ovale ou excentré lorsqu'il engage la pièce) ; le faux rond de la broche ou du mandrin (un foret tournant avec un faux rond de 0,02–0,05 mm ou plus décrit un arc circulaire plutôt qu'un point, coupant un trou plus grand que le diamètre nominal du foret) ; et un foret émoussé ou usé (un foret avec une pointe asymétrique ou ébréchée coupe de manière inégale, produisant des trous surdimensionnés ou irréguliers). Actions correctives : ajouter un perçage de centrage pour prévenir la dérive ; mesurer le TIR de la broche avec un comparateur à levier et remplacer le mandrin si le faux rond dépasse 0,02 mm ; remplacer les forets usés à intervalles réguliers plutôt que de les utiliser jusqu'à la défaillance complète.
Comment les professionnels percent-ils des trous précis en usinage CNC ?
En usinage de précision CNC, le perçage précis de trous suit une séquence contrôlée : perçage de centrage à la position programmée pour créer un élément de départ précis (cela compense la variation de démarrage de la broche et fournit un guidage positionnel) ; avant-trou pour les trous de grand diamètre (> 12 mm) ; application de la vitesse de coupe et de l'avance appropriées selon le matériau et la spécification de l'outil ; utilisation du fluide de coupe adapté au matériau ; utilisation de cycles de perçage par à-coups pour les profondeurs dépassant 3× le diamètre afin de contrôler l'évacuation des copeaux ; ébavurage après perçage ; et vérification du diamètre et de la position par rapport aux tolérances du dessin à l'aide de jauges calibrées avant que la pièce ne passe au taraudage ou à l'assemblage. Le principe critique : la précision de perçage est obtenue par la configuration et le contrôle du processus, et non en forçant un foret à travers le métal.
Rédigé par l’équipe d’ingénierie CMS forte de plus de 15 ans d’expérience en usinage de précision CNC dans les opérations de perçage pour des composants en aluminium, acier doux, acier inoxydable 304 et 316, acier allié et laiton, destinés aux secteurs automobile, aérospatial, médical et industriel OEM. Références techniques : ASME Y14.5-2018 (Dimensionnement et tolérancement géométriques pour les trous), ISO 286-1 (Système de tolérance pour les trous), Guide d’application de perçage Sandvik Coromant, Référence technique de perçage Kennametal.
Vous recherchez des composants de précision CNC percés, taraudés et alésés ?
Chez CMS, nous produisons des trous percés de précision, des filetages taraudés et des alésages en aluminium, acier, acier inoxydable et laiton conformément aux spécifications du plan — avec perçage de centrage, perçage pilote et fluide de coupe approprié comme étapes standard pour chaque application de perçage de précision.
[Demander une revue des spécifications de perçage et un devis d’usinage CNC →]


