
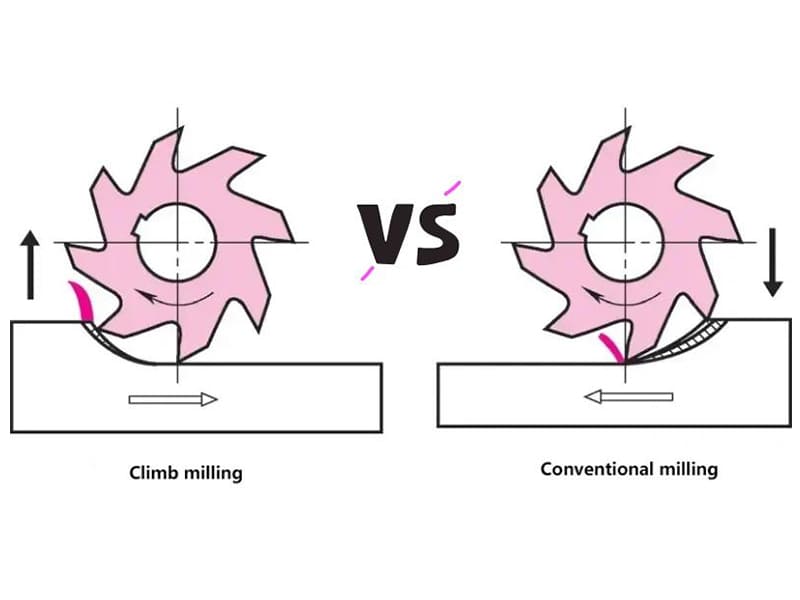
Schnelle Antwort: Gleichlauffräsen (Down Milling) dreht den Fräser in die gleiche Richtung wie den Vorschub und erzeugt Späne von dick nach dünn, die Reibung, Wärme und Werkzeugverschleiß reduzieren – was es zur Standardwahl für moderne CNC-Maschinen macht. Gegenlauffräsen (Up Milling) dreht gegen den Vorschub, was es auf älteren manuellen Maschinen stabiler und besser geeignet für raue Gussflächen macht. Die Wahl der richtigen CNC-Frässtrategie wirkt sich direkt auf Oberflächengüte, Werkzeugstandzeit und Produktionskosten aus.
Was ist Gleichlauffräsen vs. Gegenlauffräsen?
Gleichlauffräsen und Gegenlauffräsen sind die beiden grundlegenden CNC-Frässtrategien in der modernen Fertigung. Beide entfernen Material mit rotierenden Fräsern – aber die Richtung der Fräserdrehung relativ zur Vorschubbewegung erzeugt dramatisch unterschiedliche Ergebnisse bei Oberflächengüte, Werkzeugverschleiß, Schnittkraft und Bearbeitungsstabilität.
Unter Beim Gleichlauffräsen (auch Down Milling genannt) dreht sich der Fräser in die gleiche Richtung wie der Werkstückvorschub. Die Schneide tritt mit maximaler Spandicke ein und tritt mit minimaler aus – ein Spanbildungsmuster von dick nach dünn, das Reibung und Wärme reduziert. Beim Gegenlauffräsen (Up Milling) dreht sich der Fräser gegen den Vorschub. Späne bilden sich von dünn nach dick, was Reibung und Reibungswärme erhöht, bevor der volle Schnitteingriff beginnt.
Für OEM-Hersteller, die präzise CNC-Komponenten beschaffen, ist dieser Unterschied bedeutender, als es scheint. Die Frässtrategie, die Ihr Lieferant verwendet, beeinflusst Teilequalität, Toleranzkonsistenz und Stückkosten – insbesondere bei der Serienfertigung von Aluminiumgehäusen, Edelstahlhalterungen oder Titan-Luftfahrtteilen.
Wie die Spanbildung den Unterschied bestimmt
Das Spanbildungsverhalten ist die Grundursache für nahezu jede Leistungsdifferenz zwischen diesen beiden Fräsverfahren.
Gleichlauffräsen: Spanbildung von dick nach dünn
Die Schneide beim Gleichlauffräsen greift bei maximaler Spandicke ein und tritt bei minimaler aus. Dieser sofortige, volle Biss bedeutet:
- Weniger Gleiten und Reiben zwischen Werkzeug und Werkstück
- Wärme wird effizient durch Späne abgeführt, statt in die Schneide absorbiert zu werden
- Aufbauschneidenbildung (BUE) wird minimiert
- Spanabfuhr ist sauberer und vorhersehbarer
In unserer Produktionserfahrung mit der Bearbeitung von Aluminium 6061 und Edelstahl 316L liefert Gleichlauffräsen durchweg 30–40% niedrigere Oberflächenrauheitswerte im Vergleich zum Gegenlauffräsen unter äquivalenten Parametern – ein direktes Ergebnis reduzierter Reibung an der Schnittstelle.
Gegenlauffräsen: Spanbildung von dünn nach dick
Das Gegenlauffräsen beginnt den Schnitt bei nahezu null Spandicke. Die Schneide gleitet zunächst über die Oberfläche, bevor sich ein voller Span bildet, was verursacht:
- Höhere Reibung und Reibungswärme in der Schnittzone
- Erhöhtes Risiko von Aufbauschneiden, insbesondere bei Aluminium und duktilen Legierungen
- Größere Neigung zu Oberflächenverschmierung und Materialanhaftung
- Beschleunigter Freiflächenverschleiß an der Schneide
Dieser allmähliche Eingriff ist jedoch genau das, was Gegenlauffräsen auf rauen Gussflächen stabiler macht. Der langsame Spanaufbau reduziert den Aufprallschock, wenn der Fräser erstmals oxidiertes oder unebenes Material kontaktiert – ein echter Vorteil bei Schruppdurchgängen an Gussteilen oder Schmiedeteilen.
Schnittrichtung und Kraftverhalten
Die Beziehung zwischen Fräserdrehung und Vorschubrichtung verändert nicht nur die Spanbildung, sondern das gesamte Kraftprofil, das auf Maschine und Werkstück wirkt.
Wie sich die Kräfte unterscheiden
Beim Gleichlauffräsen ziehen die Schnittkräfte das Werkstück nach unten und vorwärts – in den Tisch und in Vorschubrichtung. Auf einer starren CNC-Maschine mit Präzisionskugelgewinden ist diese Kraft gut kontrolliert und verbessert tatsächlich die Werkstückspannstabilität. Auf einer Maschine mit mechanischem Spiel kann dieselbe Zugkraft jedoch dazu führen, dass der Tisch unerwartet nach vorne ruckt – ein Phänomen, das als Fräser-Einziehen bekannt ist.
Die Kräfte beim Gegenlauffräsen drücken nach oben und gegen die Vorschubrichtung. Diese entgegenwirkende Kraft machte Gegenlauffräsen zur sichereren Standardwahl auf älteren manuellen Maschinen: Der Fräser kann den Tisch nicht in sich hineinziehen, da die Kraft gegen die Vorschubbewegung wirkt. Bei verschlissenen Leitspindeln oder Aufbauten mit geringer Steifigkeit ist dies ein bedeutender Sicherheitsvorteil.
Warum moderne CNC-Maschinen Gleichlauffräsen bevorzugen
Moderne Bearbeitungszentren sind um Präzisionskugelgewinde, Servobewegungssteuerung und geschlossene Positioniersysteme aufgebaut, die das Spiel auf nahezu Null reduzieren. Gemäß ASME-Normen für Werkzeugmaschinengenauigkeit halten moderne CNC-Zentren eine Positionierwiederholbarkeit von ±0,005 mm ein – eng genug, um die Instabilität zu eliminieren, die Gleichlauffräsen auf älteren Geräten gefährlich machte. Daher ist Gleichlauffräsen heute die Standardstrategie für praktisch alle CNC-Produktionsumgebungen.
Gleichlauffräsen vs. Gegenlauffräsen: Kernvergleich
| Parameter | Gleichlauffräsen | Gegenlauffräsen |
|---|---|---|
| Fräser-Vorschub-Verhältnis | Gleiche Richtung | Entgegengesetzte Richtung |
| Chipherstellung | Dick nach dünn | Dünn nach dick |
| Oberflächenbeschaffenheit | Besser (niedrigere Ra-Werte) | Rauer (mehr Reibung) |
| Werkzeugverschleiß | Unter | Höher |
| Wärmeerzeugung | Unter | Höher |
| Schnittkraftrichtung | Nach unten / vorwärts | Aufwärts / gegen den Vorschub |
| Umkehrspiel-Empfindlichkeit | Hoch — erfordert steife Maschine | Niedrig — stabil auf verschlissenen Maschinen |
| Am besten geeignet für | Moderne CNC, Schlichtbearbeitung, Präzisionsteile | Rohe Gussteile, ältere Maschinen, Schruppbearbeitung |
| Bevorzugte Materialien | Aluminium, Edelstahl, Titan | Gusseisen, zunderbedeckte Schmiedeteile |
Wie wirkt sich jede Methode auf die Oberflächengüte aus?
Die Oberflächengüte ist der Bereich, in dem das Gleichlauffräsen seinen deutlichsten Vorteil zeigt. Da die Schneidkante sofort mit voller Spanlast eingreift, entsteht nur minimaler Gleitkontakt — die Hauptquelle für Oberflächenverschmierung, Gratbildung und Ra-Verschlechterung.
Der dünne Anfangsspan beim Gegenlauffräsen führt dazu, dass die Schneide vor dem Schnittbeginn über die Oberfläche reibt. Bei Aluminiumlegierungen fördert dieses Reiben die Materialhaftung an der Schneidkante (Aufbauschneide), die dann Werkstückmaterial abreißt und unregelmäßige, raue Stellen hinterlässt. Bei Edelstahl beschleunigt derselbe Mechanismus die Kaltverfestigung an der Oberfläche — ein erhebliches Problem, wenn nachgelagerte Prozesse enge Maßtoleranzen erfordern.
In Projekten, die wir für Kunden aus der Industrieautomation bei der Bearbeitung von Aluminium-6061-Gehäusen geliefert haben, reduzierte der Wechsel vom Gegenlauf- zum Gleichlauffräsen in Schlichtdurchgängen die Ra-Werte von ca. 3,2 µm auf unter 1,6 µm, ohne Spindeldrehzahl oder Vorschub zu ändern. Diese Verbesserung reduzierte direkt den Entgratungsaufwand und die Ausschussraten.
Für OEM-Käufer, die Oberflächengüte-Anforderungen (Ra, Rz oder spezifische kosmetische Standards) spezifizieren, ist das Gleichlauffräsen beim Schlichten der zuverlässige Weg, diese Spezifikationen konsistent zu erfüllen.
Wie wirkt sich die Frässtrategie auf die Werkzeugstandzeit aus?
Werkzeugverschleiß ist ein direkter Kostentreiber in der CNC-Produktion — und die Frässtrategie ist einer der größten Hebel zur Kontrolle.
Warum Gleichlauffräsen die Werkzeugstandzeit verlängert
Das Spanbild von dick zu dünn hält den Gleitkontakt zwischen Werkzeugflanke und Werkstück minimal. Weniger Gleiten bedeutet weniger abrasiven Verschleiß, weniger Reibungswärme und geringere thermische Belastung der Beschichtung. Bei Hartmetall-Schaftfräsern, die Aluminium mit hoher Geschwindigkeit bearbeiten, führt dies zu messbar längeren Standzeiten zwischen den Wechseln.
Häufige Werkzeugverschleißmechanismen nach Fräsverfahren:
- Flankenverschleiß — beschleunigt beim Gegenlauffräsen durch verlängertes Reiben beim dünnen Spanansatz
- Kolkverschleiß — ausgeprägter beim Gegenlauffräsen bei harten Materialien (Edelstahl, Titan)
- Aufgebaute Kante — deutlich häufiger beim Gegenlauffräsen, besonders bei Aluminium und duktilen Legierungen
- Thermische Ermüdung / Schneidkantenrisse — höheres Risiko beim Gegenlauffräsen aufgrund größerer Wärmekonzentration
- Beschichtungsdelamination — beschleunigt bei erhöhten Schnitttemperaturen, wie beim Gegenlauffräsen
Wärmeentwicklung und Werkzeugdegradation
Laut Daten der Society of Manufacturing Engineers (SME) ist die Schnitttemperatur einer der stärksten Prädiktoren für die Werkzeugstandzeit — eine Erhöhung der Schnitttemperatur um 20% kann die Hartmetall-Werkzeugstandzeit um 50% oder mehr reduzieren. Die höhere Reibung beim Gegenlauffräsen erzeugt mehr Wärme pro entferntem Materialvolumen, wobei sich diese Wärme an der Schneidkante konzentriert, statt in den Spänen abgeführt zu werden.
Die effiziente Spanbildung beim Gleichlauffräsen wirkt als integrierter Wärmeübertragungsmechanismus. Späne transportieren thermische Energie aus der Schneidzone, senken die Kantentemperatur und verlängern die Beschichtungslebensdauer — besonders wichtig für TiAlN- oder TiCN-beschichtete Werkzeuge bei der Bearbeitung von Edelstahl und Titan.
Materialspezifische Fräsempfehlungen
Verschiedene technische Materialien reagieren unterschiedlich auf jede Frässtrategie. Hier ist, wie Sie die richtige Methode basierend auf dem Materialtyp auswählen.
Aluminium (6061, 7075)
Empfohlen: Gleichlauffräsen
Aluminium ist weich, duktil und sehr empfindlich gegenüber Aufbauschneiden. Die Reibwirkung beim Gegenlauffräsen führt dazu, dass Material an der Schneidkante verschweißt und dann abreißt — was eine raue, verschmierte Oberfläche hinterlässt. Der sofortige Vollspan-Eingriff beim Gleichlauffräsen verhindert diese Adhäsion, verbessert die Spanabfuhr und die Oberflächenkonsistenz.
Die meisten Hochgeschwindigkeits-Aluminium-CNC-Strategien — einschließlich trochoidalem Fräsen und Hocheffizienz-Werkzeugbahnen — basieren auf dem Gleichlauffräsen, da es die hohen Spindeldrehzahlen und Vorschübe unterstützt, die für effiziente Aluminiumabtragung erforderlich sind.
Edelstahl (304, 316L)
Empfohlen: Gleichlauffräsen
Edelstahl kaltverfestigt sich schnell. Jedes Reiben oder Gleiten an der Schnittgrenze vor Beginn der Spanbildung härtet die Oberflächenschicht, was den nächsten Schnitt für das Werkzeug erschwert. Gleichlauffräsen minimiert dieses Reiben vor dem Eingriff, reduziert das Kaltverfestigungsrisiko und verbessert die Werkzeugstandzeit erheblich. Eine ausreichende Kühlmittelzufuhr bleibt dennoch essenziell.
Titan (Ti-6Al-4V)
Empfohlen: Gleichlauffräsen mit konservativen Parametern
Titan hat eine geringe Wärmeleitfähigkeit, was bedeutet, dass sich Wärme in der Schneidzone konzentriert, statt sich im Werkstück oder in den Spänen zu verteilen. Gemäß den ISO-513-Klassifizierungsrichtlinien für schwer zerspanbare Materialien ist Gleichlauffräsen stark zu bevorzugen, da es die reibungsbedingte Wärme an der Schnittgrenze minimiert. Gegenlauffräsen bei Titan verkürzt die Werkzeugstandzeit drastisch und riskiert thermische Risse in Hartmetallwendeschneidplatten.
Gusseisen und rohe Schmiedeteile
Empfohlen: Gegenlauffräsen für das Schruppen, Gleichlauffräsen für das Schlichten
Gussoberflächen tragen oft Zunder, gehärtete Hautschichten und Oberflächengeometrie-Schwankungen. Unter diesen Bedingungen reduziert der allmähliche Spanansatz (dünn zu dick) den Kantenschock beim ersten Kontakt des Fräsers mit der unebenen Oberfläche. Viele Werkstätten verwenden Gegenlauffräsen für den ersten Schruppdurchgang, um das Werkzeug zu schützen, und wechseln dann zum Gleichlauffräsen für das Schlichten, sobald die Oberflächenhaut entfernt ist.
Verbundwerkstoffe (CFK, GFK)
Empfohlen: Gleichlauffräsen für das Schlichten, sorgfältige Bewertung für das Schruppen
Faserverstärkte Verbundwerkstoffe sind empfindlich gegenüber Delamination und Faserausriss. Gleichlauffräsen reduziert beim Schlichten generell das Anheben der Fasern, indem die Schnittkräfte nach unten in das Laminat gerichtet werden. Allerdings beeinflussen spezifische Faserorientierung, Harzsystem und Laminatdicke die optimale Strategie — dies ist ein Fall, in dem sich Test schnitte vor der Festlegung auf eine Produktions-Werkzeugbahn lohnen.
Vor- und Nachteile des Gleichlauffräsens
Vorteile
Bessere Oberflächengüte. Die Spanbildung von dick zu dünn eliminiert das Reiben, das die Oberflächenqualität beim Gegenlauffräsen beeinträchtigt. Gleichlauffräsen erzielt durchgängig niedrigere Ra-Werte und ist damit der Standard für Schlichtbearbeitungen in Luft- und Raumfahrt, Medizintechnik und Formenbau.
Längere Werkzeugstandzeit. Reduzierte Reibung bedeutet niedrigere Schnitttemperaturen, weniger Freiflächenverschleiß und reduzierte Aufbauschneidenbildung. Bei Serienproduktionen ist dieser Unterschied in den Werkzeugkosten pro Teil messbar.
Geringere Wärmeentwicklung. Effiziente Spanbildung transportiert Wärme aus der Schneidzone ab. Bei temperaturempfindlichen Materialien wie Titan und Inconel ist diese thermische Kontrolle entscheidend, um eine akzeptable Werkzeugstandzeit zu erhalten und Werkstückverzug zu vermeiden.
Höhere Vorschubgeschwindigkeiten und Produktivität. Stabile Schnittbedingungen ermöglichen höhere Vorschubgeschwindigkeiten ohne Einbußen bei der Oberflächenqualität. In unserer Werkstattpraxis laufen Schlichtdurchgänge beim Gleichlauffräsen oft 20–35% schneller als äquivalente Gegenlauffräs-Durchgänge, was die Zykluszeit bei Präzisionsbauteilen reduziert.
Nachteile
Empfindlichkeit gegenüber Spiel. Die nach vorne ziehende Schnittkraft beim Gleichlauffräsen erfordert eine Maschine mit minimalem mechanischem Spiel. Bei abgenutzten oder älteren Maschinen kann diese Kraft plötzliche Tischbewegungen verursachen – ein gefährlicher Zustand, der Werkzeuge brechen oder Teile beschädigen kann.
Erfordert starre Maschine und Vorrichtungen. Lange Werkzeugüberhänge, schwache Werkstückspannung oder Maschinenrahmen mit geringer Steifigkeit verstärken die dynamischen Kräfte beim Gleichlauffräsen, was zu Rattern, Auslenkung und schlechter Oberflächengüte führt. Dies ist besonders relevant für dünnwandige Luftfahrtkomponenten oder Taschenfräsen mit großer Tiefe und verlängerten Werkzeugen.
Risiko des Werkstück-Einzugs. Ohne ordnungsgemäße Vorrichtungen und Maschinenzustand kann der Fräser das Werkstück schneller in den Schnitt ziehen als programmiert, was das Werkzeug überlastet und Maßfehler oder Werkzeugbruch verursacht.
Vorteile und Nachteile des Gegenlauffräsens
Vorteile
Stabil auf älteren manuellen Maschinen. Die entgegengesetzte Schnittkraft beim Gegenlauffräsen verhindert den Werkzeug-Einzug bei Maschinen mit abgenutzten Leitspindeln oder mechanischem Spiel. Dies machte es zur sicheren Standardwahl für manuelle Fräsarbeiten, und es bleibt die richtige Wahl für ältere Ausrüstung.
Besser für Schruppen und zunderbedeckte Oberflächen. Der allmähliche dünn-zu-dick Span-Eingriff reduziert den Aufprallschock, wenn der Fräser zuerst eine oxidierte, verzunderte oder geometrisch unregelmäßige Oberfläche kontaktiert. Dies schützt die Schneidkante während des aggressivsten Teils einer Schruppoperation.
Weniger empfindlich gegenüber der Qualität der Werkstückspannung. Da die Schnittkräfte gegen die Vorschubbewegung drücken, ist selbst eine mäßig schwache Vorrichtung weniger wahrscheinlich, einen Einzug oder plötzliche Werkstückbewegungen zu verursachen.
Nachteile
Schlechtere Oberflächengüte. Das Reiben beim ersten Span-Kontakt verschmiert Material, fördert Aufbauschneiden und hinterlässt rauere Oberflächen – besonders problematisch bei Aluminium, Edelstahl und anderen duktilen Legierungen.
Höhere Reibung und Hitze. Mehr Gleitkontakt an der Schnittstelle erzeugt mehr Wärme pro entferntem Materialvolumen. Dies beschleunigt den Werkzeugverschleiß und kann Präzisionskomponenten in langen Bearbeitungszyklen thermisch verformen.
Schnellerer Werkzeugverschleiß. Verlängertes Reiben und erhöhte Temperaturen verkürzen die Werkzeugstandzeit im Vergleich zum Gleichlauffräsen unter äquivalenten Bedingungen. Bei Serienproduktionen erhöht dieser Unterschied direkt die Werkzeugkosten pro Teil – ein bedeutender Faktor für OEM-Käufer, die Lieferantenpreise und Qualitätskonsistenz bewerten.
Wann sollten Sie Gleichlauffräsen verwenden?
Verwenden Sie Gleichlauffräsen als Ihre Standardstrategie für jede der folgenden Situationen:
- Moderne CNC-Bearbeitungszentren mit Kugelgewindetrieben und Servosteuerung
- Abschlusspässe bei jedem Material, bei dem Oberflächenqualität wichtig ist
- Aluminium, Edelstahl oder Titan Komponenten
- Hochgeschwindigkeitsbearbeitungs- Strategien (trochoidal, dynamisches Fräsen)
- Dünnwandige Teile bei denen reduzierte Schnittkraft Auslenkung verhindert
- Präzisionstoleranzen bei denen Maßkonsistenz über eine Produktionsserie entscheidend ist
Wann sollten Sie Gegenlauffräsen verwenden?
Gegenlauffräsen bleibt die richtige Wahl in diesen spezifischen Situationen:
- Ältere manuelle Fräsmaschinen mit messbarem Spiel
- Erster Schruppdurchgang auf Guss- oder Schmiedeoberflächen mit Zunderschicht
- Schwach gespannte oder flexible Werkstücke bei denen Einzug ein echtes Risiko darstellt
- Schweres Schruppen auf instabilen Aufbauten wo allmählicher Eingriff das Werkzeug schützt
Viele Produktionsumgebungen verwenden eine Hybridstrategie: konventionelles Fräsen für das Schruppen (um Zunder zu bewältigen und das Werkzeug zu schützen), dann Gleichlauffräsen für Schlicht- und Fertigbearbeitung (um Oberflächenqualitätsziele zu erreichen).
Leitfaden zur Auswahl der Frässtrategie
Verwenden Sie die folgende Entscheidungslogik, um die richtige Fräsmethode für eine bestimmte Operation auszuwählen:
| Situation | Empfohlene Methode | Grund |
|---|---|---|
| Moderne CNC-Maschine, geringes Spiel | Steigfräsen | Stabile Vorschubsteuerung, besseres Finish |
| Ältere manuelle Maschine oder hohes Spiel | Herkömmliches Fräsen | Verhindert das Einziehen des Fräsers |
| Schlichtgang, jedes Material | Steigfräsen | Niedrigeres Ra, sauberere Oberfläche |
| Erster Schnitt auf Guss- oder Schmiedeoberfläche | Herkömmliches Fräsen | Allmählicher Eingriff reduziert Kantenschock |
| Aluminium-Hochgeschwindigkeitsbearbeitung | Steigfräsen | Effiziente Spanabfuhr, keine Aufbauschneide |
| Edelstahl oder Titan | Steigfräsen | Reduziert Kaltverfestigung und Wärme |
| Dünnwandiges Bauteil | Gleichlauffräsen (reduzierte Tiefe) | Geringere Schnittkraft, weniger Durchbiegung |
| Schweres Schruppen, instabile Aufspannung | Herkömmliches Fräsen | Sichererer Eingriff, reduziertes Einziehen |
| Langfristige Präzisionsfertigung | Steigfräsen | Längere Werkzeugstandzeit, konstante Qualität |
Häufige Fräsprobleme und Lösungen
Rattern und Vibrationen
Rattern ist das störendste Fräsproblem – es beschädigt die Oberflächengüte, verkürzt die Werkzeugstandzeit und kann bei Präzisionsteilen die Maßtoleranzen überschreiten.
Häufige Ursachen: übermäßiger Werkzeugüberhang, geringe Maschinensteifigkeit, falsche Spindeldrehzahl, zu hoher radialer Eingriff oder schwache Werkstückspannung.
Lösungen:
- Werkzeugüberhang auf das für die Operation erforderliche Minimum verkürzen
- Radiale Schnitttiefe reduzieren und stattdessen die axiale Tiefe erhöhen (bessere Spanlastverteilung)
- Spindeldrehzahl anpassen, um sich von ratternerzeugenden Resonanzfrequenzen zu entfernen
- Kontaktfläche der Werkstückspannung und Spannkraft erhöhen
- Auf Gleichlauffräsen für Schlichtgänge umstellen, wenn beim konventionellen Fräsen Rattern auftritt
Schlechte Oberflächengüte
Wenn die Oberflächengüte die Ra-Spezifikationen nicht erfüllt, sind die ersten zu untersuchenden Variablen die Fräsrichtung, die Werkzeugschärfe und die Spanabfuhr.
Lösungen:
- Für das Schlichten auf Gleichlauffräsen umstellen, wenn derzeit konventionell gefräst wird
- Verschlissene Werkzeuge ersetzen – stumpfe Kanten erhöhen Reibung und Ra-Werte drastisch
- Kühlmitteldruck und -volumen erhöhen, um die Spanabfuhr zu verbessern
- Vorschub pro Zahn beim letzten Schlichtgang reduzieren
- Auf Vibrationsquellen prüfen (Spindelrundlauf, loses Werkzeughaltesystem, Werkstückbewegung)
Werkzeugbruch
Unerwarteter Werkzeugbruch zeigt an, dass die tatsächlichen Schnittkräfte die Werkzeugkapazität überschreiten, meist aufgrund schlechter Spanabfuhr, falscher Parameter oder plötzlicher Eingriffsänderungen.
Lösungen:
- Spanabfuhr überprüfen – Spanwiederschneiden überlastet das Werkzeug erheblich
- Hochdruck-Kühlmittel oder Druckluft für tiefe Taschen verwenden
- Vorschub pro Zahn beim Eintritt in einen Schnitt reduzieren (Rampeneintritt statt Eintauchen)
- Auf Rundlauf im Werkzeughalter prüfen – bereits 0,02 mm Rundlauf kann die effektive Spanlast auf einzelnen Schneiden verdoppeln
Thermische Ausdehnung und Maßdrift
Bei langen Bearbeitungszyklen kann thermisches Wachstum in Spindel, Werkzeug und Werkstück zu Maßdrift führen, die Präzisionsteile aus der Toleranz bringt.
Lösungen:
- Maschine vor Beginn der Präzisionsarbeit aufwärmen lassen
- Verwenden Sie Gleichlauffräsen, um die Wärmeentwicklung an der Quelle zu reduzieren
- Verwenden Sie konsistentes, kontinuierliches Kühlmittel anstelle von unterbrochener Flutung
- Planen Sie prozessbegleitende Messkontrollen bei Langzeitserienproduktion ein
Fallstudie: Umstellung auf Gleichlauffräsen bei Aluminiumgehäusen
Hintergrund: Ein Hersteller, der Aluminium-6061-Gehäuse für industrielle Automatisierungssysteme produzierte, hatte mit unakzeptablem Werkzeugverschleiß, Reklamationen bezüglich Oberflächenrauheit von Kunden und Bearbeitungszykluszeiten zu kämpfen, die den Durchsatz auf einem 3-Achsen-CNC-Bearbeitungszentrum begrenzten.
Ausgangsbedingungen:
- Fräsverfahren: durchgehend Gegenlauffräsen
- Oberflächenrauheit: Ra 3,0–3,8 µm bei Schlichtdurchgängen
- Standzeit: ca. 45 Teile pro Schaftfräser vor dem Austausch
- Zykluszeit pro Teil: 18 Minuten
Identifizierte Probleme: Das Gegenlauffräsen erzeugte Aufbauschneiden auf dem Aluminium, was zu Oberflächenverschmierung und inkonsistenten Ra-Werten führte. Höhere Reibung verkürzte die Standzeit und erforderte häufige Werkzeugwechsel, die die CNC-Verfügbarkeit reduzierten. Die Oberflächenqualität lag grenzwertig für die kosmetischen Anforderungen des Kunden, was zu erhöhter Inspektion und gelegentlicher Nacharbeit führte.
Umgesetzte Änderungen:
| Parameter | Vorher | Nachher |
|---|---|---|
| Fräsverfahren | Durchgehend Gegenlauf | Gegenlauf-Schruppen, Gleichlauf-Schlichten |
| Schlichtvorschub | 800 mm/min | 100 mm/min |
| Werkzeugwegstrategie | Standard linear | Trochoidal (gleichlaufbasiert) |
| Kühlmittelzufuhr | Flutung, niedriger Druck | Hochdruck, direkt auf die Schnittzone gerichtet |
| Spindeldrehzahl | 000 U/min | 000 U/min |
Ergebnisse nach der Prozessänderung:
- Oberflächenrauheit bei Schlichtdurchgängen: Ra 1,4–1,8 µm (55% Verbesserung)
- Standzeit: ca. 90 Teile pro Schaftfräser (100% Steigerung)
- Zykluszeit: 13,5 Minuten pro Teil (25% Reduzierung)
- Kundenreklamationen bezüglich Nacharbeit: innerhalb des ersten Produktionsmonats eliminiert
Technikunterricht: Das Bearbeitungszentrum war eine moderne 3-Achsen-CNC-Maschine mit Kugelgewindetrieben und Servosteuerung – vollständig geeignet für stabiles Gleichlauffräsen. Die ursprüngliche Gegenlauffrässtrategie war eine veraltete Entscheidung, die nie neu bewertet wurde. Für OEM-Käufer zeigt dies, warum es sich lohnt, Ihren CNC-Lieferanten nach seiner Frässtrategie für Ihre spezifischen Teile zu fragen – ein lohnendes Gespräch über Qualität und Kosten.
DFM-Tipps für CNC-Fräsoperationen
Gute Design-for-Manufacturability-Praxis (DFM) reduziert Fräsprobleme, bevor sie die Werkstatt erreichen.
Vermeiden Sie übermäßigen radialen Eingriff. Hohe radiale Zustellung erhöht Schnittkraft, Wärme und Durchbiegung. Für die Aluminiumbearbeitung ist ein radialer Eingriff von 30–50% des Werkzeugdurchmessers typischerweise optimal. Für Edelstahl oder Titan sind 10–20% für eine lange Standzeit besser geeignet.
Konstruieren Sie für starre Vorrichtungen. Teile, die sich nur schwer fest spannen lassen, zeigen beim Fräsen Rattern und Maßabweichungen, insbesondere unter den vorwärtsziehenden Kräften des Gleichlauffräsens. Die Konstruktion ebener Spannflächen und die Vermeidung übermäßiger Auslegergeometrie hilft.
Minimieren Sie dünne, ungestützte Wände. Wandstärken unter 1,5–2 mm (abhängig von Material und Tiefe) sind beim Fräsen anfällig für Durchbiegung und Rattern. Wo dünne Wände erforderlich sind, hilft die Festlegung einer Gleichlauf-Schlichtstrategie mit reduzierter Schnitttiefe und hoher Spindeldrehzahl, die Maßgenauigkeit zu erhalten.
Passen Sie die Werkzeuggeometrie an das Material an. Aluminium erfordert Schaftfräser mit hohem Drallwinkel, polierten Spannuten und großem Spanraum. Edelstahl erfordert Geometrie mit variabler Steigung und AlTiN-Beschichtungen für Hitzebeständigkeit. Die Verwendung von aluminiumoptimierten Werkzeugen auf Edelstahl – oder umgekehrt – verkürzt die Standzeit dramatisch und verschlechtert die Oberflächenqualität, unabhängig von der Frässtrategie.
Spezifizieren Sie die Anforderungen an die Oberflächengüte klar. Ra-Werte, Rz-Werte und kosmetische Anforderungen (A-Seite vs. B-Seite) sollten alle in der Zeichnung angegeben werden. Dies ermöglicht es dem CNC-Programmierer, Gleichlauffräsen korrekt für Oberflächen zuzuweisen, wo es wichtig ist, und Gegenlauffräsen, wo Schruppdurchgänge akzeptabel sind.
Wichtigste Erkenntnisse
- Gleichlauffräsen ist der Standard für moderne CNC-Bearbeitung – es erzeugt bessere Oberflächengüte, längere Standzeit, geringere Wärmeentwicklung und höhere Produktivität als Gegenlauffräsen auf starren Maschinen mit geringem Spiel.
- Gegenlauffräsen bleibt unverzichtbar für ältere Maschinen und raue Oberflächen – seine entgegenwirkende Schnittkraft verhindert das Einziehen des Fräsers bei verschlissener Ausrüstung und reduziert Kantenschlag auf Guss- oder oxidierten Oberflächen.
- Spanbildung ist der grundlegende Mechanismus – dick-zu-dünn (Gleichlauf) reduziert Reibung; dünn-zu-dick (Gegenlauf) erhöht sie.
- Das Material ist entscheidend — Aluminium, Edelstahl und Titan profitieren alle vom Gleichlauffräsen; Gusseisen und grobe Schmiederohlinge profitieren beim ersten Schruppgang oft vom Gegenlauffräsen.
- Die beste Produktionsstrategie ist oft hybrid — konventionelles Schruppen gefolgt von Gleichlauffräsen zum Schlichten balanciert Werkzeugschutz mit Oberflächengüteanforderungen aus.
- Für Käufer von OEM, die Frässtrategie ist eine echte Qualitäts- und Kostenvariable — es lohnt sich, diese mit Ihrem CNC-Lieferanten bei der Bestellung von Präzisionsbauteilen zu besprechen.
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen Gleichlauffräsen und Gegenlauffräsen?
Der grundlegende Unterschied liegt in der Beziehung zwischen Schneidendrehrichtung und Vorschubrichtung des Werkstücks. Beim Gleichlauffräsen dreht sich der Fräser in dieselbe Richtung wie der Vorschub, was dicke-zu-dünne Späne mit geringerer Reibung und Wärme erzeugt. Beim Gegenlauffräsen dreht sich der Fräser gegen den Vorschub, was dünne-zu-dicke Späne mit mehr Reibung vor dem vollständigen Spanangriff erzeugt. Dieser einzelne Unterschied bestimmt alle nachgelagerten Effekte auf Oberflächengüte, Werkzeugverschleiß, Wärmeentwicklung und Bearbeitungsstabilität. Moderne CNC-Maschinen verwenden standardmäßig Gleichlauffräsen für die meisten Operationen aufgrund der erheblichen Leistungsvorteile.
Warum erzeugt Gleichlauffräsen eine bessere Oberflächengüte als Gegenlauffräsen?
Die dicke-zu-dünne Spanbildung beim Gleichlauffräsen bedeutet, dass die Schneidkante sofort mit voller Spanlast eingreift, ohne Gleitphase. Dies eliminiert den Reibkontakt, der beim Gegenlauffräsen Oberflächenverschmierung, Aufbauschneiden und Materialabrisse verursacht. Das Ergebnis sind niedrigere Ra-Werte, sauberere bearbeitete Oberflächen und ein konsistenteres kosmetisches Erscheinungsbild — besonders wichtig für Aluminium, Edelstahl und Präzisionsteile mit engen Oberflächenspezifikationen. In der Praxis erreichen Gleichlauffräsen-Schlichtgänge routinemäßig Ra-Werte, die 40–55% niedriger sind als bei vergleichbaren Gegenlauffräsen-Schlichtgängen.
Ist Gegenlauffräsen jemals besser als Gleichlauffräsen?
Ja — in bestimmten Situationen. Gegenlauffräsen ist sicherer und stabiler auf älteren manuellen Fräsmaschinen mit Leitspindel-Luftspiel, wo die vorwärtsziehende Kraft des Gleichlauffräsens unkontrollierte Tischbewegungen verursachen kann. Es funktioniert auch besser beim ersten Schruppgang über raue Guss- oder Schmiedeoberflächen, wo der allmähliche dünne-zu-dicke Spanangriff den Stoß auf die Schneidkante reduziert. Viele Produktionsbetriebe verwenden einen hybriden Ansatz: Gegenlauffräsen für das Schruppen, Gleichlauffräsen für Schlicht- und Nachschlichtgänge.
Wie beeinflusst die Frässtrategie die Werkzeugstandzeit in der CNC-Produktion?
Die Frässtrategie beeinflusst die Werkzeugstandzeit hauptsächlich durch Wärmeentwicklung und Reibung. Die dünne-zu-dicke Spanbildung beim Gegenlauffräsen erzeugt mehr Reibung an der Schneidgrenzfläche, erhöht die Schneidtemperaturen und beschleunigt Freiflächenverschleiß, Kolkverschleiß und Aufbauschneidenbildung. Laut SME-Industriedaten gehört die Schneidtemperatur zu den stärksten Prädiktoren für die Standzeit von Hartmetallwerkzeugen — höhere Reibung beim Gegenlauffräsen führt direkt zu häufigeren Werkzeugwechseln und höheren Werkzeugkosten pro Teil. Die effiziente Spanbildung beim Gleichlauffräsen reduziert die Schneidtemperaturen und verlängert die Werkzeugstandzeit, ein messbarer Kostenvorteil in der CNC-Großserienproduktion.
Welche Fräsmethode sollte ich bei der Beschaffung von CNC-Teilen spezifizieren?
Für präzisionsbearbeitete Komponenten aus Aluminium, Edelstahl oder Titan ist Gleichlauffräsen für Schlichtgänge die korrekte Spezifikation. Fragen Sie Ihren CNC-Lieferanten, ob er Gleichlauffräsen-Strategien für alle oberflächenkritischen Merkmale verwendet. Für Komponenten aus Rohgussteilen oder Schmiedeteilen ist ein Ansatz mit konventionellem Schruppen / Gleichlauffräsen zum Schlichten angemessen. Wenn Ihr Lieferant auf moderner CNC-Ausrüstung durchgehend Gegenlauffräsen ohne spezifischen Grund verwendet, ist dies eine Diskussion wert — es könnte Sie Oberflächenqualität und Maßhaltigkeit kosten.
Was verursacht Rattern beim CNC-Fräsen und wie wird es verhindert?
Rattern ist eine selbsterregte Vibration, die durch unzureichende Systemsteifigkeit relativ zu den Schnittkräften verursacht wird. Häufige Auslöser sind übermäßiger Werkzeugüberhang, hohe radiale Schnitttiefe, schwache Werkstückspannung und falsche Spindeldrehzahl, die eine Resonanzfrequenz im Aufbau anregt. Präventionsstrategien umfassen die Verkürzung des Werkzeugüberhangs, die Vergrößerung der Spannkontaktfläche, die Reduzierung des radialen Eingriffs, die Anpassung der Spindeldrehzahl und die Umstellung auf Gleichlauffräsen für Schlichtgänge (das niedrigere, konsistentere Schnittkräfte erzeugt als Gegenlauffräsen). Trochoidale Werkzeugwege, die eine konstante Spanlast aufrechterhalten, sind besonders effektiv bei der Eliminierung von Rattern in Taschenfräsoperationen.
Wie beeinflusst die Materialhärte die Wahl zwischen Gleichlauf- und Gegenlauffräsen?
Härtere Materialien verstärken im Allgemeinen das Argument für Gleichlauffräsen, da sie empfindlicher auf Wärme und Reibung reagieren, die das Gegenlauffräsen erzeugt. Edelstahl kaltverfestigt an der Oberfläche während der Reibphase des Gegenlauffräsens, was nachfolgende Schnitte aggressiver für das Werkzeug macht. Die geringe Wärmeleitfähigkeit von Titan bedeutet, dass sich Wärme in der Schneidzone konzentriert — und die höhere Reibung des Gegenlauffräsens erhöht diese thermische Belastung dramatisch. Bei Gusseisen machen der abrasive Graphitgehalt und die raue Hautschicht Gegenlauffräsen für den ersten Schruppgang geeignet, wobei Gleichlauffräsen bevorzugt wird, sobald die Oberfläche gebrochen ist.
Kann Gleichlauffräsen Teile beschädigen, wenn der Aufbau nicht steif genug ist?
Ja. Wenn Maschinenspiel, Werkzeugüberhang oder Spannschwäche signifikant sind, kann die vorwärtsziehende Schnittkraft beim Gleichlauffräsen dazu führen, dass der Tisch oder das Werkstück schneller in den Fräser beschleunigt als die programmierte Vorschubgeschwindigkeit. Dies überlastet das Werkzeug, verursacht Maßabweichungen und kann Schaftfräser brechen oder Präzisionsoberflächen beschädigen. Die Lösung besteht darin, das Steifigkeitsproblem direkt anzugehen: Werkzeugüberhang minimieren, sichere Werkstückspannung verifizieren und das Maschinenspiel vor aggressiven Gleichlauffräsparametern innerhalb der Spezifikation bestätigen. Für wirklich verschlissene oder wenig steife Aufbauten ist das Gegenlauffräsen die sicherere Wahl, bis die Maschine oder Vorrichtung verbessert ist.
Geschrieben vom CMS-Engineering-Team mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung für Luft- und Raumfahrt, industrielle Automatisierung und OEM-Fertigungsanwendungen. Technische Referenzen: ASME Y14.5 (Dimensionierung und Toleranzen), ISO 513 (Klassifizierung harter Schneidstoffe), SME Machining Handbook (Standzeit- und Schnitttemperaturdaten).


