
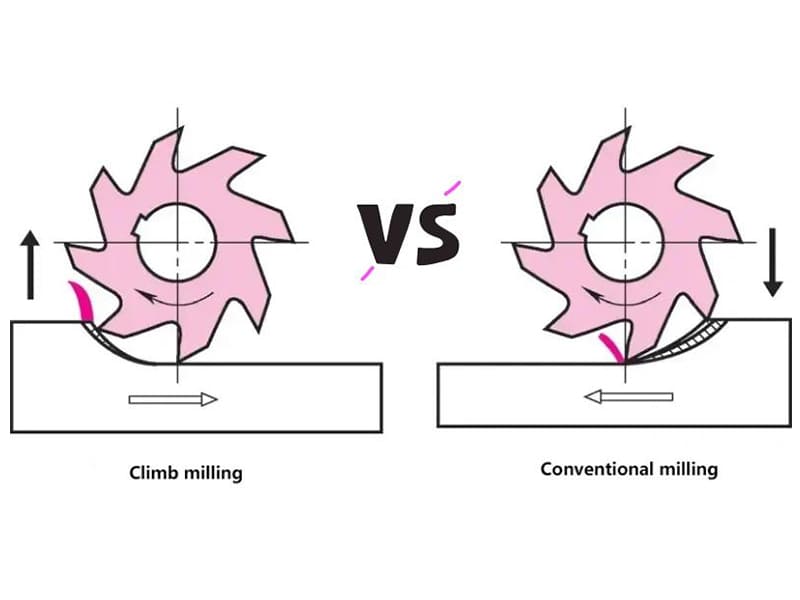
Risposta rapida: La fresatura ascendente (fresatura verso il basso) fa ruotare la fresa nella stessa direzione dell’avanzamento, producendo trucioli più spessi nella parte iniziale e più sottili in quella finale, che riducono l’attrito, il calore e l’usura dell’utensile — rendendola la scelta predefinita per le moderne macchine CNC. La fresatura convenzionale (fresatura ascendente) ruota in senso opposto all’avanzamento, rendendola più stabile sulle macchine manuali di vecchia generazione e più adatta alle superfici grezze dei pezzi fusi. La scelta della giusta strategia di fresatura CNC influisce direttamente sulla finitura superficiale, sulla durata dell’utensile e sui costi di produzione.
In cosa consiste la fresatura a scalare rispetto alla fresatura convenzionale?
La fresatura a scalare e la fresatura convenzionale sono le due strategie fondamentali di fresatura CNC utilizzate nella produzione moderna. Entrambe prevedono la rimozione di materiale tramite frese rotanti, ma la direzione di rotazione della fresa rispetto al movimento di avanzamento determina risultati notevolmente diversi in termini di finitura superficiale, usura dell’utensile, forza di taglio e stabilità di lavorazione.
In fresatura a scalare (detta anche fresatura discendente), la fresa ruota nella stessa direzione dell’avanzamento del pezzo. Il tagliente entra con lo spessore massimo del truciolo ed esce con quello minimo: un andamento di formazione del truciolo da spesso a sottile che riduce l’attrito e il calore. In fresatura convenzionale (fresatura ascendente), la fresa ruota in senso contrario all'avanzamento. I trucioli si formano da sottili a spessi, il che aumenta lo sfregamento e l'attrito prima che inizi il pieno contatto di taglio.
Per i produttori di OEM che si riforniscono di componenti di precisione CNC, questa distinzione è più importante di quanto possa sembrare. La strategia di fresatura adottata dal fornitore influisce sulla qualità dei pezzi, sull’uniformità delle tolleranze e sul costo unitario, specialmente quando si producono in serie alloggiamenti in alluminio, staffe in acciaio inossidabile o componenti aerospaziali in titanio.
In che modo la produzione di chip fa la differenza
Il comportamento di formazione dei trucioli è la causa principale di quasi tutte le differenze di prestazioni tra questi due metodi di fresatura.
Fresatura a scalare: formazione di trucioli da spessi a sottili
La tecnologia all’avanguardia nella fresatura in salita entra in azione a spessore massimo del chip e si disinnesta al minimo. Questo innesto immediato e completo comporta:
- Minore scorrimento e attrito tra l'utensile e il pezzo
- Il calore viene dissipato in modo efficiente dai trucioli anziché essere assorbito dal tagliente
- La formazione di bordi accumulati (BUE) viene ridotta al minimo
- L'evacuazione dei trucioli è più pulita e più prevedibile
Nella nostra esperienza produttiva nella lavorazione dell'alluminio 6061 e dell'acciaio inossidabile 316L, la fresatura in salita garantisce costantemente valori di rugosità superficiale inferiori di 30–40% rispetto alla fresatura convenzionale a parità di parametri — un risultato diretto della riduzione dell'attrito all'interfaccia di taglio.
Fresatura convenzionale: formazione di trucioli da sottili a spessi
Nella fresatura convenzionale, il taglio inizia con uno spessore del truciolo prossimo allo zero. Inizialmente, il tagliente scivola sulla superficie prima che si formi un truciolo completo, causando:
- Maggiore attrito e calore di attrito nella zona di taglio
- Maggiore rischio di formazione di bordi di accumulo, in particolare nelle leghe di alluminio e nelle leghe duttili
- Maggiore tendenza alla sbavatura superficiale e all’adesione del materiale
- Usura accelerata del fianco sul tagliente
Tuttavia, è proprio questo impegno graduale a rendere la fresatura convenzionale più stabile sulle superfici grezze dei pezzi fusi. Il lento accumulo di trucioli riduce l’impatto quando la fresa entra per la prima volta in contatto con materiale ossidato o irregolare — un vero vantaggio durante le passate di sgrossatura su pezzi fusi o forgiati.
Direzione di taglio e andamento delle forze
Il rapporto tra la rotazione della fresa e la direzione di avanzamento non modifica solo la formazione dei trucioli, ma l’intero profilo delle forze che agiscono sulla macchina e sul pezzo.
In che modo le forze differiscono tra loro
Nella fresatura in salita, le forze di taglio tirano il pezzo verso il basso e in avanti — sul piano e nella direzione di avanzamento. Su una macchina rigida CNC dotata di viti a ricircolo di sfere di precisione, questa forza è ben controllata e migliora effettivamente la stabilità del serraggio del pezzo. Su una macchina con gioco meccanico, tuttavia, quella stessa forza di trazione può causare uno spostamento improvviso in avanti del piano, un fenomeno noto come “cutter pull-in”.
Le forze di fresatura convenzionali esercitano una spinta verso l’alto e contro la direzione di avanzamento. È proprio questa forza contraria a rendere la fresatura convenzionale l’opzione predefinita più sicura sulle macchine manuali di vecchia generazione: la fresa non può tirare il piano verso di sé, poiché la forza agisce in senso opposto al movimento di avanzamento. In caso di viti di comando usurate o configurazioni a bassa rigidità, ciò rappresenta un vantaggio significativo in termini di sicurezza.
Perché le moderne macchine CNC prediligono la fresatura in salita
I moderni centri di lavoro sono basati su viti a ricircolo di sfere di precisione, servocomandi e sistemi di posizionamento a circuito chiuso che riducono il gioco quasi a zero. Secondo gli standard ASME relativi alla precisione delle macchine utensili, i moderni centri CNC mantengono una ripetibilità di posizionamento entro ±0,005 mm — una tolleranza sufficientemente stretta da eliminare l’instabilità che rendeva pericolosa la fresatura in salita sulle attrezzature di vecchia generazione. Di conseguenza, la fresatura in salita è oggi la strategia standard per praticamente tutti gli ambienti di produzione CNC.
Fresatura a scalare vs fresatura convenzionale: confronto fondamentale
| Parametro | Fresatura a scalare | Fresatura convenzionale |
|---|---|---|
| Relazione tra taglierina e avanzamento | Stessa direzione | Direzione opposta |
| Formazione dei chip | Da spesso a sottile | Da sottile a spesso |
| Finitura superficiale | Migliore (valori Ra più bassi) | Più ruvido (maggiore sfregamento) |
| Usura degli utensili | Più basso | Più alto |
| Generazione di calore | Più basso | Più alto |
| Direzione della forza di taglio | Verso il basso / in avanti | Verso l'alto / in senso contrario al flusso |
| Sensibilità al contraccolpo | Elevato — richiede una macchina rigida | Basso — stabile su macchine usurate |
| Il migliore per | CNC moderno, finitura, componenti di precisione | Getti grezzi, macchine obsolete, sgrossatura |
| Materiali preferiti | Alluminio, acciaio inossidabile, titanio | Pezzi forgiati in ghisa ricoperti di incrostazioni |
In che modo ciascun metodo influisce sulla finitura superficiale?
La finitura superficiale è l'ambito in cui la fresatura a scalare mostra il suo vantaggio più evidente. Poiché il tagliente entra in contatto con il materiale con un carico di trucioli massimo fin da subito, il contatto scorrevole è minimo — causa principale delle sbavature superficiali, della formazione di bave e del deterioramento del Ra.
La truciolo iniziale sottile tipico della fresatura convenzionale fa sì che il tagliente sfreghi sulla superficie prima che inizi il taglio. Nelle leghe di alluminio, questo sfregamento favorisce l’adesione del materiale al tagliente (bavatura di accumulo), che a sua volta strappa via il materiale del pezzo e lascia zone irregolari e ruvide. Per l’acciaio inossidabile, lo stesso meccanismo accelera l’incrudimento superficiale — un problema significativo quando le operazioni a valle richiedono tolleranze dimensionali strette.
Nei progetti che abbiamo realizzato per clienti del settore dell'automazione industriale che lavorano alloggiamenti in alluminio 6061, il passaggio dalla fresatura convenzionale a quella in salita durante le passate di finitura ha ridotto i valori Ra da circa 3,2 µm a meno di 1,6 µm senza modificare la velocità del mandrino né la velocità di avanzamento. Tale miglioramento ha comportato una diretta riduzione del lavoro di sbavatura e dei tassi di scarto.
Per gli acquirenti di OEM che specificano requisiti relativi alla finitura superficiale (Ra, Rz o standard estetici specifici), la fresatura a scalare durante la fase di finitura rappresenta la soluzione più affidabile per soddisfare tali specifiche in modo costante.
In che modo la strategia di fresatura influisce sulla durata dell'utensile?
L’usura degli utensili è un fattore che incide direttamente sui costi nella produzione CNC — e la strategia di fresatura è una delle leve più importanti per controllarla.
Perché la fresatura a scalare prolunga la durata degli utensili
La configurazione del truciolo da spesso a sottile riduce al minimo il contatto di scorrimento tra il fianco dell’utensile e il pezzo in lavorazione. Un minore scorrimento comporta una minore usura da abrasione, un minore calore da attrito e una minore sollecitazione termica sul rivestimento. Per le frese in metallo duro utilizzate per la lavorazione dell’alluminio ad alta velocità, ciò si traduce in una durata dell’utensile significativamente più lunga tra una sostituzione e l’altra.
Meccanismi comuni di usura degli utensili in base al metodo di fresatura:
- Usura dei fianchi — accelerato nella fresatura convenzionale a causa del prolungato sfregamento nella fase iniziale di formazione dei trucioli sottili
- Usura da cratere — più evidente nella fresatura convenzionale su materiali duri (acciaio inossidabile, titanio)
- Bordo rinforzato — molto più frequente nella fresatura convenzionale, soprattutto nell’alluminio e nelle leghe duttili
- Affaticamento termico / fessurazione dei bordi — rischio maggiore nella fresatura convenzionale a causa della maggiore concentrazione di calore
- Delaminazione del rivestimento — accelera quando le temperature di taglio sono elevate, come nella fresatura convenzionale
Generazione di calore e degrado degli utensili
Secondo i dati della Society of Manufacturing Engineers (SME), la temperatura di taglio è uno dei fattori più determinanti per la durata degli utensili: un aumento di 20% della temperatura di taglio può ridurre la durata degli utensili in carburo del 50% o più. L’attrito più elevato della fresatura convenzionale genera più calore per unità di materiale asportato, concentrando tale calore sul tagliente anziché dissiparlo attraverso i trucioli.
L'efficiente formazione dei trucioli nella fresatura a scalare funge da meccanismo integrato di trasferimento del calore. I trucioli allontanano l'energia termica dalla zona di taglio, riducendo la temperatura del tagliente e prolungando la durata del rivestimento — aspetto particolarmente importante per gli utensili rivestiti in TiAlN o TiCN utilizzati nella lavorazione dell'acciaio inossidabile e del titanio.
Raccomandazioni specifiche per la fresatura in base al materiale
I diversi materiali tecnici reagiscono in modo diverso a ciascuna strategia di fresatura. Ecco come scegliere il metodo più adatto in base al tipo di materiale.
Alluminio (6061, 7075)
Consigliato: Fresatura a scalare
L’alluminio è un materiale morbido, duttile e altamente sensibile alla formazione di bordi di accumulo. L’azione di sfregamento della fresatura convenzionale fa sì che il materiale si saldi al tagliente per poi staccarsi, lasciando una superficie ruvida e sbavata. L’impegno immediato e completo del truciolo nella fresatura in salita impedisce questa adesione, migliorando l’evacuazione dei trucioli e l’uniformità della superficie.
La maggior parte delle strategie CNC ad alta velocità per l’alluminio — tra cui la fresatura trocoidale e i percorsi utensile ad alta efficienza — si basano sulla fresatura in salita, poiché questa tecnica consente di raggiungere le elevate velocità del mandrino e le velocità di avanzamento necessarie per una rimozione efficiente dell’alluminio.
Acciaio inossidabile (304, 316L)
Consigliato: Fresatura a scalare
L'acciaio inossidabile subisce un rapido incrudimento. Qualsiasi attrito o scorrimento nell'area di taglio prima che inizi la formazione del truciolo provoca l'incrudimento dello strato superficiale, rendendo il taglio successivo più difficile per l'utensile. La fresatura in salita riduce al minimo questo attrito preliminare, diminuendo il rischio di incrudimento e migliorando significativamente la durata dell'utensile. Un adeguato flusso di refrigerante rimane comunque essenziale.
Titanio (Ti-6Al-4V)
Consigliato: fresatura a scalare con parametri conservativi
Il titanio presenta una bassa conduttività termica, il che significa che il calore si concentra nella zona di taglio anziché dissiparsi nel pezzo o nei trucioli. In base alle linee guida di classificazione ISO 513 relative ai materiali difficili da lavorare, la fresatura in salita è fortemente preferibile poiché riduce al minimo il calore generato dall’attrito nell’interfaccia di taglio. La fresatura convenzionale del titanio riduce drasticamente la durata dell’utensile e comporta il rischio di fessurazioni termiche degli inserti in carburo.
Ghiere in ghisa e pezzi forgiati grezzi
Consigliato: fresatura convenzionale per la sgrossatura, fresatura in salita per la finitura
Le superfici dei pezzi fusi presentano spesso incrostazioni di ossido, strati superficiali induriti e variazioni nella geometria superficiale. In queste condizioni, l’avanzamento graduale del truciolo (da sottile a spesso) riduce l’impatto sul tagliente quando la fresa entra in contatto per la prima volta con la superficie irregolare. Molte officine utilizzano la fresatura convenzionale per la prima passata di sgrossatura al fine di proteggere l’utensile, per poi passare alla fresatura in salita per la finitura una volta rimossa la patina superficiale.
Materiali compositi (CFRP, GFRP)
Consigliato: fresatura a scalare per la finitura, valutazione accurata per la sgrossatura
I compositi rinforzati con fibre sono sensibili alla delaminazione e allo strappo delle fibre. La fresatura a scalare riduce generalmente il sollevamento delle fibre durante la finitura, convogliando le forze di taglio verso il basso all’interno del laminato. Tuttavia, l’orientamento specifico delle fibre, il sistema di resina e lo spessore del laminato influenzano tutti la strategia ottimale: in questo caso vale la pena investire in tagli di prova prima di definire un percorso utensile di produzione.
Vantaggi e svantaggi della fresatura a scalare
Vantaggi
Finitura superficiale migliore. La formazione di trucioli da spessi a sottili elimina lo sfregamento che compromette la qualità della superficie nella fresatura convenzionale. La fresatura in salita consente di ottenere costantemente valori Ra più bassi, rendendola la tecnica predefinita per le operazioni di finitura nei settori aerospaziale, medico e della produzione di stampi.
Maggiore durata degli utensili. Un attrito ridotto comporta temperature di taglio più basse, una minore usura dei fianchi e una minore formazione di BUE. Nelle produzioni ad alto volume, questa differenza si riflette sul costo dell'utensile per pezzo.
Minore generazione di calore. Una formatura efficiente del truciolo allontana il calore dalla zona di taglio. Per i materiali sensibili alla temperatura, come il titanio e l’Inconel, questo controllo termico è fondamentale per garantire una durata accettabile dell’utensile ed evitare la deformazione del pezzo.
Maggiori velocità di avanzamento e maggiore produttività. Condizioni di taglio stabili consentono velocità di avanzamento più elevate senza compromettere la qualità della superficie. In base alla nostra esperienza in officina, le passate di finitura con fresatura in salita sono spesso più veloci del 20–35% rispetto alle equivalenti passate di fresatura convenzionali, riducendo il tempo di ciclo sui componenti di precisione.
Svantaggi
Sensibilità al contraccolpo. La forza di taglio in trazione in avanti della fresatura in salita richiede una macchina con un gioco meccanico minimo. Sulle macchine usurate o più datate, questa forza può causare movimenti improvvisi del piano di lavoro — una condizione pericolosa che può provocare la rottura degli utensili o il danneggiamento dei pezzi.
Richiede macchinari e attrezzature di fissaggio rigidi. Gli sbalzi eccessivi degli utensili, un serraggio inadeguato del pezzo o telai delle macchine a bassa rigidità amplificano le forze dinamiche nella fresatura in salita, causando vibrazioni, deflessioni e una finitura superficiale scadente. Ciò è particolarmente rilevante per i componenti aerospaziali a pareti sottili o nella fresatura di tasche profonde con utensili a raggio d’azione esteso.
Rischio di trascinamento del pezzo. In assenza di un adeguato fissaggio e di condizioni ottimali della macchina, la fresa può trascinare il pezzo nella zona di taglio più rapidamente di quanto programmato, sovraccaricando l'utensile e causando errori dimensionali o la rottura dell'utensile stesso.
Vantaggi e svantaggi della fresatura convenzionale
Vantaggi
Funziona bene sulle macchine manuali di vecchia generazione. La forza di taglio contraria tipica della fresatura convenzionale impedisce l’infilamento della fresa sulle macchine con viti di comando usurate o gioco meccanico. Ciò l’ha resa l’opzione predefinita più sicura per le operazioni di fresatura manuale e rimane la scelta giusta per le attrezzature di vecchia generazione.
Ideale per superfici ruvide e ricoperte di incrostazioni. Il graduale coinvolgimento del truciolo, da sottile a spesso, riduce l'urto da impatto quando la fresa entra per la prima volta in contatto con una superficie ossidata, incrostata o geometricamente irregolare. Ciò protegge il tagliente durante la fase più aggressiva di un'operazione di sgrossatura.
Meno sensibile alla qualità del serraggio del pezzo. Poiché le forze di taglio agiscono in senso opposto al movimento di avanzamento, anche un fissaggio moderatamente debole è meno suscettibile di provocare lo "strappo" o un movimento improvviso del pezzo.
Svantaggi
Finitura superficiale meno accurata. L’attrito che si verifica al momento del primo contatto della fresa provoca la diffusione del materiale, favorisce la formazione di bordi di accumulo e lascia superfici più ruvide — un problema particolarmente grave nel caso dell’alluminio, dell’acciaio inossidabile e di altre leghe duttili.
Maggiore attrito e calore. Un maggiore contatto scorrevole nell'area di taglio genera più calore per unità di materiale asportato. Ciò accelera l'usura dell'utensile e, in caso di cicli di lavorazione prolungati, può causare deformazioni termiche dei componenti di precisione.
Usura più rapida degli utensili. L'attrito prolungato e le temperature elevate riducono la durata degli utensili rispetto alla fresatura in salita in condizioni equivalenti. Nei cicli di produzione ad alto volume, questa differenza incide direttamente sull’aumento del costo degli utensili per singolo pezzo — un fattore significativo per gli acquirenti di OEM che valutano i prezzi dei fornitori e la costanza della qualità.
Quando è opportuno ricorrere alla fresatura a scalare?
Utilizza la fresatura a scalare come strategia predefinita in una delle seguenti situazioni:
- Centri di lavoro moderni CNC con viti a ricircolo di sfere e servocomando
- Passaggi di rifinitura su qualsiasi materiale in cui la qualità della superficie sia importante
- Alluminio, acciaio inossidabile o titanio componenti
- Lavorazione ad alta velocità strategie (fresatura trocoidale, fresatura dinamica)
- Componenti a pareti sottili in cui la forza di taglio ridotta impedisce la flessione
- Tolleranze di precisione laddove la coerenza dimensionale nell'ambito di un ciclo di produzione è fondamentale
Quando è opportuno ricorrere alla fresatura convenzionale?
La fresatura convenzionale rimane la scelta giusta in queste situazioni specifiche:
- Fresatrici manuali di vecchia generazione con gioco misurabile
- Prima passata di sgrossatura su superfici fuse o forgiate con incrostazioni di ossido
- Pezzi da lavorare con fissaggio instabile o flessibili dove il pull-in rappresenta un rischio concreto
- Sgrossatura pesante su configurazioni instabili laddove un utilizzo graduale preserva lo strumento
Molti ambienti di produzione utilizzano un strategia ibrida: fresatura convenzionale per la sgrossatura (per rimuovere la scoria e proteggere l'utensile), seguita da fresatura in salita per le passate di semifinitura e finitura (per raggiungere gli obiettivi di qualità superficiale).
Guida alla scelta della strategia di fresatura
Utilizzare la seguente logica decisionale per selezionare il metodo di fresatura corretto per una determinata operazione:
| Situazione | Metodo consigliato | Motivo |
|---|---|---|
| Macchina moderna CNC, gioco ridotto | Fresatura a scalare | Controllo costante dell'alimentazione, migliori risultati di finitura |
| Macchina manuale di vecchia generazione o con gioco elevato | Fresatura convenzionale | Impedisce l'innesto della lama |
| Passata di finitura, qualsiasi materiale | Fresatura a scalare | Ra più basso, superficie più pulita |
| Primo taglio su superficie fusa o forgiata | Fresatura convenzionale | Un innesto graduale riduce lo shock al bordo |
| Lavorazione ad alta velocità dell'alluminio | Fresatura a scalare | Efficiente rimozione dei trucioli, nessun BUE |
| Acciaio inossidabile o titanio | Fresatura a scalare | Riduce l'incrudimento e il calore |
| Componente a pareti sottili | Fresatura a scalare (profondità ridotta) | Minore forza di taglio, minore deformazione |
| Sgrossatura pesante, assetto instabile | Fresatura convenzionale | Maggiore sicurezza durante l'innesto, riduzione della forza di inserimento |
| Produzione di precisione a lungo termine | Fresatura a scalare | Maggiore durata degli utensili, qualità costante |
Problemi comuni nella fresatura e relative soluzioni
Rumore e vibrazioni
Il vibratore è il problema più grave nella fresatura: compromette la finitura superficiale, riduce la durata degli utensili e può causare il superamento delle tolleranze dimensionali sui pezzi di precisione.
Cause più comuni: sbalzo eccessivo dell’utensile, scarsa rigidità della macchina, velocità del mandrino errata, ingaggio radiale troppo elevato o fissaggio del pezzo insufficiente.
Soluzioni:
- Ridurre lo sbalzo dell’utensile al minimo necessario per l’operazione
- Ridurre la profondità di taglio radiale e aumentare invece quella assiale (migliore distribuzione del carico di truciolo)
- Regolare la velocità del mandrino in modo da allontanarsi dalle frequenze di risonanza che provocano vibrazioni
- Aumentare l'area di contatto del sistema di serraggio e la forza di serraggio
- Se durante la fresatura convenzionale si verificano vibrazioni, passare alla fresatura a scalare per le passate di finitura
Finitura superficiale scadente
Se la finitura superficiale non soddisfa le specifiche Ra, le prime variabili da esaminare sono la direzione di fresatura, l’affilatura dell’utensile e l’evacuazione dei trucioli.
Soluzioni:
- Passare alla fresatura a scalare per la finitura se attualmente si utilizza il metodo convenzionale
- Sostituire gli utensili usurati: i bordi smussati aumentano notevolmente l’attrito e i valori Ra
- Aumentare la pressione e il volume del refrigerante per migliorare l'evacuazione dei trucioli
- Ridurre l'avanzamento per dente nella passata finale di finitura
- Verificare la presenza di fonti di vibrazione (eccentricità del mandrino, serraggio allentato dell’utensile, movimento del pezzo)
Rottura dell'utensile
Una rottura imprevista dell'utensile indica che le forze di taglio effettive superano la capacità dell'utensile, solitamente a causa di una scarsa evacuazione dei trucioli, di parametri errati o di improvvisi cambiamenti nell'innesto.
Soluzioni:
- Verificare l'evacuazione dei trucioli: il ritaglio dei trucioli sovraccarica notevolmente l'utensile
- Per le cavità profonde, utilizzare un getto d’aria o di liquido di raffreddamento ad alta pressione
- Ridurre l’avanzamento per dente all’inizio del taglio (entrare gradualmente anziché a immersione)
- Verificare l'eventuale eccentricità nel portautensili: anche un'eccentricità di soli 0,02 mm può raddoppiare il carico effettivo di truciolo sulle singole scanalature
Espansione termica e variazione dimensionale
Nei cicli di lavorazione prolungati, la dilatazione termica del mandrino, dell’utensile e del pezzo può causare una variazione dimensionale che porta i componenti di precisione fuori tolleranza.
Soluzioni:
- Lasciare che la macchina si riscaldi prima di iniziare i lavori di precisione
- Utilizzare la fresatura in salita per ridurre la generazione di calore alla fonte
- Applicare il refrigerante in modo uniforme e continuo, anziché con getti intermittenti
- Pianificare controlli di misurazione in corso di lavorazione nella produzione di serie
Caso di studio: passaggio alla fresatura a scalare su alloggiamenti in alluminio
Contesto: Un’azienda produttrice di alloggiamenti in alluminio 6061 per sistemi di automazione industriale doveva far fronte a un’usura inaccettabile degli utensili, a reclami da parte dei clienti relativi alla rugosità superficiale e a tempi di ciclo di lavorazione che limitavano la produttività su un centro di lavoro a 3 assi CNC.
Condizioni iniziali:
- Metodo di fresatura: fresatura convenzionale su tutta la superficie
- Rugosità superficiale: Ra 3,0–3,8 µm nelle passate di finitura
- Durata dell'utensile: circa 45 pezzi per fresa prima della sostituzione
- Tempo di ciclo per pezzo: 18 minuti
Problemi individuati: La fresatura convenzionale generava un bordo di accumulo sull'alluminio, causando sbavature superficiali e valori Ra non uniformi. L'elevato attrito riduceva la durata degli utensili e richiedeva frequenti sostituzioni, con conseguente riduzione dei tempi di funzionamento della linea CNC. La qualità della superficie era al limite rispetto ai requisiti estetici del cliente, il che comportava un aumento delle ispezioni e occasionali rilavorazioni.
Modifiche apportate:
| Parametro | Prima | Dopo |
|---|---|---|
| Metodo di fresatura | In tutto il testo si usa lo stile convenzionale | Sgrossatura convenzionale, finitura in salita |
| Velocità di avanzamento di finitura | 800 mm/min | 1.100 mm/min |
| Strategia di percorso utensile | Lineare standard | Trocoidale (a salita) |
| Erogazione del liquido di raffreddamento | Alluvione, bassa pressione | Alta pressione diretta verso la zona di taglio |
| Velocità del mandrino | 8.000 giri al minuto | 10.000 giri al minuto |
Risultati dopo la modifica del processo:
- Rugosità superficiale nelle passate di finitura: Ra 1,4–1,8 µm (miglioramento rispetto al 55%)
- Durata dell'utensile: circa 90 pezzi per fresa (aumento del modello 100%)
- Tempo di ciclo: 13,5 minuti per pezzo (riduzione 25%)
- Reclami dei clienti relativi alle rilavorazioni: risolti entro il primo mese di produzione
Lezione di ingegneria: Il centro di lavorazione era un moderno CNC a 3 assi con viti a ricircolo di sfere e servocomando, perfettamente in grado di eseguire una fresatura ascendente stabile. La strategia di fresatura convenzionale originaria era una scelta del passato che non era mai stata rivalutata. Per chi acquista un OEM, questo esempio illustra perché chiedere al proprio fornitore di CNC quale sia la strategia di fresatura per i propri pezzi specifici sia un argomento di discussione utile in termini di qualità e costi.
Suggerimenti DFM per le operazioni di fresatura CNC
Una corretta pratica di progettazione orientata alla producibilità (DFM) riduce i problemi di fresatura prima che raggiungano l'officina.
Evitare un innesto radiale eccessivo. Un passo radiale elevato aumenta la forza di taglio, il calore e la deflessione. Per la finitura dell’alluminio, un ingaggio radiale pari a 30–50% del diametro dell’utensile è in genere ottimale. Per l’acciaio inossidabile o il titanio, un valore compreso tra 10 e 20% è più indicato per garantire una lunga durata dell’utensile.
Progettazione di dispositivi di fissaggio rigidi. I pezzi difficili da serrare saldamente presenteranno vibrazioni e variazioni dimensionali durante la fresatura, specialmente in presenza delle forze di trazione in avanti tipiche della fresatura in salita. È utile prevedere superfici di serraggio piane ed evitare geometrie a sbalzo eccessive.
Ridurre al minimo le pareti sottili e non rinforzate. Le pareti con spessore inferiore a 1,5–2 mm (a seconda del materiale e della profondità) sono soggette a deformazioni e vibrazioni durante la fresatura. Laddove siano necessarie pareti sottili, specificare una strategia di finitura in salita con profondità di taglio ridotta e elevata velocità del mandrino aiuta a mantenere la precisione dimensionale.
Adattare la geometria dell'utensile al materiale. L'alluminio richiede frese a elica alta con scanalature lucidate e ampio spazio di scarico dei trucioli. L'acciaio inossidabile richiede una geometria a passo variabile e rivestimenti AlTiN per garantire la resistenza al calore. L'utilizzo di utensili ottimizzati per l'alluminio su acciaio inossidabile — o viceversa — riduce drasticamente la durata dell'utensile e compromette la qualità della superficie, indipendentemente dalla strategia di fresatura adottata.
Specificare chiaramente i requisiti relativi alla finitura superficiale. I valori Ra, i valori Rz e i requisiti estetici (superfici lato A rispetto a lato B) devono essere tutti indicati nel disegno. Ciò consente al programmatore CNC di assegnare correttamente la fresatura in salita alle superfici in cui è importante e la fresatura convenzionale dove sono accettabili le passate di sgrossatura.
Punti di forza
- La fresatura a scalare è lo standard per la lavorazione moderna CNC — garantisce una migliore finitura superficiale, una maggiore durata degli utensili, una minore generazione di calore e una maggiore produttività rispetto alla fresatura convenzionale su macchine rigide e a gioco ridotto.
- La fresatura convenzionale rimane fondamentale per le macchine più datate e per le superfici grezze — la sua forza di taglio opposta impedisce che la fresa venga risucchiata quando l'attrezzatura è usurata e riduce gli urti sul bordo in presenza di superfici fuse o ossidate.
- La formazione dei chip è il meccanismo alla base del fenomeno — Da spesso a sottile (salita) riduce l’attrito; da sottile a spesso (convenzionale) lo aumenta.
- Il materiale è importante — L’alluminio, l’acciaio inossidabile e il titanio traggono tutti vantaggio dalla fresatura in salita; la ghisa e i pezzi forgiati grezzi traggono spesso vantaggio dalla fresatura convenzionale nella prima passata di sgrossatura.
- Spesso la strategia di produzione migliore è quella ibrida — La sgrossatura convenzionale seguita dalla finitura in salita garantisce un equilibrio tra la protezione dell'utensile e i requisiti di qualità della superficie.
- Per gli acquirenti OEM, la strategia di fresatura è una variabile che incide concretamente sulla qualità e sui costi: vale la pena discuterne con il proprio fornitore CNC al momento di effettuare ordini di componenti di precisione.
Domande frequenti
Qual è la differenza principale tra la fresatura in salita e la fresatura convenzionale?
La differenza fondamentale risiede nel rapporto tra la rotazione della fresa e la direzione di avanzamento del pezzo. Nella fresatura in salita, la fresa ruota nella stessa direzione dell’avanzamento, producendo trucioli che vanno dal più spesso al più sottile con minore attrito e generazione di calore. Nella fresatura convenzionale, la fresa ruota in senso opposto all’avanzamento, producendo trucioli che si ispessiscono man mano che avanzano, con un maggiore attrito prima del completo innesto del truciolo. Questa singola differenza determina tutti gli effetti a valle sulla finitura superficiale, l’usura dell’utensile, la generazione di calore e la stabilità della lavorazione. Le moderne macchine CNC utilizzano di default la fresatura in salita per la maggior parte delle operazioni, grazie ai significativi vantaggi in termini di prestazioni.
Perché la fresatura a scalare garantisce una finitura superficiale migliore rispetto alla fresatura convenzionale?
La formazione del truciolo “da spesso a sottile” nella fresatura in salita fa sì che il tagliente entri immediatamente in contatto con il materiale a pieno carico di truciolo, senza alcuna fase di scorrimento. Ciò elimina il contatto per attrito che, nella fresatura convenzionale, causa sbavature superficiali, accumulo di materiale sul tagliente e strappi del materiale. Il risultato sono valori Ra più bassi, superfici lavorate più pulite e un aspetto estetico più uniforme — particolarmente importante per l’alluminio, l’acciaio inossidabile e i componenti di precisione con specifiche superficiali rigorose. In pratica, le passate di finitura con fresatura in salita raggiungono abitualmente valori Ra inferiori di 40–55% rispetto a passate di fresatura convenzionale comparabili.
La fresatura convenzionale è mai migliore della fresatura in salita?
Sì, in determinate situazioni. La fresatura convenzionale è più sicura e stabile sulle fresatrici manuali più datate dotate di gioco della vite di comando, dove la forza di trazione in avanti della fresatura in salita può causare movimenti incontrollati del piano di lavoro. Offre inoltre prestazioni migliori nella prima passata di sgrossatura su superfici grezze di fusione o forgiate, dove il graduale impegno del truciolo, da sottile a spesso, riduce gli urti sul tagliente. Molte officine di produzione adottano un approccio ibrido: fresatura convenzionale per la sgrossatura, fresatura in salita per le passate di semifinitura e finitura.
In che modo la strategia di fresatura influisce sulla durata dell'utensile nella produzione di CNC?
La strategia di fresatura influisce sulla durata dell’utensile principalmente attraverso la generazione di calore e l’attrito. La formazione di trucioli da sottili a spessi nella fresatura convenzionale crea un maggiore attrito sull’interfaccia di taglio, aumentando le temperature di taglio e accelerando l’usura del fianco, l’usura a cratere e la formazione di bordi di accumulo. Secondo i dati di settore forniti da SME, la temperatura di taglio è uno dei principali fattori predittivi della durata degli utensili in metallo duro: un maggiore attrito nella fresatura convenzionale si traduce direttamente in sostituzioni più frequenti degli utensili e in un costo di utensilaggio più elevato per pezzo. L’efficiente formazione del truciolo nella fresatura in salita riduce le temperature di taglio e prolunga la durata dell’utensile, un vantaggio in termini di costi misurabile nella produzione ad alto volume CNC.
Quale metodo di fresatura dovrei specificare quando acquisto componenti in CNC?
Per i componenti lavorati con precisione in alluminio, acciaio inossidabile o titanio, la fresatura in salita per le passate di finitura è la specifica corretta. Chiedete al vostro fornitore CNC di confermare che stia utilizzando strategie di fresatura in salita per qualsiasi caratteristica in cui la finitura superficiale sia fondamentale. Per i componenti ricavati da fusioni grezze o forgiati, è appropriato un approccio convenzionale con sgrossatura e finitura in salita. Se il vostro fornitore sta eseguendo una fresatura convenzionale su tutte le fasi lavorative con moderne attrezzature CNC senza una ragione specifica, vale la pena discuterne: ciò potrebbe compromettere la qualità superficiale e l’uniformità dimensionale.
Quali sono le cause del vibratore nella fresatura CNC e come si previene?
Il chatter è una vibrazione autoeccitata causata da una rigidità insufficiente del sistema rispetto alle forze di taglio. Tra le cause più comuni figurano un’eccessiva sporgenza dell’utensile, un’elevata profondità di taglio radiale, un serraggio insufficiente del pezzo e una velocità del mandrino errata che eccita una frequenza di risonanza nel sistema. Le strategie di prevenzione comprendono la riduzione dello sbalzo dell’utensile, l’aumento dell’area di contatto del sistema di serraggio, la riduzione dell’impegno radiale, la regolazione della velocità del mandrino e il passaggio alla fresatura in salita per le passate di finitura (che produce forze di taglio inferiori e più costanti rispetto alla fresatura convenzionale). I percorsi trocoidali, che mantengono costante il carico di truciolo, sono particolarmente efficaci nell’eliminare il chatter nelle operazioni di fresatura a tasca.
In che modo la durezza del materiale influisce sulla scelta tra fresatura a scalare e fresatura convenzionale?
I materiali più duri giustificano in genere l'uso della fresatura a scalata, poiché sono più sensibili al calore e all'attrito generati dalla fresatura convenzionale. L'acciaio inossidabile subisce un indurimento superficiale durante la fase di sfregamento della fresatura convenzionale, rendendo i tagli successivi più aggressivi per l'utensile. La bassa conduttività termica del titanio fa sì che il calore si concentri nella zona di taglio — e l’attrito più elevato della fresatura convenzionale aumenta notevolmente questo carico termico. Per la ghisa, il contenuto di grafite abrasiva e lo strato superficiale ruvido rendono la fresatura convenzionale adatta alla prima passata di sgrossatura, mentre la fresatura in salita è preferibile una volta che la superficie è stata incisa.
È possibile che si verifichino danni alle parti in lavorazione se l'allestimento non è sufficientemente rigido?
Sì. Se il gioco della macchina, lo sbalzo dell’utensile o la scarsa stabilità del sistema di serraggio del pezzo sono significativi, la forza di taglio in direzione di avanzamento della fresatura in salita può causare un’accelerazione del tavolo o del pezzo verso la fresa superiore alla velocità di avanzamento programmata. Ciò sovraccarica l’utensile, provoca errori dimensionali e può rompere le frese o danneggiare le superfici di precisione. La soluzione consiste nell’affrontare direttamente il problema della rigidità: ridurre al minimo lo sbalzo dell’utensile, verificare che il sistema di serraggio sia sicuro e accertarsi che il gioco della macchina rientri nelle specifiche prima di applicare parametri aggressivi di fresatura in salita. In caso di configurazioni effettivamente usurate o a bassa rigidità, la fresatura convenzionale rappresenta la scelta più sicura fino a quando la macchina o il sistema di serraggio non vengono migliorati.
Redatto dal team di ingegneri di CMS, con oltre 15 anni di esperienza nella lavorazione di precisione CNC per il settore aerospaziale, l'automazione industriale e le applicazioni di produzione OEM. Riferimenti tecnici: ASME Y14.5 (Dimensionamento e tolleranze), ISO 513 (Classificazione dei materiali difficili da asportare), SME Machining Handbook (Dati sulla durata degli utensili e sulla temperatura di taglio).


