
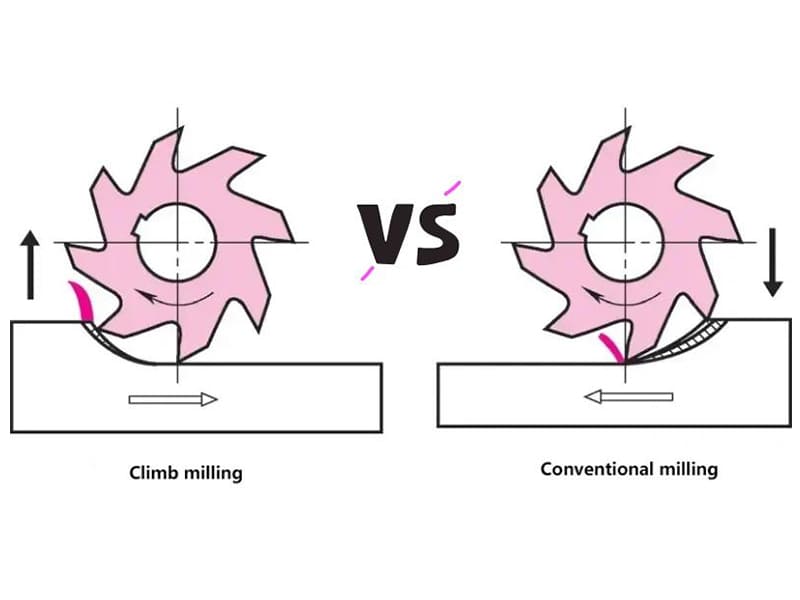
Respuesta rápida: El fresado ascendente (fresado hacia abajo) hace girar la fresa en la misma dirección que el avance, lo que produce virutas que van de gruesas a finas y reducen la fricción, el calor y el desgaste de la herramienta, lo que lo convierte en la opción predeterminada para las máquinas modernas CNC. El fresado convencional (fresado ascendente) gira en sentido contrario al avance, lo que lo hace más estable en máquinas manuales más antiguas y más adecuado para superficies de fundición en bruto. La elección de la estrategia de fresado CNC adecuada influye directamente en el acabado superficial, la vida útil de la herramienta y el coste de producción.
¿En qué se diferencia el fresado ascendente del fresado convencional?
El fresado ascendente y el fresado convencional son las dos estrategias fundamentales de fresado CNC que se utilizan en la fabricación moderna. Ambas eliminan material mediante fresas giratorias, pero la dirección de rotación de la fresa con respecto al movimiento de avance da lugar a resultados muy diferentes en cuanto al acabado superficial, el desgaste de la herramienta, la fuerza de corte y la estabilidad del mecanizado.
En fresado ascendente (también denominado «fresado descendente»), la fresa gira en la misma dirección que el avance de la pieza de trabajo. El filo de corte entra con el espesor máximo de la viruta y sale con el mínimo, lo que da lugar a un patrón de formación de virutas de grueso a fino que reduce la fricción y el calor. En fresado convencional (fresado ascendente), la fresa gira en sentido contrario al avance. Las virutas se forman de finas a gruesas, lo que aumenta el roce y la fricción antes de que comience el contacto de corte completo.
Para los fabricantes de OEM que se abastecen de componentes de precisión CNC, esta distinción es más importante de lo que podría parecer. La estrategia de fresado que utilice su proveedor influye en la calidad de las piezas, la uniformidad de las tolerancias y el coste por unidad, especialmente cuando se fabrican en serie carcasas de aluminio, soportes de acero inoxidable o piezas aeroespaciales de titanio.
Cómo la formación de virutas marca la diferencia
El comportamiento de la formación de virutas es la causa principal de casi todas las diferencias de rendimiento entre estos dos métodos de fresado.
Fresado ascendente: formación de virutas de gruesas a finas
El filo de corte en el fresado ascendente se activa en espesor máximo de la viruta y se suelta al mínimo. Este acoplamiento inmediato y completo significa que:
- Menos deslizamiento y roce entre la herramienta y la pieza de trabajo
- Las virutas disipan el calor de forma eficaz, en lugar de que este sea absorbido por el filo de corte.
- Se minimiza la formación de bordes acumulados (BUE)
- La evacuación de virutas es más limpia y predecible
Según nuestra experiencia en la producción mediante el mecanizado de aluminio 6061 y acero inoxidable 316L, el fresado ascendente ofrece sistemáticamente valores de rugosidad superficial entre 30 y 40% inferiores en comparación con el fresado convencional con parámetros equivalentes, lo cual es consecuencia directa de la reducción de la fricción en la interfaz de corte.
Fresado convencional: formación de virutas de finas a gruesas
En el fresado convencional, el corte comienza con un espesor de viruta casi nulo. Inicialmente, el filo se desliza por la superficie antes de que se forme una viruta completa, lo que provoca:
- Mayor fricción y calor de fricción en la zona de corte
- Mayor riesgo de formación de rebabas, especialmente en el aluminio y las aleaciones dúctiles
- Mayor tendencia a la manchura superficial y a la adhesión del material
- Desgaste acelerado de los flancos en el filo de corte
Sin embargo, este contacto gradual es precisamente lo que hace que el fresado convencional sea más estable en superficies de fundición en bruto. La lenta acumulación de virutas reduce el impacto cuando la fresa entra en contacto por primera vez con material oxidado o irregular, lo que supone una ventaja real durante las pasadas de desbaste en piezas de fundición o forjadas.
Dirección de corte y comportamiento de la fuerza
La relación entre la rotación de la fresa y la dirección de avance no solo modifica la formación de virutas, sino también todo el perfil de fuerzas que actúa sobre la máquina y la pieza de trabajo.
En qué se diferencian las fuerzas
En el fresado ascendente, las fuerzas de corte empujan la pieza de trabajo hacia abajo y hacia delante — sobre la mesa y en la dirección de avance. En una máquina CNC rígida con husillos de bolas de precisión, esta fuerza está bien controlada y, de hecho, mejora la estabilidad de sujeción de la pieza. Sin embargo, en una máquina con holgura mecánica, esa misma fuerza de tracción puede provocar que la mesa se desplace bruscamente hacia delante de forma inesperada, un fenómeno conocido como «tirón de la fresa».
Las fuerzas de fresado convencionales ejercen una presión hacia arriba y en contra de la dirección de avance. Esta fuerza contraria es la que hacía que el fresado convencional fuera la opción predeterminada más segura en las máquinas manuales más antiguas: la fresa no puede atraer la mesa hacia sí misma, ya que la fuerza actúa en sentido contrario al movimiento de avance. En el caso de husillos de avance desgastados o configuraciones de baja rigidez, esto supone una ventaja significativa en materia de seguridad.
Por qué las máquinas modernas CNC favorecen el fresado ascendente
Los centros de mecanizado modernos se basan en husillos de bolas de precisión, control de movimiento por servoaccionamiento y sistemas de posicionamiento de bucle cerrado que reducen el juego a un valor casi nulo. Según las normas de la ASME sobre precisión de las máquinas-herramienta, los centros CNC modernos mantienen una repetibilidad de posicionamiento de ±0,005 mm, lo suficientemente ajustada como para eliminar la inestabilidad que hacía que el fresado ascendente resultara peligroso en los equipos más antiguos. Como resultado, el fresado ascendente es hoy en día la estrategia estándar en prácticamente todos los entornos de producción CNC.
Fresado escalonado frente al fresado convencional: comparación fundamental
| Parámetro | Fresado ascendente | Fresado convencional |
|---|---|---|
| Relación entre la cuchilla y el avance | En la misma dirección | Sentido contrario |
| Fabricación de chips | De grueso a fino | De fino a grueso |
| Acabado superficial | Mejor (valores Ra más bajos) | Más áspero (más roce) |
| Desgaste de la herramienta | Baja | Más alto |
| Generación de calor | Baja | Más alto |
| Dirección de la fuerza de corte | Hacia abajo / hacia delante | Hacia arriba / en sentido contrario al de la alimentación |
| Sensibilidad al retroceso | Alta: requiere una máquina rígida | Bajo — estable en máquinas desgastadas |
| Ideal para | CNC moderno, acabados, piezas de precisión | Piezas fundidas en bruto, máquinas antiguas, desbaste |
| Materiales recomendados | Aluminio, acero inoxidable, titanio | Piezas forjadas de hierro fundido recubiertas de incrustaciones |
¿Cómo influye cada método en el acabado de la superficie?
El acabado superficial es donde el fresado ascendente muestra su ventaja más clara. Dado que el filo de corte entra en contacto con la carga total de virutas de forma inmediata, el contacto por deslizamiento es mínimo —la principal causa de las marcas superficiales, la formación de rebabas y la degradación del Ra—.
La viruta inicial delgada que se produce en el fresado convencional hace que el filo roce la superficie antes de que comience el corte. En las aleaciones de aluminio, este roce favorece la adhesión del material al filo de corte (acumulación de material en el filo), lo que a su vez arranca material de la pieza de trabajo y deja zonas irregulares y rugosas. En el caso del acero inoxidable, este mismo mecanismo acelera el endurecimiento por deformación en la superficie, lo que supone un problema importante cuando las operaciones posteriores requieren tolerancias dimensionales muy ajustadas.
En los proyectos que hemos llevado a cabo para clientes del sector de la automatización industrial dedicados al mecanizado de carcasas de aluminio 6061, el cambio del fresado convencional al fresado ascendente durante las pasadas de acabado redujo los valores de Ra de aproximadamente 3,2 µm a menos de 1,6 µm sin modificar la velocidad del husillo ni la velocidad de avance. Esa mejora redujo directamente el trabajo de desbarbado y las tasas de rechazo.
Para los compradores de OEM que especifiquen requisitos de acabado superficial (Ra, Rz o normas estéticas concretas), el fresado ascendente durante el acabado es la forma más fiable de cumplir esas especificaciones de manera constante.
¿Cómo influye la estrategia de fresado en la vida útil de la herramienta?
El desgaste de las herramientas es un factor que incide directamente en los costes de la producción CNC, y la estrategia de fresado es una de las principales herramientas para controlarlo.
Por qué el fresado en espiral prolonga la vida útil de la herramienta
El patrón de viruta de grueso a fino reduce al mínimo el contacto por deslizamiento entre el flanco de la herramienta y la pieza de trabajo. Un menor deslizamiento implica un menor desgaste por abrasión, menos calor por fricción y una menor tensión térmica sobre el recubrimiento. En el caso de las fresas de metal duro que mecanizan aluminio a alta velocidad, esto se traduce en una vida útil de la herramienta notablemente más larga entre cada cambio.
Mecanismos habituales de desgaste de las herramientas según el método de fresado:
- Desgaste en los laterales — se acelera en el fresado convencional debido al roce prolongado en la fase inicial de formación de virutas finas
- Desgaste por cráteres — más pronunciado en el fresado convencional de materiales duros (acero inoxidable, titanio)
- Borde reforzado — mucho más habitual en el fresado convencional, sobre todo en el aluminio y las aleaciones dúctiles
- Fatiga térmica / agrietamiento de los bordes — mayor riesgo en el fresado convencional debido a una mayor concentración de calor
- Desprendimiento del recubrimiento — se acelera cuando las temperaturas de corte son elevadas, como ocurre en el fresado convencional
Generación de calor y desgaste de las herramientas
Según datos de la Sociedad de Ingenieros de Fabricación (SME), la temperatura de corte es uno de los factores que mejor predicen la vida útil de la herramienta: un aumento de 20% en la temperatura de corte puede reducir la vida útil de una herramienta de metal duro en un 50% o más. La mayor fricción que se produce en el fresado convencional genera más calor por unidad de material eliminado, lo que hace que ese calor se concentre en el filo de corte en lugar de disiparse a través de las virutas.
La eficiente formación de virutas en el fresado ascendente actúa como un mecanismo integrado de transferencia de calor. Las virutas alejan la energía térmica de la zona de corte, lo que reduce la temperatura del filo y prolonga la vida útil del recubrimiento, algo especialmente importante en el caso de las herramientas recubiertas de TiAlN o TiCN que se utilizan en el mecanizado de acero inoxidable y titanio.
Recomendaciones de fresado específicas para cada material
Los distintos materiales de ingeniería responden de forma diferente a cada estrategia de fresado. A continuación se explica cómo seleccionar el método adecuado en función del tipo de material.
Aluminio (6061, 7075)
Recomendado: Fresado en escalada
El aluminio es blando, dúctil y muy sensible a la acumulación de material en el filo. La acción de fricción del fresado convencional hace que el material se adhiera al filo de corte y, a continuación, se desprenda, dejando una superficie rugosa y manchada. El contacto inmediato y completo de la viruta en el fresado ascendente evita esta adhesión, mejorando la evacuación de la viruta y la uniformidad de la superficie.
La mayoría de las estrategias de mecanizado de aluminio a alta velocidad CNC —incluidos el fresado trocoidal y las trayectorias de herramienta de alta eficiencia— se basan en el fresado ascendente, ya que este permite alcanzar las altas velocidades de husillo y las velocidades de avance necesarias para un desbaste eficiente del aluminio.
Acero inoxidable (304, 316L)
Recomendado: Fresado en escalada
El acero inoxidable se endurece por deformación rápidamente. Cualquier roce o deslizamiento en la zona de corte antes de que comience la formación de virutas endurecerá la capa superficial, lo que dificultará el siguiente corte para la herramienta. El fresado ascendente minimiza este roce previo al contacto, lo que reduce el riesgo de endurecimiento por deformación y mejora significativamente la vida útil de la herramienta. No obstante, sigue siendo esencial un suministro adecuado de líquido de refrigeración.
Titanio (Ti-6Al-4V)
Recomendado: Fresado ascendente con parámetros conservadores
El titanio tiene una baja conductividad térmica, lo que significa que el calor se concentra en la zona de corte en lugar de disiparse hacia la pieza de trabajo o las virutas. Según las directrices de clasificación de la norma ISO 513 para materiales difíciles de mecanizar, se recomienda encarecidamente el fresado ascendente, ya que minimiza el calor generado por la fricción en la interfaz de corte. El fresado convencional del titanio acorta drásticamente la vida útil de la herramienta y conlleva el riesgo de que se produzcan grietas térmicas en las plaquitas de carburo.
Fundición de hierro y piezas forjadas en bruto
Recomendado: Fresado convencional para el desbaste; fresado ascendente para el acabado
Las superficies de piezas fundidas suelen presentar una capa de óxido, capas superficiales endurecidas y variaciones en la geometría de la superficie. En estas condiciones, el contacto gradual de la viruta (de fino a grueso) reduce el impacto en el filo cuando la fresa entra en contacto por primera vez con la superficie irregular. Muchos talleres utilizan el fresado convencional para la primera pasada de desbaste con el fin de proteger la herramienta y, una vez eliminada la capa superficial, pasan al fresado ascendente para el acabado.
Materiales compuestos (CFRP, GFRP)
Recomendación: Fresado en escalonados para el acabado; evaluación minuciosa para el desbaste
Los compuestos reforzados con fibra son sensibles a la delaminación y al desprendimiento de fibras. El fresado ascendente suele reducir el levantamiento de las fibras durante el acabado, al dirigir las fuerzas de corte hacia abajo, hacia el laminado. Sin embargo, la orientación específica de las fibras, el sistema de resina y el espesor del laminado influyen en la estrategia óptima; este es un caso en el que merece la pena invertir en cortes de prueba antes de definir la trayectoria de mecanizado definitiva.
Ventajas y desventajas del fresado ascendente
Ventajas
Mejor acabado superficial. La formación de virutas de gruesas a finas elimina el roce que degrada la calidad de la superficie en el fresado convencional. El fresado ascendente permite obtener de forma sistemática valores de Ra más bajos, lo que lo convierte en la opción predeterminada para las operaciones de acabado en los sectores aeroespacial, médico y de fabricación de moldes.
Mayor vida útil de la herramienta. Una menor fricción se traduce en temperaturas de corte más bajas, un menor desgaste de los flancos y una menor formación de virutas. En las series de producción de gran volumen, esta diferencia se refleja en el coste de la herramienta por pieza.
Menor generación de calor. La formación eficiente de virutas disipa el calor de la zona de corte. En el caso de materiales sensibles a la temperatura, como el titanio y el Inconel, este control térmico es fundamental para mantener una vida útil aceptable de la herramienta y evitar la deformación de la pieza de trabajo.
Mayores velocidades de avance y mayor productividad. Unas condiciones de corte estables permiten alcanzar velocidades de avance más elevadas sin sacrificar la calidad de la superficie. Según nuestra experiencia en taller, las pasadas de acabado con fresado ascendente suelen ser entre un 20 y un 35% más rápidas que las pasadas de fresado convencionales equivalentes, lo que reduce el tiempo de ciclo en componentes de precisión.
Desventajas
Sensibilidad al retroceso. La fuerza de corte de tracción hacia delante del fresado ascendente requiere una máquina con un juego mecánico mínimo. En máquinas desgastadas o antiguas, esta fuerza puede provocar movimientos bruscos de la mesa, una situación peligrosa que puede romper las herramientas o dañar las piezas.
Requiere una máquina y unos dispositivos de sujeción rígidos. Los salientes largos de la herramienta, una sujeción deficiente de la pieza o los bastidores de máquina de baja rigidez amplifican las fuerzas dinámicas en el fresado ascendente, lo que provoca vibraciones, desviaciones y un acabado superficial deficiente. Esto es especialmente relevante en el caso de componentes aeroespaciales de paredes delgadas o en el fresado de cavidades profundas con herramientas de gran alcance.
Riesgo de que la pieza de trabajo se vea arrastrada. Si la sujeción y el estado de la máquina no son los adecuados, la fresa puede arrastrar la pieza hacia el corte a una velocidad superior a la programada, lo que sobrecarga la herramienta y provoca errores dimensionales o la rotura de la misma.
Ventajas e inconvenientes del fresado convencional
Ventajas
Funciona bien en máquinas manuales más antiguas. La fuerza de corte opuesta del fresado convencional evita que la fresa se desplace hacia dentro en máquinas con husillos de avance desgastados o holgura mecánica. Esto lo convirtió en la opción predeterminada más segura para las operaciones de fresado manual y sigue siendo la elección adecuada para los equipos antiguos.
Ideal para superficies rugosas y con incrustaciones. El contacto gradual de la viruta, de fina a gruesa, reduce el impacto cuando la fresa entra en contacto por primera vez con una superficie oxidada, con incrustaciones o geométricamente irregular. Esto protege el filo durante la fase más agresiva de una operación de desbaste.
Menos sensible a la calidad de la sujeción de la pieza. Dado que las fuerzas de corte actúan en sentido contrario al movimiento de avance, es menos probable que incluso una sujeción moderadamente débil provoque un arrastre o un movimiento repentino de la pieza de trabajo.
Desventajas
Acabado superficial de menor calidad. La fricción que se produce al contacto inicial de la pastilla de freno provoca la dispersión del material, favorece la formación de rebabas y deja superficies más rugosas, lo que resulta especialmente problemático en el aluminio, el acero inoxidable y otras aleaciones dúctiles.
Mayor fricción y calor. Un mayor contacto deslizante en la interfaz de corte genera más calor por unidad de material eliminado. Esto acelera el desgaste de la herramienta y puede provocar la deformación térmica de los componentes de precisión en ciclos de mecanizado prolongados.
Mayor desgaste de las herramientas. La fricción prolongada y las temperaturas elevadas acortan la vida útil de la herramienta en comparación con el fresado ascendente en condiciones equivalentes. En series de producción de gran volumen, esta diferencia aumenta directamente el coste de las herramientas por pieza, un factor significativo para los compradores de OEM a la hora de evaluar los precios de los proveedores y la consistencia de la calidad.
¿Cuándo conviene utilizar el fresado ascendente?
Utiliza el fresado ascendente como tu estrategia por defecto en cualquiera de las siguientes situaciones:
- Centros de mecanizado modernos CNC con husillos de bolas y servocontrol
- Pases de remate en cualquier material en el que la calidad de la superficie sea importante
- Aluminio, acero inoxidable o titanio componentes
- Mecanizado de alta velocidad estrategias (fresado trocoidal, fresado dinámico)
- Piezas de pared delgada donde la menor fuerza de corte evita la flexión
- Tolerancias de precisión en los casos en que la consistencia dimensional a lo largo de una tirada de producción es fundamental
¿Cuándo conviene utilizar el fresado convencional?
El fresado convencional sigue siendo la opción más adecuada en estas situaciones concretas:
- Fresadoras manuales antiguas con holgura medible
- Primera pasada de desbaste en superficies de piezas fundidas o forjadas con capa de óxido
- Piezas mal sujetas o flexibles donde el «pull-in» supone un riesgo real
- Desbaste pesado con configuraciones inestables donde el acoplamiento gradual protege la herramienta
En muchos entornos de producción se utiliza un estrategia híbrida: fresado convencional para el desbaste (para eliminar la escoria y proteger la herramienta) y, a continuación, fresado ascendente para las pasadas de sem ACABADO y ACABADO (para alcanzar los objetivos de calidad de la superficie).
Guía para la selección de estrategias de fresado
Utiliza la siguiente lógica de decisión para seleccionar el método de fresado adecuado para una operación determinada:
| Situación | Método recomendado | Motivo |
|---|---|---|
| Máquina moderna CNC, con holgura mínima | Fresado ascendente | Control estable de la alimentación, mejor acabado |
| Máquina manual antigua o con gran holgura | Fresado convencional | Evita que la cuchilla se meta hacia dentro |
| Pasa de acabado, cualquier material | Fresado ascendente | Cuanto menor sea el valor de Ra, más limpia será la superficie |
| Primer corte en una superficie fundida o forjada | Fresado convencional | El acoplamiento gradual reduce el impacto en los bordes |
| Mecanizado de alta velocidad del aluminio | Fresado ascendente | Evacuación eficaz de las virutas, sin BUE |
| Acero inoxidable o titanio | Fresado ascendente | Reduce el endurecimiento por deformación y el calor |
| Componente de pared delgada | Fresado ascendente (profundidad reducida) | Menor fuerza de corte, menor flexión |
| Desbaste intenso, montaje inestable | Fresado convencional | Enganche más seguro, menor efecto de arrastre |
| Producción de precisión a largo plazo | Fresado ascendente | Mayor vida útil de la herramienta, calidad constante |
Problemas habituales en el fresado y sus soluciones
Ruido y vibraciones
Las vibraciones son el problema más grave en el fresado: deterioran el acabado superficial, acortan la vida útil de las herramientas y pueden hacer que se sobrepasen las tolerancias dimensionales en piezas de precisión.
Causas habituales: un saliente excesivo de la herramienta, una rigidez insuficiente de la máquina, una velocidad del husillo incorrecta, un contacto radial demasiado elevado o una sujeción deficiente de la pieza.
Soluciones:
- Reduzca el saliente de la herramienta al mínimo necesario para la operación
- Reducir la profundidad de corte radial y aumentar, en su lugar, la profundidad axial (mejor distribución de la carga de viruta)
- Ajusta la velocidad del husillo para alejarte de las frecuencias de resonancia que provocan vibraciones.
- Aumentar la superficie de contacto de la sujeción de la pieza y la fuerza de sujeción
- Si se producen vibraciones durante el fresado convencional, cambia a fresado ascendente para las pasadas de acabado.
Acabado superficial deficiente
Si el acabado superficial no cumple las especificaciones de Ra, las primeras variables que hay que analizar son la dirección de fresado, el afilado de la herramienta y la evacuación de virutas.
Soluciones:
- Si actualmente utilizas el fresado convencional, cambia al fresado ascendente para el acabado.
- Sustituye las herramientas desgastadas: los filos romos aumentan considerablemente el roce y los valores de Ra.
- Aumentar la presión y el caudal del refrigerante para mejorar la evacuación de virutas
- Reducir el avance por diente en la pasada final de acabado
- Comprueba si hay fuentes de vibración (descentramiento del husillo, sujeción de la herramienta floja, movimiento de la pieza de trabajo)
Rotura de herramientas
La rotura inesperada de la herramienta indica que las fuerzas de corte reales están superando la capacidad de la herramienta, normalmente debido a una evacuación deficiente de las virutas, a parámetros incorrectos o a cambios bruscos en el acoplamiento.
Soluciones:
- Comprueba la evacuación de virutas: el recorte de virutas sobrecarga considerablemente la herramienta
- Utiliza refrigerante a alta presión o un chorro de aire a alta presión para las cavidades profundas
- Reduce el avance por diente al iniciar el corte (utiliza una entrada gradual en lugar de una entrada en profundidad)
- Comprueba si hay excentricidad en el portaherramientas: incluso una excentricidad de 0,02 mm puede duplicar la carga efectiva de viruta en cada canal.
Expansión térmica y variación dimensional
En ciclos de mecanizado prolongados, la dilatación térmica del husillo, la herramienta y la pieza de trabajo puede provocar una desviación dimensional que haga que las piezas de precisión se salgan de las tolerancias.
Soluciones:
- Deja que la máquina se caliente antes de empezar a realizar trabajos de precisión.
- Utiliza el fresado ascendente para reducir la generación de calor en el origen
- Aplica un refrigerante de forma constante y continua, en lugar de un riego intermitente.
- Programar controles de medición durante el proceso en la producción de tiradas largas
Caso práctico: Cambio al fresado ascendente en carcasas de aluminio
Antecedentes: Un fabricante de carcasas de aluminio 6061 para sistemas de automatización industrial se enfrentaba a un desgaste inaceptable de las herramientas, a quejas de los clientes por la rugosidad de la superficie y a tiempos de ciclo de mecanizado que limitaban el rendimiento en un centro de mecanizado de 3 ejes CNC.
Condiciones iniciales:
- Método de fresado: fresado convencional en toda la pieza
- Rugosidad superficial: Ra 3,0–3,8 µm en las pasadas de acabado
- Vida útil de la herramienta: aproximadamente 45 piezas por fresa antes de su sustitución
- Tiempo de ciclo por pieza: 18 minutos
Problemas detectados: El fresado convencional generaba un borde acumulado en el aluminio, lo que provocaba manchas en la superficie y valores Ra irregulares. El aumento de la fricción acortaba la vida útil de la herramienta y obligaba a cambios frecuentes de la misma, lo que reducía el tiempo de actividad de la máquina CNC. La calidad de la superficie estaba al límite de los requisitos estéticos del cliente, lo que daba lugar a un aumento de las inspecciones y a retoques ocasionales.
Cambios introducidos:
| Parámetro | Antes | Después de |
|---|---|---|
| Método de fresado | Convencional en todo momento | Desbaste convencional, acabado en subida |
| Velocidad de avance de acabado | 800 mm/min | 1.100 mm/min |
| Estrategia de trayectoria de la herramienta | Lineal estándar | Trocoidal (basado en el avance ascendente) |
| Suministro de refrigerante | Inundación, baja presión | Alta presión dirigida a la zona de corte |
| Velocidad del cabezal | 8.000 rpm | 10 000 rpm |
Resultados tras el cambio en el proceso:
- Rugosidad superficial en las pasadas de acabado: Ra 1,4–1,8 µm (mejora del 55%)
- Vida útil de la herramienta: aproximadamente 90 piezas por fresa (aumento de 100%)
- Tiempo de ciclo: 13,5 minutos por pieza (reducción de 25%)
- Quejas de los clientes por reelaboraciones: resueltas durante el primer mes de producción
Lección de ingeniería: El centro de mecanizado era un moderno CNC de 3 ejes con husillos de bolas y servocontrol, totalmente capaz de realizar un fresado ascendente estable. La estrategia de fresado convencional original era una decisión heredada que nunca se había reevaluado. Para los compradores de OEM, esto ilustra por qué merece la pena preguntar a su proveedor de CNC sobre su estrategia de fresado para sus piezas específicas, ya que se trata de una conversación importante en materia de calidad y costes.
Consejos de DFM para operaciones de fresado CNC
Las buenas prácticas de diseño orientado a la fabricabilidad (DFM) reducen los problemas de fresado antes de que lleguen al taller.
Evita un acoplamiento radial excesivo. Un paso radial elevado aumenta la fuerza de corte, el calor y la flexión. Para el acabado del aluminio, lo habitual es que el contacto radial óptimo sea de 30–50% del diámetro de la herramienta. En el caso del acero inoxidable o el titanio, un valor de 10–20% resulta más adecuado para prolongar la vida útil de la herramienta.
Diseño para fijaciones rígidas. Las piezas que resultan difíciles de sujetar con firmeza presentarán vibraciones y variaciones dimensionales durante el fresado, especialmente bajo las fuerzas de tracción hacia delante propias del fresado ascendente. Resulta útil diseñar superficies de sujeción planas y evitar geometrías en voladizo excesivas.
Reducir al mínimo las paredes delgadas sin refuerzo. Las paredes con un espesor inferior a 1,5-2 mm (dependiendo del material y la profundidad) son propensas a la deformación y a las vibraciones durante el fresado. Cuando sea necesario trabajar con paredes delgadas, especificar una estrategia de acabado ascendente con una profundidad de corte reducida y una alta velocidad del husillo ayuda a mantener la precisión dimensional.
Adapta la geometría de la herramienta al material. El aluminio requiere fresas de extremo con hélice alta, ranuras pulidas y un amplio espacio de evacuación de virutas. El acero inoxidable requiere una geometría de paso variable y recubrimientos de AlTiN para la resistencia al calor. El uso de herramientas optimizadas para el aluminio en el acero inoxidable —o viceversa— reduce drásticamente la vida útil de la herramienta y deteriora la calidad de la superficie, independientemente de la estrategia de fresado.
Especifica con claridad los requisitos relativos al acabado superficial. Los valores Ra, los valores Rz y los requisitos estéticos (superficies del lado A frente a las del lado B) deben indicarse en el plano. Esto permite al programador del CNC asignar correctamente el fresado ascendente a las superficies en las que es importante y el fresado convencional a aquellas en las que son aceptables las pasadas de desbaste.
Principales conclusiones
- El fresado ascendente es el estándar para el mecanizado moderno CNC — Ofrece un mejor acabado superficial, una mayor vida útil de las herramientas, una menor generación de calor y una mayor productividad que el fresado convencional en máquinas rígidas y con bajo juego.
- El fresado convencional sigue siendo imprescindible para las máquinas más antiguas y las superficies en bruto — Su fuerza de corte opuesta evita que la fresa se hunda en los equipos desgastados y reduce el impacto en los bordes de las superficies fundidas u oxidadas.
- La formación de astillas es el mecanismo fundamental — De grueso a fino (ascendente) reduce la fricción; de fino a grueso (convencional) la aumenta.
- El material importa — El aluminio, el acero inoxidable y el titanio se benefician del fresado ascendente; el hierro fundido y las piezas forjadas en bruto suelen beneficiarse del fresado convencional en la primera pasada de desbaste.
- La mejor estrategia de producción suele ser híbrida — El desbaste convencional seguido de un acabado en subida permite conciliar la protección de la herramienta con los requisitos de calidad de la superficie.
- Para los compradores de OEM, la estrategia de fresado es una variable clave en cuanto a calidad y costes; merece la pena comentarla con tu proveedor de CNC a la hora de realizar pedidos de componentes de precisión.
Preguntas frecuentes
¿Cuál es la principal diferencia entre el fresado ascendente y el fresado convencional?
La diferencia fundamental radica en la relación entre la rotación de la fresa y la dirección de avance de la pieza de trabajo. En el fresado ascendente, la fresa gira en la misma dirección que el avance, lo que produce virutas que van de gruesas a finas con menor fricción y generación de calor. En el fresado convencional, la fresa gira en sentido contrario al avance, lo que genera virutas finas hacia gruesas con mayor fricción antes de que la viruta se desprenda por completo. Esta única diferencia determina todos los efectos derivados sobre el acabado superficial, el desgaste de la herramienta, la generación de calor y la estabilidad del mecanizado. Las máquinas modernas CNC utilizan por defecto el fresado ascendente para la mayoría de las operaciones debido a sus importantes ventajas en cuanto a rendimiento.
¿Por qué el fresado ascendente ofrece un mejor acabado superficial que el fresado convencional?
La formación de virutas de grueso a fino que caracteriza al fresado ascendente hace que el filo de corte entre en contacto inmediatamente con la carga total de virutas, sin fase de deslizamiento. Esto elimina el contacto por fricción que provoca manchas en la superficie, acumulación de material en el filo y desgarro del material en el fresado convencional. El resultado son valores de Ra más bajos, superficies mecanizadas más limpias y un aspecto estético más uniforme, lo cual es especialmente importante para el aluminio, el acero inoxidable y las piezas de precisión con especificaciones superficiales muy exigentes. En la práctica, las pasadas de acabado con fresado ascendente alcanzan habitualmente valores de Ra entre 40 y 55% inferiores a los de pasadas comparables de fresado convencional.
¿Hay algún caso en el que el fresado convencional sea mejor que el fresado ascendente?
Sí, en situaciones concretas. El fresado convencional es más seguro y estable en fresadoras manuales más antiguas con holgura en el husillo de avance, donde la fuerza de tracción hacia delante del fresado ascendente puede provocar un movimiento incontrolado de la mesa. También ofrece mejores resultados en la primera pasada de desbaste sobre superficies de fundición en bruto o forjadas, donde su contacto gradual con la viruta, de fino a grueso, reduce el impacto en el filo de corte. Muchos talleres de producción utilizan un enfoque híbrido: fresado convencional para el desbaste y fresado ascendente para las pasadas de sem ACABADO y ACABADO.
¿Cómo influye la estrategia de fresado en la vida útil de la herramienta en la producción de CNC?
La estrategia de fresado influye en la vida útil de la herramienta principalmente a través de la generación de calor y la fricción. La formación de virutas de finas a gruesas en el fresado convencional genera más fricción en la interfaz de corte, lo que eleva las temperaturas de corte y acelera el desgaste del flanco, el desgaste en forma de cráter y la formación de rebabas. Según datos del sector de SME, la temperatura de corte es uno de los principales factores predictivos de la vida útil de las herramientas de metal duro: una mayor fricción en el fresado convencional se traduce directamente en cambios de herramienta más frecuentes y en un mayor coste de herramientas por pieza. La eficiente formación de virutas del fresado ascendente reduce las temperaturas de corte y prolonga la vida útil de la herramienta, lo que supone una ventaja económica cuantificable en la producción de gran volumen CNC.
¿Qué método de fresado debo especificar al adquirir piezas de CNC?
Para componentes mecanizados de precisión en aluminio, acero inoxidable o titanio, el fresado ascendente para las pasadas de acabado es la especificación adecuada. Pide a tu proveedor de CNC que confirme que está utilizando estrategias de fresado ascendente para cualquier característica en la que el acabado superficial sea fundamental. Para componentes procedentes de piezas fundidas en bruto o forjadas, lo adecuado es un enfoque convencional de desbaste y acabado ascendente. Si su proveedor está utilizando el fresado convencional en todo el proceso con equipos modernos de CNC sin una razón específica, vale la pena comentarlo, ya que podría estar afectando a la calidad de la superficie y a la consistencia dimensional.
¿Qué provoca las vibraciones en el fresado CNC y cómo se evitan?
El vibrado es una vibración autoexcitada provocada por una rigidez insuficiente del sistema en relación con las fuerzas de corte. Entre los factores desencadenantes más comunes se encuentran el saliente excesivo de la herramienta, una profundidad de corte radial elevada, una sujeción deficiente de la pieza y una velocidad del husillo incorrecta que excita una frecuencia de resonancia en el conjunto. Las estrategias de prevención incluyen acortar el saliente de la herramienta, aumentar la superficie de contacto de la sujeción de la pieza, reducir el acoplamiento radial, ajustar la velocidad del husillo y pasar al fresado ascendente para las pasadas de acabado (lo que produce fuerzas de corte menores y más uniformes que el fresado convencional). Las trayectorias trocoidales, que mantienen una carga de viruta constante, son especialmente eficaces para eliminar el chateo en las operaciones de fresado de cavidades.
¿Cómo influye la dureza del material en la elección entre el fresado ascendente y el fresado convencional?
Los materiales más duros suelen reforzar los argumentos a favor del fresado ascendente, ya que son más sensibles al calor y a la fricción que genera el fresado convencional. El acero inoxidable se endurece por deformación en la superficie durante la fase de fricción del fresado convencional, lo que hace que los cortes posteriores sean más agresivos para la herramienta. La baja conductividad térmica del titanio hace que el calor se concentre en la zona de corte, y la mayor fricción del fresado convencional aumenta drásticamente esta carga térmica. En el caso del hierro fundido, el contenido de grafito abrasivo y la capa superficial rugosa hacen que el fresado convencional sea adecuado para la primera pasada de desbaste, siendo preferible el fresado ascendente una vez que se ha roto la superficie.
¿Pueden producirse daños en las piezas durante el fresado si la fijación no es lo suficientemente rígida?
Sí. Si el juego de la máquina, el saliente de la herramienta o la falta de sujeción de la pieza son significativos, la fuerza de corte en sentido ascendente del fresado ascendente puede provocar que la mesa o la pieza de trabajo se aceleren hacia la fresa más allá de la velocidad de avance programada. Esto sobrecarga la herramienta, provoca errores dimensionales y puede romper las fresas o dañar las superficies de precisión. La solución consiste en abordar directamente el problema de rigidez: minimizar el saliente de la herramienta, comprobar que la sujeción de la pieza sea segura y confirmar que el juego de la máquina se encuentra dentro de las especificaciones antes de aplicar parámetros agresivos de fresado ascendente. En el caso de configuraciones realmente desgastadas o de baja rigidez, el fresado convencional es la opción más segura hasta que se mejore la máquina o el sistema de sujeción.
Redactado por el equipo de ingeniería de CMS, con más de 15 años de experiencia en mecanizado de precisión CNC para aplicaciones aeroespaciales, de automatización industrial y de fabricación OEM. Referencias técnicas: ASME Y14.5 (Dimensionamiento y tolerancias), ISO 513 (Clasificación de materiales de corte duro), SME Machining Handbook (Datos sobre la vida útil de las herramientas y la temperatura de corte).


