
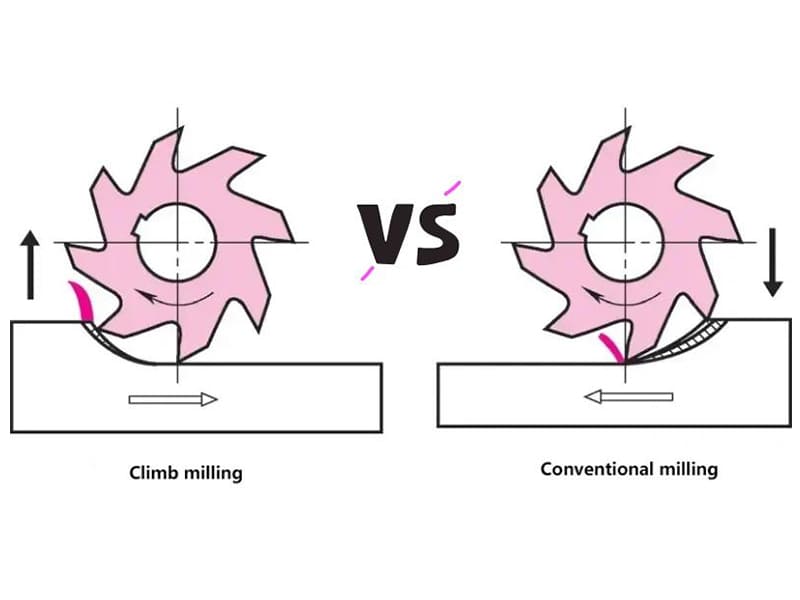
Hızlı Cevap: Tırmanmalı frezeleme (aşağı frezeleme), kesiciyi ilerleme yönüyle aynı yönde döndürerek sürtünmeyi, ısıyı ve takım aşınmasını azaltan kalından inceye talaş oluşturur — bu da onu modern CNC makineleri için varsayılan tercih haline getirir. Geleneksel frezeleme (yukarı frezeleme), ilerlemeye karşı yönde döner ve eski manuel makinelerde daha stabil olup kaba döküm yüzeyler için daha uygundur. Doğru CNC frezeleme stratejisini seçmek yüzey kalitesini, takım ömrünü ve üretim maliyetini doğrudan etkiler.
Tırmanmalı Frezeleme ile Geleneksel Frezeleme Nedir?
Tırmanmalı frezeleme ve geleneksel frezeleme, modern üretimde kullanılan iki temel CNC frezeleme stratejisidir. Her ikisi de dönen kesicilerle malzeme kaldırır — ancak kesici dönüşünün ilerleme hareketine göre yönü, yüzey kalitesi, takım aşınması, kesme kuvveti ve işleme stabilitesinde çarpıcı biçimde farklı sonuçlar yaratır.
İçinde tırmanmalı frezeleme (aşağı frezeleme olarak da adlandırılır), kesici iş parçası ilerlemesiyle aynı yönde döner. Kesici kenar maksimum talaş kalınlığında girer ve minimumda çıkar — sürtünmeyi ve ısıyı azaltan kalından inceye talaş oluşumu deseni. geleneksel frezeleme (yukarı frezeleme), kesici ilerlemeye karşı yönde döner. Talaşlar inceden kalına oluşur, bu da tam kesme teması başlamadan önce sürtünmeyi ve ovmayı artırır.
Hassas CNC bileşenleri tedarik eden OEM üreticileri için bu ayrım göründüğünden daha önemlidir. Tedarikçinizin kullandığı frezeleme stratejisi parça kalitesini, tolerans tutarlılığını ve parça başı maliyeti etkiler — özellikle alüminyum muhafazalar, paslanmaz çelik braketler veya titanyum havacılık parçaları yüksek hacimde işlenirken.
Talaş Oluşumu Farkı Nasıl Yaratır
Talaş oluşum davranışı, bu iki frezeleme yöntemi arasındaki neredeyse tüm performans farklarının temel nedenidir.
Tırmanmalı Frezeleme: Kalından İnceye Talaş Oluşumu
Tırmanmalı frezelemede kesici kenar maksimum talaş kalınlığında devreye girer ve minimumda çıkar. Bu anında, tam ısırma teması şu anlama gelir:
- Takım ile iş parçası arasında daha az kayma ve ovma
- Isı, kesici kenara emilmek yerine talaşlar tarafından verimli bir şekilde uzaklaştırılır
- Yığılmış kenar (BUE) oluşumu en aza indirilir
- Talaş tahliyesi daha temiz ve daha öngörülebilirdir
Alüminyum 6061 ve paslanmaz çelik 316L işleme üretim deneyimimizde, tırmanmalı frezeleme eşdeğer parametreler altında geleneksel frezelemeye kıyasla tutarlı bir şekilde –40% daha düşük yüzey pürüzlülüğü değerleri sunar — bu, kesme arayüzündeki azaltılmış sürtünmenin doğrudan sonucudur.
Geleneksel Frezeleme: İnceden Kalına Talaş Oluşumu
Geleneksel frezeleme, kesimi neredeyse sıfır talaş kalınlığında başlatır. Kenar başlangıçta tam talaş oluşmadan önce yüzey üzerinde kayar ve şunlara neden olur:
- Kesme bölgesinde daha yüksek sürtünme ve sürtünme ısısı
- Özellikle alüminyum ve sünek alaşımlarda yığılmış kenar riskinin artması
- Yüzey bulaşması ve malzeme yapışmasına daha fazla eğilim
- Kesici kenarda hızlandırılmış yan yüz aşınması
Ancak, bu kademeli temas tam da geleneksel frezelemeyi kaba döküm yüzeylerde daha stabil kılan şeydir. Yavaş talaş birikimi, kesicinin oksitlenmiş veya düzgün olmayan malzemeyle ilk temasında darbe şokunu azaltır — dökümlerde veya dövme parçalarda kaba işleme geçişlerinde gerçek bir avantaj.
Kesme Yönü ve Kuvvet Davranışı
Kesici dönüşü ile ilerleme yönü arasındaki ilişki yalnızca talaş oluşumunu değil, makine ve iş parçası üzerinde etki eden tüm kuvvet profilini değiştirir.
Kuvvetler Nasıl Farklılık Gösterir
Tırmanmalı frezelemede, kesme kuvvetleri iş parçasını aşağı ve ileri — tablaya doğru ve ilerleme yönünde çeker. Hassas bilyalı vidalara sahip rijit bir CNC makinesinde bu kuvvet iyi kontrol edilir ve aslında iş tutma stabilitesini iyileştirir. Ancak mekanik boşluğu olan bir makinede, aynı çekme kuvveti tablanın beklenmedik şekilde ileri atılmasına neden olabilir; bu olgu kesici içeri çekilmesi olarak bilinir.
Geleneksel frezeleme kuvvetleri yukarı ve karşı ilerleme yönüne doğru iter. Bu karşıt kuvvet, geleneksel frezelemeyi eski manuel makinelerde daha güvenli varsayılan haline getiren şeydir: kesici tablayı kendine çekemez, çünkü kuvvet ilerleme hareketine karşı çalışır. Aşınmış vidalı miller veya düşük rijitlikteki kurulumlar için bu anlamlı bir güvenlik avantajıdır.
Modern CNC Makineleri Neden Tırmanmalı Frezelemeyi Tercih Eder
Modern işleme merkezleri, boşluğu neredeyse sıfıra indiren hassas bilyalı vidalar, servo hareket kontrolü ve kapalı döngü konumlandırma sistemleri etrafında inşa edilmiştir. Takım tezgahı hassasiyeti için ASME standartlarına göre, modern CNC merkezleri ±0,005 mm içinde konumlandırma tekrarlanabilirliğini korur — bu, tırmanmalı frezelemeyi eski ekipmanlarda tehlikeli kılan instabiliteyi ortadan kaldıracak kadar sıkıdır. Sonuç olarak, tırmanmalı frezeleme bugün neredeyse tüm CNC üretim ortamları için standart stratejidir.
Tırmanmalı Frezeleme ile Geleneksel Frezeleme: Temel Karşılaştırma
| Parametre | Tırmanmalı Frezeleme | Geleneksel Frezeleme |
|---|---|---|
| Kesici-ilerleme ilişkisi | Aynı yön | Karşıt yön |
| Talaş oluşumu | Kalından inceye | İnceden kalına |
| Yüzey kaplaması | Daha iyi (daha düşük Ra değerleri) | Daha kaba (daha fazla ovma) |
| Alet aşınması | Daha düşük | Daha yüksek |
| Isı üretimi | Daha düşük | Daha yüksek |
| Kesme kuvveti yönü | Aşağı / ileri | Yukarı / ilerlemeye karşı |
| Boşluk hassasiyeti | Yüksek — rijit makine gerektirir | Düşük — aşınmış makinelerde kararlı |
| İçin en iyisi | Modern CNC, bitirme, hassas parçalar | Kaba dökümler, eski makineler, kaba işleme |
| Tercih edilen malzemeler | Alüminyum, paslanmaz çelik, titanyum | Dökme demir, kabuklu dövme parçalar |
Her Yöntem Yüzey Kalitesini Nasıl Etkiler?
Yüzey kalitesi, tırmanma frezelemenin en net avantajını gösterdiği yerdir. Kesme kenarı tam talaş yükünde hemen devreye girdiği için minimum kayma teması vardır — yüzey lekelenmesi, çapak oluşumu ve Ra bozulmasının birincil kaynağı.
Geleneksel frezelemenin ince başlangıç talaşı, kesme başlamadan önce kenarın yüzey üzerinde sürtünmesine neden olur. Alüminyum alaşımlarında bu sürtünme, kesme kenarına malzeme yapışmasını (yığılmış kenar) teşvik eder ve bu da iş parçası malzemesini kopararak düzensiz, pürüzlü bölgeler bırakır. Paslanmaz çelikte aynı mekanizma yüzeyde iş sertleşmesini hızlandırır — bu, sonraki işlemlerin dar boyutsal toleranslar gerektirdiği durumlarda önemli bir sorundur.
Endüstriyel otomasyon müşterileri için alüminyum 6061 gövdeler işlediğimiz projelerde, bitirme geçişlerinde geleneksel frezelemeden tırmanma frezelemeye geçiş, iş mili hızı veya ilerleme hızı değiştirilmeden Ra değerlerini yaklaşık 3,2 µm'den 1,6 µm'nin altına düşürdü. Bu iyileştirme, çapak alma işçiliğini ve ret oranlarını doğrudan azalttı.
Yüzey kalitesi gereksinimlerini (Ra, Rz veya belirli kozmetik standartlar) belirten OEM alıcıları için, bitirme sırasında tırmanma frezeleme bu spesifikasyonları tutarlı bir şekilde karşılamanın güvenilir yoludur.
Frezeleme Stratejisi Takım Ömrünü Nasıl Etkiler?
Takım aşınması CNC üretiminde doğrudan bir maliyet etkenidir — ve frezeleme stratejisi bunu kontrol etmek için en büyük kaldıraçlardan biridir.
Tırmanma Frezeleme Takım Ömrünü Neden Uzatır
Kalından inceye talaş deseni, takım yan yüzü ile iş parçası arasındaki kayma temasını minimumda tutar. Daha az kayma, daha az aşındırıcı aşınma, daha az sürtünme ısısı ve kaplama üzerinde daha düşük termal stres anlamına gelir. Alüminyumu yüksek hızda işleyen karbür parmak frezeler için bu, değişimler arasında ölçülebilir şekilde daha uzun takım ömrü anlamına gelir.
Frezeleme yöntemine göre yaygın takım aşınma mekanizmaları:
- Kanat aşınması — ince talaş başlangıcında uzun süreli sürtünme nedeniyle geleneksel frezelemede hızlanır
- Krater aşınması — sert malzemelerde (paslanmaz, titanyum) geleneksel frezelemede daha belirgin
- Yerleşik kenar — geleneksel frezelemede çok daha yaygın, özellikle alüminyum ve sünek alaşımlarda
- Termal yorulma / kenar çatlaması — daha yüksek ısı yoğunlaşması nedeniyle geleneksel frezelemede daha yüksek risk
- Kaplama delaminasyonu — geleneksel frezelemede olduğu gibi kesme sıcaklıkları yükseldiğinde hızlanır
Isı Üretimi ve Takım Bozulması
Society of Manufacturing Engineers (SME) verilerine göre, kesme sıcaklığı takım ömrünün en güçlü belirleyicilerinden biridir — kesme sıcaklığındaki 20% artış, karbür takım ömrünü 50% veya daha fazla azaltabilir. Geleneksel frezelemenin daha yüksek sürtünmesi, kaldırılan malzeme birimi başına daha fazla ısı üretir ve bu ısıyı talaşlarla uzaklaştırmak yerine kesme kenarında yoğunlaştırır.
Tırmanma frezelemenin verimli talaş oluşumu, yerleşik bir ısı transfer mekanizması görevi görür. Talaşlar termal enerjiyi kesme bölgesinden uzaklaştırarak kenar sıcaklığını düşürür ve kaplama ömrünü uzatır — bu özellikle paslanmaz çelik ve titanyum işlemede kullanılan TiAlN veya TiCN kaplı takımlar için önemlidir.
Malzemeye Özel Frezeleme Önerileri
Farklı mühendislik malzemeleri her frezeleme stratejisine farklı tepki verir. Malzeme türüne göre doğru yöntemin nasıl seçileceği aşağıda açıklanmıştır.
Alüminyum (6061, 7075)
Önerilen: Tırmanma frezeleme
Alüminyum yumuşak, sünek ve yığılmış kenara karşı oldukça hassastır. Geleneksel frezelemenin sürtünme hareketi, malzemenin kesme kenarına kaynamasına ve ardından koparak pürüzlü, lekeli bir yüzey bırakmasına neden olur. Tırmanma frezelemenin anında, tam talaşlı devreye girmesi bu yapışmayı önler, talaş tahliyesini ve yüzey tutarlılığını iyileştirir.
Trokoidal frezeleme ve yüksek verimli takım yolları dahil olmak üzere çoğu yüksek hızlı alüminyum CNC stratejisi, verimli alüminyum kaldırma için gereken yüksek iş mili hızlarını ve ilerleme hızlarını desteklediği için tırmanma frezeleme üzerine kuruludur.
Paslanmaz Çelik (304, 316L)
Önerilen: Tırmanma frezeleme
Paslanmaz çelik hızla iş sertleşmesi yapar. Talaş oluşumu başlamadan önce kesme arayüzünde herhangi bir sürtünme veya kayma, yüzey katmanını sertleştirerek bir sonraki kesimi takım için daha zor hale getirir. Tırmanma frezeleme bu devreye girmeden önceki sürtünmeyi en aza indirir, iş sertleşmesi riskini azaltır ve takım ömrünü önemli ölçüde iyileştirir. Yeterli soğutucu beslemesi yine de esastır.
Titanyum (Ti-6Al-4V)
Önerilen: Muhafazakâr parametrelerle tırmanma frezeleme
Titanyum düşük termal iletkenliğe sahiptir, yani ısı iş parçasına veya talaşlara dağılmak yerine kesme bölgesinde yoğunlaşır. İşlenmesi zor malzemeler için ISO 513 sınıflandırma kılavuzlarına göre, kesme arayüzünde sürtünmeyle oluşan ısıyı en aza indirdiği için tırmanma frezeleme kesinlikle tercih edilir. Titanyumda geleneksel frezeleme takım ömrünü dramatik şekilde kısaltır ve karbür uçların termal çatlaması riskini taşır.
Dökme Demir ve Kaba Dövme Parçalar
Önerilen: Kaba işleme için geleneksel frezeleme, bitirme için tırmanma frezeleme
Döküm yüzeyler genellikle oksit kabuğu, sertleşmiş yüzey katmanları ve yüzey geometrisi değişkenliği taşır. Bu koşullarda kademeli talaş devreye girmesi (inceden kalına), kesici düzensiz yüzeye ilk temas ettiğinde kenar şokunu azaltır. Birçok atölye, takımı korumak için ilk kaba işleme geçişinde geleneksel frezeleme kullanır, ardından yüzey kabuğu kaldırıldıktan sonra bitirme için tırmanma frezelemeye geçer.
Kompozit Malzemeler (CFRP, GFRP)
Önerilen: Bitirme için tırmanma frezeleme, kaba işleme için dikkatli değerlendirme
Elyaf takviyeli kompozitler delaminasyona ve elyaf çekilmesine karşı hassastır. Tırmanma frezeleme, kesme kuvvetlerini laminatın içine doğru aşağı yönlendirerek bitirme işlemi sırasında genellikle elyaf kalkmasını azaltır. Ancak, spesifik elyaf yönelimi, reçine sistemi ve laminat kalınlığı optimal stratejiyi etkiler — bu, bir üretim takım yoluna karar vermeden önce test kesimlerinin yapılmasının değerli olduğu bir durumdur.
Tırmanma Frezelemenin Avantajları ve Dezavantajları
Avantajlar
Daha iyi yüzey kalitesi. Kalından inceye talaş oluşumu, geleneksel frezelemede yüzey kalitesini bozan sürtünmeyi ortadan kaldırır. Tırmanma frezelemesi sürekli olarak daha düşük Ra değerleri elde eder ve havacılık, medikal ve kalıp imalatındaki bitirme operasyonları için varsayılan yöntem haline gelir.
Daha uzun takım ömrü. Azalan sürtünme, daha düşük kesme sıcaklıkları, daha az yan yüzey aşınması ve daha az BUE oluşumu anlamına gelir. Yüksek hacimli üretim çalışmalarında bu fark, parça başına takım maliyetinde ölçülebilir.
Daha düşük ısı oluşumu. Verimli talaş oluşumu ısıyı kesme bölgesinden uzaklaştırır. Titanyum ve Inconel gibi sıcaklığa duyarlı malzemeler için bu termal kontrol, kabul edilebilir takım ömrünü korumak ve iş parçası deformasyonunu önlemek için kritiktir.
Daha yüksek ilerleme hızları ve verimlilik. Kararlı kesme koşulları, yüzey kalitesinden ödün vermeden daha yüksek ilerleme hızlarına olanak tanır. Atölye deneyimimizde, tırmanma frezelemesi bitirme geçişleri genellikle eşdeğer geleneksel frezeleme geçişlerinden –35 daha hızlı çalışır ve hassas bileşenlerde çevrim süresini azaltır.
Dezavantajlar
Boşluk hassasiyeti. Tırmanma frezelemesinin ileri çekme kesme kuvveti, minimum mekanik boşluğa sahip bir makine gerektirir. Aşınmış veya eski makinelerde bu kuvvet ani tabla hareketine neden olabilir — takımları kırabilecek veya parçalara zarar verebilecek tehlikeli bir durum.
Rijit makine ve bağlama gerektirir. Uzun takım çıkıntıları, zayıf iş parçası bağlama veya düşük rijitlikteki makine gövdeleri, tırmanma frezelemesindeki dinamik kuvvetleri güçlendirerek çırpınmaya, sapmaya ve kötü yüzey kalitesine yol açar. Bu özellikle ince cidarlı havacılık bileşenleri veya uzun erişimli takımlarla derin cep frezelemesi için geçerlidir.
İş parçasının içeri çekilme riski. Uygun bağlama ve makine durumu olmadan, kesici iş parçasını programlanandan daha hızlı kesime çekebilir, takımı aşırı yükleyebilir ve boyutsal hatalara veya takım kırılmasına neden olabilir.
Geleneksel Frezelemenin Avantajları ve Dezavantajları
Avantajlar
Eski manuel makinelerde kararlı. Geleneksel frezelemenin karşıt kesme kuvveti, aşınmış vidalı millere veya mekanik boşluğa sahip makinelerde kesici içeri çekilmesini önler. Bu, manuel frezeleme operasyonları için güvenli varsayılan yöntem haline getirmiştir ve eski ekipmanlar için doğru seçim olmaya devam etmektedir.
Kaba ve oksit tabakalı yüzeyler için daha iyi. Kademeli inceden kalına talaş teması, kesicinin oksitlenmiş, kabuklanmış veya geometrik olarak düzensiz bir yüzeyle ilk temasında darbe şokunu azaltır. Bu, kaba işleme operasyonunun en agresif kısmında kesme kenarını korur.
İş parçası bağlama kalitesine daha az duyarlı. Kesme kuvvetleri ilerleme hareketine karşı bastırdığı için, orta derecede zayıf bağlama bile içeri çekilme veya ani iş parçası hareketine neden olma olasılığı daha düşüktür.
Dezavantajlar
Daha kötü yüzey kalitesi. İlk talaş temasındaki sürtünme malzemeyi bulaştırır, yığılmış kenar oluşumunu teşvik eder ve daha pürüzlü yüzeyler bırakır — özellikle alüminyum, paslanmaz çelik ve diğer sünek alaşımlarda sorunludur.
Daha yüksek sürtünme ve ısı. Kesme arayüzünde daha fazla kayma teması, kaldırılan malzeme birimi başına daha fazla ısı üretir. Bu, takım aşınmasını hızlandırır ve uzun işleme çevrimlerinde hassas bileşenleri termal olarak deforme edebilir.
Daha hızlı takım aşınması. Uzun süreli sürtünme ve yüksek sıcaklıklar, eşdeğer koşullar altında tırmanma frezelemesine kıyasla takım ömrünü kısaltır. Yüksek hacimli üretim çalışmalarında bu fark, parça başına takım maliyetini doğrudan artırır — tedarikçi fiyatlandırmasını ve kalite tutarlılığını değerlendiren satın alma uzmanları için anlamlı bir faktördür.
Tırmanma Frezelemesini Ne Zaman Kullanmalısınız?
Tırmanma frezelemesini şu durumlarda varsayılan stratejiniz olarak kullanın:
- Modern CNC işleme merkezleri bilyalı vidalar ve servo kontrol ile
- Bitirme geçişleri yüzey kalitesinin önemli olduğu herhangi bir malzemede
- Alüminyum, paslanmaz çelik veya titanyum bileşenler
- Yüksek hızlı işleme stratejileri (trochoidal, dinamik frezeleme)
- İnce cidarlı parçalar azaltılmış kesme kuvvetinin sapmayı önlediği durumlarda
- Hassas toleranslar bir üretim çalışması boyunca boyutsal tutarlılığın kritik olduğu durumlarda
Geleneksel Frezelemeyi Ne Zaman Kullanmalısınız?
Geleneksel frezeleme bu belirli durumlarda doğru seçim olmaya devam etmektedir:
- Eski manuel freze makineleri ölçülebilir boşluk ile
- Döküm veya dövme yüzeylerde ilk kaba işleme geçişi oksit kabuğu ile
- Zayıf bağlanmış veya esnek iş parçaları çekme riskinin gerçek olduğu durumlar
- Dengesiz kurulumlarda ağır kaba işleme kademeli dalmanın takımı koruduğu durumlar
Birçok üretim ortamı bir hibrit stratejikullanır: kaba işleme için geleneksel frezeleme (tufal ile başa çıkmak ve takımı korumak için), ardından yarı finiş ve finiş geçişleri için tırmanma frezeleme (yüzey kalitesi hedeflerine ulaşmak için).
Frezeleme Stratejisi Seçim Kılavuzu
Belirli bir işlem için doğru frezeleme yöntemini seçmek üzere aşağıdaki karar mantığını kullanın:
| Durum | Önerilen Yöntem | Neden |
|---|---|---|
| Modern CNC makinesi, düşük boşluk | Tırmanma frezeleme | Kararlı ilerleme kontrolü, daha iyi yüzey |
| Eski manuel makine veya yüksek boşluk | Konvansiyonel frezeleme | Kesici çekilmesini önler |
| Finiş geçişi, herhangi bir malzeme | Tırmanma frezeleme | Daha düşük Ra, daha temiz yüzey |
| Döküm veya dövme yüzeyde ilk kesim | Konvansiyonel frezeleme | Kademeli dalma kenar şokunu azaltır |
| Alüminyum yüksek hızlı işleme | Tırmanma frezeleme | Verimli talaş tahliyesi, BUE yok |
| Paslanmaz çelik veya titanyum | Tırmanma frezeleme | İş sertleşmesini ve ısıyı azaltır |
| İnce cidarlı bileşen | Tırmanma frezeleme (azaltılmış derinlik) | Daha düşük kesme kuvveti, daha az sapma |
| Ağır kaba işleme, dengesiz kurulum | Konvansiyonel frezeleme | Daha güvenli dalma, azaltılmış çekilme |
| Uzun süreli hassas üretim | Tırmanma frezeleme | Daha uzun takım ömrü, tutarlı kalite |
Yaygın Frezeleme Sorunları ve Çözümleri
Titreşim ve Salınım
Salınım en yıkıcı frezeleme sorunudur — yüzey kalitesine zarar verir, takım ömrünü kısaltır ve hassas parçalarda boyutsal toleransları aşabilir.
Yaygın nedenler: aşırı takım sarkması, düşük makine rijitliği, yanlış iş mili hızı, çok yüksek radyal dalma veya zayıf iş parçası bağlama.
Çözümler:
- Takım sarkmasını işlem için gereken minimum seviyeye kısaltın
- Radyal kesme derinliğini azaltın ve bunun yerine eksenel derinliği artırın (daha iyi talaş yükü dağılımı)
- Salınıma neden olan rezonans frekanslarından uzaklaşmak için iş mili hızını ayarlayın
- İş parçası bağlama temas alanını ve sıkma kuvvetini artırın
- Geleneksel frezelemede salınım meydana geliyorsa finiş geçişleri için tırmanma frezelemeye geçin
Zayıf Yüzey Kalitesi
Yüzey kalitesi Ra spesifikasyonlarını karşılayamıyorsa, ilk araştırılacak değişkenler frezeleme yönü, takım keskinliği ve talaş tahliyesidir.
Çözümler:
- Şu anda geleneksel kullanılıyorsa finiş için tırmanma frezelemeye geçin
- Aşınmış takımları değiştirin — kör kenarlar sürtünmeyi ve Ra değerlerini önemli ölçüde artırır
- Talaş tahliyesini iyileştirmek için soğutucu basıncını ve hacmini artırın
- Son finiş geçişinde diş başına ilerlemeyi azaltın
- Titreşim kaynaklarını kontrol edin (iş mili salgısı, gevşek takım tutucu, iş parçası hareketi)
Alet Kırılması
Beklenmeyen takım kırılması, gerçek kesme kuvvetlerinin takım kapasitesini aştığını gösterir; bu genellikle zayıf talaş tahliyesi, yanlış parametreler veya ani dalma değişikliklerinden kaynaklanır.
Çözümler:
- Talaş tahliyesini doğrulayın — talaşın yeniden kesilmesi takımı aşırı yükler
- Derin cepler için yüksek basınçlı soğutucu veya hava üfleme kullanın
- Kesime girerken diş başına ilerlemeyi azaltın (daldırma yerine rampa girişi)
- Takım tutucudaki salgıyı kontrol edin — 0,02 mm salgı bile tek tek dişlerde etkin talaş yükünü iki katına çıkarabilir
Isıl Genleşme ve Boyutsal Kayma
Uzun işleme çevrimlerinde, iş mili, takım ve iş parçasındaki termal büyüme, hassas parçaları tolerans dışına çıkaran boyutsal kaymaya neden olabilir.
Çözümler:
- Hassas işe başlamadan önce makinenin ısınmasını bekleyin
- Isı oluşumunu kaynağında azaltmak için tırmanma frezeleme kullanın
- Kesintili sel yerine tutarlı, sürekli soğutma sıvısı uygulayın
- Uzun süreli üretimde proses içi ölçüm kontrolleri planlayın
Vaka Çalışması: Alüminyum Muhafazalarda Tırmanma Frezelemeye Geçiş
Arka Plan: Endüstriyel otomasyon sistemleri için alüminyum 6061 muhafazalar üreten bir üretici, kabul edilemez takım aşınması, müşterilerden yüzey pürüzlülüğü şikayetleri ve 3 eksenli CNC işleme merkezinde verimi sınırlayan işleme çevrim süreleri yaşıyordu.
Başlangıç koşulları:
- Frezeleme yöntemi: baştan sona geleneksel frezeleme
- Yüzey pürüzlülüğü: bitirme geçişlerinde Ra 3,0–3,8 µm
- Takım ömrü: değiştirmeden önce parmak freze başına yaklaşık 45 parça
- Parça başına çevrim süresi: 18 dakika
Tespit edilen sorunlar: Geleneksel frezeleme alüminyumda yığılma kenarı oluşturarak yüzey lekelenmesine ve tutarsız Ra değerlerine neden oluyordu. Daha yüksek sürtünme takım ömrünü kısaltıyor ve CNC çalışma süresini azaltan sık takım değişiklikleri gerektiriyordu. Yüzey kalitesi, müşterinin kozmetik gereksinimleri için sınırda kalıyordu ve bu da artan muayeneye ve ara sıra yeniden işlemeye yol açıyordu.
Uygulanan değişiklikler:
| Parametre | Öncesi | Sonrası |
|---|---|---|
| Frezeleme yöntemi | Baştan sona geleneksel | Geleneksel kaba işleme, tırmanma bitirme |
| Bitirme ilerleme hızı | 800 mm/dak | 100 mm/dak |
| Takım yolu stratejisi | Standart doğrusal | Trokoidal (tırmanma tabanlı) |
| Soğutma sıvısı beslemesi | Sel, düşük basınç | Kesme bölgesine yönlendirilmiş yüksek basınç |
| İş mili hızı | 000 RPM | 000 RPM |
Proses değişikliği sonrası sonuçlar:
- Bitirme geçişlerinde yüzey pürüzlülüğü: Ra 1,4–1,8 µm (55% iyileşme)
- Takım ömrü: parmak freze başına yaklaşık 90 parça (100% artış)
- Çevrim süresi: parça başına 13,5 dakika (25% azalma)
- Müşteri yeniden işleme şikayetleri: ilk üretim ayı içinde ortadan kaldırıldı
Mühendislik dersi: İşleme merkezi, bilyalı vidalar ve servo kontrol ile modern bir 3 eksenli CNC idi — kararlı tırmanma frezeleme için tamamen yeterliydi. Orijinal geleneksel frezeleme stratejisi, hiç yeniden değerlendirilmemiş eski bir karardı. OEM alıcıları için bu, CNC tedarikçinize özel parçalarınız için frezeleme stratejilerini sormanın neden değerli bir kalite ve maliyet görüşmesi olduğunu göstermektedir.
CNC Frezeleme Operasyonları için DFM İpuçları
İyi tasarım-üretilebilirlik (DFM) uygulaması, frezeleme sorunlarını atölyeye ulaşmadan önce azaltır.
Aşırı radyal angajmandan kaçının. Yüksek radyal adım aralığı kesme kuvvetini, ısıyı ve sapmayı artırır. Alüminyum bitirme için, takım çapının –50%'si radyal angajman tipik olarak optimaldir. Paslanmaz çelik veya titanyum için, uzun takım ömrü açısından –20% daha uygundur.
Rijit bağlama için tasarlayın. Sıkıca kenetlenmesi zor parçalar, frezeleme sırasında, özellikle tırmanma frezelemenin ileri çekme kuvvetleri altında, tırlama ve boyutsal değişkenlik gösterecektir. Düz bağlama yüzeyleri tasarlamak ve aşırı konsol geometrisinden kaçınmak yardımcı olur.
İnce desteksiz duvarları en aza indirin. 1,5–2 mm'nin altındaki duvar kalınlığı (malzemeye ve derinliğe bağlı olarak) frezeleme sırasında sapma ve tırlamaya karşı hassastır. İnce duvarların gerekli olduğu durumlarda, azaltılmış kesme derinliği ve yüksek iş mili hızı ile tırmanma bitirme stratejisi belirtmek boyutsal doğruluğu korumaya yardımcı olur.
Takım geometrisini malzemeyle eşleştirin. Alüminyum, geniş talaş boşluklu yüksek helisli, cilalı kanallı parmak frezeler gerektirir. Paslanmaz çelik, ısı direnci için değişken hatveli geometri ve AlTiN kaplamalar gerektirir. Alüminyum için optimize edilmiş takımları paslanmaz çelikte kullanmak — veya tam tersi — frezeleme stratejisinden bağımsız olarak takım ömrünü çarpıcı biçimde kısaltır ve yüzey kalitesini düşürür.
Yüzey bitirme gereksinimlerini açıkça belirtin. Ra değerleri, Rz değerleri ve kozmetik gereksinimler (A tarafı ile B tarafı yüzeyler) çizimde belirtilmelidir. Bu, CNC programcısının önemli olan yüzeyler için tırmanma frezelemeyi ve kaba geçişlerin kabul edilebilir olduğu yerlerde geleneksel frezelemeyi doğru şekilde atamasını sağlar.
Önemli Noktalar
- Tırmanma frezeleme, modern CNC işlemede standarttır — rijit, düşük boşluklu makinelerde geleneksel frezelemeden daha iyi yüzey kalitesi, daha uzun takım ömrü, daha düşük ısı oluşumu ve daha yüksek verimlilik üretir.
- Geleneksel frezeleme, eski makineler ve kaba yüzeyler için vazgeçilmez olmaya devam etmektedir — karşıt kesme kuvveti, aşınmış ekipmanda kesicinin içeri çekilmesini önler ve döküm veya oksitlenmiş yüzeylerde kenar şokunu azaltır.
- Talaş oluşumu temel mekanizmadır — kalından inceye (tırmanma) sürtünmeyi azaltır; inceden kalına (geleneksel) sürtünmeyi artırır.
- Malzeme önemlidir — alüminyum, paslanmaz çelik ve titanyum tırmanma frezelemeden fayda görür; dökme demir ve kaba dövme parçalar genellikle ilk kaba işleme geçişinde geleneksel frezelemeden fayda görür.
- En iyi üretim stratejisi genellikle hibrittir — geleneksel kaba işleme ardından tırmanma ile finiş işleme, takım korumasını yüzey kalitesi gereksinimleriyle dengeler.
- OEM alıcıları için, frezeleme stratejisi gerçek bir kalite ve maliyet değişkenidir — hassas bileşenler için sipariş verirken CNC tedarikçinizle görüşmeye değer.
Sık Sorulan Sorular
Tırmanma frezeleme ile geleneksel frezeleme arasındaki temel fark nedir?
Temel fark, kesici dönüşü ile iş parçası ilerleme yönü arasındaki ilişkidir. Tırmanma frezelemede kesici, ilerleme yönüyle aynı yönde döner ve daha düşük sürtünme ve ısı ile kalından inceye talaş üretir. Geleneksel frezelemede kesici, ilerlemeye karşı döner ve tam talaş temasından önce daha fazla sürtünme ile inceden kalına talaş üretir. Bu tek fark, yüzey kalitesi, takım aşınması, ısı oluşumu ve işleme stabilitesi üzerindeki tüm aşağı yönlü etkileri tetikler. Modern CNC makineleri, önemli performans avantajları nedeniyle çoğu işlem için varsayılan olarak tırmanma frezeleme kullanır.
Tırmanma frezeleme neden geleneksel frezelemeden daha iyi yüzey kalitesi üretir?
Tırmanma frezelemenin kalından inceye talaş oluşumu, kesici kenarın tam talaş yükünde hemen devreye girmesi ve kayma aşaması olmaması anlamına gelir. Bu, geleneksel frezelemede yüzey bulaşmasına, yığılmış kenar oluşumuna ve malzeme yırtılmasına neden olan sürtünme temasını ortadan kaldırır. Sonuç, daha düşük Ra değerleri, daha temiz işlenmiş yüzeyler ve daha tutarlı kozmetik görünümdür — özellikle alüminyum, paslanmaz çelik ve dar yüzey spesifikasyonlarına sahip hassas parçalar için önemlidir. Pratikte, tırmanma frezeleme finiş geçişleri rutin olarak karşılaştırılabilir geleneksel frezeleme geçişlerinden –55 daha düşük Ra değerleri elde eder.
Geleneksel frezeleme hiç tırmanma frezelemeden daha iyi midir?
Evet — belirli durumlarda. Geleneksel frezeleme, kılavuz vida boşluğu olan eski manuel freze makinelerinde daha güvenli ve daha kararlıdır; burada tırmanma frezelemenin ileri çekme kuvveti kontrolsüz tabla hareketine neden olabilir. Ayrıca kaba döküm veya dövme yüzeyler üzerindeki ilk kaba işleme geçişinde daha iyi performans gösterir; burada kademeli inceden kalına talaş teması kesici kenar üzerindeki darbe şokunu azaltır. Birçok üretim atölyesi hibrit bir yaklaşım kullanır: kaba işleme için geleneksel frezeleme, yarı finiş ve finiş geçişleri için tırmanma frezeleme.
Frezeleme stratejisi CNC üretiminde takım ömrünü nasıl etkiler?
Frezeleme stratejisi takım ömrünü öncelikle ısı oluşumu ve sürtünme yoluyla etkiler. Geleneksel frezelemenin inceden kalına talaş oluşumu, kesme arayüzünde daha fazla sürtünme yaratarak kesme sıcaklıklarını yükseltir ve yan yüzey aşınmasını, çukur aşınmasını ve yığılmış kenar oluşumunu hızlandırır. SME endüstri verilerine göre, kesme sıcaklığı karbür takım ömrünün en güçlü belirleyicileri arasındadır — geleneksel frezelemedeki daha yüksek sürtünme doğrudan daha sık takım değişimine ve parça başına daha yüksek takım maliyetine dönüşür. Tırmanma frezelemenin verimli talaş oluşumu kesme sıcaklıklarını düşürür ve takım ömrünü uzatır; bu, yüksek hacimli CNC üretiminde ölçülebilir bir maliyet avantajıdır.
CNC parçaları tedarik ederken hangi frezeleme yöntemini belirtmeliyim?
Alüminyum, paslanmaz çelik veya titanyumdan hassas işlenmiş bileşenler için finiş geçişlerinde tırmanma frezeleme doğru spesifikasyondur. CNC tedarikçinizden yüzey kalitesi açısından kritik özellikler için tırmanma frezeleme stratejileri kullandıklarını doğrulamalarını isteyin. Kaba dökümlerden veya dövmelerden tedarik edilen bileşenler için geleneksel kaba işleme / tırmanma finiş işleme yaklaşımı uygundur. Tedarikçiniz belirli bir neden olmaksızın modern CNC ekipmanında baştan sona geleneksel frezeleme kullanıyorsa, bu görüşmeye değerdir — size yüzey kalitesi ve boyutsal tutarlılık açısından maliyete neden oluyor olabilir.
CNC frezelemede çatırtıya ne neden olur ve nasıl önlenir?
Çatırtı, kesme kuvvetlerine göre yetersiz sistem rijitliğinden kaynaklanan kendinden tahrikli titreşimdir. Yaygın tetikleyiciler arasında aşırı takım çıkıntısı, yüksek radyal kesme derinliği, zayıf iş parçası bağlama ve kurulumda rezonans frekansını uyaran yanlış iş mili hızı bulunur. Önleme stratejileri arasında takım çıkıntısını kısaltmak, iş parçası bağlama temas alanını artırmak, radyal teması azaltmak, iş mili hızını ayarlamak ve finiş geçişleri için tırmanma frezelemeye geçmek (geleneksel frezelemeden daha düşük ve daha tutarlı kesme kuvvetleri üretir) yer alır. Sabit talaş yükünü koruyan trokoidal takım yolları, cep frezeleme işlemlerinde çatırtıyı ortadan kaldırmada özellikle etkilidir.
Malzeme sertliği tırmanma ve geleneksel frezeleme arasındaki seçimi nasıl etkiler?
Daha sert malzemeler genellikle tırmanma frezeleme lehine durumu güçlendirir çünkü geleneksel frezelemenin ürettiği ısı ve sürtünmeye karşı daha hassastırlar. Paslanmaz çelik, geleneksel frezelemenin sürtünme aşamasında yüzeyde iş sertleşmesi yaşar ve sonraki kesimleri takım üzerinde daha agresif hale getirir. Titanyumun düşük termal iletkenliği, ısının kesme bölgesinde yoğunlaşması anlamına gelir — ve geleneksel frezelemenin daha yüksek sürtünmesi bu termal yükü dramatik şekilde artırır. Dökme demir için, aşındırıcı grafit içeriği ve kaba yüzey tabakası, ilk kaba işleme geçişi için geleneksel frezelemeyi uygun kılar; yüzey kırıldıktan sonra tırmanma frezeleme tercih edilir.
Kurulum yeterince rijit değilse tırmanma frezeleme parçalara zarar verebilir mi?
Evet. Makine boşluğu, takım sarkması veya iş parçası bağlama zayıflığı belirginse, tırmanmalı frezelemenin ileri çekme kesme kuvveti tablanın veya iş parçasının programlanan ilerleme hızının ötesinde kesiciye doğru hızlanmasına neden olabilir. Bu, takımı aşırı yükler, boyutsal hatalara yol açar ve parmak frezeleri kırabilir veya hassas yüzeylere zarar verebilir. Çözüm, rijitlik sorununu doğrudan ele almaktır: takım sarkmasını en aza indirin, iş parçası bağlamanın güvenli olduğunu doğrulayın ve agresif tırmanmalı frezeleme parametrelerini çalıştırmadan önce makinenin boşluğunun spesifikasyon dahilinde olduğunu onaylayın. Gerçekten aşınmış veya düşük rijitlikli kurulumlar için, makine veya fikstür iyileştirilene kadar geleneksel frezeleme daha güvenli seçenektir.
Havacılık, endüstriyel otomasyon ve OEM üretim uygulamaları için hassas CNC işlemede 15+ yıllık deneyime sahip CMS mühendislik ekibi tarafından yazılmıştır. Teknik referanslar: ASME Y14.5 (Boyutlandırma ve Toleranslandırma), ISO 513 (Sert kesici malzemelerin sınıflandırılması), SME Machining Handbook (Takım Ömrü ve Kesme Sıcaklığı Verileri).


