
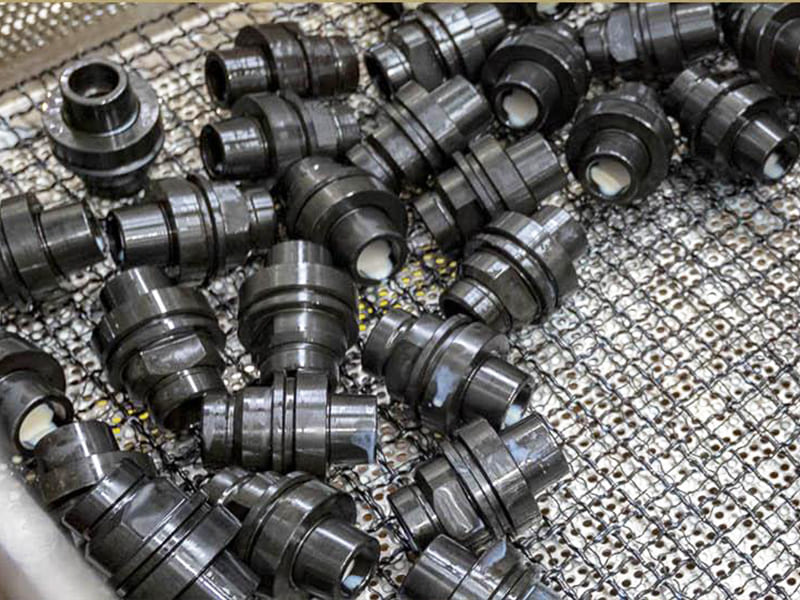
Schnelle Antwort: Black Oxide auf Stahl ist eine chemische Konversionsbeschichtung – kein Lack, keine Beschichtung oder aufgetragene Schicht – die die Stahloberfläche selbst in Magnetit (Fe₃O₄) mit einer Dicke von ca. 0,5–1,5 µm umwandelt. Diese nahezu Null-Dicke ist der entscheidende technische Vorteil: Sie fügt Wellen, Gewindebohrungen, Präzisionsbohrungen oder Passflächen keine messbare Abmessung hinzu, was sie zur einzigen praktikablen schwarzen Oberflächenbehandlung für Teile mit Toleranzen von ±0,01–0,02 mm macht. Die Konversionsschicht allein bietet nur minimalen Korrosionsschutz – der Schutz hängt fast vollständig vom Nachbehandlungsschritt der Versiegelung ab (Öl, Wachs oder Polymer). Black Oxide ist die richtige Wahl für industrielle Präzisionskomponenten im Innenbereich, Verbindungselemente, Zahnräder und Schneidwerkzeuge. Es ist nicht geeignet für maritime Umgebungen, Salzwasser, starke Außenanwendungen oder Umgebungen mit hohem Abrieb.
Was ist Black Oxide?
Black Oxide ist ein kontrollierter elektrochemischer Oxidationsprozess, der das Eisen an der Stahloberfläche durch Eintauchen in eine heiße alkalische Lösung bei ca. 135–150°C in Magnetit (Fe₃O₄) – ein stabiles schwarzes Eisenoxid – umwandelt. Die chemische Reaktion:
3 Fe + 4 H₂O → Fe₃O₄ + 4 H₂ (vereinfacht)
Die gebildete Magnetitschicht ist ca. 0,5–1,5 µm dick. Dies ist die grundlegende Eigenschaft, die Black Oxide von allen anderen schwarzen Oberflächenverfahren unterscheidet. Die Schicht liegt nicht auf dem Stahl – sie ist die umgewandelte Stahloberfläche. Wenn der Prozess abgeschlossen ist, hat das Teil die gleichen Außenabmessungen wie beim Eintritt in das Prozessbad. Jede Dimensionsänderung liegt unterhalb der Messfähigkeit üblicher Prüfgeräte.
Diese Eigenschaft ist der Grund, warum das Verfahren als “Konversionsbeschichtung” bezeichnet wird – die Oberfläche wird umgewandelt, nicht beschichtet.
Black Oxide vs. andere schwarze Oberflächenverfahren
| Fertig | Prozesstyp | Typische Dicke | Einfluss auf die Abmessungen | Geeignet für ±0,02 mm Toleranz? |
|---|---|---|---|---|
| Schwarzes Oxid | Konversionsbeschichtung | ~0,5–1,5 µm | Keine messbare Änderung | Ja |
| Schwarze Zinkbeschichtung | Elektrolytische Abscheidung | 5–15 µm | Ändert die Abmessungen | Begrenzt |
| Pulverbeschichtung (schwarz) | Aufgetragene Beschichtung | 60–120 µm | Bedeutend | Nein |
| PVD (TiN, TiAlN, DLC) | Physikalische Gasphasenabscheidung | 1–5 µm | vernachlässigbar | Ja |
| Schwarzer Lack | Aufgetragene Beschichtung | 20–80 µm | Bedeutend | Nein |
| Manganphosphatierung | Konversionsbeschichtung | 5–25 µm | Mäßig | Begrenzt |
Die praktische Konsequenz: Wenn ein Teil Gewindebohrungen, Präzisionswellen, Lagersitze oder Passungen mit geringem Spiel aufweist, ist Black Oxide die einzige kostengünstige schwarze Behandlung, die keine anschließende Bearbeitung oder Toleranzkompensation erfordert.
Warum Ingenieure Black Oxide für Präzisionsstahlteile wählen
Dimensionsneutralität
Der primäre technische Grund für die Spezifikation von Black Oxide ist nicht der Korrosionsschutz oder das Erscheinungsbild – es ist die Tatsache, dass das Verfahren die Teilabmessungen nicht verändert. Vergleichen Sie den Toleranzeinfluss:
Ein M8×1,25-Gewindeloch in einer Präzisionsbaugruppe: Die Flankendurchmessertoleranz für eine 6H-Gewindepassung beträgt ca. +0,000/+0,250 mm. Schwarze Zinkbeschichtung mit 10 µm pro Oberfläche reduziert den effektiven Lochflankendurchmesser um ca. 0,020 mm – was die Gewindepassung möglicherweise von 6H auf 5H verschiebt und Montageinterferenzen verursacht. Black Oxide bei 1 µm: Die Änderung liegt unterhalb der Messauflösung der meisten Produktionsprüfungen.
Für eine Präzisionswelle mit einer Durchmessertoleranz von ±0,010 mm: Schwarze Zinkbeschichtung mit 10 µm erhöht den Durchmesser um 0,020 mm und verbraucht das gesamte Toleranzband. Black Oxide bei 1 µm liegt unterhalb der Relevanzschwelle.
Diese Dimensionsneutralität eliminiert:
- Die Notwendigkeit, ein Untermaß vor der Beschichtung zu bearbeiten und engere Toleranzen vor dem Prozess einzuhalten
- Nachträgliche Gewindenacharbeit oder Nachschneideoperationen
- Toleranzkettenanalyse für den Beschichtungsbeitrag
- Abdeckung von Präzisionsflächen vor der Beschichtung
Erhaltung von Gewinden und Zahnradgeometrie
Gewinde sind die empfindlichste Geometrie für Beschichtungsaufbau, da die Toleranzbänder eng sind und die Toleranz des Gegenstücks bereits durch die Gewindeklasse verbraucht ist. Black Oxide ist aus diesem Grund die Standardoberflächenbehandlung für Präzisionsgewindebefestigungen – einschließlich Luftfahrt-, Medizin- und Instrumentierungsschrauben.
Die Zahnradgeometrie ist ähnlich empfindlich. Selbst 5–10 µm Beschichtungsdicke auf einer Zahnflanke verändert die effektive Zahndicke, erhöht das Flankenspiel auf einer Seite des Eingriffs und verschiebt den Betriebswälzkreis. Black Oxide beeinflusst die Zahnradgeometrie nicht.
Erhaltung der elektrischen Leitfähigkeit
Im Gegensatz zu den meisten Beschichtungen erhält Black Oxide die elektrische Leitfähigkeit der Stahloberfläche. Die Magnetitschicht (Fe₃O₄) hat eine moderate elektrische Leitfähigkeit – weit höher als Lack, Pulverbeschichtung oder Polymerfilme. Dies ist relevant für:
- Erdungskomponenten, die metallischen Kontaktwiderstand erfordern
- EMV/EMI-Abschirmflächen, bei denen Durchgängigkeit erforderlich ist
- Elektrische Baugruppenkomponenten, bei denen die Leitfähigkeit an der Oberflächenschnittstelle spezifiziert ist
Lack und Pulverbeschichtung erzeugen isolierende Oberflächen; Galvanisierung verändert die Leitfähigkeit je nach abgeschiedenem Metall. Black Oxide erhält den Leitfähigkeitscharakter des Stahls.
Anwendungen, bei denen Schwarzoxid die Standardspezifikation ist
| Anwendung | Warum Schwarzoxid Standard ist |
|---|---|
| Präzisionsbefestigungselemente (Bolzen, Schrauben, Muttern) | Keine Gewindestörung, konsistente Drehmomentwerte |
| Präzisionszahnräder und Getriebewellen | Erhält Zahngeometrie und Flankenspiel-Spezifikation |
| Passstifte und Ausrichtstifte | Hält H7/h6 oder engere Durchmessertoleranzen ein |
| Schneidwerkzeuge (Gewindebohrer, Bohrer, Schaftfräser) | Erhält Kantengeometrie, hält Schneidöl |
| Feuerwaffenkomponenten | Matte Oberfläche mit geringer Blendung, Maßhaltigkeit |
| Präzisionsinstrumentenkomponenten | Nicht reflektierende Oberfläche, keine Toleranzbeeinträchtigung |
| Chirurgische und medizinische Stahlinstrumente | Saubere Oberfläche, präzise Oberflächenmaße |
| CNC bearbeitete Gehäuse mit mehreren Gewindebohrungen | Kein Nachschneiden erforderlich, schnellere Montage |
Korrosionsbeständigkeit: Die kritische Einschränkung
Das folgenreichste Missverständnis über Schwarzoxid ist die Annahme, dass es einen wesentlichen Korrosionsschutz bietet. Das tut es für sich allein nicht.
Warum die Oxidschicht allein nur minimalen Schutz bietet
Die durch Schwarzoxid gebildete Magnetitschicht ist auf mikroskopischer Ebene porös. Die Poren ermöglichen es Feuchtigkeit und Sauerstoff, den darunterliegenden Stahl zu erreichen, was bedeutet, dass unversiegelte Schwarzoxidteile in feuchter Umgebungsluft innerhalb von Stunden bis Tagen zu rosten beginnen – unter bestimmten Bedingungen schneller als blanker Stahl, da der Prozess durch den Entfettungsschritt Oberflächenöle entfernt.
Der Beitrag der Oxidschicht zur Korrosionsbeständigkeit besteht darin, eine Oberfläche mit hoher Porosität zur Ölretention bereitzustellen – sie wirkt wie ein Schwamm für die nach der Oxidation aufgetragene Versiegelungsbehandlung, nicht als Barriere selbst.
Versiegelungsoptionen nach der Behandlung
| Versiegelungsbehandlung | Korrosionsleistung | Dauerhaftigkeit | Typische Salzsprühbeständigkeit |
|---|---|---|---|
| Keine Versiegelung | Im Wesentlichen keine | k. A. | < 1 Stunde |
| Leichtes Mineralöl | Gering bis mäßig | Tage bis Wochen | 10–30 Stunden |
| Schweröl / Konservierungsöl | Mäßig | Wochen bis Monate | 30–100 Stunden |
| Wachs (mikrokristallin) | Mäßig | Monate | 50–150 Stunden |
| Öl mit eindringendem Rostschutzmittel | Mäßig bis gut | Monate | 100–300 Stunden |
| Polymerbasierte Versiegelung | Gut | Verlängert | 200–500 Stunden |
Der Versiegelungsschritt ist nicht optional – er ist der eigentliche Korrosionsschutzmechanismus für Schwarzoxidteile. Eine korrekt spezifizierte Schwarzoxidbehandlung sollte immer die Versiegelungsspezifikation als Teil der Oberflächenbehandlungsangabe enthalten.
Umwelteignung
| Umwelt | Schwarzoxid-Eignung | Mindestversiegelung erforderlich |
|---|---|---|
| Sauberer trockener Innenbereich | Ausgezeichnet | Leichtes Öl akzeptabel |
| Kontrollierter Innenbereich mit Luftfeuchtigkeit | Gut | Öl oder Wachs erforderlich |
| Außenbereich mit leichter Exposition | Grenzwertig | Schweröl- oder Polymerdichtmittel, regelmäßige Wartung |
| Kontinuierliche Außenexposition | Nicht empfohlen | — |
| Meeres- oder Salzwasserumgebung | Nicht geeignet | — |
| Chemikalien- oder Säureexposition | Nicht geeignet | — |
Für Teile, die Korrosionsbeständigkeit über das hinaus erfordern, was Schwarzoxid mit Versiegelung bietet, sollten alternative Verfahren spezifiziert werden: schwarzes Zinkplattieren für moderate Korrosionsbeständigkeit bei akzeptabler Maßabweichung, PVD-Beschichtungen für überlegene Korrosions- und Verschleißbeständigkeit mit minimaler Maßänderung, oder Pulverbeschichtung für maximalen Barriereschutz, wo Maßabweichungen akzeptabel sind.
CNC Bearbeitungsqualität und Schwarzoxid-Finish
Schwarzoxid wandelt die Oberfläche so um, wie sie ist. Es füllt keine Oberflächenunregelmäßigkeiten, verdeckt keine Bearbeitungsspuren und gleicht keine Oberflächenrauheit aus. Die Finish-Qualität wird vollständig durch den Zustand der bearbeiteten Oberfläche bestimmt, die in den Prozess eingeht.
Einfluss der Oberflächenrauheit auf das Erscheinungsbild
| Bearbeiteter Ra-Wert | Schwarzoxid-Erscheinungsbild |
|---|---|
| Ra ≤ 0,8 µm (geschliffen oder feingedreht) | Tiefes, gleichmäßiges, konsistentes Schwarz |
| Ra 0,8–1,6 µm (Standard-CNC-Drehen/Fräsen) | Gute Gleichmäßigkeit, leichte Textur sichtbar |
| Ra 1,6–3,2 µm | Texturvariation sichtbar; akzeptabel für Industrieteile |
| Ra > 3,2 µm | Deutlich ungleichmäßig; matt mit Texturkontrast |
Der Mechanismus: Die Schwarzoxidschicht folgt der Mikrotopographie der Oberfläche. Bereiche mit unterschiedlicher Rauheit reagieren mit leicht unterschiedlichen Geschwindigkeiten und erzeugen eine geringfügig unterschiedliche Farbtiefe. Auf einer präzisionsgeschliffenen Oberfläche (Ra ≤ 0,4 µm) erscheint das Finish tief und gleichmäßig. Auf einer raueren Oberfläche erzeugen Mikrospitzen und -täler eine sichtbare Textur in der umgewandelten Schicht.
Anforderungen an die Bearbeitungsvorbereitung
Öl- und Kühlmittelentfernung: Rückstände von Schneidöl und Kühlmittel auf der Oberfläche verhindern, dass die Oxidationsreaktion gleichmäßig abläuft. Die alkalische Prozesslösung kann ölkontaminierte Oberflächen nicht vollständig durchdringen, was zu fleckigen Bereichen führt, in denen die Reaktion unvollständig war. Eine umfassende Entfettung – typischerweise Ultraschallreinigung in alkalischem Reiniger, gefolgt von Wasserspülung – ist vor dem Oxidationsschritt unerlässlich.
Entgratung: Grate reagieren während der Oxidation anders als das Grundmaterial, da ihre Geometrie, Kornorientierung und Oberflächenbeschaffenheit sich von der primären bearbeiteten Oberfläche unterscheiden. Grate auf schwarzoxidierten Teilen erscheinen als unregelmäßige hellere oder dunklere Flecken an Kanten. Alle Kanten sollten entgratet und idealerweise angeschrägt werden (0,2–0,5 mm × 45°) für ein konsistentes Erscheinungsbild.
Oberflächengleichmäßigkeit: Wenn ein Teil Bereiche mit deutlich unterschiedlichen Oberflächenfinishes aufweist – zum Beispiel eine gefräste Fläche mit Ra 1,6 µm neben einer geschliffenen Bohrung mit Ra 0,4 µm – wird der Unterschied nach dem Schwarzoxidieren als Kontrast zwischen den Bereichen sichtbar. Teile mit anspruchsvollen kosmetischen Anforderungen sollten konsistente Oberflächenfinish-Spezifikationen über alle sichtbaren Flächen hinweg aufweisen.
Checkliste für die Vorprozess-Inspektion
| Vorprozess-Zustand | Auswirkung auf Schwarzoxid | Erforderliche Maßnahme |
|---|---|---|
| Bearbeitungsöl vorhanden | Fleckige Reaktion, helle Bereiche | Vollständige Entfettung (alkalische Reinigung + Spülung) |
| Kühlmittelrückstände | Ungleichmäßige Farbe | Ultraschallreinigung |
| Grate an Kanten | Farbvariation an Kanten | Entgraten vor dem Prozess |
| Gemischte Oberflächenfinishes | Sichtbarer Kontrast zwischen Zonen | Ra vereinheitlichen oder Erscheinungsvariation akzeptieren |
| Wärmebehandlungszunder oder Verfärbung | Schlechte Reaktion, schlechte Haftung | Beizen mit Säure vor der Oxidation |
Schwarzoxid auf Edelstahl
Schwarzoxid auf Edelstahl ist ein anderes und komplexeres Verfahren als auf Kohlenstoffstahl.
Warum Edelstahl schwerer zu schwärzen ist
Edelstahl enthält Chrom (10,5%+ Massenanteil), das an der Oberfläche eine dichte, selbstheilende Chromoxid-Passivschicht (Cr₂O₃) bildet. Diese Passivschicht verleiht Edelstahl seine Korrosionsbeständigkeit, verhindert jedoch auch, dass die Eisenoxidationsreaktion, die auf Kohlenstoffstahl Schwarzoxid erzeugt, leicht abläuft.
Um Edelstahl schwarz zu oxidieren, muss die Passivschicht zunächst durch einen aggressiven Säureaktivierungsschritt aufgebrochen werden, wonach das Teil in einem speziellen Oxidationsbad verarbeitet werden kann, das für Edelstahllegierungen formuliert ist. Die Reaktionschemie, Badzusammensetzung und Temperatur unterscheiden sich erheblich von Schwarzoxid auf Kohlenstoffstahl.
Erscheinungsunterschiede
Die auf Edelstahl erzeugte Schwarzoxidschicht unterscheidet sich von den Ergebnissen auf Kohlenstoffstahl:
- Farbtiefe: Schwarzes Oxid auf Edelstahl erzeugt typischerweise ein dunkelgraues bis grauschwarzes Erscheinungsbild, anstatt des tiefen, gleichmäßigen Schwarz, das auf Kohlenstoffstahl erreichbar ist. Der Unterschied ist metallurgisch bedingt – die auf Edelstahl gebildete Schicht hat eine andere Oxidzusammensetzung und -struktur.
- Chargenabweichung: Die Farbkonsistenz über Chargen hinweg ist bei Edelstahl schwieriger zu erreichen, da der Zustand der Passivschicht je nach Wärmebehandlungsgeschichte, Oberflächenbeschaffenheit und Legierungscharge variiert.
- Legierungseffekt: 304-Edelstahl erzeugt typischerweise ein dunkleres Ergebnis als 316-Edelstahl, da der höhere Molybdängehalt von 316 die Chemie der Passivschicht und die Aktivierungsbeständigkeit verändert.
Prozesskontrollanforderungen für Edelstahl
| Prozessparameter | Kohlenstoffstahl | Rostfreier Stahl |
|---|---|---|
| Oberflächenaktivierungsschritt | Standard-alkalische Reinigung | Aggressive Säureaktivierung erforderlich |
| Badchemie | Standard-alkalische Oxidation | Spezialisierte Edelstahlformel |
| Prozesskontrolltoleranz | Mäßig | Eng (Temperatur, Zeit, Konzentration) |
| Erreichbare Farbe | Tiefschwarz, konsistent | Dunkelgrau bis grauschwarz, variabel |
| Farbkonsistenz von Charge zu Charge | Hoch | Mäßig |
Für Anwendungen, die ein tiefes, gleichmäßiges Schwarz auf Edelstahl mit besserer Farbkonsistenz erfordern, ist eine PVD-Beschichtung (DLC, TiN oder CrN-basiert) eine zuverlässigere Option – zu höheren Kosten, aber mit besserer Erscheinungskontrolle und überlegener Verschleißfestigkeit.
Häufige Schwarzoxid-Defekte und Ursachen
| Fehler | Visuelles Symptom | Grundursache | Abhilfemaßnahmen |
|---|---|---|---|
| Fleckige Färbung | Helle/dunkle Bereiche auf demselben Teil | Unzureichende Entfettung; Ölrückstände | Vollständige alkalische Reinigung + Ultraschallspülung |
| Oberfläche reibt ab | Schwarze Schicht lässt sich mit einem Tuch abwischen | Prozesskontamination; unvollständige Reaktion | Vorreinigung verbessern; Badchemie überprüfen |
| Rostflecken (schnell) | Korrosion innerhalb von Tagen | Keine oder unzureichende Versiegelung | Öl oder Wachs sofort nach der Oxidation auftragen |
| Grau statt schwarz | Insgesamt grauer Ton | Badtemperatur zu niedrig; schwache Chemie | Badtemperatur erhöhen; Chemie auffrischen |
| Inkonsistente Chargenfarbe | Farbabweichung zwischen Teilen | Gemischte Legierungen in derselben Charge; Ra-Abweichung | Legierungen trennen; Oberflächenbeschaffenheit kontrollieren |
| Streifen oder Fließmarkierungen | Lineare Markierungen auf der Oberfläche | Unsachgemäßes Spülen; kontaminierte Bäder | Spülschritte verbessern; Bäder reinigen |
| Blasenbildung/Abblättern | Film löst sich in Schichten | Bei echtem Schwarzoxid nicht möglich | Falls dies auftritt: Die Ablagerung besteht aus einem anderen Material (Farbe, Zunder) – keine echte Schwarzoxid-Beschichtung |
Hinweis zur letzten Zeile: Echte Schwarzoxid-Beschichtung kann nicht abblättern oder Blasen bilden, da sie keine separate Schicht ist – sie ist die umgewandelte Stahloberfläche. Wenn eine “Schwarzoxid”-Oberfläche abblättert, war die Ablagerung kein korrekt gebildeter Magnetit, sondern eher ein Oberflächenzunder, eine Verunreinigungsschicht oder ein Rückstand aus einem unsachgemäß kontrollierten Bad. Dies ist immer ein Prozessfehler, kein Materialfehler.
Wann Schwarzoxid nicht verwendet werden sollte
Schwarzoxid ist nicht für jede Anwendung geeignet. Die folgenden Bedingungen zeigen, wo alternative Oberflächenbehandlungen spezifiziert werden sollten:
Meeres- oder Salzwasserbelastung: Die Versiegelungsbehandlung kann bei kontinuierlicher Salzsprühbelastung oder Meerwasser-Tauchung keinen ausreichenden Schutz bieten. Salzsprühtests gemäß ASTM B117 für ordnungsgemäß versiegeltes Schwarzoxid erreichen typischerweise 30–100 Stunden – weit unter den 500–2000+ Stunden, die für Meerestauglichkeit erforderlich sind. Spezifizieren Sie Zinkbeschichtung (5–15 µm) oder PVD-Beschichtung für diese Umgebungen.
Kontinuierliche Außenbelastung: Regen, UV und Witterung bauen die Versiegelungsbehandlung im Laufe der Zeit ab. Ohne regelmäßiges Nachölen entwickeln Außen-Schwarzoxid-Teile innerhalb von Wochen bis Monaten Rost. Für dauerhafte Außeninstallationen spezifizieren Sie Verzinkung, Zinkbeschichtung oder Pulverbeschichtung.
Starker Abrieb oder gleitender Verschleiß: Bei 0,5–1,5 µm wird Schwarzoxid unter gleitendem Kontakt gegen harte Oberflächen fast sofort abgetragen. Es bietet in keiner herkömmlichen Weise Verschleißfestigkeit. Für verschleißfeste schwarze Oberflächen spezifizieren Sie Nitrieren (das eine harte Verbindungsschicht von 0,1–0,5 mm Tiefe bildet), TiN- oder TiAlN-PVD-Beschichtungen oder Hartchrom.
Chemische Umgebungen: Schwarzoxid und seine Versiegelungsbehandlungen haben keine nennenswerte Beständigkeit gegen Säuren, starke Laugen oder industrielle Lösungsmittel. Die Oxidschicht löst sich bereits bei verdünnter Säurebelastung auf.
Hochwertige dekorative Anforderungen: Das matte Schwarz von Schwarzoxid ist funktional und für industrielle Anwendungen geeignet, bietet jedoch nicht die Farbtiefe, den Glanz oder die Haltbarkeit von PVD-Beschichtungen für Verbraucher- oder Architekturanwendungen.
Zeichnungsspezifikation für Schwarzoxid
Eine vollständige Schwarzoxid-Spezifikation auf einer technischen Zeichnung sollte Folgendes enthalten:
Mindestens erforderliche Elemente:
| Element | Typische Spezifikation | Technischer Zweck |
|---|---|---|
| Prozessstandard | MIL-DTL-13924 Klasse 1 (heißalkalisch) | Definiert Prozesstyp und Qualitätsanforderungen |
| Anwendbares Material | Stahl (bei Edelstahl Güte angeben) | Vermeidet falsche Prozessanwendung |
| Versiegelungsanforderung | Ölversiegelung / Wachsversiegelung / Polymer-Versiegelung | Stellt sicher, dass Korrosionsschutz spezifiziert ist |
| Farbakzeptanzbereich | Schwarz bis dunkelschwarz (definieren, falls kritisch) | Kontrolliert kosmetische Abweichungen |
| Ra-Anforderung (falls kosmetisch) | Ra ≤ 1,6 µm vor der Verarbeitung | Kontrolliert die in den Prozess eingehende Oberflächengüte |
Beispiel für Zeichnungsangabe:
SCHWARZOXID PER MIL-DTL-13924 KLASSE 1, ÖLVERSIEGELUNG NACH DER VERARBEITUNG. OBERFLÄCHENGÜTE VOR DEM PROZESS: Ra ≤ 1,6 µm. ALLE OBERFLÄCHEN SOFERN NICHT ANDERS ANGEGEBEN.
Die Versiegelungsspezifikation muss explizit erscheinen. Eine Angabe von nur “SCHWARZOXID” ohne Versiegelungsanforderung führt zu Teilen, die bei Umgebungsfeuchtigkeit schnell rosten.
Wichtigste Erkenntnisse
- Schwarzoxid ist eine Konversionsbeschichtung, keine aufgetragene Schicht – es wandelt die Stahloberfläche in Magnetit (Fe₃O₄) bei 0,5–1,5 µm um, ohne messbare Dimensionsänderung. Dies macht es zur einzigen praktischen kostengünstigen schwarzen Oberflächenbehandlung für Teile mit ±0,01–0,02 mm Toleranzen.
- Die Oxidschicht selbst bietet keinen nützlichen Korrosionsschutz – der Schutz hängt vollständig von der Nachbehandlungs-Versiegelung ab. Unversiegelte Schwarzoxid-Teile rosten innerhalb von Stunden bei Umgebungsfeuchtigkeit. Spezifizieren Sie immer Öl-, Wachs- oder Polymer-Versiegelung als Teil der Oberflächenbehandlungsanforderung.
- Schwarzoxid ist für saubere Innen-Industrieumgebungen geeignet – ordnungsgemäß versiegelt bietet es ausreichenden Korrosionsschutz für Maschinen, Instrumente und Baugruppen, die vor direkter Feuchtigkeitseinwirkung geschützt sind. Es ist nicht für Außen-, Meeres- oder chemische Umgebungen geeignet.
- Die in den Prozess eingehende Oberflächenqualität bestimmt die Endqualität – Schwarzoxid verdeckt keine Bearbeitungsspuren oder Oberflächenunregelmäßigkeiten. Teile mit Ra > 1,6 µm oder unzureichender Entfettung weisen sichtbar inkonsistente Endqualität auf.
- Schwarzoxid auf Edelstahl ist ein anderer, komplexerer Prozess der dunkelgrau statt tiefschwarz erzeugt, mit geringerer Chargenkonsistenz als bei Kohlenstoffstahl.
- Der Hauptwettbewerbsvorteil von Schwarzoxid sind Kosten und Dimensionsneutralität: es ist schneller und billiger als Beschichtung, und im Gegensatz zu allen anderen schwarzen Behandlungen erfordert es keine Toleranzkompensation, kein Abdecken von Präzisionsflächen und keine Nachbearbeitung an Gewinden oder Passungen.
- Für OEM-Einkaufsteams: Schwarzoxid-Spezifikationen sollten MIL-DTL-13924 Klasse 1 (den Standard für heißalkalisches Verfahren auf Stahl), die Art der Versiegelungsbehandlung und deren Anwendungsmethode, die erforderliche Oberflächengüte vor der Verarbeitung sowie die Frage, ob Edelstahl eine separate Prozessfreigabe und Farbbereichsakzeptanz erfordert, enthalten.
Häufig gestellte Fragen
Verhindert Schwarzoxid Rost auf Stahl?
Für sich allein bietet unversiegeltes Schwarzoxid praktisch keinen Rostschutz – Teile rosten in feuchter Luft innerhalb von Stunden bis Tagen. Die Korrosionsbeständigkeit von Schwarzoxid stammt vollständig aus der Versiegelungsbehandlung, die unmittelbar nach dem Oxidationsschritt aufgetragen wird: leichtes Mineralöl bietet 10–30 Stunden Salzsprühtest-Beständigkeit; schweres Öl oder Wachs bietet 50–150 Stunden; polymerbasierte Versiegelungen können 200–500 Stunden erreichen. Für industrielle Innenanwendungen mit kontrollierter Luftfeuchtigkeit ist ordnungsgemäß versiegeltes Schwarzoxid ausreichend. Für Außen-, Meeres- oder Hochfeuchtigkeitsumgebungen bieten alternative Oberflächenbehandlungen (Verzinkung, PVD, Pulverbeschichtung) einen wesentlich besseren Korrosionsschutz.
Ist Schwarzoxid besser als Verzinkung für Präzisionsstahlteile?
Für Präzisionsteile, bei denen Maßgenauigkeit die übergeordnete Anforderung ist, ist Schwarzoxid deutlich besser als Verzinkung. Schwarzoxid fügt etwa 0,5–1,5 µm hinzu, ohne messbare Auswirkungen auf Gewinde, Wellen oder Präzisionspassungen. Verzinkung fügt 5–15 µm pro Oberfläche hinzu, was Spiele bei Präzisionspassungen verringern, Gewindebohrungen eng machen und eine Nachbearbeitung der Gewinde erfordern kann. Für den reinen Korrosionsschutz ist Verzinkung besser – sie bietet überlegenen Barriereschutz und opferanodischen Schutz, selbst bei Kratzern. Die richtige Wahl hängt davon ab, ob Maßgenauigkeit oder Korrosionsschutz die Anwendung bestimmt.
Welche Dicke fügt Schwarzoxid zu Stahl hinzu?
Schwarzoxid fügt etwa 0,5–1,5 µm pro Oberfläche hinzu – eine Umwandlungsschicht, keine abgeschiedene Schicht, was bedeutet, dass sich das Material nicht auf der Oberfläche aufbaut. Für praktische technische Zwecke ist diese Dicke vernachlässigbar: Sie liegt unter der Messauflösung standardmäßiger Mikrometer und beträgt weniger als 10% des Toleranzbands bei einer Präzisionspassung von ±0,010 mm. Diese nahezu Null-Dicke ist die Eigenschaft, die Schwarzoxid zur Standard-Oberflächenbehandlung für Präzisionsgewindebefestigungen, Präzisionszahnräder und eng tolerierte bearbeitete Komponenten macht, bei denen jeder Beschichtungsaufbau eine Maßkompensation oder Nachbearbeitung erfordern würde.
Kann Schwarzoxid auf Edelstahl aufgetragen werden?
Ja, aber der Prozess ist komplexer und das Ergebnis unterscheidet sich von Kohlenstoffstahl. Die Chromoxid-Passivschicht von Edelstahl widersteht der Oxidationsreaktion und erfordert eine Säureaktivierung vor dem Oxidationsbad. Das resultierende Finish ist typischerweise dunkelgrau bis grauschwarz statt des tiefen Schwarzes, das auf Kohlenstoffstahl erreichbar ist, und die Farbkonsistenz zwischen Chargen ist geringer. Die Legierungsqualität beeinflusst das Ergebnis – 304er Edelstahl erzeugt typischerweise ein dunkleres Ergebnis als 316er. Für Anwendungen, die ein konsistentes tiefes Schwarz auf Edelstahl erfordern, bieten PVD-Beschichtungen eine bessere Erscheinungskontrolle, allerdings zu höheren Kosten.
Wie wird Schwarzoxid auf einer technischen Zeichnung spezifiziert?
Die empfohlene Spezifikation lautet: “SCHWARZOXID NACH MIL-DTL-13924 KLASSE 1, ÖLVERSIEGELUNG NACH DER VERARBEITUNG.” Die Versiegelungsanforderung muss explizit angegeben werden – eine Angabe von nur “SCHWARZOXID” führt zu Teilen, die schnell rosten, da die meisten Verarbeiter ohne Spezifikation keine Versiegelung auftragen. Für kosmetisch kritische Anwendungen fügen Sie eine Oberflächengüte-Anforderung vor der Verarbeitung hinzu (z. B. “OBERFLÄCHENGÜTE VOR VERARBEITUNG Ra ≤ 1,6 µm”) und einen Farbakzeptanzbereich (z. B. “SCHWARZ BIS TIEFSCHWARZ – KEINE GRAUEN ODER UNGLEICHMÄSSIGEN FLECKEN AKZEPTABEL”). Für Edelstahlteile geben Sie die Legierungsqualität an und bestätigen Sie mit dem Verarbeiter, dass ein für Edelstahl geeigneter Schwarzoxid-Prozess verwendet wird.
Geschrieben vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der Präzisions-CNC-Bearbeitung, das Schwarzoxid-Stahlkomponenten für Präzisionsinstrumente, medizinische Geräte, Feuerwaffen, Schneidwerkzeuge, Industriebefestigungen und Automobilbaugruppen herstellt. Technische Referenzen: MIL-DTL-13924 (Schwarzoxidbeschichtung für Eisenmetalle), ASTM B117 (Salzsprühtest von Schwarzoxid), SAE AMS 2485 (Schwarzoxidbehandlung von Eisenwerkstoffen), ISO 11408 (Chemische Umwandlungsbeschichtungen – Schwarzoxidbeschichtung).
Beschaffen Sie CNC-bearbeitete Stahlkomponenten mit Schwarzoxid-Finish?
Bei CMS bearbeiten wir Präzisionsstahlkomponenten in 1018, 4140, 4340 und Edelstahlqualitäten und koordinieren die Schwarzoxid-Endbearbeitung mit Öl- oder Polymer-Versiegelung. Jede Schwarzoxid-Bestellung umfasst die Überprüfung der Oberflächengüte vor der Verarbeitung, die Entgratungsbestätigung und die Maßkontrolle nach der Verarbeitung an Präzisionsmerkmalen, um sicherzustellen, dass Passung und Finish den Zeichnungsanforderungen entsprechen.
[Schwarzoxid-Spezifikationsprüfung und CNC-Bearbeitungsangebot anfordern →]


