
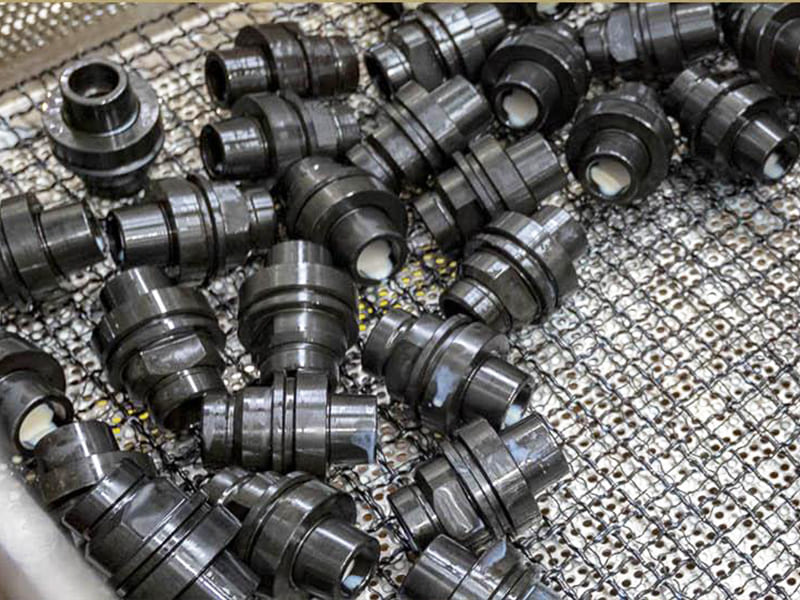
Hızlı Cevap: Çelikte siyah oksit kimyasal bir dönüşüm kaplamasıdır — boya, kaplama veya uygulanan bir katman değildir — çelik yüzeyinin kendisini yaklaşık 0,5–1,5 µm kalınlıkta magnetite (Fe₃O₄) dönüştürür. Bu neredeyse sıfır kalınlık, tanımlayıcı mühendislik avantajıdır: millere, dişli deliklere, hassas deliklere veya geçme yüzeylerine ölçülebilir bir boyut eklemez, bu da onu ±0,01–0,02 mm toleranslı parçalar için tek pratik siyah yüzey işlemi haline getirir. Dönüşüm katmanı tek başına minimal korozyon direnci sağlar — koruma neredeyse tamamen son işlem sızdırmazlık adımına (yağ, mum veya polimer) bağlıdır. Siyah oksit, iç mekan endüstriyel hassas bileşenler, bağlantı elemanları, dişliler ve kesici takımlar için doğru seçimdir. Deniz, tuzlu su, ağır dış mekan veya yüksek aşınma ortamları için uygun değildir.
Siyah Oksit Nedir?
Siyah oksit, çelik yüzeyindeki demiri yaklaşık 135–150°C'de sıcak alkali çözeltiye daldırma yoluyla magnetite (Fe₃O₄) — kararlı bir siyah demir oksit — dönüştüren kontrollü bir elektrokimyasal oksidasyon sürecidir. Kimyasal reaksiyon:
3 Fe + 4 H₂O → Fe₃O₄ + 4 H₂ (basitleştirilmiş)
Oluşan magnetit katmanı yaklaşık 0,5–1,5 µm kalınlığındadır. Bu, siyah oksiti diğer tüm siyah yüzey bitirme süreçlerinden ayıran temel özelliktir. Katman çeliğin üzerinde oturmaz — dönüştürülmüş çelik yüzeyidir. Süreç tamamlandığında, parça işlem banyosuna girdiği andaki dış boyutlara sahiptir. Herhangi bir boyutsal değişiklik, yaygın muayene ekipmanlarının ölçüm kabiliyetinin altındadır.
Bu özellik, sürecin neden “dönüşüm kaplaması” olarak adlandırıldığının nedenidir — yüzey kaplanmaz, dönüştürülür.
Siyah Oksit vs Diğer Siyah Yüzey Bitirme Yöntemleri
| Bitir | Süreç Türü | Tipik Kalınlık | Boyutlar Üzerindeki Etkisi | ±0,02 mm Tolerans için Uygun mu? |
|---|---|---|---|---|
| Siyah oksit | Dönüşüm kaplaması | ~0,5–1,5 µm | Ölçülebilir hiçbiri | Evet |
| Siyah çinko kaplama | Elektrokaplama | 5–15 µm | Boyutları değiştirir | Sınırlı |
| Toz boya (siyah) | Uygulanan kaplama | 60–120 µm | Önemli | Hayır |
| PVD (TiN, TiAlN, DLC) | Fiziksel buhar biriktirme | 1–5 µm | İhmal edilebilir | Evet |
| Siyah boya | Uygulanan kaplama | 20–80 µm | Önemli | Hayır |
| Manganese fosfat | Dönüşüm kaplaması | 5–25 µm | Orta | Sınırlı |
Pratik sonuç: bir parçada dişli delikler, hassas miller, yatak yatakları veya sıkı boşluklu geçmeler olduğunda, siyah oksit sonraki işleme veya tolerans telafisi gerektirmeyen tek düşük maliyetli siyah işlemdir.
Mühendisler Neden Hassas Çelik Parçalar için Siyah Oksit Seçer
Boyutsal Nötrlük
Siyah oksit belirtmenin birincil mühendislik nedeni korozyon direnci veya görünümü değildir — sürecin parça boyutlarını değiştirmemesidir. Tolerans etkisini karşılaştırın:
Hassas bir montajdaki M8×1,25 dişli delik: 6H diş geçmesi için hatve çapı toleransı yaklaşık +0,000/+0,250 mm'dir. Yüzey başına 10 µm'de siyah çinko kaplama, etkin delik hatve çapını yaklaşık 0,020 mm azaltır — potansiyel olarak diş geçmesini 6H'den 5H'ye kaydırır ve montaj girişimine neden olur. 1 µm'de siyah oksit: değişiklik çoğu üretim muayenesinin ölçüm çözünürlüğünün altındadır.
±0,010 mm çap toleransına sahip hassas bir mil için: 10 µm'de siyah çinko kaplama çapı 0,020 mm artırır ve tüm tolerans bandını tüketir. 1 µm'de siyah oksit endişe eşiğinin altındadır.
Bu boyutsal nötrlük şunları ortadan kaldırır:
- Kaplama öncesi alt ölçü işleme ve süreç öncesi daha sıkı toleransları tutma ihtiyacı
- Süreç sonrası diş açma veya yeniden kılavuz çekme işlemleri
- Kaplama katkısı için tolerans yığılma analizi
- Kaplama öncesi hassas yüzeylerin maskelenmesi
Diş ve Dişli Profili Korunması
Dişler, tolerans bantları dar olduğu ve eşleşen parça toleransı zaten diş sınıfı tarafından tüketildiği için kaplama birikimi için en hassas geometridir. Siyah oksit, bu nedenle havacılık, tıbbi ve enstrümantasyon cıvataları dahil olmak üzere hassas dişli bağlantı elemanları için standart yüzey işlemidir.
Dişli profili geometrisi benzer şekilde hassastır. Bir dişli profili yüzeyinde 5–10 µm kaplama kalınlığı bile etkin diş kalınlığını değiştirir, kavrama bir tarafında boşluğu artırır ve çalışma hatve dairesini kaydırır. Siyah oksit dişli profili geometrisini etkilemez.
Elektriksel İletkenlik Korunması
Çoğu kaplamanın aksine, siyah oksit çelik yüzeyinin elektriksel iletkenliğini korur. Magnetit katmanı (Fe₃O₄) orta düzeyde elektriksel iletkenliğe sahiptir — boya, toz boya veya polimer filmlerden çok daha yüksektir. Bu şunlar için önemlidir:
- Metalik temas direnci gerektiren topraklama bileşenleri
- Sürekliliğin gerekli olduğu EMC/EMI ekranlama yüzeyleri
- Yüzey arayüzünde iletkenliğin belirtildiği elektriksel montaj bileşenleri
Boya ve toz kaplama yalıtkan yüzeyler oluşturur; elektrokaplama, biriktirilen metale bağlı olarak iletkenliği değiştirir. Siyah oksit, çeliğin iletkenlik özelliğini korur.
Siyah Oksidin Standart Spesifikasyon Olduğu Uygulamalar
| Başvuru | Siyah Oksit Neden Standarttır |
|---|---|
| Hassas bağlantı elemanları (cıvatalar, vidalar, somunlar) | Diş girişimi yok, tutarlı tork değerleri |
| Hassas dişliler ve dişli milleri | Diş geometrisini ve boşluk spesifikasyonunu korur |
| Pimler ve hizalama pimleri | H7/h6 veya daha sıkı çap geçmelerini korur |
| Kesici takımlar (kılavuzlar, matkaplar, parmak frezeler) | Kenar geometrisini korur, kesme yağını tutar |
| Ateşli silah bileşenleri | Düşük parlamalı mat yüzey, boyutsal kararlılık |
| Hassas alet bileşenleri | Yansıtıcı olmayan yüzey, tolerans etkisi yok |
| Cerrahi ve tıbbi çelik aletler | Temiz yüzey, hassas yüzey boyutları |
| Çok sayıda dişli deliğe sahip CNC işlenmiş gövdeler | Yeniden kılavuz çekme gerekmez, daha hızlı montaj |
Korozyon Direnci: Kritik Sınırlama
Siyah oksit hakkındaki en önemli yanlış anlama, önemli ölçüde korozyon koruması sağladığı varsayımıdır. Tek başına sağlamaz.
Oksit Tabakasının Tek Başına Neden Minimal Koruma Sağladığı
Siyah oksit tarafından oluşturulan magnetit tabakası mikroskobik düzeyde gözeneklidir. Gözenekler, nem ve oksijenin alttaki çeliğe ulaşmasına izin verir; bu da sızdırmazlık uygulanmamış siyah oksit parçaların nemli ortam havasında saatler ila günler içinde paslanmaya başlayacağı anlamına gelir — bazı koşullarda çıplak çelikten daha hızlı, çünkü işlem yağ giderme adımında yüzey yağlarını uzaklaştırır.
Oksit tabakasının korozyon direncine katkısı, yağ tutma için yüksek gözenekliliğe sahip bir yüzey sağlamasıdır — oksidasyondan sonra uygulanan sızdırmazlık işlemi için bir sünger görevi görür, kendisi bir bariyer olarak değil.
İşlem Sonrası Sızdırmazlık Seçenekleri
| Sızdırmazlık İşlemi | Korozyon Performansı | Dayanıklılık | Tipik Tuz Püskürtme Direnci |
|---|---|---|---|
| Sızdırmazlık yok | Esas olarak yok | N/A | < 1 saat |
| Hafif mineral yağ | Düşük ila orta | Günler ila haftalar | 10–30 saat |
| Ağır yağ / koruyucu yağ | Orta | Haftalar ila aylar | 30–100 saat |
| Mum (mikrokristalin) | Orta | Aylar | 50–150 saat |
| Penetran pas önleyici içeren yağ | Orta ile iyi | Aylar | 100–300 saat |
| Polimer bazlı sızdırmazlık maddesi | İyi | Uzatılmış | 200–500 saat |
Sızdırmazlık adımı isteğe bağlı değildir — siyah oksit parçalar için gerçek korozyon koruma mekanizmasıdır. Doğru şekilde belirtilen bir siyah oksit işlemi, yüzey işlemi çağrısının bir parçası olarak her zaman sızdırmazlık spesifikasyonunu içermelidir.
Çevresel Uygunluk
| Çevre | Siyah Oksit Uygunluğu | Gerekli Minimum Sızdırmazlık |
|---|---|---|
| Temiz kuru iç mekan | Mükemmel | Hafif yağ kabul edilebilir |
| Kontrollü iç mekan, nemli ortam | İyi | Yağ veya mum gerekli |
| Işığa maruz açık hava | Sınırda | Ağır yağ veya polimer sızdırmazlık maddesi, periyodik bakım |
| Sürekli dış ortam maruziyeti | Önerilmez | — |
| Deniz veya tuzlu su ortamı | Uygun değil | — |
| Kimyasal veya asit maruziyeti | Uygun değil | — |
Sızdırmazlık uygulamalı siyah oksidin sağladığının ötesinde korozyon direnci gerektiren parçalar için alternatif prosesler belirtilmelidir: kabul edilebilir boyutsal etkiyle orta düzey korozyon direnci için siyah çinko kaplama, minimum boyutsal değişimle üstün korozyon ve aşınma direnci için PVD kaplamalar veya boyutsal etkinin kabul edilebilir olduğu durumlarda maksimum bariyer koruması için toz boyama.
CNC İşleme Kalitesi ve Siyah Oksit Kaplama
Siyah oksit yüzeyi olduğu gibi dönüştürür. Yüzey düzensizliklerini doldurmaz, işleme izlerini gizlemez veya yüzey pürüzlülüğünü dengelemez. Kaplama kalitesi tamamen prosese giren işlenmiş yüzey durumu tarafından belirlenir.
Yüzey Pürüzlülüğünün Görünüme Etkisi
| İşlenmiş Ra Değeri | Siyah Oksit Görünümü |
|---|---|
| Ra ≤ 0,8 µm (taşlanmış veya ince tornalanmış) | Derin, tekdüze, tutarlı siyah |
| Ra 0,8–1,6 µm (standart CNC tornalama/frezeleme) | İyi tekdüzelik, hafif doku görünür |
| Ra 1,6–3,2 µm | Doku varyasyonu görünür; endüstriyel parçalar için kabul edilebilir |
| Ra > 3,2 µm | Gözle görülür şekilde düzensiz; doku kontrastlı mat |
Mekanizma: siyah oksit katmanı yüzeyin mikro-topografyasını takip eder. Farklı pürüzlülüğe sahip bölgeler biraz farklı oranlarda reaksiyona girer ve marjinal olarak farklı renk derinliği üretir. Hassas taşlanmış bir yüzeyde (Ra ≤ 0,4 µm), kaplama derin ve tekdüze görünür. Daha pürüzlü bir yüzeyde, mikro-tepeler ve vadiler dönüştürülmüş katmanda görünür doku oluşturur.
İşleme Hazırlık Gereksinimleri
Yağ ve soğutma sıvısı giderme: Yüzeydeki kesme yağı ve soğutma sıvısı kalıntıları oksidasyon reaksiyonunun tekdüze gerçekleşmesini engeller. Alkali proses çözeltisi yağla kirlenmiş yüzeylere tam olarak nüfuz edemez ve reaksiyonun tamamlanmadığı lekeli bölgeler oluşur. Kapsamlı yağ giderme — tipik olarak alkali temizleyicide ultrasonik temizleme ve ardından su durulama — oksidasyon adımından önce esastır.
Çapak giderme: Çapaklar, geometrileri, tane yönelimi ve yüzey durumları birincil işlenmiş yüzeyden farklı olduğu için oksidasyon sırasında ana metalden farklı reaksiyona girer. Siyah oksitlenmiş parçalardaki çapaklar kenarlarda düzensiz açık veya koyu lekeler olarak görünür. Tutarlı görünüm için tüm kenarlar çapakları alınmalı ve ideal olarak pahlanmalıdır (0,2–0,5 mm × 45°).
Yüzey tekdüzeliği: Bir parçanın önemli ölçüde farklı yüzey kaplamalarına sahip bölgeleri varsa — örneğin, Ra 0,4 µm'de taşlanmış bir deliğe bitişik Ra 1,6 µm'de frezelenmiş bir yüz — fark siyah oksit sonrasında bölgeler arasında kontrast olarak görünür. Zorlu kozmetik gereksinimleri olan parçalar tüm görünür yüzeylerde tutarlı yüzey kaplama spesifikasyonlarına sahip olmalıdır.
Proses Öncesi Muayene Kontrol Listesi
| Proses Öncesi Durum | Siyah Oksit Üzerindeki Etkisi | Gerekli Eylem |
|---|---|---|
| İşleme yağı mevcut | Lekeli reaksiyon, açık alanlar | Tam yağ giderme (alkali temizlik + durulama) |
| Soğutma sıvısı kalıntısı | Düzensiz renk | Ultrasonik temizleme |
| Kenarlarda çapak | Kenarlarda renk varyasyonu | Proses öncesi çapak giderme |
| Karışık yüzey kaplamaları | Bölgeler arasında görünür kontrast | Ra'yı birleştirin veya görünüm varyasyonunu kabul edin |
| Isıl işlem kabuğu veya renk değişimi | Zayıf reaksiyon, zayıf yapışma | Oksidasyondan önce asit dekapanı |
Paslanmaz Çelikte Siyah Oksit
Paslanmaz çelik üzerinde siyah oksit, karbon çeliğine göre farklı ve daha karmaşık bir süreçtir.
Paslanmaz Çeliğin Siyaha Dönüştürülmesi Neden Daha Zordur
Paslanmaz çelik, yüzeyde yoğun, kendini yenileyen bir krom oksit pasif tabakası (Cr₂O₃) oluşturan krom (kütlece ,5%+) içerir. Bu pasif tabaka, paslanmaz çeliğin korozyon direncini sağlar, ancak aynı zamanda karbon çeliğinde siyah oksit üreten demir oksidasyon reaksiyonunun kolayca gerçekleşmesini de engeller.
Paslanmaz çeliğe siyah oksit uygulamak için, pasif tabakanın önce agresif bir asit aktivasyon adımıyla parçalanması gerekir; ardından parça, paslanmaz alaşımlar için formüle edilmiş özel bir oksidasyon banyosunda işlenebilir. Reaksiyon kimyası, banyo bileşimi ve sıcaklık, karbon çeliği siyah oksitten önemli ölçüde farklıdır.
Görünüm Farklılıkları
Paslanmaz çelik üzerinde üretilen siyah oksit tabakası, karbon çeliği sonuçlarından farklıdır:
- Renk derinliği: Paslanmaz siyah oksit genellikle karbon çeliğinde elde edilebilen derin, homojen siyah yerine koyu gri ila gri-siyah bir görünüm üretir. Fark metalurjiktir — paslanmaz üzerinde oluşan tabaka farklı bir oksit bileşimi ve yapısına sahiptir.
- Parti varyasyonu: Partiler arası renk tutarlılığı paslanmaz çelikte elde edilmesi daha zordur çünkü pasif tabaka durumu ısıl işlem geçmişine, yüzey kalitesine ve alaşım partisine göre değişir.
- Alaşım etkisi: 304 paslanmaz çelik genellikle 316 paslanmaz çelikten daha koyu bir sonuç üretir çünkü 316’nın daha yüksek molibden içeriği pasif tabaka kimyasını ve aktivasyona karşı direncini değiştirir.
Paslanmaz Çelik için Proses Kontrol Gereksinimleri
| Proses Parametresi | Karbon Çelik | Paslanmaz Çelik |
|---|---|---|
| Yüzey aktivasyon adımı | Standart alkali temizlik | Agresif asit aktivasyonu gerekli |
| Banyo kimyası | Standart alkali oksidasyon | Özel paslanmaz formülü |
| Proses kontrol toleransı | Orta | Sıkı (sıcaklık, süre, konsantrasyon) |
| Elde edilebilir renk | Derin siyah, tutarlı | Koyu gri ila gri-siyah, değişken |
| Partiden partiye renk tutarlılığı | Yüksek | Orta |
Paslanmaz çelik üzerinde daha iyi renk tutarlılığı ile derin, homojen siyah gerektiren uygulamalar için PVD kaplama (DLC, TiN veya CrN bazlı) daha güvenilir bir seçenektir — daha yüksek maliyetle ancak daha iyi görünüm kontrolü ve üstün aşınma direnci ile.
Yaygın Siyah Oksit Kusurları ve Kök Nedenleri
| Kusur | Görsel Belirti | Kök Neden | Düzeltici Eylem |
|---|---|---|---|
| Düzensiz renklenme | Aynı parça üzerinde açık/koyu alanlar | Yetersiz yağ giderme; yağ kalıntısı | Tam alkali temizlik + ultrasonik durulama |
| Yüzeyin sıyrılması | Siyah tabaka bez üzerinde siliniyor | Proses kirlenmesi; eksik reaksiyon | Ön temizliği iyileştirin; banyo kimyasını doğrulayın |
| Pas lekeleri (hızlı) | Günler içinde korozyon | Sızdırmazlık yok veya yetersiz sızdırmazlık | Oksidasyondan hemen sonra yağ veya mum uygulayın |
| Siyah yerine gri | Genel gri ton | Banyo sıcaklığı çok düşük; zayıf kimya | Banyo sıcaklığını artırın; kimyayı yenileyin |
| Tutarsız parti rengi | Parçalar arasında renk varyasyonu | Aynı partide karışık alaşımlar; Ra varyasyonu | Alaşımları ayırın; yüzey kalitesini kontrol edin |
| Çizikler veya akış izleri | Yüzeyde doğrusal izler | Uygun olmayan durulama; kirlenmiş banyolar | Durulama adımlarını iyileştirin; banyoları temizleyin |
| Kabarcıklanma/soyulma | Film tabakalar halinde ayrılır | Gerçek siyah oksit ile mümkün değildir | Bu meydana gelirse: kaplama farklı bir malzemedir (boya, tufal) — gerçek siyah oksit değildir |
Son satır hakkında not: Gerçek siyah oksit soyulamaz veya kabarcıklanamaz çünkü ayrı bir katman değildir — dönüştürülmüş çelik yüzeyidir. Bir “siyah oksit” kaplaması soyulursa, kaplama düzgün oluşturulmuş manyetit değil, aksine bir yüzey tufalı, kirlenme katmanı veya uygun şekilde kontrol edilmeyen bir banyodan kalan kalıntıdır. Bu her zaman bir proses hatasıdır, malzeme hatası değildir.
Siyah Oksit Ne Zaman Kullanılmamalıdır
Siyah oksit her uygulama için uygun değildir. Aşağıdaki koşullar alternatif yüzey işlemlerinin belirtilmesi gereken durumları göstermektedir:
Deniz veya tuzlu su maruziyeti: Sızdırmazlık işlemi sürekli tuz spreyi veya deniz suyu daldırmasında yeterli koruma sağlayamaz. Düzgün sızdırmazlık uygulanmış siyah oksit için ASTM B117'ye göre tuz spreyi testi tipik olarak 30–100 saat elde eder — deniz sınıfı koruma için gereken 500–2000+ saatin çok altında. Bu ortamlar için çinko kaplama (5–15 µm) veya PVD kaplama belirtin.
Sürekli dış mekan maruziyeti: Yağmur, UV ve hava koşulları zamanla sızdırmazlık işlemini bozar. Periyodik yeniden yağlama olmadan, dış mekan siyah oksit parçaları haftalar ila aylar içinde paslanır. Kalıcı dış mekan kurulumları için galvanizleme, çinko kaplama veya toz boya belirtin.
Ağır aşınma veya kayma aşınması: 0,5–1,5 µm'de siyah oksit, sert yüzeylere karşı kayma teması altında neredeyse anında aşınır. Herhangi bir geleneksel anlamda aşınma direnci sağlamaz. Aşınmaya dayanıklı siyah yüzeyler için nitrürleme (0,1–0,5 mm derinliğinde sert bir bileşik katman oluşturur), TiN veya TiAlN PVD kaplamalar veya sert krom belirtin.
Kimyasal ortamlar: Siyah oksit ve sızdırmazlık işlemleri asitlere, güçlü alkalilere veya endüstriyel çözücülere karşı anlamlı bir direnç göstermez. Oksit katmanı seyreltik asit maruziyetinde bile çözünür.
Premium dekoratif gereksinimler: Siyah oksitin mat siyahı işlevseldir ve endüstriyel uygulamalar için uygundur, ancak tüketici veya mimari uygulamalar için PVD kaplamaların renk derinliğini, parlaklığını veya dayanıklılığını sağlamaz.
Siyah Oksit için Çizim Spesifikasyonu
Bir mühendislik çiziminde eksiksiz bir siyah oksit spesifikasyonu şunları içermelidir:
Minimum gerekli unsurlar:
| Element | Tipik Spesifikasyon | Mühendislik Amacı |
|---|---|---|
| Proses standardı | MIL-DTL-13924 Sınıf 1 (sıcak alkali) | Proses tipini ve kalite gereksinimlerini tanımlar |
| Uygulanabilir malzeme | Çelik (paslanmaz ise kalite belirtin) | Yanlış proses uygulamasını önler |
| Sızdırmazlık gereksinimi | Yağ sızdırmazlığı / mum sızdırmazlığı / polimer sızdırmazlık maddesi | Korozyon korumasının belirtilmesini sağlar |
| Renk kabul aralığı | Siyah ila koyu siyah (kritik ise tanımlayın) | Kozmetik varyasyonu kontrol eder |
| Ra gereksinimi (kozmetik ise) | İşlem öncesi Ra ≤ 1,6 µm | Prosese giren yüzey kalitesini kontrol eder |
Örnek çizim çağrısı:
MIL-DTL-13924 SINIF 1'E GÖRE SİYAH OKSİT, İŞLEM SONRASI YAĞ SIZDIRMAZLIĞI. İŞLEM ÖNCESİ YÜZEY KALİTESİ: Ra ≤ 1,6 µm. AKSİ BELİRTİLMEDİKÇE TÜM YÜZEYLER.
Sızdırmazlık spesifikasyonu açıkça görünmelidir. Sızdırmazlık gereksinimi olmadan yalnızca “SİYAH OKSİT” çağrısı, ortam neminde hızla paslanan parçalar üretecektir.
Önemli Noktalar
- Siyah oksit uygulanan bir katman değil, bir dönüşüm kaplamasıdır — çelik yüzeyi 0,5–1,5 µm'de manyetite (Fe₃O₄) dönüştürür, ölçülebilir boyut değişikliği olmadan. Bu, onu ±0,01–0,02 mm toleranslı parçalar için tek pratik düşük maliyetli siyah yüzey işlemi yapar.
- Oksit katmanının kendisi faydalı korozyon direnci sağlamaz — koruma tamamen işlem sonrası sızdırmazlık adımına bağlıdır. Sızdırmazlık uygulanmamış siyah oksit parçaları ortam neminde saatler içinde paslanır. Yüzey işlem gereksiniminin bir parçası olarak her zaman yağ, mum veya polimer sızdırmazlığı belirtin.
- Siyah oksit temiz iç mekan endüstriyel ortamlar için uygundur — düzgün sızdırmazlık uygulandığında, doğrudan neme maruz kalmayan makineler, aletler ve montajlar için yeterli korozyon direnci sağlar. Dış mekan, deniz veya kimyasal ortamlar için uygun değildir.
- Prosese giren yüzey kalitesi, yüzey kalitesini belirler — siyah oksit, işleme izlerini veya yüzey düzensizliklerini gizlemez. Ra > 1,6 µm olan veya yetersiz yağdan arındırılmış parçaların yüzey kalitesi görünür şekilde tutarsız olacaktır.
- Paslanmaz çelik üzerinde siyah oksit, farklı ve daha karmaşık bir işlemdir ve karbon çeliğindekinden daha düşük partiden partiye tutarlılıkla, derin siyah yerine koyu gri üretir.
- Siyah oksidin başlıca rekabet avantajı maliyet ve boyutsal nötrlüktür: kaplamadan daha hızlı ve daha ucuzdur ve diğer tüm siyah işlemlerden farklı olarak tolerans telafisi, hassas yüzeylerin maskelenmesi ve dişler veya geçmeler üzerinde işlem sonrası yeniden işleme gerektirmez.
- OEM tedarik ekipleri için: siyah oksit spesifikasyonları MIL-DTL-13924 Sınıf 1'i (çelik üzerinde sıcak alkali işlem standardı), sızdırmazlık işlemi tipini ve uygulama yöntemini, işlem öncesi gerekli yüzey kalitesini ve paslanmaz çeliğin ayrı bir işlem onayı ve renk aralığı kabulü gerektirip gerektirmediğini içermelidir.
Sık Sorulan Sorular
Siyah oksit çelikte paslanmayı önler mi?
Tek başına, sızdırmazlık uygulanmamış siyah oksit esasen paslanma önleme sağlamaz — parçalar nemli havada saatler ila günler içinde paslanır. Siyah oksidin korozyon direnci tamamen oksidasyon adımından hemen sonra uygulanan sızdırmazlık işleminden gelir: hafif mineral yağ 10–30 saat tuz spreyi direnci sağlar; ağır yağ veya mum 50–150 saat sağlar; polimer bazlı sızdırmazlık maddeleri 200–500 saate ulaşabilir. Kontrollü neme sahip iç mekan endüstriyel uygulamalar için, düzgün sızdırmazlık uygulanmış siyah oksit yeterlidir. Dış mekan, deniz veya yüksek nemli ortamlar için alternatif yüzey işlemleri (çinko kaplama, PVD, toz boyama) önemli ölçüde daha iyi korozyon koruması sağlar.
Hassas çelik parçalar için siyah oksit çinko kaplamadan daha mı iyi?
Boyutsal doğruluğun birincil gereklilik olduğu hassas parçalar için siyah oksit, çinko kaplamadan önemli ölçüde daha iyidir. Siyah oksit, dişler, miller veya hassas geçmeler üzerinde ölçülebilir bir etki olmaksızın yaklaşık 0,5–1,5 µm ekler. Çinko kaplama yüzey başına 5–15 µm ekler; bu hassas geçmelerde boşlukları kapatabilir, dişli delikleri sıkı hale getirebilir ve işlem sonrası diş açma gerektirebilir. Yalnızca korozyon direnci açısından çinko kaplama daha iyidir — çizilse bile üstün bariyer koruması ve fedakar koruma sağlar. Doğru seçim, uygulamayı boyutsal doğruluğun mu yoksa korozyon korumasının mı yönettiğine bağlıdır.
Siyah oksit çeliğe ne kadar kalınlık ekler?
Siyah oksit yüzey başına yaklaşık 0,5–1,5 µm ekler — bir dönüşüm katmanıdır, biriktirilmiş bir katman değildir, yani malzeme yüzeyde birikmez. Pratik mühendislik amaçları için bu kalınlık ihmal edilebilir düzeydedir: standart mikrometrelerin ölçüm çözünürlüğünün altındadır ve ±0,010 mm hassas geçmede tolerans bandının 10%'sinden daha azdır. Bu neredeyse sıfır kalınlık, siyah oksidi hassas dişli bağlantı elemanları, hassas dişliler ve herhangi bir kaplama birikiminin boyutsal telafi veya işlem sonrası yeniden işleme gerektireceği dar toleranslı işlenmiş bileşenler için standart yüzey işlemi yapan özelliktir.
Siyah oksit paslanmaz çeliğe uygulanabilir mi?
Evet, ancak işlem daha karmaşıktır ve sonuç karbon çeliğinden farklıdır. Paslanmaz çeliğin krom oksit pasif tabakası oksidasyon reaksiyonuna direnir ve oksidasyon banyosundan önce asit aktivasyonu gerektirir. Ortaya çıkan yüzey genellikle karbon çeliğinde elde edilebilen derin siyah yerine koyu gri ila gri-siyahtır ve partiler arası renk tutarlılığı daha düşüktür. Alaşım kalitesi sonucu etkiler — 304 paslanmaz çelik genellikle 316'dan daha koyu bir sonuç üretir. Paslanmaz çelik üzerinde tutarlı derin siyah gerektiren uygulamalar için PVD kaplamalar daha iyi görünüm kontrolü sağlar, ancak daha yüksek maliyetle.
Mühendislik çiziminde siyah oksit nasıl belirtilir?
Önerilen spesifikasyon şudur: “BLACK OXIDE PER MIL-DTL-13924 CLASS 1, OIL SEAL AFTER PROCESSING.” Sızdırmazlık gereksinimi açıkça belirtilmelidir — yalnızca “BLACK OXIDE” şeklinde bir çağrı, hızla paslanan parçalar üretecektir çünkü çoğu işlemci belirtilmediği sürece sızdırmazlık uygulamaz. Görünüm açısından kritik uygulamalar için, işlem öncesi bir yüzey kalitesi gereksinimi (örn. “PRE-PROCESS SURFACE FINISH Ra ≤ 1.6 µm”) ve bir renk kabul aralığı (örn. “BLACK TO DARK BLACK — NO GRAY OR UNEVEN PATCHES ACCEPTABLE”) ekleyin. Paslanmaz çelik parçalar için alaşım kalitesini belirtin ve işlemciyle paslanmaza uygun bir siyah oksit işleminin kullanılacağını doğrulayın.
Hassas enstrümanlar, tıbbi cihazlar, ateşli silahlar, kesici takımlar, endüstriyel bağlantı elemanları ve otomotiv montajları için siyah oksit çelik bileşenler üreten 15+ yıllık hassas CNC işleme deneyimine sahip CMS mühendislik ekibi tarafından yazılmıştır. Teknik referanslar: MIL-DTL-13924 (Demirli Metaller için Siyah Oksit Kaplama), ASTM B117 (Siyah Oksidin Tuz Spreyi Testi), SAE AMS 2485 (Demirli Malzemelerin Siyah Oksit İşlemi), ISO 11408 (Kimyasal Dönüşüm Kaplamaları — Siyah Oksit Kaplama).
Siyah Oksit Yüzey İşlemli CNC İşlenmiş Çelik Bileşenler mi Tedarik Ediyorsunuz?
CMS olarak, 1018, 4140, 4340 ve paslanmaz kalitelerde hassas çelik bileşenler işliyor ve siyah oksit yüzey işlemini yağ veya polimer sızdırmazlık ile koordine ediyoruz. Her siyah oksit siparişi, işlem öncesi yüzey kalitesi doğrulaması, çapak alma onayı ve geçme ve yüzeyin çizim gereksinimlerini karşıladığından emin olmak için hassas özellikler üzerinde işlem sonrası boyutsal kontrol içerir.
[Siyah oksit spesifikasyon incelemesi ve CNC işleme teklifi isteyin →]


