
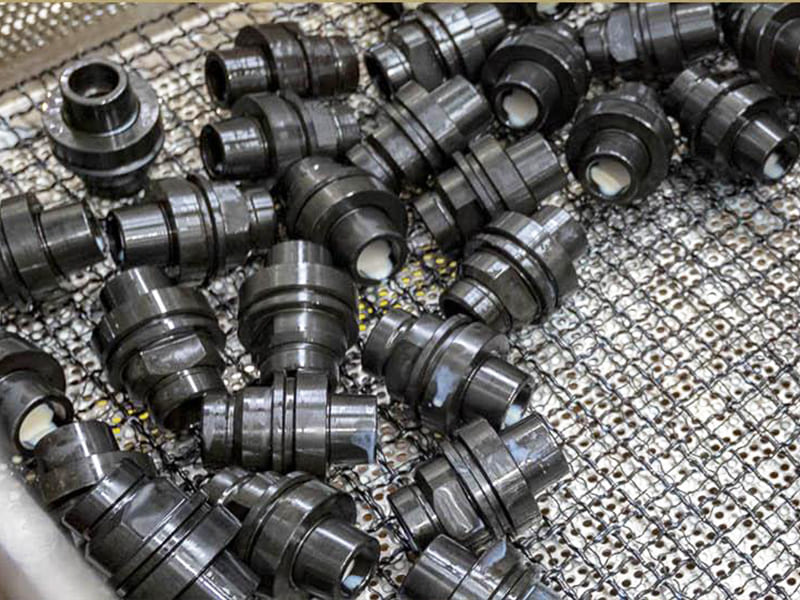
Réponse rapide : L'oxyde noir sur l'acier est un revêtement de conversion chimique — ni peinture, ni placage, ni couche appliquée — qui transforme la surface de l'acier elle-même en magnétite (Fe₃O₄) à une épaisseur d'environ 0,5 à 1,5 µm. Cette épaisseur quasi nulle constitue l'avantage technique déterminant : elle n'ajoute aucune dimension mesurable aux arbres, trous filetés, alésages de précision ou surfaces ajustées, ce qui en fait le seul traitement de surface noir pratique pour les pièces avec des tolérances de ±0,01 à 0,02 mm. La couche de conversion seule offre une résistance à la corrosion minimale — la protection dépend presque entièrement de l'étape de scellement post-traitement (huile, cire ou polymère). L'oxyde noir est le choix approprié pour les composants de précision industriels intérieurs, les fixations, les engrenages et les outils de coupe. Il ne convient pas aux environnements marins, à l'eau salée, aux fortes expositions extérieures ou aux fortes abrasions.
Qu'est-ce que l'oxyde noir ?
L'oxyde noir est un processus d'oxydation électrochimique contrôlé qui convertit le fer à la surface de l'acier en magnétite (Fe₃O₄) — un oxyde de fer noir stable — par immersion dans une solution alcaline chaude à environ 135–150 °C. La réaction chimique :
3 Fe + 4 H₂O → Fe₃O₄ + 4 H₂ (simplifiée)
La couche de magnétite formée a une épaisseur d'environ 0,5 à 1,5 µm. C'est la propriété fondamentale qui distingue l'oxyde noir de tous les autres procédés de finition noire. La couche ne se dépose pas sur l'acier — c'est la surface de l'acier convertie. Lorsque le processus est terminé, la pièce a les mêmes dimensions extérieures qu'à son entrée dans le bain de traitement. Tout changement dimensionnel est inférieur à la capacité de mesure des équipements d'inspection courants.
Cette caractéristique explique pourquoi le procédé est appelé “ revêtement de conversion ” — la surface est convertie, non revêtue.
Oxyde noir vs autres méthodes de finition noire
| Terminer | Type de processus | Épaisseur typique | Effet sur les dimensions | Convient pour une tolérance de ±0,02 mm ? |
|---|---|---|---|---|
| Oxyde noir | Revêtement de conversion | ~0,5–1,5 µm | Aucun mesurable | Oui |
| Placage de zinc noir | Électrodéposition | 5 à 15 µm | Modifie les dimensions | Limité |
| Revêtement en poudre (noir) | Revêtement appliqué | 60 à 120 µm | Significative | Non |
| PVD (TiN, TiAlN, DLC) | Dépôt physique en phase vapeur | 1 à 5 µm | Négligeable | Oui |
| Peinture noire | Revêtement appliqué | 20–80 µm | Significative | Non |
| Phosphate de manganèse | Revêtement de conversion | 5-25 µm | Modéré | Limité |
La conséquence pratique : lorsqu'une pièce comporte des trous filetés, des arbres de précision, des portées de roulement ou des ajustements à jeu réduit, l'oxyde noir est le seul traitement noir à faible coût qui ne nécessite pas d'usinage ultérieur ni de compensation de tolérance.
Pourquoi les ingénieurs choisissent l'oxyde noir pour les pièces en acier de précision
Neutralité dimensionnelle
La principale raison technique de spécifier l'oxyde noir n'est ni sa résistance à la corrosion ni son apparence — c'est que le procédé ne modifie pas les dimensions des pièces. Comparez l'impact sur les tolérances :
Un trou fileté M8×1,25 sur un assemblage de précision : la tolérance du diamètre sur flancs pour un ajustement de filetage 6H est d'environ +0,000/+0,250 mm. Le placage de zinc noir à 10 µm par surface réduit le diamètre effectif sur flancs du trou d'environ 0,020 mm — ce qui peut décaler l'ajustement du filetage de 6H à 5H et provoquer une interférence d'assemblage. L'oxyde noir à 1 µm : le changement est inférieur à la résolution de mesure de la plupart des inspections de production.
Pour un arbre de précision avec une tolérance de diamètre de ±0,010 mm : le placage de zinc noir à 10 µm augmente le diamètre de 0,020 mm, consommant toute la plage de tolérance. L'oxyde noir à 1 µm est en dessous du seuil de préoccupation.
Cette neutralité dimensionnelle élimine :
- La nécessité d'usiner une sous-dimension avant placage et de maintenir des tolérances plus serrées avant traitement
- Les opérations de reprise de filetage ou de taraudage après traitement
- L'analyse de cumul des tolérances pour la contribution du revêtement
- Le masquage des surfaces de précision avant revêtement
Préservation des filetages et de la géométrie des dents d'engrenage
Les filetages sont la géométrie la plus sensible à l'accumulation de revêtement car les plages de tolérance sont étroites et la tolérance de la pièce conjuguée est déjà consommée par la classe de filetage. L'oxyde noir est le traitement de surface standard pour les fixations filetées de précision — y compris les boulons aérospatiaux, médicaux et d'instrumentation — pour cette raison.
La géométrie des dents d'engrenage est également sensible. Même 5 à 10 µm d'épaisseur de placage sur une face de dent d'engrenage modifie l'épaisseur effective de la dent, augmente le jeu sur un côté de l'engrènement et décale le cercle primitif de fonctionnement. L'oxyde noir n'affecte pas la géométrie des dents d'engrenage.
Préservation de la conductivité électrique
Contrairement à la plupart des revêtements, l'oxyde noir préserve la conductivité électrique de la surface de l'acier. La couche de magnétite (Fe₃O₄) possède une conductivité électrique modérée — bien supérieure à celle de la peinture, du revêtement en poudre ou des films polymères. Cela importe pour :
- Les composants de mise à la terre nécessitant une résistance de contact métallique
- Les surfaces de blindage CEM/EMI où la continuité est requise
- Les composants d'assemblage électrique où la conductivité à l'interface de surface est spécifiée
La peinture et le revêtement en poudre produisent des surfaces isolantes ; l'électroplacage modifie la conductivité selon le métal déposé. L'oxyde noir maintient le caractère conducteur de l'acier.
Applications où l'oxyde noir est la spécification standard
| Application | Pourquoi l'oxyde noir est standard |
|---|---|
| Fixations de précision (boulons, vis, écrous) | Aucune interférence de filetage, valeurs de couple constantes |
| Engrenages et arbres d'engrenage de précision | Préserve la géométrie des dents et la spécification de jeu |
| Goupilles de positionnement et goupilles d'alignement | Maintient des ajustements de diamètre H7/h6 ou plus serrés |
| Outils de coupe (tarauds, forets, fraises en bout) | Préserve la géométrie des arêtes, retient l’huile de coupe |
| Composants d’armes à feu | Fini mat anti-reflet, stabilité dimensionnelle |
| Composants d’instruments de précision | Surface non réfléchissante, sans impact sur les tolérances |
| Instruments chirurgicaux et médicaux en acier | Fini propre, dimensions de surface de précision |
| Boîtiers usinés CNC avec plusieurs trous filetés | Pas de retaraudage nécessaire, assemblage plus rapide |
Résistance à la corrosion : la limitation critique
Le malentendu le plus important concernant l’oxydation noire est de supposer qu’elle offre une protection substantielle contre la corrosion. Ce n’est pas le cas, en soi.
Pourquoi la couche d’oxyde seule offre une protection minimale
La couche de magnétite formée par l’oxydation noire est poreuse au niveau microscopique. Les pores permettent à l’humidité et à l’oxygène d’atteindre l’acier sous-jacent, ce qui signifie que les pièces oxydées non scellées commencent à rouiller en quelques heures à quelques jours dans un air ambiant humide — plus rapidement que l’acier nu dans certaines conditions, car le processus élimine les huiles de surface lors de l’étape de dégraissage.
La contribution de la couche d’oxyde à la résistance à la corrosion est de fournir une surface à haute porosité pour la rétention d’huile — elle agit comme une éponge pour le traitement de scellement appliqué après l’oxydation, et non comme une barrière en soi.
Options de scellement après traitement
| Traitement de scellement | Résistance à la corrosion | Durabilité | Résistance typique au brouillard salin |
|---|---|---|---|
| Sans scellement | Essentiellement aucune | N/A | < 1 heure |
| Huile minérale légère | Faible à modéré | De quelques jours à quelques semaines | 10–30 heures |
| Huile lourde / huile de préservation | Modéré | De quelques semaines à plusieurs mois | 30–100 heures |
| Cire (microcristalline) | Modéré | Mois | 50–150 heures |
| Huile avec inhibiteur de rouille pénétrant | Modérée à bonne | Mois | 100–300 heures |
| Scellant à base de polymère | Bon | Prolongée | 200–500 heures |
L’étape de scellement n’est pas facultative — c’est le mécanisme réel de protection contre la corrosion pour les pièces oxydées noires. Un processus d’oxydation noire correctement spécifié doit toujours inclure la spécification de scellement dans le cadre de la désignation du traitement de surface.
Adéquation environnementale
| Environnement | Adéquation de l’oxydation noire | Scellement minimal requis |
|---|---|---|
| Intérieur propre et sec | Excellent | Huile légère acceptable |
| Intérieur contrôlé avec humidité | Bon | Huile ou cire requise |
| Extérieur avec exposition légère | Marginal | Huile lourde ou scellant polymère, entretien périodique |
| Exposition extérieure continue | Non recommandé | — |
| Environnement marin ou eau salée | Non adapté | — |
| Exposition chimique ou acide | Non adapté | — |
Pour les pièces nécessitant une résistance à la corrosion au-delà de ce que l’oxydation noire avec scellement peut offrir, des processus alternatifs doivent être spécifiés : zingage noir pour une résistance modérée à la corrosion avec un impact dimensionnel acceptable, revêtements PVD pour une résistance à la corrosion et à l’usure supérieure avec un changement dimensionnel minimal, ou revêtement par poudre pour une protection barrière maximale lorsque l’impact dimensionnel est acceptable.
Qualité d’usinage CNC et finition par oxydation noire
L'oxyde noir convertit la surface telle quelle. Il ne remplit pas les irrégularités de surface, ne masque pas les marques d'usinage et ne moyenne pas la rugosité de surface. La qualité de finition est entièrement déterminée par l'état de la surface usinée en entrée de processus.
Effet de la rugosité de surface sur l'apparence
| Valeur Ra usinée | Apparence de l'oxyde noir |
|---|---|
| Ra ≤ 0,8 µm (rectifié ou tourné fin) | Noir profond, uniforme et constant |
| Ra 0,8–1,6 µm (tournage/fraisage standard CNC) | Bonne uniformité, légère texture visible |
| Ra 1,6-3,2 µm | Variation de texture visible ; acceptable pour les pièces industrielles |
| Ra > 3,2 µm | Visiblement irrégulier ; mat avec contraste de texture |
Le mécanisme : la couche d'oxyde noir suit la micro-topographie de la surface. Les zones de rugosité différente réagissent à des vitesses légèrement différentes et produisent des profondeurs de couleur marginalement différentes. Sur une surface rectifiée de précision (Ra ≤ 0,4 µm), la finition apparaît profonde et uniforme. Sur une surface plus rugueuse, les micro-pics et micro-vallées créent une texture visible dans la couche convertie.
Exigences de préparation d'usinage
Élimination de l'huile et du liquide de refroidissement : Les résidus d'huile de coupe et de liquide de refroidissement sur la surface empêchent la réaction d'oxydation de se produire uniformément. La solution de processus alcaline ne peut pas pénétrer complètement les surfaces contaminées par l'huile, ce qui entraîne des zones irrégulières où la réaction est incomplète. Un dégraissage complet — généralement un nettoyage par ultrasons dans un nettoyant alcalin suivi d'un rinçage à l'eau — est essentiel avant l'étape d'oxydation.
Élimination des bavures : Les bavures réagissent différemment du métal parent lors de l'oxydation car leur géométrie, leur orientation de grain et leur état de surface diffèrent de la surface usinée principale. Les bavures sur les pièces oxydées en noir apparaissent comme des taches irrégulières plus claires ou plus foncées sur les bords. Tous les bords doivent être ébavurés et idéalement chanfreinés (0,2–0,5 mm × 45°) pour une apparence cohérente.
Uniformité de surface : Si une pièce présente des zones avec des finitions de surface significativement différentes — par exemple, une face fraisée à Ra 1,6 µm adjacente à un alésage rectifié à Ra 0,4 µm — la différence sera visible après l'oxyde noir comme un contraste entre les zones. Les pièces avec des exigences cosmétiques exigeantes doivent avoir des spécifications de finition de surface cohérentes sur toutes les surfaces visibles.
Liste de contrôle d'inspection avant processus
| État avant processus | Impact sur l'oxyde noir | Action requise |
|---|---|---|
| Huile d'usinage présente | Réaction inégale, zones claires | Dégraissage complet (nettoyage alcalin + rinçage) |
| Résidu de liquide de refroidissement | Couleur inégale | Nettoyage par ultrasons |
| Bavures sur les bords | Variation de couleur sur les bords | Ébavurage avant processus |
| Finitions de surface mixtes | Contraste visible entre les zones | Uniformiser le Ra ou accepter la variation d'apparence |
| Calamine de traitement thermique ou décoloration | Mauvaise réaction, mauvaise adhérence | Décapage acide avant oxydation |
Oxyde noir sur acier inoxydable
L'oxyde noir sur acier inoxydable est un processus différent et plus complexe que sur acier au carbone.
Pourquoi l'acier inoxydable est plus difficile à noircir
L'acier inoxydable contient du chrome (10,5%+ en masse), qui forme une couche passive dense et auto-réparatrice d'oxyde de chrome (Cr₂O₃) à la surface. Cette couche passive confère à l'acier inoxydable sa résistance à la corrosion, mais elle empêche également la réaction d'oxydation du fer qui produit l'oxyde noir sur l'acier au carbone de se produire facilement.
Pour oxyder en noir l'acier inoxydable, la couche passive doit d'abord être décomposée par une étape d'activation acide agressive, après quoi la pièce peut être traitée dans un bain d'oxydation spécialisé formulé pour les alliages inoxydables. La chimie de réaction, la composition du bain et la température diffèrent considérablement de l'oxyde noir sur acier au carbone.
Différences d'apparence
La couche d'oxyde noir produite sur l'acier inoxydable diffère des résultats sur acier au carbone :
- Profondeur de couleur : L'oxyde noir sur inox produit généralement une apparence gris foncé à gris-noir plutôt que le noir profond et uniforme réalisable sur acier au carbone. La différence est métallurgique — la couche formée sur l'inox est une composition et une structure d'oxyde différentes.
- Variation entre lots : La cohérence de couleur entre les lots est plus difficile à atteindre sur l'inox car l'état de la couche passive varie avec l'historique de traitement thermique, la finition de surface et le lot d'alliage.
- Effet de l'alliage : L'inox 304 produit généralement un résultat plus foncé que l'inox 316 car la teneur plus élevée en molybdène du 316 modifie la chimie de la couche passive et sa résistance à l'activation.
Exigences de contrôle des procédés pour l'acier inoxydable
| Paramètre de procédé | Acier au carbone | Acier inoxydable |
|---|---|---|
| Étape d'activation de surface | Nettoyage alcalin standard | Activation acide agressive requise |
| Chimie du bain | Oxydation alcaline standard | Formule spécialisée pour inox |
| Tolérance de contrôle du procédé | Modéré | Stricte (température, temps, concentration) |
| Couleur réalisable | Noir profond, uniforme | Gris foncé à gris-noir, variable |
| Cohérence de couleur d'un lot à l'autre | Élevé | Modéré |
Pour les applications nécessitant un noir profond et uniforme sur l'acier inoxydable avec une meilleure cohérence de couleur, le revêtement PVD (à base de DLC, TiN ou CrN) est une option plus fiable — à un coût plus élevé mais avec un meilleur contrôle de l'apparence et une résistance à l'usure supérieure.
Défauts courants de l'oxyde noir et causes racines
| Défaut | Symptôme visuel | Cause première | Action corrective |
|---|---|---|---|
| Coloration inégale | Zones claires/sombres sur la même pièce | Dégraissage insuffisant ; résidus d'huile | Nettoyage alcalin complet + rinçage ultrasonique |
| Surface qui s'efface | La couche noire s'élimine au chiffon | Contamination du procédé ; réaction incomplète | Améliorer le pré-nettoyage ; vérifier la chimie du bain |
| Points de rouille (rapides) | Corrosion en quelques jours | Absence de scellement ou scellement insuffisant | Appliquer de l'huile ou de la cire immédiatement après l'oxydation |
| Gris plutôt que noir | Teinte globalement grise | Température du bain trop basse ; chimie faible | Augmenter la température du bain ; renouveler la chimie |
| Couleur de lot incohérente | Variation de couleur entre les pièces | Alliages mélangés dans le même lot ; variation de Ra | Séparer les alliages ; contrôler l'état de surface |
| Stries ou traces d'écoulement | Marques linéaires sur la surface | Rinçage inadéquat ; bains contaminés | Améliorer les étapes de rinçage ; nettoyer les bains |
| Cloquage/pelage | Le film se sépare en feuilles | Impossible avec un véritable oxyde noir | Si cela se produit : le dépôt est un matériau différent (peinture, calamine) — pas un véritable oxyde noir |
Note sur la dernière ligne : Le véritable oxyde noir ne peut pas peler ni cloquer car il ne s'agit pas d'une couche séparée — c'est la surface de l'acier convertie. Si une finition “ oxyde noir ” pèle, le dépôt n'était pas de la magnétite correctement formée mais plutôt une calamine de surface, une couche de contamination ou un résidu d'un bain mal contrôlé. Il s'agit toujours d'une défaillance de procédé, et non d'une défaillance du matériau.
Quand ne pas utiliser l'oxyde noir
L'oxyde noir ne convient pas à toutes les applications. Les conditions suivantes indiquent où des traitements de surface alternatifs doivent être spécifiés :
Exposition marine ou à l'eau salée : Le traitement de scellement ne peut pas maintenir une protection adéquate en cas de pulvérisation saline continue ou d'immersion en eau de mer. Les essais de brouillard salin selon ASTM B117 pour un oxyde noir correctement scellé atteignent généralement 30 à 100 heures — bien en dessous des 500 à 2000+ heures requises pour une protection de qualité marine. Spécifiez un zingage (5 à 15 µm) ou un revêtement PVD pour ces environnements.
Exposition extérieure continue : La pluie, les UV et les intempéries dégradent le traitement de scellement avec le temps. Sans ré-huilage périodique, les pièces en oxyde noir exposées à l'extérieur développeront de la rouille en quelques semaines à quelques mois. Pour les installations extérieures permanentes, spécifiez la galvanisation, le zingage ou le revêtement en poudre.
Abrasion intense ou usure par glissement : À 0,5–1,5 µm, l'oxyde noir est éliminé presque immédiatement sous contact glissant contre des surfaces dures. Il n'offre aucune résistance à l'usure au sens conventionnel. Pour des finitions noires résistantes à l'usure, spécifiez la nitruration (qui forme une couche de composé dur de 0,1–0,5 mm de profondeur), des revêtements PVD TiN ou TiAlN, ou du chrome dur.
Environnements chimiques : L'oxyde noir et ses traitements de scellement n'offrent aucune résistance significative aux acides, aux alcalis forts ou aux solvants industriels. La couche d'oxyde se dissout même en cas d'exposition à un acide dilué.
Exigences décoratives haut de gamme : Le noir mat de l'oxyde noir est fonctionnel et approprié pour les applications industrielles, mais il n'offre pas la profondeur de couleur, la brillance ou la durabilité des revêtements PVD pour les applications grand public ou architecturales.
Spécification de dessin pour l'oxyde noir
Une spécification complète d'oxyde noir sur un dessin d'ingénierie doit inclure :
Éléments minimaux requis :
| Élément | Spécification typique | Objectif d'ingénierie |
|---|---|---|
| Norme de procédé | MIL-DTL-13924 Classe 1 (alcalin à chaud) | Définit le type de procédé et les exigences de qualité |
| Matériau applicable | Acier (spécifier la nuance si inoxydable) | Évite une application incorrecte du procédé |
| Exigence de scellement | Scellement à l'huile / scellement à la cire / scellement polymère | Garantit que la protection contre la corrosion est spécifiée |
| Plage d'acceptation de couleur | Noir à noir foncé (définir si critique) | Contrôle la variation cosmétique |
| Exigence Ra (si cosmétique) | Ra ≤ 1,6 µm avant traitement | Contrôle l'état de surface entrant dans le procédé |
Exemple d'inscription sur dessin :
OXYDE NOIR SELON MIL-DTL-13924 CLASSE 1, SCELLEMENT À L'HUILE APRÈS TRAITEMENT. ÉTAT DE SURFACE AVANT TRAITEMENT : Ra ≤ 1,6 µm. TOUTES LES SURFACES SAUF INDICATION CONTRAIRE.
La spécification de scellement doit apparaître explicitement. Une inscription de seulement “ OXYDE NOIR ” sans exigence de scellement produira des pièces qui rouilleront rapidement à l'humidité ambiante.
Principaux enseignements
- L'oxyde noir est un revêtement de conversion, pas une couche appliquée — il convertit la surface de l'acier en magnétite (Fe₃O₄) à 0,5–1,5 µm, sans changement dimensionnel mesurable. Cela en fait le seul traitement de surface noir à faible coût pratique pour les pièces avec des tolérances de ±0,01–0,02 mm.
- La couche d'oxyde elle-même n'offre aucune résistance utile à la corrosion — la protection dépend entièrement de l'étape de scellement après traitement. Les pièces en oxyde noir non scellées rouilleront en quelques heures à l'humidité ambiante. Spécifiez toujours un scellement à l'huile, à la cire ou au polymère dans le cadre de l'exigence de traitement de surface.
- L'oxyde noir est approprié pour les environnements industriels intérieurs propres — correctement scellé, il offre une résistance à la corrosion adéquate pour les machines, instruments et assemblages protégés de l'exposition directe à l'humidité. Il ne convient pas aux environnements extérieurs, marins ou chimiques.
- La qualité de surface entrant dans le procédé détermine la qualité de finition — l'oxyde noir ne masque pas les marques d'usinage ni les irrégularités de surface. Les pièces avec un Ra > 1,6 µm ou un dégraissage inadéquat présenteront une qualité de finition visiblement incohérente.
- L'oxyde noir sur acier inoxydable est un procédé différent et plus complexe qui produit un gris foncé plutôt qu'un noir profond, avec une consistance lot à lot inférieure à celle de l'acier au carbone.
- Le principal avantage concurrentiel de l'oxyde noir est le coût et la neutralité dimensionnelle: il est plus rapide et moins cher que le placage, et contrairement à tous les autres traitements noirs, il ne nécessite aucune compensation de tolérance, aucun masquage des surfaces de précision, et aucune reprise après traitement sur les filetages ou les ajustements.
- À l'attention des équipes d'approvisionnement des équipementiers: les spécifications d'oxyde noir doivent inclure MIL-DTL-13924 Classe 1 (la norme pour le procédé alcalin à chaud sur acier), le type de traitement de scellement et sa méthode d'application, l'état de surface requis avant traitement, et si l'acier inoxydable nécessite une approbation de procédé séparée et une plage d'acceptation de couleur.
Questions fréquemment posées
L'oxyde noir empêche-t-il la rouille sur l'acier ?
En soi, l'oxyde noir non scellé n'offre essentiellement aucune prévention de la rouille — les pièces rouilleront en quelques heures à quelques jours dans l'air humide. La résistance à la corrosion de l'oxyde noir provient entièrement du traitement de scellement appliqué immédiatement après l'étape d'oxydation : l'huile minérale légère offre 10 à 30 heures de résistance au brouillard salin ; l'huile lourde ou la cire offre 50 à 150 heures ; les scellants à base de polymère peuvent atteindre 200 à 500 heures. Pour les applications industrielles intérieures avec humidité contrôlée, un oxyde noir correctement scellé est adéquat. Pour les environnements extérieurs, marins ou à forte humidité, des traitements de surface alternatifs (zingage, PVD, revêtement en poudre) offrent une protection contre la corrosion nettement supérieure.
L'oxyde noir est-il meilleur que le zingage pour les pièces en acier de précision ?
Pour les pièces de précision où la précision dimensionnelle est l'exigence primordiale, l'oxyde noir est nettement meilleur que le zingage. L'oxyde noir ajoute environ 0,5–1,5 µm sans effet mesurable sur les filetages, les arbres ou les ajustements de précision. Le zingage ajoute 5–15 µm par surface, ce qui peut réduire les jeux sur les ajustements de précision, rendre les trous filetés serrés et nécessiter un re-filetage après traitement. Pour la résistance à la corrosion seule, le zingage est meilleur — il offre une protection barrière supérieure et une protection sacrificielle même en cas de rayure. Le bon choix dépend de si la précision dimensionnelle ou la protection contre la corrosion prédomine dans l'application.
Quelle épaisseur la black oxide ajoute-t-elle à l’acier ?
La black oxide ajoute environ 0,5 à 1,5 µm par surface — il s’agit d’une couche de conversion, et non d’une couche déposée, ce qui signifie que le matériau ne s’accumule pas sur la surface. Pour des besoins pratiques d’ingénierie, cette épaisseur est négligeable : elle est inférieure à la résolution de mesure des micromètres standard et représente moins de 10% de la bande de tolérance sur un ajustement de précision de ±0,010 mm. Cette épaisseur quasi nulle est la propriété qui fait de la black oxide le traitement de surface standard pour les fixations filetées de précision, les engrenages de précision et les composants usinés à tolérance serrée, où toute accumulation de revêtement nécessiterait une compensation dimensionnelle ou une reprise en post-process.
La black oxide peut-elle être appliquée sur l’acier inoxydable ?
Oui, mais le processus est plus complexe et le résultat diffère de celui de l’acier au carbone. La couche passive d’oxyde de chrome de l’acier inoxydable résiste à la réaction d’oxydation, nécessitant une activation acide avant le bain d’oxydation. La finition obtenue est généralement gris foncé à gris-noir plutôt que le noir profond réalisable sur l’acier au carbone, et la cohérence de couleur entre les lots est plus faible. La nuance d’alliage affecte le résultat — l’acier inoxydable 304 produit généralement un résultat plus foncé que le 316. Pour les applications nécessitant un noir profond et cohérent sur l’acier inoxydable, les revêtements PVD offrent un meilleur contrôle de l’apparence, bien qu’à un coût plus élevé.
Comment la black oxide est-elle spécifiée sur un dessin d’ingénierie ?
La spécification recommandée est : “ BLACK OXIDE PER MIL-DTL-13924 CLASS 1, OIL SEAL AFTER PROCESSING. ” L’exigence d’étanchéité doit être explicitement spécifiée — une mention de seulement “ BLACK OXIDE ” produira des pièces qui rouillent rapidement, car la plupart des processeurs n’appliqueront pas l’étanchéité sauf si elle est spécifiée. Pour les applications critiques sur le plan esthétique, ajoutez une exigence de finition de surface avant traitement (par exemple, “ PRE-PROCESS SURFACE FINISH Ra ≤ 1,6 µm ”) et une plage d’acceptation de couleur (par exemple, “ BLACK TO DARK BLACK — NO GRAY OR UNEVEN PATCHES ACCEPTABLE ”). Pour les pièces en acier inoxydable, notez la nuance d’alliage et confirmez avec le processeur qu’un processus de black oxide adapté à l’acier inoxydable sera utilisé.
Rédigé par l’équipe d’ingénierie CMS avec plus de 15 ans d’expérience en usinage de précision CNC produisant des composants en acier traités black oxide pour instruments de précision, dispositifs médicaux, armes à feu, outils de coupe, fixations industrielles et assemblages automobiles. Références techniques : MIL-DTL-13924 (Black Oxide Coating for Ferrous Metals), ASTM B117 (Salt Spray Testing of Black Oxide), SAE AMS 2485 (Black Oxide Treatment of Ferrous Materials), ISO 11408 (Chemical Conversion Coatings — Black Oxide Coating).
Vous cherchez à vous approvisionner en composants en acier usinés CNC avec finition black oxide ?
Chez CMS, nous usinons des composants en acier de précision en 1018, 4140, 4340 et nuances inoxydables, en coordonnant la finition black oxide avec étanchéité à l’huile ou polymère. Chaque commande de black oxide comprend une vérification de la finition de surface avant traitement, une confirmation d’ébavurage et un contrôle dimensionnel post-process sur les caractéristiques de précision pour garantir que l’ajustement et la finition répondent aux exigences du dessin.
[Demander une revue de spécification black oxide et un devis d’usinage CNC →]


