
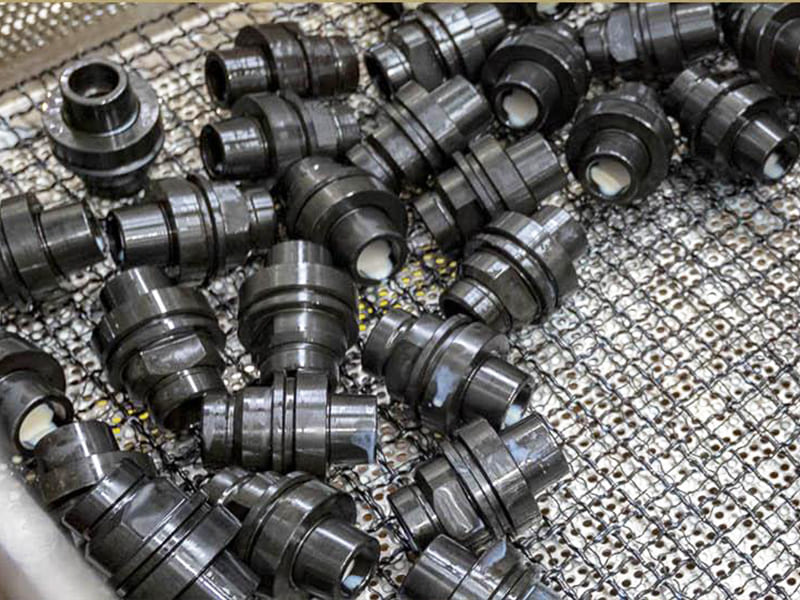
Respuesta rápida: El óxido negro sobre acero es un recubrimiento químico por conversión — no una pintura, galvanizado o capa aplicada — que transforma la superficie del acero en magnetita (Fe₃O₄) con un espesor aproximado de 0.5–1.5 µm. Este espesor casi nulo es la ventaja de ingeniería definitoria: no añade dimensión medible a ejes, agujeros roscados, perforaciones de precisión o superficies ajustadas, lo que lo convierte en el único tratamiento superficial negro práctico para piezas con tolerancias de ±0.01–0.02 mm. La capa de conversión por sí sola proporciona una resistencia mínima a la corrosión — la protección depende casi por completo del paso de sellado posterior al tratamiento (aceite, cera o polímero). El óxido negro es la elección correcta para componentes industriales de precisión en interiores, sujetadores, engranajes y herramientas de corte. No es adecuado para entornos marinos, de agua salada, exteriores con alta exposición o de alta abrasión.
¿Qué es el Óxido Negro?
El óxido negro es un proceso controlado de oxidación electroquímica que convierte el hierro en la superficie del acero en magnetita (Fe₃O₄) — un óxido de hierro negro estable — mediante inmersión en una solución alcalina caliente a aproximadamente 135–150°C. La reacción química:
3 Fe + 4 H₂O → Fe₃O₄ + 4 H₂ (simplificada)
La capa de magnetita formada tiene un espesor aproximado de 0.5–1.5 µm. Esta es la propiedad fundamental que distingue el óxido negro de todos los demás procesos de acabado negro. La capa no se asienta sobre el acero — es la superficie del acero convertida. Cuando el proceso está completo, la pieza tiene las mismas dimensiones exteriores que cuando entró al baño del proceso. Cualquier cambio dimensional está por debajo de la capacidad de medición del equipo de inspección común.
Esta característica es la razón por la que el proceso se llama “recubrimiento por conversión” — la superficie se convierte, no se recubre.
Óxido Negro vs Otros Métodos de Acabado Negro
| Acabado | Tipo de proceso | Espesor habitual | Efecto sobre las Dimensiones | ¿Adecuado para Tolerancia de ±0.02 mm? |
|---|---|---|---|---|
| Óxido negro | Recubrimiento por conversión | ~0,5–1,5 µm | Ninguno medible | Sí |
| Galvanizado en zinc negro | Electrodeposición | 5–15 µm | Cambia las dimensiones | Limitado |
| Recubrimiento en polvo (negro) | Recubrimiento aplicado | 60–120 µm | Significativo | No |
| PVD (TiN, TiAlN, DLC) | Deposición física de vapor | 1–5 µm | Insignificante | Sí |
| Pintura negra | Recubrimiento aplicado | 20–80 µm | Significativo | No |
| Fosfato de manganeso | Recubrimiento por conversión | 5–25 µm | Moderado | Limitado |
La consecuencia práctica: cuando una pieza tiene agujeros roscados, ejes de precisión, asientos de rodamientos o ajustes con holgura estrecha, el óxido negro es el único tratamiento negro de bajo costo que no requiere mecanizado posterior o compensación de tolerancia.
Por Qué los Ingenieros Eligen Óxido Negro para Piezas de Acero de Precisión
Neutralidad Dimensional
La razón principal de ingeniería para especificar óxido negro no es su resistencia a la corrosión o apariencia — es que el proceso no cambia las dimensiones de la pieza. Compare el impacto en tolerancias:
Un agujero roscado M8×1.25 en un ensamblaje de precisión: la tolerancia del diámetro de paso para un ajuste de rosca 6H es de aproximadamente +0.000/+0.250 mm. El galvanizado en zinc negro a 10 µm por superficie reduce el diámetro de paso efectivo del agujero en aproximadamente 0.020 mm — potencialmente desplazando el ajuste de rosca de 6H a 5H y causando interferencia en el ensamblaje. Óxido negro a 1 µm: el cambio está por debajo de la resolución de medición de la mayoría de las inspecciones de producción.
Para un eje de precisión con una tolerancia de diámetro de ±0.010 mm: el galvanizado en zinc negro a 10 µm aumenta el diámetro en 0.020 mm, consumiendo toda la banda de tolerancia. Óxido negro a 1 µm está por debajo del umbral de preocupación.
Esta neutralidad dimensional elimina:
- La necesidad de mecanizar un tamaño inferior pre-galvanizado y mantener tolerancias más estrechas antes del proceso
- Operaciones posteriores de roscado o re-roscado
- Análisis de acumulación de tolerancias por la contribución del recubrimiento
- Enmascarado de superficies de precisión antes del recubrimiento
Preservación de Roscas y Geometría de Engranajes
Las roscas son la geometría más sensible a la acumulación de recubrimiento porque las bandas de tolerancia son estrechas y la tolerancia de la pieza acoplada ya está consumida por la clase de rosca. El óxido negro es el tratamiento superficial estándar para sujetadores roscados de precisión — incluyendo pernos aeroespaciales, médicos y de instrumentación — por esta razón.
La geometría de los dientes de engranaje es igualmente sensible. Incluso 5–10 µm de espesor de galvanizado en la cara de un diente de engranaje cambia el espesor efectivo del diente, aumenta el juego entre dientes en un lado del engrane y desplaza el círculo primitivo de operación. El óxido negro no afecta la geometría de los dientes de engranaje.
Preservación de la Conductividad Eléctrica
A diferencia de la mayoría de los recubrimientos, el óxido negro preserva la conductividad eléctrica de la superficie del acero. La capa de magnetita (Fe₃O₄) tiene conductividad eléctrica moderada — mucho mayor que la pintura, el recubrimiento en polvo o las películas de polímero. Esto es importante para:
- Componentes de puesta a tierra que requieren resistencia de contacto metálico
- Superficies de blindaje EMC/EMI donde se requiere continuidad
- Componentes de ensamblaje eléctrico donde se especifica conductividad en la interfaz de superficie
La pintura y el recubrimiento en polvo producen superficies aislantes; la electrodeposición cambia la conductividad dependiendo del metal depositado. El óxido negro mantiene el carácter conductivo del acero.
Aplicaciones donde el óxido negro es la especificación estándar
| Solicitud | Por qué el óxido negro es estándar |
|---|---|
| Sujetadores de precisión (pernos, tornillos, tuercas) | Sin interferencia de rosca, valores de par consistentes |
| Engranajes de precisión y ejes de engranaje | Preserva la geometría del diente y la especificación de holgura |
| Pasadores cilíndricos y pasadores de alineación | Mantiene ajustes de diámetro H7/h6 o más ajustados |
| Herramientas de corte (machos, brocas, fresas) | Mantiene la geometría del filo, retiene el aceite de corte |
| Componentes de armas de fuego | Acabado mate de bajo brillo, estabilidad dimensional |
| Componentes de instrumentos de precisión | Superficie no reflectante, sin impacto en tolerancias |
| Instrumentos médicos y quirúrgicos de acero | Acabado limpio, dimensiones superficiales de precisión |
| Carcasas mecanizadas CNC con múltiples orificios roscados | Sin necesidad de roscar de nuevo, ensamblaje más rápido |
Resistencia a la corrosión: la limitación crítica
El malentendido más importante sobre el óxido negro es la suposición de que proporciona una protección sustancial contra la corrosión. No lo hace, por sí solo.
Por qué la capa de óxido por sí sola proporciona una protección mínima
La capa de magnetita formada por el óxido negro es porosa a nivel microscópico. Los poros permiten que la humedad y el oxígeno lleguen al acero subyacente, lo que significa que las piezas con óxido negro sin sellar comenzarán a oxidarse en horas o días en aire ambiente húmedo — más rápido que el acero desnudo en algunas condiciones porque el proceso elimina los aceites superficiales en el paso de desengrasado.
La contribución de la capa de óxido a la resistencia a la corrosión es proporcionar una superficie con alta porosidad para la retención de aceite — actúa como una esponja para el tratamiento de sellado aplicado después de la oxidación, no como una barrera en sí misma.
Opciones de sellado post-tratamiento
| Tratamiento de sellado | Comportamiento frente a la corrosión | Durabilidad | Resistencia típica a la niebla salina |
|---|---|---|---|
| Sin sellado | Esencialmente ninguna | N/A | < 1 hora |
| Aceite mineral ligero | De bajo a moderado | De días a semanas | 10–30 horas |
| Aceite pesado / aceite conservante | Moderado | De semanas a meses | 30–100 horas |
| Cera (microcristalina) | Moderado | Meses | 50–150 horas |
| Aceite con inhibidor de óxido penetrante | Moderada a buena | Meses | 100–300 horas |
| Sellador a base de polímero | Bien | Extendida | 200-500 horas |
El paso de sellado no es opcional — es el mecanismo real de protección contra la corrosión para piezas con óxido negro. Un proceso de óxido negro correctamente especificado debe incluir siempre la especificación de sellado como parte de la indicación del tratamiento superficial.
Idoneidad ambiental
| Medio ambiente | Idoneidad del óxido negro | Sellado mínimo requerido |
|---|---|---|
| Interior limpio y seco | Excelente | Aceite ligero aceptable |
| Interior controlado con humedad | Bien | Aceite o cera requeridos |
| Exterior con exposición ligera | Marginal | Aceite pesado o sellador de polímero, mantenimiento periódico |
| Exposición continua al aire libre | No recomendado | — |
| Ambiente marino o de agua salada | No apto | — |
| Exposición a químicos o ácidos | No apto | — |
Para piezas que requieren resistencia a la corrosión más allá de lo que proporciona el óxido negro con sellado, se deben especificar procesos alternativos: galvanizado negro para resistencia moderada a la corrosión con impacto dimensional aceptable, recubrimientos PVD para resistencia superior a la corrosión y al desgaste con cambio dimensional mínimo, o recubrimiento en polvo para máxima protección de barrera donde el impacto dimensional sea aceptable.
Calidad de mecanizado CNC y acabado de óxido negro
El óxido negro convierte la superficie tal como está. No rellena irregularidades superficiales, no oculta marcas de mecanizado ni promedia la rugosidad superficial. La calidad del acabado está determinada completamente por la condición de la superficie mecanizada al ingresar al proceso.
Efecto de la rugosidad superficial en la apariencia
| Valor Ra mecanizado | Apariencia del óxido negro |
|---|---|
| Ra ≤ 0,8 µm (rectificado o torneado fino) | Negro profundo, uniforme y consistente |
| Ra 0,8–1,6 µm (torneado/fresado estándar CNC) | Buena uniformidad, textura ligera visible |
| Ra 1,6–3,2 µm | Variación de textura visible; aceptable para piezas industriales |
| Ra > 3,2 µm | Visiblemente desigual; mate con contraste de textura |
El mecanismo: la capa de óxido negro sigue la microtopografía de la superficie. Las áreas con diferente rugosidad reaccionan a velocidades ligeramente diferentes y producen profundidades de color marginalmente diferentes. En una superficie rectificada de precisión (Ra ≤ 0,4 µm), el acabado aparece profundo y uniforme. En una superficie más rugosa, las microcrestas y valles crean textura visible en la capa convertida.
Requisitos de preparación del mecanizado
Eliminación de aceite y refrigerante: Los residuos de aceite de corte y refrigerante en la superficie impiden que la reacción de oxidación ocurra uniformemente. La solución alcalina del proceso no puede penetrar completamente las superficies contaminadas con aceite, lo que resulta en áreas irregulares donde la reacción fue incompleta. Un desengrasado integral — típicamente limpieza ultrasónica en limpiador alcalino seguida de enjuague con agua — es esencial antes del paso de oxidación.
Eliminación de rebabas: Las rebabas reaccionan de manera diferente al metal base durante la oxidación porque su geometría, orientación del grano y condición superficial difieren de la superficie mecanizada principal. Las rebabas en piezas con óxido negro aparecen como puntos irregulares más claros u oscuros en los bordes. Todos los bordes deben ser desbarbados e idealmente chaflanados (0,2–0,5 mm × 45°) para una apariencia consistente.
Uniformidad superficial: Si una pieza tiene áreas con acabados superficiales significativamente diferentes — por ejemplo, una cara fresada con Ra 1,6 µm adyacente a un agujero rectificado con Ra 0,4 µm — la diferencia será visible después del óxido negro como un contraste entre áreas. Las piezas con requisitos cosméticos exigentes deben tener especificaciones de acabado superficial consistentes en todas las superficies visibles.
Lista de verificación de inspección previa al proceso
| Condición previa al proceso | Impacto en el óxido negro | Acción requerida |
|---|---|---|
| Aceite de mecanizado presente | Reacción irregular, áreas claras | Desengrasado completo (limpieza alcalina + enjuague) |
| Residuo de refrigerante | Color desigual | Limpieza por ultrasonidos |
| Rebabas en los bordes | Variación de color en los bordes | Desbarbado antes del proceso |
| Acabados superficiales mixtos | Contraste visible entre zonas | Unificar Ra o aceptar variación de apariencia |
| Cascarilla de tratamiento térmico o decoloración | Mala reacción, mala adherencia | Decapado con ácido antes de la oxidación |
Óxido negro en acero inoxidable
El óxido negro en acero inoxidable es un proceso diferente y más complejo que en acero al carbono.
Por qué el acero inoxidable es más difícil de ennegrecer
El acero inoxidable contiene cromo (10,5%+ en masa), que forma una capa pasiva densa y autocurativa de óxido de cromo (Cr₂O₃) en la superficie. Esta capa pasiva proporciona la resistencia a la corrosión del acero inoxidable, pero también impide que la reacción de oxidación del hierro que produce óxido negro en acero al carbono ocurra fácilmente.
Para aplicar óxido negro al acero inoxidable, la capa pasiva debe primero descomponerse mediante un paso de activación ácida agresiva, después de lo cual la pieza puede procesarse en un baño de oxidación especializado formulado para aleaciones inoxidables. La química de la reacción, la composición del baño y la temperatura difieren significativamente del óxido negro en acero al carbono.
Diferencias de apariencia
La capa de óxido negro producida sobre acero inoxidable difiere de los resultados en acero al carbono:
- Profundidad de color: El óxido negro inoxidable típicamente produce una apariencia de gris oscuro a gris-negro, en lugar del negro uniforme profundo alcanzable en acero al carbono. La diferencia es metalúrgica: la capa formada sobre inoxidable tiene una composición y estructura de óxido diferente.
- Variación entre lotes: La consistencia de color entre lotes es más difícil de lograr en acero inoxidable porque la condición de la capa pasiva varía según el historial de tratamiento térmico, el acabado superficial y el lote de aleación.
- Efecto de la aleación: El acero inoxidable 304 típicamente produce un resultado más oscuro que el 316, porque el mayor contenido de molibdeno del 316 cambia la química de la capa pasiva y su resistencia a la activación.
Requisitos de control de proceso para acero inoxidable
| Parámetro de proceso | Acero al carbono | Acero inoxidable |
|---|---|---|
| Paso de activación superficial | Limpieza alcalina estándar | Se requiere activación ácida agresiva |
| Química del baño | Oxidación alcalina estándar | Fórmula especializada para inoxidable |
| Tolerancia de control de proceso | Moderado | Estricta (temperatura, tiempo, concentración) |
| Color alcanzable | Negro profundo, consistente | Gris oscuro a gris-negro, variable |
| Consistencia de color lote a lote | Alta | Moderado |
Para aplicaciones que requieren negro profundo y uniforme sobre acero inoxidable con mejor consistencia de color, el recubrimiento PVD (basado en DLC, TiN o CrN) es una opción más confiable — a mayor costo, pero con mejor control de apariencia y superior resistencia al desgaste.
Defectos comunes del óxido negro y causas raíz
| Defecto | Síntoma visual | Causa raíz | Medidas correctivas |
|---|---|---|---|
| Coloración irregular | Áreas claras/oscuras en la misma pieza | Desengrasado insuficiente; residuos de aceite | Limpieza alcalina completa + enjuague ultrasónico |
| Superficie que se desprende | La capa negra se borra con un paño | Contaminación del proceso; reacción incompleta | Mejorar la pre-limpieza; verificar la química del baño |
| Puntos de óxido (rápidos) | Corrosión en días | Sin sellado o sellado insuficiente | Aplicar aceite o cera inmediatamente después de la oxidación |
| Gris en lugar de negro | Tono gris general | Temperatura del baño demasiado baja; química débil | Aumentar la temperatura del baño; renovar la química |
| Color inconsistente entre lotes | Variación de color entre piezas | Aleaciones mixtas en el mismo lote; variación de Ra | Separar aleaciones; controlar el acabado superficial |
| Vetas o marcas de flujo | Marcas lineales en la superficie | Enjuague inadecuado; baños contaminados | Mejorar los pasos de enjuague; limpiar los baños |
| Ampollar/descamación | La película se separa en láminas | No es posible con óxido negro verdadero | Si esto ocurre: el depósito es un material diferente (pintura, incrustación) — no es óxido negro verdadero |
Nota sobre la última fila: El óxido negro verdadero no puede pelarse ni formar ampollas porque no es una capa separada — es la superficie del acero convertida. Si un acabado de “óxido negro” se pela, el depósito no era magnetita correctamente formada, sino una incrustación superficial, capa de contaminación o residuo de un baño mal controlado. Esto es siempre una falla del proceso, no una falla del material.
Cuándo no usar óxido negro
El óxido negro no es apropiado para todas las aplicaciones. Las siguientes condiciones indican dónde se deben especificar tratamientos superficiales alternativos:
Exposición marina o a agua salada: El tratamiento de sellado no puede mantener una protección adecuada en niebla salina continua o inmersión en agua de mar. Las pruebas de niebla salina según ASTM B117 para óxido negro correctamente sellado generalmente alcanzan 30–100 horas — muy por debajo de las 500–2000+ horas requeridas para protección de grado marino. Especifique galvanizado (5–15 µm) o recubrimiento PVD para estos entornos.
Exposición exterior continua: La lluvia, los rayos UV y la intemperie degradan el tratamiento de sellado con el tiempo. Sin re-aceitado periódico, las piezas de óxido negro para exteriores desarrollarán óxido en semanas o meses. Para instalaciones exteriores permanentes, especifique galvanizado, zincado o recubrimiento en polvo.
Abrasión intensa o desgaste por deslizamiento: Con 0,5–1,5 µm, el óxido negro se desgasta casi inmediatamente bajo contacto deslizante contra superficies duras. No proporciona resistencia al desgaste en ningún sentido convencional. Para acabados negros resistentes al desgaste, especifique nitruración (que forma una capa compuesta dura de 0,1–0,5 mm de profundidad), recubrimientos PVD de TiN o TiAlN, o cromo duro.
Entornos químicos: El óxido negro y sus tratamientos de sellado no tienen resistencia significativa a ácidos, álcalis fuertes o solventes industriales. La capa de óxido se disuelve incluso con exposición a ácidos diluidos.
Requisitos decorativos premium: El negro mate del óxido negro es funcional y apropiado para aplicaciones industriales, pero no proporciona la profundidad de color, el brillo ni la durabilidad de los recubrimientos PVD para aplicaciones de consumo o arquitectónicas.
Especificación en plano para óxido negro
Una especificación completa de óxido negro en un plano de ingeniería debe incluir:
Elementos mínimos requeridos:
| Elemento | Especificación típica | Objetivo técnico |
|---|---|---|
| Estándar del proceso | MIL-DTL-13924 Clase 1 (alcalino caliente) | Define el tipo de proceso y los requisitos de calidad |
| Material aplicable | Acero (especifique el grado si es inoxidable) | Evita la aplicación incorrecta del proceso |
| Requisito de sellado | Sello de aceite / sello de cera / sellador de polímero | Asegura que la protección contra corrosión esté especificada |
| Rango de aceptación de color | Negro a negro oscuro (definir si es crítico) | Controla la variación cosmética |
| Requisito de Ra (si es cosmético) | Ra ≤ 1,6 µm antes del procesamiento | Controla el acabado superficial que ingresa al proceso |
Ejemplo de nota en plano:
ÓXIDO NEGRO SEGÚN MIL-DTL-13924 CLASE 1, SELLO DE ACEITE DESPUÉS DEL PROCESAMIENTO. ACABADO SUPERFICIAL PRE-PROCESO: Ra ≤ 1,6 µm. TODAS LAS SUPERFICIES SALVO INDICACIÓN CONTRARIA.
La especificación de sellado debe aparecer explícitamente. Una nota que solo indique “ÓXIDO NEGRO” sin requisito de sellado producirá piezas que se oxidarán rápidamente en humedad ambiental.
Principales conclusiones
- El óxido negro es un recubrimiento de conversión, no una capa aplicada — convierte la superficie del acero en magnetita (Fe₃O₄) a 0,5–1,5 µm, sin cambio dimensional medible. Esto lo convierte en el único tratamiento superficial negro de bajo costo práctico para piezas con tolerancias de ±0,01–0,02 mm.
- La capa de óxido en sí no proporciona resistencia útil a la corrosión — la protección depende completamente del paso de sellado posterior al tratamiento. Las piezas de óxido negro sin sellar se oxidarán en horas en humedad ambiental. Siempre especifique sellado con aceite, cera o polímero como parte del requisito de tratamiento superficial.
- El óxido negro es apropiado para entornos industriales interiores limpios — correctamente sellado, proporciona resistencia adecuada a la corrosión para maquinaria, instrumentos y conjuntos protegidos de la exposición directa a la humedad. No es adecuado para entornos exteriores, marinos o químicos.
- La calidad superficial que ingresa al proceso determina la calidad del acabado — el óxido negro no oculta marcas de mecanizado ni irregularidades superficiales. Las piezas con Ra > 1,6 µm o desengrasado inadecuado tendrán una calidad de acabado visiblemente inconsistente.
- El óxido negro sobre acero inoxidable es un proceso diferente y más complejo que produce gris oscuro en lugar de negro profundo, con menor consistencia entre lotes que en acero al carbono.
- La principal ventaja competitiva del óxido negro es el costo y la neutralidad dimensional: es más rápido y más barato que el galvanizado, y a diferencia de todos los demás tratamientos negros, no requiere compensación de tolerancias, ni enmascarado de superficies de precisión, ni retrabajo posterior en roscas o ajustes.
- Para los equipos de compras de los fabricantes de equipos originales (OEM): las especificaciones de óxido negro deben incluir MIL-DTL-13924 Clase 1 (el estándar para proceso alcalino caliente en acero), el tipo de tratamiento de sellado y método de aplicación, el acabado superficial requerido antes del procesamiento, y si el acero inoxidable requiere aprobación de proceso separada y rango de aceptación de color.
Preguntas frecuentes
¿El óxido negro previene la oxidación del acero?
Por sí solo, el óxido negro sin sellar no proporciona esencialmente ninguna prevención contra la oxidación: las piezas se oxidarán en horas o días en aire húmedo. La resistencia a la corrosión del óxido negro proviene completamente del tratamiento de sellado aplicado inmediatamente después del paso de oxidación: el aceite mineral ligero proporciona de 10 a 30 horas de resistencia a la niebla salina; el aceite pesado o la cera proporcionan de 50 a 150 horas; los selladores a base de polímeros pueden alcanzar de 200 a 500 horas. Para aplicaciones industriales en interiores con humedad controlada, el óxido negro sellado adecuadamente es suficiente. Para entornos exteriores, marinos o de alta humedad, los tratamientos superficiales alternativos (galvanizado, PVD, recubrimiento en polvo) proporcionan una protección contra la corrosión sustancialmente mejor.
¿Es el óxido negro mejor que el galvanizado para piezas de acero de precisión?
Para piezas de precisión donde la precisión dimensional es el requisito primordial, el óxido negro es significativamente mejor que el galvanizado. El óxido negro añade aproximadamente 0,5–1,5 µm sin efecto medible en roscas, ejes o ajustes de precisión. El galvanizado añade 5–15 µm por superficie, lo que puede cerrar holguras en ajustes de precisión, apretar agujeros roscados y requerir roscado posterior al proceso. Solo para resistencia a la corrosión, el galvanizado es mejor: proporciona una protección de barrera superior y protección de sacrificio incluso cuando se raya. La elección correcta depende de si la precisión dimensional o la protección contra la corrosión rigen la aplicación.
¿Qué espesor añade el óxido negro al acero?
El óxido negro añade aproximadamente 0,5–1,5 µm por superficie: una capa de conversión, no una capa depositada, lo que significa que el material no se acumula en la superficie. Para fines prácticos de ingeniería, este espesor es despreciable: está por debajo de la resolución de medición de los micrómetros estándar y es menos de 10% de la banda de tolerancia en un ajuste de precisión de ±0,010 mm. Este espesor casi nulo es la propiedad que hace del óxido negro el tratamiento superficial estándar para sujetadores roscados de precisión, engranajes de precisión y componentes mecanizados con tolerancias ajustadas, donde cualquier acumulación de recubrimiento requeriría compensación dimensional o retrabajo posterior al proceso.
¿Se puede aplicar óxido negro al acero inoxidable?
Sí, pero el proceso es más complejo y el resultado difiere del acero al carbono. La capa pasiva de óxido de cromo del acero inoxidable resiste la reacción de oxidación, lo que requiere activación ácida antes del baño de oxidación. El acabado resultante suele ser gris oscuro a gris-negro en lugar del negro profundo alcanzable en acero al carbono, y la consistencia del color entre lotes es menor. El grado de la aleación afecta el resultado: el acero inoxidable 304 generalmente produce un resultado más oscuro que el 316. Para aplicaciones que requieren un negro profundo consistente en acero inoxidable, los recubrimientos PVD proporcionan un mejor control de apariencia, aunque a un costo mayor.
¿Cómo se especifica el óxido negro en un dibujo de ingeniería?
La especificación recomendada es: “ÓXIDO NEGRO SEGÚN MIL-DTL-13924 CLASE 1, SELLADO CON ACEITE DESPUÉS DEL PROCESO.” El requisito de sellado debe especificarse explícitamente: una indicación de solo “ÓXIDO NEGRO” producirá piezas que se oxidan rápidamente porque la mayoría de los procesadores no aplicarán sellado a menos que se especifique. Para aplicaciones críticas en apariencia, agregue un requisito de acabado superficial antes del proceso (por ejemplo, “ACABADO SUPERFICIAL PRE-PROCESO Ra ≤ 1,6 µm”) y un rango de aceptación de color (por ejemplo, “NEGRO A NEGRO OSCURO — SIN PARCHES GRISES O IRREGULARES ACEPTABLES”). Para piezas de acero inoxidable, indique el grado de la aleación y confirme con el procesador que se utilizará un proceso de óxido negro apropiado para acero inoxidable.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado de precisión CNC, produciendo componentes de acero con óxido negro para instrumentos de precisión, dispositivos médicos, armas de fuego, herramientas de corte, sujetadores industriales y ensamblajes automotrices. Referencias técnicas: MIL-DTL-13924 (Recubrimiento de Óxido Negro para Metales Ferrosos), ASTM B117 (Prueba de Niebla Salina de Óxido Negro), SAE AMS 2485 (Tratamiento de Óxido Negro de Materiales Ferrosos), ISO 11408 (Recubrimientos de Conversión Química — Recubrimiento de Óxido Negro).
¿Buscando componentes de acero mecanizados CNC con acabado de óxido negro?
En CMS, mecanizamos componentes de acero de precisión en grados 1018, 4140, 4340 y acero inoxidable, coordinando el acabado de óxido negro con sellado de aceite o polímero. Cada pedido de óxido negro incluye verificación del acabado superficial previo al proceso, confirmación de desbarbado y verificación dimensional posterior al proceso en características de precisión para garantizar que el ajuste y el acabado cumplan con los requisitos del dibujo.
[Solicite una revisión de especificación de óxido negro y una cotización de mecanizado CNC →]


