
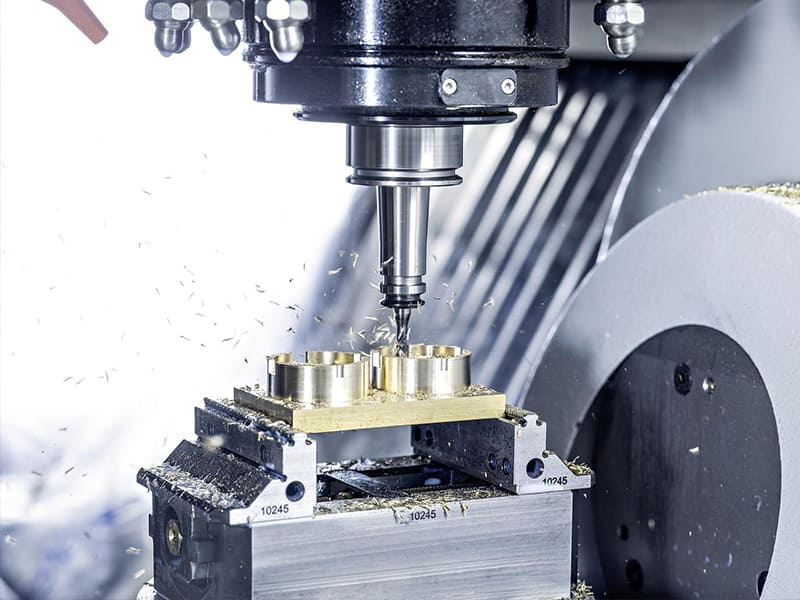
Schnelle Antwort: Zerspanbarkeit ist ein Maß dafür, wie leicht und effizient ein Material beim Zerspanen geschnitten, gebohrt, gefräst oder gedreht werden kann. In der CNC-Zerspanung spiegelt die Zerspanbarkeitsbewertung eines Materials vier voneinander abhängige Leistungsfaktoren wider: die erforderliche Schnittkraft zum Abtragen von Material, die Geschwindigkeit, mit der Schneidwerkzeuge verschleißen, die erreichbare Oberflächengüte ohne Nachbearbeitung sowie die Konsistenz der Spanbildung und -abfuhr. Die Zerspanbarkeit bestimmt direkt die Zykluszeit, die Werkzeugkosten und die Maßhaltigkeit in der Produktion. Aluminium 6061 lässt sich bei gleicher Operation etwa 3–5× schneller zerspanen als Edelstahl 304; Titan Ti-6Al-4V erfordert Schnittgeschwindigkeiten, die 50–80% niedriger sind als bei Aluminium, und reduziert die Werkzeugstandzeit erheblich. Bei Bauteilen, bei denen mehrere Materialien die Leistungsanforderungen erfüllen können, reduziert die Wahl des Materials mit besserer Zerspanbarkeit die gesamten Fertigungskosten — oft um das 2–4-fache bei gleicher Geometrie und Toleranz.
Was Zerspanbarkeit in der Praxis bedeutet
Zerspanbarkeit ist keine einzelne messbare Eigenschaft wie Härte oder Zugfestigkeit. Sie ist eine technische Beschreibung, die das Gesamtverhalten eines Materials während des Schneidprozesses zusammenfasst — wie es auf Schnittkräfte reagiert, Wärme erzeugt und ableitet, Späne bildet und abführt und es dem Schneidwerkzeug ermöglicht, einen stabilen Eingriff aufrechtzuerhalten.
Schnittkraft und Leistungsaufnahme: Materialien mit hoher spezifischer Schnittkraft (die Kraft, die pro Einheit Spanquerschnitt erforderlich ist) benötigen mehr Maschinenleistung und erzeugen mehr Spannung auf das Schneidwerkzeug und die Werkstückaufspannung. Titan Ti-6Al-4V hat eine spezifische Schnittkraft von etwa 1.700–2.200 N/mm² beim Drehen; Aluminium 6061 liegt bei etwa 700–900 N/mm² — etwa 2,5× niedriger. Dieser Unterschied überträgt sich direkt auf die Spindellast der Maschine, die Werkzeugdurchbiegung und die Anforderungen an die Werkstückhalterung.
Wärmeleitfähigkeit und Wärmemanagement an der Werkzeugschneide: Die in der Schneidzone erzeugte Wärme muss von der Werkzeug-Werkstück-Grenzfläche abgeführt werden. Die Wärmeleitfähigkeit von Aluminium von etwa 167 W/m·K ermöglicht eine schnelle Wärmeableitung in den Span und das Werkstück. Die Wärmeleitfähigkeit von Titan von etwa 7 W/m·K bedeutet, dass sich die Schneidzone schnell erwärmt, wodurch sich die Temperatur an der Werkzeugspitze konzentriert und der Verschleiß der Werkzeugschneide sowie die chemische Diffusion zwischen Werkzeug und Werkstück beschleunigt werden. Inconel 718 hat eine Wärmeleitfähigkeit von etwa 12 W/m·K, kombiniert mit hoher Festigkeit bei Schneidtemperaturen, was es zu einem der thermisch anspruchsvollsten Produktionsmaterialien macht.
Spanbildung und -kontrolle: Materialien, die kurze, gut definierte Späne erzeugen (Messing, automatengängige Aluminiumlegierungen, automatengängige Stähle mit Schwefelzusätzen), ermöglichen eine effiziente Spanabfuhr aus der Schneidzone, verhindern ein erneutes Schneiden und ermöglichen hohe Vorschubraten. Materialien, die lange, fadenförmige Späne erzeugen (austenitische Edelstähle, einige Aluminiumlegierungen) oder die sich plastisch verformen statt sauber zu scheren (einige Kupferlegierungen, weichgeglühte Stähle), erfordern konservativere Schnittparameter, häufige Unterbrechungen des Werkzeugeingriffs und Kühlmittel mit höherem Druck, um die Spanabfuhr zu bewältigen.
Kaltverfestigung während des Schneidens: Einige Materialien verfestigen sich während der Bearbeitung an der Schnittfläche durch plastische Verformung. Austenitische Edelstähle (insbesondere die Güten 304 und 316) kaltverfestigen schnell; wenn das Schneidwerkzeug verweilt, reibt oder einen Schnitt ausführt, der zu flach ist, um unter die kaltverfestigte Schicht des vorherigen Durchgangs zu gelangen, beschleunigt sich der Werkzeugverschleiß dramatisch. Kaltverfestigung ist der Hauptgrund, warum Edelstahl 304 eine kontinuierliche, gleichmäßige Zuführung erfordert — ein Stoppen des Vorschubs mitten im Schnitt oder übermäßig leichte Schlichtdurchgänge erzeugen eine härtere Oberfläche, die die Schneidkante beschädigt.
Warum Zerspanbarkeit wichtig ist: Die Kosten- und Qualitätsfolgen
Die Zerspanbarkeit des für ein Bauteil ausgewählten Materials bestimmt in vielen Fällen einen größeren Anteil der gesamten Fertigungskosten als der Rohmaterialpreis — insbesondere bei Präzisionsbearbeitungsteilen, bei denen Maschinenzeit, Werkzeuge und Prüfung die primären Kostentreiber sind.
Zykluszeit: Die Schnittgeschwindigkeit wird durch die Anforderungen an Werkzeugstandzeit und Oberflächenintegrität begrenzt. Für eine Drehoperation an einer Welle mit 50 mm Durchmesser beträgt die zulässige Schnittgeschwindigkeit für Aluminium 6061 etwa 300–600 m/min mit Hartmetallwerkzeugen; für Titan Ti-6Al-4V wird eine Schnittgeschwindigkeit von etwa 30–80 m/min mit TiAlN-beschichtetem Hartmetall empfohlen. Der Unterschied in der Zykluszeit für äquivalenten Materialabtrag beträgt einen Faktor von etwa 5–10×.
Werkzeugverbrauch: Die Werkzeugkosten pro Teil sind das Produkt aus Werkzeugkosten und der Anzahl der erforderlichen Werkzeugwechsel. Bei der Aluminiumbearbeitung kann eine einzelne Hartmetallwendeschneidplatte 60–120 Minuten Schneidzeit halten, bevor sie ersetzt werden muss. Beim Schruppdrehen von Inconel 718 kann dieselbe Plattenklasse nur 5–15 Minuten halten. Bei gleichen Maschinenstundensätzen und Losgrößen können die Werkzeugkosten pro Teil bei Inconel 10–20× höher sein als bei Aluminium — ein Kostenunterschied, der unabhängig von Verbesserungen der Maschinenleistung bestehen bleibt.
Maßhaltigkeit und Prüfkosten: Materialien mit schlechter Zerspanbarkeit erzeugen innerhalb einer Produktionscharge mehr Maßabweichungen – durch schneller fortschreitenden Werkzeugverschleiß, durch Wärmeausdehnung infolge von Wärmestau in der Schneidzone und durch Randschichthärtung, die die effektiven Schnittbedingungen während eines Produktionslaufs verändert. Es sind engere Prüfintervalle erforderlich; Teile benötigen möglicherweise In-Prozess-Messung, um Maßabweichungen zu erkennen, bevor Toleranzgrenzen überschritten werden.
Erforderliche Sekundäroperationen: Bei Materialien, bei denen die direkt aus der Bearbeitung erzielbare Oberflächengüte für die Funktion nicht ausreicht (Dichtflächen, Gleitsitze), ist die Oberflächenqualität ein direkter Kostentreiber. Materialien mit guter Zerspanbarkeit (Aluminium, Messing, Automatenstähle) erzeugen beim Schlichtdrehen ohne Sekundäroperationen Ra 0,8–1,6 µm. Schwierige Materialien können zusätzliche Schleif- oder Polierdurchgänge erfordern, um eine gleichwertige Oberflächenqualität zu erreichen.
Zerspanbarkeit gängiger Konstruktionswerkstoffe
Die folgende Tabelle spiegelt typische Produktionserfahrungen mit Standard-CNC-Werkzeugen (Hartmetallwendeschneidplatten, beschichtete Standard-Schaftfräser) unter empfohlenen Schnittparametern wider.
| Material | Bearbeitbarkeit | Typische Drehgeschwindigkeit (m/min) | Relative Werkzeugstandzeit | Hauptherausforderung |
|---|---|---|---|---|
| Messing C360 (automatengeeignet) | Ausgezeichnet | 200–400 | Hoch | Keine signifikante |
| Aluminium 2011 (automatengeeignet) | Ausgezeichnet | 300–600 | Hoch | Keine signifikante |
| Aluminium 6061-T6 | Sehr gut | 250–500 | Hoch | Spanverdichtung in tiefen Taschen |
| Aluminium 7075-T6 | Gut | 200–450 | Hoch–mittel | Etwas höhere Schnittkraft als 6061 |
| Baustahl (1018) | Gut | 100–200 | Mittel | Mäßiger Werkzeugverschleiß |
| 303-Edelstahl (automatengeeignet) | Mäßig–gut | 80–150 | Mittel | Schwefeleinschlüsse verbessern die Spanbrechung |
| 4140 legierter Stahl | Mäßig | 80–150 | Mittel | Höhere Schnittkraft als Baustahl |
| Rostfreier Stahl 304 | Mäßig | 60–120 | Mittel–niedrig | Kaltverfestigung; fadenförmige Späne |
| 316 Edelstahl | Mäßig | 50–100 | Mittel–niedrig | Stärkere Kaltverfestigung als 304 |
| Titan Ti-6Al-4V | Arm | 30–80 | Niedrig | Niedrige Wärmeleitfähigkeit; schneller Werkzeugverschleiß |
| Inconel 718 | Sehr schlecht | 20–50 | Sehr niedrig | Kaltverfestigung; Wärmestau; chemischer Werkzeugverschleiß |
| Wolframkarbid | Extrem schlecht | EDM oder nur Schleifen | k. A. | Im gesinterten Zustand nicht konventionell zerspanbar |
Automatenvarianten: Materiallieferanten bieten Automatengüten vieler Standardlegierungen mit verbesserter Zerspanbarkeit durch kontrollierte Zusätze an. 303-Edelstahl enthält Schwefelzusätze (ca. 0,15–0,35% S), die Mangansulfideinschlüsse bilden – diese wirken als Spanbrecher und verbessern Spanform und Oberflächengüte erheblich im Vergleich zu 304, bei ähnlicher Korrosionsbeständigkeit (allerdings mit reduzierter Lochfraßbeständigkeit). Automatenstähle (12L14, 1215) enthalten Blei- oder Wismutzusätze für denselben Zweck. Aluminium 2011 enthält Kupfer und Wismut für verbesserte Spanbrechung gegenüber 6061.
Das Härte-Missverständnis: Härte sagt die Zerspanbarkeit nicht zuverlässig voraus. Titan Ti-6Al-4V hat eine Brinellhärte von ca. 320–380 HB – vergleichbar mit oder weicher als viele durchgehärtete Vergütungsstähle. Dennoch ist Titan deutlich schwerer zu zerspanen als diese Stähle, da seine Zerspanbarkeitsgrenze thermisch (niedrige Wärmeleitfähigkeit, die Wärme am Werkzeug staut) und chemisch (Reaktivität von Titan mit dem Kobaltbinder in Hartmetallwerkzeugen bei erhöhter Temperatur) bedingt ist – nicht durch mechanische Härte. Ebenso ist 304-Edelstahl mit ca. 150 HB nicht besonders hart, aber sein Kaltverfestigungsverhalten und die fadenförmige Spanbildung machen ihn wesentlich schwerer zu zerspanen als 1018-Baustahl mit ca. 130 HB.
Zerspanbarkeits-Bewertungssysteme
Zerspanbarkeitskennwerte quantifizieren das Zerspanungsverhalten eines Materials relativ zu einer Referenzbasis.
AISI/SAE 100%-Referenzstandard: Der in den USA am weitesten verbreitete Referenzstandard ist AISI/SAE B1112-Automatenstahl, dem ein Zerspanbarkeitskennwert von 100% zugewiesen wird. Andere Materialien werden relativ zu diesem Standard unter definierten Schnittbedingungen bewertet (spezifisches Werkzeugmaterial, Schnittgeschwindigkeit, Werkzeuggeometrie und Messung der Werkzeugstandzeit oder Oberflächengüte). Ein Material mit einem Kennwert von 300% kann mit der 3-fachen Geschwindigkeit von B1112-Stahl bei gleichwertiger Werkzeugstandzeit bearbeitet werden; ein Material mit einem Kennwert von 20% erfordert Schnittgeschwindigkeiten von ca. 1/5 derjenigen von B1112.
Repräsentative Zerspanbarkeitskennwerte:
| Material | Zerspanbarkeitsbewertung (AISI B1112 = 100%) |
|---|---|
| Messing C360 | 300–400% |
| Aluminium 2011 | 200–300% |
| Aluminium 6061 | 150–200% |
| 1018 Baustahl | 70–80% |
| Edelstahl 303 | 50–70% |
| Rostfreier Stahl 304 | 40–55% |
| 4140 Legierungsstahl (geglüht) | 60–70% |
| Titan Ti-6Al-4V | 15–25% |
| Inconel 718 | 8–15% |
Diese Bewertungen sind praktische Näherungswerte — die tatsächliche Zerspanbarkeit variiert mit der Schneidstoffqualität, Beschichtung, Geometrie, Maschinensteifigkeit, Kühlmittelanwendung und der spezifischen Legierungswärmebehandlung, daher sollten sie als relative Rangfolge-Leitfaden und nicht als absolute Multiplikatoren für die Zykluszeitschätzung behandelt werden.
Abwägung zwischen Zerspanbarkeit und Materialleistung
Die technische Entscheidung zwischen Zerspanbarkeit und Materialleistung ist ein Kompromiss, der für jede Anwendung explizit getroffen werden muss. Weder maximale Zerspanbarkeit noch maximale Leistung ist automatisch die richtige Wahl.
Wenn die Zerspanbarkeit die Materialauswahl bestimmen sollte: Für Prototyping und Kleinserienentwicklung, wo schnelle Iteration wertvoller ist als optimierte Materialleistung; für Teile, bei denen mehrere Materialien die mechanischen Anforderungen erfüllen und die Kosten der primäre Unterscheidungsfaktor sind; für Großserienproduktion, wo selbst bescheidene Verbesserungen bei Zykluszeit oder Werkzeugstandzeit erhebliche Gesamtkostenreduzierungen über die Produktionsserie erzielen.
Wenn die Leistung die Zerspanbarkeit übersteuern muss: Für Luft- und Raumfahrt- sowie Verteidigungsstrukturanwendungen, bei denen das Gewichts-zu-Festigkeits-Verhältnis von Titan oder die Hochtemperaturfähigkeit von Inconel nicht verhandelbar ist; für korrosionskritische Anwendungen, bei denen 316-Edelstahl oder Duplex-Edelstahl durch die Betriebsumgebung spezifiziert ist, nicht als Präferenz; und für medizinische Implantatanwendungen, bei denen Biokompatibilitätsanforderungen (Titan ASTM F136, PEEK) die Materialoptionen unabhängig von der Zerspanbarkeit einschränken.
Der Fall 7075 vs. 6061 als praktisches Beispiel: Aluminium 7075-T6 hat eine Zugfestigkeit von etwa 500–570 MPa gegenüber 310 MPa für 6061-T6 — eine etwa 80% höhere Festigkeit. Die Zerspanbarkeit von 7075 ist aufgrund des höheren Zinkgehalts, der die Schnittkraft moderat erhöht, etwas geringer als bei 6061, aber beide sind im Vergleich zu Stählen oder Titan gut zerspanbar. Für eine Roboter-Strukturklemme, bei der 6061 unzureichende Festigkeit hat, aber die Betriebsumgebung Titan nicht rechtfertigt, bietet 7075 die Leistungsverbesserung mit minimaler Zerspanbarkeitseinbuße — ein gut konstruierter Kompromiss. Die Substitution durch Titan Ti-6Al-4V in derselben Anwendung würde weitere Festigkeits- und Gewichtsvorteile bieten, jedoch bei 5–10× höheren Bearbeitungskosten, die durch die Leistungsmarge der Anwendung möglicherweise nicht gerechtfertigt sind.
Anwendung der Zerspanbarkeit bei der Materialauswahl
Schritt 1 — Leistungsuntergrenze definieren, nicht Maximum: Identifizieren Sie die minimalen mechanischen, thermischen und chemischen Beständigkeitseigenschaften, die für die Funktion des Teils erforderlich sind. Nicht über spezifizieren. Ein Roboterarmgelenk, das eine Zugfestigkeit von 350 MPa erfordert, sollte gegen Materialien bewertet werden, die 350 MPa überschreiten — nicht ausschließlich gegen das höchstfeste verfügbare Material.
Schritt 2 — Materialien gegen Zerspanbarkeit prüfen: Aus den Kandidatenmaterialien, die die Leistungsuntergrenze erfüllen, identifizieren Sie, welche deutlich einfacher zu bearbeiten sind. Die Zerspanbarkeitsbewertungstabelle und materialspezifische Schnittdaten von Sandvik, Kennametal oder IMC bieten einen relativen Vergleich.
Schritt 3 — Gesamtherstellungskosten schätzen, nicht Materialkosten: Erhalten Sie Schnittzeitschätzungen basierend auf der Materialzerspanbarkeit und den Bearbeitungsoperationen des Teils. Fügen Sie Werkzeugkosten bei der geeigneten Werkzeugstandzeit für jedes Material hinzu. Bei großen Produktionsmengen kann der Kostendifferenz zwischen einem Material mit 150% und einem mit 50% Zerspanbarkeit die Rohmaterialkostendifferenz um einen erheblichen Betrag übersteigen.
Schritt 4 — Auswahl nach Gesamtlebenszykluskosten, nicht nach Einheitsmaterialpreis: Die Rohmaterialkosten für Stahl sind pro Kilogramm niedriger als für Aluminium, aber Aluminium kostet typischerweise weniger pro bearbeitetem Teil bei äquivalenter Geometrie aufgrund schnellerer Zykluszeiten, geringerem Werkzeugverschleiß und einfacherem Spanmanagement.
Wichtigste Erkenntnisse
- Zerspanbarkeit ist ein multifaktorieller Leistungsindikator, keine einzelne Eigenschaft: Sie spiegelt Schnittkraft, Wärmemanagement, Spanbildung, Werkzeugverschleißrate und Erreichbarkeit der Oberflächengüte wider — alles in Kombination. Härte allein sagt die Zerspanbarkeit nicht voraus.
- Die Zerspanbarkeitsherausforderung von Titan ist thermisch und chemisch, nicht die Härte: Bei 30–80 m/min Schnittgeschwindigkeit gegenüber 250–500 m/min für Aluminium erfordert die Titanbearbeitung 5–10× mehr Maschinenzeit für äquivalenten Materialabtrag — hauptsächlich aufgrund der geringen Wärmeleitfähigkeit (7 W/m·K gegenüber 167 W/m·K bei Aluminium), die Wärme an der Werkzeugspitze einschließt.
- Die Zerspanbarkeitsherausforderung von 304-Edelstahl ist die Kaltverfestigung, nicht die Härte: Bei etwa 150 HB ist 304 nicht hart, aber seine schnelle Kaltverfestigung an der Schnittfläche erfordert kontinuierliches, konsistentes Schneiden, um die Falle des Überreibens einer verfestigten Schicht zu vermeiden — was den Werkzeugverschleiß beschleunigt und Dimensionsabweichungen erzeugt.
- Automatenstähle verbessern die Zerspanbarkeit durch kontrollierte Einschlüsse: 303-Edelstahl vs. 304, 12L14 vs. 1018 und Aluminium 2011 vs. 6061 zeigen alle, dass Materialzusammensetzungsanpassungen für die Spanbrechung die Zerspanbarkeit mit minimaler Auswirkung auf die funktionalen mechanischen Eigenschaften verbessern.
- Die Zerspanbarkeitsbewertung (AISI B1112 = 100%) bietet eine praktische relative Skala: Aluminium 6061 bei 150–200%, 303-Edelstahl bei 50–70%, Titan Ti-6Al-4V bei 15–25% und Inconel 718 bei 8–15% quantifizieren die Produktionsratenunterschiede, die Ingenieure bei der Auswahl zwischen diesen Materialien erwarten sollten.
- Gesamtteilkosten, nicht Rohmaterialpreis, sind die korrekte wirtschaftliche Basis für die Materialauswahl: Ein Teil aus 304-Edelstahl kann niedrigere Rohmaterialkosten haben als dasselbe Teil in Aluminium, aber der Bearbeitungskostenunterschied gleicht die Materialeinsparung bei jedem signifikanten Produktionsvolumen typischerweise mehr als aus.
- Für Beschaffungs- und Entwicklungsteams von Erstausrüstern: Bei der Prüfung von Materialangaben auf technischen Zeichnungen sollte festgestellt werden, ob das angegebene Material auf echten Leistungsanforderungen beruht oder eine konservative Überdimensionierung darstellt. Eine Zeichnung, die Titan für eine Halterung mit einer Zugfestigkeitsanforderung von 350 MPa vorsieht (wo 7075-Aluminium ausreichen würde), stellt erhebliche vermeidbare Kosten dar. Umgekehrt stellt eine Zeichnung, die Aluminium für eine Komponente in einer Umgebung mit 300 °C vorsieht, eine echte Leistungsabweichung dar. Die Bewertung der Zerspanbarkeit ist am wertvollsten, wenn sie zeigt, dass mehrere Materialien die funktionalen Anforderungen erfüllen können, und die Auswahl in Richtung der am besten fertigbaren Option lenkt.
Häufig gestellte Fragen
Was ist Zerspanbarkeit und wie wird sie gemessen?
Zerspanbarkeit ist ein praktisches Maß dafür, wie leicht, effizient und präzise ein Material bearbeitet werden kann – einschließlich Schnittkraft, Werkzeugverschleißrate, Spanbildungsqualität, Erreichbarkeit der Oberflächengüte und thermischem Verhalten während der Bearbeitung. Sie wird typischerweise relativ zu einem Referenzstandard quantifiziert: Im AISI-System wird B1112-Automatenstahl mit 100% bewertet, und andere Materialien werden proportional auf der Grundlage der erreichbaren Schnittgeschwindigkeit bei äquivalenter Werkzeugstandzeit unter standardisierten Bedingungen bewertet. Aluminium 6061 wird mit etwa 150–200% bewertet (1,5–2× die Schnittrate des Referenzmaterials); Titan Ti-6Al-4V wird mit etwa 15–25% bewertet (1/4 bis 1/6 der Schnittrate). Die Bewertung ist ein praktischer relativer Leitfaden und kein präziser Multiplikator, da die tatsächliche Zerspanbarkeit mit Werkzeug, Maschinensteifigkeit, Kühlmittel und der spezifischen Legierungszusammensetzung variiert.
Warum ist Aluminium besser zerspanbar als Edelstahl?
Der Zerspanbarkeitsvorteil von Aluminium gegenüber Edelstahl hat drei Hauptursachen. Erstens ist die Wärmeleitfähigkeit von Aluminium (~167 W/m·K) etwa 10× höher als die von austenitischem Edelstahl (~16 W/m·K), sodass die Schnittwärme effizient in Span und Werkstück abgeführt werden kann, anstatt sich an der Werkzeugschneide zu konzentrieren. Zweitens erfordert die geringere Streckgrenze von Aluminium (~270–500 MPa je nach Güte) erheblich weniger Schnittkraft als Edelstahl (~210–500 MPa, jedoch mit einem viel höheren Kaltverfestigungskoeffizienten). Drittens erzeugt Aluminium gut definierte Späne, die sauber abgeführt werden, während austenitischer Edelstahl lange, fadenförmige Späne erzeugt, die sich um das Werkzeug wickeln und Kühlmittel mit höherem Druck oder Spanbrechereinsätze zur Kontrolle erfordern.
Warum ist Titan trotz nicht extrem hoher Härte so schwer zu bearbeiten?
Die Zerspanbarkeitsherausforderung von Titan Ti-6Al-4V ist primär thermischer und chemischer Natur und nicht härtebedingt. Seine Brinellhärte von 320–380 HB ist ähnlich oder niedriger als die vieler gehärteter legierter Stähle, die sich akzeptabel bearbeiten lassen. Das Problem ist die Wärmeleitfähigkeit: Mit etwa 7 W/m·K beträgt die Leitfähigkeit von Titan etwa 4% der von Aluminium, was bedeutet, dass die Schnittwärme nicht über Span oder Werkstück entweichen kann und sich an der Werkzeugspitze konzentriert. Dieser Temperaturanstieg verursacht bei erhöhter Temperatur eine Diffusion des Kobaltbinders aus Hartmetallwerkzeugen in das Titan (chemischer Werkzeugverschleiß), beschleunigt den Freiflächenverschleiß und verringert die Integrität der Schneidkante. Die praktische Konsequenz ist, dass Titan Schnittgeschwindigkeiten von 30–80 m/min erfordert – 5–10× niedriger als Aluminium – und bei äquivalenter Materialabtragung 5–10× höhere Werkzeugverschleißraten erzeugt.
Beeinflusst die Wärmebehandlung die Zerspanbarkeit?
Ja, erheblich. Die Wärmebehandlung verändert Härte, Mikrostruktur und Eigenspannungszustand eines Materials, was alles die Zerspanbarkeit beeinflusst. Stahl im weichgeglühten Zustand (typischerweise HRC 15–25) erfordert erheblich weniger Schnittkraft und erzeugt eine bessere Oberflächengüte als derselbe Stahl nach dem Durchhärten (HRC 55–65). Die Standardpraxis für Präzisionsformen- und Gesenkbauteile besteht darin, im geglühten Zustand zu bearbeiten, auf Endhärte wärmzubehandeln und anschließend nur kritische Oberflächen fertigzubearbeiten – oder EDM für Merkmale zu verwenden, die im gehärteten Zustand nicht nachbearbeitet werden können. Bei Luftfahrt-Titanbauteilen hat der Wärmebehandlungszustand (geglüht vs. lösungsgeglüht und ausgelagert) einen moderaten Einfluss auf die Zerspanbarkeit; Ti-6Al-4V im geglühten Zustand lässt sich etwas leichter bearbeiten als im vollständig ausgelagerten Zustand.
Wie sollte die Zerspanbarkeit des Materials die Entscheidung zwischen zwei Kandidatenmaterialien beeinflussen?
Der Prozess sollte dieser Reihenfolge folgen: Erstens bestätigen, dass beide Materialien die Mindestleistungsanforderungen erfüllen (Zugfestigkeit, Temperaturbeständigkeit, Korrosionsanforderungen, Ermüdungslebensdauer). Zweitens ihre Zerspanbarkeitsbewertungen vergleichen – wenn ein Material mit 50% und das andere mit 150% bewertet ist, benötigt das Material mit geringerer Zerspanbarkeit etwa 3× mehr Bearbeitungszeit und erzeugt bei äquivalentem Produktionsvolumen erheblich höhere Werkzeugkosten. Drittens die gesamten Herstellkosten pro Teil für jedes Material schätzen, einschließlich Rohmaterial, Bearbeitungszeit, Werkzeug und Prüfung – nicht nur den Rohmaterialpreis. Wenn die Gesamtkostendifferenz einen etwaigen Leistungsvorteil des Materials mit geringerer Zerspanbarkeit übersteigt, sollte die Option mit besserer Zerspanbarkeit gewählt werden. Diese Analyse ist am wirkungsvollsten bei Produktionsvolumina, bei denen sich die Unterschiede bei Zykluszeit und Werkzeugkosten über viele Teile akkumulieren.
Geschrieben vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in der CNC-Bearbeitung von Aluminiumlegierungen, Edelstählen, Titan, Inconel, Werkzeugstählen und technischen Kunststoffen für Fertigungsprogramme in der Medizintechnik, Luft- und Raumfahrt, Automobilindustrie, industriellen Automatisierung und Präzisionsinstrumenten-OEM. Technische Referenzen: Machining Data Handbook (Metcut Research Associates), Sandvik Coromant Materials and Machinability Application Guide, Kennametal Engineering Guide to Cutting Tool Technology, Kalpakjian S. und Schmid S.R. – Manufacturing Engineering and Technology (Kapitel Zerspanbarkeit), ASM Handbook Vol. 16 (Machinability of Engineering Materials).
Auswahl von Materialien für CNC-bearbeitete Komponenten?
Bei CMS bieten wir Materialauswahlberatung bereits in der Angebotsphase an – wir vergleichen Zerspanbarkeit, Kosten und Leistungskompromisse zwischen Kandidatenmaterialien für Ihre spezifische Geometrie und Produktionsmenge.
[Materialauswahlprüfung und Angebot für die CNC-Bearbeitung anfordern →]


