
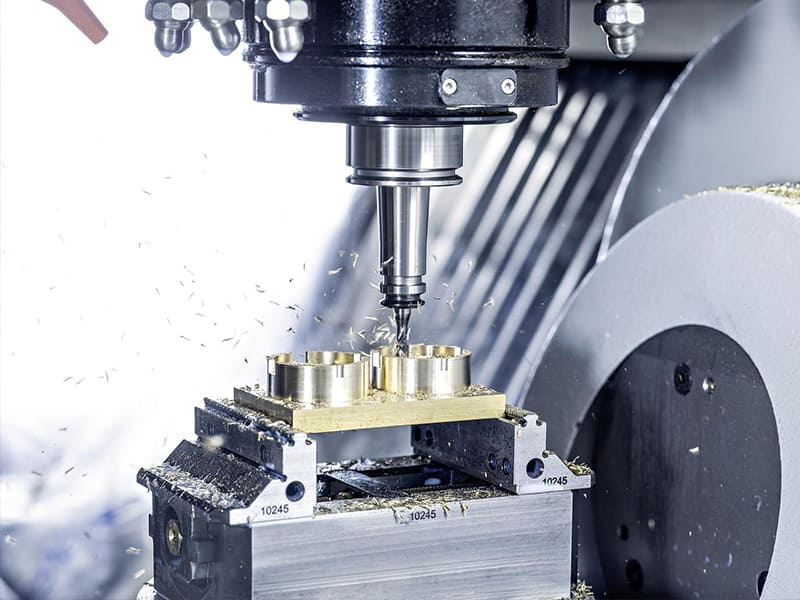
Hızlı Cevap: İşlenebilirlik, bir malzemenin işleme sırasında ne kadar kolay ve verimli bir şekilde kesilebileceğini, delinebileceğini, frezelenebileceğini veya tornalanabileceğini gösteren bir ölçüdür. CNC işlemede, bir malzemenin işlenebilirlik derecelendirmesi birbiriyle ilişkili dört performans faktörünü yansıtır: malzemeyi kaldırmak için gereken kesme kuvveti, kesici takımların aşınma hızı, ikincil işlemler olmadan elde edilebilen yüzey kalitesi ve talaş oluşumu ile tahliyesinin tutarlılığı. İşlenebilirlik, üretimde çevrim süresini, takım maliyetini ve boyutsal kararlılığı doğrudan belirler. Alüminyum 6061, aynı işlem için paslanmaz çelik 304'ten yaklaşık 3–5× daha hızlı işlenir; titanyum Ti-6Al-4V, alüminyumdan 50–80% daha düşük kesme hızları gerektirir ve takım ömrünü önemli ölçüde azaltır. Birden fazla malzemenin performans gereksinimlerini karşılayabildiği parçalar için, daha iyi işlenebilirliğe sahip malzemeyi seçmek toplam üretim maliyetini düşürür — aynı geometri ve tolerans için genellikle 2–4× oranında.
İşlenebilirliğin Pratikte Anlamı
İşlenebilirlik, sertlik veya çekme dayanımı gibi tek bir ölçülebilir özellik değildir. Kesme işlemi sırasında bir malzemenin genel davranışını özetleyen bir mühendislik tanımlayıcısıdır — kesme kuvvetlerine nasıl tepki verdiğini, ısıyı nasıl ürettiğini ve dağıttığını, talaşları nasıl oluşturduğunu ve tahliye ettiğini ve kesici takımın kararlı bir teması sürdürmesine nasıl olanak tanıdığını.
Kesme kuvveti ve güç tüketimi: Yüksek özgül kesme kuvvetine sahip malzemeler (birim talaş kesit alanı başına gereken kuvvet) daha fazla makine gücü gerektirir ve kesici takım ile iş parçası bağlama düzeneği üzerinde daha fazla gerilim oluşturur. Titanyum Ti-6Al-4V, tornalamada yaklaşık 1.700–2.200 N/mm² özgül kesme kuvvetine sahiptir; alüminyum 6061 ise yaklaşık 700–900 N/mm²'dir — yaklaşık 2,5× daha düşük. Bu fark doğrudan makine mili yüküne, takım sapmasına ve iş parçası tutma gereksinimlerine yansır.
Takım kenarında termal iletkenlik ve ısı yönetimi: Kesme bölgesinde üretilen ısı, takım-iş parçası arayüzünden uzaklaştırılmalıdır. Alüminyumun yaklaşık 167 W/m·K olan termal iletkenliği, ısının hızla talaşa ve iş parçasına dağılmasını sağlar. Titanyumun yaklaşık 7 W/m·K olan termal iletkenliği, kesme bölgesinin hızla ısınması, sıcaklığın takım ucunda yoğunlaşması ve takım kenarı aşınması ile takım ve iş parçası arasındaki kimyasal difüzyonun hızlanması anlamına gelir. Inconel 718, yaklaşık 12 W/m·K termal iletkenliğe sahiptir ve kesme sıcaklıklarında yüksek dayanımla birleşerek onu termal açıdan en zorlu üretim malzemelerinden biri haline getirir.
Talaş oluşumu ve kontrolü: Kısa, iyi tanımlanmış talaşlar üreten malzemeler (pirinç, serbest işlenen alüminyum alaşımları, kükürt katkılı serbest işlenen çelikler) talaşların kesme bölgesinden verimli bir şekilde uzaklaşmasını sağlar, yeniden kesmeyi önler ve yüksek ilerleme hızlarına olanak tanır. Uzun, ipliksi talaşlar üreten (östentik paslanmaz çelikler, bazı alüminyum alaşımları) veya temiz bir şekilde kesilmek yerine plastik olarak deforme olan (bazı bakır alaşımları, yumuşak tavlanmış çelikler) malzemeler daha muhafazakâr kesme parametreleri, sık takım temas kesintileri ve talaş tahliyesini yönetmek için daha yüksek basınçlı soğutma sıvısı gerektirir.
Kesme sırasında iş sertleşmesi: Bazı malzemeler, işleme sırasında plastik deformasyon nedeniyle kesilen yüzeyde sertleşir. Östentik paslanmaz çelikler (özellikle 304 ve 316 kaliteleri) hızla iş sertleşmesi yaşar; kesici takım oyalanır, sürtünür veya önceki geçişten kalan iş sertleşmiş katmanın altına inmek için çok sığ bir kesim yaparsa takım aşınması çarpıcı biçimde hızlanır. İş sertleşmesi, 304 paslanmaz çeliğin sürekli ve istikrarlı ilerleme gerektirmesinin başlıca nedenidir — kesim ortasında ilerlemeyi durdurmak veya aşırı hafif bitirme geçişleri yapmak, kesici kenarı bozan daha sert bir yüzey üretir.
İşlenebilirlik Neden Önemlidir: Maliyet ve Kalite Sonuçları
Bir parça için seçilen malzemenin işlenebilirliği, birçok durumda toplam üretim maliyetinin ham madde fiyatından daha fazlasını belirler — özellikle makine süresi, takım ve muayenenin başlıca maliyet etkenleri olduğu hassas işlenmiş bileşenler için.
Döngü süresi: Kesme hızı, takım ömrü ve yüzey bütünlüğü gereksinimleriyle sınırlıdır. 50 mm çapında bir mil üzerinde torna işlemi için, alüminyum 6061'in karbür takımlarla izin verilen kesme hızı yaklaşık 300–600 m/dk'dır; titanyum Ti-6Al-4V için önerilen kesme hızı TiAlN kaplamalı karbür ile yaklaşık 30–80 m/dk'dır. Eşdeğer malzeme kaldırma için çevrim süresi farkı yaklaşık 5–10× faktöründedir.
Takım tüketimi: Parça başına takım maliyeti, takım maliyeti ile gereken takım değişimi sayısının çarpımıdır. Alüminyum işlemede, tek bir karbür uç, değiştirilmesi gerekmeden önce 60–120 dakika kesme süresi dayanabilir. Inconel 718 kaba tornalamada, aynı sınıf uç 5–15 dakika dayanabilir. Eşdeğer makine oranları ve parti boyutlarında, Inconel'de parça başına takım maliyeti alüminyuma göre 10–20× daha yüksek olabilir — bu maliyet farkı, makine kabiliyetindeki iyileştirmelerden bağımsız olarak devam eder.
Boyutsal tutarlılık ve muayene maliyeti: İşlenebilirliği zayıf olan malzemeler, bir üretim partisi içinde daha fazla boyutsal değişkenlik üretir — takım aşınmasının daha hızlı ilerlemesinden, kesme bölgesinde ısı tutulmasının neden olduğu termal genleşmeden ve bir üretim çalışmasının ortasında etkin kesme koşullarını değiştiren yüzey iş sertleşmesinden kaynaklanır. Daha sıkı muayene aralıkları gereklidir; tolerans sınırları aşılmadan önce boyutsal kaymayı yakalamak için parçaların proses içi ölçüme ihtiyacı olabilir.
Gerekli ikincil operasyonlar: Doğrudan işlemeden elde edilebilen yüzey kalitesinin işlev için yetersiz olduğu malzemelerde (sızdırmazlık yüzeyleri, kayma geçmeleri), yüzey kalitesi doğrudan bir maliyet etkenidir. İyi işlenebilirliğe sahip malzemeler (alüminyum, pirinç, serbest işlenen çelikler) ikincil operasyonlar olmadan finiş tornalamadan Ra 0,8–1,6 µm üretir. Zor malzemeler eşdeğer yüzey kalitesine ulaşmak için ek taşlama veya polisaj geçişleri gerektirebilir.
Yaygın Mühendislik Malzemelerinin İşlenebilirliği
Aşağıdaki tablo, önerilen kesme parametreleri altında standart CNC takımlarıyla (karbür uçlar, standart kaplamalı parmak frezeler) tipik üretim deneyimini yansıtmaktadır.
| Malzeme | İşlenebilirlik | Tipik Tornalama Hızı (m/dak) | Takım Ömrü Göreceli | Ana Zorluk |
|---|---|---|---|---|
| Pirinç C360 (serbest işlenen) | Mükemmel | 200–400 | Yüksek | Önemli yok |
| Alüminyum 2011 (serbest işlenen) | Mükemmel | 300-600 | Yüksek | Önemli yok |
| 6061-T6 alüminyum | Çok iyi | 250–500 | Yüksek | Derin ceplerde talaş sıkışması |
| Alüminyum 7075-T6 | İyi | 200–450 | Yüksek–orta | 6061'den biraz daha yüksek kesme kuvveti |
| Hafif çelik (1018) | İyi | 100–200 | Orta | Orta düzeyde takım aşınması |
| 303 paslanmaz çelik (serbest işlenen) | Orta–iyi | 80–150 | Orta | Kükürt kalıntıları talaş kırmayı iyileştirir |
| 4140 alaşım çeliği | Orta | 80–150 | Orta | Yumuşak çelikten daha yüksek kesme kuvveti |
| 304 paslanmaz çelik | Orta | 60–120 | Orta–düşük | İş sertleşmesi; ipliksi talaşlar |
| 316 paslanmaz çelik | Orta | 50–100 | Orta–düşük | 304'ten daha fazla iş sertleşmesi |
| Titanyum Ti-6Al-4V | Zayıf | 30–80 | Düşük | Düşük termal iletkenlik; hızlı takım aşınması |
| Inconel 718 | Çok zayıf | 20–50 | Çok düşük | İş sertleşmesi; ısı tutulması; kimyasal takım aşınması |
| Tungsten karbür | Son derece zayıf | EDM veya yalnızca taşlama | N/A | Sinterlendiğinde geleneksel olarak işlenemez |
Serbest işlenen varyantlar: Malzeme tedarikçileri, kontrollü katkılarla işlenebilirliği iyileştirilmiş birçok standart alaşımın serbest işlenen kalitelerini sunmaktadır. 303 paslanmaz çelik, manganez sülfür kalıntıları oluşturan kükürt katkıları (yaklaşık %0,15–0,35% S) içerir — bunlar talaş kırıcı olarak işlev görür, talaş formunu ve yüzey kalitesini 304'e kıyasla önemli ölçüde iyileştirirken benzer korozyon direncini korur (ancak azalmış çukurlaşma direnci ile). Serbest işlenen çelikler (12L14, 1215) aynı amaçla kurşun veya bizmut katkıları içerir. Alüminyum 2011, 6061'e kıyasla gelişmiş talaş kırma için bakır ve bizmut içerir.
Sertlik yanılgısı: Sertlik, işlenebilirliği güvenilir şekilde tahmin etmez. Titanyum Ti-6Al-4V yaklaşık 320–380 HB Brinell sertliğine sahiptir — birçok tamamen sertleştirilmiş alaşım çeliğiyle karşılaştırılabilir veya onlardan daha yumuşaktır. Ancak titanyum bu çeliklerden çarpıcı biçimde daha zor işlenir, çünkü işlenebilirlik sınırlaması mekanik sertlik değil termal (düşük iletkenlik ısıyı takımda hapseder) ve kimyasaldır (yüksek sıcaklıkta titanyumun karbür takımlardaki kobalt bağlayıcı ile reaktivitesi). Benzer şekilde, yaklaşık 150 HB'deki 304 paslanmaz çelik özellikle sert değildir, ancak iş sertleşmesi davranışı ve ipliksi talaş oluşumu onu yaklaşık 130 HB'deki 1018 yumuşak çelikten önemli ölçüde daha zor işlenir hale getirir.
İşlenebilirlik Derecelendirme Sistemleri
İşlenebilirlik dereceleri, bir malzemenin işleme davranışını bir referans temel çizgisine göre niceliksel olarak ifade eder.
AISI/SAE 100% referans standardı: Amerika Birleşik Devletleri'nde en yaygın kullanılan referans, 100% işlenebilirlik derecesi atanan AISI/SAE B1112 serbest işleme çeliğidir. Diğer malzemeler, tanımlanmış kesme koşulları altında (belirli takım malzemesi, kesme hızı, takım geometrisi ve takım ömrü veya yüzey kalitesi ölçümü) bu standarda göre derecelendirilir. 300% derecesine sahip bir malzeme, eşdeğer takım ömrüyle B1112 çeliğinin 3 katı hızda işlenebilir; 20% derecesine sahip bir malzeme ise B1112'nin yaklaşık 1/5'i kadar kesme hızı gerektirir.
Temsili işlenebilirlik dereceleri:
| Malzeme | İşlenebilirlik Derecesi (AISI B1112 = 100%) |
|---|---|
| Pirinç C360 | 300–400% |
| Alüminyum 2011 | 200–300% |
| 6061 Alüminyum | 150–200% |
| 1018 yumuşak çelik | 70–80% |
| 303 paslanmaz çelik | 50–70% |
| 304 paslanmaz çelik | 40–55% |
| 4140 alaşımlı çelik (tavlanmış) | 60–70% |
| Titanyum Ti-6Al-4V | 15–25% |
| Inconel 718 | 8–15% |
Bu dereceler pratik yaklaşımlardır — gerçek işlenebilirlik kesici takım kalitesine, kaplamaya, geometriye, makine rijitliğine, soğutucu uygulamasına ve spesifik alaşım ısıl işlemine göre değişir; bu nedenle çevrim süresi tahmini için mutlak çarpanlar olarak değil, göreceli bir sıralama kılavuzu olarak değerlendirilmelidir.
İşlenebilirliği Malzeme Performansıyla Dengeleme
İşlenebilirlik ile malzeme performansı arasındaki mühendislik kararı, her uygulama için açıkça yapılması gereken bir ödünleşimdir. Ne maksimum işlenebilirlik ne de maksimum performans otomatik olarak doğru seçim değildir.
İşlenebilirliğin malzeme seçimini yönlendirmesi gereken durumlar: Hızlı iterasyonun optimize edilmiş malzeme performansından daha değerli olduğu prototipleme ve düşük hacimli geliştirme için; birden fazla malzemenin mekanik gereksinimleri karşıladığı ve maliyetin birincil ayırt edici faktör olduğu parçalar için; çevrim süresi veya takım ömründeki mütevazı iyileştirmelerin bile üretim boyunca önemli toplam maliyet düşüşleri sağladığı yüksek hacimli üretim için.
Performansın işlenebilirliği geçersiz kılması gereken durumlar: Titanyumun ağırlık-dayanım oranının veya Inconel'in yüksek sıcaklık kabiliyetinin tartışılmaz olduğu havacılık ve savunma yapısal uygulamaları için; 316 paslanmaz veya dubleks paslanmazın bir tercih olarak değil, çalışma ortamı tarafından belirlendiği korozyon açısından kritik uygulamalar için; ve biyouyumluluk gereksinimlerinin (titanyum ASTM F136, PEEK) işlenebilirliğe bakılmaksızın malzeme seçeneklerini kısıtladığı tıbbi implant uygulamaları için.
Pratik bir örnek olarak 7075 vs 6061 durumu: Alüminyum 7075-T6, 6061-T6 için yaklaşık 310 MPa'ya karşılık yaklaşık 500–570 MPa çekme dayanımına sahiptir — yaklaşık 80% daha yüksek dayanım. 7075'in işlenebilirliği, daha yüksek çinko içeriğinin kesme kuvvetini ölçülü şekilde artırması nedeniyle 6061'den biraz daha düşüktür, ancak her ikisi de çelikler veya titanyuma kıyasla oldukça işlenebilirdir. 6061'in yetersiz dayanıma sahip olduğu ancak çalışma ortamının titanyumu gerektirmediği bir robotik yapısal braket için, 7075 minimum işlenebilirlik cezasıyla performans iyileştirmesi sağlar — iyi tasarlanmış bir ödünleşim. Aynı uygulamada titanyum Ti-6Al-4V ikame edilmesi daha fazla dayanım ve ağırlık avantajı sağlar, ancak 5–10× daha yüksek işleme maliyetiyle, bu da uygulamanın performans marjı tarafından gerekçelendirilemeyebilir.
Malzeme Seçiminde İşlenebilirlik Nasıl Uygulanır
Adım 1 — Maksimumu değil, performans tabanını tanımlayın: Parçanın işlevi için gereken minimum mekanik, termal ve kimyasal direnç özelliklerini belirleyin. Aşırı spesifikasyon yapmayın. 350 MPa çekme dayanımı gerektiren bir robotik kol mafsalı, yalnızca mevcut en yüksek dayanımlı malzemeye karşı değil, 350 MPa'yı aşan malzemelere karşı değerlendirilmelidir.
Adım 2 — Malzemeleri işlenebilirliğe göre eleyin: Performans tabanını karşılayan aday malzemeler arasından hangilerinin önemli ölçüde daha kolay işlendiğini belirleyin. İşlenebilirlik derecesi tablosu ve Sandvik, Kennametal veya IMC'den malzemeye özgü kesme verileri göreceli karşılaştırma sağlar.
Adım 3 — Malzeme maliyetini değil, toplam üretim maliyetini tahmin edin: Malzeme işlenebilirliğine ve parçanın işleme operasyonlarına dayalı kesme süresi tahminleri edinin. Her malzeme için uygun takım ömründe takım maliyetini ekleyin. Büyük üretim hacimleri için, 150% ve 50% işlenebilirlik malzemeleri arasındaki maliyet farkı, ham madde maliyet farkını önemli ölçüde aşabilir.
Adım 4 — Birim malzeme fiyatına göre değil, toplam yaşam döngüsü maliyetine göre seçin: Çeliğin ham madde maliyeti kilogram başına alüminyumdan daha düşüktür, ancak alüminyum eşdeğer geometri için genellikle işlenmiş parça başına daha az maliyetlidir; bunun nedeni daha hızlı çevrim süreleri, daha düşük takım aşınması ve daha basit talaş yönetimidir.
Önemli Noktalar
- İşlenebilirlik tek bir özellik değil, çok faktörlü bir performans göstergesidir: kesme kuvvetini, termal yönetimi, talaş kontrolünü, takım aşınma hızını ve yüzey kalitesi elde edilebilirliğini yansıtır — hepsi bir arada. Sertlik tek başına işlenebilirliği öngörmez.
- Titanyumun işlenebilirlik zorluğu sertlik değil, termal ve kimyasaldır: alüminyum için 250–500 m/min'e karşılık 30–80 m/min kesme hızında, titanyum işleme eşdeğer malzeme kaldırma için 5–10× daha fazla makine süresi gerektirir — bunun başlıca nedeni, düşük termal iletkenliğin (alüminyumun 167 W/m·K'sine karşı 7 W/m·K) ısıyı takım ucunda hapsetmesidir.
- 304 paslanmaz çeliğin işlenebilirlik zorluğu sertlik değil, iş sertleşmesidir: yaklaşık 150 HB'de 304 sert değildir, ancak kesme yüzeyindeki hızlı iş sertleşmesi, sertleşmiş bir katman üzerinde sürtünme tuzağından kaçınmak için sürekli ve tutarlı kesme gerektirir — bu da takım aşınmasını hızlandırır ve boyutsal varyasyon üretir.
- Serbest işleme kaliteleri, kontrollü kalıntılar yoluyla işlenebilirliği iyileştirir: 303 paslanmaz vs 304, 12L14 vs 1018 ve alüminyum 2011 vs 6061, talaş kırma için malzeme bileşimi ayarlamalarının işlenebilirliği işlevsel mekanik özellikler üzerinde minimum etkiyle iyileştirdiğini göstermektedir.
- İşlenebilirlik derecesi (AISI B1112 = 100%) pratik bir göreceli ölçek sağlar: alüminyum 6061 150–200%'de, 303 paslanmaz 50–70%'de, titanyum Ti-6Al-4V 15–25%'de ve Inconel 718 8–15%'de, mühendislerin bu malzemeler arasında seçim yaparken beklemeleri gereken üretim hızı farklarını niceliksel olarak ortaya koyar.
- Malzeme seçimi için doğru ekonomik temel, ham madde fiyatı değil toplam parça maliyetidir: 304 paslanmazdan işlenen bir parça, aynı parçanın alüminyum versiyonundan daha düşük ham madde maliyetine sahip olabilir, ancak işleme maliyeti farkı genellikle kayda değer her üretim hacminde malzeme tasarrufunu fazlasıyla telafi eder.
- OEM tedarik ve tasarım ekipleri için: mühendislik çizimlerindeki malzeme spesifikasyonlarını incelerken, belirtilen malzemenin gerçek performans gereksinimlerinin sonucu mu yoksa muhafazakâr aşırı spesifikasyon mu olduğunu belirleyin. 350 MPa çekme mukavemeti gereksinimi olan bir braket için titanyum belirten bir çizim (7075 alüminyumun yeterli olacağı durumda) önemli ölçüde önlenebilir maliyet anlamına gelir. Tersine, 300°C ortamda bir bileşen için alüminyum belirten bir çizim, gerçek bir performans uygunsuzluğu teşkil eder. İşlenebilirlik değerlendirmesi, birden fazla malzemenin fonksiyonel gereksinimi karşılayabileceğini ortaya koyduğunda ve seçimi en üretilebilir seçeneğe yönlendirdiğinde en değerlidir.
Sık Sorulan Sorular
İşlenebilirlik nedir ve nasıl ölçülür?
İşlenebilirlik, bir malzemenin ne kadar kolay, verimli ve hassas şekilde işlenebileceğinin pratik bir ölçüsüdür — kesme kuvveti, takım aşınma hızı, talaş oluşum kalitesi, yüzey kalitesi elde edilebilirliği ve kesme sırasındaki termal davranışı kapsar. Genellikle bir referans standardına göre niceliksel olarak ifade edilir: AISI sisteminde, B1112 serbest işlenen çeliğe 100% atanır ve diğer malzemeler standart koşullar altında eşdeğer takım ömründe elde edilebilir kesme hızına göre orantılı olarak derecelendirilir. Alüminyum 6061 yaklaşık 150–200% (referansın kesme hızının 1,5–2 katı); titanyum Ti-6Al-4V yaklaşık 15–25% (kesme hızının 1/4 ila 1/6'sı) olarak derecelendirilir. Derecelendirme, kesin bir çarpan değil pratik bir göreli kılavuzdur, çünkü gerçek işlenebilirlik takıma, makine rijitliğine, soğutma sıvısına ve spesifik alaşım bileşimine göre değişir.
Alüminyum neden paslanmaz çelikten daha işlenebilirdir?
Alüminyumun paslanmaz çeliğe karşı işlenebilirlik avantajının üç temel nedeni vardır. Birincisi, alüminyumun termal iletkenliği (~167 W/m·K), östenitik paslanmaz çeliğinkinden (~16 W/m·K) yaklaşık 10 kat daha yüksektir ve kesme ısısının takım kenarında yoğunlaşmak yerine talaşa ve iş parçasına verimli şekilde dağılmasını sağlar. İkincisi, alüminyumun daha düşük akma mukavemeti (kaliteye bağlı olarak ~270–500 MPa), paslanmaz çelikten (~210–500 MPa, ancak çok daha yüksek iş sertleştirme katsayısıyla) önemli ölçüde daha az kesme kuvveti gerektirir. Üçüncüsü, alüminyum temiz şekilde tahliye edilen iyi tanımlanmış talaşlar üretirken, östenitik paslanmaz çelik takımın etrafına dolanan uzun ipliksi talaşlar üretir ve bunların yönetimi için daha yüksek basınçlı soğutma sıvısı veya talaş kırıcı uçlar gerektirir.
Titanyum aşırı sert olmadığı halde neden işlenmesi bu kadar zordur?
Titanyum Ti-6Al-4V'nin işlenebilirlik zorluğu sertlikten ziyade öncelikle termal ve kimyasaldır. Brinell sertliği 320–380 HB, kabul edilebilir şekilde işlenen birçok sertleştirilmiş alaşımlı çeliğe benzer veya daha düşüktür. Sorun termal iletkenliktir: yaklaşık 7 W/m·K ile titanyumun iletkenliği alüminyumunkinin yaklaşık 4%'sidir, yani kesme ısısı talaş veya iş parçası yoluyla kaçamaz ve takım ucunda yoğunlaşır. Bu sıcaklık artışı, karbür takımlardan kobalt bağlayıcının yüksek sıcaklıkta titanyuma difüzyonuna (kimyasal takım aşınması) neden olur, yan yüz aşınmasını hızlandırır ve kesici kenar bütünlüğünü azaltır. Pratik sonuç, titanyumun 30–80 m/min kesme hızları gerektirmesi — alüminyumdan 5–10 kat daha düşük — ve eşdeğer malzeme kaldırma için 5–10 kat daha yüksek takım aşınma oranları üretmesidir.
Isıl işlem işlenebilirliği etkiler mi?
Evet, önemli ölçüde. Isıl işlem bir malzemenin sertliğini, mikroyapısını ve iç gerilme durumunu değiştirir; bunların tümü işlenebilirliği etkiler. Tavlanmış durumda (tipik olarak HRC 15–25) işlenen çelik, aynı çeliğin tamamen sertleştirilmiş haline (HRC 55–65) kıyasla önemli ölçüde daha az kesme kuvveti gerektirir ve daha iyi yüzey kalitesi üretir. Hassas kalıp ve döküm kalıbı bileşenleri için standart uygulama, tavlanmış durumda işlemek, nihai sertliğe ısıl işlem uygulamak ve ardından yalnızca kritik yüzeyleri son işlemek — veya sertleştirilmiş durumda yeniden işlenemeyen özellikler için EDM kullanmaktır. Havacılık titanyum bileşenleri için, ısıl işlem durumu (tavlanmış ile çözeltiye alınmış ve yaşlandırılmış) işlenebilirlik üzerinde orta düzeyde etkiye sahiptir; tavlanmış durumdaki Ti-6Al-4V, tamamen yaşlandırılmış duruma göre biraz daha kolay işlenir.
Malzeme işlenebilirliği iki aday malzeme arasındaki kararı nasıl etkilemelidir?
Süreç şu sırayı izlemelidir: önce, her iki malzemenin de minimum performans gereksinimlerini (çekme mukavemeti, sıcaklık direnci, korozyon gereksinimleri, yorulma ömrü) karşıladığını doğrulayın. İkinci olarak, işlenebilirlik derecelendirmelerini karşılaştırın — bir malzeme 50% ve diğeri 150% olarak derecelendiriliyorsa, düşük işlenebilirlikli malzeme yaklaşık 3 kat daha fazla kesme süresi gerektirecek ve eşdeğer üretim hacminde önemli ölçüde daha yüksek takım aşınma maliyetleri oluşturacaktır. Üçüncü olarak, her malzeme için toplam üretilmiş parça maliyetini tahmin edin; ham madde, işleme süresi, takım ve muayene dahil — yalnızca ham madde fiyatı değil. Toplam maliyet farkı, düşük işlenebilirlikli malzemenin herhangi bir performans faydasını aşıyorsa, yüksek işlenebilirlikli seçenek seçilmelidir. Bu analiz, çevrim süresi ve takım maliyeti farklarının birçok parça boyunca biriktiği üretim hacimlerinde en etkilidir.
CMS mühendislik ekibi tarafından, medikal cihaz, havacılık, otomotiv, endüstriyel otomasyon ve hassas alet OEM üretim programları için alüminyum alaşımları, paslanmaz çelikler, titanyum, Inconel, takım çelikleri ve mühendislik plastiklerini işleme konusunda 15+ yıllık CNC işleme deneyimiyle yazılmıştır. Teknik referanslar: Machining Data Handbook (Metcut Research Associates), Sandvik Coromant Materials and Machinability Application Guide, Kennametal Engineering Guide to Cutting Tool Technology, Kalpakjian S. ve Schmid S.R. — Manufacturing Engineering and Technology (İşlenebilirlik bölümü), ASM Handbook Vol. 16 (Machinability of Engineering Materials).
CNC İşlenmiş Bileşenler için Malzeme Seçimi?
CMS olarak, teklif aşamasında malzeme seçimi rehberliği sunuyoruz — özel geometriniz ve üretim hacminiz için aday malzemeler arasında işlenebilirlik, maliyet ve performans ödünleşimlerini karşılaştırıyoruz.
[Malzeme seçimi incelemesi ve CNC işleme teklifi isteyin →]


