
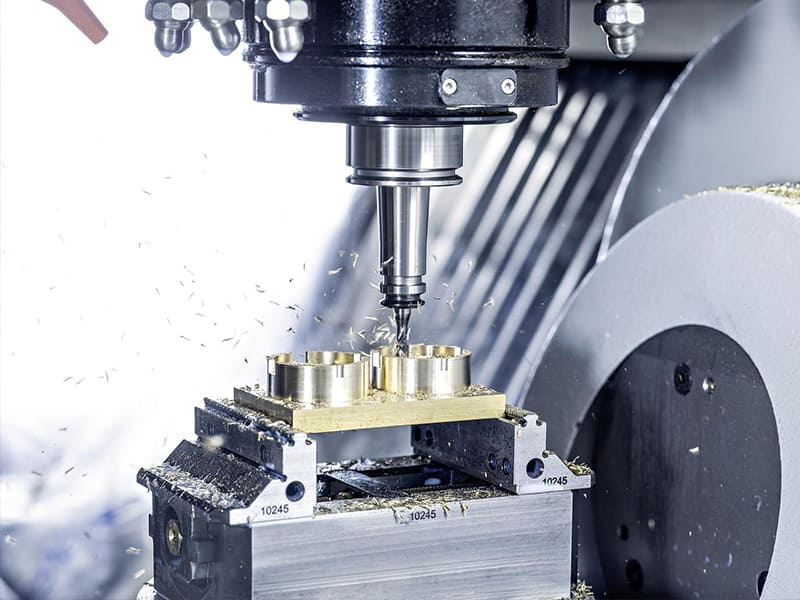
Réponse rapide : L'usinabilité est une mesure de la facilité et de l'efficacité avec lesquelles un matériau peut être coupé, percé, fraisé ou tourné lors de l'usinage. Dans l'usinage CNC, l'indice d'usinabilité d'un matériau reflète quatre facteurs de performance interdépendants : la force de coupe requise pour enlever le matériau, le taux d'usure des outils de coupe, la qualité de finition de surface atteignable sans opérations secondaires, et la cohérence de la formation et de l'évacuation des copeaux. L'usinabilité détermine directement le temps de cycle, le coût d'outillage et la stabilité dimensionnelle en production. L'aluminium 6061 s'usine environ 3 à 5 fois plus vite que l'acier inoxydable 304 pour la même opération ; le titane Ti-6Al-4V nécessite des vitesses de coupe 50 à 80 % inférieures à celles de l'aluminium et réduit considérablement la durée de vie des outils. Pour les pièces où plusieurs matériaux peuvent satisfaire aux exigences de performance, le choix du matériau offrant la meilleure usinabilité réduit le coût total de fabrication — souvent de 2 à 4 fois pour la même géométrie et la même tolérance.
Ce que signifie l'usinabilité en pratique
L'usinabilité n'est pas une propriété mesurable unique comme la dureté ou la résistance à la traction. C'est un descripteur technique qui résume le comportement global d'un matériau pendant le processus de coupe — comment il réagit aux forces de coupe, génère et dissipe la chaleur, forme et évacue les copeaux, et permet à l'outil de coupe de maintenir un engagement stable.
Force de coupe et consommation d'énergie : Les matériaux à force de coupe spécifique élevée (la force requise par unité de section de copeau) exigent plus de puissance machine et génèrent plus de contraintes sur l'outil de coupe et le dispositif de fixation de la pièce. Le titane Ti-6Al-4V a une force de coupe spécifique d'environ 1 700 à 2 200 N/mm² en tournage ; l'aluminium 6061 est d'environ 700 à 900 N/mm² — soit environ 2,5 fois moins. Cette différence se traduit directement par la charge de la broche, la déflexion de l'outil et les exigences de maintien de la pièce.
Conductivité thermique et gestion de la chaleur au niveau de l'arête de coupe : La chaleur générée dans la zone de coupe doit être évacuée de l'interface outil-pièce. La conductivité thermique de l'aluminium, d'environ 167 W/m·K, permet à la chaleur de se dissiper rapidement dans le copeau et la pièce. La conductivité thermique du titane, d'environ 7 W/m·K, signifie que la zone de coupe chauffe rapidement, concentrant la température à la pointe de l'outil et accélérant l'usure de l'arête de coupe et la diffusion chimique entre l'outil et la pièce. L'Inconel 718 a une conductivité thermique d'environ 12 W/m·K, combinée à une résistance élevée aux températures de coupe, ce qui en fait l'un des matériaux de production les plus difficiles sur le plan thermique.
Formation et contrôle des copeaux : Les matériaux qui produisent des copeaux courts et bien définis (laiton, alliages d'aluminium à usinabilité améliorée, aciers à usinabilité améliorée avec ajouts de soufre) permettent aux copeaux de se dégager efficacement de la zone de coupe, évitant le recoupage et permettant des vitesses d'avance élevées. Les matériaux qui produisent des copeaux longs et filandreux (aciers inoxydables austénitiques, certains alliages d'aluminium) ou qui se déforment plastiquement plutôt que de se cisailler proprement (certains alliages de cuivre, aciers doux recuits) nécessitent des paramètres de coupe plus conservateurs, des interruptions fréquentes de l'engagement de l'outil et un liquide de refroidissement à haute pression pour gérer l'évacuation des copeaux.
Écrouissage pendant la coupe : Certains matériaux durcissent à la surface de coupe pendant l'usinage en raison de la déformation plastique. Les aciers inoxydables austénitiques (notamment les nuances 304 et 316) s'écrouissent rapidement ; si l'outil de coupe s'attarde, frotte ou effectue une passe trop peu profonde pour atteindre sous la couche écrouie de la passe précédente, l'usure de l'outil s'accélère considérablement. L'écrouissage est la principale raison pour laquelle l'acier inoxydable 304 nécessite une avance continue et régulière — l'arrêt de l'avance en pleine coupe ou des passes de finition excessivement légères produisent une surface plus dure qui dégrade l'arête de coupe.
Pourquoi l'usinabilité est importante : conséquences sur les coûts et la qualité
L'usinabilité du matériau sélectionné pour une pièce détermine une plus grande part du coût total de fabrication que le prix de la matière première dans de nombreux cas — en particulier pour les composants usinés de précision où le temps machine, l'outillage et l'inspection sont les principaux facteurs de coût.
Temps de cycle : La vitesse de coupe est limitée par la durée de vie de l'outil et les exigences d'intégrité de surface. Pour une opération de tournage sur un arbre de 50 mm de diamètre, la vitesse de coupe admissible pour l'aluminium 6061 est d'environ 300 à 600 m/min avec un outillage carbure ; pour le titane Ti-6Al-4V, la vitesse de coupe recommandée est d'environ 30 à 80 m/min avec du carbure revêtu TiAlN. La différence de temps de cycle pour un enlèvement de matière équivalent est d'un facteur d'environ 5 à 10 fois.
Consommation d'outils : Le coût d'outil par pièce est le produit du coût de l'outil et du nombre de changements d'outil requis. Dans l'usinage de l'aluminium, une plaquette carbure unique peut durer 60 à 120 minutes de temps de coupe avant de nécessiter un remplacement. En ébauche de tournage de l'Inconel 718, la même classe de plaquette peut durer 5 à 15 minutes. À taux machine et tailles de lots équivalents, le coût d'outillage par pièce en Inconel peut être 10 à 20 fois plus élevé qu'en aluminium — une différence de coût qui persiste indépendamment des améliorations des capacités de la machine.
Cohérence dimensionnelle et coût d'inspection : Les matériaux à faible usinabilité produisent plus de variation dimensionnelle au sein d'un lot de production — en raison d'une usure d'outil qui progresse plus rapidement, de la dilatation thermique causée par la rétention de chaleur dans la zone de coupe, et de l'écrouissage de surface qui modifie les conditions de coupe effectives en cours de production. Des intervalles d'inspection plus serrés sont nécessaires ; les pièces peuvent nécessiter un contrôle en cours de processus pour détecter la dérive dimensionnelle avant que les limites de tolérance ne soient dépassées.
Opérations secondaires requises : Pour les matériaux où la finition de surface atteignable directement par usinage est insuffisante pour la fonction (surfaces d'étanchéité, ajustements coulissants), la qualité de surface est un facteur de coût direct. Les matériaux à bonne usinabilité (aluminium, laiton, aciers à usinabilité améliorée) produisent un Ra de 0,8 à 1,6 µm en tournage de finition sans opérations secondaires. Les matériaux difficiles peuvent nécessiter des passes de rectification ou de polissage supplémentaires pour atteindre une qualité de surface équivalente.
Usinabilité des matériaux d'ingénierie courants
Le tableau suivant reflète l’expérience de production typique avec un outillage CNC standard (plaquettes en carbure, fraises en carbure revêtues standard) dans des paramètres de coupe recommandés.
| Matériel | Usinabilité | Vitesse de tournage typique (m/min) | Durée de vie relative de l’outil | Défi principal |
|---|---|---|---|---|
| Laiton C360 (usinabilité libre) | Excellent | 200–400 | Élevé | Aucune significative |
| Aluminium 2011 (usinabilité libre) | Excellent | 300–600 | Élevé | Aucune significative |
| Aluminium 6061-T6 | Très bien | 250–500 | Élevé | Compactage des copeaux dans les poches profondes |
| Aluminium 7075-T6 | Bon | 200–450 | Élevée–moyenne | Force de coupe légèrement plus élevée que le 6061 |
| Acier doux (1018) | Bon | 100–200 | Moyen | Usure d'outil modérée |
| Acier inoxydable 303 (usinabilité libre) | Modéré–bon | 80-150 | Moyen | Les inclusions de soufre améliorent la rupture des copeaux |
| Acier allié 4140 | Modéré | 80-150 | Moyen | Force de coupe plus élevée que l'acier doux |
| Acier inoxydable 304 | Modéré | 60-120 | Moyenne-faible | Écrouissage ; copeaux filants |
| Acier inoxydable 316 | Modéré | 50–100 | Moyenne-faible | Plus d'écrouissage que le 304 |
| Titane Ti-6Al-4V | Pauvre | 30–80 | Faible | Faible conductivité thermique ; usure rapide de l’outil |
| Inconel 718 | Très faible | 20–50 | Très faible | Écrouissage ; rétention de chaleur ; usure chimique de l’outil |
| Carbure de tungstène | Extrêmement mauvaise | EDM ou meulage uniquement | N/A | Ne peut pas être usiné conventionnellement à l’état fritté |
Variantes à usinabilité libre : Les fournisseurs de matériaux proposent des nuances à usinabilité libre pour de nombreux alliages standard, avec une usinabilité améliorée grâce à des ajouts contrôlés. L’acier inoxydable 303 contient des ajouts de soufre (environ 0,15–0,35% S) qui forment des inclusions de sulfure de manganèse — celles-ci agissent comme des brise-copeaux, améliorant considérablement la forme des copeaux et l’état de surface par rapport au 304, tout en conservant une résistance à la corrosion similaire (bien qu’avec une résistance réduite aux piqûres). Les aciers à usinabilité libre (12L14, 1215) contiennent des ajouts de plomb ou de bismuth dans le même but. L’aluminium 2011 contient du cuivre et du bismuth pour une meilleure rupture des copeaux par rapport au 6061.
L’idée fausse sur la dureté : La dureté ne prédit pas de manière fiable l’usinabilité. Le titane Ti-6Al-4V a une dureté Brinell d’environ 320–380 HB — comparable ou inférieure à celle de nombreux aciers alliés trempés à cœur. Pourtant, le titane est nettement plus difficile à usiner que ces aciers, car sa limitation d’usinabilité est thermique (faible conductivité piégeant la chaleur à l’outil) et chimique (réactivité du titane avec le liant en cobalt des outils en carbure à température élevée), et non une dureté mécanique. De même, l’acier inoxydable 304 à environ 150 HB n’est pas particulièrement dur, mais son comportement d’écrouissage et la formation de copeaux filants le rendent nettement plus difficile à usiner que l’acier doux 1018 à environ 130 HB.
Systèmes de notation de l’usinabilité
Les notations d’usinabilité quantifient le comportement d’usinage d’un matériau par rapport à une référence de base.
Norme de référence AISI/SAE 100% : La référence la plus utilisée aux États-Unis est l’acier à usinabilité libre AISI/SAE B1112, auquel est attribuée une notation d’usinabilité de 100%. Les autres matériaux sont notés par rapport à cette norme dans des conditions de coupe définies (matériau d’outil spécifique, vitesse de coupe, géométrie d’outil et mesure de la durée de vie de l’outil ou de l’état de surface). Un matériau noté à 300% peut être usiné à 3× le taux de l’acier B1112 avec une durée de vie d’outil équivalente ; un matériau noté à 20% nécessite des vitesses de coupe d’environ 1/5 de celles du B1112.
Notations d’usinabilité représentatives :
| Matériel | Notation d’usinabilité (AISI B1112 = 100%) |
|---|---|
| Laiton C360 | 300–400% |
| Aluminium 2011 | 200–300% |
| Aluminium 6061 | 150–200% |
| Acier doux 1018 | 70–80% |
| Acier inoxydable 303 | 50–70% |
| Acier inoxydable 304 | 40–55% |
| Acier allié 4140 (recuit) | 60–70% |
| Titane Ti-6Al-4V | 15–25% |
| Inconel 718 | 8–15% |
Ces évaluations sont des approximations pratiques — l’usinabilité réelle varie selon le grade de l’outil de coupe, le revêtement, la géométrie, la rigidité de la machine, l’application du liquide de refroidissement et le traitement thermique spécifique de l’alliage. Elles doivent donc être considérées comme un guide de classement relatif plutôt que comme des multiplicateurs absolus pour l’estimation des temps de cycle.
Équilibrer l’usinabilité et les performances des matériaux
La décision d’ingénierie entre l’usinabilité et les performances des matériaux est un compromis qui doit être fait explicitement pour chaque application. Ni l’usinabilité maximale ni les performances maximales ne constituent automatiquement le bon choix.
Quand l’usinabilité doit guider le choix du matériau : Pour le prototypage et le développement en faible volume, où l’itération rapide est plus précieuse que des performances matérielles optimisées ; pour les pièces où plusieurs matériaux répondent aux exigences mécaniques et où le coût est le principal facteur de différenciation ; pour la production en grand volume, où même de modestes améliorations du temps de cycle ou de la durée de vie de l’outil génèrent des réductions de coût total significatives sur l’ensemble de la série de production.
Quand les performances doivent primer sur l’usinabilité : Pour les applications structurelles aérospatiales et de défense où le rapport poids/résistance du titane ou la capacité à haute température de l’Inconel est non négociable ; pour les applications critiques en corrosion où l’acier inoxydable 316 ou l’acier inoxydable duplex est spécifié par l’environnement d’exploitation, et non par préférence ; et pour les applications d’implants médicaux où les exigences de biocompatibilité (titane ASTM F136, PEEK) contraignent les options de matériaux indépendamment de l’usinabilité.
Le cas du 7075 par rapport au 6061 comme exemple pratique : L’aluminium 7075-T6 a une résistance à la traction d’environ 500 à 570 MPa contre 310 MPa pour le 6061-T6 — soit une résistance supérieure d’environ 80%. L’usinabilité du 7075 est légèrement inférieure à celle du 6061 en raison de sa teneur plus élevée en zinc, qui augmente modérément l’effort de coupe, mais les deux sont hautement usinables par rapport aux aciers ou au titane. Pour un support structurel robotique où le 6061 n’a pas une résistance suffisante mais où l’environnement d’exploitation ne justifie pas le titane, le 7075 offre l’amélioration des performances avec une pénalité d’usinabilité minimale — un compromis bien conçu. Remplacer par du titane Ti-6Al-4V dans la même application offrirait des avantages supplémentaires en résistance et en poids, mais à un coût d’usinage 5 à 10 fois supérieur, ce qui pourrait ne pas être justifié par la marge de performance de l’application.
Comment appliquer l’usinabilité dans le choix des matériaux
Étape 1 — Définir le seuil de performance, pas le maximum : Identifiez les propriétés minimales de résistance mécanique, thermique et chimique requises pour la fonction de la pièce. Ne sur-spécifiez pas. Un joint de bras robotique qui nécessite une résistance à la traction de 350 MPa doit être évalué par rapport aux matériaux qui dépassent 350 MPa — et non exclusivement par rapport au matériau le plus résistant disponible.
Étape 2 — Filtrer les matériaux selon l’usinabilité : Parmi les matériaux candidats répondant au seuil de performance, identifiez ceux qui sont nettement plus faciles à usiner. Le tableau des indices d’usinabilité et les données de coupe spécifiques aux matériaux de Sandvik, Kennametal ou IMC fournissent une comparaison relative.
Étape 3 — Estimer le coût total de fabrication, pas le coût du matériau : Obtenez des estimations du temps de coupe basées sur l’usinabilité du matériau et les opérations d’usinage de la pièce. Ajoutez le coût d’outillage à la durée de vie d’outil appropriée pour chaque matériau. Pour les grands volumes de production, la différence de coût entre un matériau d’usinabilité de 150% et un de 50% peut dépasser la différence de coût de matière première dans une marge substantielle.
Étape 4 — Choisir en fonction du coût total du cycle de vie, pas du prix unitaire du matériau : Le coût de la matière première de l’acier est inférieur à celui de l’aluminium par kilogramme, mais l’aluminium coûte généralement moins cher par pièce usinée pour une géométrie équivalente en raison de temps de cycle plus rapides, d’une usure d’outil moindre et d’une gestion des copeaux plus simple.
Principaux enseignements
- L’usinabilité est un indicateur de performance multifactoriel, pas une propriété unique: elle reflète l’effort de coupe, la gestion thermique, le contrôle des copeaux, le taux d’usure de l’outil et l’aptitude à atteindre l’état de surface — le tout en combinaison. La dureté seule ne prédit pas l’usinabilité.
- Le défi d’usinabilité du titane est thermique et chimique, pas la dureté: à une vitesse de coupe de 30 à 80 m/min contre 250 à 500 m/min pour l’aluminium, l’usinage du titane nécessite 5 à 10 fois plus de temps machine pour un enlèvement de matière équivalent — principalement en raison de sa faible conductivité thermique (7 W/m·K contre 167 W/m·K pour l’aluminium) qui piège la chaleur à la pointe de l’outil.
- Le défi d’usinabilité de l’acier inoxydable 304 est l’écrouissage, pas la dureté: à environ 150 HB, le 304 n’est pas dur, mais son écrouissage rapide à la surface de coupe nécessite une coupe continue et constante pour éviter le piège de l’usineur qui consiste à frotter sur une couche durcie — ce qui accélère l’usure de l’outil et produit des variations dimensionnelles.
- Les nuances à usinabilité améliorée améliorent l’usinabilité grâce à des inclusions contrôlées: le 303 par rapport au 304, le 12L14 par rapport au 1018, et l’aluminium 2011 par rapport au 6061 démontrent tous que les ajustements de composition du matériau pour la rupture des copeaux améliorent l’usinabilité avec un impact minimal sur les propriétés mécaniques fonctionnelles.
- L’indice d’usinabilité (AISI B1112 = 100%) fournit une échelle relative pratique: l’aluminium 6061 à 150–200%, le 303 à 50–70%, le titane Ti-6Al-4V à 15–25% et l’Inconel 718 à 8–15% quantifient les différences de cadence de production que les ingénieurs doivent attendre lors du choix entre ces matériaux.
- Le coût total de la pièce, et non le prix de la matière première, est la base économique correcte pour le choix du matériau: une pièce usinée en acier inoxydable 304 peut avoir un coût de matière première inférieur à celui de la même pièce en aluminium, mais la différence de coût d’usinage compense généralement plus que l’économie de matériau à tout volume de production significatif.
- À l'attention des équipes d'approvisionnement et de conception des équipementiers: lors de l'examen des spécifications de matériaux sur les dessins techniques, identifiez si le matériau spécifié résulte d'exigences de performance réelles ou d'une sur-spécification conservatrice. Un dessin qui spécifie du titane pour un support avec une exigence de résistance à la traction de 350 MPa (où l'aluminium 7075 suffirait) représente un coût évitable significatif. À l'inverse, un dessin qui spécifie de l'aluminium pour un composant dans un environnement à 300 °C représente une non-conformité de performance réelle. L'évaluation de l'usinabilité est la plus précieuse lorsqu'elle révèle que plusieurs matériaux peuvent répondre à l'exigence fonctionnelle et guide la sélection vers l'option la plus manufacturable.
Questions fréquemment posées
Qu'est-ce que l'usinabilité et comment est-elle mesurée ?
L'usinabilité est une mesure pratique de la facilité, de l'efficacité et de la précision avec lesquelles un matériau peut être usiné — englobant la force de coupe, le taux d'usure des outils, la qualité de formation des copeaux, l'aptitude à obtenir l'état de surface et le comportement thermique pendant la coupe. Elle est généralement quantifiée par rapport à une norme de référence : dans le système AISI, l'acier de décolletage B1112 se voit attribuer 100%, et les autres matériaux sont évalués proportionnellement en fonction de la vitesse de coupe réalisable à durée de vie d'outil équivalente dans des conditions normalisées. L'aluminium 6061 est évalué à environ 150–200% (1,5 à 2× le taux de coupe de la référence) ; le titane Ti-6Al-4V est évalué à environ 15–25% (1/4 à 1/6 du taux de coupe). L'évaluation est un guide relatif pratique plutôt qu'un multiplicateur précis, car l'usinabilité réelle varie selon l'outillage, la rigidité de la machine, le liquide de refroidissement et la composition spécifique de l'alliage.
Pourquoi l'aluminium est-il plus usinable que l'acier inoxydable ?
L'avantage d'usinabilité de l'aluminium par rapport à l'acier inoxydable a trois causes principales. Premièrement, la conductivité thermique de l'aluminium (~167 W/m·K) est environ 10× supérieure à celle de l'acier inoxydable austénitique (~16 W/m·K), ce qui permet à la chaleur de coupe de se dissiper efficacement dans le copeau et la pièce plutôt que de se concentrer au niveau de l'arête de l'outil. Deuxièmement, la limite d'élasticité plus faible de l'aluminium (~270–500 MPa selon la nuance) nécessite une force de coupe nettement inférieure à celle de l'acier inoxydable (~210–500 MPa, mais avec un coefficient d'écrouissage beaucoup plus élevé). Troisièmement, l'aluminium produit des copeaux bien définis qui s'évacuent proprement, tandis que l'acier inoxydable austénitique produit de longs copeaux filants qui s'enroulent autour de l'outil et nécessitent un liquide de refroidissement à haute pression ou des brise-copeaux pour être gérés.
Pourquoi le titane est-il si difficile à usiner malgré sa dureté peu extrême ?
Le défi d'usinabilité du titane Ti-6Al-4V est principalement thermique et chimique plutôt que basé sur la dureté. Sa dureté Brinell de 320–380 HB est similaire ou inférieure à celle de nombreux aciers alliés trempés qui s'usinent de manière acceptable. Le problème est la conductivité thermique : à environ 7 W/m·K, la conductivité du titane est d'environ 4% de celle de l'aluminium, ce qui signifie que la chaleur de coupe ne peut pas s'échapper à travers le copeau ou la pièce et se concentre à la pointe de l'outil. Cette élévation de température provoque la diffusion du liant de cobalt des outils en carbure dans le titane à température élevée (usure chimique de l'outil), accélère l'usure en dépouille et réduit l'intégrité de l'arête de coupe. La conséquence pratique est que le titane nécessite des vitesses de coupe de 30 à 80 m/min — 5 à 10× inférieures à celles de l'aluminium — et produit des taux d'usure d'outil 5 à 10× supérieurs pour un enlèvement de matière équivalent.
Le traitement thermique affecte-t-il l'usinabilité ?
Oui, de manière significative. Le traitement thermique modifie la dureté, la microstructure et l'état de contraintes internes d'un matériau, ce qui affecte tous l'usinabilité. L'acier usiné à l'état recuit (généralement HRC 15–25) nécessite une force de coupe nettement inférieure et produit un meilleur état de surface que le même acier après trempe complète (HRC 55–65). La pratique standard pour les composants de moules et de matrices de précision consiste à usiner à l'état recuit, à traiter thermiquement jusqu'à la dureté finale, puis à finir uniquement les surfaces critiques — ou à utiliser EDM pour les caractéristiques qui ne peuvent pas être ré-usinées à l'état trempé. Pour les composants aérospatiaux en titane, la condition de traitement thermique (recuit vs traité en solution et vieilli) a un effet modéré sur l'usinabilité ; le Ti-6Al-4V à l'état recuit s'usine légèrement plus facilement qu'à l'état complètement vieilli.
Comment l'usinabilité du matériau doit-elle affecter la décision entre deux matériaux candidats ?
Le processus doit suivre cette séquence : premièrement, confirmez que les deux matériaux répondent aux exigences de performance minimales (résistance à la traction, résistance à la température, exigences de corrosion, durée de vie en fatigue). Deuxièmement, comparez leurs évaluations d'usinabilité — si un matériau est évalué à 50% et l'autre à 150%, le matériau à plus faible usinabilité nécessitera environ 3× plus de temps de coupe et générera des coûts d'usure d'outils nettement supérieurs à volume de production équivalent. Troisièmement, estimez le coût total de la pièce fabriquée pour chaque matériau, y compris la matière première, le temps d'usinage, l'outillage et l'inspection — pas seulement le prix de la matière première. Si la différence de coût total dépasse tout avantage de performance du matériau à plus faible usinabilité, l'option à plus haute usinabilité doit être sélectionnée. Cette analyse est la plus impactante aux volumes de production où les différences de temps de cycle et de coûts d'outillage s'accumulent sur de nombreuses pièces.
Rédigé par l'équipe d'ingénierie CMS avec plus de 15 ans d'expérience en usinage CNC traitant les alliages d'aluminium, les aciers inoxydables, le titane, l'Inconel, les aciers à outils et les plastiques techniques pour les programmes de fabrication de dispositifs médicaux, aérospatiaux, automobiles, d'automatisation industrielle et d'instruments de précision OEM. Références techniques : Machining Data Handbook (Metcut Research Associates), Sandvik Coromant Materials and Machinability Application Guide, Kennametal Engineering Guide to Cutting Tool Technology, Kalpakjian S. et Schmid S.R. — Manufacturing Engineering and Technology (chapitre sur l'usinabilité), ASM Handbook Vol. 16 (Machinability of Engineering Materials).
Sélection des matériaux pour les composants usinés CNC ?
Chez CMS, nous fournissons des conseils de sélection des matériaux au stade de la soumission — en comparant l'usinabilité, le coût et les compromis de performance entre les matériaux candidats pour votre géométrie spécifique et votre volume de production.
[Demander une analyse du choix des matériaux et un devis d'usinage CNC →]


