
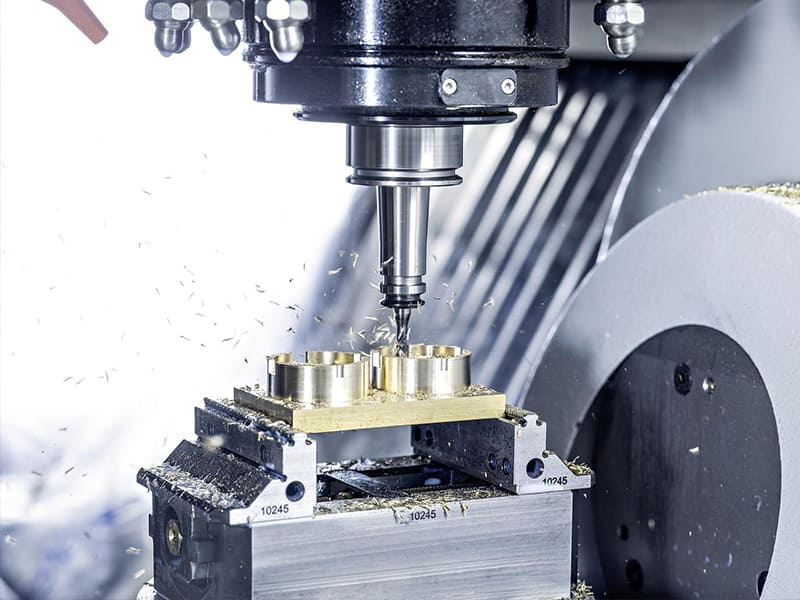
Risposta rapida: La lavorabilità è una misura di quanto facilmente ed efficientemente un materiale può essere tagliato, forato, fresato o tornito durante la lavorazione. Nella lavorazione CNC, la valutazione di lavorabilità di un materiale riflette quattro fattori di prestazione interdipendenti: la forza di taglio richiesta per rimuovere il materiale, la velocità con cui gli utensili da taglio si usurano, la qualità della finitura superficiale ottenibile senza operazioni secondarie e la consistenza della formazione ed evacuazione del truciolo. La lavorabilità determina direttamente il tempo di ciclo, il costo degli utensili e la stabilità dimensionale nella produzione. L'alluminio 6061 viene lavorato circa 3–5 volte più velocemente dell'acciaio inossidabile 304 per la stessa operazione; il titanio Ti-6Al-4V richiede velocità di taglio inferiori del 50–80% rispetto all'alluminio e riduce significativamente la durata dell'utensile. Per i componenti in cui più materiali possono soddisfare i requisiti di prestazione, scegliere il materiale con migliore lavorabilità riduce il costo totale di produzione — spesso di 2–4 volte per la stessa geometria e tolleranza.
Cosa Significa la Lavorabilità nella Pratica
La lavorabilità non è una proprietà misurabile singola come la durezza o la resistenza a trazione. È un descrittore ingegneristico che riassume il comportamento complessivo di un materiale durante il processo di taglio — come risponde alle forze di taglio, genera e dissipa il calore, forma ed evacua i trucioli e consente all'utensile da taglio di mantenere un impegno stabile.
Forza di taglio e consumo energetico: I materiali con elevata forza di taglio specifica (la forza richiesta per unità di sezione trasversale del truciolo) richiedono più potenza della macchina e generano più stress sull'utensile da taglio e sul fissaggio del pezzo. Il titanio Ti-6Al-4V ha una forza di taglio specifica di circa 1.700–2.200 N/mm² nella tornitura; l'alluminio 6061 è di circa 700–900 N/mm² — circa 2,5 volte inferiore. Questa differenza si traduce direttamente nel carico del mandrino della macchina, nella deflessione dell'utensile e nei requisiti di fissaggio del pezzo.
Conducibilità termica e gestione del calore sul filo dell'utensile: Il calore generato nella zona di taglio deve essere allontanato dall'interfaccia utensile-pezzo. La conducibilità termica dell'alluminio di circa 167 W/m·K consente al calore di dissiparsi rapidamente nel truciolo e nel pezzo. La conducibilità termica del titanio di circa 7 W/m·K significa che la zona di taglio si riscalda rapidamente, concentrando la temperatura sulla punta dell'utensile e accelerando l'usura del filo e la diffusione chimica tra utensile e pezzo. L'Inconel 718 ha una conducibilità termica di circa 12 W/m·K, combinata con un'elevata resistenza alle temperature di taglio, rendendolo uno dei materiali di produzione termicamente più impegnativi.
Formazione e controllo del truciolo: I materiali che producono trucioli corti e ben definiti (ottone, leghe di alluminio a lavorabilità libera, acciai a lavorabilità libera con aggiunte di zolfo) consentono ai trucioli di liberare efficientemente la zona di taglio, prevenendo il ri-taglio e consentendo elevate velocità di avanzamento. I materiali che producono trucioli lunghi e filamentosi (acciai inossidabili austenitici, alcune leghe di alluminio) o che si deformano plasticamente invece di tagliarsi in modo pulito (alcune leghe di rame, acciai ricotti morbidi) richiedono parametri di taglio più conservativi, frequenti interruzioni dell'impegno dell'utensile e refrigerante ad alta pressione per gestire l'evacuazione del truciolo.
Incrudimento durante il taglio: Alcuni materiali si induriscono sulla superficie tagliata durante la lavorazione a causa della deformazione plastica. Gli acciai inossidabili austenitici (in particolare i gradi 304 e 316) si incrudiscono rapidamente; se l'utensile da taglio si sofferma, sfrega o esegue un taglio troppo superficiale per scendere sotto lo strato incrudito della passata precedente, l'usura dell'utensile accelera drasticamente. L'incrudimento è la ragione principale per cui l'acciaio inossidabile 304 richiede un avanzamento continuo e costante — fermare un avanzamento a metà taglio o eseguire passate di finitura eccessivamente leggere produce una superficie più dura che degrada il filo di taglio.
Perché la Lavorabilità è Importante: Le Conseguenze sui Costi e sulla Qualità
La lavorabilità del materiale selezionato per un componente determina più del costo totale di produzione rispetto al prezzo della materia prima in molti casi — in particolare per componenti lavorati di precisione dove il tempo macchina, gli utensili e l'ispezione sono i principali fattori di costo.
Tempo di ciclo: La velocità di taglio è vincolata dalla durata dell'utensile e dai requisiti di integrità superficiale. Per un'operazione di tornitura su un albero di diametro 50 mm, la velocità di taglio consentita per l'alluminio 6061 è di circa 300–600 m/min con utensili in carburo; per il titanio Ti-6Al-4V, la velocità di taglio raccomandata è di circa 30–80 m/min con carburo rivestito in TiAlN. La differenza di tempo di ciclo per una rimozione di materiale equivalente è un fattore di circa 5–10×.
Consumo di utensili: Il costo dell'utensile per pezzo è il prodotto del costo dell'utensile e del numero di cambi utensile richiesti. Nella lavorazione dell'alluminio, un singolo inserto in carburo potrebbe durare 60–120 minuti di tempo di taglio prima di richiedere sostituzione. Nella sgrossatura dell'Inconel 718, la stessa classe di inserto può durare 5–15 minuti. A parità di tariffe macchina e dimensioni del lotto, il costo dell'utensile per pezzo nell'Inconel può essere 10–20× superiore rispetto all'alluminio — una differenza di costo che persiste indipendentemente dai miglioramenti nella capacità della macchina.
Consistenza dimensionale e costo di ispezione: I materiali con scarsa lavorabilità producono una maggiore variazione dimensionale all'interno di un lotto di produzione — a causa del progresso più rapido dell'usura dell'utensile, dell'espansione termica causata dalla ritenzione del calore nella zona di taglio e dell'incrudimento superficiale che modifica le condizioni di taglio effettive nel corso di una serie di produzione. Sono necessari intervalli di ispezione più ravvicinati; i pezzi possono richiedere misurazioni in-process per rilevare la deriva dimensionale prima che i limiti di tolleranza vengano superati.
Operazioni secondarie richieste: Per i materiali in cui la finitura superficiale ottenibile direttamente dalla lavorazione è insufficiente per la funzione (superfici di tenuta, accoppiamenti scorrevoli), la qualità superficiale è un fattore di costo diretto. I materiali con buona lavorabilità (alluminio, ottone, acciai da taglio rapido) producono Ra 0,8–1,6 µm dalla tornitura di finitura senza operazioni secondarie. I materiali difficili possono richiedere passaggi aggiuntivi di rettifica o lucidatura per ottenere una qualità superficiale equivalente.
Lavorabilità dei materiali ingegneristici comuni
La tabella seguente riflette l'esperienza produttiva tipica con utensili standard CNC (inserti in carburo, frese a candela rivestite standard) con parametri di taglio raccomandati.
| Materiale | Lavorabilità | Velocità di tornitura tipica (m/min) | Durata utensile relativa | Sfida Principale |
|---|---|---|---|---|
| Ottone C360 (da taglio rapido) | Eccellente | 200-400 | Alto | Nessuno significativo |
| Alluminio 2011 (da taglio rapido) | Eccellente | 300–600 | Alto | Nessuno significativo |
| Alluminio 6061-T6 | Ottimo | 250–500 | Alto | Impaccamento del truciolo in tasche profonde |
| Alluminio 7075-T6 | Buono | 200–450 | Alta–media | Forza di taglio leggermente superiore al 6061 |
| Acciaio dolce (1018) | Buono | 100–200 | Medio | Usura moderata degli utensili |
| Acciaio inossidabile 303 (da taglio rapido) | Da discreto a buono | 80–150 | Medio | Inclusioni di zolfo migliorano la rottura del truciolo |
| Acciaio legato 4140 | Moderato | 80–150 | Medio | Forza di taglio superiore all'acciaio dolce |
| acciaio inossidabile 304 | Moderato | 60–120 | Media–bassa | Incrudimento; trucioli filamentosi |
| acciaio inossidabile 316 | Moderato | 50–100 | Media–bassa | Maggiore incrudimento rispetto al 304 |
| Titanio Ti-6Al-4V | Povero | 30–80 | Basso | Bassa conducibilità termica; rapida usura dell'utensile |
| Inconel 718 | Molto scarso | 20–50 | Molto basso | Incrudimento; ritenzione del calore; usura chimica dell'utensile |
| Carburo di tungsteno | Estremamente scarsa | Solo EDM o rettifica | N/A | Non può essere lavorato convenzionalmente quando sinterizzato |
Varianti da taglio rapido: I fornitori di materiali offrono gradi da taglio rapido di molte leghe standard con lavorabilità migliorata attraverso aggiunte controllate. L'acciaio inossidabile 303 contiene aggiunte di zolfo (circa 0,15–0,35% S) che formano inclusioni di solfuro di manganese — queste agiscono come rompitruciolo, migliorando significativamente la forma del truciolo e la finitura superficiale rispetto al 304, mantenendo una resistenza alla corrosione simile (sebbene con ridotta resistenza alla vaiolatura). Gli acciai da taglio rapido (12L14, 1215) contengono aggiunte di piombo o bismuto per lo stesso scopo. L'alluminio 2011 contiene rame e bismuto per una migliore rottura del truciolo rispetto al 6061.
L'equivoco sulla durezza: La durezza non prevede in modo affidabile la lavorabilità. Il titanio Ti-6Al-4V ha una durezza Brinell di circa 320–380 HB — paragonabile o più morbido rispetto a molti acciai legati bonificati. Tuttavia, il titanio è drammaticamente più difficile da lavorare rispetto a quegli acciai, perché la sua limitazione di lavorabilità è termica (bassa conducibilità che intrappola il calore sull'utensile) e chimica (reattività del titanio con il legante di cobalto negli utensili in carburo a temperature elevate), non durezza meccanica. Allo stesso modo, l'acciaio inossidabile 304 a circa 150 HB non è particolarmente duro, ma il suo comportamento di incrudimento e la formazione di trucioli filamentosi lo rendono sostanzialmente più difficile da lavorare rispetto all'acciaio dolce 1018 a circa 130 HB.
Sistemi di valutazione della lavorabilità
Le valutazioni di lavorabilità quantificano il comportamento di lavorazione di un materiale rispetto a un riferimento di base.
Standard di riferimento AISI/SAE 100%: Il riferimento più utilizzato negli Stati Uniti è l'acciaio da taglio rapido AISI/SAE B1112, a cui viene assegnata una valutazione di lavorabilità di 100%. Altri materiali sono valutati rispetto a questo standard in condizioni di taglio definite (materiale utensile specifico, velocità di taglio, geometria dell'utensile e misurazione della durata utensile o della finitura superficiale). Un materiale valutato a 300% può essere lavorato a 3× la velocità dell'acciaio B1112 con durata utensile equivalente; un materiale valutato a 20% richiede velocità di taglio circa 1/5 di quelle del B1112.
Valutazioni di lavorabilità rappresentative:
| Materiale | Indice di lavorabilità (AISI B1112 = 100%) |
|---|---|
| Ottone C360 | 300–400% |
| Alluminio 2011 | 200–300% |
| Alluminio 6061 | 150–200% |
| Acciaio dolce 1018 | 70–80% |
| acciaio inossidabile 303 | 50–70% |
| acciaio inossidabile 304 | 40–55% |
| Acciaio legato 4140 (ricotto) | 60–70% |
| Titanio Ti-6Al-4V | 15–25% |
| Inconel 718 | 8–15% |
Questi valori sono approssimazioni pratiche — la lavorabilità effettiva varia con il grado dell'utensile da taglio, il rivestimento, la geometria, la rigidità della macchina, l'applicazione del refrigerante e il trattamento termico specifico della lega, quindi devono essere considerati come una guida di classificazione relativa piuttosto che come moltiplicatori assoluti per la stima dei tempi di ciclo.
Bilanciare la lavorabilità rispetto alle prestazioni del materiale
La decisione ingegneristica tra lavorabilità e prestazioni del materiale è un compromesso che deve essere valutato esplicitamente per ogni applicazione. Né la massima lavorabilità né le massime prestazioni sono automaticamente la scelta corretta.
Quando la lavorabilità dovrebbe guidare la selezione del materiale: Per la prototipazione e lo sviluppo a basso volume, dove l'iterazione rapida è più preziosa delle prestazioni ottimizzate del materiale; per componenti in cui più materiali soddisfano i requisiti meccanici e il costo è il principale fattore differenziante; per la produzione ad alto volume dove anche modesti miglioramenti nei tempi di ciclo o nella durata dell'utensile producono significative riduzioni dei costi totali sull'intera serie di produzione.
Quando le prestazioni devono prevalere sulla lavorabilità: Per applicazioni strutturali aerospaziali e della difesa dove il rapporto peso-resistenza del titanio o la capacità alle alte temperature dell'Inconel non sono negoziabili; per applicazioni critiche per la corrosione dove l'acciaio inossidabile 316 o l'acciaio inossidabile duplex sono specificati dall'ambiente operativo, non come preferenza; e per applicazioni di impianti medici dove i requisiti di biocompatibilità (titanio ASTM F136, PEEK) vincolano le opzioni del materiale indipendentemente dalla lavorabilità.
Il caso 7075 vs 6061 come esempio pratico: L'alluminio 7075-T6 ha una resistenza a trazione di circa 500–570 MPa rispetto ai 310 MPa del 6061-T6 — una resistenza superiore di circa 80%. La lavorabilità del 7075 è leggermente inferiore a quella del 6061 a causa del maggiore contenuto di zinco che aumenta moderatamente la forza di taglio, ma entrambi sono altamente lavorabili rispetto ad acciai o titanio. Per una staffa strutturale robotica dove il 6061 ha resistenza insufficiente ma l'ambiente operativo non giustifica il titanio, il 7075 fornisce il miglioramento delle prestazioni con una penalità minima di lavorabilità — un compromesso ben progettato. La sostituzione con titanio Ti-6Al-4V nella stessa applicazione fornirebbe ulteriori vantaggi di resistenza e peso, ma a un costo di lavorazione 5–10× superiore, che potrebbe non essere giustificato dal margine di prestazione dell'applicazione.
Come applicare la lavorabilità nella selezione dei materiali
Fase 1 — Definire il requisito minimo di prestazione, non il massimo: Identificare le proprietà minime di resistenza meccanica, termica e chimica richieste per la funzione del componente. Non sovraspecificare. Un giunto di braccio robotico che richiede una resistenza a trazione di 350 MPa deve essere valutato rispetto a materiali che superano i 350 MPa — non esclusivamente rispetto al materiale con la resistenza più alta disponibile.
Fase 2 — Selezionare i materiali in base alla lavorabilità: Tra i materiali candidati che soddisfano il requisito minimo di prestazione, identificare quali sono significativamente più facili da lavorare. La tabella degli indici di lavorabilità e i dati di taglio specifici per materiale di Sandvik, Kennametal o IMC forniscono un confronto relativo.
Fase 3 — Stimare il costo totale di produzione, non il costo del materiale: Ottenere stime dei tempi di taglio basate sulla lavorabilità del materiale e sulle operazioni di lavorazione del componente. Aggiungere il costo dell'utensile alla durata appropriata per ciascun materiale. Per grandi volumi di produzione, la differenza di costo tra un materiale con lavorabilità di 150% e uno con lavorabilità di 50% può superare di un margine sostanziale la differenza di costo della materia prima.
Fase 4 — Selezionare in base al costo totale del ciclo di vita, non al prezzo unitario del materiale: Il costo della materia prima per l'acciaio è inferiore a quello dell'alluminio per chilogrammo, ma l'alluminio costa tipicamente meno per pezzo lavorato per geometrie equivalenti grazie a tempi di ciclo più rapidi, minore usura dell'utensile e gestione più semplice dei trucioli.
Punti di forza
- La lavorabilità è un indicatore di prestazione multifattoriale, non una singola proprietà: riflette la forza di taglio, la gestione termica, il controllo dei trucioli, il tasso di usura dell'utensile e la raggiungibilità della finitura superficiale — tutti in combinazione. La durezza da sola non prevede la lavorabilità.
- La sfida di lavorabilità del titanio è termica e chimica, non di durezza: a velocità di taglio di 30–80 m/min rispetto ai 250–500 m/min dell'alluminio, la lavorazione del titanio richiede 5–10× più tempo macchina per una rimozione di materiale equivalente — principalmente a causa della bassa conducibilità termica (7 W/m·K rispetto ai 167 W/m·K dell'alluminio) che intrappola il calore sulla punta dell'utensile.
- La sfida di lavorabilità dell'acciaio inossidabile 304 è l'incrudimento, non la durezza: a circa 150 HB, il 304 non è duro, ma il suo rapido incrudimento sulla superficie di taglio richiede un taglio continuo e costante per evitare la trappola del macchinista di strisciare su uno strato incrudito — che accelera l'usura dell'utensile e produce variazioni dimensionali.
- Le qualità a lavorabilità migliorata migliorano la lavorabilità attraverso inclusioni controllate: l'acciaio inossidabile 303 rispetto al 304, il 12L14 rispetto al 1018 e l'alluminio 2011 rispetto al 6061 dimostrano tutti che le modifiche alla composizione del materiale per la rottura dei trucioli migliorano la lavorabilità con un impatto minimo sulle proprietà meccaniche funzionali.
- L'indice di lavorabilità (AISI B1112 = 100%) fornisce una scala relativa pratica: l'alluminio 6061 a 150–200%, l'acciaio inossidabile 303 a 50–70%, il titanio Ti-6Al-4V a 15–25% e l'Inconel 718 a 8–15% quantificano le differenze di velocità di produzione che gli ingegneri dovrebbero aspettarsi quando scelgono tra questi materiali.
- Il costo totale del pezzo, non il prezzo della materia prima, è la base economica corretta per la selezione del materiale: un pezzo lavorato in acciaio inossidabile 304 può avere un costo di materia prima inferiore rispetto allo stesso pezzo in alluminio, ma la differenza di costo di lavorazione tipicamente compensa ampiamente il risparmio sul materiale a qualsiasi volume di produzione significativo.
- Per i team di approvvigionamento e progettazione OEM: quando si esaminano le specifiche dei materiali sui disegni tecnici, identificare se il materiale specificato è il risultato di requisiti prestazionali reali o di una sovra-specifica conservativa. Un disegno che specifica titanio per una staffa con requisito di resistenza a trazione di 350 MPa (dove l'alluminio 7075 sarebbe sufficiente) rappresenta un costo evitabile significativo. Al contrario, un disegno che specifica alluminio per un componente in un ambiente a 300°C rappresenta una non conformità prestazionale reale. La valutazione della lavorabilità è più preziosa quando rivela che più materiali possono soddisfare il requisito funzionale e guida la selezione verso l'opzione più producibile.
Domande frequenti
Cos'è la lavorabilità e come viene misurata?
La lavorabilità è una misura pratica di quanto facilmente, efficientemente e accuratamente un materiale può essere lavorato — comprendendo forza di taglio, tasso di usura dell'utensile, qualità della formazione del truciolo, ottenibilità della finitura superficiale e comportamento termico durante il taglio. È tipicamente quantificata rispetto a uno standard di riferimento: nel sistema AISI, all'acciaio a lavorabilità libera B1112 viene assegnato 100%, e altri materiali sono valutati proporzionalmente in base alla velocità di taglio ottenibile a parità di durata dell'utensile in condizioni standardizzate. L'alluminio 6061 è valutato circa 150–200% (1,5–2× la velocità di taglio del riferimento); il titanio Ti-6Al-4V è valutato circa 15–25% (da 1/4 a 1/6 della velocità di taglio). La valutazione è una guida relativa pratica piuttosto che un moltiplicatore preciso, perché la lavorabilità effettiva varia con utensileria, rigidità della macchina, refrigerante e composizione specifica della lega.
Perché l'alluminio è più lavorabile dell'acciaio inossidabile?
Il vantaggio di lavorabilità dell'alluminio rispetto all'acciaio inossidabile ha tre cause principali. In primo luogo, la conducibilità termica dell'alluminio (~167 W/m·K) è circa 10× superiore a quella dell'acciaio inossidabile austenitico (~16 W/m·K), consentendo al calore di taglio di dissiparsi efficientemente nel truciolo e nel pezzo piuttosto che concentrarsi sul filo dell'utensile. In secondo luogo, la minore resistenza allo snervamento dell'alluminio (~270–500 MPa a seconda del grado) richiede sostanzialmente meno forza di taglio rispetto all'acciaio inossidabile (~210–500 MPa, ma con un coefficiente di incrudimento molto più elevato). In terzo luogo, l'alluminio produce trucioli ben definiti che si evacuano pulitamente, mentre l'acciaio inossidabile austenitico produce trucioli lunghi e filamentosi che si avvolgono attorno all'utensile e richiedono refrigerante ad alta pressione o inserti con rompitruciolo per essere gestiti.
Perché il titanio è così difficile da lavorare nonostante non sia estremamente duro?
La sfida di lavorabilità del titanio Ti-6Al-4V è principalmente termica e chimica piuttosto che basata sulla durezza. La sua durezza Brinell di 320–380 HB è simile o inferiore a quella di molti acciai legati induriti che si lavorano accettabilmente. Il problema è la conducibilità termica: a circa 7 W/m·K, la conducibilità del titanio è circa 4% di quella dell'alluminio, il che significa che il calore di taglio non può fuoriuscire attraverso il truciolo o il pezzo e si concentra sulla punta dell'utensile. Questo aumento di temperatura causa la diffusione del legante di cobalto dagli utensili in carburo nel titanio a temperatura elevata (usura chimica dell'utensile), accelera l'usura del fianco e riduce l'integrità del filo di taglio. La conseguenza pratica è che il titanio richiede velocità di taglio di 30–80 m/min — 5–10× inferiori rispetto all'alluminio — e produce tassi di usura dell'utensile 5–10× superiori per una rimozione di materiale equivalente.
Il trattamento termico influisce sulla lavorabilità?
Sì, in modo significativo. Il trattamento termico modifica la durezza, la microstruttura e lo stato di stress interno di un materiale, tutti fattori che influenzano la lavorabilità. L'acciaio lavorato nella condizione ricotta (tipicamente HRC 15–25) richiede sostanzialmente meno forza di taglio e produce una migliore finitura superficiale rispetto allo stesso acciaio dopo la tempra completa (HRC 55–65). La pratica standard per componenti di stampi e matrici di precisione è lavorare nello stato ricotto, trattare termicamente alla durezza finale e poi finire solo le superfici critiche — o utilizzare EDM per caratteristiche che non possono essere rilavorate nello stato indurito. Per i componenti aerospaziali in titanio, la condizione di trattamento termico (ricotto vs. trattato in soluzione e invecchiato) ha un effetto moderato sulla lavorabilità; il Ti-6Al-4V nella condizione ricotta si lavora leggermente più facilmente rispetto alla condizione completamente invecchiata.
Come dovrebbe la lavorabilità del materiale influenzare la decisione tra due materiali candidati?
Il processo dovrebbe seguire questa sequenza: primo, confermare che entrambi i materiali soddisfino i requisiti prestazionali minimi (resistenza a trazione, resistenza alla temperatura, requisiti di corrosione, vita a fatica). Secondo, confrontare le loro valutazioni di lavorabilità — se un materiale è valutato 50% e l'altro 150%, il materiale con lavorabilità inferiore richiederà circa 3× più tempo di taglio e genererà costi di usura dell'utensile sostanzialmente più elevati a parità di volume di produzione. Terzo, stimare il costo totale del pezzo fabbricato per ciascun materiale, includendo materiale grezzo, tempo di lavorazione, utensileria e ispezione — non solo il prezzo del materiale grezzo. Se la differenza di costo totale supera qualsiasi beneficio prestazionale del materiale con lavorabilità inferiore, si dovrebbe selezionare l'opzione con lavorabilità superiore. Questa analisi è più impattante a volumi di produzione dove le differenze di tempo ciclo e costi di utensileria si accumulano su molti pezzi.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella lavorazione CNC di leghe di alluminio, acciai inossidabili, titanio, Inconel, acciai per utensili e materie plastiche tecniche per programmi di produzione di componenti OEM per dispositivi medici, aerospaziale, automotive, automazione industriale e strumenti di precisione. Riferimenti tecnici: Machining Data Handbook (Metcut Research Associates), Sandvik Coromant Materials and Machinability Application Guide, Kennametal Engineering Guide to Cutting Tool Technology, Kalpakjian S. e Schmid S.R. — Manufacturing Engineering and Technology (capitolo sulla lavorabilità), ASM Handbook Vol. 16 (Machinability of Engineering Materials).
Selezione dei materiali per componenti lavorati CNC?
In CMS, forniamo indicazioni sulla selezione dei materiali in fase di preventivo — confrontando lavorabilità, costi e compromessi prestazionali tra i materiali candidati per la vostra geometria specifica e volume di produzione.
[Richiedi una valutazione della scelta dei materiali e un preventivo per la lavorazione CNC →]


