
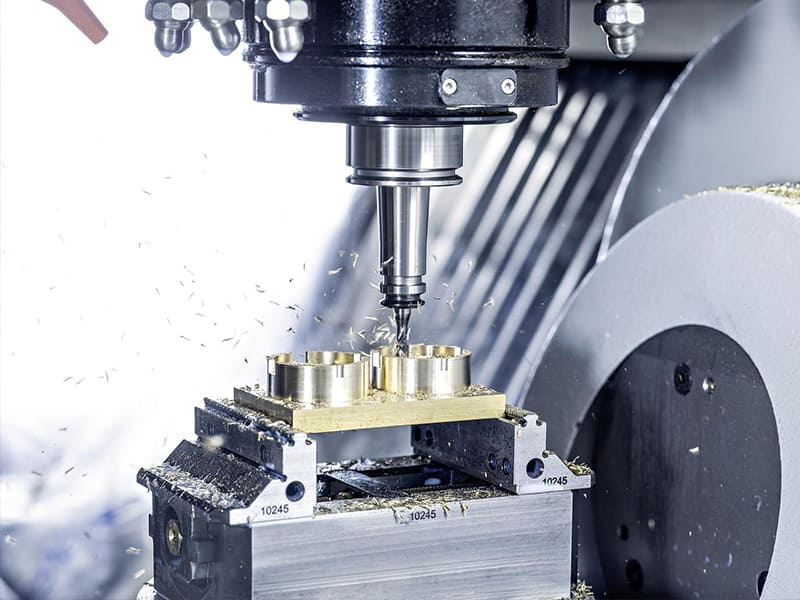
Быстрый ответ: Обрабатываемость — это мера того, насколько легко и эффективно материал можно резать, сверлить, фрезеровать или точить при механической обработке. В CNC обработке рейтинг обрабатываемости материала отражает четыре взаимозависимых эксплуатационных фактора: сила резания, необходимая для удаления материала, скорость износа режущих инструментов, качество поверхностной обработки, достижимое без вторичных операций, и стабильность образования и отвода стружки. Обрабатываемость напрямую определяет время цикла, стоимость инструмента и размерную стабильность в производстве. Алюминий 6061 обрабатывается примерно в 3–5 раз быстрее, чем нержавеющая сталь 304, для одной и той же операции; титан Ti-6Al-4V требует скоростей резания на 50–80% ниже, чем алюминий, и значительно сокращает срок службы инструмента. Для деталей, где несколько материалов могут соответствовать эксплуатационным требованиям, выбор материала с лучшей обрабатываемостью снижает общую стоимость производства — часто в 2–4 раза для одной и той же геометрии и допуска.
Что означает обрабатываемость на практике
Обрабатываемость — это не единичное измеримое свойство, такое как твёрдость или предел прочности при растяжении. Это инженерный описатель, который обобщает общее поведение материала в процессе резания — как он реагирует на силы резания, генерирует и рассеивает тепло, образует и отводит стружку и позволяет режущему инструменту поддерживать стабильное взаимодействие.
Сила резания и потребление мощности: Материалы с высокой удельной силой резания (сила, необходимая на единицу поперечного сечения стружки) требуют большей мощности станка и создают больше напряжений на режущем инструменте и зажимном приспособлении заготовки. Титан Ti-6Al-4V имеет удельную силу резания примерно 1 700–2 200 Н/мм² при точении; алюминий 6061 — примерно 700–900 Н/мм² — примерно в 2,5 раза ниже. Эта разница напрямую отражается на нагрузке на шпиндель станка, отклонении инструмента и требованиях к закреплению заготовки.
Теплопроводность и управление теплом на кромке инструмента: Тепло, генерируемое в зоне резания, должно отводиться от границы раздела инструмент-заготовка. Теплопроводность алюминия примерно 167 Вт/м·К позволяет теплу быстро рассеиваться в стружку и заготовку. Теплопроводность титана примерно 7 Вт/м·К означает, что зона резания быстро нагревается, концентрируя температуру на вершине инструмента и ускоряя износ режущей кромки и химическую диффузию между инструментом и заготовкой. Inconel 718 имеет теплопроводность примерно 12 Вт/м·К в сочетании с высокой прочностью при температурах резания, что делает его одним из наиболее термически сложных производственных материалов.
Образование и контроль стружки: Материалы, образующие короткую, хорошо оформленную стружку (латунь, свободнообрабатываемые алюминиевые сплавы, свободнообрабатываемые стали с добавлением серы), позволяют стружке эффективно покидать зону резания, предотвращая повторное резание и обеспечивая высокие подачи. Материалы, образующие длинную, вьющуюся стружку (аустенитные нержавеющие стали, некоторые алюминиевые сплавы) или деформирующиеся пластически, а не срезающиеся чисто (некоторые медные сплавы, мягкие отожжённые стали), требуют более консервативных параметров резания, частых прерываний взаимодействия инструмента и СОЖ под более высоким давлением для управления отводом стружки.
Наклёп при резании: Некоторые материалы упрочняются на обработанной поверхности во время механической обработки из-за пластической деформации. Аустенитные нержавеющие стали (особенно марки 304 и 316) быстро наклёпываются; если режущий инструмент задерживается, трётся или снимает слишком малый припуск, чтобы выйти ниже наклёпанного слоя от предыдущего прохода, износ инструмента резко ускоряется. Наклёп — основная причина, по которой нержавеющая сталь 304 требует непрерывной равномерной подачи — остановка подачи в середине реза или слишком лёгкие чистовые проходы создают более твёрдую поверхность, которая ухудшает режущую кромку.
Почему обрабатываемость важна: последствия для стоимости и качества
Обрабатываемость материала, выбранного для детали, определяет большую часть общей стоимости производства, чем цена сырья, во многих случаях — особенно для прецизионных обработанных компонентов, где машинное время, инструмент и контроль являются основными драйверами затрат.
Время цикла: Скорость резания ограничена сроком службы инструмента и требованиями к целостности поверхности. Для токарной операции на валу диаметром 50 мм допустимая скорость резания для алюминия 6061 составляет примерно 300–600 м/мин с твердосплавным инструментом; для титана Ti-6Al-4V рекомендуемая скорость резания составляет примерно 30–80 м/мин с твердосплавом с покрытием TiAlN. Разница во времени цикла для эквивалентного съёма материала составляет примерно 5–10 раз.
Расход инструмента: Стоимость инструмента на деталь — это произведение стоимости инструмента и количества требуемых смен инструмента. При обработке алюминия одна твердосплавная пластина может выдерживать 60–120 минут резания до замены. При черновом точении Inconel 718 пластина того же класса может выдерживать 5–15 минут. При эквивалентных ставках станка и размерах партий стоимость инструмента на деталь в Inconel может быть в 10–20 раз выше, чем в алюминии — разница в стоимости, которая сохраняется независимо от улучшений возможностей станка.
Размерная стабильность и стоимость контроля: Материалы с плохой обрабатываемостью дают больше размерных отклонений внутри производственной партии — из-за ускоренного износа инструмента, из-за теплового расширения, вызванного удержанием тепла в зоне резания, и из-за поверхностного наклёпа, который изменяет эффективные условия резания в середине производственного цикла. Требуются более частые интервалы контроля; может потребоваться внутрипроцессное измерение деталей для выявления размерного дрейфа до превышения предельных отклонений.
Необходимые вторичные операции: Для материалов, у которых достижимая чистота поверхности непосредственно после обработки недостаточна для выполнения функции (уплотнительные поверхности, скользящие посадки), качество поверхности является прямым фактором затрат. Материалы с хорошей обрабатываемостью (алюминий, латунь, автоматные стали) обеспечивают Ra 0,8–1,6 мкм при чистовом точении без вторичных операций. Труднообрабатываемые материалы могут требовать дополнительных проходов шлифования или полирования для достижения эквивалентного качества поверхности.
Обрабатываемость распространённых конструкционных материалов
Приведённая ниже таблица отражает типичный производственный опыт со стандартным инструментом CNC (твердосплавные пластины, стандартные концевые фрезы с покрытием) при рекомендуемых режимах резания.
| Материал | Обрабатываемость | Типичная скорость точения (м/мин) | Относительная стойкость инструмента | Основная проблема |
|---|---|---|---|---|
| Латунь C360 (автоматная) | Отлично | 200–400 | Высокий | Значимые отсутствуют |
| Алюминий 2011 (автоматный) | Отлично | 300-600 | Высокий | Значимые отсутствуют |
| Алюминий 6061-T6 | Очень хорошее | 250–500 | Высокий | Пакетирование стружки в глубоких карманах |
| Алюминий 7075-T6 | Хорошо | 200–450 | Высокая–средняя | Немного более высокая сила резания, чем у 6061 |
| Мягкая сталь (1018) | Хорошо | 100–200 | Средний | Умеренный износ инструмента |
| Нержавеющая сталь 303 (автоматная) | Умеренная–хорошая | 80–150 | Средний | Включения серы улучшают стружкодробление |
| Легированная сталь 4140 | Умеренный | 80–150 | Средний | Более высокая сила резания, чем у мягкой стали |
| Нержавеющая сталь 304 | Умеренный | 60–120 | Средне-низкий | Наклёп; витая стружка |
| Нержавеющая сталь марки 316 | Умеренный | 50–100 | Средне-низкий | Больший наклёп, чем у 304 |
| Титан Ti-6Al-4V | Бедный | 30–80 | Низкий | Низкая теплопроводность; быстрый износ инструмента |
| Инконель 718 | Очень плохая | 20–50 | Очень низкий | Наклёп; удержание тепла; химический износ инструмента |
| Вольфрамовый карбид | Крайне плохая | EDM или только шлифование | Н/Д | Не может обрабатываться традиционными методами в спечённом состоянии |
Автоматные варианты: Поставщики материалов предлагают автоматные марки многих стандартных сплавов с улучшенной обрабатываемостью за счёт контролируемых добавок. Нержавеющая сталь 303 содержит добавки серы (приблизительно 0,15–0,35% S), которые образуют включения сульфида марганца — они действуют как стружколомы, значительно улучшая форму стружки и чистоту поверхности по сравнению с 304 при сохранении аналогичной коррозионной стойкости (хотя с пониженной стойкостью к питтингу). Автоматные стали (12L14, 1215) содержат добавки свинца или висмута для той же цели. Алюминий 2011 содержит медь и висмут для улучшения стружкодробления по сравнению с 6061.
Заблуждение о твёрдости: Твёрдость не является надёжным показателем обрабатываемости. Титан Ti-6Al-4V имеет твёрдость по Бринеллю примерно 320–380 HB — сопоставимую с многими объёмно-упрочнёнными легированными сталями или мягче их. Однако титан значительно труднее обрабатывать, чем эти стали, потому что ограничение его обрабатываемости является термическим (низкая теплопроводность удерживает тепло у инструмента) и химическим (реакционная способность титана с кобальтовой связкой твердосплавного инструмента при повышенной температуре), а не механической твёрдостью. Аналогично, нержавеющая сталь 304 с твёрдостью примерно 150 HB не является особо твёрдой, но её наклёпываемость и образование витой стружки делают её существенно труднее обрабатываемой, чем мягкая сталь 1018 с твёрдостью примерно 130 HB.
Системы рейтингов обрабатываемости
Рейтинги обрабатываемости количественно оценивают поведение материала при обработке относительно эталонной базы.
Справочный стандарт AISI/SAE 100%: Наиболее широко используемым эталоном в Соединённых Штатах является свободнообрабатываемая сталь AISI/SAE B1112, которой присвоен рейтинг обрабатываемости 100%. Другие материалы оцениваются относительно этого стандарта при определённых условиях резания (конкретный материал инструмента, скорость резания, геометрия инструмента и измерение стойкости инструмента или шероховатости поверхности). Материал с рейтингом 300% может обрабатываться в 3 раза быстрее стали B1112 при эквивалентной стойкости инструмента; материал с рейтингом 20% требует скоростей резания примерно в 1/5 от скоростей для B1112.
Типичные рейтинги обрабатываемости:
| Материал | Рейтинг обрабатываемости (AISI B1112 = 100%) |
|---|---|
| Латунь C360 | 300–400% |
| Алюминий 2011 | 200–300% |
| Алюминий 6061 | 150–200% |
| Мягкая сталь 1018 | 70–80% |
| нержавеющая сталь 303 | 50–70% |
| Нержавеющая сталь 304 | 40–55% |
| Легированная сталь 4140 (отожжённая) | 60–70% |
| Титан Ti-6Al-4V | 15–25% |
| Инконель 718 | 8–15% |
Эти рейтинги являются практическими приближениями — фактическая обрабатываемость варьируется в зависимости от марки режущего инструмента, покрытия, геометрии, жёсткости станка, применения СОЖ и конкретной термообработки сплава, поэтому их следует рассматривать как относительное руководство по ранжированию, а не как абсолютные множители для оценки времени цикла.
Баланс между обрабатываемостью и эксплуатационными характеристиками материала
Инженерное решение между обрабатываемостью и эксплуатационными характеристиками материала — это компромисс, который должен приниматься явно для каждого применения. Ни максимальная обрабатываемость, ни максимальные эксплуатационные характеристики не являются автоматически правильным выбором.
Когда обрабатываемость должна определять выбор материала: Для прототипирования и мелкосерийной разработки, где быстрая итерация ценнее оптимизированных характеристик материала; для деталей, где несколько материалов удовлетворяют механическим требованиям и стоимость является основным differentiating factor; для крупносерийного производства, где даже modest улучшения времени цикла или стойкости инструмента дают значительное снижение общих затрат на протяжении производственного цикла.
Когда эксплуатационные характеристики должны превалировать над обрабатываемостью: Для аэрокосмических и оборонных конструкционных применений, где соотношение веса к прочности титана или высокотемпературная способность Inconel не подлежат обсуждению; для критичных к коррозии применений, где 316 нержавеющая сталь или дуплексная нержавеющая сталь заданы условиями эксплуатации, а не предпочтением; и для применений медицинских имплантатов, где требования биосовместимости (титан ASTM F136, PEEK) ограничивают выбор материалов независимо от обрабатываемости.
Случай 7075 против 6061 как практический пример: Алюминий 7075-T6 имеет предел прочности при растяжении примерно 500–570 МПа против 310 МПа для 6061-T6 — примерно на 80% выше прочность. Обрабатываемость 7075 немного ниже, чем 6061, из-за более высокого содержания цинка, умеренно увеличивающего силу резания, но оба материала высокообрабатываемы по сравнению со сталями или титаном. Для структурного кронштейна робота, где 6061 имеет недостаточную прочность, но условия эксплуатации не оправдывают титан, 7075 обеспечивает улучшение характеристик с минимальным снижением обрабатываемости — хорошо спроектированный компромисс. Замена на титан Ti-6Al-4V в том же применении обеспечила бы дополнительные преимущества в прочности и весе, но при стоимости обработки в 5–10 раз выше, что может не быть оправдано запасом характеристик применения.
Как применять обрабатываемость при выборе материала
Шаг 1 — Определите минимальный порог характеристик, а не максимальный: Определите минимальные механические, термические и химические свойства сопротивления, необходимые для функционирования детали. Не завышайте требования. Соединение роботизированной руки, требующее предел прочности при растяжении 350 МПа, должно оцениваться по материалам, превышающим 350 МПа — а не исключительно по самому прочному доступному материалу.
Шаг 2 — Отбор материалов по обрабатываемости: Из материалов-кандидатов, удовлетворяющих минимальному порогу характеристик, определите, какие значительно легче обрабатываются. Таблица рейтингов обрабатываемости и данные по резанию для конкретных материалов от Sandvik, Kennametal или IMC обеспечивают относительное сравнение.
Шаг 3 — Оцените общую стоимость производства, а не стоимость материала: Получите оценки времени резания на основе обрабатываемости материала и операций обработки детали. Добавьте стоимость инструмента при соответствующей стойкости для каждого материала. Для больших объёмов производства разница в стоимости между материалом с обрабатываемостью 150% и 50% может превысить разницу в стоимости сырья на существенную величину.
Шаг 4 — Выбирайте по общей стоимости жизненного цикла, а не по цене материала за единицу: Стоимость сырья для стали ниже, чем для алюминия за килограмм, но алюминий обычно стоит меньше за обработанную деталь при эквивалентной геометрии благодаря более быстрым циклам, меньшему износу инструмента и более простому управлению стружкой.
Основные выводы
- Обрабатываемость — это многофакторный показатель производительности, а не отдельное свойство: она отражает силу резания, управление теплом, контроль стружки, скорость износа инструмента и достижимость шероховатости поверхности — всё в совокупности. Твёрдость сама по себе не предсказывает обрабатываемость.
- Проблема обрабатываемости титана — термическая и химическая, а не твёрдость: при скорости резания 30–80 м/мин против 250–500 м/мин для алюминия, обработка титана требует в 5–10 раз больше машинного времени для эквивалентного съёма материала — главным образом из-за низкой теплопроводности (7 Вт/м·К против 167 Вт/м·К у алюминия), удерживающей тепло на вершине инструмента.
- Проблема обрабатываемости нержавеющей стали 304 — наклёп, а не твёрдость: при твёрдости примерно 150 HB, 304 не твёрдая, но её быстрый наклёп на обработанной поверхности требует непрерывного, равномерного резания, чтобы избежать ловушки станочника — трения по упрочнённому слою, которое ускоряет износ инструмента и вызывает размерные отклонения.
- Свободнообрабатываемые марки улучшают обрабатываемость за счёт контролируемых включений: 303 нержавеющая сталь против 304, 12L14 против 1018 и алюминий 2011 против 6061 — все демонстрируют, что корректировки состава материала для дробления стружки улучшают обрабатываемость с минимальным влиянием на функциональные механические свойства.
- Рейтинг обрабатываемости (AISI B1112 = 100%) обеспечивает практическую относительную шкалу: алюминий 6061 при 150–200%, нержавеющая сталь 303 при 50–70%, титан Ti-6Al-4V при 15–25% и Inconel 718 при 8–15% количественно определяют различия в скорости производства, которые инженеры должны ожидать при выборе между этими материалами.
- Правильной экономической основой для выбора материала является общая стоимость детали, а не цена сырья: деталь, обработанная из нержавеющей стали 304, может иметь более низкую стоимость сырья, чем та же деталь из алюминия, но разница в стоимости обработки обычно с лихвой перекрывает экономию на материале при любом значительном объёме производства.
- Для OEM отделов закупок и проектирования: при проверке спецификаций материалов на инженерных чертежах определите, является ли указанный материал результатом реальных эксплуатационных требований или консервативного завышения требований. Чертёж, в котором для кронштейна с требованием к пределу прочности на растяжение 350 МПа указан титан (где было бы достаточно алюминия 7075), представляет собой значительные предотвратимые затраты. И наоборот, чертёж, в котором для компонента, работающего в среде с температурой 300°C, указан алюминий, представляет собой реальное несоответствие эксплуатационным требованиям. Оценка обрабатываемости наиболее ценна, когда она показывает, что несколько материалов могут удовлетворить функциональным требованиям, и направляет выбор в сторону наиболее технологичного варианта.
Часто задаваемые вопросы
Что такое обрабатываемость и как она измеряется?
Обрабатываемость — это практическая мера того, насколько легко, эффективно и точно можно обработать материал, — охватывающая силу резания, скорость износа инструмента, качество стружкообразования, достижимость чистоты поверхности и тепловое поведение при резании. Обычно она количественно оценивается относительно эталонного стандарта: в системе AISI свободнообрабатываемая сталь B1112 имеет рейтинг 100%, а другие материалы оцениваются пропорционально на основе достижимой скорости резания при эквивалентной стойкости инструмента в стандартизированных условиях. Алюминий 6061 имеет рейтинг примерно 150–200% (в 1,5–2 раза выше скорости резания эталона); титан Ti-6Al-4V имеет рейтинг примерно 15–25% (от 1/4 до 1/6 скорости резания). Рейтинг является практическим относительным ориентиром, а не точным множителем, поскольку фактическая обрабатываемость варьируется в зависимости от инструмента, жёсткости станка, СОЖ и конкретного состава сплава.
Почему алюминий обрабатывается легче, чем нержавеющая сталь?
Преимущество алюминия в обрабатываемости по сравнению с нержавеющей сталью имеет три основные причины. Во-первых, теплопроводность алюминия (~167 Вт/м·К) примерно в 10 раз выше, чем у аустенитной нержавеющей стали (~16 Вт/м·К), что позволяет теплу резания эффективно рассеиваться в стружку и заготовку, а не концентрироваться на режущей кромке инструмента. Во-вторых, более низкий предел текучести алюминия (~270–500 МПа в зависимости от марки) требует значительно меньшей силы резания, чем у нержавеющей стали (~210–500 МПа, но с гораздо более высоким коэффициентом наклёпа). В-третьих, алюминий образует хорошо оформленную стружку, которая чисто удаляется, тогда как аустенитная нержавеющая сталь образует длинную витую стружку, которая наматывается на инструмент и требует СОЖ повышенного давления или пластин со стружколомом для управления ею.
Почему титан так трудно обрабатывать, несмотря на то что он не является чрезвычайно твёрдым?
Сложность обработки титана Ti-6Al-4V обусловлена главным образом тепловыми и химическими факторами, а не твёрдостью. Его твёрдость по Бринеллю 320–380 HB сопоставима с многими закалёнными легированными сталями, которые обрабатываются приемлемо, или ниже их. Проблема заключается в теплопроводности: при значении примерно 7 Вт/м·К теплопроводность титана составляет примерно 4% от теплопроводности алюминия, что означает, что тепло резания не может уйти через стружку или заготовку и концентрируется на вершине инструмента. Это повышение температуры вызывает диффузию кобальтовой связки из твердосплавных инструментов в титан при повышенной температуре (химический износ инструмента), ускоряет износ по задней поверхности и снижает целостность режущей кромки. Практическое следствие заключается в том, что титан требует скоростей резания 30–80 м/мин — в 5–10 раз ниже, чем алюминий, — и даёт скорости износа инструмента в 5–10 раз выше при эквивалентном съёме материала.
Влияет ли термообработка на обрабатываемость?
Да, значительно. Термообработка изменяет твёрдость материала, микроструктуру и состояние внутренних напряжений, и всё это влияет на обрабатываемость. Сталь, обрабатываемая в отожжённом состоянии (обычно HRC 15–25), требует значительно меньшей силы резания и даёт лучшую чистоту поверхности, чем та же сталь после сквозной закалки (HRC 55–65). Стандартная практика для прецизионных компонентов пресс-форм и штампов — обработка в отожжённом состоянии, термообработка до конечной твёрдости и затем финишная обработка только критических поверхностей — или использование EDM для элементов, которые невозможно повторно обработать в закалённом состоянии. Для аэрокосмических титановых компонентов состояние термообработки (отожжённое против обработанного на твёрдый раствор и состаренного) оказывает умеренное влияние на обрабатываемость; Ti-6Al-4V в отожжённом состоянии обрабатывается немного легче, чем в полностью состаренном состоянии.
Как обрабатываемость материала должна влиять на выбор между двумя кандидатными материалами?
Процесс должен следовать этой последовательности: во-первых, подтвердите, что оба материала соответствуют минимальным эксплуатационным требованиям (предел прочности на растяжение, термостойкость, требования к коррозионной стойкости, усталостная долговечность). Во-вторых, сравните их рейтинги обрабатываемости — если один материал имеет рейтинг 50%, а другой — 150%, материал с более низкой обрабатываемостью потребует примерно в 3 раза больше времени резания и вызовет значительно более высокие затраты на износ инструмента при эквивалентном объёме производства. В-третьих, оцените общую стоимость изготовленной детали для каждого материала, включая сырьё, время обработки, оснастку и контроль, — а не только цену сырья. Если разница в общей стоимости превышает любое эксплуатационное преимущество материала с более низкой обрабатываемостью, следует выбрать вариант с более высокой обрабатываемостью. Этот анализ наиболее эффективен при объёмах производства, где различия во времени цикла и затратах на оснастку накапливаются по многим деталям.
Написано инженерной командой CMS с более чем 15-летним опытом обработки CNC алюминиевых сплавов, нержавеющих сталей, титана, Inconel, инструментальных сталей и инженерных пластиков для производственных программ в области медицинских изделий, аэрокосмической отрасли, автомобилестроения, промышленной автоматизации и точных приборов OEM. Технические источники: Machining Data Handbook (Metcut Research Associates), Sandvik Coromant Materials and Machinability Application Guide, Kennametal Engineering Guide to Cutting Tool Technology, Kalpakjian S. and Schmid S.R. — Manufacturing Engineering and Technology (глава о обрабатываемости), ASM Handbook Vol. 16 (Machinability of Engineering Materials).
Выбор материалов для CNC обрабатываемых компонентов?
В CMS мы предоставляем рекомендации по выбору материала на этапе расчёта стоимости — сравнивая обрабатываемость, стоимость и компромиссы по эксплуатационным характеристикам среди подходящих материалов для вашей конкретной геометрии и объёма производства.
[Запросить анализ выбора материала и расчёт стоимости CNC обработки →]


