
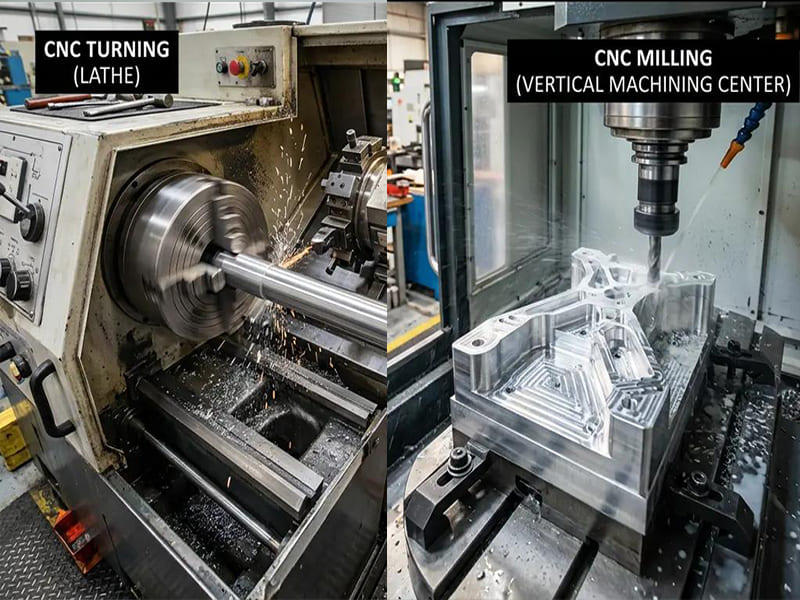
Schnelle Antwort: Das CNC-Drehen und das CNC-Fräsen sind die beiden wichtigsten subtraktiven Bearbeitungsverfahren, wobei die richtige Wahl fast ausschließlich von der Geometrie des Werkstücks abhängt. Beim CNC-Drehen dreht sich das Werkstück in der Spindel, während sich ein stationäres Schneidwerkzeug in X- und Z-Richtung bewegt; Es ist für rotationssymmetrische Merkmale – Außendurchmesser, Bohrungen, Gewinde, Konen und Nuten – optimiert und erreicht eine Rundlaufgenauigkeit von 0,005–0,020 mm zwischen den in derselben Aufspannung bearbeiteten Merkmalen. Beim CNC-Fräsen wird ein rotierendes Mehrschneidenwerkzeug in den X-, Y- und Z-Achsen (sowie in den Drehachsen bei 4- und 5-axis-Maschinen) über ein stationäres Werkstück bewegt; dieses Verfahren ist für ebene Flächen, Taschen, Nuten, in verschiedene Richtungen verlaufende Bohrungen und komplexe 3D-Konturen optimiert. Viele reale Bauteile – Hydraulikarmaturen, Steckverbinder für die Luft- und Raumfahrt, Schäfte medizinischer Instrumente – sind weder rein zylindrisch noch rein prismatisch. Diese Hybridteile werden durch Dreh-Fräs-Bearbeitung (eine Maschine, die sowohl mit einer Drehspindel als auch mit angetriebenen Fräswerkzeugen im Revolver ausgestattet ist) korrekt gefertigt, wodurch alle Merkmale in einer oder zwei Aufspannungen fertiggestellt werden und der Positionsfehler vermieden wird, der sich bei getrennten Dreh- und Fräsaufspannungen ansammeln würde. Bei einem komplexen Hybridbauteil, das vier separate Arbeitsschritte erfordert, reduziert die Dreh-Fräs-Bearbeitung die Gesamtfertigungszeit im Vergleich zum sequenziellen Drehen und Fräsen auf separaten Maschinen in der Regel um 25–40%.
Warum sich das CNC-Drehen und -Fräsen grundlegend unterscheiden
Bei beiden Verfahren werden Präzisionsmetallteile mithilfe computergesteuerter Schneidwerkzeuge hergestellt. Beide können bei ihren jeweiligen Bauteiltypen Toleranzen im Bereich von ±0,010–0,020 mm erreichen. Beide kommen in der Luft- und Raumfahrt, der Medizintechnik, der Automobilindustrie sowie in industriellen Anwendungen zum Einsatz. Damit enden jedoch die Gemeinsamkeiten.
Der Bewegungsunterschied ist der Betriebsunterschied: Beim Drehen dreht sich das Werkstück mit hoher Drehzahl (typischerweise 200–5.000 U/min, je nach Durchmesser und Werkstoff) und das Schneidwerkzeug bewegt sich linear in X- und Z-Richtung. Da alle Durchmesser bearbeitet werden, während sich das Werkstück um dieselbe Spindelachse dreht, wird die Konzentrizität zwischen den Merkmalen grundsätzlich durch den Rundlauf der Spindel bestimmt (typischerweise 0,003–0,010 mm bei einer Präzisionsdrehmaschine). Bei einer Welle mit fünf verschiedenen Durchmessern, die in einer einzigen Drehspannung gefertigt wird, beziehen sich alle fünf Durchmesser auf dieselbe Drehachse, und ihre Konzentrizität wird allein durch die Maschinengenauigkeit bestimmt – nicht durch Fehler bei der Neufixierung.
Beim Fräsen dreht sich das Werkzeug (typischerweise 3.000–20.000 U/min bei Hartmetall-Schaftfräsern für Stahl und Aluminium), während das Werkstück feststeht. Das Werkzeug kann sich in beliebigen Kombinationen linearer Achsen bewegen, und in 4-Achs- und 5-Achs-Konfigurationen lässt sich das Werkstück oder das Werkzeug neigen, um Merkmale in jedem beliebigen Winkel zu bearbeiten. Diese geometrische Freiheit ermöglicht es, beim Fräsen im Wesentlichen jede beliebige Form herzustellen, die nicht auf Rotationssymmetrie beruht. Taschen mit flachem Boden und senkrechten Wänden, konturierte Flächen mit wechselnder Krümmung sowie Bohrungen in beliebigen Winkeln zu den Referenzflächen des Werkstücks sind typische Fräsmerkmale.
Warum man das eine nicht einfach durch das andere ersetzen kann: Die Fertigung einer konzentrischen Welle mit mehreren Lagerzapfen auf einer Fräsmaschine erfordert mehrere Rüstvorgänge (einen für jeden Durchmesser, der aus einer anderen Annäherungsrichtung bearbeitet werden muss), wobei jeder Rüstvorgang einen Spannfehler mit sich bringt. Eine Referenzverschiebung von 0,015 mm pro Rüstvorgang, die sich über vier Rüstvorgänge hinweg summiert, führt zu einer Gesamtpositionsunsicherheit von 0,030–0,060 mm zwischen dem ersten und dem letzten Merkmal – was die Zeichnungstoleranz für die Konzentrizität zwischen den Lagerdübeln überschreiten kann. Beim Drehen lässt sich dieselbe Welle in einer einzigen Aufspannung herstellen, wobei die Konzentrizität durch die Spindel auf 0,005–0,015 mm TIR geregelt wird.
Umgekehrt erfordert die Fertigung eines Hydraulikverteilerblocks mit mehreren flachen Dichtflächen, sich in verschiedenen Winkeln kreuzenden Querbohrungen und NPT-Gewindeanschlüssen an mehreren Flächen auf einer Drehmaschine eine ständige Neupositionierung – was im Wesentlichen bedeutet, dass die Aufspannung für jede Merkmalsgruppe neu definiert werden muss. Dies untergräbt die Effizienz, die Drehmaschinen bei runden Merkmalen wirtschaftlich macht, und führt zu dem oben beschriebenen Positionsfehler durch mehrfache Einrichtung. Ein Fräsbearbeitungszentrum fertigt alle ebenen Flächen, Taschen und quergebohrten Kanäle ausgehend von einem definierten Koordinatensystem mit einer Positionsgenauigkeit von ±0,015–0,030 mm zwischen den Merkmalen.
CNC-Drehen: Wann ist es die richtige Wahl?
Das CNC-Drehen ist dann korrekt, wenn die Hauptmerkmale des Werkstücks – also diejenigen, deren Maßgenauigkeit und Beziehungen sich am unmittelbarsten auf die Funktion auswirken – durch Rotation definiert werden: Außendurchmesser, Innenbohrungen, Gewinde, Konen und konzentrische Beziehungen zwischen Merkmalen entlang einer Mittelachse.
Durchmessertoleranz und Oberflächengüte: Beim Schlichtdrehen werden in der Serienfertigung Durchmessertoleranzen von ±0,010–0,025 mm erreicht; bei sorgfältiger Einrichtung und Prozesssteuerung sind ±0,005–0,010 mm möglich. Die Oberflächengüte der gedrehten Durchmesser liegt je nach Vorschub, Schneidkantradius und Werkstoff bei Ra 0,8–3,2 µm – beim Schlichtdrehen mit reduziertem Vorschub und einem Wischer-Einsatz werden Ra-Werte von 0,4–0,8 µm erreicht. Diese Werte lassen sich direkt auf Lagersitze, Gleitpassungen und Dichtungsdurchmesser anwenden.
Rundlaufgenauigkeit bei der Bearbeitung in einer Aufspannung: Der entscheidende Vorteil der Drehbearbeitung bei Bauteilen mit mehreren konzentrischen Durchmessern (Stufenwellen, Lagerzapfen an verschiedenen Stellen entlang der Achse, Gewinde mit gleichem oder unterschiedlichem Durchmesser wie der Wellenschaft) besteht darin, dass alle diese Merkmale dieselbe Drehbezugsachse haben. Die Konzentrizität zwischen dem ersten und dem letzten Lagerzapfen auf einer 200-mm-Welle, die in einer einzigen Drehspannung gefertigt wird, wird durch den Spindelrundlauf und die thermische Stabilität der Maschine bestimmt – typischerweise 0,005–0,015 mm TIR – und nicht durch das Geschick des Bedieners beim Umspannen.
Gewindeschneiden beim CNC-Drehen: Beim Einpunkt-Gewindeschneiden wird die Vorschubgeschwindigkeit der Z-Achse genau auf eine Gewindesteigung pro Spindelumdrehung abgestimmt, wodurch schraubenförmige Gewinde entstehen, die konzentrisch zum Wellendurchmesser verlaufen. Jede Gewindeform, die sich mathematisch beschreiben lässt – ISO-Metrik, UN/UNF, ACME, Stützgewinde, API-Rohrgewinde – kann ohne spezielle Werkzeuge programmiert und geschnitten werden. Gewindetoleranzen gemäß ISO 965 der Klassen 4g/6g für Außengewinde und 6H für Innengewinde lassen sich in der Produktion zuverlässig erreichen.
Anwendungsbereiche, in denen das Drehen die wirtschaftlichste Wahl ist: Getriebe- und Motorwellen (mehrere Lagerdurchmesser entlang einer Achse), Hydraulikzylinderstangen (präziser Außendurchmesser mit Verchromung), pneumatische Ventilschieber (mehrere Dichtungsdurchmesserstufen), Pumpenlaufradwellen, medizinische Knochenschrauben und Implantatschrauben (Bereich M1,5–M8) sowie jegliche Großserienfertigung von abgestuften zylindrischen Bauteilen, bei der die Taktzeit der primäre Kostenfaktor ist.
| CNC-Drehfunktion | Typische Produktionskapazität |
|---|---|
| Toleranz des Außendurchmessers | ±0,010–0,025 mm Standard; ±0,005–0,010 mm Präzision |
| Bohrungsdurchmesser (Bohrung) | ±0,010–0,020 mm |
| Teillänge (bearbeitet) | ±0,025–0,050 mm |
| Konzentrizität (gleiche Konfiguration) | 0,005–0,015 mm TIR |
| Oberflächenbeschaffenheit | Ra 0,8–1,6 µm (Oberfläche); Ra 0,4–0,8 µm (Wischereinsatz) |
| Thread-Klasse | ISO 6g/6H-Standard; 4g erhältlich |
CNC-Fräsen: Wann ist es die richtige Wahl?
Das CNC-Fräsen ist die richtige Wahl, wenn die Hauptmerkmale – ebene Flächen, geschlossene Taschen, Nuten, in verschiedene Richtungen verlaufende Bohrungen und komplexe 3D-Konturen – erfordern, dass das Werkzeug aus mehreren Richtungen an das Werkstück heranführt, was mit einer einzigen Drehachse nicht möglich ist.
Ebenheit und Oberflächenbeschaffenheit bei ebenen Flächen: Das Planfräsen mit einem Fräser mit großem Durchmesser oder einem Wendeplatten-Planfräser ergibt eine Ebenheit von ±0,010–0,025 mm über den Schnittbereich mit einer Oberflächengüte von Ra 0,4–1,6 µm, abhängig von der Wendeplattengeometrie und der Vorschubgeschwindigkeit. Dies ist unerlässlich für Dichtflächen, Präzisionsbezugsebenen und Montageflächen, die eine kontrollierte Ebenheit erfordern.
Positionsgenauigkeit von gebohrten und gefrästen Merkmalen: In einem CNC-Bearbeitungszentrum lässt sich mit Standardwerkzeugen und -verfahren eine Bohrungsgenauigkeit von ±0,010–0,025 mm erzielen. Hochpräzise 5-axis-Bearbeitungszentren mit thermisch stabilen Strukturen und Laserkalibrierung erreichen eine Positionsgenauigkeit von ±0,005–0,010 mm. Bei einem Verteilerblock mit 12 Gewindebohrungen an definierten Positionen auf mehreren Flächen ist diese Positionsgenauigkeit – die über das gesamte Werkstück hinweg in einem einzigen Koordinatensystem gewährleistet ist – der entscheidende Vorteil des Fräsens gegenüber jedem auf Drehen basierenden Verfahren.
Taschenbearbeitung und komplexe Geometrien: Beim Schaftfräsen lassen sich geschlossene Taschen, innere Inseln und Hohlräume herstellen, die mit Drehverfahren nicht realisierbar sind. Bei Elektronikgehäusen mit innerer Hohlraumgeometrie, Tragelementen mit gewichtsreduzierenden Aussparungen und Formkernen mit komplexen 3D-Hohlraumoberflächen ist das Fräsen das einzige geeignete Verfahren zur Herstellung dieser Merkmale.
Zugänglichkeit von allen Seiten: Bei der 3-Achs-Bearbeitung muss das Werkstück neu positioniert werden, um an Merkmale auf verschiedenen Flächen heranzukommen – dabei summiert sich der Bezugspunktverschiebungsfehler. Bei der 5-axis-Bearbeitung neigt sich die Spindel, um Merkmale auf mehreren Seiten ohne Neupositionierung anzufahren, wodurch das Koordinatensystem beibehalten und der Positionierfehler auf die Genauigkeit einer einzigen Maschineneinrichtung reduziert wird. Bei Bauteilen mit Merkmalen auf fünf oder sechs Seiten (Verteiler, Gehäuse, Anschlussblöcke) bietet die 5-axis-Bearbeitung sowohl Effizienz- als auch Genauigkeitsvorteile.
Anwendungsbereiche, in denen das Fräsen die richtige Wahl ist: Hydraulik- und Pneumatikverteilerblöcke, Elektronikgehäuse und -schränke, Strukturhalterungen mit gewichtsreduzierenden Merkmalen, Spritzgusskerne und -kavitäten, Strukturbauteile für die Luft- und Raumfahrt mit zusammengesetzten Oberflächen sowie alle prismatischen Bauteile mit Merkmalen in verschiedenen Richtungen.
Drehen-Fräsen: Wenn Bauteile beide Verfahren erfordern
Viele Fertigungsteile sind weder rein zylindrisch noch rein prismatisch. Eine Hydraulikverschraubung verfügt über einen zylindrischen Gewindekörper (Drehen) sowie Sechskantflächen und quer gebohrte Anschlüsse (Fräsen). Der Schaft eines medizinischen Instruments weist einen präzisen Außendurchmesser und Gewinde (Drehen) sowie gefräste Abflachungen, Bohrungen und Nuten (Fräsen) auf. Ein Steckverbinder für die Luft- und Raumfahrt verfügt über einen gedrehten Körper mit Präzisionsbohrungen sowie einen gefrästen Befestigungsflansch und Passfedernuten.
Der Zwei-Maschinen-Ansatz und seine Grenzen: Die Fertigung eines Hybridteils auf getrennten Dreh- und Fräsmaschinen erfordert den Transport des Teils zwischen den Maschinen, eine erneute Einspannung sowie die erneute Festlegung des Bezugspunkts für den Fräsvorgang relativ zu den gedrehten Merkmalen. Diese Bezugspunktverschiebung führt zu einem Positionsfehler zwischen den gedrehten Merkmalen (bezogen auf die Drehspindelachse) und den gefrästen Merkmalen (bezogen auf den Bezugspunkt der Fräsmaschine). Bei einer Querbohrung, die innerhalb von ±0,020 mm zur Wellenmittellinie positioniert werden muss, kann das erneute Einspannen auf einer separaten Fräsmaschine einen Positionsfehler von ±0,030–0,050 mm verursachen – was die Toleranz überschreitet.
Drehen-Fräsen (auch als Fräs-Drehen oder Multitasking-Bearbeitung bezeichnet): Ein Dreh-Fräszentrum verfügt über eine Drehspindel für die primäre Werkstückdrehung sowie über Positionen für angetriebene Werkzeuge im Revolver – rotierende Spindelpositionen, die Schaftfräser, Bohrer, Gewindeschneiderhalter und andere Fräswerkzeuge aufnehmen. Das Werkstück wird in der Drehspindel gehalten, und alle Drehbearbeitungen werden durchgeführt; anschließend positioniert die C-Achse (Spindelindexierung) das Werkstück in einer definierten Winkelausrichtung, und das angetriebene Werkzeug fräst Abflachungen, bohrt Querbohrungen und schneidet Keilnuten – alles in derselben Aufspannung, wobei alle Merkmale auf dasselbe Maschinenkoordinatensystem bezogen sind.
Die Positionsgenauigkeit von gefrästen Merkmalen im Verhältnis zu gedrehten Merkmalen auf einem Dreh-Fräs-Zentrum wird durch die Indexiergenauigkeit der C-Achse der Maschine und die Positionierung der angetriebenen Werkzeuge bestimmt – typischerweise ±0,010–0,020 mm, vergleichbar mit einem eigenständigen Fräsvorgang, jedoch ohne den Fehler durch das erneute Einspannen, der andernfalls auftreten würde.
Gesamtkostenvergleich für ein komplexes Hybridbauteil:
| Kostenart | Getrenntes Drehen + Fräsen | Dreh-Fräsmaschine (einmalige Einrichtung) |
|---|---|---|
| Maschinenbetrieb | Drehen + Umsetzen + Fräsen | Alles in einem Zyklus |
| Anzahl der Installationen | 2–4 (Dreh- und Fräsvorrichtungen) | 1–2 |
| Transport und Handhabung | Erforderlich; erhöht das Risiko von Schäden | Ausgeschieden |
| Bezugspunktverschiebung zwischen Drehen und Fräsen | 0,020–0,050 mm (abhängig von der Halterung) | ±0,010–0,020 mm (maschinengesteuert) |
| Gesamtzykluszeit | Quelle | 25–40%, kürzer, typisch |
| Prüfvorschriften | Vollständig pro Einrichtung; funktionsübergreifende Positionen | Vereinfacht: alle Merkmale aus einem Bezugssystem |
Anpassung des Prozesses an das Bauteil: Entscheidungsrahmen
Die Wahl zwischen CNC-Drehen, CNC-Fräsen und Dreh-Fräs-Bearbeitung ergibt sich aus einer geometrischen Analyse der Werkstückmerkmale.
Schritt 1 – Ermitteln Sie den primären Objekttyp: Werden die toleranzkritischen Merkmale (Lagerdurchmesser, Dichtflächen, konzentrische Stufen) durch Drehung um eine Mittelachse definiert oder durch ihre Position in einem kartesischen Koordinatensystem (Position der ebenen Fläche, Position des Lochmusters, Tiefe der Aussparung)?
Schritt 2 – Sekundäre Merkmale identifizieren: Weist das Bauteil rotationsgebundene Merkmale als primäre und prismatische Merkmale als sekundäre Merkmale auf (Welle mit Abflachungen) oder prismatische Merkmale als primäre und rotationsgebundene Merkmale als sekundäre Merkmale (Gehäuse mit einer Präzisionsbohrung)?
Schritt 3 – Bewerten Sie die räumlichen Beziehungen zwischen den Merkmalsgruppen: Wenn Dreh- und Fräsbearbeitungen mit einer Toleranz von weniger als etwa ±0,030 mm aufeinander abgestimmt werden müssen, reicht ein zweistufiger Bearbeitungsansatz unter Umständen nicht aus, um die Toleranz zuverlässig einzuhalten; in diesem Fall ist die Dreh-Fräs-Bearbeitung in einer einzigen Aufspannung die richtige Lösung.
Schritt 4 – Berücksichtigen Sie das Produktionsvolumen und die Wirtschaftlichkeit der Taktzeiten: Bei der Großserienfertigung (Hunderte bis Tausende von Teilen pro Monat) bestimmt die Zykluszeit die Kosten. Das Drehen ist bei gleicher Materialabtragung an zylindrischen Formteilen in der Regel 40–70% schneller als das Fräsen. Drehen-Fräs-Kombinationsmaschinen haben höhere Stundensätze als eigenständige Drehmaschinen, verkürzen jedoch die Gesamtproduktionszeit bei Hybridteilen, was zu einer Nettokostenreduzierung führt.
Häufige Prozesszuweisungen:
| Teiltyp | Primärprozess | Sekundärprozess |
|---|---|---|
| Welle (glatt, zylindrisch) | CNC-Drehen | Keine |
| Welle mit Keilnut und Abflachungen | CNC-Drehen | Fräsen (oder angetriebene Werkzeuge bei Dreh-Fräs-Kombinationen) |
| Zahnradrohling | CNC-Drehen | Keine (Zahnradfräsen separat) |
| Gehäuse oder Halterung | CNC-Fräsen | Bohren (falls Präzisionsbohrungen erforderlich sind) |
| Hydraulikverteiler | CNC-Fräsen | Keine (alle Fräsmerkmale) |
| Hydraulikverschraubung | CNC-Drehen | Fräsen (vorzugsweise Drehen und Fräsen) |
| Steckverbinder für die Luft- und Raumfahrt | CNC Drehen + Fräsen | Drehen und Fräsen bevorzugt |
| Medizinische Knochenschraube | CNC-Drehen (Schweizer Verfahren) | Keine |
Wichtigste Erkenntnisse
- Die Geometrie ist der entscheidende Faktor bei der Prozessauswahl: Durch Drehung definierte Merkmale (Durchmesser, Rundlauf, Gewinde) gehören auf eine Drehmaschine; durch kartesische Position definierte Merkmale (ebene Flächen, Taschen, Bohrungen in verschiedene Richtungen) gehören auf eine Fräsmaschine. Dies ist keine Frage der Präferenz – die Verwendung eines falschen Verfahrens für die jeweilige Geometrie verursacht zusätzliche Kosten und beeinträchtigt die Qualität.
- Der Vorteil der CNC-Drehbearbeitung bei Wellen mit mehreren Durchmessern liegt in der Rundlaufgenauigkeit und nicht in der Präzision einzelner Merkmale.: Alle in einem Drehvorgang gefertigten Durchmesser haben denselben Drehbezugspunkt, wodurch ohne zusätzliche Aufspannung eine Rundlaufgenauigkeit von 0,005–0,015 mm TIR erzielt wird. Das erneute Aufspannen desselben Teils auf einer Fräsmaschine führt zu einem Positionierfehler von 0,020–0,050 mm pro Aufspannung.
- Der Vorteil der CNC-Fräsbearbeitung liegt im Zugang von mehreren Seiten und der beliebigen Positionierung von Merkmalen: Ein Bearbeitungszentrum fertigt alle Merkmale eines Verteilerblocks – Bohrungen, Gewinde, ebene Flächen, Taschen – ausgehend von einem einzigen Koordinatensystem, das einmalig bei der Einrichtung definiert wird, wobei durchgehend eine Positionsgenauigkeit von ±0,010–0,025 mm gewährleistet ist.
- Die Dreh-Fräs-Bearbeitung ist die richtige Wahl, wenn die Positionstoleranzen zwischen gedrehten und gefrästen Merkmalen enger als etwa ±0,030 mm sind.: Die Alternative – die sequenzielle Fertigung auf zwei Maschinen – führt zu Umrüstfehlern, die die Toleranz überschreiten können. Die Drechsel-Fräs-Bearbeitung in einer Aufspannung beseitigt diese Fehlerquelle.
- Die Gesamtproduktionskosten, nicht der Stundensatz der Maschine, bestimmen die Wirtschaftlichkeit des Prozesses: Dreh-Fräs-Zentren weisen höhere Stundensätze auf als einzelne Dreh- oder Fräsmaschinen, reduzieren jedoch die Anzahl der Rüstvorgänge sowie den Handhabungs- und Prüfzeitaufwand. Bei komplexen Hybridbauteilen liegen die Gesamtkosten auf einem Dreh-Fräs-Zentrum trotz des höheren Stundensatzes in der Regel um 25–40% niedriger als auf separaten Maschinen.
- Die beiden häufigsten Fehler bei der Prozessauswahl sind: (1) das Fräsen zylindrischer Wellen, da Fräsmaschinen zur Verfügung stehen, was zu unnötigen Zykluszeiten und einer schlechteren Rundlaufgenauigkeit führt; und (2) die Planung separater Dreh- und Fräsvorgänge, ohne zu berücksichtigen, ob die Positionstoleranz zwischen den jeweiligen Merkmalen beim Umspannen eingehalten werden kann.
- Für Beschaffungs- und Entwicklungsteams von Erstausrüstern: Stellen Sie bei der Prüfung von Teilzeichnungen fest, ob die Merkmale rotationsdefiniert (Drehen angeben), kartesisch definiert (Fräsen angeben) oder beides sind (Drehen-Fräsen angeben oder die Vorgehensweise des Lieferanten hinsichtlich der Positionstoleranz zwischen den Merkmalen bestätigen). Eine Zeichnung, die eine Toleranz von ±0,015 mm zwischen einem gedrehten Außendurchmesser und einer gefrästen Querbohrung vorsieht, erfordert entweder einen Dreh-Fräs-Ansatz oder eine außergewöhnliche Spannvorrichtung bei einem Zwei-Maschinen-Prozess – dies sollte vor Produktionsbeginn bestätigt werden und nicht erst bei der Erstmusterprüfung festgestellt werden.
Häufig gestellte Fragen
Was ist der Unterschied zwischen CNC-Drehen und CNC-Fräsen?
Beim CNC-Drehen wird das Werkstück in der Maschinenspindel gedreht, während ein stationäres Schneidwerkzeug Material abträgt – dabei entstehen zylindrische Merkmale (Außendurchmesser, Bohrungen, Gewinde, Konen, Nuten) mit hervorragender Konzentrizität zwischen den in derselben Aufspannung gefertigten Merkmalen. Beim CNC-Fräsen dreht sich das Schneidwerkzeug, während das Werkstück stationär bleibt und sich entlang der Linear- und Drehachsen der Maschine bewegt – dabei entstehen ebene Flächen, Taschen, Bohrungen in verschiedenen Richtungen und komplexe 3D-Konturen. Das für ein bestimmtes Merkmal geeignete Verfahren richtet sich nach dessen Geometrie: Rotierende/axialsymmetrische Merkmale werden auf einer Drehmaschine bearbeitet; flache/positionsbezogene Merkmale auf einer Fräsmaschine. Die Verwendung eines für die Geometrie ungeeigneten Verfahrens verlängert die Zykluszeit, verringert die Genauigkeit oder beides.
Welches Verfahren ist präziser – Drehen oder Fräsen?
Keine der beiden Methoden ist von Natur aus genauer; jede ist für den Merkmalstyp, für dessen Herstellung sie konzipiert ist, genauer. Das CNC-Drehen erzielt bei der Bearbeitung mehrerer Durchmesser in einer Aufspannung eine Rundlaufgenauigkeit von 0,005–0,015 mm TIR – ein Rundlaufniveau, das das CNC-Fräsen bei denselben Merkmalen ohne außergewöhnliche Spannvorrichtungen nicht erreichen kann. Das CNC-Fräsen erzielt eine Positionsgenauigkeit zwischen mehreren Bohrungen und Flächen von ±0,010–0,025 mm, bezogen auf ein gemeinsames Koordinatensystem – eine Genauigkeit, die eine Drehmaschine bei nicht rotationssymmetrischen Merkmalen nicht erreichen kann. Beim Vergleich geht es nicht darum, “welches Verfahren genauer ist”, sondern darum, “welches Verfahren für diesen Merkmalstyp genauer ist”.”
Wann muss ein Bauteil sowohl mit CNC gedreht als auch mit CNC gefräst werden?
Ein Bauteil erfordert beide Verfahren, wenn es sowohl rotationsdefinierte Merkmale (Lagerdurchmesser, Gewinde, konzentrische Bohrungen, die rund verlaufen müssen) als auch kartesisch definierte Merkmale (ebene Flächen, Querbohrungen, Keilnuten, Taschen) aufweist. Ein typisches Beispiel ist eine Hydraulikverschraubung mit Gewindekörper und Sechskantflächen: Das Gewinde und der Außendurchmesser sind Drehmerkmale; die Sechskantflächen und die Querbohrungen sind Fräsmerkmale. Diese Teile lassen sich am besten auf einem Dreh-Fräs-Bearbeitungszentrum fertigen, das beide Merkmalstypen in einer einzigen Aufspannung bearbeitet und dabei die Positionsbeziehung zwischen gedrehten und gefrästen Merkmalen innerhalb der Maschinengenauigkeit (±0,010–0,020 mm) beibehält, anstatt Fehler durch erneutes Einspannen zu verursachen.
Was ist die Dreh-Fräs-Bearbeitung und wann sollte sie vorgeschrieben werden?
Bei der Dreh-Fräs-Bearbeitung (auch als Fräs-Dreh- oder Multitasking-Bearbeitung bezeichnet) kommt eine Maschine zum Einsatz, die sowohl über eine rotierende Werkstückspindel (für Drehvorgänge) als auch über angetriebene Werkzeugpositionen im Revolver (für Fräs-, Bohr- und Gewindeschneidvorgänge) verfügt. Alle Merkmale werden in einer einzigen Aufspannung gefertigt, wobei sowohl die Dreh- als auch die Fräsmerkmale auf dasselbe Maschinenkoordinatensystem bezogen sind. „Drehen-Fräsen“ ist die richtige Bezeichnung, wenn: das Bauteil sowohl gedrehte als auch gefräste Merkmale aufweist; die Positionstoleranz zwischen einem gedrehten und einem gefrästen Merkmal enger ist als ca. ±0,030 mm (was bei einem Umspannen auf separaten Maschinen möglicherweise nicht erreichbar ist); oder wenn eine Reduzierung der Rüstvorgänge erforderlich ist, um die Gesamtproduktionszeit bei komplexen Hybridteilen zu verkürzen.
Ist das CNC-Drehen oder das CNC-Fräsen kostengünstiger?
Bei rein zylindrischen Teilen ist das Drehen pro Teil deutlich kostengünstiger: Die Zerspanungsleistungen sind höher, die Werkzeugeinrichtung ist einfacher, und die Fertigung in einer einzigen Aufspannung macht den Aufwand für das erneute Einspannen überflüssig. Das Drehen ist bei gleicher zylindrischer Zerspanungsleistung in der Regel 40–70% schneller als das Fräsen. Bei prismatischen Teilen, die ebene Flächen, Taschen und in verschiedene Richtungen verlaufende Merkmale erfordern, ist das Fräsen das einzig geeignete Verfahren – ein Kostenvergleich mit dem Drehen ist nicht aussagekräftig, da diese Merkmale beim Drehen nicht hergestellt werden können. Bei Hybridteilen weist die Dreh-Fräs-Bearbeitung einen höheren Stundensatz auf als jedes der beiden Einzelverfahren, reduziert jedoch die Gesamtproduktionszeit um 25–40%, wodurch die Gesamtkosten pro Teil trotz des höheren Maschinensatzes sinken.
Verfasst vom CMS-Entwicklungsteam mit über 15 Jahren Erfahrung in den Bereichen CNC-Drehen, Fräsen sowie Drehen und Fräsen von Wellen, Buchsen, Fittings, Verbindungsstücken, Verteilerblöcken, Gehäusen und komplexen Bauteilen mit mehreren Merkmalen aus Aluminium, Edelstahl, Titan, Inconel und technischen Kunststoffen für Fertigungsprogramme in den Bereichen Automobil, Luft- und Raumfahrt, Medizintechnik, industrielle Automatisierung und Fluidsysteme. Technische Referenzen: „Machinery’s Handbook“ (Dreh- und Fräsvorgänge), Sandvik Coromant-Anwendungsleitfäden für Drehen und Fräsen, Kalpakjian S. und Schmid S.R. – „Manufacturing Engineering and Technology“ (Kapitel zu Drehen und Fräsen), SME „Fundamentals of Tool Design“.
Suchen Sie nach gedrehten, gefrästen oder gedreht-gefrästen CNC-Bauteilen?
Bei CMS bieten wir CNC-Drehen, 3- und 5-axis-Fräsen sowie Dreh-Fräs-Bearbeitung im Rahmen integrierter Fertigungsprogramme an – einschließlich Beratung bei der Prozessauswahl bereits in der Angebotsphase, DFM-Prüfung zur Abstimmung von Geometrie und Verfahren sowie CMM-Erstmusterprüfung.
[Eine Überprüfung der Prozessauswahl und ein Angebot für die Bearbeitung anfordern →]


