
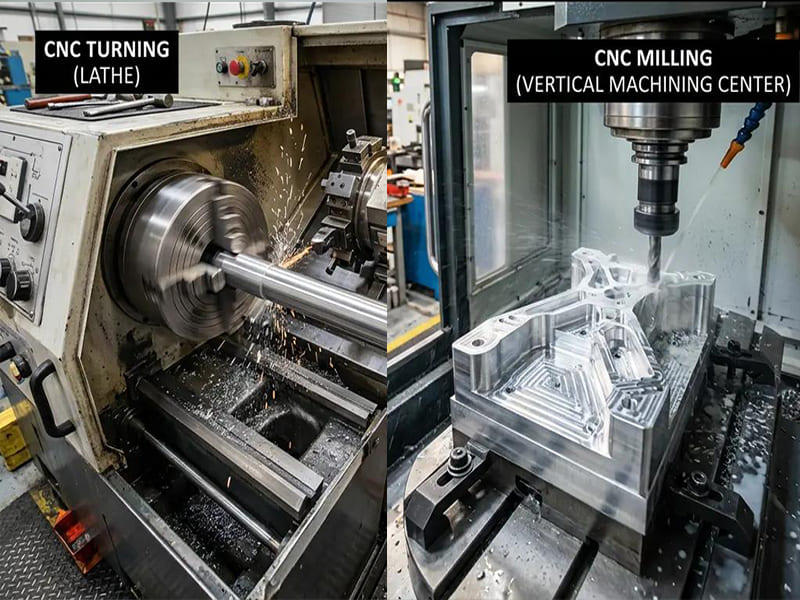
Быстрый ответ: CNC точение и CNC фрезерование — это два основных процесса субтрактивной обработки, и правильный выбор почти полностью определяется геометрией детали. При CNC точении заготовка вращается в шпинделе, а неподвижный режущий инструмент перемещается по осям X и Z; этот процесс оптимизирован для осесимметричных элементов — наружных диаметров, отверстий, резьб, конусов и канавок — обеспечивая соосность 0,005–0,020 мм между элементами, обработанными за один установ. При CNC фрезеровании вращающийся многозубый инструмент перемещается по неподвижной заготовке по осям X, Y, Z (и осям вращения на 4- и 5-axis станках); этот процесс оптимизирован для плоских поверхностей, карманов, пазов, разнонаправленных отверстий и сложных 3D-контуров. Многие реальные детали — гидравлические фитинги, аэрокосмические соединители, валы медицинских инструментов — не являются ни чисто цилиндрическими, ни чисто призматическими. Такие гибридные детали правильно изготавливаются методом токарно-фрезерной обработки (станок, оснащённый как токарным шпинделем, так и приводными фрезерными инструментами в револьверной головке), которая выполняет все элементы за один или два установа и устраняет позиционную погрешность, накапливаемую при раздельных токарных и фрезерных установах. На сложной гибридной детали, требующей четырёх отдельных операций, токарно-фрезерная обработка обычно сокращает общее время производства на 25–40% по сравнению с последовательным точением и фрезерованием на отдельных станках.
Почему CNC точение и фрезерование принципиально различаются
Оба процесса производят прецизионные металлические детали с использованием режущих инструментов с ЧПУ. Оба могут достигать допусков в диапазоне ±0,010–0,020 мм на соответствующих типах элементов. Оба применяются в аэрокосмической, медицинской, автомобильной и промышленной отраслях. На этом сходство заканчивается.
Разница в движении — это разница в работе: При точении заготовка вращается с высокой скоростью (обычно 200–5 000 об/мин в зависимости от диаметра и материала), а режущий инструмент перемещается линейно по осям X и Z. Поскольку все диаметры обрабатываются при вращении детали на одной оси шпинделя, соосность между элементами изначально контролируется биением шпинделя (обычно 0,003–0,010 мм на прецизионном токарном станке). Вал с пятью различными диаметрами, изготовленный за один токарный установ, имеет все пять диаметров, привязанных к одной оси вращения, и их соосность определяется исключительно точностью станка — а не погрешностями переустановки.
При фрезеровании вращается инструмент (обычно 3 000–20 000 об/мин для твердосплавных концевых фрез по стали и алюминию), а заготовка неподвижна. Инструмент может перемещаться в любой комбинации линейных осей, а в 4- и 5-axis конфигурациях заготовка или инструмент наклоняется для доступа к элементам под любым углом. Эта геометрическая свобода делает фрезерование способным производить практически любую форму, не зависящую от осевой симметрии. Карманы с плоским дном и вертикальными стенками, контурные поверхности с изменяющейся кривизной и отверстия под произвольными углами к базовым поверхностям заготовки — всё это естественные элементы фрезерования.
Почему нельзя просто заменить одно другим: Использование фрезерного станка для изготовления соосного вала с несколькими посадочными шейками под подшипники требует множества установов (по одному для каждого диаметра, к которому необходим доступ с другого направления), и каждый установ вносит погрешность закрепления. Смещение базовой точки на 0,015 мм за установ, накопленное за четыре установа, даёт общую позиционную неопределённость 0,030–0,060 мм между первым и последним элементами — что может превысить допуск на соосность между посадочными шейками под подшипники, указанный на чертеже. Точение производит тот же вал за один установ с соосностью, контролируемой шпинделем на уровне 0,005–0,015 мм TIR.
И наоборот, использование токарного станка для изготовления гидравлического манифольда с несколькими плоскими уплотнительными поверхностями, пересекающимися поперечными каналами под различными углами и резьбовыми портами NPT на нескольких гранях требует непрерывного перепозиционирования — по сути, переопределения установа для каждой группы элементов. Это сводит на нет эффективность, которая делает токарные станки экономичными для круглых элементов, и порождает многоустановочную позиционную погрешность, рассмотренную выше. Обрабатывающий центр фрезерного типа производит все плоские поверхности, карманы и поперечные каналы из заданной системы координат с позиционной точностью ±0,015–0,030 мм между элементами.
CNC точение: когда это правильный выбор
CNC точение правильно, когда основные элементы детали — те, чья размерная точность и взаимосвязи наиболее непосредственно влияют на функцию — определяются вращением: наружные диаметры, внутренние отверстия, резьбы, конусы и соосные взаимосвязи между элементами вдоль центральной оси.
Допуск на диаметр и чистота поверхности: Чистовое точение обеспечивает допуски на диаметр ±0,010–0,025 мм в производстве; при тщательной настройке и контроле процесса достижимо ±0,005–0,010 мм. Чистота поверхности на точёных диаметрах составляет Ra 0,8–3,2 мкм в зависимости от подачи, радиуса вершины пластины и материала — чистовое точение с уменьшенной подачей и пластиной с стружколомом обеспечивает Ra 0,4–0,8 мкм. Эти показатели непосредственно применимы к посадочным местам под подшипники, скользящим посадкам и уплотнительным диаметрам.
Соосность при обработке за один установ: Критическое преимущество точения для компонентов с несколькими соосными диаметрами (ступенчатые валы, посадочные шейки под подшипники в разных местах вдоль оси, резьбы того же или иного диаметра, что и тело вала) заключается в том, что все эти элементы имеют одну и ту же базу вращения. Соосность между первой и последней посадочной шейкой под подшипник на валу длиной 200 мм, изготовленном за один токарный установ, контролируется биением шпинделя и тепловой стабильностью станка — обычно 0,005–0,015 мм TIR — а не квалификацией оператора при переустановке.
Нарезание резьбы при CNC точении: Одноточечное нарезание резьбы резцом синхронизирует подачу по оси Z ровно с одним шагом резьбы за оборот шпинделя, создавая винтовые резьбы, соосные с диаметром вала. Любой профиль резьбы, который можно описать математически — метрическая ISO, UN/UNF, ACME, упорная, трубная API — может быть запрограммирован и нарезан без специального инструмента. Допуск резьбы по классам ISO 965 4g/6g для наружной и 6H для внутренней надёжно достижим в производстве.
Области применения, где точение является наиболее экономичным выбором: Трансмиссионные и моторные валы (несколько посадочных диаметров под подшипники вдоль одной оси), штоки гидроцилиндров (точный наружный диаметр с хромированием), золотники пневмоклапанов (несколько ступеней уплотнительных диаметров), валы насосных рабочих колёс, медицинские костные винты и имплантационные винты (диапазон M1.5–M8), а также любое крупносерийное производство ступенчатых цилиндрических деталей, где время цикла является основным фактором затрат.
| Особенности точения на CNC | Типичные производственные возможности |
|---|---|
| Допуск по наружному диаметру | ±0,010–0,025 мм стандартно; ±0,005–0,010 мм прецизионно |
| Диаметр отверстия (растачивание) | ±0,010–0,020 мм |
| Длина детали (торцевание) | ±0,025–0,050 мм |
| Соосность (в одной установке) | 0,005–0,015 мм TIR |
| Качество поверхности | Ra 0,8–1,6 мкм (чистовая); Ra 0,4–0,8 мкм (пластина с вайпером) |
| Класс резьбы | ISO 6g/6H стандартно; 4g доступно |
Фрезерование на CNC: когда это правильный выбор
Фрезерование на CNC является правильным выбором, когда основные элементы — плоские поверхности, закрытые карманы, пазы, разнонаправленные отверстия и сложные 3D-контуры — требуют подхода инструмента к заготовке с нескольких направлений, которые не могут быть обеспечены одной осью вращения.
Плоскостность и шероховатость поверхности на плоских элементах: Торцевое фрезерование крупнодиаметровой летучей фрезой или сборной торцевой фрезой обеспечивает плоскостность ±0,010–0,025 мм по площади обработки при шероховатости поверхности Ra 0,4–1,6 мкм в зависимости от геометрии пластины и подачи. Это необходимо для уплотнительных поверхностей, прецизионных базовых поверхностей и стыковочных интерфейсов, требующих контролируемой плоскостности.
Точность позиционирования сверлёных и фрезерованных элементов: В обрабатывающем центре CNC точность положения отверстий ±0,010–0,025 мм достижима со стандартным инструментом и процессом. Высокоточные обрабатывающие центры 5-axis с термостабильными конструкциями и лазерной калибровкой обеспечивают точность позиционирования ±0,005–0,010 мм. Для блока коллектора с 12 резьбовыми портами в заданных положениях на нескольких гранях эта точность позиционирования — поддерживаемая по всей детали в единой системе координат — является ключевым преимуществом фрезерования перед любым подходом на основе точения.
Обработка карманов и сложная геометрия: Концевое фрезерование создаёт закрытые карманы, внутренние островки и полости, которые не может создать ни одна операция точения. Для электронных корпусов с внутренней геометрией полостей, структурных кронштейнов с облегчающими карманами и стержней пресс-форм со сложными 3D-поверхностями полостей фрезерование является единственным применимым процессом для этих элементов.
Доступность с нескольких граней: При 3-осевой обработке заготовку необходимо переустанавливать для доступа к элементам на разных гранях — ошибка смещения баз накапливается. При обработке на 5-axis шпиндель наклоняется для подхода к элементам на нескольких гранях без переустановки, сохраняя систему координат и снижая позиционную ошибку до точности одной установки станка. Для деталей с элементами на пяти или шести гранях (коллекторы, корпуса, соединительные блоки) обработка на 5-axis обеспечивает преимущества как в эффективности, так и в точности.
Области применения, где фрезерование является правильным выбором: Гидравлические и пневматические блоки коллекторов, электронные корпуса и кожухи, структурные кронштейны с облегчающими элементами, стержни и полости пресс-форм для литья под давлением, аэрокосмические структурные компоненты с составными поверхностями и любые призматические детали с разнонаправленными элементами.
Токарно-фрезерная обработка: когда детали требуют обоих процессов
Многие производственные детали не являются ни чисто цилиндрическими, ни чисто призматическими. Гидравлический фитинг имеет резьбовой цилиндрический корпус (элемент точения) и шестигранные лыски под ключ и поперечно просверленные порты (элементы фрезерования). Вал медицинского инструмента имеет прецизионный наружный диаметр и резьбу (точение) и фрезерованные лыски, отверстия и канавки (фрезерование). Аэрокосмический соединитель имеет точеный корпус с прецизионными отверстиями и фрезерованный монтажный фланец и шпоночные пазы.
Подход с двумя станками и его ограничение: Производство гибридной детали на отдельных токарном и фрезерном станках требует передачи детали между станками, переустановки и повторного базирования для фрезерной операции относительно точеных элементов. Это смещение баз вносит позиционную ошибку между точеными элементами (привязанными к оси шпинделя токарного станка) и фрезерованными элементами (привязанными к базе фрезерного станка). Для поперечного отверстия, которое должно быть позиционировано в пределах ±0,020 мм от осевой линии вала, переустановка на отдельном фрезерном станке может дать позиционную ошибку ±0,030–0,050 мм — превышающую допуск.
Токарно-фрезерная обработка (также называемая фрезерно-токарной или многоцелевой обработкой): Токарно-фрезерный центр имеет токарный шпиндель для основного вращения заготовки плюс позиции приводного инструмента в револьверной головке — вращающиеся позиции шпинделя, в которых устанавливаются концевые фрезы, свёрла, патроны для метчиков и другие фрезерные инструменты. Заготовка закрепляется в токарном шпинделе и выполняются все токарные операции; затем ось C (индексация шпинделя) позиционирует заготовку под заданным угловым положением, и приводной инструмент фрезерует лыски, сверлит поперечные отверстия и прорезает шпоночные пазы — всё в одной установке, при этом все элементы привязаны к единой системе координат станка.
Точность позиционирования фрезерованных элементов относительно точеных элементов на токарно-фрезерном центре определяется точностью индексации оси C станка и позиционированием приводного инструмента — обычно ±0,010–0,020 мм, что сопоставимо с отдельной фрезерной операцией, но без ошибки переустановки, которая в противном случае имела бы место.
Сравнение общих затрат для сложной гибридной детали:
| Элемент затрат | Раздельное точение + фрезерование | Токарно-фрезерная обработка (одна установка) |
|---|---|---|
| Операции станка | Точение + передача + фрезерование | Всё за один цикл |
| Количество установок | 2–4 (установки для точения + фрезерования) | 1–2 |
| Передача и обработка | Требуется; повышает риск повреждения | Исключено |
| Смещение баз между точением и фрезерованием | 0,020–0,050 мм (зависит от оснастки) | ±0,010–0,020 мм (контролируется станком) |
| Общее время цикла | Справочно | Обычно на 25–40% короче |
| Требования к контролю | Полный контроль для каждой установки; положение межэлементных связей | Упрощён; все элементы от одной базы |
Сопоставление процесса с деталью: структура принятия решений
Выбор между точением CNC, фрезерованием CNC и токарно-фрезерной обработкой следует из геометрического анализа элементов детали.
Шаг 1 — Определите основной тип элемента: Критичные по допуску элементы (диаметры под подшипники, уплотнительные поверхности, концентричные ступени) определяются вращением вокруг центральной оси или положением в декартовой системе координат (положение плоской поверхности, положение схемы отверстий, глубина кармана)?
Шаг 2 — Определите вторичные элементы: Имеет ли деталь вращательные элементы, которые являются основными, и призматические элементы, которые являются вторичными (вал с лысками), или призматические элементы, которые являются основными, и вращательные элементы, которые являются вторичными (корпус с точным отверстием)?
Шаг 3 — Оцените позиционную взаимосвязь между группами элементов: Если элементы точения и элементы фрезерования должны быть взаимосвязаны с допуском точнее примерно ±0,030 мм, подход с двумя станками может не обеспечить надёжное соблюдение допуска, и токарно-фрезерная обработка за одну установку является правильным решением.
Шаг 4 — Учтите объём производства и экономику времени цикла: Для крупносерийного производства (от сотен до тысяч деталей в месяц) время цикла определяет стоимость. Точение обычно на 40–70% быстрее фрезерования при эквивалентном съёме материала на цилиндрических элементах. Токарно-фрезерные станки имеют более высокую почасовую ставку, чем отдельные токарные станки, но сокращают общее время производства гибридных деталей, обеспечивая чистое снижение затрат.
Типовые назначения процессов:
| Тип детали | Основной процесс | Вторичный процесс |
|---|---|---|
| Вал (гладкий цилиндрический) | Токарная обработка с ЧПУ | Нет |
| Вал со шпоночным пазом и лысками | Токарная обработка с ЧПУ | Фрезерование (или приводной инструмент на токарно-фрезерном станке) |
| Заготовка зубчатого колеса | Токарная обработка с ЧПУ | Нет (зубонарезание отдельно) |
| Корпус или кронштейн | Фрезерование с ЧПУ | Растачивание (если требуются точные отверстия) |
| Гидравлический коллектор | Фрезерование с ЧПУ | Нет (все элементы фрезерного типа) |
| Гидравлический фитинг | Токарная обработка с ЧПУ | Фрезерование (предпочтительно токарно-фрезерная обработка) |
| Аэрокосмический соединитель | Точение CNC + фрезерование | Предпочтительно токарно-фрезерная обработка |
| Медицинский костный винт | Точение CNC (швейцарского типа) | Нет |
Основные выводы
- Геометрия является основным фактором выбора процесса: элементы, определяемые вращением (диаметры, соосность, резьбы), обрабатываются на токарном станке; элементы, определяемые декартовыми координатами (плоские поверхности, карманы, многонаправленные отверстия), обрабатываются на фрезерном станке. Это не предпочтение — использование неподходящего процесса для данной геометрии увеличивает стоимость и снижает качество.
- Преимущество точения CNC по точности для валов с несколькими диаметрами — это соосность, а не точность отдельных элементов: все диаметры, обработанные за одну токарную установку, имеют одну и ту же базу вращения, обеспечивая соосность 0,005–0,015 мм TIR без дополнительной оснастки. Переустановка той же детали на фрезерном станке вносит позиционную погрешность 0,020–0,050 мм на каждую установку.
- Преимущество фрезерования CNC — доступ к нескольким поверхностям и произвольное позиционирование элементов: обрабатывающий центр выполняет все элементы блока коллектора — отверстия, резьбы, плоские поверхности, карманы — из единой системы координат, заданной один раз при наладке, с позиционной точностью ±0,010–0,025 мм по всему объёму.
- Токарно-фрезерная обработка является правильным выбором, когда позиционные допуски между токарными и фрезерными элементами жёстче примерно ±0,030 мм: альтернатива — последовательное производство на двух станках — вносит погрешность переустановки, которая может превысить допуск. Токарно-фрезерная обработка за одну установку устраняет этот источник погрешности.
- Общая стоимость производства, а не почасовая ставка станка, определяет экономику процесса: токарно-фрезерные станки имеют более высокие почасовые ставки, чем отдельные токарные или фрезерные центры, но сокращают количество установок, такелажных операций и время контроля. На сложных гибридных деталях общая стоимость обычно на 25–40% ниже на токарно-фрезерном центре, чем на отдельных станках, несмотря на более высокую ставку.
- Две наиболее распространённые ошибки выбора процесса: (1) использование фрезерования для цилиндрических валов, потому что фрезерные станки доступны, что приводит к ненужному времени цикла и худшей соосности; и (2) планирование отдельных токарных и фрезерных операций без учёта того, может ли позиционный допуск между соответствующими элементами быть достигнут при переустановке.
- Для OEM отделов закупок и проектирования: при анализе чертежей деталей определите, являются ли элементы определяемыми вращением (указать точение), определяемыми декартовыми координатами (указать фрезерование) или и теми, и другими (указать токарно-фрезерную обработку или подтвердить подход поставщика к позиционному допуску между элементами). Чертёж, задающий ±0,015 мм между токарным наружным диаметром и фрезерным поперечным отверстием, требует либо токарно-фрезерного подхода, либо исключительной оснастки при двухстаночном процессе — это должно быть подтверждено до начала производства, а не обнаружено при контроле первой детали.
Часто задаваемые вопросы
В чём разница между точением CNC и фрезерованием CNC?
При точении CNC заготовка вращается в шпинделе станка, а неподвижный режущий инструмент снимает материал — это создаёт цилиндрические элементы (наружные диаметры, отверстия, резьбы, конусы, канавки) с превосходной соосностью между элементами, обработанными за одну установку. При фрезеровании CNC вращается режущий инструмент, а заготовка остаётся неподвижной и перемещается по линейным и поворотным осям станка — это создаёт плоские поверхности, карманы, многонаправленные отверстия и сложные 3D-контуры. Правильный процесс для данного элемента определяется геометрией элемента: вращающиеся/осесимметричные элементы обрабатываются на токарном станке; плоские/позиционные элементы обрабатываются на фрезерном станке. Использование неподходящего процесса для данной геометрии увеличивает время цикла, снижает точность или и то, и другое.
Какой процесс точнее — точение или фрезерование?
Ни один из них не является изначально точнее; каждый точнее для того типа элементов, для которого он предназначен. Точение CNC обеспечивает соосность между несколькими диаметрами 0,005–0,015 мм TIR, когда все диаметры обрабатываются за одну установку — уровень соосности, который фрезерование CNC не может обеспечить для тех же элементов без исключительной оснастки. Фрезерование CNC обеспечивает позиционную точность между несколькими отверстиями и поверхностями ±0,010–0,025 мм относительно общей системы координат — точность, которую токарный станок не может достичь для невращающихся элементов. Сравнение не в том, “что точнее”, а в том, “что точнее для данного типа элементов”.”
Когда деталь требует и точения CNC, и фрезерования CNC?
Деталь требует обоих процессов, когда она имеет как элементы, определяемые вращением (диаметры под подшипники, резьбы, концентрические отверстия, которые должны быть соосны), так и элементы, определяемые декартовыми координатами (плоские поверхности, поперечные отверстия, шпоночные пазы, карманы). Гидравлический фитинг с резьбовым корпусом и шестигранными лысками — типичный пример: резьба и наружный диаметр — токарные элементы; шестигранные лыски и поперечные отверстия — фрезерные элементы. Такие детали лучше всего производить на токарно-фрезерном обрабатывающем центре, который обрабатывает оба типа элементов за одну установку, поддерживая позиционную взаимосвязь между токарными и фрезерными элементами в пределах точности станка (±0,010–0,020 мм), вместо добавления погрешности переустановки.
Что такое токарно-фрезерная обработка и когда её следует указывать?
Токарно-фрезерная обработка (также называемая фрезерно-токарной или многоцелевой обработкой) использует станок, оснащённый как вращающимся шпинделем заготовки (для токарных операций), так и позициями приводного инструмента в револьверной головке (для фрезерования, сверления и нарезания резьбы). Все элементы обрабатываются за одну установку, при этом и токарные, и фрезерные элементы привязаны к одной системе координат станка. Токарно-фрезерная обработка является правильным выбором, когда: деталь имеет как токарные, так и фрезерные элементы; позиционный допуск между токарным элементом и фрезерным элементом жёстче примерно ±0,030 мм (что может быть недостижимо при переустановке на отдельных станках); или когда требуется сокращение количества установок для уменьшения общего времени производства сложных гибридных деталей.
Что дешевле — точение CNC или фрезерование CNC?
Для чисто цилиндрических деталей CNC точение существенно дешевле в расчёте на деталь: скорость съёма материала выше, наладка инструмента проще, а производство за одну установку исключает затраты на переустановку. Точение обычно на 40–70% быстрее фрезерования при эквивалентном съёме цилиндрического материала. Для призматических деталей, требующих плоских поверхностей, карманов и многонаправленных элементов, фрезерование — единственный применимый процесс; сравнение стоимости с точением не имеет смысла, поскольку точение не может обеспечить эти элементы. Для гибридных деталей токарно-фрезерная обработка имеет более высокую почасовую ставку, чем любой из отдельных процессов, но сокращает общее время производства на 25–40%, что делает общую стоимость детали ниже, несмотря на более высокую ставку станка.
Написано инженерной командой CMS с более чем 15-летним опытом CNC точения, фрезерования и токарно-фрезерной обработки при производстве валов, втулок, фитингов, соединителей, коллекторов, корпусов и сложных многоэлементных компонентов из алюминия, нержавеющей стали, титана, инконеля и инженерных пластиков для производственных программ в автомобилестроении, аэрокосмической отрасли, производстве медицинских изделий, промышленной автоматизации и гидравлических системах OEM. Технические источники: Machinery’s Handbook (Turning and Milling Operations), Sandvik Coromant Turning and Milling Application Guides, Kalpakjian S. and Schmid S.R. — Manufacturing Engineering and Technology (Turning and Milling chapters), SME Fundamentals of Tool Design.
Закупка CNC токарных, фрезерных или токарно-фрезерных компонентов?
В CMS мы предоставляем CNC точение, 3- и 5-axis фрезерование и токарно-фрезерную обработку в рамках интегрированных производственных программ — с рекомендациями по выбору процесса на этапе расчёта стоимости, анализом DFM для соответствия геометрии и процесса, а также CMM контролем первой детали.
[Запросить анализ выбора технологического процесса и расчет стоимости обработки →]


