
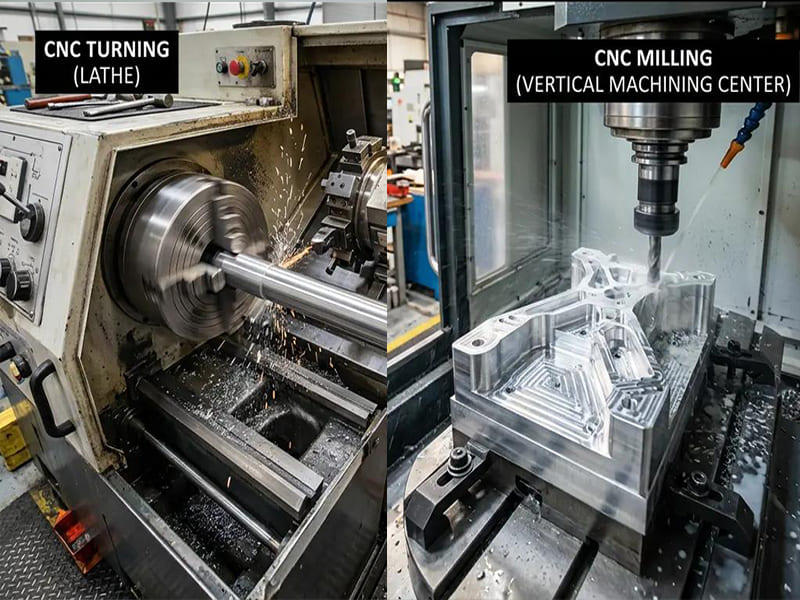
Respuesta rápida: El torneado CNC y el fresado CNC son los dos procesos principales de mecanizado sustractivo, y la elección correcta está determinada casi por completo por la geometría de la pieza. El torneado CNC hace girar la pieza de trabajo en el husillo mientras una herramienta de corte estacionaria se mueve en X y Z; está optimizado para características de simetría rotacional — diámetros exteriores, agujeros, roscas, conos y ranuras — logrando concentricidad de 0.005–0.020 mm entre características mecanizadas en la misma configuración. El fresado CNC mueve una herramienta rotativa de múltiples filos a través de una pieza de trabajo estacionaria en X, Y, Z (y ejes rotativos en máquinas de 4 y 5-axis ejes); está optimizado para superficies planas, cavidades, ranuras, agujeros multidireccionales y contornos 3D complejos. Muchas piezas reales — accesorios hidráulicos, conectores aeroespaciales, ejes de instrumentos médicos — no son ni puramente cilíndricas ni puramente prismáticas. Estas piezas híbridas se producen correctamente mediante mecanizado de torneado-fresado (una máquina equipada tanto con un husillo de torneado como con herramientas de fresado vivas en la torreta), que completa todas las características en una o dos configuraciones y elimina el error posicional que las configuraciones separadas de torneado y fresado acumularían. En una pieza híbrida compleja que requiere cuatro operaciones separadas, el mecanizado de torneado-fresado típicamente reduce el tiempo total de producción en un 25–40% en comparación con el torneado y fresado secuenciales en máquinas separadas.
Por Qué el Torneado y el Fresado CNC Son Fundamentalmente Diferentes
Ambos procesos producen piezas metálicas de precisión utilizando herramientas de corte controladas por computadora. Ambos pueden alcanzar tolerancias en el rango de ±0.010–0.020 mm en sus respectivos tipos de características. Ambos se utilizan en aplicaciones aeroespaciales, médicas, automotrices e industriales. La similitud termina ahí.
La diferencia de movimiento es la diferencia operativa: En el torneado, la pieza de trabajo gira a alta velocidad (típicamente 200–5,000 RPM dependiendo del diámetro y material) y la herramienta de corte se mueve linealmente en X y Z. Debido a que todos los diámetros se cortan mientras la pieza gira en el mismo eje del husillo, la concentricidad entre características está inherentemente controlada por la excentricidad del husillo (típicamente 0.003–0.010 mm en un torno de precisión). Un eje con cinco diámetros diferentes producido en una sola configuración de torneado tiene los cinco diámetros referenciados al mismo eje de rotación, y su concentricidad está determinada únicamente por la precisión de la máquina — no por errores de re-sujeción.
En el fresado, la herramienta gira (típicamente 3,000–20,000 RPM para fresas de carburo en acero y aluminio) y la pieza de trabajo está fija. La herramienta puede moverse en cualquier combinación de ejes lineales y, en configuraciones de 4 y 5-axis ejes, la pieza de trabajo o la herramienta se inclina para acceder a características en cualquier ángulo. Esta libertad geométrica hace que el fresado sea capaz de producir esencialmente cualquier forma que no dependa de la simetría rotacional. Cavidades con fondos planos y paredes verticales, superficies contorneadas con curvatura cambiante y agujeros en ángulos arbitrarios con respecto a las caras de referencia de la pieza son todas características naturales del fresado.
Por qué no se puede simplemente sustituir uno por el otro: Usar una fresadora para producir un eje concéntrico con múltiples apoyos de rodamientos requiere múltiples configuraciones (una para cada diámetro que debe accederse desde una dirección de aproximación diferente), y cada configuración introduce error de fijación. Un desplazamiento de referencia de 0.015 mm por configuración acumulado en cuatro configuraciones produce una incertidumbre posicional total de 0.030–0.060 mm entre la primera y la última característica — lo que puede exceder la tolerancia del dibujo para concentricidad entre apoyos de rodamientos. El torneado produce el mismo eje en una sola configuración con concentricidad controlada por el husillo a 0.005–0.015 mm TIR.
Por el contrario, usar un torno para producir un bloque de manifold hidráulico con múltiples caras de sellado planas, puertos de perforación cruzada que se intersectan en varios ángulos y puertos NPT roscados en múltiples caras requiere reposicionamiento continuo — esencialmente redefiniendo la configuración para cada grupo de características. Esto anula la eficiencia que hace que los tornos sean económicos para características redondas y produce el error posicional de múltiples configuraciones mencionado anteriormente. Un centro de mecanizado por fresado produce todas las caras planas, cavidades y puertos de perforación cruzada desde un sistema de coordenadas definido con precisión posicional de ±0.015–0.030 mm entre características.
Torneado CNC: Cuándo Es la Elección Correcta
El torneado CNC es correcto cuando las características principales de la pieza — aquellas cuya precisión dimensional y relaciones afectan más directamente la función — están definidas por rotación: diámetros exteriores, agujeros interiores, roscas, conos y relaciones concéntricas entre características a lo largo de un eje central.
Tolerancia de diámetro y acabado superficial: El torneado de acabado alcanza tolerancias de diámetro de ±0.010–0.025 mm en producción; con configuración cuidadosa y control de proceso, se puede lograr ±0.005–0.010 mm. El acabado superficial en diámetros torneados es Ra 0.8–3.2 µm dependiendo de la velocidad de avance, el radio de punta de la plaquita y el material — el torneado de acabado con avance reducido y plaquita limpiadora alcanza Ra 0.4–0.8 µm. Estas cifras son directamente aplicables a asientos de rodamientos, ajustes deslizantes y diámetros de sellado.
Concentricidad mediante mecanizado de configuración única: La ventaja crítica del torneado para componentes con múltiples diámetros concéntricos (ejes escalonados, apoyos de rodamientos en diferentes ubicaciones a lo largo del eje, roscas al mismo o diferente diámetro que el cuerpo del eje) es que todas estas características comparten la misma referencia rotacional. La concentricidad entre el primer y último apoyo de rodamiento en un eje de 200 mm, producido en una sola configuración de torneado, está controlada por la excentricidad del husillo y la estabilidad térmica de la máquina — típicamente 0.005–0.015 mm TIR — no por la habilidad del operador en la re-sujeción.
Roscado en el torneado CNC: El roscado con herramienta de punto único en el torneado CNC sincroniza la velocidad de avance del eje Z con exactamente un paso de rosca por revolución del husillo, produciendo roscas helicoidales concéntricas con el diámetro del eje. Cualquier forma de rosca que pueda describirse matemáticamente — métrica ISO, UN/UNF, ACME, de tope, tubería API — puede programarse y cortarse sin herramientas dedicadas. La tolerancia de rosca según las clases ISO 965 4g/6g para externas y 6H para internas se logra de manera confiable en producción.
Aplicaciones donde el torneado es la opción más económica: Ejes de transmisión y motores (múltiples diámetros de apoyo a lo largo de un eje), vástagos de cilindros hidráulicos (diámetro exterior de precisión con cromado), correderas de válvulas neumáticas (múltiples escalones de diámetros de sellado), ejes de impulsores de bombas, tornillos óseos médicos y tornillos de implantes (rango M1.5–M8), y cualquier producción de alto volumen de componentes cilíndricos escalonados donde el tiempo de ciclo es el principal factor de costo.
| Característica de torneado CNC | Capacidad de producción típica |
|---|---|
| Tolerancia del diámetro exterior | ±0.010–0.025 mm estándar; ±0.005–0.010 mm precisión |
| Diámetro del agujero (mandrinado) | ±0.010–0.020 mm |
| Longitud de la pieza (refrentado) | ±0,025–0,050 mm |
| Concentricidad (misma configuración) | 005–0.015 mm TIR |
| Acabado superficial | Ra 0.8–1.6 µm (acabado); Ra 0.4–0.8 µm (inserto limpiador) |
| Clase de rosca | ISO 6g/6H estándar; 4g disponible |
Fresado CNC: Cuándo es la opción correcta
El fresado CNC es correcto cuando las características principales — superficies planas, bolsillos cerrados, ranuras, agujeros multidireccionales y contornos 3D complejos — requieren que la herramienta se acerque a la pieza desde múltiples direcciones que no pueden acomodarse con un solo eje rotacional.
Planitud y acabado superficial en características planas: El fresado frontal con una fresa de gran diámetro o fresa indexable produce planitud de ±0.010–0.025 mm sobre el área cortada con acabado superficial Ra 0.4–1.6 µm dependiendo de la geometría del inserto y la velocidad de avance. Esto es esencial para caras de sellado, superficies de referencia de precisión e interfaces de ensamblaje que requieren planitud controlada.
Precisión posicional de características taladradas y fresadas: En un centro de mecanizado CNC, la precisión posicional de agujeros de ±0.010–0.025 mm es alcanzable con herramientas y proceso estándar. Los centros de mecanizado 5-axis de alta precisión con estructuras térmicamente estables y calibración láser logran precisión posicional de ±0.005–0.010 mm. Para un bloque de múltiples vías con 12 puertos roscados en posiciones definidas en múltiples caras, esta precisión posicional — mantenida en toda la pieza en un solo sistema de coordenadas — es la ventaja clave del fresado sobre cualquier enfoque basado en torneado.
Mecanizado de bolsillos y geometría compleja: El fresado frontal produce bolsillos cerrados, islas internas y cavidades que ninguna operación de torneado puede crear. Para carcasas electrónicas con geometría de cavidad interna, soportes estructurales con bolsillos de reducción de peso y núcleos de moldes con superficies de cavidad 3D complejas, el fresado es el único proceso aplicable para estas características.
Accesibilidad multifacética: En el mecanizado de 3 ejes, la pieza debe reposicionarse para acceder a características en diferentes caras — el error de cambio de referencia se acumula. En el mecanizado 5-axis, el husillo se inclina para abordar características en múltiples caras sin reposicionamiento, manteniendo el sistema de coordenadas y reduciendo el error posicional a la precisión de configuración única de la máquina. Para piezas con características en cinco o seis caras (múltiples vías, carcasas, bloques de conectores), el mecanizado 5-axis proporciona ventajas tanto de eficiencia como de precisión.
Aplicaciones donde el fresado es la opción correcta: Bloques de múltiples vías hidráulicos y neumáticos, carcasas y gabinetes electrónicos, soportes estructurales con características de reducción de peso, núcleos y cavidades de moldes de inyección, componentes estructurales aeroespaciales con superficies compuestas y cualquier componente prismático con características multidireccionales.
Mecanizado de torneado-fresado: Cuando las piezas requieren ambos procesos
Muchas piezas de producción no son puramente cilíndricas ni puramente prismáticas. Un accesorio hidráulico tiene un cuerpo cilíndrico roscado (una característica de torneado) y caras planas para llave hexagonal y puertos taladrados transversalmente (características de fresado). Un eje de instrumento médico tiene un diámetro exterior de precisión y roscas (torneado) y superficies planas, agujeros y ranuras fresadas (fresado). Un conector aeroespacial tiene un cuerpo torneado con agujeros de precisión y una brida de montaje fresada y chaveteros.
El enfoque de dos máquinas y su limitación: Producir una pieza híbrida en máquinas de torneado y fresado separadas requiere transferir la pieza entre máquinas, re-sujetar y restablecer la referencia para la operación de fresado en relación con las características torneadas. Este cambio de referencia introduce error posicional entre las características torneadas (referenciadas al eje del husillo del torno) y las características fresadas (referenciadas a la referencia de la fresadora). Para un agujero transversal que debe posicionarse dentro de ±0.020 mm de la línea central del eje, la re-sujeción en una fresadora separada puede producir un error posicional de ±0.030–0.050 mm — excediendo la tolerancia.
Mecanizado de torneado-fresado (también llamado fresado-torneado o mecanizado multitarea): Un centro de torneado-fresado tiene un husillo de torneado para la rotación primaria de la pieza, más posiciones de herramientas vivas en el torreta — posiciones de husillo giratorio que sostienen fresas, brocas, porta-machos y otras herramientas de fresado. La pieza se sujeta en el husillo de torneado y se realizan todas las operaciones de torneado; luego el eje C (indexación del husillo) posiciona la pieza en una orientación angular definida, y la herramienta viva fresas planos, taladra agujeros transversales y corta chaveteros — todo en la misma configuración, con todas las características referenciadas al mismo sistema de coordenadas de la máquina.
La precisión posicional de las características fresadas en relación con las características torneadas en un centro de torneado-fresado está determinada por la precisión de indexación del eje C y el posicionamiento de la herramienta viva — típicamente ±0.010–0.020 mm, comparable a una operación de fresado independiente pero sin el error de re-sujeción que de otro modo se aplicaría.
Comparación de costo total para una pieza híbrida compleja:
| Elemento de coste | Torneado + Fresado Separados | Torneado-Fresado (Configuración Única) |
|---|---|---|
| Operaciones de máquina | Torneado + transferencia + fresado | Todo en un solo ciclo |
| Número de instalaciones | 2–4 (configuraciones de torneado + fresado) | 1–2 |
| Transferencia y manipulación | Requerida; añade riesgo de daño | Eliminada |
| Desplazamiento de referencia entre torneado y fresado | 020–0.050 mm (dependiente del dispositivo) | ±0.010–0.020 mm (controlado por máquina) |
| Tiempo total de ciclo | Referencia | 25–40% más corto típico |
| Requisitos de inspección | Completo por configuración; posiciones entre características | Simplificado; todas las características desde una referencia |
Adecuación del Proceso a la Pieza: Marco de Decisión
La selección entre torneado, fresado y mecanizado de torneado-fresado se deriva de un análisis geométrico de las características de la pieza.
Paso 1 — Identificar el tipo de característica primaria: ¿Las características críticas de tolerancia (diámetros de rodamiento, superficies de sellado, escalones concéntricos) están definidas por rotación alrededor de un eje central, o están definidas por posición en un sistema de coordenadas cartesiano (posición de cara plana, posición de patrón de agujeros, profundidad de bolsillo)?
Paso 2 — Identificar características secundarias: ¿La pieza tiene características rotacionales que son primarias y características prismáticas que son secundarias (eje con planos), o características prismáticas que son primarias y características rotacionales que son secundarias (carcasa con agujero de precisión)?
Paso 3 — Evaluar la relación posicional entre grupos de características: Si las características de torneado y las características de fresado deben relacionarse entre sí con una tolerancia más estricta que aproximadamente ±0.030 mm, un enfoque de dos máquinas puede no cumplir de manera confiable la tolerancia, y el mecanizado de torneado-fresado en una sola configuración es la solución correcta.
Paso 4 — Considerar el volumen de producción y la economía del tiempo de ciclo: Para producción de alto volumen (cientos a miles de piezas por mes), el tiempo de ciclo impulsa el costo. El torneado es típicamente 40–70% más rápido que el fresado para la eliminación de material equivalente en características cilíndricas. Las máquinas de torneado-fresado tienen tarifas por hora más altas que los tornos independientes, pero reducen el tiempo total de producción en piezas híbridas, produciendo una reducción neta de costos.
Asignaciones de proceso comunes:
| Tipo de Pieza | Proceso Primario | Proceso Secundario |
|---|---|---|
| Eje (cilíndrico simple) | Torneado CNC | Ninguno |
| Eje con chavetero y planos | Torneado CNC | Fresado (o herramienta viva en torneado-fresado) |
| Torno en bruto para engranaje | Torneado CNC | Ninguno (corte de engranaje separado) |
| Carcasa o soporte | Fresado CNC | Mandrinado (si se requieren agujeros de precisión) |
| Manifold hidráulico | Fresado CNC | Ninguno (todas las características tipo fresado) |
| Racer hidráulico | Torneado CNC | Fresado (torneado-fresado preferido) |
| Conector aeroespacial | Torneado + fresado | Torneado-fresado preferido |
| Tornillo óseo médico | Torneado (tipo suizo) | Ninguno |
Principales conclusiones
- La geometría es el determinante principal de la selección del proceso: las características definidas por rotación (diámetros, concentricidad, roscas) pertenecen a una máquina de torneado; las características definidas por posición cartesiana (caras planas, cavidades, agujeros multidireccionales) pertenecen a una máquina de fresado. Esto no es una preferencia: usar el proceso incorrecto para la geometría añade costo y reduce la calidad.
- La ventaja de precisión del torneado CNC para ejes de múltiples diámetros es la concentricidad, no la precisión individual de cada característica: todos los diámetros producidos en una sola configuración de torneado comparten la misma referencia rotacional, produciendo concentricidad de 0.005–0.015 mm TIR sin necesidad de fijación adicional. Volver a fijar la misma pieza en una fresadora introduce un error posicional de 0.020–0.050 mm por configuración.
- La ventaja del fresado CNC es el acceso a múltiples caras y el posicionamiento arbitrario de características: un centro de mecanizado produce todas las características de un bloque de múltiples vías — agujeros, roscas, caras planas, cavidades — desde un único sistema de coordenadas definido una vez en la configuración, con una precisión posicional de ±0.010–0.025 mm en todo el proceso.
- El mecanizado de torneado-fresado es la elección correcta cuando las tolerancias posicionales entre características torneadas y fresadas son más estrictas que aproximadamente ±0.030 mm: la alternativa — producción secuencial en dos máquinas — introduce un error de re-fijación que puede exceder la tolerancia. El mecanizado de torneado-fresado en una sola configuración elimina esta fuente de error.
- El costo total de producción, no la tarifa horaria de la máquina, determina la economía del proceso: las máquinas de torneado-fresado tienen tarifas horarias más altas que los tornos independientes o los centros de fresado, pero reducen el número de configuraciones, la manipulación y el tiempo de inspección. En piezas híbridas complejas, el costo total es típicamente 25–40% menor en un centro de torneado-fresado que en máquinas separadas, a pesar de la tarifa más alta.
- Los dos errores más comunes en la selección del proceso son: (1) usar fresado para ejes cilíndricos porque hay fresadoras disponibles, produciendo tiempo de ciclo innecesario y concentricidad inferior; y (2) planificar operaciones separadas de torneado y fresado sin considerar si la tolerancia posicional entre sus respectivas características puede lograrse a través de la re-fijación.
- Para los equipos de diseño y de compras de los fabricantes de equipos originales (OEM): al revisar planos de piezas, identifique si las características están definidas rotacionalmente (especifique torneado), definidas cartesianamente (especifique fresado), o ambas (especifique torneado-fresado o confirme el enfoque del proveedor para la tolerancia posicional entre características). Un plano que especifique ±0.015 mm entre un diámetro exterior torneado y un agujero transversal fresado requiere un enfoque de torneado-fresado o una fijación excepcional en un proceso de dos máquinas — esto debe confirmarse antes de que comience la producción, no descubrirse durante la inspección del primer artículo.
Preguntas frecuentes
¿Cuál es la diferencia entre torneado CNC y fresado CNC?
El torneado CNC gira la pieza de trabajo en el husillo de la máquina mientras una herramienta de corte estacionaria elimina material — produce características cilíndricas (diámetros exteriores, agujeros, roscas, conos, ranuras) con excelente concentricidad entre características producidas en la misma configuración. El fresado CNC gira la herramienta de corte mientras la pieza de trabajo permanece estacionaria y se mueve a través de los ejes lineales y rotacionales de la máquina — produce superficies planas, cavidades, agujeros multidireccionales y contornos 3D complejos. El proceso correcto para una característica dada está determinado por la geometría de la característica: las características rotativas/axisimétricas pertenecen a una máquina de torneado; las características planas/posicionales pertenecen a una máquina de fresado. Usar el proceso incorrecto para la geometría aumenta el tiempo de ciclo, reduce la precisión, o ambos.
¿Qué proceso es más preciso — torneado o fresado?
Ninguno es inherentemente más preciso; cada uno es más preciso para el tipo de característica que está diseñado para producir. El torneado CNC produce concentricidad entre múltiples diámetros de 0.005–0.015 mm TIR cuando todos los diámetros se mecanizan en una sola configuración — un nivel de concentricidad que el fresado CNC no puede igualar para las mismas características sin fijación excepcional. El fresado CNC produce precisión posicional entre múltiples agujeros y caras de ±0.010–0.025 mm referenciada a un sistema de coordenadas común — precisión que una máquina de torneado no puede lograr para características no rotacionales. La comparación no es “cuál es más preciso” sino “cuál es más preciso para este tipo de característica”.”
¿Cuándo requiere una pieza tanto torneado CNC como fresado CNC?
Una pieza requiere ambos procesos cuando tiene tanto características definidas rotacionalmente (diámetros de rodamiento, roscas, agujeros concéntricos que deben girar con precisión) como características definidas cartesianamente (caras planas, agujeros transversales, chaveteros, cavidades). Un accesorio hidráulico con cuerpo roscado y caras hexagonales es un ejemplo típico: la rosca y el diámetro exterior son características de torneado; las caras hexagonales y los agujeros transversales son características de fresado. Estas piezas se producen mejor en un centro de mecanizado de torneado-fresado, que maneja ambos tipos de características en una sola configuración, manteniendo la relación posicional entre características torneadas y fresadas dentro de la precisión de la máquina (±0.010–0.020 mm) en lugar de añadir error de re-fijación.
¿Qué es el mecanizado de torneado-fresado y cuándo debe especificarse?
El mecanizado de torneado-fresado (también llamado fresado-torneado o mecanizado multitarea) utiliza una máquina equipada tanto con un husillo giratorio de pieza de trabajo (para operaciones de torneado) como con posiciones de herramientas vivas en el torreta (para operaciones de fresado, taladrado y roscado). Todas las características se producen en una sola configuración, con características de torneado y fresado referenciadas al mismo sistema de coordenadas de la máquina. El torneado-fresado es la especificación correcta cuando: la pieza tiene tanto características torneadas como fresadas; la tolerancia posicional entre una característica torneada y una fresada es más estricta que aproximadamente ±0.030 mm (que puede no ser alcanzable a través de la re-fijación en máquinas separadas); o cuando se necesita reducir el número de configuraciones para disminuir el tiempo total de producción en piezas híbridas complejas.
¿Es el torneado CNC o el fresado CNC menos costoso?
Para piezas puramente cilíndricas, el torneado CNC es sustancialmente menos costoso por pieza: las tasas de remoción de material son más altas, la configuración de la herramienta es más simple, y la producción en una sola configuración elimina los gastos generales de re-sujeción. El torneado es típicamente 40–70% más rápido que el fresado para la remoción equivalente de material cilíndrico. Para piezas prismáticas que requieren caras planas, cavidades y características multidireccionales, el fresado es el único proceso aplicable — la comparación de costos con el torneado no es significativa porque el torneado no puede producir esas características. Para piezas híbridas, el mecanizado de torneado-fresado tiene una tarifa horaria más alta que cualquiera de los procesos independientes, pero reduce el tiempo total de producción en un 25–40%, lo que hace que el costo total de la pieza sea menor a pesar de la tarifa de máquina más alta.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en torneado CNC, fresado y mecanizado de torneado-fresado produciendo ejes, casquillos, conectores, colectores, carcasas y componentes complejos de múltiples características en aluminio, acero inoxidable, titanio, Inconel y plásticos de ingeniería para programas de fabricación OEM en automoción, aeroespacial, dispositivos médicos, automatización industrial y sistemas de fluidos. Referencias técnicas: Machinery’s Handbook (Operaciones de Torneado y Fresado), Guías de Aplicación de Torneado y Fresado de Sandvik Coromant, Kalpakjian S. y Schmid S.R. — Manufacturing Engineering and Technology (capítulos de Torneado y Fresado), SME Fundamentals of Tool Design.
¿Buscando componentes mecanizados por torneado CNC, fresado o torneado-fresado?
En CMS, proporcionamos torneado CNC, fresado de 3 y 5-axis ejes, y mecanizado de torneado-fresado en programas de producción integrados — con orientación en la selección de procesos en la etapa de cotización, revisión DFM para la correspondencia geometría-proceso, e inspección de primera pieza CMM.
[Solicitar una revisión de la selección del proceso y un presupuesto de mecanizado →]


