
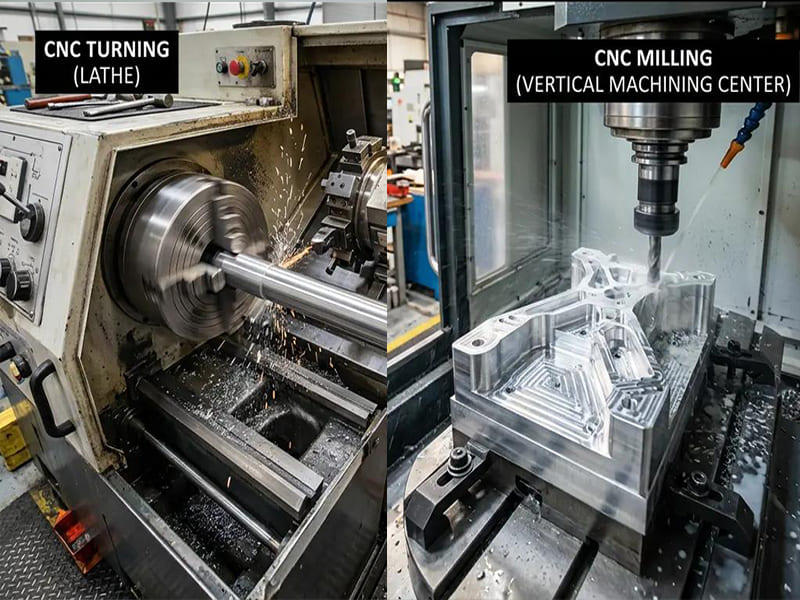
Risposta rapida: La tornitura CNC e la fresatura CNC sono i due principali processi di lavorazione sottrattiva, e la scelta corretta dipende quasi interamente dalla geometria del pezzo. Nella tornitura CNC il pezzo viene fatto ruotare nel mandrino mentre un utensile da taglio fisso si sposta lungo gli assi X e Z; è ottimizzata per elementi a simmetria rotazionale — diametri esterni, fori, filettature, conicità e scanalature — raggiungendo una concentricità compresa tra 0,005 e 0,020 mm tra gli elementi lavorati nella stessa configurazione. La fresatura CNC muove un utensile rotante a più taglienti lungo un pezzo in lavorazione fisso negli assi X, Y, Z (e negli assi rotazionali sulle macchine 4- e 5-axis); è ottimizzata per superfici piane, tasche, scanalature, fori multidirezionali e contorni 3D complessi. Molti pezzi reali — raccordi idraulici, connettori aerospaziali, alberi di strumenti medici — non sono né puramente cilindrici né puramente prismatici. Questi pezzi ibridi vengono prodotti correttamente mediante lavorazione tornio-fresatrice (una macchina dotata sia di un mandrino di tornitura che di utensili di fresatura motorizzati nella torretta), che completa tutte le caratteristiche in una o due configurazioni ed elimina l’errore di posizionamento che si accumulerebbe con configurazioni separate di tornitura e fresatura. Su un pezzo ibrido complesso che richiede quattro operazioni separate, la lavorazione tornitura-fresatura riduce in genere il tempo totale di produzione del 25–40% rispetto alla tornitura e alla fresatura sequenziali su macchine separate.
Perché la tornitura e la fresatura CNC sono fondamentalmente diverse
Entrambi i processi producono componenti metallici di precisione utilizzando utensili da taglio controllati da computer. Entrambi sono in grado di raggiungere tolleranze comprese tra ±0,010 e 0,020 mm sui rispettivi tipi di elementi. Entrambi trovano impiego in applicazioni aerospaziali, mediche, automobilistiche e industriali. Ma le somiglianze finiscono qui.
La differenza di movimento è la differenza operativa: Nella tornitura, il pezzo ruota ad alta velocità (in genere da 200 a 5.000 giri/min a seconda del diametro e del materiale) e l’utensile da taglio si sposta linearmente lungo gli assi X e Z. Poiché tutti i diametri vengono tagliati mentre il pezzo ruota sullo stesso asse del mandrino, la concentricità tra le caratteristiche è intrinsecamente controllata dall'eccentricità del mandrino (tipicamente 0,003–0,010 mm su un tornio di precisione). Un albero con cinque diametri diversi prodotto in un'unica configurazione di tornitura presenta tutti e cinque i diametri riferiti allo stesso asse di rotazione, e la loro concentricità è determinata esclusivamente dalla precisione della macchina — non da errori di riposizionamento.
Nella fresatura, l’utensile ruota (in genere a 3.000–20.000 giri/min per le frese in metallo duro su acciaio e alluminio) mentre il pezzo da lavorare rimane fisso. L'utensile può muoversi in qualsiasi combinazione di assi lineari e, nelle configurazioni a 4 e 5-axis, il pezzo o l'utensile si inclina per raggiungere le caratteristiche da lavorare a qualsiasi angolo. Questa libertà geometrica rende la fresatura in grado di produrre praticamente qualsiasi forma che non dipenda dalla simmetria rotazionale. Tasche con fondo piatto e pareti verticali, superfici sagomate con curvatura variabile e fori con angoli arbitrari rispetto alle facce di riferimento del pezzo sono tutte caratteristiche naturali della fresatura.
Perché non è possibile sostituire semplicemente l'uno con l'altro: L'utilizzo di una fresatrice per la produzione di un albero concentrico con più perni di supporto richiede diverse configurazioni (una per ciascun diametro, a cui è necessario accedere da una direzione di approccio diversa), e ogni configurazione introduce un errore di fissaggio. Uno spostamento del punto di riferimento di 0,015 mm per ogni configurazione, accumulato su quattro configurazioni, produce un’incertezza posizionale totale compresa tra 0,030 e 0,060 mm tra la prima e l’ultima caratteristica — che potrebbe superare la tolleranza di concentricità prevista dal disegno per i perni dei cuscinetti. La tornitura consente di produrre lo stesso albero con un’unica configurazione, con una concentricità controllata dal mandrino con un TIR compreso tra 0,005 e 0,015 mm.
Al contrario, l’utilizzo di un tornio per produrre un blocco collettore idraulico con più facce di tenuta piatte, fori trasversali intersecanti a vari angoli e attacchi filettati NPT su più facce richiede un riposizionamento continuo — in sostanza, ridefinendo l’allestimento per ogni gruppo di caratteristiche. Ciò vanifica l’efficienza che rende i torni economici per le caratteristiche rotonde e genera l’errore di posizionamento dovuto alle molteplici configurazioni di cui sopra. Un centro di lavoro a fresatura realizza tutte le facce piane, le cavità e i fori trasversali a partire da un sistema di coordinate definito, con una precisione di posizionamento compresa tra ±0,015 e 0,030 mm tra le caratteristiche.
CNC Tornitura: quando è la scelta giusta
La tornitura CNC è corretta quando le caratteristiche principali del pezzo — quelle la cui precisione dimensionale e i cui rapporti influenzano più direttamente il funzionamento — sono definite dalla rotazione: diametri esterni, fori interni, filettature, conicità e rapporti di concentricità tra le caratteristiche lungo un asse centrale.
Tolleranza del diametro e finitura superficiale: La tornitura di finitura consente di ottenere tolleranze di diametro comprese tra ±0,010 e 0,025 mm in produzione; con un’attenta configurazione e un accurato controllo del processo, è possibile raggiungere tolleranze comprese tra ±0,005 e 0,010 mm. La finitura superficiale dei diametri torniti è compresa tra Ra 0,8 e 3,2 µm a seconda della velocità di avanzamento, del raggio della punta dell’inserto e del materiale; la tornitura di finitura con avanzamento ridotto e un inserto a spazzola consente di ottenere valori di Ra compresi tra 0,4 e 0,8 µm. Questi valori sono direttamente applicabili alle sedi dei cuscinetti, agli accoppiamenti scorrevoli e ai diametri di tenuta.
Concentricità ottenuta con lavorazione in un unico serraggio: Il vantaggio fondamentale della tornitura per componenti con diametri concentrici multipli (alberi a gradini, perni di supporto in posizioni diverse lungo l’asse, filettature con diametro uguale o diverso da quello del corpo dell’albero) è che tutte queste caratteristiche condividono lo stesso riferimento rotazionale. La concentricità tra il primo e l’ultimo perno di supporto su un albero da 200 mm, prodotto in un’unica configurazione di tornitura, è determinata dall’eccentricità del mandrino e dalla stabilità termica della macchina — tipicamente 0,005–0,015 mm TIR — e non dall’abilità dell’operatore nel riposizionare il pezzo.
Filettatura nella tornitura CNC: La filettatura a punto singolo sincronizza la velocità di avanzamento dell’asse Z in modo che corrisponda esattamente a un passo di filettatura per ogni giro del mandrino, producendo filettature elicoidali concentriche rispetto al diametro dell’albero. Qualsiasi forma di filettatura descrivibile matematicamente — metrica ISO, UN/UNF, ACME, a contrafforte, per tubi API — può essere programmata e realizzata senza utensili dedicati. In produzione è possibile ottenere in modo affidabile tolleranze di filettatura conformi alle classi ISO 965 4g/6g per le filettature esterne e 6H per quelle interne.
Applicazioni in cui la tornitura rappresenta la scelta più economica: Alberi di trasmissione e motori (diametri dei cuscinetti multipli lungo un unico asse), steli di cilindri idraulici (diametro esterno di precisione con cromatura), carrelli di valvole pneumatiche (diversi livelli di diametro di tenuta), alberi di giranti per pompe, viti ossee e viti per impianti medici (gamma M1,5–M8) e qualsiasi produzione in serie di componenti cilindrici a gradini in cui il tempo di ciclo è il principale fattore di costo.
| Funzionalità di tornitura CNC | Capacità produttiva tipica |
|---|---|
| Tolleranza del diametro esterno | ±0,010–0,025 mm (standard); ±0,005–0,010 mm (precisione) |
| Diametro del foro (alesaggio) | ±0,010–0,020 mm |
| Lunghezza della parte (in vista) | ±0,025–0,050 mm |
| Concentricità (stessa configurazione) | 0,005–0,015 mm TIR |
| Finitura superficiale | Ra 0,8–1,6 µm (finitura); Ra 0,4–0,8 µm (inserto del raschiatore) |
| Classe Thread | Standard ISO 6g/6H; disponibile anche la versione 4g |
Fresatura CNC: quando è la scelta giusta
La fresatura CNC è indicata quando le caratteristiche principali — superfici piane, cavità chiuse, asole, fori multidirezionali e contorni 3D complessi — richiedono che l'utensile si avvicini al pezzo da lavorare da più direzioni, impossibili da coprire con un unico asse di rotazione.
Planarità e finitura superficiale degli elementi piani: La fresatura frontale con una fresa a disco di grande diametro o una fresa frontale con inserti intercambiabili garantisce una planarità compresa tra ±0,010 e 0,025 mm sull’area di taglio, con una finitura superficiale Ra compresa tra 0,4 e 1,6 µm a seconda della geometria degli inserti e della velocità di avanzamento. Ciò è essenziale per le superfici di tenuta, le superfici di riferimento di precisione e le interfacce di assemblaggio che richiedono una planarità controllata.
Precisione posizionale degli elementi forati e fresati: In un centro di lavoro CNC è possibile ottenere una precisione di posizionamento dei fori compresa tra ±0,010 e 0,025 mm utilizzando utensili e processi standard. I centri di lavoro 5-axis ad alta precisione, dotati di strutture termicamente stabili e calibrazione laser, raggiungono una precisione di posizionamento compresa tra ±0,005 e 0,010 mm. Per un blocco collettore con 12 fori filettati in posizioni definite su più facce, questa precisione di posizionamento — mantenuta sull'intero pezzo in un unico sistema di coordinate — rappresenta il vantaggio chiave della fresatura rispetto a qualsiasi approccio basato sulla tornitura.
Lavorazioni di precisione e geometrie complesse: La fresatura frontale consente di realizzare cavità chiuse, isole interne e cavità che nessuna operazione di tornitura è in grado di realizzare. Per gli alloggiamenti elettronici con geometria interna a cavità, le staffe strutturali con cavità di alleggerimento e i nuclei di stampi con superfici 3D complesse delle cavità, la fresatura è l’unico processo applicabile per queste caratteristiche.
Accessibilità su più fronti: Nella lavorazione a 3 assi, il pezzo deve essere riposizionato per raggiungere le caratteristiche su facce diverse — l’errore di spostamento del punto di riferimento si accumula. Nella lavorazione 5-axis, il mandrino si inclina per avvicinarsi alle caratteristiche su più facce senza necessità di riposizionamento, mantenendo il sistema di coordinate e riducendo l’errore di posizionamento alla precisione di una singola impostazione della macchina. Per i pezzi con caratteristiche su cinque o sei facce (collettori, alloggiamenti, blocchi connettori), la lavorazione 5-axis offre vantaggi sia in termini di efficienza che di precisione.
Applicazioni in cui la fresatura è la scelta più indicata: Blocchi collettori idraulici e pneumatici, alloggiamenti e involucri per componenti elettronici, staffe strutturali con caratteristiche di alleggerimento, anime e cavità per stampi a iniezione, componenti strutturali per il settore aerospaziale con superfici composte e qualsiasi componente prismatico con caratteristiche multidirezionali.
Lavorazione con tornio-fresatrice: quando i pezzi richiedono entrambi i processi
Molti componenti di produzione non sono né puramente cilindrici né puramente prismatici. Un raccordo idraulico presenta un corpo cilindrico filettato (elemento di tornitura) e superfici esagonali per chiave inglese e fori trasversali (elementi di fresatura). L’asta di uno strumento medico presenta un diametro esterno di precisione e filettature (tornitura), oltre a superfici piatte, fori e scanalature fresate (fresatura). Un connettore aerospaziale presenta un corpo tornito con fori di precisione, una flangia di montaggio fresata e scanalature per chiavette.
L'approccio a due macchine e i suoi limiti: La produzione di un pezzo ibrido su torni e fresatrici separati richiede il trasferimento del pezzo da una macchina all’altra, il riposizionamento nel sistema di fissaggio e il ristabilimento del punto di riferimento per l’operazione di fresatura rispetto alle caratteristiche tornite. Questo spostamento del punto di riferimento introduce un errore di posizione tra le caratteristiche tornite (riferite all’asse del mandrino del tornio) e quelle fresate (riferite al punto di riferimento della fresatrice). Per un foro trasversale che deve essere posizionato entro ±0,020 mm dalla linea centrale dell’albero, il riposizionamento su una fresatrice separata può produrre un errore di posizione di ±0,030–0,050 mm, superando la tolleranza.
Lavorazione tornio-fresatrice (nota anche come fresatura-tornitura o lavorazione multitasking): Un centro di tornitura-fresatura è dotato di un mandrino di tornitura per la rotazione primaria del pezzo, oltre a posizioni per utensili motorizzati nella torretta — posizioni del mandrino rotante che ospitano frese a candela, punte, portamaschi e altri utensili di fresatura. Il pezzo viene serrato nel mandrino di tornitura e vengono eseguite tutte le operazioni di tornitura; quindi l’asse C (indicizzazione del mandrino) posiziona il pezzo con un orientamento angolare definito e l’utensile motorizzato freserà superfici piane, praticherà fori trasversali e realizzerà scanalature per chiavette — il tutto nella stessa configurazione, con tutte le caratteristiche riferite allo stesso sistema di coordinate della macchina.
La precisione posizionale degli elementi fresati rispetto a quelli torniti su un centro di tornitura-fresatura è determinata dalla precisione di indicizzazione dell’asse C della macchina e dal posizionamento degli utensili motorizzati — in genere ±0,010–0,020 mm, paragonabile a quella di un’operazione di fresatura autonoma, ma senza l’errore di riposizionamento che altrimenti si verificherebbe.
Confronto dei costi totali per un componente ibrido complesso:
| Elemento di costo | Tornitura e fresatura separate | Fresatrice-tornitrice (configurazione singola) |
|---|---|---|
| Funzionamento delle macchine | Tornitura + trasferimento + fresatura | Tutto in un unico ciclo |
| Numero di configurazioni | 2–4 (configurazioni di tornitura + fresatura) | 1–2 |
| Trasporto e movimentazione | Obbligatorio; comporta il rischio di danni | Eliminato |
| Spostamento del piano di riferimento tra tornitura e fresatura | 0,020–0,050 mm (a seconda del dispositivo di fissaggio) | ±0,010–0,020 mm (controllato dalla macchina) |
| Tempo totale del ciclo | Riferimento | 25–40% più corto, tipico |
| Requisiti di ispezione | Totale per configurazione; posizioni trasversali tra le funzionalità | In sintesi: tutte le caratteristiche da un unico sistema di riferimento |
Allineamento del processo al pezzo: quadro decisionale
La scelta tra tornitura CNC, fresatura CNC e lavorazione combinata tornitura-fresatura deriva da un’analisi geometrica delle caratteristiche del pezzo.
Fase 1 — Identificare il tipo di elemento principale: Le caratteristiche critiche in termini di tolleranza (diametri dei cuscinetti, superfici di tenuta, gradini concentrici) sono definite dalla rotazione attorno a un asse centrale oppure dalla posizione in un sistema di coordinate cartesiane (posizione della superficie piana, posizione della disposizione dei fori, profondità della cavità)?
Fase 2 — Individuare le caratteristiche secondarie: Il pezzo presenta caratteristiche rotazionali primarie e caratteristiche prismatiche secondarie (albero con scanalature), oppure caratteristiche prismatiche primarie e caratteristiche rotazionali secondarie (alloggiamento con foro di precisione)?
Fase 3 — Valutare la relazione posizionale tra i gruppi di elementi: Se le operazioni di tornitura e fresatura devono essere correlate tra loro con una tolleranza inferiore a circa ±0,030 mm, un approccio che prevede l’utilizzo di due macchine potrebbe non garantire il rispetto della tolleranza richiesta; in tal caso, la lavorazione combinata di tornitura e fresatura in un unico serraggio rappresenta la soluzione corretta.
Fase 4 — Valutare i volumi di produzione e l'efficienza economica dei tempi di ciclo: Nella produzione ad alto volume (da centinaia a migliaia di pezzi al mese), il tempo di ciclo incide sui costi. La tornitura è in genere da 40 a 70% più veloce della fresatura per una rimozione di materiale equivalente su elementi cilindrici. Le macchine combinate tornio-fresatrice hanno tariffe orarie più elevate rispetto ai torni autonomi, ma riducono il tempo totale di produzione sui pezzi ibridi, determinando una riduzione netta dei costi.
Assegnazioni tipiche relative ai processi:
| Tipo di componente | Processo primario | Processo secondario |
|---|---|---|
| Albero (cilindrico liscio) | Tornitura CNC | Nessuno |
| Albero con scanalatura per chiavetta e superfici piatte | Tornitura CNC | Fresatura (o lavorazione con utensili motorizzati su torni-fresatrici) |
| Grezza per ingranaggi | Tornitura CNC | Nessuno (taglio degli ingranaggi separato) |
| Alloggiamento o staffa | Fresatura CNC | Alesatura (se sono richieste forature di precisione) |
| Collettore idraulico | Fresatura CNC | Nessuna (tutte le caratteristiche di fresatura) |
| Raccordo idraulico | Tornitura CNC | Fresatura (preferibilmente tornitura-fresatura) |
| Connettore aerospaziale | CNC tornitura + fresatura | Si preferisce tornio-fresatrice |
| Vite ossea per uso medico | Tornitura CNC (tipo svizzero) | Nessuno |
Punti di forza
- La geometria è il fattore determinante principale nella scelta del processo: le caratteristiche definite dalla rotazione (diametri, concentricità, filettature) sono di competenza del tornio; le caratteristiche definite dalla posizione cartesiana (facce piane, cavità, fori multidirezionali) sono di competenza della fresatrice. Non si tratta di una questione di preferenze: l’utilizzo di un processo non adeguato alla geometria comporta un aumento dei costi e una riduzione della qualità.
- Il vantaggio in termini di precisione offerto dal tornio CNC per gli alberi con diametri multipli risiede nella concentricità, non nella precisione delle singole caratteristiche: tutti i diametri prodotti in un’unica configurazione di tornitura condividono lo stesso riferimento rotazionale, garantendo una concentricità compresa tra 0,005 e 0,015 mm TIR senza necessità di ulteriori dispositivi di fissaggio. Il riposizionamento dello stesso pezzo su una fresatrice comporta un errore di posizionamento compreso tra 0,020 e 0,050 mm per ogni configurazione.
- Il vantaggio della fresatura CNC è l'accessibilità su più facce e il posizionamento arbitrario delle caratteristiche: un centro di lavorazione realizza tutte le caratteristiche di un blocco collettore — fori, filettature, superfici piane, cavità — a partire da un unico sistema di coordinate definito una sola volta in fase di configurazione, con una precisione posizionale compresa tra ±0,010 e 0,025 mm su tutta la superficie.
- La lavorazione combinata tornitura-fresatura è la scelta corretta quando le tolleranze di posizione tra le caratteristiche tornite e quelle fresate sono inferiori a circa ±0,030 mm: l’alternativa — la produzione sequenziale su due macchine — comporta un errore di riposizionamento che potrebbe superare la tolleranza. La lavorazione combinata tornio-fresatrice con un unico serraggio elimina questa fonte di errore.
- È il costo totale di produzione, e non la tariffa oraria della macchina, a determinare la redditività del processo: le macchine combinate tornio-fresatrice presentano tariffe orarie più elevate rispetto ai torni o ai centri di fresatura autonomi, ma riducono il numero di configurazioni, le operazioni di movimentazione e i tempi di ispezione. Nel caso di pezzi ibridi complessi, il costo totale è in genere inferiore del 25–40% su un centro combinato tornio-fresatrice rispetto a macchine separate, nonostante la tariffa più elevata.
- I due errori più comuni nella scelta del processo sono: (1) ricorrere alla fresatura per gli alberi cilindrici poiché si dispone di fresatrici, generando tempi di ciclo superflui e una concentricità inferiore; e (2) pianificare operazioni separate di tornitura e fresatura senza considerare se la tolleranza di posizione tra le rispettive caratteristiche possa essere rispettata durante il cambio di serraggio.
- Per i team di approvvigionamento e progettazione OEM: durante la revisione dei disegni dei componenti, verificare se le caratteristiche sono definite in modo rotazionale (specificare “tornitura”), in modo cartesiano (specificare “fresatura”) o entrambi (specificare “tornitura-fresatura” oppure confermare l’approccio del fornitore riguardo alla tolleranza posizionale tra caratteristiche incrociate). Un disegno che specifichi una tolleranza di ±0,015 mm tra un diametro esterno tornito e un foro trasversale fresato richiede o un approccio di tornitura-fresatura o un sistema di fissaggio eccezionale in un processo a due macchine — ciò dovrebbe essere confermato prima dell’inizio della produzione, non scoperto durante l’ispezione del primo articolo.
Domande frequenti
Qual è la differenza tra tornitura CNC e fresatura CNC?
La tornitura CNC prevede la rotazione del pezzo nel mandrino della macchina mentre un utensile da taglio fisso asporta il materiale; consente di realizzare elementi cilindrici (diametri esterni, fori, filettature, conicità, scanalature) con un’eccellente concentricità tra gli elementi prodotti nella stessa configurazione. La fresatura CNC fa ruotare l’utensile da taglio mentre il pezzo rimane fermo e si sposta lungo gli assi lineari e rotazionali della macchina; consente di realizzare superfici piane, tasche, fori multidirezionali e contorni 3D complessi. Il processo corretto per una determinata forma è determinato dalla geometria della stessa: le forme rotanti/assialsimmetriche vanno lavorate su un tornio; le forme piane/posizionali vanno lavorate su una fresatrice. L’utilizzo di un processo non adeguato alla geometria aumenta il tempo di ciclo, riduce la precisione o entrambe le cose.
Quale processo è più preciso: la tornitura o la fresatura?
Nessuno dei due è intrinsecamente più preciso; ciascuno è più preciso per il tipo di caratteristica che è stato progettato per produrre. La tornitura CNC produce una concentricità tra più diametri compresa tra 0,005 e 0,015 mm di TIR quando tutti i diametri vengono lavorati in un’unica configurazione: un livello di concentricità che la fresatura CNC non può eguagliare per le stesse caratteristiche senza un sistema di fissaggio eccezionale. La fresatura CNC garantisce una precisione di posizionamento tra fori e superfici multiple compresa tra ±0,010 e 0,025 mm rispetto a un sistema di coordinate comune — una precisione che un tornio non può raggiungere per caratteristiche non rotazionali. Il confronto non verte su “quale sia più preciso”, ma su “quale sia più preciso per questo tipo di caratteristica”.”
In quali casi un pezzo richiede sia la tornitura CNC sia la fresatura CNC?
Un pezzo richiede entrambi i processi quando presenta sia caratteristiche definite in senso rotazionale (diametri dei cuscinetti, filettature, fori concentrici che devono essere perfettamente allineati) sia caratteristiche definite in senso cartesiano (facce piane, fori trasversali, scanalature per chiavette, tasche). Un raccordo idraulico con corpo filettato e facce esagonali è un esempio tipico: la filettatura e il diametro esterno sono caratteristiche di tornitura; le facce esagonali e i fori trasversali sono caratteristiche di fresatura. Questi pezzi si producono al meglio su un centro di lavoro tornio-fresatrice, che gestisce entrambi i tipi di caratteristiche in un'unica configurazione, mantenendo il rapporto posizionale tra le caratteristiche tornite e fresate entro i limiti di precisione della macchina (±0,010–0,020 mm) anziché aggiungere errori di riposizionamento.
Che cos’è la lavorazione con fresatura-tornitura e quando è opportuno specificarla?
La lavorazione tornio-fresatrice (nota anche come fresatura-tornitura o lavorazione multitasking) prevede l’utilizzo di una macchina dotata sia di un mandrino rotante per il pezzo (per le operazioni di tornitura) sia di posizioni per utensili motorizzati nella torretta (per le operazioni di fresatura, foratura e maschiatura). Tutte le caratteristiche vengono realizzate in un unico serraggio, con le caratteristiche sia di tornitura che di fresatura riferite allo stesso sistema di coordinate della macchina. La lavorazione tornitura-fresatura è la scelta corretta quando: il pezzo presenta caratteristiche sia tornite che fresate; la tolleranza posizionale tra una caratteristica tornita e una fresata è inferiore a circa ±0,030 mm (valore che potrebbe non essere raggiungibile in caso di riattrezzaggio su macchine separate); oppure quando è necessario ridurre il numero di allestimenti per diminuire il tempo totale di produzione su pezzi ibridi complessi.
È più economico la tornitura CNC o la fresatura CNC?
Per i pezzi puramente cilindrici, la tornitura CNC risulta sostanzialmente meno costosa per singolo pezzo: le velocità di asportazione del materiale sono più elevate, l’allestimento dell’utensile è più semplice e la produzione con un unico allestimento elimina i costi generali legati al ri-fissaggio. La tornitura è in genere 40–70% più veloce della fresatura per un’asportazione di materiale cilindrico equivalente. Per i pezzi prismatici che richiedono facce piane, tasche ed elementi multidirezionali, la fresatura è l’unico processo applicabile: il confronto dei costi con la tornitura non è significativo poiché la tornitura non è in grado di realizzare tali elementi. Per i pezzi ibridi, la lavorazione combinata tornitura-fresatura presenta una tariffa oraria più elevata rispetto a entrambi i processi considerati singolarmente, ma riduce il tempo totale di produzione del 25–40%, rendendo il costo totale del pezzo inferiore nonostante la tariffa oraria più elevata della macchina.
Scritto dal team di ingegneri CMS con oltre 15 anni di esperienza nella tornitura, fresatura e tornitura-fresatura nella produzione di alberi, boccole, raccordi, connettori, collettori, alloggiamenti e componenti complessi con caratteristiche multiple in alluminio, acciaio inossidabile, titanio, Inconel e tecnopolimeri per programmi di produzione OEM nei settori automobilistico, aerospaziale, dei dispositivi medici, dell’automazione industriale e dei sistemi fluidici. Riferimenti tecnici: Machinery’s Handbook (Operazioni di tornitura e fresatura), Guide applicative per tornitura e fresatura di Sandvik Coromant, Kalpakjian S. e Schmid S.R. — Ingegneria e tecnologia di produzione (capitoli su tornitura e fresatura), SME Fundamentals of Tool Design.
Siete alla ricerca di componenti CNC torniti, fresati o lavorati con tornitura e fresatura combinate?
Noi di CMS offriamo servizi di tornitura CNC, fresatura 3 e 5-axis e lavorazioni combinate di tornitura e fresatura nell’ambito di programmi di produzione integrati, con consulenza sulla scelta dei processi già in fase di preventivazione, revisione DFM per l’adeguamento tra geometria e processo e ispezione del primo articolo CMM.
[Richiedi una valutazione della scelta del processo e un preventivo di lavorazione →]


