
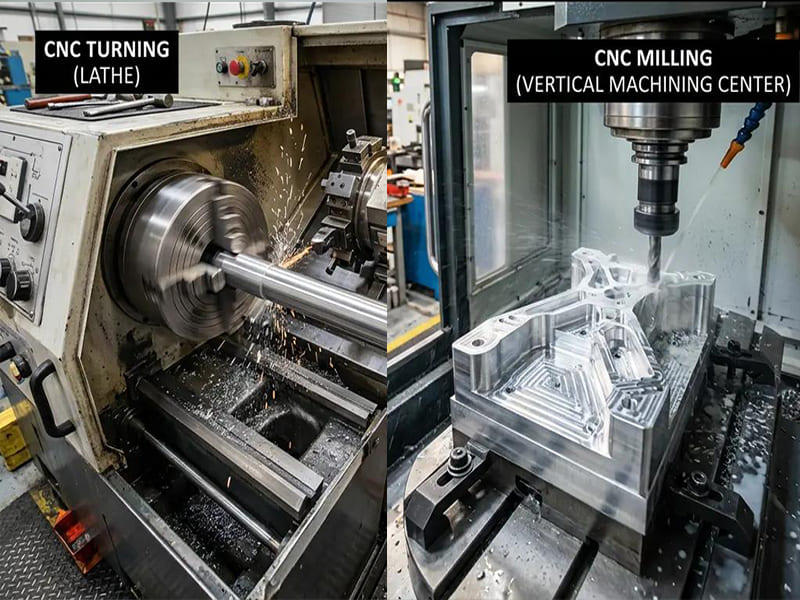
Réponse rapide : Le tournage CNC et le fraisage CNC sont les deux principaux procédés de fabrication soustractive, et le choix correct est déterminé presque entièrement par la géométrie de la pièce. Le tournage CNC fait tourner la pièce dans la broche tandis qu'un outil de coupe stationnaire se déplace en X et Z ; il est optimisé pour les caractéristiques à symétrie rotationnelle — diamètres extérieurs, alésages, filetages, cônes et gorges — atteignant une concentricité de 0,005 à 0,020 mm entre les caractéristiques usinées dans le même montage. Le fraisage CNC déplace un outil rotatif à plusieurs dents sur une pièce stationnaire en X, Y, Z (et sur les axes rotatifs des machines 4 et 5-axis) ; il est optimisé pour les surfaces planes, les poches, les rainures, les perçages multidirectionnels et les contours 3D complexes. De nombreuses pièces réelles — raccords hydrauliques, connecteurs aérospatiaux, arbres d'instruments médicaux — ne sont ni purement cylindriques ni purement prismatiques. Ces pièces hybrides sont correctement produites par tournage-fraisage (une machine équipée à la fois d'une broche de tournage et d'outils de fraisage motorisés dans la tourelle), qui réalise toutes les caractéristiques en un ou deux montages et élimine l'erreur de positionnement que des montages séparés de tournage et de fraisage accumuleraient. Sur une pièce hybride complexe nécessitant quatre opérations distinctes, le tournage-fraisage réduit généralement le temps de production total de 25 à 40% par rapport au tournage et au fraisage séquentiels sur des machines séparées.
Pourquoi le tournage et le fraisage CNC sont fondamentalement différents
Les deux procédés produisent des pièces métalliques de précision à l'aide d'outils de coupe contrôlés par ordinateur. Les deux peuvent atteindre des tolérances dans la plage de ±0,010 à 0,020 mm sur leurs types de caractéristiques respectifs. Les deux sont utilisés dans les applications aérospatiales, médicales, automobiles et industrielles. La similitude s'arrête là.
La différence de mouvement est la différence opérationnelle : En tournage, la pièce tourne à grande vitesse (généralement 200 à 5 000 tr/min selon le diamètre et le matériau) et l'outil de coupe se déplace linéairement en X et Z. Comme tous les diamètres sont usinés pendant que la pièce tourne sur le même axe de broche, la concentricité entre les caractéristiques est intrinsèquement contrôlée par le faux-rond de la broche (généralement 0,003 à 0,010 mm sur un tour de précision). Un arbre avec cinq diamètres différents produit en un seul montage de tournage a les cinq diamètres référencés au même axe de rotation, et leur concentricité est déterminée uniquement par la précision de la machine — et non par des erreurs de re-fixation.
En fraisage, l'outil tourne (généralement 3 000 à 20 000 tr/min pour les fraises en carbure dans l'acier et l'aluminium) et la pièce est fixe. L'outil peut se déplacer dans n'importe quelle combinaison d'axes linéaires et, dans les configurations 4 et 5-axis, la pièce ou l'outil s'incline pour accéder aux caractéristiques à n'importe quel angle. Cette liberté géométrique rend le fraisage capable de produire essentiellement toute forme qui ne dépend pas de la symétrie rotationnelle. Les poches à fond plat et parois verticales, les surfaces profilées à courbure variable et les perçages à des angles arbitraires par rapport aux faces de référence de la pièce sont toutes des caractéristiques naturelles du fraisage.
Pourquoi vous ne pouvez pas simplement substituer l'un à l'autre : Utiliser une fraiseuse pour produire un arbre concentrique avec plusieurs portées de palier nécessite plusieurs montages (un pour chaque diamètre qui doit être accessible depuis une direction d'approche différente), et chaque montage introduit une erreur de fixation. Un décalage de référence de 0,015 mm par montage accumulé sur quatre montages produit une incertitude de positionnement totale de 0,030 à 0,060 mm entre la première et la dernière caractéristique — ce qui peut dépasser la tolérance du dessin pour la concentricité entre les portées de palier. Le tournage produit le même arbre en un seul montage avec une concentricité contrôlée par la broche à 0,005–0,015 mm TIR.
Inversement, utiliser un tour pour produire un bloc de collecteur hydraulique avec plusieurs faces d'étanchéité planes, des orifices transversaux percés à divers angles et des orifices NPT filetés sur plusieurs faces nécessite un repositionnement continu — essentiellement une redéfinition du montage pour chaque groupe de caractéristiques. Cela annule l'efficacité qui rend les tours économiques pour les caractéristiques rondes et produit l'erreur de positionnement multi-montages discutée ci-dessus. Un centre d'usinage à fraiser produit toutes les faces planes, poches et orifices transversaux à partir d'un système de coordonnées défini avec une précision de positionnement de ±0,015 à 0,030 mm entre les caractéristiques.
Tournage CNC : quand c'est le bon choix
Le tournage CNC est correct lorsque les caractéristiques principales de la pièce — celles dont la précision dimensionnelle et les relations affectent le plus directement la fonction — sont définies par la rotation : diamètres extérieurs, alésages intérieurs, filetages, cônes et relations concentriques entre les caractéristiques le long d'un axe central.
Tolérance de diamètre et finition de surface : Le tournage de finition atteint des tolérances de diamètre de ±0,010 à 0,025 mm en production ; avec un montage soigné et un contrôle de processus, ±0,005 à 0,010 mm est réalisable. La finition de surface sur les diamètres tournés est de Ra 0,8 à 3,2 µm selon l'avance, le rayon de nez de plaquette et le matériau — la finition à avance réduite avec une plaquette à wiper atteint Ra 0,4 à 0,8 µm. Ces chiffres s'appliquent directement aux sièges de palier, aux ajustements coulissants et aux diamètres d'étanchéité.
Concentricité grâce à l'usinage en montage unique : L'avantage critique du tournage pour les composants avec plusieurs diamètres concentriques (arbres étagés, portées de palier à différents endroits le long de l'axe, filetages au même diamètre ou à un diamètre différent du corps de l'arbre) est que toutes ces caractéristiques partagent la même référence rotationnelle. La concentricité entre la première et la dernière portée de palier sur un arbre de 200 mm, produit en un seul montage de tournage, est contrôlée par le faux-rond de la broche et la stabilité thermique de la machine — généralement 0,005 à 0,015 mm TIR — et non par l'habileté de l'opérateur à re-fixer.
Filetage en tournage CNC : Le filetage au tour à un point synchronise l'avance de l'axe Z à exactement un pas de filet par révolution de broche, produisant des filets hélicoïdaux concentriques avec le diamètre de l'arbre. Toute forme de filet pouvant être décrite mathématiquement — métrique ISO, UN/UNF, ACME, en dents de scie, API pipe — peut être programmée et usinée sans outillage dédié. La tolérance de filet selon les classes ISO 965 4g/6g pour les filets externes et 6H pour les filets internes est fiablement atteignable en production.
Applications où le tournage est le choix le plus économique : Arbres de transmission et de moteur (plusieurs diamètres de paliers sur un même axe), tiges de vérins hydrauliques (diamètre extérieur de précision avec chromage), tiroirs de distributeurs pneumatiques (plusieurs gradins de diamètres d'étanchéité), arbres de roues de pompes, vis à os médicales et vis d'implant (plage M1,5–M8), ainsi que toute production en grand volume de composants cylindriques étagés où le temps de cycle est le principal facteur de coût.
| Caractéristique de tournage CNC | Capacité de production typique |
|---|---|
| Tolérance du diamètre extérieur | ±0,010–0,025 mm standard ; ±0,005–0,010 mm précision |
| Diamètre d'alésage (alésage) | ±0,010–0,020 mm |
| Longueur de pièce (surfaçage) | ±0,025–0,050 mm |
| Concentricité (même montage) | 0,005–0,015 mm TIR |
| Finition de surface | Ra 0,8–1,6 µm (finition) ; Ra 0,4–0,8 µm (insert wiper) |
| Classe de filetage | ISO 6g/6H standard ; 4g disponible |
Fraisage CNC : quand c'est le bon choix
Le fraisage CNC est approprié lorsque les caractéristiques principales — surfaces planes, poches fermées, rainures, trous multidirectionnels et contours 3D complexes — nécessitent que l'outil approche la pièce depuis plusieurs directions qui ne peuvent pas être prises en charge par un seul axe de rotation.
Planéité et état de surface sur les caractéristiques planes : Le surfaçage avec une fraise à surfacer de grand diamètre ou une fraise à plaquettes indexables produit une planéité de ±0,010–0,025 mm sur la zone usinée avec un état de surface Ra 0,4–1,6 µm selon la géométrie de la plaquette et l'avance. Cela est essentiel pour les faces d'étanchéité, les surfaces de référence de précision et les interfaces d'assemblage nécessitant une planéité contrôlée.
Précision de position des caractéristiques percées et fraisées : Dans un centre d'usinage CNC, une précision de position de trou de ±0,010–0,025 mm est réalisable avec un outillage et un processus standard. Les centres d'usinage haute précision 5-axis avec structures thermiquement stables et étalonnage laser atteignent une précision de position de ±0,005–0,010 mm. Pour un bloc distributeur avec 12 orifices taraudés à des positions définies sur plusieurs faces, cette précision de position — maintenue sur toute la pièce dans un système de coordonnées unique — est l'avantage clé du fraisage par rapport à toute approche basée sur le tournage.
Usinage de poches et géométrie complexe : La fraise en bout produit des poches fermées, des îlots internes et des cavités qu'aucune opération de tournage ne peut créer. Pour les boîtiers électroniques avec géométrie de cavité interne, les supports structurels avec poches d'allègement et les noyaux de moules avec surfaces de cavité 3D complexes, le fraisage est le seul processus applicable pour ces caractéristiques.
Accessibilité multi-faces : En usinage 3 axes, la pièce doit être repositionnée pour accéder aux caractéristiques sur différentes faces — l'erreur de décalage de référence s'accumule. En usinage 5-axis, la broche s'incline pour approcher les caractéristiques sur plusieurs faces sans repositionnement, maintenant le système de coordonnées et réduisant l'erreur de position à la précision de montage unique de la machine. Pour les pièces avec des caractéristiques sur cinq ou six faces (blocs distributeurs, boîtiers, blocs connecteurs), l'usinage 5-axis offre à la fois des avantages d'efficacité et de précision.
Applications où le fraisage est le bon choix : Blocs distributeurs hydrauliques et pneumatiques, boîtiers et enceintes électroniques, supports structurels avec caractéristiques d'allègement, noyaux et cavités de moules d'injection, composants structurels aérospatiaux avec surfaces composées, et tout composant prismatique avec caractéristiques multidirectionnelles.
Usinage Tournage-Fraisage : quand les pièces nécessitent les deux processus
De nombreuses pièces de production ne sont ni purement cylindriques ni purement prismatiques. Un raccord hydraulique a un corps cylindrique fileté (une caractéristique de tournage) et des méplats pour clé hexagonale et des orifices percés transversalement (caractéristiques de fraisage). Un arbre d'instrument médical a un diamètre extérieur de précision et des filetages (tournage) ainsi que des méplats fraisés, des trous et des rainures (fraisage). Un connecteur aérospatial a un corps tourné avec des alésages de précision et une bride de montage fraisée avec des rainures de clavette.
L'approche à deux machines et ses limites : Produire une pièce hybride sur des machines de tournage et de fraisage séparées nécessite de transférer la pièce entre les machines, de la remonter et de rétablir la référence pour l'opération de fraisage par rapport aux caractéristiques tournées. Ce décalage de référence introduit une erreur de position entre les caractéristiques tournées (référencées à l'axe de broche du tour) et les caractéristiques fraisées (référencées à la référence de la fraiseuse). Pour un trou transversal qui doit être positionné à ±0,020 mm de la ligne centrale de l'arbre, le remontage sur une fraiseuse séparée peut produire une erreur de position de ±0,030–0,050 mm — dépassant la tolérance.
Usinage tournage-fraisage (également appelé fraisage-tournage ou usinage multitâche) : Un centre de tournage-fraisage a une broche de tournage pour la rotation primaire de la pièce plus des positions d'outils motorisés dans la tourelle — des positions de broche rotatives qui maintiennent des fraises en bout, des forets, des porte-tarauds et d'autres outils de fraisage. La pièce est maintenue dans la broche de tournage et toutes les opérations de tournage sont effectuées ; puis l'axe C (indexation de broche) positionne la pièce à une orientation angulaire définie, et l'outil motorisé fraise des méplats, perce des trous transversaux et coupe des rainures de clavette — le tout dans le même montage, avec toutes les caractéristiques référencées au même système de coordonnées machine.
La précision de position des caractéristiques fraisées par rapport aux caractéristiques tournées sur un centre de tournage-fraisage est déterminée par la précision d'indexation de l'axe C et le positionnement des outils motorisés — typiquement ±0,010–0,020 mm, comparable à une opération de fraisage autonome mais sans l'erreur de remontage qui s'appliquerait autrement.
Comparaison du coût total pour une pièce hybride complexe :
| Élément de coût | Tournage + Fraisage séparés | Tournage-Fraisage (Configuration unique) |
|---|---|---|
| Opérations machine | Tournage + transfert + fraisage | Tout en un seul cycle |
| Nombre de montages | 2–4 (configurations de tournage + fraisage) | 1–2 |
| Transfert et manutention | Requis ; ajoute un risque d'endommagement | Éliminé |
| Décalage de référence entre tournage et fraisage | 0,020–0,050 mm (dépend du montage) | ±0,010–0,020 mm (contrôlé par la machine) |
| Temps de cycle total | Référence | 25–40 % plus court en général |
| Exigences d'inspection | Complet par configuration ; positions inter-caractéristiques | Simplifié ; toutes les caractéristiques à partir d'une seule référence |
Adapter le procédé à la pièce : Cadre de décision
Le choix entre le tournage, le fraisage et le tournage-fraisage découle d'une analyse géométrique des caractéristiques de la pièce.
Étape 1 — Identifier le type de caractéristique principal : Les caractéristiques critiques en tolérance (diamètres de paliers, surfaces d'étanchéité, épaulements concentriques) sont-elles définies par une rotation autour d'un axe central, ou sont-elles définies par une position dans un système de coordonnées cartésien (position de face plane, position de motif de trous, profondeur de poche) ?
Étape 2 — Identifier les caractéristiques secondaires : La pièce possède-t-elle des caractéristiques rotationnelles primaires et des caractéristiques prismatiques secondaires (arbre avec méplats), ou des caractéristiques prismatiques primaires et des caractéristiques rotationnelles secondaires (carter avec alésage de précision) ?
Étape 3 — Évaluer la relation de position entre les groupes de caractéristiques : Si les caractéristiques de tournage et les caractéristiques de fraisage doivent être liées entre elles avec une tolérance plus serrée qu'environ ±0,030 mm, une approche à deux machines peut ne pas respecter la tolérance de manière fiable, et le tournage-fraisage en une seule configuration est la solution correcte.
Étape 4 — Considérer le volume de production et l'économie du temps de cycle : Pour la production en grand volume (des centaines à des milliers de pièces par mois), le temps de cycle détermine le coût. Le tournage est généralement 40 à 70 % plus rapide que le fraisage pour un enlèvement de matière équivalent sur les caractéristiques cylindriques. Les machines de tournage-fraisage ont des taux horaires plus élevés que les tours autonomes mais réduisent le temps de production total sur les pièces hybrides, produisant une réduction nette des coûts.
Affectations de procédés courantes :
| Type de pièce | Procédé principal | Procédé secondaire |
|---|---|---|
| Arbre (cylindrique simple) | Tournage CNC | Aucun |
| Arbre avec clavette et méplats | Tournage CNC | Fraisage (ou outillage motorisé sur tournage-fraisage) |
| Ébauche d'engrenage | Tournage CNC | Aucun (taillage d'engrenage séparé) |
| Carter ou support | Fraisage CNC | Alésage (si des alésages de précision sont requis) |
| Bloc hydraulique | Fraisage CNC | Aucun (toutes les caractéristiques de type fraisage) |
| Raccord hydraulique | Tournage CNC | Fraisage (tournage-fraisage préféré) |
| Connecteur aérospatial | Tournage + fraisage | Tournage-fraisage préféré |
| Vis à os médicale | Tournage (type suisse) | Aucun |
Principaux enseignements
- La géométrie est le principal déterminant du choix du procédé: les caractéristiques définies par rotation (diamètres, concentricité, filetages) relèvent d'une machine de tournage ; les caractéristiques définies par position cartésienne (faces planes, poches, trous multidirectionnels) relèvent d'une machine de fraisage. Ce n'est pas une préférence — utiliser le mauvais procédé pour la géométrie ajoute des coûts et réduit la qualité.
- L’avantage de précision du tournage CNC pour les arbres multi-diamètres est la concentricité, et non la précision individuelle des caractéristiques: tous les diamètres produits en un seul montage de tournage partagent la même référence de rotation, produisant une concentricité de 0,005–0,015 mm TIR sans fixation supplémentaire. Un re-montage de la même pièce sur une fraiseuse introduit une erreur de positionnement de 0,020–0,050 mm par montage.
- L’avantage du fraisage CNC est l’accès multi-faces et le positionnement arbitraire des caractéristiques: un centre d’usinage produit toutes les caractéristiques d’un bloc collecteur — trous, filetages, faces planes, poches — à partir d’un seul système de coordonnées défini une fois au montage, avec une précision de positionnement de ±0,010–0,025 mm sur l’ensemble.
- L’usinage tournage-fraisage est le bon choix lorsque les tolérances de positionnement entre les caractéristiques tournées et fraisées sont plus serrées qu’environ ±0,030 mm: l’alternative — production séquentielle sur deux machines — introduit une erreur de re-montage qui peut dépasser la tolérance. L’usinage tournage-fraisage en un seul montage élimine cette source d’erreur.
- Le coût total de production, et non le taux horaire machine, détermine l’économie du procédé: les machines de tournage-fraisage ont des taux horaires plus élevés que les tours ou centres de fraisage autonomes, mais réduisent le nombre de montages, la manutention et le temps d’inspection. Sur les pièces hybrides complexes, le coût total est généralement inférieur de 25–40% sur un centre de tournage-fraisage que sur des machines séparées, malgré le taux plus élevé.
- Les deux erreurs les plus courantes de sélection de procédé sont: (1) utiliser le fraisage pour des arbres cylindriques parce que les fraiseuses sont disponibles, produisant un temps de cycle inutile et une concentricité inférieure ; et (2) planifier des opérations de tournage et de fraisage séparées sans vérifier si la tolérance de positionnement entre leurs caractéristiques respectives peut être atteinte à travers le re-montage.
- À l'attention des équipes d'approvisionnement et de conception des équipementiers: lors de l’examen des dessins de pièces, identifier si les caractéristiques sont définies en rotation (spécifier le tournage), définies en cartésien (spécifier le fraisage), ou les deux (spécifier le tournage-fraisage ou confirmer l’approche du fournisseur pour la tolérance de positionnement inter-caractéristiques). Un dessin qui spécifie ±0,015 mm entre un diamètre extérieur tourné et un trou transversal fraisé nécessite soit une approche tournage-fraisage, soit une fixation exceptionnelle sur un procédé à deux machines — cela doit être confirmé avant le début de la production, et non découvert lors de la première inspection d’article.
Questions fréquemment posées
Quelle est la différence entre le tournage CNC et le fraisage CNC ?
Le tournage CNC fait tourner la pièce dans la broche de la machine tandis qu’un outil de coupe stationnaire enlève de la matière — il produit des caractéristiques cylindriques (diamètres extérieurs, alésages, filetages, cônes, gorges) avec une excellente concentricité entre les caractéristiques produites dans le même montage. Le fraisage CNC fait tourner l’outil de coupe tandis que la pièce reste stationnaire et se déplace à travers les axes linéaires et rotatifs de la machine — il produit des surfaces planes, des poches, des trous multidirectionnels et des contours 3D complexes. Le procédé correct pour une caractéristique donnée est déterminé par la géométrie de la caractéristique : les caractéristiques rotatives/axisymétriques relèvent d’une machine de tournage ; les caractéristiques planes/de position relèvent d’une machine de fraisage. Utiliser le mauvais procédé pour la géométrie augmente le temps de cycle, réduit la précision, ou les deux.
Quel procédé est le plus précis — le tournage ou le fraisage ?
Aucun n’est intrinsèquement plus précis ; chacun est plus précis pour le type de caractéristique qu’il est conçu pour produire. Le tournage CNC produit une concentricité entre plusieurs diamètres de 0,005–0,015 mm TIR lorsque tous les diamètres sont usinés en un seul montage — un niveau de concentricité que le fraisage CNC ne peut pas égaler pour les mêmes caractéristiques sans fixation exceptionnelle. Le fraisage CNC produit une précision de positionnement entre plusieurs trous et faces de ±0,010–0,025 mm référencée à un système de coordonnées commun — une précision qu’une machine de tournage ne peut pas atteindre pour les caractéristiques non rotatives. La comparaison n’est pas “ lequel est le plus précis ” mais “ lequel est le plus précis pour ce type de caractéristique ”.”
Quand une pièce nécessite-t-elle à la fois le tournage CNC et le fraisage CNC ?
Une pièce nécessite les deux procédés lorsqu’elle possède à la fois des caractéristiques définies en rotation (diamètres de palier, filetages, alésages concentriques qui doivent tourner rond) et des caractéristiques définies en cartésien (faces planes, trous transversaux, clavettes, poches). Un raccord hydraulique avec un corps fileté et des méplats hexagonaux est un exemple typique : le filetage et le diamètre extérieur sont des caractéristiques de tournage ; les méplats hexagonaux et les trous transversaux sont des caractéristiques de fraisage. Ces pièces sont mieux produites sur un centre de tournage-fraisage, qui traite les deux types de caractéristiques en un seul montage, maintenant la relation de positionnement entre les caractéristiques tournées et fraisées dans la précision de la machine (±0,010–0,020 mm) plutôt que d’ajouter une erreur de re-montage.
Qu’est-ce que l’usinage tournage-fraisage et quand doit-il être spécifié ?
L’usinage tournage-fraisage (également appelé fraisage-tournage ou usinage multitâche) utilise une machine équipée à la fois d’une broche de pièce rotative (pour les opérations de tournage) et de positions d’outils motorisés dans la tourelle (pour les opérations de fraisage, perçage et taraudage). Toutes les caractéristiques sont produites en un seul montage, avec les caractéristiques de tournage et de fraisage référencées au même système de coordonnées machine. Le tournage-fraisage est la spécification correcte lorsque : la pièce possède à la fois des caractéristiques tournées et fraisées ; la tolérance de positionnement entre une caractéristique tournée et une caractéristique fraisée est plus serrée qu’environ ±0,030 mm (ce qui peut ne pas être atteignable à travers un re-montage sur des machines séparées) ; ou lorsqu’une réduction du nombre de montages est nécessaire pour réduire le temps de production total sur des pièces hybrides complexes.
Le tournage CNC ou le fraisage CNC est-il moins cher ?
Pour les pièces purement cylindriques, le tournage CNC est nettement moins coûteux par pièce : les taux d’enlèvement de matière sont plus élevés, le montage des outils est plus simple, et la production en un seul serrage élimine les frais de re-fixation. Le tournage est généralement 40 à 70 % plus rapide que le fraisage pour un enlèvement de matière cylindrique équivalent. Pour les pièces prismatiques nécessitant des faces planes, des poches et des caractéristiques multidirectionnelles, le fraisage est le seul procédé applicable — la comparaison des coûts avec le tournage n’a pas de sens car le tournage ne peut pas produire ces caractéristiques. Pour les pièces hybrides, l’usinage tournage-fraisage a un taux horaire plus élevé que chacun des procédés individuels, mais réduit le temps de production total de 25 à 40 %, ce qui rend le coût total de la pièce inférieur malgré le taux machine plus élevé.
Rédigé par l’équipe d’ingénierie CMS avec plus de 15 ans d’expérience en tournage CNC, fraisage et usinage tournage-fraisage, produisant des arbres, bagues, raccords, connecteurs, collecteurs, boîtiers et composants complexes à caractéristiques multiples en aluminium, acier inoxydable, titane, Inconel et plastiques techniques pour les programmes de fabrication OEM dans les secteurs automobile, aérospatial, des dispositifs médicaux, de l’automatisation industrielle et des systèmes fluidiques. Références techniques : Machinery’s Handbook (opérations de tournage et de fraisage), guides d’application de tournage et de fraisage Sandvik Coromant, Kalpakjian S. et Schmid S.R. — Manufacturing Engineering and Technology (chapitres sur le tournage et le fraisage), SME Fundamentals of Tool Design.
Vous cherchez à vous approvisionner en composants usinés par tournage CNC, fraisage ou tournage-fraisage ?
Chez CMS, nous fournissons le tournage CNC, le fraisage 3 axes et 5-axis, ainsi que l’usinage tournage-fraisage dans des programmes de production intégrés — avec des conseils de sélection des procédés à l’étape de la soumission, une revue DFM pour l’adéquation géométrie-procédé, et une inspection première pièce CMM.
[Demander une analyse des procédés d'usinage et un devis d'usinage →]


