
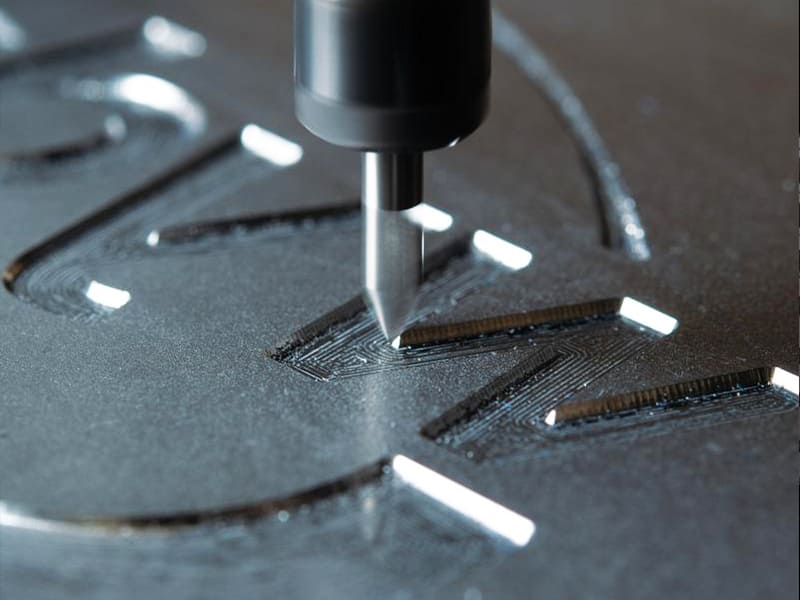
Schnelle Antwort: CNC-Gravur ist ein subtraktiver Bearbeitungsprozess, bei dem ein rotierendes Schneidwerkzeug physisch Material entfernt, um dauerhafte Markierungen zu erzeugen – Seriennummern, Logos, QR-Codes und funktionale Muster – in Tiefen von 0,02–2 mm. Im Gegensatz zur Laserbeschriftung, die die Oberfläche durch Wärme in geringen Tiefen von 0,005–0,05 mm verändert, erzeugt die CNC-Gravur mechanisch dauerhafte Rillen, die Beschichtung, Abrieb, chemische Reinigung und langfristigen Verschleiß überstehen. Sie ist die richtige Methode für die Rückverfolgbarkeit in der Luft- und Raumfahrt, die UDI-Kennzeichnung medizinischer Geräte, industrielle Typenschilder und alle Anwendungen, bei denen Markierungen nach Oberflächenbehandlung oder längerer Betriebsbeanspruchung lesbar bleiben müssen.
Was ist CNC-Gravur?
CNC-Gravur ist ein subtraktiver Fertigungsprozess, bei dem ein rotierendes Schneidwerkzeug – typischerweise ein V-Bit, Schaftfräser oder spezieller Gravierfräser – Material von einer Werkstückoberfläche entlang computergesteuerter Werkzeugbahnen entfernt, um präzise, dauerhafte geometrische Merkmale zu erzeugen. Der Prozess wird durch G-Code gesteuert, der aus einem CAD/CAM-Workflow generiert wird, was eine hohe Positionsgenauigkeit (typisch ±0,01–0,05 mm) und vollständige Wiederholbarkeit über Produktionschargen gewährleistet.
Das charakteristische Merkmal der CNC-Gravur ist die physische Tiefe. Das Werkzeug schneidet in das Material und erzeugt eine vertiefte Rille, die als dreidimensionales Merkmal existiert und nicht nur als oberflächliche Farbveränderung oder Beschichtung. Diese Tiefe verleiht der CNC-Gravur ihre Haltbarkeit: Eine 0,3 mm tief gravierte Seriennummer auf einer Edelstahlkomponente für die Luft- und Raumfahrt bleibt nach Eloxieren, Lackieren, Kugelstrahlen, chemischer Reinigung und jahrelangem Abrieb vollständig lesbar – Bedingungen, die jede oberflächlich aufgebrachte Markierung zerstören würden.
Für Ingenieure und OEM-Einkaufsteams, die Teilemarkierungen spezifizieren, ist die Wahl zwischen CNC-Gravur, Laserbeschriftung und anderen Methoden grundsätzlich eine Frage von Haltbarkeit und Konformität. Wenn Markierungen die Betriebslebensdauer der Komponente überstehen müssen – und insbesondere, wenn sie Zwischenfertigungsschritte wie Beschichtung und Wärmebehandlung überstehen müssen – ist die CNC-Gravur die richtige Antwort.
Wie CNC-Gravur funktioniert: Der technische Workflow
Die CNC-Gravur folgt einem strukturierten digital-zu-physischen Workflow, bei dem Fehler, die in jeder Phase eingeführt werden, sich auf die Qualität der fertigen Markierung auswirken.
Stufe 1: CAD-Design
Der Gravurinhalt – Text, Logos, Symbole, Teilenummern, 2D-Datenmatrixcodes – wird als Vektorgeometrie in CAD-Software definiert. Kritische Designentscheidungen in dieser Phase umfassen:
Minimale Merkmalsgröße: Das kleinste Gravurmerkmal muss mit verfügbaren Werkzeugen erreichbar sein. Eine V-Bit-Spitze mit 0,1 mm Durchmesser kann 0,1 mm breite Linien erzeugen; der Versuch, eine 0,05 mm Linie mit diesem Werkzeug zu gravieren, führt zu einem unscharfen oder inkonsistenten Ergebnis. Als allgemeine Richtlinie sollte die minimale Linienbreite mindestens dem Werkzeugspitzendurchmesser entsprechen.
Schriftartauswahl: Für Textgravuren sind einzeilige (Strich-)Schriften deutlich effizienter und erzeugen sauberere Ergebnisse als gefüllte oder Konturschriften. Strichschriften definieren Text als einzelne Mittellinienbahn, der der Fräser direkt folgt; Konturschriften erfordern das Nachfahren eines geschlossenen Umfangs und möglicherweise das Füllen des Innenbereichs, was die Bearbeitungszeit für dasselbe visuelle Ergebnis vervielfacht.
Zeichengröße: Die minimale praktische Texthöhe für CNC-Gravur beträgt bei Standardwerkzeugen etwa 1,5–2 mm. Unterhalb dieser Höhe wird der Zeichenabstand zu eng für den Werkzeugzugang und die Strichlesbarkeit leidet.
Stufe 2: CAM-Werkzeugbahngenerierung
CAM-Software wandelt CAD-Geometrie in Maschinenanweisungen um und definiert die Schneidstrategie:
Tiefenansatz: Werkzeugbahnen mit konstanter Tiefe programmieren das Werkzeug, um gleichmäßig auf eine bestimmte Z-Tiefe zu schneiden – geeignet für Text und Seriennummern, bei denen eine konsistente Tiefe über alle Zeichen für die Lesbarkeit erforderlich ist. Variable Tiefe (V-Carving) variiert die Tiefe basierend auf der lokalen Merkmalsbreite und erzeugt natürlich verjüngte Rillen, die Logos und dekorativen Gravuren ein verfeinertes dreidimensionales Erscheinungsbild verleihen.
Werkzeug- und Parameterauswahl: Der eingeschlossene Winkel des V-Bits beeinflusst die Linienbreite bei einer gegebenen Tiefe – ein 60°-V-Bit bei 0,1 mm Tiefe erzeugt eine schmalere Rille als ein 90°-V-Bit bei derselben Tiefe. Vorschubgeschwindigkeit und Spindeldrehzahl sind materialspezifisch: Aluminium akzeptiert hohe Geschwindigkeiten (18.000–24.000 U/min, 500–1.500 mm/min Vorschub); Edelstahl erfordert deutlich niedrigere Werte (8.000–12.000 U/min, 100–300 mm/min), um Wärmeentwicklung und Werkzeugverschleiß zu kontrollieren.
Stufe 3: CNC-Ausführung
Die Maschine führt die programmierte Werkzeugbahn unter CNC-Systemsteuerung aus. Maschinensteifigkeit, Spindelrundlauf und Spannstabilität beeinflussen direkt die Gravurqualität. Vibrationen während der Gravur – durch schlecht ausgewuchtete Spindeln, übermäßigen Werkzeugüberhang oder unzureichende Spannung – äußern sich als wellige Linien, inkonsistente Rillenbreite und variable Tiefe in der fertigen Markierung.
Genauigkeit und Fehlerquellen
| Faktor | Auswirkung auf die Gravurqualität | Kontrollmethode |
|---|---|---|
| Werkzeugzustand | Linienschärfe, Tiefenkonsistenz | Geplanter Werkzeugwechsel |
| Maschinensteifigkeit | Positionsgenauigkeit, saubere Linien | Starre CNC, Werkzeugüberhang minimieren |
| Spannstabilität | Ausrichtung, keine Bewegung während des Schnitts | Vakuum- oder mechanische Spannung |
| Materialeigenschaften | Spanbildung, Oberflächengüte | Materialangepasste Parameter |
| Werkzeugrundlauf | Linienbreitenvariation | Präzisionsspannzange oder Schrumpffutter |
| Oberflächenebenheit | Tiefenkonsistenz über das Merkmal | Ebenes Referenzflächen- oder Tasterkompensation |
CNC-Gravurtiefe: Auswahl nach Anwendung
Die Tiefe ist der Parameter, der bestimmt, wie lange eine Gravur unter den spezifischen Bedingungen, denen die Komponente ausgesetzt ist, funktionsfähig bleibt. Die Spezifikation der Tiefe basierend auf der Einsatzumgebung ist zuverlässiger als die Auswahl aus generischen Kategorien wie “flach” oder “tief”.
Tiefenreferenz nach Anwendungstyp
| Anwendung | Empfohlene Tiefe | Begründung |
|---|---|---|
| Feine dekorative Markierung | 0,02–0,05 mm | Nur ästhetisch, minimale Verschleißexposition |
| Standardtext/Logo, Innenbereich | 0,05–0,1 mm | Büro- oder leichte Industrieausrüstung im Innenbereich |
| Industrielle Bauteilkennzeichnung | 0,1–0,3 mm | Übersteht mäßige Handhabung und Reinigung |
| Nach Beschichtung lesbar | 0,2–0,5 mm | Muss nach Eloxieren und Lackieren lesbar bleiben |
| Raue Umgebung (Außenbereich, Meer) | 0,3–1,0 mm | Langzeitverschleiß, Abrieb, UV, Chemikalien |
| Tiefe Industrie-/Werkzeuggravur | 0,5–2,0 mm | Formkavitäten, Skalenlinien, Ausrichtungsmerkmale |
Der kritische Tiefenschwellenwert für die Nachbehandlung: Für Markierungen, die Eloxieren, Pulverbeschichten oder Plattieren überstehen müssen, ist generell eine Mindesttiefe von 0,2–0,3 mm erforderlich. Eloxieren erzeugt typischerweise 0,01–0,025 mm Oxidschicht; Pulverbeschichtung 0,05–0,12 mm. Eine 0,05 mm tiefe Gravur kann durch eine Pulverbeschichtungsschicht teilweise oder vollständig gefüllt werden, wodurch die Markierung unleserlich wird.
Tiefe vs. Leistungskompromiss
| Faktor | Flach (0,02–0,1 mm) | Tief (0,3–2 mm) |
|---|---|---|
| Erscheinungsbildqualität | Hohe Präzision, saubere Kanten | Breitere Nuten, sichtbare Werkzeugspuren bei höherer Vergrößerung |
| Dauerhaftigkeit | Mäßig | Sehr hoch |
| Lesbarkeit nach Beschichtung | Arm | Gut bis ausgezeichnet |
| Bearbeitungszeit | Kurz | Länger |
| Werkzeugverschleiß | Niedrig | Höher (besonders bei harten Materialien) |
| Risiko bei dünnen Bauteilen | Niedrig | Verformungsrisiko bei Wänden < 3 mm Dicke |
Für Industriekomponenten, bei denen Markierungen die Betriebslebensdauer des Produkts überstehen müssen, ist 0,1–0,3 mm der Standard-Arbeitsbereich. Tiefen unter 0,1 mm sind nur für Markierungen ausreichend, die nie beschichtet werden und minimalem Abrieb ausgesetzt sind.
Arten der CNC-Gravur und Markierungsverfahren
Rotations-CNC-Gravur (mechanisches Schneiden)
Der Standard-CNC-Gravurprozess — ein rotierendes Hartmetall-Schneidwerkzeug entfernt Material entlang programmierter Werkzeugbahnen. Die dominierende Methode für dauerhafte industrielle Markierungen, mit einstellbarer Tiefe von 0,02 mm bis 2 mm oder mehr, Kompatibilität mit Metallen und Kunststoffen und der höchsten Haltbarkeit aller Markierungsverfahren.
Häufig verwendete Werkzeugtypen:
- V-Schneider (30°, 60°, 90° Öffnungswinkel): Standard für Text- und Logogravur. Die V-Geometrie erzeugt saubere Spanabfuhr und selbstschärfendes Schneidverhalten.
- Spitze Gravurwerkzeuge (konische Mikro-Schaftfräser): Für feine Details, die unabhängig von der Tiefe eine konstante Nutenbreite erfordern.
- Quadratische Schaftfräser (0,2–1 mm Durchmesser): Für breitere, flachbodige Nuten und vertiefte Bereiche, die eine gleichmäßige Bodenoberfläche erfordern.
Lasergravur und -beschriftung (berührungslose thermische Bearbeitung)
Lasersysteme verdampfen oder verfärben Material durch fokussierte thermische Energie ohne mechanischen Kontakt. Die Verarbeitungsgeschwindigkeit ist deutlich schneller als bei der Rotations-CNC-Gravur — Faserlasersysteme können eine Seriennummer auf Metall in unter 1 Sekunde markieren. Die Merkmaltiefe liegt jedoch im Mikrometerbereich (typischerweise 0,005–0,05 mm), was eine begrenzte Verschleißfestigkeit und keine Lesbarkeit nach Beschichtung bietet.
Technische Einschränkung: Lasermarkierte Merkmale sind Oberflächenmodifikationen. Nach Eloxieren, Lackieren oder erheblichem Abrieb werden Lasermarkierungen teilweise oder vollständig unkenntlich. Für Rückverfolgbarkeitsanwendungen, bei denen Markierungen Fertigungsprozesse und den Service überstehen müssen, ist die Laserbeschriftung nur für Komponenten geeignet, die nicht beschichtet werden und minimalem mechanischem Verschleiß ausgesetzt sind.
Diamant-Ritzgravur (Ritzen)
Ein diamantbestücktes Werkzeug, das gegen die Werkstückoberfläche gedrückt wird, ritzt oder verformt plastisch eine Nut ohne Schneiden — keine Materialabtragung. Erzeugt sehr feine, präzise Linien mit minimaler Tiefe (0,005–0,02 mm). Am besten geeignet für Metall-Identifikationsschilder, Schmuckgravur und Anwendungen, die ultrafeine Linien auf Oberflächen erfordern, die keine Schneidkräfte tolerieren können.
Vergleich der Markierungsverfahren
| Verfahren | Tiefe | Dauerhaftigkeit | Geschwindigkeit | Beste Anwendung |
|---|---|---|---|---|
| Rotations-CNC-Gravur | 0,02–2 mm | Sehr hoch | Mittel | Industrie, Luft- und Raumfahrt, Markierung nach Beschichtung |
| Laserbeschriftung | 0,005–0,05 mm | Mittel | Sehr schnell | Hohe Stückzahlen, QR-Codes, unbeschichtete kosmetische Anwendungen |
| Diamant-Ritzen | 0,005–0,02 mm | Niedrig–mittel | Langsam | Feine Etiketten, Schmuck, empfindliche Oberflächen |
| Chemisches Ätzen | 0,01–0,2 mm | Mittel bis hoch | Mittel | Dünnblech, komplexe 2D-Muster, Leiterplatten |
CNC Gravieren vs. Laserbeschriften: Technischer Entscheidungsleitfaden
Die Wahl zwischen CNC Gravieren und Laserbeschriften wird fast ausschließlich durch die Haltbarkeitsanforderungen bestimmt.
Wann CNC Gravieren die richtige Wahl ist
Lesbarkeit nach der Beschichtung ist erforderlich. Wenn das Bauteil nach der Markierung eloxiert, lackiert, pulverbeschichtet oder plattiert wird, sind nur CNC-gravierte Merkmale, die tief genug sind, um über die Beschichtungsschicht hinauszuragen, danach lesbar. Dies ist eine harte technische Einschränkung, die das Laserbeschriften nicht überwinden kann.
Bauteile sind Verschleiß, Abrieb oder chemischer Reinigung ausgesetzt. Luft- und Raumfahrtkomponenten, Industriewerkzeuge, Outdoor-Ausrüstung und Marine-Hardware sind Oberflächenbedingungen ausgesetzt, die oberflächliche Markierungen zunehmend entfernen. CNC-gravierte Nuten behalten ihre Lesbarkeit, da ihre physische Geometrie erhalten bleibt, selbst wenn die umgebende Oberfläche verschleißt.
Regulatorische Anforderungen erfordern dauerhafte Markierungen. FDA-UDI-Anforderungen für medizinische Geräte, AS9100-Rückverfolgbarkeitsanforderungen in der Luft- und Raumfahrt sowie ISO-9001-Teileidentifikationsanforderungen legen in der Regel fest, dass Markierungen während der gesamten vorgesehenen Lebensdauer des Produkts lesbar bleiben müssen. CNC Gravieren erfüllt diese Anforderung zuverlässiger als Laserbeschriften für Komponenten, die unter Bedingungen verarbeitet oder betrieben werden, die Oberflächenmerkmale abbauen.
Wann Laserbeschriften die richtige Wahl ist
Hohe Produktionsmenge mit minimaler Haltbarkeitsanforderung. Das Laserbeschriften einer Seriennummer auf Unterhaltungselektronik dauert unter 1 Sekunde; das gleichwertige CNC Gravieren dauert 30–90 Sekunden. Bei Millionen von Einheiten, bei denen die Haltbarkeit kosmetischer Markierungen ausreichend ist, ist der Durchsatzvorteil des Lasers entscheidend.
Feine Details im Mikromaßstab. 2D-Datenmatrixcodes, Barcodes und Mikrotexte unter etwa 1 mm Zeichenhöhe werden zuverlässiger per Laser als per rotierendem CNC Gravieren erzeugt, da die Laserpunktgröße (0,02–0,05 mm) kleiner ist als der erreichbare CNC-Werkzeugspitzendurchmesser für Produktionsarbeiten.
Substrat kann keine Schnittkräfte aufnehmen. Dünne Folien, empfindliche elektronische Komponenten und delikate Baugruppen können durch rotierenden CNC-Kontakt beschädigt werden. Der berührungslose Mechanismus des Lasers eliminiert dieses Risiko.
Materialien für CNC Gravieren
Aluminium (6061, 7075, 5052)
Das am einfachsten zu gravierende Metall. Geringe Härte (60–150 HB), ausgezeichnete Spanbildung und hohe Wärmeleitfähigkeit erzeugen saubere, scharfkantige Nuten mit minimalem Werkzeugverschleiß. Hohe Schnittgeschwindigkeiten sind erreichbar, was das Gravieren von Aluminium schnell und kosteneffizient macht.
Eloxiertes Aluminium ist eine besonders effektive Kombination – das Gravieren durch die Eloxalschicht legt helles Grundmetall gegen die dunklere eloxierte Oberfläche frei und erzeugt hohen visuellen Kontrast ohne Farbfüllung. Das Gravieren von Seriennummern und Teilecodes nach dem Eloxieren ist in der Luft- und Raumfahrt sowie der industriellen Komponentenfertigung Standardpraxis.
Edelstahl (304, 316, 316L)
Das Gravieren von Edelstahl ist machbar, aber parameterempfindlich. Die Kaltverfestigungstendenz des Materials bedeutet, dass die Schnittgeschwindigkeiten niedrig genug bleiben müssen, um eine Verfestigung der bearbeiteten Oberfläche während des Schneidens zu verhindern. Nach der Kaltverfestigung sind nachfolgende Werkzeugdurchgänge mit einer deutlich härteren Oberfläche konfrontiert, die den Verschleiß beschleunigt. Beschichtete Hartmetallwerkzeuge (TiAlN oder AlCrN) sind erforderlich; die Überwachung der Werkzeugstandzeit ist unerlässlich.
Standardparameter: 8.000–12.000 U/min Spindeldrehzahl, 100–300 mm/min Vorschub, Überflutungskühlung oder Hochdruckluftstoß zur Wärmeregulierung.
Titan (Ti-6Al-4V)
Technisch machbar, aber teuer im Vergleich zu Aluminium oder Edelstahl. Geringe Wärmeleitfähigkeit erfordert sehr konservative Parameter (30–50 m/min Schnittgeschwindigkeit, Pick-Style-Tiefenzustellungen, Hochdruckkühlmittel). Für Titan-Komponenten in der Luft- und Raumfahrt, bei denen gravierte Teilenummern erforderlich sind, ist der Prozess etabliert – aber die Zykluszeit pro Teil ist erheblich länger als bei gleichwertiger Aluminiumarbeit.
Kunststoffe (ABS, Acryl, PEEK, POM)
Technische Kunststoffe lassen sich sauber gravieren, wenn Parameter einen Wärmestau verhindern. Das Hauptrisiko ist Schmelzen statt Schneiden, wenn die Schnittgeschwindigkeit im Verhältnis zum Vorschub zu niedrig ist – Reibungswärme erweicht das Material um das Werkzeug und erzeugt verschmierte Kanten. Scharfe Werkzeuge, hohe Spindeldrehzahl, schnelle Vorschübe und Luftstoß zum Abführen von Spänen und Wärme sind der richtige Ansatz.
Materialvergleich Gravieren
| Material | Schwierigkeit | Typische Spindeldrehzahl | Zentrale Herausforderung | Werkzeugempfehlung |
|---|---|---|---|---|
| Aluminium 6061 | Einfach | 000–24.000 U/min | Aufbauschneidenvermeidung | Scharfes Hartmetall, DLC-Beschichtung |
| Messing | Einfach | 000–20.000 U/min | Aufbauschneiden bei hoher Temperatur | Scharfes Hartmetall |
| ABS / Acryl | Einfach | 000–18.000 U/min | Wärme / Schmelzen | Scharfe Werkzeuge, Luftstoß |
| Edelstahl 316L | Mittel–Hart | 000–12.000 U/min | Kaltverfestigung, Werkzeugverschleiß | Beschichtetes Hartmetall (TiAlN) |
| Titan Ti-6Al-4V | Schwer | 000–10.000 U/min | Wärmekonzentration | Beschichtetes Hartmetall, Hochdruckkühlmittel |
Anwendungen des CNC Gravierens
Industrielle Typenschilder und Gerätekennzeichnungen
Industrielle Gerätekennzeichnungen, Bedienfeld-Folien und Sicherheitsschilder erfordern Markierungen, die Öl, Lösungsmitteln, UV-Strahlung und regelmäßiger Reinigung über eine Lebensdauer von 10–20 Jahren standhalten. CNC-gravierte Aluminium- oder Edelstahl-Typenschilder erfüllen diese Anforderung – die physische Gravurtiefe wird durch chemische Einwirkung, Beschichtung oder mäßige Abrasion nicht beeinträchtigt.
Für Typenschilder mit Farbfüllung (Farbe in gravierten Rillen für Kontrast) bietet eine CNC-Gravurtiefe von 0,2–0,5 mm ausreichend Rillenvolumen für die Farbhaftung, während die umgebende Oberfläche eloxiert oder anderweitig nachbehandelt werden kann.
Rückverfolgbarkeit in der Luft- und Raumfahrt
Die Rückverfolgbarkeitsanforderungen für Luft- und Raumfahrtkomponenten (AS9100 und kundenspezifische Qualitätspläne) schreiben eine dauerhafte Teilekennzeichnung mit Teilenummer, Seriennummer, Chargencode und Herstellerkennung vor, die während der gesamten Lebensdauer der Komponente lesbar bleiben muss – möglicherweise über Jahrzehnte mit thermischen Zyklen, chemischer Reinigung und mechanischer Belastung.
Eine CNC-Gravurtiefe von 0,2–0,5 mm auf Titan- und Aluminium-Strukturkomponenten in der Luft- und Raumfahrt erfüllt diese Anforderung. Die Markierung übersteht Eloxieren, Chromatieren und Grundierungsauftrag nach der Bearbeitung. Lasermarkierung bei vergleichbarer Zeichengröße würde durch diese Oberflächenbehandlungen nach der Bearbeitung zerstört.
UDI-Konformität für Medizinprodukte
FDA 21 CFR Part 801 schreibt die Kennzeichnung von Medizinprodukten mit einer Unique Device Identification (UDI) vor. Für implantierbare und wiederverwendbare chirurgische Instrumente, die autoklaviert, chemisch sterilisiert und in klinischen Umgebungen intensiv gehandhabt werden, müssen Markierungen während der gesamten Lebensdauer des Produkts lesbar bleiben. CNC-gravierte UDI-Datenmatrixcodes und Texte auf chirurgischen Instrumenten aus Edelstahl oder Titan erfüllen diese Anforderung.
Die Markierungstiefe muss ausreichend sein für die Lesbarkeit der Rillen nach wiederholten Sterilisationszyklen (Autoklav, Gammabestrahlung, chemische Desinfektionsmittel), aber gleichzeitig flach genug, dass die Rille keine Oberflächen schafft, die biologisches Material einschließen – typischerweise 0,05–0,15 mm für sterile Instrumentenanwendungen.
Spritzgusswerkzeuge und Formen
CNC-gravierte Kavitätsnummern, Datumscodes und Angusskennzeichnungen im Inneren von Spritzgusskavitäten ermöglichen die Produktionsverfolgung über die gesamte Betriebslebensdauer der Form. Tiefen von 0,3–1,0 mm in gehärtetem Werkzeugstahl (H13, D2, P20) gewährleisten zuverlässige Langzeit-Lesbarkeit über Tausende von Spritzzyklen.
Designrichtlinien für CNC-Gravur (DFM)
Mindeststrukturgröße
Die minimale Gravurlinienbreite wird durch die Werkzeuggeometrie begrenzt – der Durchmesser der Schneidspitze setzt die Untergrenze. Designmerkmale müssen gegen die für den Auftrag spezifizierten Werkzeugfähigkeiten geprüft werden.
Praktische Mindestwerte für zuverlässige Produktion:
- Standard-Industriegravur: 0,3 mm minimale Linienbreite, 2 mm minimale Zeichenhöhe
- Feindetailarbeit mit spezieller Mikrowerkzeugausstattung: 0,1 mm Linienbreite, 1 mm Zeichenhöhe
- Konservative Produktionsschwelle für maschinelle Lesbarkeit: 0,5 mm minimale Zeichenhöhe
Schrift- und Geometrieauswahl
Einlinien- (Strich-) Schriften sind wesentlich effizienter zu gravieren als Kontur- oder gefüllte Schriften – sie erfordern einen einzigen Werkzeugdurchgang statt einer Umrisskontur plus Füllung. Für industrielle Kennzeichnung, bei der Lesbarkeit und Effizienz Priorität haben, sind Strichschriften die richtige Standardwahl.
Kursive, Schreib- und dekorative Schriftarten erzeugen schwierige Werkzeugpfadgeometrie und schlechte Lesbarkeit bei typischen industriellen Kennzeichnungsgrößen. Einfache serifenlose Schriften (Arial, Helvetica-Äquivalente) liefern die zuverlässigsten Gravierergebnisse.
DFM-Checkliste für CNC-Gravur
| Entwurfsentscheidung | Empfehlung |
|---|---|
| Minimale Zeichenhöhe | ≥ 2 mm für Standardwerkzeuge; ≥ 1,5 mm für Feinwerkzeuge |
| Minimale Linienbreite | ≥ 2× Werkzeugspitzendurchmesser |
| Tiefenangabe | Ableitung aus dem ungünstigsten Einsatzfall |
| Schriftart | Einlinien- (Strich-) Schriften für Effizienz; einfache Serifenlose für Lesbarkeit |
| Zeichenabstand | Mindestens 0,3 mm Abstand zwischen benachbarten Strichen |
| Tiefenanpassung nach Beschichtung | 0,1–0,2 mm zur Tiefe hinzufügen, wenn das Teil beschichtet wird |
| Risiko bei dünnen Teilen | Tiefe > 0,5 mm bei Wandstärken < 3 mm vermeiden |
| Gravurplatzierung | Position relativ zu funktionalen Bezügen für Positionsgenauigkeit angeben |
Kostenfaktoren bei der CNC-Gravur
Die CNC-Gravur ist in der Regel eine kostengünstige Ergänzung zu einem bearbeiteten Teil, wenn sie in derselben Aufspannung erfolgt – der Graviervorgang läuft nach der Bearbeitung ohne erneutes Einspannen ab, wodurch separate Handhabungs- und Rüstkosten entfallen. Die Kostenstruktur hängt ab von:
Materialhärte ist die dominierende Variable. Aluminiumgravur ist schnell (0,5–2 Minuten für eine typische Seriennummer), mit geringem Werkzeugverschleiß und niedrigen Kosten. Edelstahlgravur dauert 2–5× länger aufgrund reduzierter Schnittgeschwindigkeiten, mit proportional höherem Werkzeugverbrauch. Titan ist die teuerste Metalloption.
Tiefe und Komplexität multiplizieren die Zykluszeit direkt. Jede zusätzliche 0,1 mm Tiefe erhöht die Bearbeitungszeit, insbesondere bei Mehrfachdurchgängen. Komplexe Logos mit feinen Details erfordern langsamere Vorschübe und sorgfältigeres Werkzeugpfadmanagement als einfacher Seriennummerntext.
Losgröße amortisiert die Rüstkosten. Die Erstmusterprogrammierung und -validierung ist einmalig; nachfolgende Chargen verursachen nur Bearbeitungszeit und Werkzeugkosten. Die Stückkosten der Gravur sinken erheblich mit zunehmender Losgröße.
Praktischer Kostenkontext: Eine einfache Seriennummer (10 Zeichen, 0,15 mm Tiefe, Aluminium) kostet in Produktionsstückzahlen typischerweise $2–$8 pro Teil. Komplexe Logogravur (50×50 mm, mehrteiliges Design, Edelstahl) kann je nach Zykluszeit $15–$40 pro Teil kosten.
Wichtigste Erkenntnisse
- Die CNC-Gravur entfernt physisch Material um dauerhafte Rillen zu erzeugen – nicht nur Oberflächenkontraständerungen wie bei der Lasermarkierung. Die Tiefe ist die entscheidende Variable, die bestimmt, wie lange die Markierung ihrer Einsatzumgebung standhält.
- Die Tiefe muss funktional spezifiziert werden: Markierungen, die beschichtet werden, erfordern ≥ 0,3 mm; Markierungen für raue Umgebungen erfordern ≥ 0,5 mm; dekorative Innenraummarkierungen können 0,05–0,1 mm verwenden.
- CNC-Gravur ist die richtige Wahl, wenn Markierungen Beschichtungsprozesse, starken Verschleiß, chemische Einwirkung oder behördliche Anforderungen an eine dauerhafte Kennzeichnung über die gesamte Lebensdauer überstehen müssen.
- Laserbeschriftung ist die richtige Wahl, wenn hohe Durchsatzgeschwindigkeit Priorität hat, Markierungen nicht beschichtet werden und feine Details unter 1 mm benötigt werden.
- Designentscheidungen bestimmen Qualität und Kosten: Einzeilige Schriften, geeignete Zeichenhöhe (≥ 2 mm), minimale Linienbreite passend zum Werkzeug und Tiefe kalibriert auf die Serviceanforderungen bestimmen gemeinsam den Gravurerfolg.
- Materialhärte ist der Hauptkostentreiber: Aluminium ist schnell und verschleißarm; Edelstahl erfordert niedrigere Geschwindigkeiten, beschichtete Werkzeuge und sorgfältiges Prozessmanagement.
- Für OEM-Einkaufsteams, die Angabe der Gravurtiefe auf technischen Zeichnungen — nicht nur “Seriennummer gravieren” — ist die wichtigste Maßnahme, um sicherzustellen, dass die Markierung ihre funktionale Anforderung erfüllt.
Häufig gestellte Fragen
Was ist die typische Tiefe der CNC-Gravur?
Die CNC-Gravurtiefe reicht von ca. 0,02 mm für feine dekorative Arbeiten bis zu 2 mm für tiefe industrielle Merkmale im Formenbau. Für die meisten industriellen Bauteilkennzeichnungen — Seriennummern, Teilenummern, Chargencodes auf bearbeiteten Komponenten — liegt der funktionale Bereich bei 0,1–0,5 mm. Teile, die nach der Gravur eloxiert, lackiert oder pulverbeschichtet werden, erfordern eine Mindesttiefe von 0,2–0,3 mm, um die Lesbarkeit der Markierung über der Beschichtungsschicht sicherzustellen. Anwendungen in rauen Umgebungen spezifizieren typischerweise 0,3–1,0 mm für langfristige Haltbarkeit durch Abrieb, chemische Einwirkung und UV.
Wie vergleicht sich die CNC-Gravur mit der Laserbeschriftung?
Die CNC-Gravur entfernt physisch Material, um Rillen von 0,02–2 mm Tiefe zu erzeugen, was Markierungen hervorbringt, die Beschichtung, Abrieb, chemische Reinigung und mechanischen Verschleiß überstehen. Die Laserbeschriftung wendet thermische Energie an, um die Oberfläche zu verfärben oder zu verdampfen, mit Tiefen von 0,005–0,05 mm, was schnelle, aber flache Markierungen mit begrenzter Haltbarkeit erzeugt. Für Komponenten, die eloxiert, lackiert oder in abrasiven Umgebungen verwendet werden, ist die CNC-Gravur technisch erforderlich — Laserbeschriftungen überstehen diese Bedingungen nicht. Für die Hochvolumenbeschriftung unbeschichteter Komponenten, bei denen Durchsatzgeschwindigkeit Priorität hat, macht der erhebliche Geschwindigkeitsvorteil der Laserbeschriftung (unter 1 Sekunde pro Teil) diese zur bevorzugten Methode.
Welche Materialien können mit CNC graviert werden?
Die CNC-Gravur ist mit den meisten technischen Materialien kompatibel. Häufig gravierte Metalle umfassen Aluminium (am einfachsten, kosteneffektivste), Edelstahl (erfordert niedrigere Geschwindigkeiten und beschichtete Werkzeuge), Messing und Kupfer (gute Zerspanbarkeit), Titan (machbar, aber kostspielig aufgrund geringer Wärmeleitfähigkeit) und gehärteter Werkzeugstahl (für Formen- und Werkzeuganwendungen). Technische Kunststoffe einschließlich ABS, Acryl, PEEK und POM werden regelmäßig graviert — die primäre Parameteranforderung ist die Verhinderung von Wärmestau, der Schmelzen statt Schneiden verursacht. Verbundwerkstoffe (Kohlefaser, Glasfaser) werden mit speziellen verschleißfesten Werkzeugen graviert.
Was ist die minimale Merkmalsgröße für die CNC-Gravur?
Die minimale Merkmalsgröße wird durch den Werkzeugspitzendurchmesser begrenzt. Die kleinsten Produktionsgravurwerkzeuge haben Spitzendurchmesser von ca. 0,1 mm und können unter idealen Bedingungen 0,1 mm breite Linien erzeugen. Für zuverlässige Produktionsgravur mit gleichbleibender Qualität sind eine minimale Linienbreite von 0,2–0,3 mm und eine minimale Zeichenhöhe von 1,5–2 mm praktische Designrichtlinien. Unterhalb dieser Schwellenwerte führen Werkzeugdurchbiegung, geringe Tiefenschwankungen und Spanabfuhrbegrenzungen zu inkonsistenten Ergebnissen. Für sehr feine Details (Data-Matrix-Codes, Mikrotext unter ca. 1 mm Zeichenhöhe) ist die Laserbeschriftung oft geeigneter als die rotative CNC-Gravur.
Wie spezifiziere ich die CNC-Gravur auf einer technischen Zeichnung?
Gravurspezifikationen auf technischen Zeichnungen sollten Folgendes umfassen: den Markierungsinhalt (Textzeichenfolge oder Verweis auf ein separates Markierungsdokument), Zeichenhöhe (mindestens 2 mm empfohlen), Gravurtiefe (z. B. “0,2–0,3 mm tief gravieren”), Schriftart falls kritisch, und Nachbehandlungsabsicht (“Markierung muss nach dem Eloxieren lesbar sein”). Für rückverfolgbarkeitskritische Anwendungen verweisen Sie auf die geltende Norm (“dauerhafte Markierung gemäß AS9100 Abschnitt 8.5.2” oder “UDI-Kennzeichnung gemäß FDA 21 CFR Teil 801”). Die explizite Angabe der Tiefe — statt einfach “gravieren” — ist die wichtigste Praxis, um sicherzustellen, dass die Markierung ihre funktionale Anforderung über die gesamte Lebensdauer der Komponente erfüllt.
Verfasst vom CMS-Ingenieurteam mit über 15 Jahren Erfahrung in Präzisions-CNC-Bearbeitung und Gravur von Aluminium, Edelstahl, Titan und technischen Kunststoffen für Luft- und Raumfahrt, Medizintechnik, industrielle Automatisierung und OEM-Fertigungsanwendungen. Technische Referenzen: AS9100 Rev D (Luftfahrt-Qualitätsmanagement und Rückverfolgbarkeit), FDA 21 CFR Teil 801 (Kennzeichnung und UDI von Medizinprodukten), ISO 9001 (Teileidentifikation und Rückverfolgbarkeitsanforderungen).
Beschaffung von CNC-bearbeiteten Komponenten mit integrierter Präzisionsgravur?
Bei CMS integrieren wir Gravur in CNC-Bearbeitungsabläufe — wir führen Teilenummer-, Seriennummer- und Logogravur in derselben Einrichtung wie die Bearbeitung durch, um separate Handhabung zu eliminieren und die Stückkosten zu senken. Jede Gravurspezifikation wird vor Produktionsbeginn auf Tiefenangemessenheit, Machbarkeit der Zeichengröße und Nachbehandlungskompatibilität geprüft.
[DFM-Überprüfung und CNC-Gravurangebot anfordern →]


