
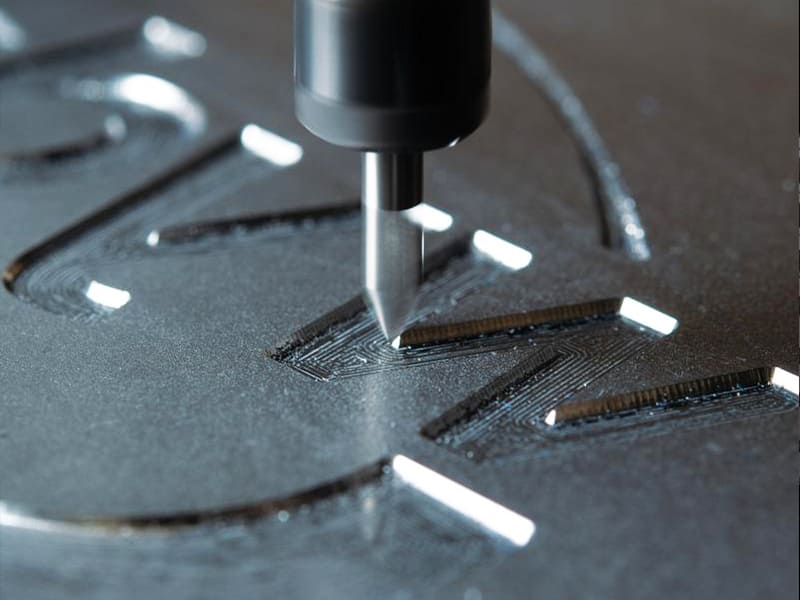
Hızlı Cevap: CNC gravür, dönen bir kesici takımın malzemeyi fiziksel olarak kaldırarak 0,02–2 mm derinliklerde kalıcı işaretler — seri numaraları, logolar, QR kodları ve fonksiyonel desenler — oluşturduğu bir eksiltmeli işleme sürecidir. Yüzeyi ısı yoluyla 0,005–0,05 mm gibi sığ derinliklerde değiştiren lazer markalamadan farklı olarak, CNC gravür kaplama, aşınma, kimyasal temizlik ve uzun süreli yıpranmaya dayanabilen mekanik olarak kalıcı oluklar üretir. Havacılık izlenebilirliği, tıbbi cihaz UDI markalama, endüstriyel isim plakaları ve yüzey işlemi veya uzun süreli servis maruziyetinden sonra okunabilir kalması gereken işaretler gerektiren her türlü uygulama için doğru yöntemdir.
CNC Gravür Nedir?
CNC gravür, dönen bir kesici takımın — tipik olarak bir V-bit, parmak freze veya özel gravür kesicisi — bilgisayar kontrollü takım yolları boyunca iş parçası yüzeyinden malzeme kaldırarak hassas, kalıcı geometrik özellikler oluşturduğu bir eksiltmeli üretim sürecidir. Süreç, CAD/CAM iş akışından oluşturulan G-kodu ile yönetilir ve yüksek konumsal doğruluk (tipik olarak ±0,01–0,05 mm) ve üretim partileri arasında tam tekrarlanabilirlik sağlar.
CNC gravürün tanımlayıcı özelliği fiziksel derinliktir. Takım malzemeye keser, yüzey seviyesinde bir renk değişimi veya kaplama yerine üç boyutlu bir özellik olarak var olan girintili bir oluk oluşturur. Bu derinlik, CNC gravüre dayanıklılığını veren şeydir: paslanmaz çelik bir havacılık bileşeni üzerindeki 0,3 mm derinliğinde gravürlenmiş bir seri numarası, anodizleme, boyama, kumlama, kimyasal temizlik ve yüzeye uygulanan herhangi bir işareti yok edecek yıllarca süren aşınmadan sonra tamamen okunabilir kalır.
Parça markalama spesifikasyonu yapan mühendisler ve OEM satın alma ekipleri için, CNC gravür, lazer markalama ve diğer yöntemler arasındaki seçim temel olarak bir dayanıklılık ve uyumluluk sorunudur. Markalamanın bileşenin operasyonel ömrü boyunca dayanması gerektiğinde — ve özellikle kaplama ve ısıl işlem gibi ara üretim operasyonlarına dayanması gerektiğinde — CNC gravür cevaptır.
CNC Gravür Nasıl Çalışır: Mühendislik İş Akışı
CNC gravür, herhangi bir aşamada ortaya çıkan hataların bitmiş markalama kalitesine yayıldığı yapılandırılmış bir dijitalden fiziksele iş akışını takip eder.
Aşama 1: CAD Tasarım
Gravür içeriği — metin, logolar, semboller, parça numaraları, 2D data matrix kodları — CAD yazılımında vektör geometrisi olarak tanımlanır. Bu aşamadaki kritik tasarım kararları şunları içerir:
Minimum özellik boyutu: En küçük gravür özelliği mevcut takımlarla elde edilebilir olmalıdır. 0,1 mm çapında bir V-bit ucu 0,1 mm genişliğinde çizgiler üretebilir; bu takımla 0,05 mm'lik bir çizgi gravürlemeye çalışmak bulanık veya tutarsız bir sonuç verir. Genel bir kılavuz olarak, minimum çizgi genişliği en az takım ucu çapına eşit olmalıdır.
Yazı tipi seçimi: Metin gravürü için, tek çizgili (stroke) yazı tipleri dolu veya ana hat yazı tiplerinden önemli ölçüde daha verimlidir ve daha temiz sonuçlar üretir. Stroke yazı tipleri metni kesicinin doğrudan takip ettiği tek bir merkez çizgi yolu olarak tanımlar; ana hat yazı tipleri kapalı bir çevrenin izlenmesini ve potansiyel olarak iç kısmın doldurulmasını gerektirir, bu da aynı görsel sonuç için işleme süresini katlar.
Karakter boyutu: CNC gravür için minimum pratik metin yüksekliği standart takımlarla yaklaşık 1,5–2 mm'dir. Bu yüksekliğin altında, karakter aralığı takım erişimi için çok sıkı hale gelir ve çizgi okunabilirliği zarar görür.
Aşama 2: CAM Takım Yolu Oluşturma
CAM yazılımı CAD geometrisini makine talimatlarına dönüştürerek kesme stratejisini tanımlar:
Derinlik yaklaşımı: Sabit derinlikli takım yolları, takımı belirtilen bir Z derinliğine eşit şekilde kesmek üzere programlar — tüm karakterler boyunca tutarlı derinliğin okunabilirlik için gerekli olduğu metin ve seri numaraları için uygundur. Değişken derinlik (V-oyma), yerel özellik genişliğine göre derinliği değiştirerek logolara ve dekoratif gravürlere rafine bir üç boyutlu görünüm kazandıran doğal olarak konik oluklar üretir.
Takım ve parametre seçimi: V-bit dahil açısı belirli bir derinlikte çizgi genişliğini etkiler — 0,1 mm derinlikte 60° V-bit, aynı derinlikte 90° V-bit'ten daha dar bir oluk üretir. İlerleme hızı ve iş mili hızı malzemeye özgüdür: alüminyum yüksek hızları kabul eder (18.000–24.000 RPM, 500–1.500 mm/dk ilerleme); paslanmaz çelik, ısı oluşumunu ve takım aşınmasını yönetmek için önemli ölçüde daha düşük değerler gerektirir (8.000–12.000 RPM, 100–300 mm/dk).
Aşama 3: CNC Uygulama
Makine, CNC sistem kontrolü altında programlanan takım yolunu uygular. Makine rijitliği, iş mili salgısı ve iş parçası bağlama stabilitesi gravür kalitesini doğrudan etkiler. Gravür sırasındaki titreşim — dengesiz iş millerinden, aşırı takım çıkıntısından veya yetersiz iş parçası bağlamadan kaynaklanan — dalgalı çizgiler, tutarsız oluk genişliği ve bitmiş markalamada görülebilen değişken derinlik olarak kendini gösterir.
Doğruluk ve Hata Kaynakları
| Faktör | Gravür Kalitesi Üzerindeki Etkisi | Kontrol Yöntemi |
|---|---|---|
| Takım durumu | Çizgi keskinliği, derinlik tutarlılığı | Planlı takım değişimi |
| Makine rijitliği | Konumsal doğruluk, düzgün çizgiler | Rijit CNC, takım çıkıntısını en aza indirin |
| İş parçası bağlama stabilitesi | Hizalama, kesim sırasında hareket yok | Vakum veya mekanik sıkıştırma |
| Malzeme özellikleri | Talaş oluşumu, yüzey kalitesi | Malzemeye uygun parametreler |
| Takım salgısı | Çizgi genişliği değişimi | Hassas pens veya ısıyla büzüşmeli tutucu |
| Yüzey düzlüğü | Özellik boyunca derinlik tutarlılığı | Düz referans yüzeyi veya prob kompanzasyonu |
CNC Gravür Derinliği: Uygulamaya Göre Seçim
Derinlik, bir gravürün bileşenin maruz kalacağı özel koşullar altında ne kadar süre işlevsel kalacağını belirleyen parametredir. Derinliği genel “sığ” veya “derin” kategorilerinden seçmek yerine hizmet ortamına göre belirlemek daha güvenilirdir.
Uygulama Türüne Göre Derinlik Referansı
| Başvuru | Önerilen Derinlik | Gerekçe |
|---|---|---|
| İnce dekoratif markalama | 0,02–0,05 mm | Yalnızca estetik, minimum aşınma maruziyeti |
| Standart metin/logo, iç mekan | 0,05–0,1 mm | Ofis veya hafif hizmet içi ekipman |
| Endüstriyel parça markalama | 0,1–0,3 mm | Orta düzeyde taşıma ve temizlemeye dayanır |
| Kaplama sonrası okunabilir | 0,2–0,5 mm | Anodizleme, boyama sonrası okunabilir kalmalı |
| Zorlu ortam (dış mekan, deniz) | 0,3–1,0 mm | Uzun süreli aşınma, abrazyon, UV, kimyasallar |
| Derin endüstriyel / takım | 0,5–2,0 mm | Kalıp boşlukları, ölçek çizgileri, hizalama özellikleri |
Kritik işlem sonrası derinlik eşiği: anodizleme, toz boyama veya kaplamadan sonra hayatta kalması gereken markalamalar için genellikle minimum 0,2–0,3 mm derinlik gerekir. Anodizleme tipik olarak 0,01–0,025 mm oksit tabakası ekler; toz boyama 0,05–0,12 mm. 0,05 mm derinliğinde bir gravür, toz boya tabakası tarafından kısmen veya tamamen doldurulabilir ve markalamayı okunamaz hale getirebilir.
Derinlik vs Performans Ödünleşimi
| Faktör | Sığ (0,02–0,1 mm) | Derin (0,3–2 mm) |
|---|---|---|
| Görünüm kalitesi | Yüksek hassasiyet, temiz kenarlar | Daha geniş oluklar, yüksek büyütmede görünür takım izleri |
| Dayanıklılık | Orta | Çok yüksek |
| Kaplama sonrası okunabilirlik | Zayıf | İyiden mükemmele |
| İşleme süresi | Kısa | Daha uzun |
| Alet aşınması | Düşük | Daha yüksek (özellikle sert malzemelerde) |
| İnce parçalarda risk | Düşük | Duvar kalınlığı < 3 mm olan parçalarda deformasyon riski |
Markalamaların ürünün çalışma ömrü boyunca hayatta kalması gereken endüstriyel bileşenler için 0,1–0,3 mm standart çalışma aralığıdır. 0,1 mm'nin altındaki derinlik yalnızca hiç kaplanmayacak ve minimum abrazyon yaşayacak markalamalar için yeterlidir.
CNC Gravür ve Markalama Yöntemleri Türleri
Döner CNC Gravür (Mekanik Kesme)
Standart CNC gravür işlemi — dönen bir karbür kesici takım, programlanmış takım yolları boyunca malzemeyi kaldırır. Kalıcı endüstriyel markalama için baskın yöntem olup 0,02 mm'den 2 mm veya daha fazlasına kadar ayarlanabilir derinlik, metaller ve plastiklerle uyumluluk ve tüm markalama yöntemleri arasında en yüksek dayanıklılık sunar.
Yaygın olarak kullanılan takım türleri:
- V-uçlar (30°, 60°, 90° dahil açı): Metin ve logo gravürü için standart. V geometrisi temiz talaş tahliyesi ve kendini bileyleyen kesme davranışı üretir.
- Sivri gravür takımları (konik mikro parmak frezeler): Derinlikten bağımsız olarak tutarlı oluk genişliği gerektiren ince detaylar için.
- Kare parmak frezeler (0,2–1 mm çap): Daha geniş, düz tabanlı oluklar ve tekdüze taban yüzeyi gerektiren girintili alanlar için.
Lazer Gravür ve Markalama (Temassız Termal)
Lazer sistemleri, mekanik temas olmaksızın odaklanmış termal enerji yoluyla malzemeyi buharlaştırır veya renk değiştirir. İşlem hızı döner CNC gravürden önemli ölçüde daha hızlıdır — fiber lazer sistemleri metal üzerinde bir seri numarasını 1 saniyeden kısa sürede markalayabilir. Ancak özellik derinliği mikron aralığındadır (tipik olarak 0,005–0,05 mm), sınırlı aşınma direnci sağlar ve kaplama sonrası okunabilirlik sunmaz.
Mühendislik sınırlaması: Lazerle markalanan özellikler yüzey seviyesinde modifikasyonlardır. Anodizleme, boyama veya önemli abrazyondan sonra lazer markalamalar kısmen veya tamamen örtülür. Markalamaların üretim işleme ve hizmet boyunca hayatta kalması gereken izlenebilirlik uygulamaları için lazer markalama yalnızca kaplanmayacak ve minimum mekanik aşınma yaşayacak bileşenler için uygundur.
Elmas Sürütme Gravür (Çizme)
İş parçası yüzeyine bastırılan elmas uçlu bir takım, kesme olmaksızın bir oluğu çizer veya plastik olarak deforme eder — malzeme kaldırma yoktur. Minimum derinlikte (0,005–0,02 mm) çok ince, hassas çizgiler üretir. Metal tanımlama etiketleri, mücevher gravürü ve kesme kuvvetlerine tolerans gösteremeyen yüzeylerde ultra ince çizgiler gerektiren uygulamalar için en iyisidir.
Markalama Yöntemi Karşılaştırması
| Yöntem | Derinlik | Dayanıklılık | Hız | En İyi Uygulama |
|---|---|---|---|---|
| Döner CNC gravür | 0,02–2 mm | Çok yüksek | Orta | Endüstriyel, havacılık, kaplama sonrası markalama |
| Lazer markalama | 0,005–0,05 mm | Orta | Çok hızlı | Yüksek hacimli, QR kodları, kaplanmamış kozmetik |
| Elmas kazıma | 0,005–0,02 mm | Düşük–orta | Yavaş | İnce etiketler, takılar, hassas yüzeyler |
| Kimyasal dağlama | 0,01–0,2 mm | Orta-yüksek | Orta | İnce sac, karmaşık 2D desenler, PCB |
CNC Gravür vs Lazer Markalama: Mühendislik Karar Kılavuzu
CNC gravür ile lazer markalama arasındaki seçim neredeyse tamamen dayanıklılık gereksinimleri tarafından belirlenir.
CNC Gravürün Doğru Seçim Olduğu Durumlar
Kaplama sonrası okunabilirlik gereklidir. Parça markalamadan sonra anodize edilecek, boyanacak, toz boya uygulanacak veya kaplanacaksa, yalnızca kaplama katmanının üzerine çıkacak kadar derin CNC gravür özellikleri sonrasında okunabilir kalacaktır. Bu, lazer markalamanın üstesinden gelemeyeceği katı bir teknik kısıtlamadır.
Parçalar aşınma, abrazyon veya kimyasal temizliğe maruz kalır. Havacılık bileşenleri, endüstriyel takımlar, dış mekan ekipmanları ve deniz donanımları, yüzey seviyesindeki markalamaları kademeli olarak ortadan kaldıran yüzey koşullarına maruz kalır. CNC ile açılan oluklar okunabilirliğini korur çünkü çevredeki yüzey aşınsa bile fiziksel geometrileri korunur.
Mevzuat uyumluluğu kalıcı markalama gerektirir. Tıbbi cihazlar için FDA UDI gereksinimleri, AS9100 havacılık izlenebilirlik gereksinimleri ve ISO 9001 parça tanımlama gereksinimleri tipik olarak markalamaların ürünün amaçlanan hizmet ömrü boyunca okunabilir kalması gerektiğini belirtir. CNC gravür, yüzey özelliklerini bozan koşullarda işlenen veya çalıştırılan bileşenler için bu gereksinimi lazer markalamadan daha güvenilir şekilde karşılar.
Lazer Markalamanın Doğru Seçim Olduğu Durumlar
Minimum dayanıklılık gereksinimi ile yüksek üretim hacmi. Tüketici elektroniğinde bir seri numarasının lazerle markalanması 1 saniyeden kısa sürer; eşdeğer CNC gravür 30–90 saniye sürer. Kozmetik markalama dayanıklılığının yeterli olduğu milyonlarca birim için lazerin verim avantajı belirleyicidir.
Mikro ölçekte ince detay. Yaklaşık 1 mm karakter yüksekliğinin altındaki 2D veri matrisi kodları, barkodlar ve mikro metinler, lazer nokta boyutu (0,02–0,05 mm) üretim işleri için ulaşılabilir CNC takım ucu çapından daha küçük olduğundan, döner CNC gravürden daha güvenilir şekilde lazerle üretilir.
Alt tabaka kesme kuvvetlerini kabul edemez. İnce folyolar, kırılgan elektronik bileşenler ve hassas düzenekler döner CNC temasıyla hasar görebilir. Lazerin temassız mekanizması bu riski ortadan kaldırır.
CNC Gravür için Malzemeler
Alüminyum (6061, 7075, 5052)
CNC gravür yapılması en kolay metal. Düşük sertlik (60–150 HB), mükemmel talaş oluşumu ve yüksek termal iletkenlik, minimum takım aşınmasıyla temiz, keskin kenarlı oluklar üretir. Yüksek kesme hızlarına ulaşılabilir, bu da alüminyum gravürü hızlı ve maliyet etkin kılar.
Anodize alüminyum özellikle etkili bir kombinasyondur — anodize katmanından gravür yapmak, koyu anodize yüzeye karşı parlak ana metali ortaya çıkararak boya dolgusu olmadan yüksek görsel kontrast oluşturur. Seri numaralarının ve parça kodlarının anodize sonrası gravürü, havacılık ve endüstriyel bileşen üretiminde standart uygulamadır.
Paslanmaz Çelik (304, 316, 316L)
Paslanmaz çelik gravürü mümkündür ancak parametre hassasiyeti gerektirir. Malzemenin iş sertleşmesi eğilimi, kesme sırasında işlenen yüzeyin sertleşmesini önlemek için kesme hızlarının yeterince düşük kalması gerektiği anlamına gelir. Bir kez iş sertleşmesi oluştuğunda, sonraki takım geçişleri aşınmayı hızlandıran önemli ölçüde daha sert bir yüzeyle karşılaşır. Kaplamalı karbür takımlar (TiAlN veya AlCrN) gereklidir; takım ömrü izleme esastır.
Standart parametreler: 8.000–12.000 RPM iş mili, 100–300 mm/dak ilerleme, ısı yönetimi için taşkın soğutma sıvısı veya yüksek basınçlı hava üfleme.
Titanyum (Ti-6Al-4V)
Teknik olarak mümkün ancak alüminyum veya paslanmaza kıyasla pahalı. Düşük termal iletkenlik çok muhafazakar parametreler gerektirir (30–50 m/dak kesme hızı, kademeli derinlik artışları, yüksek basınçlı soğutma sıvısı). Gravürlü parça numaralarının gerekli olduğu havacılık titanyum bileşenleri için süreç iyi yerleşmiştir — ancak parça başına çevrim süresi eşdeğer alüminyum işine göre önemli ölçüde daha uzundur.
Plastikler (ABS, Akrilik, PEEK, POM)
Mühendislik plastikleri, parametreler ısı birikimini önlediğinde temiz bir şekilde gravür yapılır. Birincil risk, kesme hızının ilerleme hızına göre çok düşük olması durumunda kesme yerine erimedir — sürtünme ısısı takım çevresindeki malzemeyi yumuşatarak bulaşmış kenarlar oluşturur. Keskin takımlar, yüksek iş mili hızı, hızlı ilerleme hızları ve talaşları ve ısıyı temizlemek için hava üfleme doğru yaklaşımdır.
Malzeme Gravür Karşılaştırması
| Malzeme | Zorluk | Tipik İş Mili Hızı | Temel Zorluk | Takım Önerisi |
|---|---|---|---|---|
| 6061 Alüminyum | Kolay | 000–24.000 RPM | Yığılma kenarı önleme | Keskin karbür, DLC kaplama |
| Pirinç | Kolay | 000–20.000 RPM | Yüksek sıcaklıkta yığılma kenarı | Keskin karbür |
| ABS / Akrilik | Kolay | 000–18.000 RPM | Isı / erime | Keskin takımlar, hava üfleme |
| Paslanmaz 316L | Orta–Sert | 000–12.000 RPM | İş sertleşmesi, takım aşınması | Kaplamalı karbür (TiAlN) |
| Titanyum Ti-6Al-4V | Sert | 000–10.000 RPM | Isı yoğunlaşması | Kaplamalı karbür, yüksek basınçlı soğutma sıvısı |
CNC Gravürün Uygulamaları
Endüstriyel Etiketler ve Ekipman Etiketleri
Endüstriyel ekipman etiketleri, kontrol paneli kaplamaları ve güvenlik etiketleri, 10–20 yıllık hizmet ömrü boyunca yağ, çözücüler, UV maruziyeti ve periyodik temizliğe dayanacak işaretlemeler gerektirir. CNC ile gravürlenmiş alüminyum veya paslanmaz çelik etiketler bu gereksinimi karşılar — fiziksel oluk derinliği kimyasal maruziyetten, kaplamadan veya orta düzeyde aşınmadan etkilenmez.
Renk dolgulu etiketler için (kontrast amacıyla gravür oluklarına boya), CNC gravür derinliği 0,2–0,5 mm, boya tutunması için yeterli oluk hacmi sağlarken çevre yüzey anodizasyon veya diğer yüzey işlemlerini kabul eder.
Havacılık İzlenebilirliği
Havacılık bileşeni izlenebilirlik gereksinimleri (AS9100 ve müşteriye özel kalite planları), parça numarası, seri numarası, lot kodu ve üretici tanımlaması içeren kalıcı parça işaretlemesini zorunlu kılar; bu işaretleme bileşenin hizmet ömrü boyunca — potansiyel olarak onlarca yıl süren termal döngü, kimyasal temizlik ve mekanik yük boyunca — okunabilir kalmalıdır.
Titanyum ve alüminyum havacılık yapısal bileşenlerinde CNC gravür derinliği 0,2–0,5 mm bu gereksinimi karşılar. İşaretleme, işleme sonrası uygulanan anodizasyon, kromat dönüşüm kaplaması ve astar uygulamasına dayanır. Eşdeğer karakter boyutunda lazer işaretleme, bu işleme sonrası yüzey işlemleri tarafından silinip gider.
Tıbbi Cihaz UDI Uyumluluğu
FDA 21 CFR Bölüm 801, tıbbi cihazlarda Benzersiz Cihaz Tanımlaması (UDI) işaretlemesini zorunlu kılar. Otoklavlanacak, kimyasal olarak sterilize edilecek ve klinik ortamlarda yoğun şekilde kullanılacak implante edilebilir ve yeniden kullanılabilir cerrahi aletler için işaretlemeler cihazın hizmet ömrü boyunca okunabilir kalmalıdır. Paslanmaz çelik veya titanyum cerrahi aletler üzerine CNC ile gravürlenmiş UDI veri matrisi kodları ve metin bu gereksinimi karşılar.
İşaretleme derinliği, tekrarlanan sterilizasyon döngülerinden (otoklav, gama ışınlaması, kimyasal dezenfektan maruziyeti) sonra oluk okunabilirliği için yeterli, ancak oluğun biyolojik materyal tutan yüzeyler oluşturmaması için yeterince sığ olmalıdır — steril alet uygulamaları için tipik olarak 0,05–0,15 mm.
Enjeksiyon Kalıpları ve Takımlar
Enjeksiyon kalıp boşlukları içindeki CNC ile gravürlenmiş kavite numaraları, tarih kodları ve giriş tanımlamaları, kalıbın operasyonel ömrü boyunca üretim takibi sağlar. Sertleştirilmiş takım çeliğinde (H13, D2, P20) 0,3–1,0 mm derinlikler, binlerce enjeksiyon döngüsü boyunca güvenilir uzun vadeli okunabilirlik sağlar.
CNC Gravür için Tasarım Kılavuzları (DFM)
Minimum Özellik Boyutu
Minimum gravür çizgi genişliği takım geometrisi tarafından kısıtlanır — kesici uç çapı alt sınırı belirler. Tasarım özellikleri, iş için belirtilen takım kabiliyetlerine göre doğrulanmalıdır.
Güvenilir üretim için pratik minimumlar:
- Standart endüstriyel gravür: 0,3 mm minimum çizgi genişliği, 2 mm minimum karakter yüksekliği
- Özel mikro takımlarla ince detay işleri: 0,1 mm çizgi genişliği, 1 mm karakter yüksekliği
- Makine okunabilirliği için muhafazakâr üretim eşiği: 0,5 mm minimum karakter yüksekliği
Yazı Tipi ve Geometri Seçimi
Tek çizgili (çizgi) yazı tipleri, ana hat veya dolgulu yazı tiplerine kıyasla gravürlenmesi çok daha verimlidir — çevre ana hattı artı dolgu yerine tek bir takım geçişi gerektirirler. Okunabilirlik ve verimliliğin öncelik olduğu endüstriyel işaretlemede, çizgi yazı tipleri doğru varsayılan seçimdir.
İtalik, el yazısı ve dekoratif yazı tipleri zor takım yolu geometrisi ve tipik endüstriyel işaretleme karakter boyutlarında zayıf okunabilirlik oluşturur. Basit sans-serif yazı tipleri (Arial, Helvetica eşdeğerleri) en güvenilir gravür sonuçlarını üretir.
CNC Gravür için DFM Kontrol Listesi
| Tasarım Kararı | Öneri |
|---|---|
| Minimum karakter yüksekliği | Standart takımlar için ≥ 2 mm; ince takımlar için ≥ 1,5 mm |
| Minimum çizgi genişliği | ≥ 2× takım uç çapı |
| Derinlik spesifikasyonu | En kötü durum servis koşulundan türetin |
| Yazı tipi türü | Verimlilik için tek çizgili (çizgi) yazı tipleri; okunabilirlik için basit sans-serif |
| Karakter aralığı | Bitişik çizgiler arasında minimum 0,3 mm boşluk |
| Kaplama sonrası derinlik ayarı | Parça kaplanacaksa derinliğe 0,1–0,2 mm ekleyin |
| İnce parça riski | Duvar kalınlığı 0,5 mm'den kaçının |
| Gravür yerleşimi | Konum doğruluğu için işlevsel datalara göre konum belirtin |
CNC Gravürde Maliyet Faktörleri
CNC gravür, aynı kurulumda gerçekleştirildiğinde işlenmiş bir parçaya genellikle düşük maliyetli bir eklemedir — gravür işlemi, yeniden bağlama olmadan işleme sonrası çalışır ve ayrı taşıma ve kurulum maliyetini ortadan kaldırır. Maliyet yapısı şunlara bağlıdır:
Malzeme sertliği baskın değişkendir. Alüminyum gravür hızlıdır (tipik bir seri numarası için 0,5–2 dakika), takım aşınması düşüktür ve maliyet düşüktür. Paslanmaz çelik gravür, azalan kesme hızları nedeniyle 2–5× daha uzun sürer ve orantılı olarak daha yüksek takım tüketimi gerektirir. Titanyum en pahalı metal seçeneğidir.
Derinlik ve karmaşıklık çevrim süresini doğrudan çarpar. Her 0,1 mm ek derinlik, özellikle çok geçişli operasyonlarda işleme süresini artırır. İnce detaylı karmaşık logolar, basit seri numarası metnine kıyasla daha yavaş ilerlemeler ve daha dikkatli takım yolu yönetimi gerektirir.
Parti boyutu kurulum maliyetini amorti eder. İlk parça programlama ve doğrulama tekrarlanmayan bir maliyettir; sonraki partiler yalnızca işleme süresi ve takım maliyeti gerektirir. Birim başına gravür maliyeti, parti boyutu arttıkça önemli ölçüde düşer.
Pratik maliyet bağlamı: Basit bir seri numarası (10 karakter, 0,15 mm derinlik, alüminyum) üretim hacminde tipik olarak parça başına $2–$8 ekler. Karmaşık logo gravürü (50×50 mm, çok elemanlı tasarım, paslanmaz çelik) çevrim süresine bağlı olarak parça başına $15–$40 ekleyebilir.
Önemli Noktalar
- CNC gravür, kalıcı oluklar oluşturmak için malzemeyi fiziksel olarak kaldırır — lazer işaretleme gibi yüzey kontrast değişiklikleri değil. Derinlik, işaretlemenin hizmet ortamında ne kadar süre dayanacağını belirleyen tanımlayıcı değişkendir.
- Derinlik işlevsel olarak belirtilmelidir: kaplanacak işaretlemeler ≥ 0,3 mm gerektirir; zorlu ortam işaretlemeleri ≥ 0,5 mm gerektirir; iç mekan dekoratif işaretleme 0,05–0,1 mm kullanabilir.
- CNC gravür aşağıdaki durumda doğru seçimdir işaretlemeler kaplama işlemlerinden, uzun süreli aşınmadan, kimyasal maruziyetten veya hizmet ömrü boyunca kalıcı tanımlama için düzenleyici gerekliliklerden sağ çıkmalıdır.
- Lazer işaretleme aşağıdaki durumda doğru seçimdir yüksek işlem hızı öncelikli olduğunda, işaretlemeler kaplanmayacaksa ve 1 mm altındaki ölçeklerde ince detay gerekliyse.
- Tasarım kararları kaliteyi ve maliyeti belirler: tek çizgili yazı tipleri, uygun karakter yüksekliği (≥ 2 mm), takımla eşleşen minimum çizgi genişliği ve servis gereksinimlerine göre kalibre edilmiş derinlik toplu olarak gravür başarısını belirler.
- Malzeme sertliği ana maliyet etkenidir: alüminyum hızlı ve düşük aşınmalıdır; paslanmaz çelik daha düşük hızlar, kaplamalı takımlar ve dikkatli süreç yönetimi gerektirir.
- OEM tedarik ekipleri için, mühendislik çizimlerinde gravür derinliğini belirtmek — sadece “seri numarasını gravürle” değil — işaretlemenin işlevsel gereksinimini karşılamasını sağlamak için en önemli tek eylemdir.
Sık Sorulan Sorular
CNC gravürün tipik derinliği nedir?
CNC gravür derinliği, ince dekoratif işler için yaklaşık 0,02 mm'den kalıp takımındaki derin endüstriyel özellikler için 2 mm'ye kadar değişir. Çoğu endüstriyel parça işaretleme uygulaması için — işlenmiş bileşenlerdeki seri numaraları, parça numaraları, lot kodları — işlevsel aralık 0,1–0,5 mm'dir. Gravürden sonra anodize edilecek, boyanacak veya toz boya uygulanacak parçalar, işaretlemenin kaplama katmanının üzerinde okunabilir kalmasını sağlamak için minimum 0,2–0,3 mm derinlik gerektirir. Zorlu ortam uygulamaları tipik olarak aşınma, kimyasal maruziyet ve UV yoluyla uzun vadeli dayanıklılık için 0,3–1,0 mm belirtir.
CNC gravür lazer işaretleme ile nasıl karşılaştırılır?
CNC gravür, 0,02–2 mm derinliğinde oluklar oluşturmak için malzemeyi fiziksel olarak çıkarır ve kaplama, aşınma, kimyasal temizleme ve mekanik aşınmaya dayanan işaretlemeler üretir. Lazer işaretleme, yüzeyi 0,005–0,05 mm derinliğe kadar renklendirmek veya buharlaştırmak için termal enerji uygular ve sınırlı dayanıklılığa sahip hızlı ancak sığ işaretlemeler üretir. Anodize edilecek, boyanacak veya aşındırıcı ortamlarda kullanılacak bileşenler için CNC gravür teknik olarak gereklidir — lazer işaretlemeler bu koşullarda dayanamaz. İşlem hızının öncelik olduğu kaplanmamış bileşenlerin yüksek hacimli işaretlenmesi için, lazer işaretlemenin önemli hız avantajı (parça başına 1 saniyenin altında) onu tercih edilen yöntem yapar.
Hangi malzemeler CNC gravürlenebilir?
CNC gravür çoğu mühendislik malzemesiyle uyumludur. Yaygın olarak gravürlenen metaller arasında alüminyum (en kolay, en maliyet etkin), paslanmaz çelik (daha düşük hızlar ve kaplamalı takımlar gerektirir), pirinç ve bakır (iyi işlenebilirlik), titanyum (mümkün ancak düşük termal iletkenlik nedeniyle maliyetli) ve sertleştirilmiş takım çeliği (kalıp ve takım uygulamaları için) bulunur. ABS, akrilik, PEEK ve POM dahil mühendislik plastikleri düzenli olarak gravürlenir — birincil parametre gereksinimi, kesme yerine erimeye neden olan ısı birikimini önlemektir. Kompozitler (karbon fiber, fiberglas) özel aşınmaya dayanıklı takımlarla gravürlenir.
CNC gravür için minimum özellik boyutu nedir?
Minimum özellik boyutu takım ucu çapı ile sınırlıdır. En küçük üretim gravür takımları yaklaşık 0,1 mm uç çapına sahiptir ve ideal koşullar altında 0,1 mm genişliğinde çizgiler yapabilir. Tutarlı kaliteyle güvenilir üretim gravürü için, minimum 0,2–0,3 mm çizgi genişliği ve minimum 1,5–2 mm karakter yüksekliği pratik tasarım kılavuzlarıdır. Bu eşiklerin altında, takım sapması, küçük derinlik varyasyonu ve talaş tahliye sınırlamaları tutarsız sonuçlar üretir. Çok ince detay için (veri matrisi kodları, yaklaşık 1 mm karakter yüksekliğinin altındaki mikro metin), lazer işaretleme genellikle döner CNC gravürden daha uygundur.
Mühendislik çiziminde CNC gravürü nasıl belirtirim?
Mühendislik çizimlerindeki gravür spesifikasyonları şunları içermelidir: işaretleme içeriği (metin dizesi veya ayrı bir işaretleme belgesine referans), karakter yüksekliği (minimum 2 mm önerilir), gravür derinliği (örn. “0,2–0,3 mm derinliğinde gravürle”), kritikse yazı tipi türü ve son işlem amacı (“işaretleme anodizasyondan sonra okunabilir olmalıdır”). İzlenebilirlik açısından kritik uygulamalar için geçerli standarda başvurun (“AS9100 Bölüm 8.5.2”ye göre kalıcı işaretleme“ veya ”FDA 21 CFR Part 801“e göre UDI işaretleme”). Derinliği açıkça belirtmek — basitçe "gravürle" demek yerine — işaretlemenin bileşenin hizmet ömrü boyunca işlevsel gereksinimini karşılamasını sağlamak için en önemli uygulamadır.
Havacılık, medikal, endüstriyel otomasyon ve OEM üretim uygulamaları için alüminyum, paslanmaz çelik, titanyum ve mühendislik plastiklerinde 15+ yıllık hassas CNC işleme ve gravür deneyimine sahip CMS mühendislik ekibi tarafından yazılmıştır. Teknik referanslar: AS9100 Rev D (Havacılık Kalite Yönetimi ve İzlenebilirlik), FDA 21 CFR Part 801 (Medikal Cihaz Etiketleme ve UDI), ISO 9001 (Parça Tanımlama ve İzlenebilirlik Gereksinimleri).
Entegre Hassas Gravürlü CNC İşlenmiş Bileşenler mi Tedarik Ediyorsunuz?
CMS olarak, gravürü CNC işleme operasyonlarına entegre ediyoruz — parça numarası, seri numarası ve logo gravürünü işleme ile aynı kurulumda gerçekleştirerek ayrı elleçlemeyi ortadan kaldırıyor ve parça başı maliyeti düşürüyoruz. Her gravür spesifikasyonu, üretim başlamadan önce derinlik yeterliliği, karakter boyutu uygulanabilirliği ve son işlem uyumluluğu açısından incelenir.
[DFM incelemesi ve CNC gravür teklifi isteyin →]


