
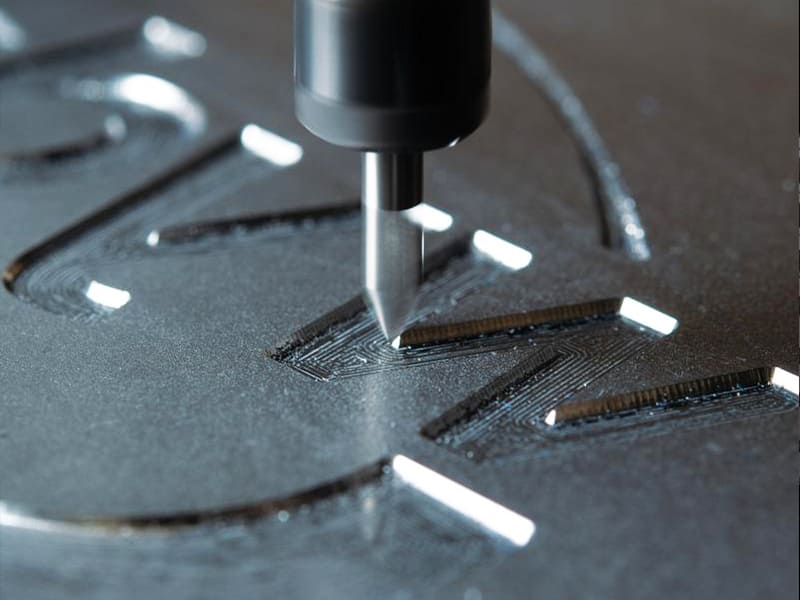
Respuesta rápida: El grabado CNC es un proceso de mecanizado sustractivo en el que una herramienta de corte rotativa elimina físicamente material para crear marcas permanentes — números de serie, logotipos, códigos QR y patrones funcionales — a profundidades de 0.02–2 mm. A diferencia del marcado láser, que altera la superficie mediante calor a profundidades superficiales de 0.005–0.05 mm, el grabado CNC produce ranuras mecánicamente permanentes que sobreviven a recubrimientos, abrasión, limpieza química y desgaste a largo plazo. Es el método correcto para trazabilidad aeroespacial, marcado UDI de dispositivos médicos, placas de identificación industriales y cualquier aplicación que requiera marcas que permanezcan legibles después del tratamiento superficial o exposición prolongada en servicio.
¿Qué es el Grabado CNC?
El grabado CNC es un proceso de fabricación sustractiva en el que una herramienta de corte rotativa — típicamente una fresa en V, fresa frontal o cortador de grabado dedicado — elimina material de la superficie de una pieza de trabajo siguiendo trayectorias controladas por computadora para crear características geométricas precisas y permanentes. El proceso se rige por código G generado a partir de un flujo de trabajo CAD/CAM, garantizando alta precisión posicional (±0.01–0.05 mm típico) y repetibilidad completa entre lotes de producción.
La característica definitoria del grabado CNC es la profundidad física. La herramienta corta el material, creando una ranura rebajada que existe como una característica tridimensional en lugar de un cambio de color superficial o recubrimiento. Esta profundidad es lo que otorga al grabado CNC su durabilidad: un número de serie grabado a 0.3 mm de profundidad en un componente aeroespacial de acero inoxidable permanece completamente legible después de anodizado, pintura, granallado, limpieza química y años de abrasión que obliterarían cualquier marca aplicada en superficie.
Para ingenieros y equipos de compras OEM que especifican marcado de piezas, la elección entre grabado CNC, marcado láser y otros métodos es fundamentalmente una cuestión de durabilidad y cumplimiento. Cuando la marca debe sobrevivir la vida operativa del componente — y particularmente cuando debe sobrevivir operaciones intermedias de fabricación como recubrimiento y tratamiento térmico — el grabado CNC es la respuesta.
Cómo Funciona el Grabado CNC: El Flujo de Trabajo de Ingeniería
El grabado CNC sigue un flujo de trabajo estructurado de digital a físico donde los errores introducidos en cualquier etapa se propagan a la calidad final del marcado.
Etapa 1: Diseño CAD
El contenido del grabado — texto, logotipos, símbolos, números de pieza, códigos de matriz de datos 2D — se define como geometría vectorial en software CAD. Las decisiones críticas de diseño en esta etapa incluyen:
Tamaño mínimo de característica: La característica de grabado más pequeña debe ser alcanzable con la herramienta disponible. Una punta de fresa en V de 0.1 mm de diámetro puede producir líneas de 0.1 mm de ancho; intentar grabar una línea de 0.05 mm con esta herramienta produce un resultado borroso o inconsistente. Como regla general, el ancho mínimo de línea debe ser al menos igual al diámetro de la punta de la herramienta.
Selección de fuente: Para grabado de texto, las fuentes de una sola línea (trazo) son significativamente más eficientes y producen resultados más limpios que las fuentes rellenas o de contorno. Las fuentes de trazo definen el texto como una única trayectoria de línea central que el cortador sigue directamente; las fuentes de contorno requieren trazar un perímetro cerrado y potencialmente rellenar el interior, multiplicando el tiempo de mecanizado para el mismo resultado visual.
Tamaño de caracteres: La altura mínima práctica de texto para grabado CNC es de aproximadamente 1.5–2 mm con herramientas estándar. Por debajo de esta altura, el espaciado entre caracteres se vuelve demasiado ajustado para el acceso de la herramienta y la legibilidad del trazo se ve afectada.
Etapa 2: Generación de Trayectorias CAM
El software CAM convierte la geometría CAD en instrucciones de máquina, definiendo la estrategia de corte:
Enfoque de profundidad: Las trayectorias de profundidad constante programan la herramienta para cortar uniformemente a una profundidad Z especificada — apropiadas para texto y números de serie donde se requiere profundidad consistente en todos los caracteres para legibilidad. La profundidad variable (tallado en V) varía la profundidad según el ancho local de la característica, produciendo ranuras naturalmente cónicas que dan a logotipos y grabados decorativos una apariencia tridimensional refinada.
Selección de herramienta y parámetros: El ángulo incluido de la fresa en V afecta el ancho de línea a una profundidad dada — una fresa en V de 60° a 0.1 mm de profundidad produce una ranura más estrecha que una fresa en V de 90° a la misma profundidad. La velocidad de avance y la velocidad del husillo son específicas del material: el aluminio acepta altas velocidades (18,000–24,000 RPM, avance de 500–1,500 mm/min); el acero inoxidable requiere valores significativamente más bajos (8,000–12,000 RPM, 100–300 mm/min) para gestionar la generación de calor y el desgaste de la herramienta.
Etapa 3: Ejecución del CNC
La máquina ejecuta la trayectoria programada bajo control del sistema CNC. La rigidez de la máquina, el descentramiento del husillo y la estabilidad del sujeción afectan directamente la calidad del grabado. La vibración durante el grabado — por husillos mal equilibrados, voladizo excesivo de la herramienta o sujeción inadecuada — se manifiesta como líneas onduladas, ancho de ranura inconsistente y profundidad variable visibles en la marca final.
Precisión y Fuentes de Error
| Factor | Efecto en la Calidad del Grabado | Método de Control |
|---|---|---|
| Condición de la herramienta | Nitidez de línea, consistencia de profundidad | Reemplazo programado de herramientas |
| Rigidez de la máquina | Precisión posicional, líneas suaves | CNC rígido, minimizar voladizo de herramienta |
| Estabilidad de sujeción | Alineación, sin movimiento durante el corte | Sujeción por vacío o mecánica |
| Propiedades de los materiales | Formación de viruta, acabado superficial | Parámetros adaptados al material |
| Excentricidad de la herramienta | Variación del ancho de línea | Portapinzas de precisión o portaherramientas por contracción |
| Planitud superficial | Consistencia de profundidad en toda la característica | Superficie de referencia plana o compensación por sonda |
Profundidad de Grabado CNC: Selección por Aplicación
La profundidad es el parámetro que determina cuánto tiempo una grabación permanece funcional bajo las condiciones específicas que experimentará el componente. Especificar la profundidad según el entorno de servicio es más confiable que seleccionar entre categorías genéricas de “superficial” o “profunda”.
Referencia de profundidad por tipo de aplicación
| Solicitud | Profundidad recomendada | Justificación |
|---|---|---|
| Marcado decorativo fino | 0,02–0,05 mm | Solo estético, exposición mínima al desgaste |
| Texto/logotipo estándar, interior | 0,05–0,1 mm | Equipos de oficina o industriales de uso ligero en interiores |
| Marcado de piezas industriales | 0,1–0,3 mm | Soporta manipulación y limpieza moderadas |
| Legible después del recubrimiento | 0,2–0,5 mm | Debe permanecer legible tras anodizado o pintura |
| Entorno severo (exterior, marino) | 0,3–1,0 mm | Desgaste prolongado, abrasión, rayos UV, químicos |
| Industrial profundo / herramientas | 5–2.0 mm | Cavidades de moldes, líneas de escala, características de alineación |
El umbral crítico de profundidad post-tratamiento: para marcas que deben sobrevivir al anodizado, recubrimiento en polvo o galvanizado, generalmente se requiere una profundidad mínima de 0,2–0,3 mm. El anodizado suele añadir 0,01–0,025 mm de capa de óxido; el recubrimiento en polvo, 0,05–0,12 mm. Un grabado de 0,05 mm de profundidad puede quedar parcial o completamente cubierto por una capa de recubrimiento en polvo, haciendo la marca ilegible.
Compensación entre profundidad y rendimiento
| Factor | Superficial (0,02–0,1 mm) | Profundo (0,3–2 mm) |
|---|---|---|
| Calidad de apariencia | Alta precisión, bordes limpios | Ranuras más anchas, marcas de herramienta visibles a mayor aumento |
| Durabilidad | Moderado | Muy alta |
| Legibilidad post-recubrimiento | Pobre | De buena a excelente |
| Tiempo de mecanizado | Breve | Más largo |
| Desgaste de la herramienta | Bajo | Mayor (especialmente en materiales duros) |
| Riesgo en piezas delgadas | Bajo | Riesgo de deformación en paredes de menos de 3 mm de espesor |
Para componentes industriales donde las marcas deben sobrevivir la vida operativa del producto, 0,1–0,3 mm es el rango de trabajo estándar. Una profundidad inferior a 0,1 mm solo es adecuada para marcas que nunca serán recubiertas y que experimenten abrasión mínima.
Tipos de métodos de grabado y marcado CNC
Grabado CNC rotativo (corte mecánico)
El proceso estándar de grabado CNC: una herramienta de corte rotativa de carburo elimina material a lo largo de trayectorias programadas. Es el método dominante para marcado industrial permanente, con profundidad ajustable de 0,02 mm a 2 mm o más, compatibilidad con metales y plásticos, y la mayor durabilidad de cualquier método de marcado.
Tipos de herramientas de uso común:
- Fresas en V (ángulo incluido de 30°, 60°, 90°): Estándar para grabado de texto y logotipos. La geometría en V produce una evacuación limpia de viruta y un comportamiento de autoafilado.
- Herramientas de grabado puntiagudas (micro fresas cónicas): Para detalles finos que requieren un ancho de ranura constante independientemente de la profundidad.
- Fresas cuadradas (0,2–1 mm de diámetro): Para ranuras más anchas de fondo plano y áreas rebajadas que requieren un acabado uniforme del fondo.
Grabado y marcado láser (térmico sin contacto)
Los sistemas láser vaporizan o decoloran el material mediante energía térmica enfocada sin contacto mecánico. La velocidad de procesamiento es significativamente mayor que la del grabado CNC rotativo: los sistemas láser de fibra pueden marcar un número de serie en metal en menos de 1 segundo. Sin embargo, la profundidad de la característica está en el rango de micras (típicamente 0,005–0,05 mm), lo que proporciona resistencia al desgaste limitada y sin legibilidad post-recubrimiento.
Limitación de ingeniería: Las características marcadas por láser son modificaciones a nivel de superficie. Después del anodizado, pintura o abrasión significativa, las marcas láser quedan parcial o completamente oscurecidas. Para aplicaciones de trazabilidad donde las marcas deben sobrevivir al procesamiento de fabricación y al servicio, el marcado láser solo es adecuado para componentes que no serán recubiertos y que experimenten desgaste mecánico mínimo.
Grabado por arrastre de diamante (rayado)
Una herramienta con punta de diamante presionada contra la superficie de la pieza raya o deforma plásticamente una ranura sin cortar, sin eliminación de material. Produce líneas muy finas y precisas con profundidad mínima (0,005–0,02 mm). Ideal para placas de identificación metálicas, grabado de joyería y aplicaciones que requieren líneas ultrafinas en superficies que no toleran fuerzas de corte.
Comparación de métodos de marcado
| Método | Profundidad | Durabilidad | Velocidad | Mejor aplicación |
|---|---|---|---|---|
| Grabado CNC rotativo | 0,02–2 mm | Muy alta | Medio | Industrial, aeroespacial, marcado post-recubrimiento |
| Marcado láser | 0,005–0,05 mm | Medio | Muy rápido | Alto volumen, códigos QR, cosmético sin recubrimiento |
| Grabado con punta de diamante | 005–0.02 mm | Bajo-medio | Lento | Etiquetas finas, joyería, superficies delicadas |
| Grabado químico | 01–0.2 mm | Medio-alto | Medio | Lámina delgada, patrones 2D complejos, PCB |
CNC Grabado vs Marcado Láser: Guía de Decisión de Ingeniería
La elección entre el grabado CNC y el marcado láser está determinada casi por completo por los requisitos de durabilidad.
Cuándo el Grabado CNC es la Opción Correcta
Se requiere legibilidad después del recubrimiento. Si la pieza será anodizada, pintada, recubierta en polvo o galvanizada después del marcado, solo las características grabadas con CNC lo suficientemente profundas para sobresalir por encima de la capa de recubrimiento serán legibles después. Esta es una restricción técnica estricta que el marcado láser no puede superar.
Las piezas experimentan desgaste, abrasión o limpieza química. Los componentes aeroespaciales, herramientas industriales, equipos para exteriores y herrajes marinos experimentan condiciones de superficie que eliminan progresivamente las marcas superficiales. Las ranuras grabadas con CNC mantienen la legibilidad porque su geometría física se conserva incluso cuando la superficie circundante se desgasta.
El cumplimiento normativo requiere marcado permanente. Los requisitos UDI de la FDA para dispositivos médicos, los requisitos de trazabilidad aeroespacial AS9100 y los requisitos de identificación de piezas ISO 9001 generalmente especifican que las marcas deben permanecer legibles durante toda la vida útil prevista del producto. El grabado CNC cumple este requisito de manera más confiable que el marcado láser para componentes procesados u operados en condiciones que degradan las características de la superficie.
Cuándo el Marcado Láser es la Opción Correcta
Alto volumen de producción con requisito mínimo de durabilidad. El marcado láser de un número de serie en electrónica de consumo toma menos de 1 segundo; el grabado CNC equivalente toma 30–90 segundos. Para millones de unidades donde la durabilidad del marcado cosmético es adecuada, la ventaja de rendimiento del láser es decisiva.
Detalle fino a microescala. Los códigos de matriz de datos 2D, códigos de barras y microtexto por debajo de aproximadamente 1 mm de altura de carácter se producen de manera más confiable con láser que con grabado rotativo CNC, porque el tamaño del punto láser (0.02–0.05 mm) es menor que el diámetro de punta de herramienta CNC alcanzable para trabajo de producción.
El sustrato no puede aceptar fuerzas de corte. Las láminas delgadas, componentes electrónicos frágiles y ensamblajes delicados pueden dañarse con el contacto rotativo CNC. El mecanismo sin contacto del láser elimina este riesgo.
Materiales para Grabado CNC
Aluminio (6061, 7075, 5052)
El metal más fácil de grabar con CNC. Baja dureza (60–150 HB), excelente formación de viruta y alta conductividad térmica producen ranuras limpias y de bordes afilados con desgaste mínimo de herramienta. Se pueden alcanzar altas velocidades de corte, lo que hace que el grabado de aluminio sea rápido y rentable.
El aluminio anodizado es una combinación particularmente efectiva: grabar a través de la capa de anodizado expone el metal base brillante contra la superficie anodizada más oscura, creando un alto contraste visual sin relleno de pintura. El grabado post-anodizado de números de serie y códigos de pieza es una práctica estándar en la fabricación de componentes aeroespaciales e industriales.
Acero Inoxidable (304, 316, 316L)
El grabado de acero inoxidable es alcanzable pero sensible a los parámetros. La tendencia del material al endurecimiento por trabajo significa que las velocidades de corte deben mantenerse lo suficientemente bajas para evitar el endurecimiento de la superficie mecanizada durante el corte. Una vez endurecido por trabajo, los pases de herramienta posteriores enfrentan una superficie significativamente más dura que acelera el desgaste. Se requieren herramientas de carburo recubiertas (TiAlN o AlCrN); el monitoreo de la vida útil de la herramienta es esencial.
Parámetros estándar: husillo de 8,000–12,000 RPM, avance de 100–300 mm/min, refrigerante por inundación o chorro de aire de alta presión para gestión del calor.
Titanio (Ti-6Al-4V)
Técnicamente factible pero costoso en relación con el aluminio o el acero inoxidable. La baja conductividad térmica requiere parámetros muy conservadores (velocidad de corte de 30–50 m/min, incrementos de profundidad tipo picoteo, refrigerante de alta presión). Para componentes aeroespaciales de titanio donde se requieren números de pieza grabados, el proceso está bien establecido, pero el tiempo de ciclo por pieza es sustancialmente más largo que en trabajos equivalentes de aluminio.
Plásticos (ABS, Acrílico, PEEK, POM)
Los plásticos de ingeniería se graban limpiamente cuando los parámetros evitan la acumulación de calor. El riesgo principal es la fusión en lugar del corte si la velocidad de corte es demasiado baja en relación con la velocidad de avance: el calor por fricción ablanda el material alrededor de la herramienta, produciendo bordes manchados. Herramientas afiladas, alta velocidad de husillo, velocidades de avance rápidas y chorro de aire para eliminar virutas y calor son el enfoque correcto.
Comparación de Grabado de Materiales
| Material | Dificultad | Velocidad de Husillo Típica | Desafío Clave | Recomendación de Herramienta |
|---|---|---|---|---|
| Aluminio 6061 | Fácil | 18,000–24,000 RPM | Prevención de filo recrecido | Carburo afilado, recubrimiento DLC |
| Latón | Fácil | 15,000–20,000 RPM | Filo recrecido a alta temperatura | Carburo afilado |
| ABS / Acrílico | Fácil | 12,000–18,000 RPM | Calor / fusión | Herramientas afiladas, chorro de aire |
| Acero inoxidable 316L | Medio–Duro | 8,000–12,000 RPM | Endurecimiento por deformación, desgaste de herramienta | Carburo recubierto (TiAlN) |
| Titanio Ti-6Al-4V | Duro | 5,000–10,000 RPM | Concentración de calor | Carburo recubierto, refrigerante de alta presión |
Aplicaciones del grabado CNC
Placas de identificación industriales y etiquetas de equipos
Las etiquetas de equipos industriales, las superposiciones de paneles de control y las placas de identificación de seguridad requieren marcas que resistan aceite, solventes, exposición a rayos UV y limpieza periódica durante vidas útiles de 10 a 20 años. Las placas de identificación de aluminio o acero inoxidable grabadas con CNC cumplen este requisito: la profundidad física de la ranura no se ve afectada por la exposición química, el recubrimiento o la abrasión moderada.
Para placas de identificación con relleno de color (pintura en ranuras grabadas para contraste), la profundidad de grabado CNC de 0.2–0.5 mm proporciona un volumen de ranura adecuado para la retención de pintura, mientras que la superficie circundante acepta anodizado u otro acabado.
Trazabilidad aeroespacial
Los requisitos de trazabilidad de componentes aeroespaciales (AS9100 y planes de calidad específicos del cliente) exigen marcado permanente de piezas con número de pieza, número de serie, código de lote e identificación del fabricante que debe permanecer legible durante toda la vida útil del componente, que potencialmente abarca décadas de ciclos térmicos, limpieza química y carga mecánica.
La profundidad de grabado CNC de 0.2–0.5 mm en componentes estructurales aeroespaciales de titanio y aluminio cumple este requisito. La marca sobrevive al anodizado, al recubrimiento de conversión de cromato y a la aplicación de imprimación realizados después del mecanizado. El marcado láser con un tamaño de carácter equivalente sería obliterado por estos tratamientos superficiales posteriores al mecanizado.
Cumplimiento de UDI en dispositivos médicos
La FDA 21 CFR Parte 801 exige el marcado de Identificación Única de Dispositivo (UDI) en dispositivos médicos. Para instrumentos quirúrgicos implantables y reutilizables que se autoclavarán, se esterilizarán químicamente y se manipularán extensamente en entornos clínicos, las marcas deben permanecer legibles durante toda la vida útil del dispositivo. Los códigos de matriz de datos UDI y texto grabados con CNC en instrumentos quirúrgicos de acero inoxidable o titanio cumplen este requisito.
La profundidad de marcado debe ser suficiente para la legibilidad de la ranura después de ciclos de esterilización repetidos (autoclave, irradiación gamma, exposición a desinfectantes químicos), mientras que debe ser lo suficientemente superficial para que la ranura no cree superficies que atrapen material biológico, típicamente 0.05–0.15 mm para aplicaciones de instrumentos estériles.
Moldes de inyección y herramientas
Los números de cavidad, códigos de fecha e identificación de compuerta grabados con CNC dentro de las cavidades de moldes de inyección proporcionan seguimiento de producción durante toda la vida operativa del molde. Las profundidades de 0.3–1.0 mm en acero para herramientas endurecido (H13, D2, P20) proporcionan legibilidad confiable a largo plazo a través de miles de ciclos de inyección.
Directrices de diseño para grabado CNC (DFM)
Tamaño mínimo de la característica
El ancho mínimo de línea de grabado está limitado por la geometría de la herramienta: el diámetro de la punta de corte establece el mínimo. Las características de diseño deben verificarse contra las capacidades de herramientas especificadas para el trabajo.
Mínimos prácticos para producción confiable:
- Grabado industrial estándar: ancho de línea mínimo de 0.3 mm, altura de carácter mínima de 2 mm
- Trabajo de detalle fino con microherramientas dedicadas: ancho de línea de 0.1 mm, altura de carácter de 1 mm
- Umbral de producción conservador para legibilidad por máquina: altura de carácter mínima de 0.5 mm
Selección de fuente y geometría
Las fuentes de una sola línea (trazo) son dramáticamente más eficientes de grabar que las fuentes de contorno o rellenas: requieren una sola pasada de herramienta en lugar de un contorno perimetral más relleno. Para marcado industrial donde la legibilidad y la eficiencia son las prioridades, las fuentes de trazo son la opción predeterminada correcta.
Las tipografías itálicas, script y decorativas crean geometría de trayectoria de herramienta difícil y mala legibilidad en tamaños de carácter típicos de marcado industrial. Las fuentes sans-serif simples (equivalentes a Arial, Helvetica) producen los resultados de grabado más confiables.
Lista de verificación DFM para grabado CNC
| Decisión de diseño | Recomendación |
|---|---|
| Altura mínima de carácter | ≥ 2 mm para herramientas estándar; ≥ 1.5 mm para herramientas finas |
| Ancho mínimo de línea | ≥ 2× diámetro de la punta de la herramienta |
| Especificación de profundidad | Derivar de la condición de servicio más desfavorable |
| Tipo de fuente | Fuentes de una sola línea (trazo) para eficiencia; sans-serif simple para legibilidad |
| Espaciado de caracteres | Mínimo 0.3 mm de espacio entre trazos adyacentes |
| Ajuste de profundidad post-recubrimiento | Añadir 0.1–0.2 mm a la profundidad si la pieza será recubierta |
| Riesgo de pieza delgada | Evitar profundidad > 0.5 mm en características con espesor de pared < 3 mm |
| Ubicación del grabado | Especificar la ubicación relativa a los datums funcionales para precisión posicional |
Factores de costo en el grabado CNC
El grabado CNC es generalmente una adición de bajo costo a una pieza mecanizada cuando se realiza en la misma configuración: la operación de grabado se ejecuta después del mecanizado sin refijación, eliminando el manejo separado y el costo de configuración. La estructura de costos depende de:
Dureza del material es la variable dominante. El grabado en aluminio es rápido (0.5–2 minutos para un número de serie típico), con bajo desgaste de herramienta y bajo costo. El grabado en acero inoxidable toma 2–5× más tiempo debido a velocidades de corte reducidas, con consumo de herramientas proporcionalmente mayor. El titanio es la opción metálica más costosa.
Profundidad y complejidad multiplican el tiempo de ciclo directamente. Cada 0.1 mm de profundidad adicional añade tiempo de mecanizado, particularmente en operaciones de múltiples pasadas. Los logotipos complejos con detalle fino requieren avances más lentos y gestión de trayectoria de herramienta más cuidadosa que el texto simple de número de serie.
Tamaño del lote amortiza el costo de configuración. La programación y validación de la primera pieza no es recurrente; los lotes posteriores cuestan solo tiempo de mecanizado y herramientas. El costo de grabado por unidad disminuye sustancialmente a medida que aumenta el tamaño del lote.
Contexto práctico de costos: Un número de serie simple (10 caracteres, profundidad de 0.15 mm, aluminio) típicamente añade $2–$8 por pieza en volumen de producción. El grabado de logotipos complejos (50×50 mm, diseño de múltiples elementos, acero inoxidable) podría añadir $15–$40 por pieza dependiendo del tiempo de ciclo.
Principales conclusiones
- El grabado CNC elimina físicamente material para producir ranuras permanentes — no cambios de contraste superficial como el marcado láser. La profundidad es la variable definitoria que determina cuánto tiempo sobrevive la marca en su entorno de servicio.
- La profundidad debe especificarse funcionalmente: las marcas que serán recubiertas requieren ≥ 0,3 mm; las marcas para entornos hostiles requieren ≥ 0,5 mm; el marcado decorativo interior puede usar 0,05–0,1 mm.
- El grabado CNC es la opción correcta cuando las marcas deben sobrevivir procesos de recubrimiento, desgaste prolongado, exposición química o requisitos regulatorios de identificación permanente durante toda la vida útil.
- El marcado láser es la opción correcta cuando la velocidad de producción es la prioridad, las marcas no serán recubiertas y se necesita detalle fino a escalas inferiores a 1 mm.
- Las decisiones de diseño impulsan la calidad y el costo: las fuentes de una sola línea, la altura de carácter adecuada (≥ 2 mm), el ancho mínimo de línea acorde a la herramienta y la profundidad calibrada según los requisitos de servicio determinan colectivamente el éxito del grabado.
- La dureza del material es el principal factor de costo: el aluminio es rápido y de bajo desgaste; el acero inoxidable requiere velocidades más bajas, herramientas recubiertas y una gestión cuidadosa del proceso.
- Para los equipos de compras de los fabricantes de equipos originales (OEM), especificar la profundidad de grabado en los planos de ingeniería — no solo “grabar número de serie” — es la acción más importante para garantizar que la marca cumpla su requisito funcional.
Preguntas frecuentes
¿Cuál es la profundidad típica del grabado CNC?
La profundidad del grabado CNC varía desde aproximadamente 0,02 mm para trabajo decorativo fino hasta 2 mm para características industriales profundas en moldes y herramientas. Para la mayoría de las aplicaciones industriales de marcado de piezas — números de serie, números de pieza, códigos de lote en componentes mecanizados — el rango funcional es de 0,1–0,5 mm. Las piezas que serán anodizadas, pintadas o recubiertas en polvo después del grabado requieren una profundidad mínima de 0,2–0,3 mm para garantizar que la marca permanezca legible por encima de la capa de recubrimiento. Las aplicaciones en entornos hostiles suelen especificar 0,3–1,0 mm para durabilidad a largo plazo frente a abrasión, exposición química y UV.
¿Cómo se compara el grabado CNC con el marcado láser?
El grabado CNC elimina físicamente material para crear ranuras de 0,02–2 mm de profundidad, produciendo marcas que sobreviven recubrimientos, abrasión, limpieza química y desgaste mecánico. El marcado láser aplica energía térmica para decolorar o vaporizar la superficie a profundidades de 0,005–0,05 mm, produciendo marcas rápidas pero superficiales con durabilidad limitada. Para componentes que serán anodizados, pintados o utilizados en entornos abrasivos, el grabado CNC es técnicamente requerido — las marcas láser no sobreviven estas condiciones. Para marcado de alto volumen de componentes sin recubrir donde la velocidad de producción es la prioridad, la ventaja significativa de velocidad del marcado láser (menos de 1 segundo por pieza) lo convierte en el método preferido.
¿Qué materiales se pueden grabar con CNC?
El grabado CNC es compatible con la mayoría de los materiales de ingeniería. Los metales comúnmente grabados incluyen aluminio (el más fácil y rentable), acero inoxidable (requiere velocidades más bajas y herramientas recubiertas), latón y cobre (buena maquinabilidad), titanio (viable pero costoso debido a la baja conductividad térmica) y acero para herramientas endurecido (para aplicaciones de moldes y herramientas). Los plásticos de ingeniería incluyendo ABS, acrílico, PEEK y POM se graban regularmente — el requisito principal de parámetros es prevenir la acumulación de calor que causa fusión en lugar de corte. Los compuestos (fibra de carbono, fibra de vidrio) se graban con herramientas especializadas resistentes a la abrasión.
¿Cuál es el tamaño mínimo de característica para el grabado CNC?
El tamaño mínimo de característica está limitado por el diámetro de la punta de la herramienta. Las herramientas de grabado de producción más pequeñas tienen diámetros de punta de aproximadamente 0,1 mm, capaces de producir líneas de 0,1 mm de ancho en condiciones ideales. Para grabado de producción confiable con calidad consistente, un ancho mínimo de línea de 0,2–0,3 mm y una altura mínima de carácter de 1,5–2 mm son pautas de diseño prácticas. Por debajo de estos umbrales, la deflexión de la herramienta, la variación menor de profundidad y las limitaciones de evacuación de viruta producen resultados inconsistentes. Para detalles muy finos (códigos de matriz de datos, microtexto por debajo de aproximadamente 1 mm de altura de carácter), el marcado láser suele ser más apropiado que el grabado rotativo CNC.
¿Cómo especifico el grabado CNC en un plano de ingeniería?
Las especificaciones de grabado en planos de ingeniería deben incluir: el contenido de la marca (cadena de texto o referencia a un documento de marcado separado), altura de carácter (mínimo 2 mm recomendado), profundidad de grabado (p. ej., “grabar 0,2–0,3 mm de profundidad”), tipo de fuente si es crítico, e intención de postratamiento (“la marca debe ser legible después del anodizado”). Para aplicaciones críticas de trazabilidad, referencie la norma aplicable (“marcado permanente según AS9100 Sección 8.5.2” o “marcado UDI según FDA 21 CFR Parte 801”). Especificar la profundidad explícitamente — en lugar de simplemente “grabar” — es la práctica más importante para garantizar que la marca cumpla su requisito funcional durante toda la vida útil del componente.
Escrito por el equipo de ingeniería de CMS con más de 15 años de experiencia en mecanizado y grabado de precisión CNC en aluminio, acero inoxidable, titanio y plásticos de ingeniería para aplicaciones aeroespaciales, médicas, de automatización industrial y fabricación OEM. Referencias técnicas: AS9100 Rev D (Gestión de Calidad y Trazabilidad Aeroespacial), FDA 21 CFR Parte 801 (Etiquetado de Dispositivos Médicos y UDI), ISO 9001 (Requisitos de Identificación y Trazabilidad de Piezas).
¿Buscando componentes mecanizados CNC con grabado de precisión integrado?
En CMS, integramos el grabado en las operaciones de mecanizado CNC — realizando el grabado de número de pieza, número de serie y logotipo en la misma configuración que el mecanizado para eliminar la manipulación separada y reducir el costo por pieza. Cada especificación de grabado se revisa para verificar la adecuación de la profundidad, la viabilidad del tamaño de carácter y la compatibilidad con postratamientos antes de iniciar la producción.
[Solicite una revisión DFM y cotización de grabado CNC →]


