
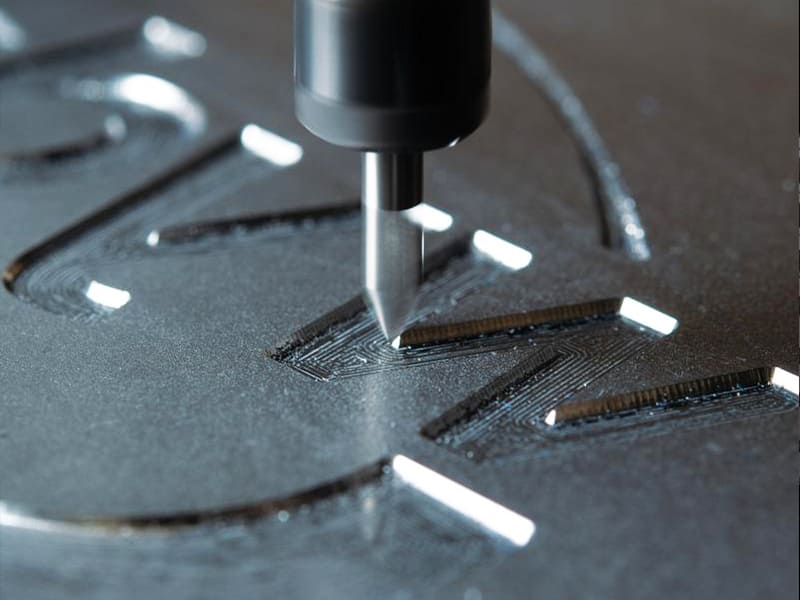
Risposta rapida: L'incisione CNC è un processo di lavorazione sottrattiva in cui un utensile da taglio rotante rimuove fisicamente materiale per creare marcature permanenti — numeri di serie, loghi, codici QR e pattern funzionali — a profondità di 0,02–2 mm. A differenza della marcatura laser, che altera la superficie tramite calore a profondità ridotte di 0,005–0,05 mm, l'incisione CNC produce scanalature meccanicamente permanenti che resistono a rivestimenti, abrasione, pulizia chimica e usura a lungo termine. È il metodo corretto per la tracciabilità aerospaziale, la marcatura UDI di dispositivi medici, targhette industriali e qualsiasi applicazione che richieda marcature leggibili dopo trattamenti superficiali o esposizione prolungata al servizio.
Cos'è l'Incisione CNC?
L'incisione CNC è un processo di produzione sottrattiva in cui un utensile da taglio rotante — tipicamente una punta a V, una fresa a candela o una fresa dedicata per incisione — rimuove materiale dalla superficie di un pezzo lungo percorsi utensile controllati da computer per creare caratteristiche geometriche precise e permanenti. Il processo è governato da codice G generato da un flusso di lavoro CAD/CAM, garantendo elevata precisione posizionale (±0,01–0,05 mm tipico) e completa ripetibilità tra lotti di produzione.
La caratteristica distintiva dell'incisione CNC è la profondità fisica. L'utensile taglia nel materiale, creando una scanalatura incassata che esiste come caratteristica tridimensionale piuttosto che come cambiamento di colore superficiale o rivestimento. È questa profondità che conferisce all'incisione CNC la sua durata: un numero di serie inciso a 0,3 mm di profondità su un componente aerospaziale in acciaio inossidabile rimane completamente leggibile dopo anodizzazione, verniciatura, pallinatura, pulizia chimica e anni di abrasione che cancellerebbero qualsiasi marcatura applicata in superficie.
Per ingegneri e team di approvvigionamento OEM che specificano la marcatura dei componenti, la scelta tra incisione CNC, marcatura laser e altri metodi è fondamentalmente una questione di durata e conformità. Quando la marcatura deve sopravvivere alla vita operativa del componente — e in particolare quando deve sopravvivere a operazioni di produzione intermedie come rivestimento e trattamento termico — l'incisione CNC è la risposta.
Come Funziona l'Incisione CNC: Il Flusso di Lavoro Ingegneristico
L'incisione CNC segue un flusso di lavoro strutturato dal digitale al fisico in cui gli errori introdotti in qualsiasi fase si propagano alla qualità della marcatura finita.
Fase 1: Progettazione CAD
Il contenuto dell'incisione — testo, loghi, simboli, numeri di parte, codici data matrix 2D — è definito come geometria vettoriale nel software CAD. Le decisioni critiche di progettazione in questa fase includono:
Dimensione minima delle caratteristiche: La caratteristica di incisione più piccola deve essere realizzabile con l'utensileria disponibile. Una punta a V da 0,1 mm di diametro può produrre linee larghe 0,1 mm; tentare di incidere una linea da 0,05 mm con questo utensile produce un risultato sfocato o incoerente. Come regola generale, la larghezza minima della linea dovrebbe essere almeno uguale al diametro della punta dell'utensile.
Selezione del font: Per l'incisione di testo, i font a linea singola (tratto) sono significativamente più efficienti e producono risultati più puliti rispetto ai font pieni o contornati. I font a tratto definiscono il testo come un singolo percorso centrale che l'utensile segue direttamente; i font contornati richiedono di tracciare un perimetro chiuso e potenzialmente riempire l'interno, moltiplicando il tempo di lavorazione per lo stesso risultato visivo.
Dimensione dei caratteri: L'altezza minima pratica del testo per l'incisione CNC è di circa 1,5–2 mm con utensili standard. Al di sotto di questa altezza, la spaziatura tra i caratteri diventa troppo stretta per l'accesso dell'utensile e la leggibilità del tratto ne risente.
Fase 2: Generazione del Percorso Utensile CAM
Il software CAM converte la geometria CAD in istruzioni macchina, definendo la strategia di taglio:
Approccio alla profondità: I percorsi utensile a profondità costante programmano l'utensile per tagliare uniformemente a una profondità Z specificata — appropriati per testo e numeri di serie dove è richiesta una profondità uniforme su tutti i caratteri per la leggibilità. La profondità variabile (V-carving) varia la profondità in base alla larghezza locale della caratteristica, producendo scanalature naturalmente rastremate che conferiscono a loghi e incisioni decorative un aspetto tridimensionale raffinato.
Selezione di utensile e parametri: L'angolo incluso della punta a V influisce sulla larghezza della linea a una data profondità — una punta a V da 60° a 0,1 mm di profondità produce una scanalatura più stretta di una punta a V da 90° alla stessa profondità. La velocità di avanzamento e la velocità del mandrino sono specifiche per materiale: l'alluminio accetta velocità elevate (18.000–24.000 RPM, avanzamento 500–1.500 mm/min); l'acciaio inossidabile richiede valori significativamente inferiori (8.000–12.000 RPM, 100–300 mm/min) per gestire la generazione di calore e l'usura dell'utensile.
Fase 3: Esecuzione CNC
La macchina esegue il percorso utensile programmato sotto il controllo del sistema CNC. La rigidità della macchina, l'oscillazione del mandrino e la stabilità del bloccaggio influenzano direttamente la qualità dell'incisione. Le vibrazioni durante l'incisione — dovute a mandrini sbilanciati, sporgenza eccessiva dell'utensile o bloccaggio inadeguato — si manifestano come linee ondulate, larghezza della scanalatura incoerente e profondità variabile visibili nella marcatura finita.
Precisione e Fonti di Errore
| Fattore | Effetto sulla Qualità dell'Incisione | Metodo di Controllo |
|---|---|---|
| Condizione dell'utensile | Nitidezza della linea, consistenza della profondità | Sostituzione programmata dell'utensile |
| Rigidità della macchina | Precisione posizionale, linee uniformi | CNC rigido, minimizzare la sporgenza dell'utensile |
| Stabilità del bloccaggio | Allineamento, nessun movimento durante il taglio | Bloccaggio sottovuoto o meccanico |
| Proprietà dei materiali | Formazione del truciolo, finitura superficiale | Parametri adattati al materiale |
| Eccentrismo dell'utensile | Variazione della larghezza della linea | Pinza di precisione o portautensile a ritiro termico |
| Planarità della superficie | Consistenza della profondità sulla caratteristica | Superficie di riferimento piana o compensazione con sonda |
Profondità dell'Incisione CNC: Selezione in Base all'Applicazione
La profondità è il parametro che determina per quanto tempo un’incisione rimane funzionale nelle condizioni specifiche a cui il componente sarà sottoposto. Specificare la profondità in base all’ambiente di servizio è più affidabile che scegliere tra categorie generiche come “superficiale” o “profonda”.
Riferimento di profondità per tipo di applicazione
| Applicazione | Profondità consigliata | Motivazione |
|---|---|---|
| Marcatura decorativa fine | 0,02–0,05 mm | Solo estetica, esposizione minima all'usura |
| Testo/logo standard, interno | 0,05–0,1 mm | Apparecchiature da ufficio o industriali leggere per interni |
| Marcatura di parti industriali | 0,1–0,3 mm | Resiste a manipolazione e pulizia moderate |
| Leggibile dopo la verniciatura | 0,2–0,5 mm | Deve rimanere leggibile dopo anodizzazione e verniciatura |
| Ambiente ostile (esterno, marino) | 0,3–1,0 mm | Usura a lungo termine, abrasione, UV, agenti chimici |
| Industriale profonda / utensileria | 0,5–2,0 mm | Cavità di stampi, linee di scala, riferimenti di allineamento |
La soglia critica di profondità post-trattamento: per marcature che devono sopravvivere ad anodizzazione, verniciatura a polvere o placcatura, è generalmente richiesta una profondità minima di 0,2–0,3 mm. L'anodizzazione aggiunge tipicamente 0,01–0,025 mm di strato di ossido; la verniciatura a polvere 0,05–0,12 mm. Un'incisione profonda 0,05 mm può essere parzialmente o completamente riempita da uno strato di vernice a polvere, rendendo la marcatura illeggibile.
Compromesso tra profondità e prestazioni
| Fattore | Bassa (0,02–0,1 mm) | Alta (0,3–2 mm) |
|---|---|---|
| Qualità estetica | Alta precisione, bordi puliti | Scanalature più larghe, segni di lavorazione visibili a ingrandimenti maggiori |
| Resistenza | Moderato | Molto alto |
| Leggibilità post-verniciatura | Povero | Da buono a eccellente |
| Tempo di lavorazione | Breve | Più lungo |
| Usura degli utensili | Basso | Superiore (soprattutto nei materiali duri) |
| Rischio su parti sottili | Basso | Rischio di deformazione su pareti di spessore inferiore a 3 mm |
Per componenti industriali in cui le marcature devono sopravvivere alla vita operativa del prodotto, 0,1–0,3 mm è l'intervallo di lavoro standard. Una profondità inferiore a 0,1 mm è adeguata solo per marcature che non verranno mai rivestite e subiranno un'abrasione minima.
Tipi di metodi di incisione e marcatura CNC
Incisione rotativa CNC (taglio meccanico)
Il processo standard di incisione CNC — un utensile rotante in carburo rimuove materiale lungo percorsi utensile programmati. Il metodo dominante per la marcatura industriale permanente, con profondità regolabile da 0,02 mm a 2 mm o più, compatibilità con metalli e plastiche, e la massima durata tra tutti i metodi di marcatura.
Tipi di utensili comunemente utilizzati:
- Frese a V (angolo incluso 30°, 60°, 90°): standard per incisione di testi e loghi. La geometria a V produce uno scarico truciolo pulito e un comportamento di taglio autoaffilante.
- Utensili di incisione a punta (micropunte coniche): per dettagli fini che richiedono una larghezza di scanalatura costante indipendentemente dalla profondità.
- Fresette a testa quadrata (diametro 0,2–1 mm): per scanalature più larghe a fondo piatto e aree incassate che richiedono una finitura uniforme del fondo.
Incisione e marcatura laser (termica senza contatto)
I sistemi laser vaporizzano o scoloriscono il materiale tramite energia termica focalizzata senza contatto meccanico. La velocità di lavorazione è significativamente superiore all'incisione rotativa CNC — i sistemi laser a fibra possono marcare un numero di serie su metallo in meno di 1 secondo. Tuttavia, la profondità delle caratteristiche è nell'ordine dei micron (tipicamente 0,005–0,05 mm), offrendo una resistenza all'usura limitata e nessuna leggibilità post-verniciatura.
Limitazione ingegneristica: Le caratteristiche marcate al laser sono modifiche a livello superficiale. Dopo anodizzazione, verniciatura o abrasione significativa, le marcature laser diventano parzialmente o completamente oscurate. Per applicazioni di tracciabilità in cui le marcature devono sopravvivere alla lavorazione e al servizio, la marcatura laser è appropriata solo per componenti che non verranno rivestiti e subiranno un'usura meccanica minima.
Incisione a trascinamento con diamante (sgraffio)
Un utensile con punta di diamante premuto contro la superficie del pezzo graffia o deforma plasticamente una scanalatura senza tagliare — nessuna rimozione di materiale. Produce linee molto fini e precise con profondità minima (0,005–0,02 mm). Ideale per targhette di identificazione in metallo, incisione di gioielli e applicazioni che richiedono linee ultrafini su superfici che non possono tollerare forze di taglio.
Confronto dei metodi di marcatura
| Metodo | Profondità | Resistenza | Velocità | Migliore applicazione |
|---|---|---|---|---|
| Incisione rotativa CNC | 0,02–2 mm | Molto alto | Medio | Industriale, aerospaziale, marcatura post-verniciatura |
| Marcatura laser | 0,005–0,05 mm | Medio | Molto veloce | Alto volume, codici QR, cosmetico non rivestito |
| Incisione a trascinamento diamantato | 0,005–0,02 mm | Basso-medio | Lento | Etichette di precisione, gioielleria, superfici delicate |
| Incisione chimica | 0,01–0,2 mm | Medio-alto | Medio | Lamiera sottile, motivi 2D complessi, PCB |
CNC Incisione vs Marcatura Laser: Guida Decisionale Ingegneristica
La scelta tra incisione CNC e marcatura laser è determinata quasi interamente dai requisiti di durabilità.
Quando l'Incisione CNC è la Scelta Corretta
È richiesta la leggibilità post-rivestimento. Se il pezzo sarà anodizzato, verniciato, rivestito a polvere o placcato dopo la marcatura, solo le caratteristiche incise con CNC sufficientemente profonde da sporgere sopra lo strato di rivestimento saranno leggibili in seguito. Questo è un vincolo tecnico rigido che la marcatura laser non può superare.
I pezzi subiscono usura, abrasione o pulizia chimica. I componenti aerospaziali, gli utensili industriali, le attrezzature per esterni e l'hardware marino subiscono tutte condizioni superficiali che rimuovono progressivamente le marcature superficiali. Le scanalature incise con CNC mantengono la leggibilità perché la loro geometria fisica è preservata anche mentre la superficie circostante si usura.
La conformità normativa richiede una marcatura permanente. I requisiti UDI FDA per i dispositivi medici, i requisiti di tracciabilità aerospaziale AS9100 e i requisiti di identificazione dei pezzi ISO 9001 tipicamente specificano che le marcature devono rimanere leggibili per tutta la vita utile prevista del prodotto. L'incisione CNC soddisfa questo requisito in modo più affidabile rispetto alla marcatura laser per componenti lavorati o operati in condizioni che degradano le caratteristiche superficiali.
Quando la Marcatura Laser è la Scelta Corretta
Elevato volume di produzione con requisito minimo di durabilità. La marcatura laser di un numero di serie su elettronica di consumo richiede meno di 1 secondo; l'incisione CNC equivalente richiede 30–90 secondi. Per milioni di unità dove la durabilità della marcatura estetica è adeguata, il vantaggio di produttività del laser è decisivo.
Dettagli fini a scala micro. I codici a matrice di dati 2D, i codici a barre e i micro-testi sotto circa 1 mm di altezza dei caratteri sono prodotti in modo più affidabile dal laser rispetto all'incisione rotativa CNC, perché la dimensione del punto laser (0,02–0,05 mm) è inferiore al diametro della punta dell'utensile CNC ottenibile per lavori di produzione.
Il substrato non può accettare forze di taglio. Le pellicole sottili, i componenti elettronici fragili e gli assemblaggi delicati possono essere danneggiati dal contatto rotativo CNC. Il meccanismo senza contatto del laser elimina questo rischio.
Materiali per l'Incisione CNC
Alluminio (6061, 7075, 5052)
Il metallo più facile da incidere con CNC. La bassa durezza (60–150 HB), l'eccellente formazione del truciolo e l'elevata conducibilità termica producono scanalature pulite con bordi netti e usura minima dell'utensile. Sono raggiungibili elevate velocità di taglio, rendendo l'incisione dell'alluminio rapida ed economica.
L'alluminio anodizzato è una combinazione particolarmente efficace — l'incisione attraverso lo strato di anodizzazione espone il metallo di base brillante contro la superficie anodizzata più scura, creando un elevato contrasto visivo senza riempimento di vernice. L'incisione post-anodizzazione di numeri di serie e codici pezzo è una pratica standard nella produzione di componenti aerospaziali e industriali.
Acciaio Inossidabile (304, 316, 316L)
L'incisione dell'acciaio inossidabile è realizzabile ma sensibile ai parametri. La tendenza all'incrudimento del materiale significa che le velocità di taglio devono rimanere sufficientemente basse da prevenire l'indurimento della superficie lavorata durante il taglio. Una volta incrudita, le passate successive dell'utensile affrontano una superficie significativamente più dura che accelera l'usura. Sono richiesti utensili in carburo rivestito (TiAlN o AlCrN); il monitoraggio della vita dell'utensile è essenziale.
Parametri standard: mandrino a 8.000–12.000 giri/min, avanzamento di 100–300 mm/min, refrigerante a inondazione o getto d'aria ad alta pressione per la gestione del calore.
Titanio (Ti-6Al-4V)
Tecnicamente fattibile ma costoso rispetto ad alluminio o acciaio inossidabile. La bassa conducibilità termica richiede parametri molto conservativi (velocità di taglio di 30–50 m/min, incrementi di profondità a passo, refrigerante ad alta pressione). Per i componenti in titanio aerospaziale dove sono richiesti numeri di parte incisi, il processo è ben consolidato — ma il tempo di ciclo per pezzo è sostanzialmente più lungo rispetto al lavoro equivalente in alluminio.
Materie Plastiche (ABS, Acrilico, PEEK, POM)
Le materie plastiche tecniche si incidono in modo pulito quando i parametri prevengono l'accumulo di calore. Il rischio principale è la fusione piuttosto che il taglio se la velocità di taglio è troppo bassa rispetto alla velocità di avanzamento — il calore di attrito ammorbidisce il materiale attorno all'utensile, producendo bordi sbavati. Utensili affilati, elevata velocità del mandrino, velocità di avanzamento rapide e getto d'aria per rimuovere trucioli e calore sono l'approccio corretto.
Confronto Incisione Materiali
| Materiale | Difficoltà | Velocità Tipica del Mandrino | Sfida chiave | Raccomandazione Utensile |
|---|---|---|---|---|
| Alluminio 6061 | Facile | 000–24.000 giri/min | Prevenzione del tagliente di riporto | Carburo affilato, rivestimento DLC |
| Ottone | Facile | 000–20.000 giri/min | Tagliente di riporto ad alta temperatura | Carburo affilato |
| ABS / Acrilico | Facile | 000–18.000 giri/min | Calore / fusione | Utensili affilati, getto d'aria |
| Acciaio inossidabile 316L | Medio–Duro | 000–12.000 giri/min | Incrudimento, usura utensile | Carburo rivestito (TiAlN) |
| Titanio Ti-6Al-4V | Difficile | 000–10.000 giri/min | Concentrazione di calore | Carburo rivestito, refrigerante ad alta pressione |
Applicazioni dell'incisione CNC
Targhette industriali ed etichette per apparecchiature
Le etichette per apparecchiature industriali, le sovrapposizioni per pannelli di controllo e le targhette di sicurezza richiedono marcature che resistano a oli, solventi, esposizione ai raggi UV e pulizia periodica per una vita utile di 10–20 anni. Le targhette in alluminio o acciaio inossidabile incise con CNC soddisfano questo requisito: la profondità fisica della scanalatura non è influenzata dall'esposizione chimica, dal rivestimento o dall'abrasione moderata.
Per le targhette con riempimento di colore (vernice nelle scanalature incise per contrasto), una profondità di incisione CNC di 0,2–0,5 mm fornisce un volume di scanalatura adeguato per la ritenzione della vernice, mentre la superficie circostante accetta anodizzazione o altre finiture.
Tracciabilità aerospaziale
I requisiti di tracciabilità dei componenti aerospaziali (AS9100 e piani di qualità specifici del cliente) impongono una marcatura permanente del pezzo con numero di parte, numero di serie, codice di lotto e identificazione del produttore che deve rimanere leggibile per tutta la vita utile del componente, che può estendersi per decenni di cicli termici, pulizia chimica e carico meccanico.
La profondità di incisione CNC di 0,2–0,5 mm su componenti strutturali aerospaziali in titanio e alluminio soddisfa questo requisito. La marcatura sopravvive ad anodizzazione, conversione chimica al cromato e applicazione di primer eseguiti dopo la lavorazione. La marcatura laser a dimensioni di carattere equivalenti verrebbe obliterata da questi trattamenti superficiali post-lavorazione.
Conformità UDI per dispositivi medici
La FDA 21 CFR Parte 801 richiede la marcatura UDI (Unique Device Identification) sui dispositivi medici. Per gli strumenti chirurgici impiantabili e riutilizzabili che saranno sottoposti a autoclave, sterilizzazione chimica e manipolazione estensiva in ambienti clinici, le marcature devono rimanere leggibili per tutta la vita utile del dispositivo. I codici Data Matrix UDI e i testi incisi con CNC su strumenti chirurgici in acciaio inossidabile o titanio soddisfano questo requisito.
La profondità di marcatura deve essere sufficiente per la leggibilità della scanalatura dopo cicli di sterilizzazione ripetuti (autoclave, irraggiamento gamma, esposizione a disinfettanti chimici), ma abbastanza ridotta da non creare superfici che intrappolano materiale biologico — tipicamente 0,05–0,15 mm per applicazioni su strumenti sterili.
Stampi a iniezione e attrezzature
I numeri di cavità, i codici data e l'identificazione dei canali di iniezione incisi con CNC all'interno delle cavità degli stampi a iniezione forniscono tracciabilità di produzione per tutta la vita operativa dello stampo. Profondità di 0,3–1,0 mm in acciaio per utensili temprato (H13, D2, P20) garantiscono una leggibilità affidabile a lungo termine attraverso migliaia di cicli di iniezione.
Linee guida di progettazione per l'incisione CNC (DFM)
Dimensione minima delle caratteristiche
La larghezza minima della linea di incisione è vincolata dalla geometria dell'utensile: il diametro della punta di taglio stabilisce il limite minimo. Le caratteristiche di progettazione devono essere verificate rispetto alle capacità degli utensili specificate per il lavoro.
Minimi pratici per una produzione affidabile:
- Incisione industriale standard: larghezza minima della linea 0,3 mm, altezza minima del carattere 2 mm
- Lavori di dettaglio fine con micro-utensili dedicati: larghezza della linea 0,1 mm, altezza del carattere 1 mm
- Soglia produttiva conservativa per la leggibilità da macchina: altezza minima del carattere 0,5 mm
Selezione di font e geometria
I font a linea singola (tratto) sono notevolmente più efficienti da incidere rispetto ai font a contorno o riempiti: richiedono un singolo passaggio dell'utensile anziché un contorno perimetrale più il riempimento. Per la marcatura industriale dove leggibilità ed efficienza sono le priorità, i font a tratto sono la scelta predefinita corretta.
I caratteri corsivi, script e decorativi creano geometrie di percorso utensile difficili e scarsa leggibilità alle dimensioni tipiche dei caratteri per la marcatura industriale. I font sans-serif semplici (equivalenti ad Arial, Helvetica) producono i risultati di incisione più affidabili.
Checklist DFM per l'incisione CNC
| Decisione progettuale | Raccomandazione |
|---|---|
| Altezza minima del carattere | ≥ 2 mm per utensili standard; ≥ 1,5 mm per utensili fini |
| Larghezza minima della linea | ≥ 2× il diametro della punta dell'utensile |
| Specifica della profondità | Derivare dalla condizione di servizio più gravosa |
| Tipo di font | Font a linea singola (tratto) per efficienza; sans-serif semplice per leggibilità |
| Spaziatura dei caratteri | Gap minimo di 0,3 mm tra tratti adiacenti |
| Regolazione della profondità post-rivestimento | Aggiungere 0,1–0,2 mm alla profondità se il pezzo sarà rivestito |
| Rischio per parti sottili | Evitare profondità > 0,5 mm su caratteristiche con spessore di parete < 3 mm |
| Posizionamento dell'incisione | Specificare la posizione rispetto ai riferimenti funzionali per l'accuratezza posizionale |
Fattori di costo nell'incisione CNC
L'incisione CNC è generalmente un'aggiunta a basso costo a un pezzo lavorato quando eseguita nello stesso setup: l'operazione di incisione viene eseguita dopo la lavorazione senza riposizionamento, eliminando costi separati di movimentazione e setup. La struttura dei costi dipende da:
Durezza del materiale è la variabile dominante. L'incisione su alluminio è rapida (0,5–2 minuti per un tipico numero di serie), con bassa usura dell'utensile e basso costo. L'incisione su acciaio inossidabile richiede 2–5× più tempo a causa delle velocità di taglio ridotte, con un consumo di utensili proporzionalmente maggiore. Il titanio è l'opzione metallica più costosa.
Profondità e complessità moltiplicano direttamente il tempo di ciclo. Ogni 0,1 mm di profondità aggiuntiva aumenta il tempo di lavorazione, in particolare nelle operazioni a passaggi multipli. I loghi complessi con dettagli fini richiedono avanzamenti più lenti e una gestione del percorso utensile più attenta rispetto al semplice testo del numero di serie.
Dimensione del lotto ammortizza il costo di setup. La programmazione e la validazione del primo articolo non sono ricorrenti; i lotti successivi costano solo tempo di lavorazione e utensili. Il costo di incisione per unità diminuisce sostanzialmente all'aumentare della dimensione del lotto.
Contesto pratico dei costi: Un semplice numero di serie (10 caratteri, profondità 0,15 mm, alluminio) aggiunge tipicamente $2–$8 per pezzo in volumi di produzione. L'incisione di un logo complesso (50×50 mm, design multi-elemento, acciaio inossidabile) potrebbe aggiungere $15–$40 per pezzo a seconda del tempo di ciclo.
Punti di forza
- L'incisione CNC rimuove fisicamente materiale per produrre scanalature permanenti — non cambiamenti di contrasto superficiale come la marcatura laser. La profondità è la variabile determinante che stabilisce per quanto tempo la marcatura sopravvive al suo ambiente di servizio.
- La profondità deve essere specificata in modo funzionale: le marcature che saranno rivestite richiedono ≥ 0,3 mm; le marcature per ambienti difficili richiedono ≥ 0,5 mm; le marcature decorative per interni possono utilizzare 0,05–0,1 mm.
- L’incisione CNC è la scelta corretta quando le marcature devono sopravvivere a processi di rivestimento, usura prolungata, esposizione chimica o requisiti normativi per l’identificazione permanente durante l’intera vita utile.
- La marcatura laser è la scelta corretta quando l’elevata velocità di produzione è la priorità, le marcature non saranno rivestite e sono necessari dettagli fini su scale inferiori a 1 mm.
- Le decisioni di progettazione determinano qualità e costi: i font a linea singola, l’altezza dei caratteri appropriata (≥ 2 mm), la larghezza minima della linea compatibile con l’utensile e la profondità calibrata in base ai requisiti di servizio determinano collettivamente il successo dell’incisione.
- La durezza del materiale è il principale fattore di costo: l’alluminio è veloce e a bassa usura; l’acciaio inossidabile richiede velocità inferiori, utensili rivestiti e una gestione attenta del processo.
- Per i team di approvvigionamento degli OEM, specificare la profondità di incisione sui disegni tecnici — non solo “incidere il numero di serie” — è l’azione più importante per garantire che la marcatura soddisfi il suo requisito funzionale.
Domande frequenti
Qual è la profondità tipica dell’incisione CNC?
La profondità dell’incisione CNC varia da circa 0,02 mm per lavori decorativi fini a 2 mm per caratteristiche industriali profonde nelle attrezzature per stampi. Per la maggior parte delle applicazioni industriali di marcatura di parti — numeri di serie, numeri di parte, codici di lotto su componenti lavorati — l’intervallo funzionale è 0,1–0,5 mm. Le parti che saranno anodizzate, verniciate o rivestite a polvere dopo l’incisione richiedono una profondità minima di 0,2–0,3 mm per garantire che la marcatura rimanga leggibile sopra lo strato di rivestimento. Le applicazioni in ambienti difficili specificano tipicamente 0,3–1,0 mm per una durabilità a lungo termine attraverso abrasione, esposizione chimica e UV.
Come si confronta l’incisione CNC con la marcatura laser?
L’incisione CNC rimuove fisicamente materiale per creare scanalature di profondità 0,02–2 mm, producendo marcature che sopravvivono a rivestimenti, abrasione, pulizia chimica e usura meccanica. La marcatura laser applica energia termica per scolorire o vaporizzare la superficie a profondità di 0,005–0,05 mm, producendo marcature rapide ma superficiali con durabilità limitata. Per componenti che saranno anodizzati, verniciati o utilizzati in ambienti abrasivi, l’incisione CNC è tecnicamente richiesta — le marcature laser non sopravvivranno a queste condizioni. Per la marcatura ad alto volume di componenti non rivestiti dove la velocità di produzione è la priorità, il significativo vantaggio in velocità della marcatura laser (meno di 1 secondo per parte) la rende il metodo preferito.
Quali materiali possono essere incisi con CNC?
L’incisione CNC è compatibile con la maggior parte dei materiali ingegneristici. I metalli comunemente incisi includono alluminio (il più facile, il più conveniente), acciaio inossidabile (richiede velocità inferiori e utensili rivestiti), ottone e rame (buona lavorabilità), titanio (fattibile ma costoso a causa della bassa conducibilità termica) e acciaio per utensili temprato (per applicazioni di stampi e attrezzature). Le plastiche ingegneristiche tra cui ABS, acrilico, PEEK e POM sono tutte incise regolarmente — il requisito principale dei parametri è prevenire l’accumulo di calore che causa fusione anziché taglio. I compositi (fibra di carbonio, fibra di vetro) sono incisi con utensili specializzati resistenti all’abrasione.
Qual è la dimensione minima delle caratteristiche per l’incisione CNC?
La dimensione minima delle caratteristiche è vincolata dal diametro della punta dell’utensile. I più piccoli utensili di incisione per produzione hanno diametri di punta di circa 0,1 mm, capaci di linee larghe 0,1 mm in condizioni ideali. Per un’incisione di produzione affidabile con qualità costante, la larghezza minima della linea di 0,2–0,3 mm e l’altezza minima dei caratteri di 1,5–2 mm sono linee guida pratiche di progettazione. Sotto queste soglie, la deflessione dell’utensile, le variazioni minori di profondità e i limiti di evacuazione dei trucioli producono risultati incoerenti. Per dettagli molto fini (codici a matrice di dati, micro-testi sotto circa 1 mm di altezza dei caratteri), la marcatura laser è spesso più appropriata dell’incisione rotativa CNC.
Come specifico l’incisione CNC su un disegno tecnico?
Le specifiche di incisione sui disegni tecnici dovrebbero includere: il contenuto della marcatura (stringa di testo o riferimento a un documento di marcatura separato), l’altezza dei caratteri (minimo 2 mm raccomandato), la profondità di incisione (ad es., “incidere a 0,2–0,3 mm di profondità”), il tipo di font se critico e l’intento post-trattamento (“la marcatura deve essere leggibile dopo l’anodizzazione”). Per applicazioni critiche per la tracciabilità, fare riferimento allo standard applicabile (“marcatura permanente secondo AS9100 Sezione 8.5.2” o “marcatura UDI secondo FDA 21 CFR Parte 801”). Specificare esplicitamente la profondità — piuttosto che semplicemente “incidere” — è la pratica più importante per garantire che la marcatura soddisfi il suo requisito funzionale durante l’intera vita utile del componente.
Scritto dal team di ingegneria CMS con oltre 15 anni di esperienza nella lavorazione e incisione di precisione CNC su alluminio, acciaio inossidabile, titanio e plastiche ingegneristiche per applicazioni aerospaziali, mediche, automazione industriale e produzione OEM. Riferimenti tecnici: AS9100 Rev D (Gestione della qualità aerospaziale e tracciabilità), FDA 21 CFR Parte 801 (Etichettatura dei dispositivi medici e UDI), ISO 9001 (Identificazione delle parti e requisiti di tracciabilità).
Approvvigionamento di componenti lavorati CNC con incisione di precisione integrata?
Presso CMS, integriamo l’incisione nelle operazioni di lavorazione CNC — eseguendo l’incisione di numeri di parte, numeri di serie e loghi nella stessa configurazione della lavorazione per eliminare la movimentazione separata e ridurre il costo per parte. Ogni specifica di incisione viene revisionata per adeguatezza della profondità, fattibilità della dimensione dei caratteri e compatibilità post-trattamento prima dell’inizio della produzione.
[Richiedi una revisione DFM e un preventivo per l’incisione CNC →]


