
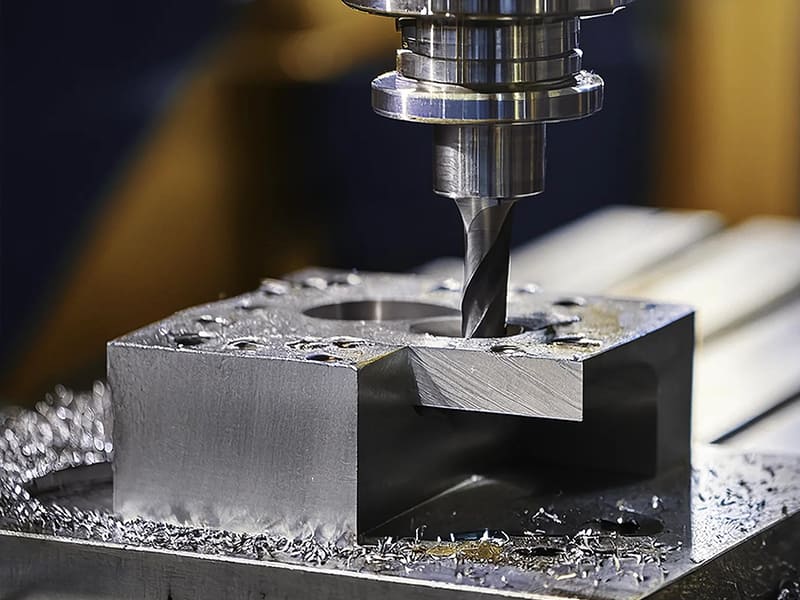
Ein Hersteller von Medizinprodukten bearbeitet Wirbelsäulenimplantate aus Titan der Güteklasse 23 mit denselben Schnittparametern wie bei seinem Programm für Edelstahl 316L – einer Schnittgeschwindigkeit von 120 m/min mit Standard-Hartmetalleinsätzen. Die Werkzeugschneiden versagen bereits nach 15 Teilen, während bei Edelstahl mehr als 200 Teile möglich sind. Die im Schnittbereich konzentrierte Wärme führt zu vorzeitigem Kraterverschleiß, Aufbauschneiden und Mikrorissen an der Oberfläche des Implantats. Durch die Reduzierung der Schnittgeschwindigkeit auf 45 m/min, den Wechsel zu TiAlN-beschichtetem feinkörnigem Hartmetall, den Einsatz von Spindeldurchflusskühlmittel bei 70 bar und die Verkürzung des Werkzeugüberhangs bei 30% lässt sich die Standzeit auf über 80 Teile bei gleichbleibender Oberflächenqualität verlängern. Der für Edelstahl geeignete Bearbeitungsansatz lässt sich nicht auf Titan übertragen – das thermische, mechanische und chemische Verhalten des Werkstoffs an der Schnittstelle erfordert eine grundlegend andere Strategie. Wir optimieren regelmäßig Bearbeitungsprogramme für Titan CNC in den Bereichen Luft- und Raumfahrt sowie Medizintechnik. Die Bearbeitung von Titan CNC bietet ein außergewöhnliches Verhältnis von Festigkeit zu Gewicht, Korrosionsbeständigkeit und Biokompatibilität – allerdings bei höheren Kosten und größerer Komplexität als bei Aluminium oder Stahl. Der Erfolg hängt von der Kontrolle von Wärmeentwicklung, Werkzeugverschleiß und Vibrationen ab, die durch die richtige Wahl der Werkstoffsorte, konservative Zerspanungsparameter, starre Aufspannungen und eine aggressive Kühlmittelstrategie erreicht werden.
Dieser Leitfaden behandelt die Gründe für die Wahl von Titan, gängige Güteklassen (2, 5, 7, 23), die Schwierigkeiten bei der Bearbeitung, bewährte Vorgehensweisen, Überlegungen zum Fräsen im Vergleich zum Drehen, einen Vergleich mit Aluminium und Edelstahl, Anwendungsbereiche, Kostenfaktoren, Oberflächenbeschaffenheiten sowie einen praktischen Entscheidungsrahmen.
Warum Titan?
| Eigentum | Technischer Mehrwert | Im Vergleich zu |
|---|---|---|
| Verhältnis von Festigkeit zu Gewicht | Stark wie Stahl bei einem Gewicht von ca. 60% | 2× so hoch wie die Festigkeit von Aluminium |
| Korrosionsbeständigkeit | Beständig gegen Meerwasser, Säuren und Chloride | Im Schiffsbau besser als Edelstahl |
| Biokompatibilität | Ungiftig, wächst mit dem Knochen zusammen | Für Implantate erforderlich |
| Hitzebeständigkeit | Behält seine Festigkeit bis zu ~400–600 °C bei | Besser als Aluminium |
| Dichte | ~4,5 g/cm³ | 40% – leichter als Stahl |
Titan ist kein Allzweckwerkstoff – es ist eine leistungsorientierte Wahl für Anwendungen, bei denen herkömmliche Metalle die Anforderungen an Festigkeit, Gewicht und Umweltverträglichkeit nicht gleichzeitig erfüllen können. Basierend auf unseren Produktionsdaten lassen sich etwa 80% unserer Titan-CNC-Programme in drei Kategorien einteilen: Strukturbauteile für die Luft- und Raumfahrt (gewichtsrelevant), medizinische Implantate (biokompatibilitätsrelevant) sowie Bauteile für die Schifffahrt und die chemische Industrie (korrosionsrelevant). Wenn keiner dieser Faktoren zutrifft, bieten Aluminium oder Edelstahl in der Regel eine ausreichende Leistung zu deutlich geringeren Kosten.
Gängige Qualitäten
| Note | Typ | Stärke | Am besten für | Bearbeitbarkeit |
|---|---|---|---|---|
| 2. Klasse | Handelsübliche Reinheit | Mäßig | Marine, Chemie, medizinische Geräte ohne Last | Einfacher (für Titan) |
| Grad 5 (Ti-6Al-4V) | Alpha-Beta-Legierung | Hoch | Luft- und Raumfahrt, Bauwesen, hohe Belastungen | Schwierig (Branchenstandard) |
| 7. Klasse | CP + Palladium | Mäßig | Umgebungen mit extrem hohem Säure- bzw. Chloridgehalt | Ähnlich wie in der 2. Klasse |
| Stufe 23 (ELI) | Besonders niedrige Interstitialwerte | Hoch | Medizinische Implantate, chirurgische | Ähnlich wie bei Klasse 5, strengere Qualitätskontrolle |
Grad 5 (Ti-6Al-4V) macht etwa 50% des gesamten Titanverbrauchs aus – der Industriestandard für Anwendungen, die eine hohe Festigkeit erfordern. Höhere Bearbeitungskosten als bei der Güteklasse 2 aufgrund der höheren Festigkeit und der stärkeren Wärmeentwicklung. 2. Klasse ist die erste Wahl in Sachen Korrosionsbeständigkeit – geringere Festigkeit, dafür aber hervorragende Formbarkeit und leichtere Bearbeitung. Stufe 23 (ELI) Dies ist der medizinische Standard – eine reinere Zusammensetzung (geringerer Sauerstoff-/Eisengehalt) sorgt für eine bessere Bruchzähigkeit und Ermüdungslebensdauer von Implantaten. Eine häufig auftretende Falle: Die Spezifizierung der Güteklasse 5, obwohl die Güteklasse 2 die mechanischen Anforderungen erfüllt – die höhere Festigkeit verursacht 20–30% höhere Bearbeitungskosten, ohne dass sich daraus ein funktionaler Vorteil bei mäßig belasteten, korrosionsbehafteten Anwendungen ergibt.
Warum sich Titan nur schwer bearbeiten lässt
| Herausforderung | Ursache | Auswirkungen |
|---|---|---|
| Wärmekonzentration | Wärmeleitfähigkeit ~1/6 der von Stahl | Schneller Verschleiß der Werkzeugkante |
| Arbeitshärtung | Die Oberfläche härtet sich beim Schneiden aus | Bei den folgenden Durchgängen wird härteres Material bearbeitet |
| Elastische Verformung | Stahl mit einem Modul von ~50% | Vibrationen, mangelnde Genauigkeit bei dünnen Merkmalen |
| Chemische Reaktivität | Reagiert bei hohen Temperaturen mit dem Werkzeugmaterial | Aufgeschweißte Kante, Werkzeugschweißen |
| Hohe Festigkeit bei hohen Temperaturen | Behält seine Festigkeit auch bei Hitze bei | Es sind höhere Schnittkräfte erforderlich |
Die Hitze ist das Kernproblem. Im Gegensatz zu Aluminium (das Wärme schnell ableitet) speichert Titan die Wärme an der Schnittstelle. Werkzeugbeschichtungen werden zerstört. Flanken- und Kraterverschleiß beschleunigen sich. Der Werkzeugausfall erfolgt oft plötzlich und nicht schrittweise – ein gut schneidendes Werkzeug kann bereits nach 2–3 Werkstücken ausfallen, wenn die Parameter in den Bereich thermischer Schäden vordringen. Nach unseren Erfahrungen in der Fertigung sind etwa 70% der Ausfälle bei der Titanbearbeitung auf hitzebedingte Werkzeugschäden zurückzuführen – nicht auf mechanische Überlastung. Die Wärmeeinwirkung durch Kühlmittel, Drehzahl und Einstechstrategie zu kontrollieren, ist der wichtigste Faktor überhaupt.
Geometrie erhöht den Schwierigkeitsgrad. Dünne Wände verformen sich unter den Schnittkräften (niedrigerer Elastizitätsmodul von Titan). Tiefe Taschen speichern Wärme und behindern den Spanabtransport. Lange Werkzeugüberhänge verstärken die Schwingungen. Die Herstellung von Bauteilen, bei deren Konstruktion die Zerspanbarkeitseigenschaften von Titan nicht berücksichtigt wurden, kostet 2–3-mal mehr als die Herstellung von Bauteilen mit einer für das Material optimierten Geometrie.
Bewährte Verfahren
Werkzeugbau
Verwenden Sie scharfe, feinkörnige Hartmetallwerkzeuge mit hitzebeständigen Beschichtungen (TiAlN, AlTiN). Achten Sie auf scharfe Schneidkanten – Titan bestraft stumpfe Werkzeuge mit exponentiell zunehmendem Verschleiß. Ersetzen Sie die Werkzeuge anhand der Stückzahl und nicht aufgrund sichtbaren Verschleißes – wenn der Verschleiß sichtbar wird, ist die Oberflächenintegrität möglicherweise bereits beeinträchtigt.
Schnittparameter
Niedrige Schnittgeschwindigkeit + angemessener Vorschub. Typische Geschwindigkeiten: 30–60 m/min (im Vergleich zu 200–400 m/min bei Aluminium). Achten Sie auf eine gleichbleibende Spanbelastung – lassen Sie das Werkzeug niemals schaben. Schaben führt zu Kaltverfestigung, was nachfolgende Durchgänge erschwert und den Werkzeugverschleiß beschleunigt. Bevorzugen Sie das Gegenlauffräsen, um die Wärmeentwicklung zu reduzieren und eine bessere Oberflächengüte zu erzielen.
Kühlmittel (kritisch)
Hochdruck-Spindelkühlmittel (40–70+ bar), das auf die Schnittzone gerichtet ist. Das Kühlmittel erfüllt drei Funktionen: Wärmeabfuhr, Spanabtransport und Verhinderung einer chemischen Bindung zwischen Titan und Werkzeugmaterial. Ohne ausreichendes Kühlmittel sinkt die Standzeit um 50–70%. Basierend auf unseren Produktionsdaten erhöht die Umstellung von Flutkühlung auf 70 bar Durchspindel-Kühlmittel bei Bearbeitungsprogrammen für Ti-6Al-4V der Güteklasse 5 die Standzeit um etwa das 2,5-Fache und verbessert die Konsistenz der Oberflächengüte um 40%.
Aufbauschwankungsfestigkeit
Kurzer Werkzeugüberhang. Starre Werkzeughalter (Schrumpf- oder Hydraulikhalter – keine Spannzangen). Starre Aufspannung mit ausreichender Abstützung für dünne Bauteile. Aufgrund der geringeren Steifigkeit von Titan treten Vibrationen bereits bei geringeren Schnittkräften als bei Stahl auf – dies muss durch die gesamte Aufspannung ausgeglichen werden.
Prozessstrategie
Vermeiden Sie es, zu lange in der Schnittstelle zu verweilen – eine kontinuierliche Werkzeugbewegung verhindert einen lokalen Wärmeaufbau und die Kaltverfestigung. Bei Präzisionsteilen: Schruppen → Spannungsarmglühen → Schlichten, um die Maßhaltigkeit zu verbessern. Lassen Sie ein Schlichtzugabe für die letzten Durchgänge mit optimierten Parametern ein.
Fräsen vs. Drehen vs. 5-Achs-Bearbeitung
| Prozess | Am besten für | Zentrale Herausforderung |
|---|---|---|
| CNC-Fräsen | Halterungen, Gehäuse, komplexe Profile | Unterbrochener Schneidevorgang → Hitzespitzen |
| CNC-Drehen | Wellen, Stifte, Buchsen | Aufgebaute Kante, durchgehende Wärme |
| 5-Achsen | Luft- und Raumfahrt, Medizin, komplexe Geometrien | Programmierkomplexität, Kosten |
| EDM/Schleifen | Verhärtete Bereiche, dünne Strukturen | Langsamer, teurer |
Beim Fräsen lassen sich komplexe Geometrien bearbeiten, doch der intermittierende Schnitt führt zu Temperaturwechseln. Das Drehen ermöglicht einen stabileren, kontinuierlichen Schnitt – eine bessere Spanführung und eine gleichmäßigere Oberflächengüte bei rotationssymmetrischen Teilen. 5-axis reduziert den Rüstaufwand bei komplexen Titanbauteilen mit mehreren Bearbeitungsflächen – die Einsparung beim Rüsten rechtfertigt oft die höheren Maschinenkosten durch verbesserte Genauigkeit und geringere kumulative Toleranzfehler.
Titan vs. Aluminium vs. Edelstahl
| Faktor | Titan | Aluminium | Rostfreier Stahl |
|---|---|---|---|
| Bearbeitbarkeit | Schwierig | Einfach | Mäßig |
| Verhältnis von Festigkeit zu Gewicht | Ausgezeichnet | Gut | Mäßig |
| Korrosionsbeständigkeit | Ausgezeichnet | Gut | Gut–Ausgezeichnet |
| Materialkosten | Hoch (3–10× Al) | Niedrig | Mittel |
| Bearbeitungskosten | Hoch (2–4× Al) | Niedrig | Mittel |
| Am besten geeignet für | Luft- und Raumfahrt, Medizin, Schifffahrt | Leichtbau, Prototypen | Lebensmittel, medizinische Versorgung, bauliche Maßnahmen |
Entscheidungslogik: Entscheiden Sie sich für Titan, wenn Gewicht, Festigkeit und Korrosionsbeständigkeit gleichzeitig erfüllt sein müssen. Entscheiden Sie sich für Aluminium, wenn Kosten und Bearbeitungsgeschwindigkeit eine Rolle spielen und die Belastungen moderat sind. Entscheiden Sie sich für Edelstahl, wenn Korrosionsbeständigkeit und Festigkeit ohne den Preisaufschlag von Titan erforderlich sind. In von uns realisierten Projekten führt der Wechsel von Titan zu Aluminium 7075-T6 – sofern Korrosion kein Thema ist – in der Regel zu einer Senkung der Gesamtkosten pro Bauteil um 60–70%. Der Aufpreis für Titan ist nur dann gerechtfertigt, wenn seine einzigartige Kombination von Eigenschaften funktional erforderlich ist.
Anwendungen
| Industrie | Typische Bauteile | Warum Titan? |
|---|---|---|
| Luft- und Raumfahrt | Halterungen, Befestigungselemente, Motorteile | Festigkeits-Gewichts-Verhältnis + Hitzebeständigkeit |
| Medizinisch | Implantate, chirurgische Instrumente | Biokompatibilität + Korrosionsbeständigkeit |
| Marine | Ventile, Armaturen, Pumpenteile | Beständigkeit gegen Meerwasserkorrosion |
| Chemie | Wärmetauscher, Reaktorkomponenten | Säure- und Chloridbeständigkeit |
| Robotik | Arme, Gelenke, Bauteile | Gewichtsreduzierung zur Steigerung der Bewegungseffizienz |
Kostenfaktoren
| Fahrer | Auswirkungen |
|---|---|
| Rohstoff | 3–10-facher Aluminiumpreis |
| Schnittgeschwindigkeit | 20–40% aus Aluminium – höhere Geschwindigkeit → längere Zyklen |
| Werkzeugverbrauch | 3–5-mal schnellerer Verschleiß als bei Aluminium |
| Anforderungen an das Kühlmittel | Hochdruckdurchspindel – zwingend erforderlich |
| Geometrische Komplexität | Tiefe Taschen und dünne Wände treiben die Kosten in die Höhe |
| Prüfung | Strengere Vorschriften für die Luft- und Raumfahrt sowie den medizinischen Bereich |
Strategien zur Kostensenkung
Geometrie vereinfachen – tiefe Taschen, dünne Wände und scharfe Innenecken vermeiden. Standard-Innenradien verwenden, die zu den verfügbaren Werkzeuggrößen passen. Wenn es die Festigkeit zulässt, die Güteklasse 2 anstelle der Güteklasse 5 festlegen – einfachere Bearbeitung, geringere Materialkosten. Enge Toleranzen nur auf funktionale Merkmale anwenden. Setzen Sie 5-axis strategisch ein, um Rüstzeiten zu reduzieren. Eine DFM-Prüfung vor der Produktion identifiziert in der Regel Kosteneinsparungen von 20–40% bei Titanprojekten.
Oberflächenausführungen
| Fertig | Zweck | Typischer Ra |
|---|---|---|
| Wie bearbeitet | Funktional, kostengünstig | 1,6–3,2 µm |
| Perlgestrahlt | Gleichmäßiges, mattes Erscheinungsbild | ~1,6–3,2 µm |
| Poliert | Glatt, ästhetisch | <0,8 µm |
| Passiviert | Korrosion + Sauberkeit | k. A. (chemisch) |
| Eloxiert | Farbcodierung, Oxidschicht | k. A. (Interferenzfarbe) |
| Elektropoliert | Extrem glatt (medizinisch) | <0,4 µm |
Durch das Eloxieren von Titan entstehen ohne Farbstoffe Interferenzfarben (Blau, Violett, Gold) – dies wird zur Kennzeichnung medizinischer Instrumente und aus ästhetischen Gründen im Konsumgüterbereich genutzt. Durch die Passivierung werden Oberflächenverunreinigungen für medizinische und chemische Anwendungen entfernt.
Entscheidungshilfe
| Anforderung | Empfehlung |
|---|---|
| Leicht + hohe Festigkeit | Titan |
| Korrosion (Meeres-/chemische Korrosion) | Titan |
| Medizinische Biokompatibilität | Klasse 2 oder Klasse 23 |
| Kostenbewusst | Aluminium oder Edelstahl |
| Komplexe Geometrie, Titan erforderlich | Optimieren Sie zunächst das DFM |
| Großes Volumen | Prozessstabilität frühzeitig validieren |
Schlussfolgerung
Die Bearbeitung von Titan nach dem CNC-Verfahren bietet ein unübertroffenes Verhältnis von Festigkeit zu Gewicht, Korrosionsbeständigkeit und Biokompatibilität – erfordert jedoch eine grundlegend andere Bearbeitungsstrategie als bei Aluminium oder Stahl. Wärmemanagement (Kühlmittelzufuhr durch die Spindel), zurückhaltende Schnittgeschwindigkeiten (30–60 m/min), scharfe, beschichtete Hartmetallwerkzeuge und starre Aufspannungen sind unverzichtbar. Die Wahl der Sorte (2 für Korrosionsbeständigkeit, 5 für Festigkeit, 23 für medizinische Anwendungen) und die DFM-Optimierung (Vermeidung von tiefen Taschen, dünnen Wänden und unnötig engen Toleranzen) entscheiden darüber, ob ein Titan-Projekt leistungsstarke Bauteile zu überschaubaren Kosten liefert oder zu einem kostspieligen Bearbeitungsvorhaben wird. Entscheiden Sie sich für Titan, wenn dessen einzigartige Kombination von Eigenschaften wirklich erforderlich ist – und investieren Sie in die Bearbeitungsstrategie, um dies ordnungsgemäß umzusetzen. Benötigen Sie Hilfe bei der Bearbeitung von Titan CNC? [Kontaktieren Sie unser Ingenieurteam] für die Werkstoffauswahl, die DFM-Prüfung und Unterstützung bei der Fertigung.
FAQ
Lässt sich Titan schwer bearbeiten?
Ja – die Wärme konzentriert sich an der Schneidkante (~1/6 der Wärmeleitfähigkeit von Stahl), was zu schnellem Werkzeugverschleiß führt. Eine geringere Steifigkeit birgt die Gefahr von Vibrationen. Erfordert niedrige Schnittgeschwindigkeiten (30–60 m/min), Hochdruck-Kühlmittel, scharfe, beschichtete Hartmetallwerkzeuge und eine stabile Aufspannung.
Welche Titanlegierung eignet sich am besten für CNC?
Güteklasse 5 (Ti-6Al-4V) für hochfeste Bauteile in der Luft- und Raumfahrt sowie für Konstruktionsteile. Verwenden Sie Güteklasse 2 für korrosionsbehaftete Anwendungen mit mäßiger Belastung oder Güteklasse 23 für medizinische Implantate. Vermeiden Sie eine überdimensionierte Wahl der Güteklasse 5, wenn die Güteklasse 2 die Anforderungen erfüllt – das spart 20–30% Bearbeitungskosten.
Warum ist die Bearbeitung von Titan so teuer?
Die Materialkosten betragen das 3- bis 10-Fache der Kosten für Aluminium. Die Schnittgeschwindigkeiten liegen bei 20–40% im Vergleich zu Aluminium. Der Werkzeugverschleiß ist 3- bis 5-mal höher. Es ist eine Hochdruck-Kühlmittelzufuhr durch die Spindel erforderlich. Komplexe Geometrien verstärken all diese Faktoren noch.
Titan oder Aluminium – wann sollte man sich für welches Material entscheiden?
Titan kommt zum Einsatz, wenn Gewicht, Festigkeit und Korrosionsbeständigkeit gleichermaßen erfüllt sein müssen. Aluminium wird verwendet, wenn Kosten und Bearbeitungsgeschwindigkeit eine Rolle spielen und die Belastungen moderat sind. Der Wechsel zu 7075-Aluminium, wenn Korrosionsbeständigkeit keine entscheidende Rolle spielt, spart in der Regel 60–70% der Gesamtkosten pro Bauteil ein.
Wie lassen sich die Kosten für die Titanbearbeitung senken?
Geometrie vereinfachen (keine tiefen Aussparungen/dünne Wände). Standardradien verwenden. Nach Möglichkeit die Güteklasse 2 festlegen. Enge Toleranzen nur dort anwenden, wo sie erforderlich sind. 5-axis verwenden, um Rüstzeiten zu reduzieren. Bei einer DFM-Prüfung lassen sich in der Regel Einsparungen von 20–40% ermitteln.


