
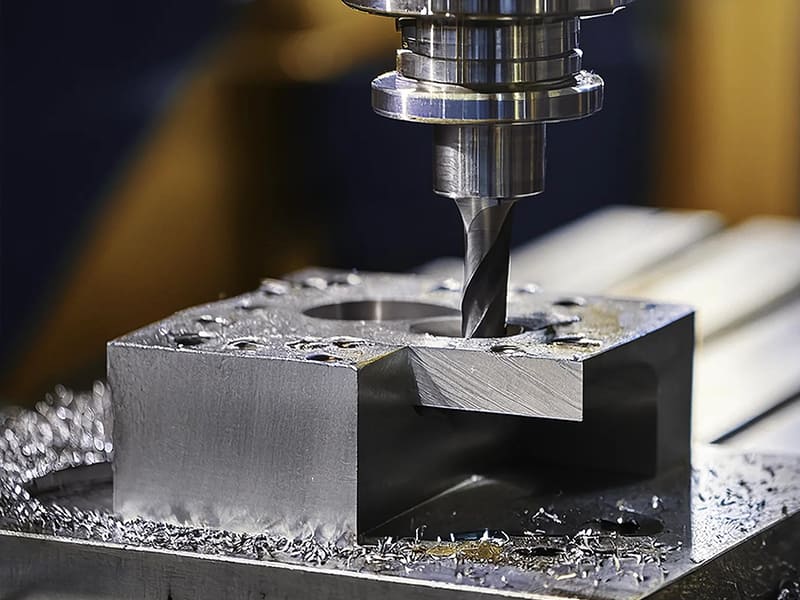
Une entreprise de matériel médical usine des implants rachidiens en titane de grade 23 en utilisant les mêmes paramètres de coupe que leur programme en acier inoxydable 316L - vitesse de coupe de 120 m/min avec des plaquettes en carbure standard. Les arêtes de l'outil s'abîment après 15 pièces, contre plus de 200 pour l'acier inoxydable. La chaleur concentrée dans la zone de coupe provoque une usure prématurée du cratère, une accumulation de l'arête et des microfissures superficielles sur l'implant. La réduction de la vitesse de coupe à 45 m/min, l'utilisation de carbure à grains fins revêtu de TiAlN, l'application d'un liquide de refroidissement à travers la broche à 70 bars et le raccourcissement du porte-à-faux de l'outil de 30% permettent de prolonger la durée de vie de l'outil à plus de 80 pièces, avec une qualité de surface constante. L'approche d'usinage qui fonctionne pour l'acier inoxydable ne s'applique pas au titane - le comportement thermique, mécanique et chimique du matériau à l'interface de coupe exige une stratégie fondamentalement différente. Nous optimisons régulièrement les programmes d'usinage CNC du titane dans les applications aérospatiales et médicales. L'usinage CNC du titane offre un rapport poids/résistance exceptionnel, une résistance à la corrosion et une biocompatibilité, mais à un coût et une complexité plus élevés que l'aluminium ou l'acier. Le succès dépend du contrôle de la chaleur, de l'usure de l'outil et des vibrations par le biais d'une sélection appropriée des nuances, de paramètres de coupe conservateurs, de configurations rigides et d'une stratégie agressive en matière de liquide de refroidissement.
Ce guide explique pourquoi le titane est choisi, les qualités courantes (2, 5, 7, 23), pourquoi il est difficile à usiner, les meilleures pratiques éprouvées, les considérations relatives au fraisage par rapport au tournage, la comparaison avec l'aluminium et l'acier inoxydable, les applications, les facteurs de coût, les finitions de surface et un cadre de décision pratique.
Pourquoi utiliser le titane ?
| Propriété | Valeur d'ingénierie | Par rapport à |
|---|---|---|
| Rapport force/poids | Solide comme l'acier avec un poids de ~60% | Résistance de l'aluminium 2× |
| Résistance à la corrosion | Résiste à l'eau de mer, aux acides et aux chlorures | Supérieure à l'acier inoxydable dans le domaine maritime |
| Biocompatibilité | Non toxique, s'intègre à l'os | Nécessaire pour les implants |
| Résistance à la chaleur | Maintien de la résistance à ~400-600°C | Mieux que l'aluminium |
| Densité | ~4,5 g/cm³ | 40% plus léger que l'acier |
Le titane n'est pas un matériau à usage général - c'est un choix axé sur la performance pour des applications où les métaux conventionnels ne peuvent pas répondre simultanément aux exigences en matière de résistance, de poids et d'environnement. D'après nos données de production, environ 80% de nos programmes CNC en titane appartiennent à trois catégories : les composants structurels aérospatiaux (poids critique), les implants médicaux (biocompatibilité critique) et les pièces marines/chimiques (corrosion critique). Si aucun de ces facteurs ne s'applique, l'aluminium ou l'acier inoxydable offrent généralement des performances adéquates à un coût nettement inférieur.
Notes communes
| Grade | Type | La force | Meilleur pour | Usinabilité |
|---|---|---|---|---|
| Niveau 2 | Pureté commerciale | Modéré | Marine, chimique, médicale sans charge | Plus facile (pour le titane) |
| Grade 5 (Ti-6Al-4V) | Alliage alpha-bêta | Élevé | Aérospatiale, structure, charge élevée | Difficile (norme industrielle) |
| 7e année | CP + palladium | Modéré | Environnements acides/chlorures extrêmes | Similaire au grade 2 |
| Grade 23 (ELI) | Interstitiel très bas | Élevé | Implants médicaux, chirurgicaux | Similaire au grade 5, QC plus strict |
Grade 5 (Ti-6Al-4V) représente environ 50% de tout le titane utilisé - la norme industrielle pour les applications à haute résistance. Coût d'usinage plus élevé que le grade 2 en raison d'une plus grande résistance et d'une plus grande production de chaleur. Niveau 2 est le premier choix en matière de corrosion - résistance moindre mais excellente formabilité et usinage plus facile. Grade 23 (ELI) est la norme médicale - une composition plus propre (moins d'oxygène/de fer) offre une meilleure résistance à la rupture et une meilleure durée de vie en fatigue pour les implants. L'un des écueils les plus fréquents est de spécifier le grade 5 alors que le grade 2 répond aux exigences mécaniques - le supplément de résistance augmente les coûts d'usinage sans apporter d'avantages fonctionnels dans les applications soumises à des charges modérées de corrosion.
Pourquoi le titane est-il difficile à usiner ?
| Défi | Cause | Impact |
|---|---|---|
| Concentration de chaleur | Conductivité thermique ~1/6 de l'acier | Défaillance rapide de l'arête de l'outil |
| Durcissement au travail | La surface durcit pendant la coupe | Les passes suivantes rencontrent un matériau plus dur |
| Déflexion élastique | Module ~50% de l'acier | Vibrations, mauvaise précision sur les caractéristiques fines |
| Réactivité chimique | Réagit avec le matériau de l'outil à haute température | Arête rapportée, soudage de l'outil |
| Haute résistance à température élevée | Maintient sa résistance à chaud | Des forces de coupe plus élevées sont requises |
La chaleur est le problème central. Contrairement à l'aluminium (qui conduit la chaleur rapidement), le titane piège la chaleur à l'interface de coupe. Les revêtements d'outils se dégradent. L'usure en dépouille et en cratère s'accélère. La défaillance de l'outil est souvent soudaine plutôt que progressive — un outil qui coupe bien peut tomber en panne en 2 à 3 pièces si les paramètres pénètrent dans la zone de dommage thermique. Selon notre expérience en atelier, environ 70% des défaillances d'usinage du titane sont attribuables à des dommages thermiques de l'outil — et non à une surcharge mécanique. Contrôler la chaleur par le liquide de refroidissement, la vitesse et la stratégie d'engagement est le facteur le plus important.
La géométrie amplifie la difficulté. Les parois minces fléchissent sous les forces de coupe (module inférieur du titane). Les poches profondes piègent la chaleur et restreignent l'évacuation des copeaux. Les longs porte-à-faux d'outil augmentent les vibrations. Les pièces conçues sans tenir compte des caractéristiques d'usinabilité du titane coûtent 2 à 3× plus cher à produire qu'une géométrie équivalente optimisée pour le matériau.
Bonnes pratiques
Outillage
Utilisez des outils en carbure à grain fin et tranchants avec des revêtements résistants à la chaleur (TiAlN, AlTiN). Maintenez des arêtes de coupe vives — le titane punit les outils émoussés par une usure exponentiellement croissante. Remplacez en fonction du nombre de pièces, et non de l'usure visible — au moment où l'usure est visible, l'intégrité de surface peut déjà être compromise.
Paramètres de découpe
Faible vitesse de coupe + avance adéquate. Vitesses typiques : 30–60 m/min (contre 200–400 m/min pour l'aluminium). Maintenez une charge de copeau constante — ne laissez jamais l'outil frotter. Le frottement provoque un écrouissage, ce qui rend les passes suivantes plus difficiles et accélère la défaillance de l'outil. Privilégiez le fraisage en avalant pour réduire la génération de chaleur et améliorer l'état de surface.
Liquide de refroidissement (Critique)
Liquide de refroidissement haute pression à travers la broche (40–70+ bar) dirigé vers la zone de coupe. Le liquide de refroidissement remplit trois fonctions : évacuation de la chaleur, évacuation des copeaux et prévention de la liaison chimique entre le titane et le matériau de l'outil. Sans liquide de refroidissement adéquat, la durée de vie de l'outil chute de 50 à 70%. Selon nos données de production, le passage d'un arrosage par inondation à un liquide de refroidissement à 70 bar à travers la broche sur des programmes en Grade 5 Ti-6Al-4V augmente la durée de vie de l'outil d'environ 2,5× et améliore la constance de l'état de surface de 40%.
Rigidité du montage
Porte-à-faux d'outil court. Porte-outils rigides (frettage ou hydraulique — pas de pince). Bridage rigide avec support adéquat pour les caractéristiques fines. La rigidité inférieure du titane signifie que les vibrations commencent à des forces de coupe plus faibles que l'acier — tout dans le montage doit compenser.
Stratégie de processus
Évitez de stationner dans la coupe — un mouvement continu de l'outil prévient l'accumulation localisée de chaleur et l'écrouissage. Pour les pièces de précision : ébauche → détensionnement → finition pour améliorer la stabilité dimensionnelle. Laissez une surépaisseur de finition pour les passes finales avec des paramètres optimisés.
Fraisage vs Tournage vs 5 axes
| Processus | Meilleur pour | Défi Principal |
|---|---|---|
| Fraisage CNC | Supports, carters, profils complexes | Coupe intermittente → pics de chaleur |
| Tournage CNC | Arbres, goupilles, bagues | Arête rapportée, chaleur continue |
| 5 axes | Aérospatial, médical, géométrie complexe | Complexité de programmation, coût |
| EDM/Rectification | Zones durcies, caractéristiques fines | Plus lent, coût plus élevé |
Le fraisage gère les géométries complexes mais la coupe intermittente crée un cyclage thermique. Le tournage offre une coupe continue plus stable — meilleur contrôle des copeaux et état de surface plus constant sur les pièces de révolution. Le 5-axis réduit les montages sur les composants en titane complexes à faces multiples — la réduction des montages justifie souvent le taux machine plus élevé grâce à une meilleure précision et une erreur de tolérance cumulative plus faible.
Titane vs Aluminium vs Acier inoxydable
| Facteur | Titane | Aluminium | Acier inoxydable |
|---|---|---|---|
| Usinabilité | Difficile | Facile | Modéré |
| Rapport force/poids | Excellent | Bon | Modéré |
| Résistance à la corrosion | Excellent | Bon | Bon à Excellent |
| Coût des matériaux | Élevé (3–10× Al) | Faible | Moyen |
| Coût d'usinage | Élevé (2–4× Al) | Faible | Moyen |
| Meilleur pour | Aérospatial, médical, marine | Léger, prototypes | Alimentaire, médical, structurel |
Logique de décision : Choisissez le titane lorsque poids + résistance + corrosion doivent tous être satisfaits simultanément. Choisissez l'aluminium lorsque le coût et la vitesse d'usinage importent et que les charges sont modérées. Choisissez l'inox lorsque la résistance à la corrosion + la résistance mécanique sont nécessaires sans la prime de coût du titane. Dans les projets que nous avons livrés, le passage du titane à l'aluminium 7075-T6 lorsque la corrosion n'est pas un problème réduit généralement le coût total de la pièce de 60 à 70% — la prime du titane n'est justifiée que lorsque sa combinaison unique de propriétés est fonctionnellement requise.
Applications
| Industrie | Pièces typiques | Pourquoi le titane ? |
|---|---|---|
| Aérospatial | Supports, fixations, pièces moteur | Rapport résistance/poids + résistance à la chaleur |
| Médical | Implants, instruments chirurgicaux | Biocompatibilité + résistance à la corrosion |
| Marine | Vannes, raccords, pièces de pompe | Immunité à la corrosion en eau de mer |
| Chimique | Échangeurs de chaleur, composants de réacteur | Résistance aux acides et aux chlorures |
| Robotique | Bras, articulations, pièces structurelles | Réduction de poids pour l’efficacité du mouvement |
Facteurs de coût
| Conducteur | Impact |
|---|---|
| Matière première | 3 à 10 fois le prix de l’aluminium |
| Vitesse de coupe | 20 à 40 % de la vitesse de l’aluminium → cycles plus longs |
| Consommation d’outils | Usure 3 à 5 fois plus rapide que l’aluminium |
| Exigences en matière de liquide de refroidissement | Haute pression obligatoire à travers la broche |
| Complexité géométrique | Poches profondes/parois minces amplifient les coûts |
| L'inspection | Plus strict pour la conformité aérospatiale/médicale |
Stratégies de réduction des coûts
Simplifier la géométrie — éviter les poches profondes, les parois minces et les angles internes vifs. Utiliser des rayons internes standard correspondant aux tailles d’outils disponibles. Spécifier le grade 2 au lieu du grade 5 lorsque la résistance le permet — usinage plus facile, coût de matériau inférieur. Appliquer des tolérances serrées uniquement sur les caractéristiques fonctionnelles. Utiliser 5-axis stratégiquement pour réduire les configurations. Une revue DFM avant production identifie généralement une réduction des coûts de 20 à 40 % sur les programmes en titane.
Finitions de surface
| Terminer | Objectif | Ra typique |
|---|---|---|
| Tel qu'usiné | Fonctionnel, coût le plus bas | 1,6–3,2 µm |
| Sablé | Apparence mate uniforme | ~1,6 à 3,2 µm |
| Poli | Lisse, esthétique | <0,8 µm |
| Passivé | Corrosion + propreté | N/A (chimique) |
| Anodisé | Codage couleur, couche d’oxyde | N/A (couleur d’interférence) |
| Électropoli | Ultra-lisse (médical) | <0,4 µm |
L’anodisation du titane produit des couleurs d’interférence (bleu, violet, or) sans teinture — utilisée pour l’identification des instruments médicaux et l’esthétique grand public. La passivation élimine les contaminants de surface pour les applications médicales et chimiques.
Guide de décision
| Exigence | Recommandation |
|---|---|
| Léger + haute résistance | Titane |
| Corrosion (marine/chimique) | Titane |
| Biocompatibilité médicale | Grade 2 ou grade 23 |
| Sensible au coût | Aluminium ou acier inoxydable |
| Géométrie complexe, titane requis | Optimiser le DFM en premier |
| Volume élevé | Valider la stabilité du processus dès le début |
Conclusion
L’usinage CNC du titane offre un rapport résistance/poids inégalé, une résistance à la corrosion et une biocompatibilité — mais exige une stratégie d’usinage fondamentalement différente de celle de l’aluminium ou de l’acier. Le contrôle de la chaleur (liquide de refroidissement à travers la broche), des vitesses de coupe prudentes (30 à 60 m/min), des outils en carbure revêtus et tranchants, et des configurations rigides sont non négociables. Le choix du grade (2 pour la corrosion, 5 pour la résistance, 23 pour le médical) et l’optimisation du DFM (éviter les poches profondes, les parois minces, les tolérances serrées inutiles) déterminent si un programme en titane produit des pièces haute performance à un coût gérable ou devient un exercice d’usinage coûteux. Choisissez le titane lorsque sa combinaison unique de propriétés est réellement requise — et investissez dans la stratégie d’usinage pour l’exécuter correctement. Besoin d’aide pour l’usinage CNC du titane ? [Contactez notre équipe d’ingénierie] pour la sélection du grade, la revue DFM et le support de fabrication.
FAQ
Le titane est-il difficile à usiner ?
Oui — la chaleur se concentre sur l’arête de coupe (~1/6 de la conductivité thermique de l’acier), provoquant une usure rapide de l’outil. Une rigidité plus faible crée un risque de vibration. Nécessite des vitesses de coupe faibles (30 à 60 m/min), un liquide de refroidissement haute pression, des outils en carbure revêtus et tranchants, et des configurations rigides.
Quel grade de titane est le meilleur pour le CNC ?
Grade 5 (Ti-6Al-4V) pour les pièces aérospatiales/structurales à haute résistance. Utilisez le grade 2 pour les applications de corrosion avec charge modérée, ou le grade 23 pour les implants médicaux. Évitez de sur-spécifier le grade 5 lorsque le grade 2 répond aux exigences — économisez 20 à 30 % du coût d’usinage.
Pourquoi le titane est-il coûteux à usiner ?
Le matériau coûte 3 à 10 fois plus que l’aluminium. Les vitesses de coupe représentent 20 à 40 % de celles de l’aluminium. Les outils s’usent 3 à 5 fois plus vite. Nécessite un liquide de refroidissement haute pression à travers la broche. La géométrie complexe amplifie tous ces facteurs.
Titane vs aluminium — quand choisir lequel ?
Titane lorsque le poids + la résistance + la corrosion doivent tous être satisfaits. Aluminium lorsque le coût et la vitesse d’usinage importent et que les charges sont modérées. Passer à l’aluminium 7075 lorsque la corrosion n’est pas critique permet généralement d’économiser 60 à 70 % du coût total de la pièce.
Comment réduire le coût d’usinage du titane ?
Simplifier la géométrie (pas de poches profondes/parois minces). Utiliser des rayons standard. Spécifier le grade 2 lorsque c’est possible. Appliquer des tolérances serrées uniquement là où c’est nécessaire. Utiliser 5-axis pour réduire les configurations. Une revue DFM identifie généralement des économies de 20 à 40 %.


