
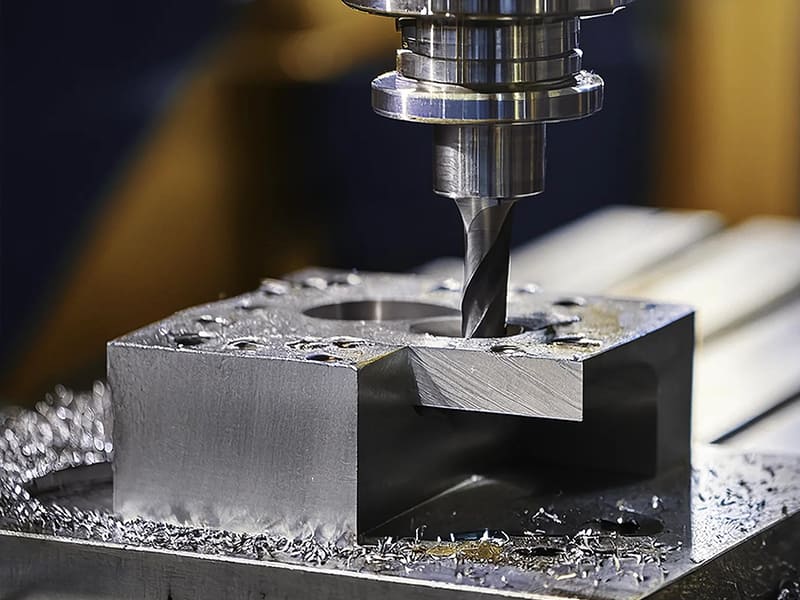
Un'azienda di dispositivi medici lavora impianti spinali in titanio di grado 23 utilizzando gli stessi parametri di taglio del programma in acciaio inox 316L: velocità di taglio di 120 m/min con inserti in metallo duro standard. I bordi degli utensili si guastano dopo 15 pezzi, contro gli oltre 200 dell'acciaio inossidabile. Il calore concentrato nella zona di taglio causa l'usura prematura del cratere, l'accumulo di bordi e microfratture superficiali sull'impianto. La riduzione della velocità di taglio a 45 m/min, il passaggio al carburo a grana fine rivestito di TiAlN, l'applicazione di un refrigerante passante a 70 bar e l'accorciamento della sporgenza dell'utensile di 30% prolungano la durata dell'utensile a oltre 80 pezzi con una qualità superficiale costante. L'approccio di lavorazione che funziona per l'acciaio inossidabile non si trasferisce al titanio: il comportamento termico, meccanico e chimico del materiale all'interfaccia di taglio richiede una strategia fondamentalmente diversa. Ottimizziamo regolarmente i programmi di lavorazione CNC del titanio per applicazioni aerospaziali e mediche. La lavorazione CNC del titanio offre un eccezionale rapporto forza-peso, resistenza alla corrosione e biocompatibilità, ma con costi e complessità maggiori rispetto all'alluminio o all'acciaio. Il successo dipende dal controllo del calore, dell'usura dell'utensile e delle vibrazioni attraverso una selezione corretta del grado, parametri di taglio conservativi, impostazioni rigide e una strategia aggressiva del refrigerante.
Questa guida illustra i motivi per cui il titanio viene scelto, i gradi più comuni (2, 5, 7, 23), i motivi per cui è difficile da lavorare, le migliori pratiche comprovate, le considerazioni sulla fresatura e sulla tornitura, il confronto con l'alluminio e l'acciaio inossidabile, le applicazioni, i fattori di costo, le finiture superficiali e un quadro decisionale pratico.
Perché usare il titanio?
| Proprietà | Valore ingegneristico | Rispetto a |
|---|---|---|
| Forza-peso | Forte come l'acciaio con un peso di ~60% | Resistenza dell'alluminio 2× |
| Resistenza alla corrosione | Resiste all'acqua di mare, agli acidi e ai cloruri | Superiore all'acciaio inox in ambito marino |
| Biocompatibilità | Non tossico, si integra con l'osso | Richiesto per gli impianti |
| Resistenza al calore | Mantiene la resistenza fino a ~400-600°C | Meglio dell'alluminio |
| Densità | ~4,5 g/cm³ | 40% più leggero dell'acciaio |
Il titanio non è un materiale generico: è una scelta orientata alle prestazioni per applicazioni in cui i metalli convenzionali non possono soddisfare contemporaneamente le esigenze di resistenza, peso e ambiente. In base ai nostri dati di produzione, circa 80% dei nostri programmi CNC in titanio rientrano in tre categorie: componenti strutturali aerospaziali (critici per il peso), impianti medicali (critici per la biocompatibilità) e parti marine/chimiche (critici per la corrosione). Se nessuno di questi fattori è applicabile, l'alluminio o l'acciaio inossidabile offrono in genere prestazioni adeguate a costi significativamente inferiori.
Gradi comuni
| Grado | Tipo | La forza | Il migliore per | Lavorabilità |
|---|---|---|---|---|
| Grado 2 | Commercialmente puro | Moderato | Marine, chimiche, mediche non da carico | Più facile (per il titanio) |
| Grado 5 (Ti-6Al-4V) | Lega alfa-beta | Alto | Aerospaziale, strutturale, ad alto carico | Difficile (standard industriale) |
| Grado 7 | CP + palladio | Moderato | Ambienti acidi/clorurati estremi | Simile al grado 2 |
| Grado 23 (ELI) | Interstiziale extra basso | Alto | Impianti medici, chirurgici | Simile al grado 5, con un controllo qualità più rigoroso. |
Grado 5 (Ti-6Al-4V) rappresenta circa il 50% di tutto il titanio utilizzato - lo standard industriale per le applicazioni ad alta resistenza. Costo di lavorazione più elevato rispetto al grado 2 a causa della maggiore resistenza e generazione di calore. Grado 2 è la scelta migliore per la corrosione: minore resistenza ma eccellente formabilità e maggiore facilità di lavorazione. Grado 23 (ELI) è lo standard medico - la composizione più pulita (ossigeno/ferro più basso) fornisce una migliore tenacità alla frattura e una maggiore durata a fatica per gli impianti. Un'insidia comune: specificare il grado 5 quando il grado 2 soddisfa il requisito meccanico - il premio di resistenza aggiunge 20-30% costi di lavorazione senza benefici funzionali per le applicazioni a moderato carico di corrosione.
Perché il titanio è difficile da lavorare
| Sfida | Causa | Impatto |
|---|---|---|
| Concentrazione di calore | Conduttività termica ~1/6 dell'acciaio | Rapido cedimento del bordo dell'utensile |
| Indurimento del lavoro | La superficie si indurisce durante il taglio | Le passate successive affrontano materiale più duro |
| Deflessione elastica | Modulo ~50% dell'acciaio | Chattering, scarsa precisione su tratti sottili |
| Reattività chimica | Reagisce con il materiale dell'utensile ad alta temperatura | Bordo integrato, saldatura degli utensili |
| Elevata resistenza alla temperatura | Mantiene la resistenza a caldo | Sono necessarie forze di taglio più elevate |
Il calore è il problema principale. A differenza dell'alluminio (che conduce rapidamente il calore), il titanio trattiene il calore nell'interfaccia di taglio. I rivestimenti degli utensili si rompono. L'usura dei fianchi e dei crateri accelera. Il cedimento dell'utensile è spesso improvviso piuttosto che graduale: un utensile che taglia bene può cedere entro 2-3 pezzi se i parametri si spingono nella zona di danno termico. Secondo la nostra esperienza in officina, circa 70% dei guasti nella lavorazione del titanio sono riconducibili a danni agli utensili dovuti al calore, non a un sovraccarico meccanico. Il controllo del calore attraverso il refrigerante, la velocità e la strategia di innesto è il fattore più importante.
La geometria amplifica la difficoltà. Le pareti sottili si deflettono sotto le forze di taglio (modulo inferiore del titanio). Le tasche profonde intrappolano il calore e limitano l'evacuazione dei trucioli. Le lunghe sporgenze degli utensili aumentano le vibrazioni. I pezzi progettati senza considerare le caratteristiche di lavorabilità del titanio costano 2-3 volte di più rispetto a una geometria equivalente ottimizzata per il materiale.
Migliori pratiche
Utensili
Utilizzare utensili affilati in metallo duro a grana fine con rivestimenti resistenti al calore (TiAlN, AlTiN). Mantenere i taglienti affilati: il titanio punisce gli utensili opachi con un'usura esponenzialmente crescente. Sostituire in base al numero di pezzi, non all'usura visibile: quando l'usura è visibile, l'integrità della superficie può già essere compromessa.
Parametri di taglio
Bassa velocità di taglio + avanzamento adeguato. Velocità tipiche: 30-60 m/min (contro i 200-400 m/min dell'alluminio). Mantenere un carico di trucioli costante - non lasciare mai che l'utensile sfreghi. Lo sfregamento provoca l'indurimento del lavoro, che rende più difficili le passate successive e accelera il cedimento dell'utensile. Preferire la fresatura in salita per ridurre la generazione di calore e migliorare la finitura superficiale.
Liquido di raffreddamento (critico)
Refrigerante ad alta pressione attraverso il mandrino (40-70+ bar) diretto alla zona di taglio. Il refrigerante svolge tre funzioni: rimozione del calore, evacuazione dei trucioli e prevenzione del legame chimico tra titanio e materiale dell'utensile. Senza un refrigerante adeguato, la durata dell'utensile si riduce di 50-70%. Sulla base dei nostri dati di produzione, il passaggio da un refrigerante alluvionale a un refrigerante a 70 bar attraverso il mandrino su programmi di grado 5 Ti-6Al-4V aumenta la durata dell'utensile di circa 2,5× e migliora la consistenza della finitura superficiale di 40%.
Rigidità dell'impostazione
Sporgenza ridotta dell'utensile. Portautensili rigidi (termoretraibili o idraulici, non a pinza). Un'attrezzatura rigida con un supporto adeguato per gli elementi sottili. La minore rigidità del titanio fa sì che le vibrazioni inizino a forze di taglio inferiori rispetto all'acciaio: tutto l'impianto deve compensare.
Strategia di processo
Evitare di soffermarsi nel taglio - il movimento continuo dell'utensile impedisce l'accumulo di calore localizzato e l'indurimento del lavoro. Per i pezzi di precisione: sgrossare → ridurre le tensioni → rifinire per migliorare la stabilità dimensionale. Lasciare un margine di finitura per le passate finali a parametri ottimizzati.
Fresatura vs. tornitura vs. 5 assi
| Processo | Il migliore per | Sfida chiave |
|---|---|---|
| Fresatura CNC | Staffe, alloggiamenti, profili complessi | Taglio intermittente → picchi di calore |
| Tornitura CNC | Alberi, perni, boccole | Bordo integrato, calore continuo |
| 5 assi | Aerospaziale, medicale, geometria complessa | Complessità di programmazione, costi |
| Elettroerosione/Raffilatura | Aree indurite, tratti sottili | Più lento, più costoso |
La fresatura gestisce geometrie complesse, ma il taglio intermittente crea cicli termici. La tornitura offre un taglio continuo più stabile, con un migliore controllo dei trucioli e una finitura superficiale più uniforme sui pezzi in rotazione. I 5 assi riducono gli allestimenti su componenti complessi in titanio a più facce: la riduzione degli allestimenti spesso giustifica la maggiore velocità della macchina grazie a una maggiore precisione e a un minore errore di tolleranza cumulativa.
Titanio vs. alluminio vs. acciaio inox
| Fattore | Titanio | Alluminio | Acciaio inossidabile |
|---|---|---|---|
| Lavorabilità | Difficile | Facile | Moderato |
| Forza-peso | Eccellente | Buono | Moderato |
| Resistenza alla corrosione | Eccellente | Buono | Buono-Eccellente |
| Costo del materiale | Alto (3-10× Al) | Basso | Medio |
| Costo della lavorazione | Alto (2-4× Al) | Basso | Medio |
| Il migliore per | Aerospaziale, medico, navale | Leggeri, prototipi | Alimentare, medico, strutturale |
Logica decisionale: Scegliete il titanio quando peso + resistenza + corrosione devono essere soddisfatti contemporaneamente. Scegliete l'alluminio quando il costo e la velocità di lavorazione sono importanti e i carichi sono moderati. Scegliete l'acciaio inossidabile quando è necessaria la resistenza alla corrosione e la forza senza il sovrapprezzo del titanio. Nei progetti che abbiamo realizzato, il passaggio dal titanio all'alluminio 7075-T6, dove la corrosione non è un problema, riduce in genere il costo totale del pezzo di 60-70% - il sovrapprezzo del titanio è giustificato solo quando la sua combinazione di proprietà uniche è richiesta dal punto di vista funzionale.
Applicazioni
| Industria | Parti tipiche | Perché il titanio |
|---|---|---|
| Aerospaziale | Staffe, elementi di fissaggio, parti del motore | Resistenza al peso + resistenza al calore |
| Medico | Impianti, strumenti chirurgici | Biocompatibilità + resistenza alla corrosione |
| Marina | Valvole, raccordi, parti di pompe | Immunità alla corrosione in acqua di mare |
| Chimica | Scambiatori di calore, componenti del reattore | Resistenza agli acidi e ai cloruri |
| Robotica | Braccia, articolazioni, parti strutturali | Riduzione del peso per l'efficienza del movimento |
Fattori di costo
| Autista | Impatto |
|---|---|
| Materia prima | 3-10× prezzo dell'alluminio |
| Velocità di taglio | 20-40% di alluminio velocità → cicli più lunghi |
| Consumo di utensili | Usura 3-5 volte più rapida rispetto all'alluminio |
| Requisiti del refrigerante | Mandrino passante ad alta pressione obbligatorio |
| Complessità della geometria | Tasche profonde/muri sottili amplificano i costi |
| Ispezione | Più severi per la conformità aerospaziale/medicale |
Strategie di riduzione dei costi
Semplificare la geometria: evitare tasche profonde, pareti sottili, angoli interni acuti. Utilizzare raggi interni standard corrispondenti alle dimensioni degli utensili disponibili. Specificare il grado 2 invece del grado 5 quando la resistenza lo consente: la lavorazione è più semplice e il costo del materiale è inferiore. Applicare tolleranze strette solo agli elementi funzionali. Usare strategicamente i 5 assi per ridurre gli allestimenti. La revisione DFM prima della produzione identifica in genere una riduzione dei costi di 20-40% sui programmi in titanio.
Finiture di superficie
| Finitura | Scopo | Ra tipico |
|---|---|---|
| Come lavorato | Funzionale, a basso costo | 1,6-3,2 µm |
| Sabbiato | Aspetto opaco uniforme | ~1,6-3,2 µm |
| Lucido | Liscio, estetico | <0,8 µm |
| Passivato | Corrosione + pulizia | N/D (chimico) |
| Anodizzato | Codifica del colore, strato di ossido | N/A (colore di interferenza) |
| Elettrolucidato | Ultra-liscio (medico) | <0,4 µm |
L'anodizzazione del titanio produce colori di interferenza (blu, viola, oro) senza coloranti - utilizzati per l'identificazione di strumenti medici e per l'estetica dei consumatori. La passivazione rimuove i contaminanti superficiali per applicazioni mediche e chimiche.
Guida alle decisioni
| Requisiti | Raccomandazione |
|---|---|
| Leggero e ad alta resistenza | Titanio |
| Corrosione (marina/chimica) | Titanio |
| Biocompatibilità medica | Grado 2 o Grado 23 |
| Sensibile ai costi | Alluminio o acciaio inox |
| Geometria complessa, è necessario il titanio | Ottimizzare prima il DFM |
| Alto volume | Convalidare precocemente la stabilità del processo |
Conclusione
La lavorazione CNC del titanio offre un rapporto forza-peso, una resistenza alla corrosione e una biocompatibilità senza pari, ma richiede una strategia di lavorazione fondamentalmente diversa rispetto all'alluminio o all'acciaio. Il controllo del calore (refrigerante attraverso il mandrino), le velocità di taglio conservative (30-60 m/min), gli utensili in metallo duro rivestiti e le impostazioni rigide non sono negoziabili. La scelta del grado (2 per la corrosione, 5 per la resistenza, 23 per il settore medicale) e l'ottimizzazione DFM (evitare tasche profonde, pareti sottili, tolleranze strette non necessarie) determinano se un programma in titanio fornisce pezzi ad alte prestazioni a costi gestibili o se diventa un costoso esercizio di lavorazione. Scegliete il titanio quando la sua combinazione di proprietà uniche è veramente necessaria e investite nella strategia di lavorazione per eseguirla correttamente. Avete bisogno di aiuto per la lavorazione CNC del titanio? [Contattate il nostro team di ingegneri per la selezione del grado, la revisione DFM e il supporto alla produzione.
FAQ
Il titanio è difficile da lavorare?
Sì - il calore si concentra sul tagliente (~1/6 della conduttività termica dell'acciaio), causando una rapida usura dell'utensile. La minore rigidità crea un rischio di vibrazioni. Richiede basse velocità di taglio (30-60 m/min), refrigerante ad alta pressione, utensili in carburo rivestiti e rigidi.
Qual è il grado di titanio migliore per il CNC?
Grado 5 (Ti-6Al-4V) per parti aerospaziali/strutturali ad alta resistenza. Utilizzare il grado 2 per applicazioni di corrosione con carico moderato o il grado 23 per impianti medici. Evitare di sovraspecificare il grado 5 quando il grado 2 soddisfa i requisiti - si risparmiano i costi di lavorazione 20-30%.
Perché il titanio è costoso da lavorare?
Costo del materiale 3-10× alluminio. Le velocità di taglio sono 20-40% rispetto all'alluminio. Gli utensili si usurano 3-5 volte più velocemente. Richiede un refrigerante ad alta pressione attraverso il mandrino. La geometria complessa amplifica tutti questi fattori.
Titanio e alluminio: quando scegliere?
Il titanio quando peso + resistenza + corrosione devono essere soddisfatti. Alluminio quando il costo e la velocità di lavorazione sono importanti e i carichi sono moderati. Il passaggio all'alluminio 7075, quando la corrosione non è un fattore critico, consente di risparmiare 60-70% sul costo totale del pezzo.
Come ridurre i costi di lavorazione del titanio?
Semplificare la geometria (niente tasche profonde/pareti sottili). Utilizzare raggi standard. Specificare il grado 2 quando possibile. Applicare tolleranze strette solo dove necessario. Utilizzare 5 assi per ridurre le impostazioni. La revisione DFM identifica in genere un risparmio di 20-40%.


