
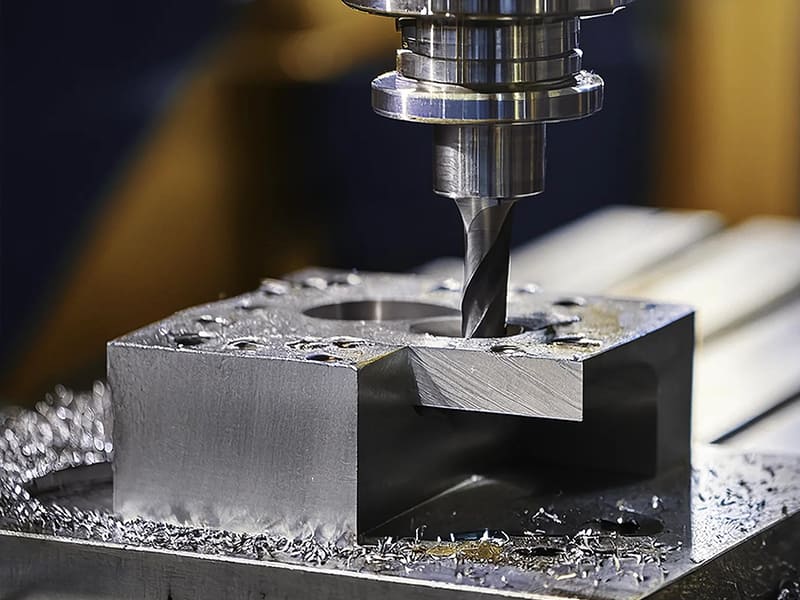
Una empresa de dispositivos médicos mecaniza implantes espinales de titanio Grado 23 utilizando los mismos parámetros de corte que su programa de acero inoxidable 316L — 120 m/min de velocidad de corte con insertos de carburo estándar. Los filos de herramienta fallan después de 15 piezas frente a más de 200 en acero inoxidable. El calor concentrado en la zona de corte causa desgaste prematuro de cráter, filo recrecido y microgrietas superficiales en el implante. Reducir la velocidad de corte a 45 m/min, cambiar a carburo de grano fino recubierto con TiAlN, aplicar refrigerante a través del husillo a 70 bar y acortar el voladizo de la herramienta en 30% extiende la vida útil de la herramienta a más de 80 piezas con calidad superficial consistente. El enfoque de mecanizado que funciona para acero inoxidable no se transfiere al titanio — el comportamiento térmico, mecánico y químico del material en la interfaz de corte exige una estrategia fundamentalmente diferente. Optimizamos programas de mecanizado CNC de titanio en aplicaciones aeroespaciales y médicas regularmente. El mecanizado CNC de titanio ofrece una excepcional relación resistencia-peso, resistencia a la corrosión y biocompatibilidad — pero a mayor costo y complejidad que el aluminio o el acero. El éxito depende de controlar el calor, el desgaste de herramienta y la vibración mediante una selección adecuada de grado, parámetros de corte conservadores, configuraciones rígidas y una estrategia agresiva de refrigerante.
Esta guía cubre por qué se elige el titanio, grados comunes (2, 5, 7, 23), por qué es difícil de mecanizar, mejores prácticas comprobadas, consideraciones de fresado vs. torneado, comparación con aluminio y acero inoxidable, aplicaciones, factores de costo, acabados superficiales y un marco práctico de decisión.
¿Por Qué Usar Titanio?
| Propiedad | Valor de Ingeniería | Comparado Con |
|---|---|---|
| Relación fuerza-peso | Resistente como el acero a ~60% del peso | 2× la resistencia del aluminio |
| Resistencia a la corrosión | Resiste agua de mar, ácidos, cloruros | Superior al acero inoxidable en entornos marinos |
| Biocompatibilidad | No tóxico, se integra con el hueso | Requerido para implantes |
| Resistencia al calor | Mantiene resistencia hasta ~400–600°C | Mejor que el aluminio |
| Densidad | ~4,5 g/cm³ | 40% más ligero que el acero |
El titanio no es un material de uso general — es una elección impulsada por el rendimiento para aplicaciones donde los metales convencionales no pueden cumplir simultáneamente con resistencia, peso y demandas ambientales. Según nuestros datos de producción, aproximadamente el 80% de nuestros programas CNC de titanio se divide en tres categorías: componentes estructurales aeroespaciales (críticos por peso), implantes médicos (críticos por biocompatibilidad) y piezas marinas/químicas (críticas por corrosión). Si ninguno de estos factores aplica, el aluminio o el acero inoxidable generalmente ofrecen un rendimiento adecuado a un costo significativamente menor.
Grados comunes
| Grado | Escribe | Fuerza | Lo mejor para | Maquinabilidad |
|---|---|---|---|---|
| Grado 2 | Comercialmente puro | Moderado | Marino, químico, médico sin carga | Más fácil (para titanio) |
| Grado 5 (Ti-6Al-4V) | Aleación alfa-beta | Alta | Aeroespacial, estructural, alta carga | Difícil (estándar de la industria) |
| Grado 7 | CP + paladio | Moderado | Entornos extremos de ácido/cloruro | Similar al Grado 2 |
| 2.º curso (ELI) | Intersticial extra bajo | Alta | Implantes médicos, quirúrgico | Similar al Grado 5, control de calidad más estricto |
Grado 5 (Ti-6Al-4V) representa aproximadamente el 50% de todo el uso de titanio — el estándar de la industria para aplicaciones de alta resistencia. Mayor costo de mecanizado que el Grado 2 debido a mayor resistencia y generación de calor. Grado 2 es la elección prioritaria por corrosión — menor resistencia pero excelente formabilidad y mecanizado más fácil. 2.º curso (ELI) es el estándar médico — composición más limpia (menor oxígeno/hierro) proporciona mejor tenacidad a la fractura y vida a fatiga para implantes. Un error común que vemos: especificar Grado 5 cuando el Grado 2 cumple con el requisito mecánico — la prima de resistencia añade 20–30% de costo de mecanizado sin beneficio funcional en aplicaciones de corrosión de carga moderada.
Por Qué el Titanio Es Difícil de Mecanizar
| Reto | Causa | Impacto |
|---|---|---|
| Concentración de calor | Conductividad térmica ~1/6 del acero | Fallo rápido del filo de herramienta |
| Endurecimiento por deformación | La superficie se endurece durante el corte | Pasadas posteriores enfrentan material más duro |
| Deflexión elástica | Módulo ~50% del acero | Vibración, mala precisión en características delgadas |
| Reactividad química | Reacciona con el material de la herramienta a alta temperatura | Filo recrecido, soldadura de herramienta |
| Alta resistencia a temperatura | Mantiene la resistencia en caliente | Se requieren fuerzas de corte más altas |
El calor es el problema central. A diferencia del aluminio (que conduce el calor rápidamente), el titanio atrapa el calor en la interfaz de corte. Los recubrimientos de las herramientas se degradan. El desgaste de flanco y de cráter se acelera. La falla de la herramienta suele ser repentina en lugar de gradual — una herramienta que corta bien puede fallar en 2–3 piezas si los parámetros entran en la zona de daño térmico. En nuestra experiencia en el taller, aproximadamente el 70% de las fallas en el mecanizado de titanio se atribuyen a daño térmico de la herramienta — no a sobrecarga mecánica. Controlar el calor mediante refrigerante, velocidad y estrategia de engagement es el factor más importante.
La geometría amplifica la dificultad. Las paredes delgadas se deflectan bajo las fuerzas de corte (el módulo más bajo del titanio). Los bolsillos profundos atrapan el calor y restringen la evacuación de viruta. Los voladizos largos de herramienta aumentan la vibración. Las piezas diseñadas sin considerar las características de maquinabilidad del titanio cuestan 2–3× más de producir que una geometría equivalente optimizada para el material.
Mejores Prácticas
Herramientas
Utilice herramientas de carburo de grano fino y afilado con recubrimientos resistentes al calor (TiAlN, AlTiN). Mantenga los filos de corte afilados — el titanio castiga las herramientas desafiladas con un desgaste exponencialmente creciente. Reemplace según el conteo de piezas, no según el desgaste visible — para cuando el desgaste es visible, la integridad superficial puede estar comprometida.
Parámetros de corte
Baja velocidad de corte + avance adecuado. Velocidades típicas: 30–60 m/min (frente a 200–400 m/min para aluminio). Mantenga una carga de viruta consistente — nunca deje que la herramienta roce. El roce causa endurecimiento por trabajo, lo que hace que las pasadas posteriores sean más difíciles y acelera la falla de la herramienta. Prefiera el fresado en concordancia para reducir la generación de calor y mejorar el acabado superficial.
Refrigerante (Crítico)
Refrigerante de alta presión a través del husillo (40–70+ bar) dirigido a la zona de corte. El refrigerante cumple tres funciones: eliminación de calor, evacuación de viruta y prevención de la unión química entre el titanio y el material de la herramienta. Sin refrigerante adecuado, la vida útil de la herramienta cae un 50–70%. Según nuestros datos de producción, cambiar de refrigerante por inundación a refrigerante de 70 bar a través del husillo en programas de Grado 5 Ti-6Al-4V aumenta la vida útil de la herramienta aproximadamente 2.5× y mejora la consistencia del acabado superficial en un 40%.
Rigidez de la Configuración
Voladizo corto de herramienta. Portaherramientas rígidos (ajuste por contracción o hidráulico — no pinzas). Fijación rígida con soporte adecuado para características delgadas. La menor rigidez del titanio significa que la vibración comienza con fuerzas de corte más bajas que el acero — todo en la configuración debe compensar.
Estrategia de procesos
Evite permanecer en el corte — el movimiento continuo de la herramienta previene la acumulación localizada de calor y el endurecimiento por trabajo. Para piezas de precisión: desbaste → alivio de tensiones → acabado para mejorar la estabilidad dimensional. Deje margen de acabado para pasadas finales con parámetros optimizados.
Fresado vs Torneado vs 5 Ejes
| Proceso | Lo mejor para | Desafío Clave |
|---|---|---|
| Fresado CNC | Soportes, carcasas, perfiles complejos | Corte intermitente → picos de calor |
| Torneado CNC | Ejes, pasadores, bujes | Filo recrecido, calor continuo |
| 5 ejes | Aeroespacial, médico, geometría compleja | Complejidad de programación, costo |
| Rectificado | Áreas endurecidas, características delgadas | Más lento, mayor costo |
El fresado maneja geometría compleja pero el corte intermitente crea ciclos térmicos. El torneado proporciona un corte continuo más estable — mejor control de viruta y acabado superficial más consistente en piezas rotativas. El mecanizado de 5 ejes reduce configuraciones en componentes de titanio complejos de múltiples caras — la reducción de configuraciones a menudo justifica la tarifa más alta de la máquina mediante una mayor precisión y un menor error de tolerancia acumulativo.
Titanio vs Aluminio vs Acero Inoxidable
| Factor | Titanio | Aluminio | Acero inoxidable |
|---|---|---|---|
| Maquinabilidad | Difícil | Fácil | Moderado |
| Relación fuerza-peso | Excelente | Bien | Moderado |
| Resistencia a la corrosión | Excelente | Bien | Bueno-Excelente |
| Coste del material | Alto (3–10× Al) | Bajo | Medio |
| Coste de mecanizado | Alto (2–4× Al) | Bajo | Medio |
| Ideal para | Aeroespacial, médico, marino | Ligero, prototipos | Alimentario, médico, estructural |
Lógica de decisión: Elija titanio cuando peso + resistencia + corrosión deben satisfacerse simultáneamente. Elija aluminio cuando el costo y la velocidad de mecanizado importan y las cargas son moderadas. Elija acero inoxidable cuando se necesiten resistencia a la corrosión + resistencia sin la prima de costo del titanio. En proyectos que hemos entregado, cambiar de titanio a aluminio 7075-T6 donde la corrosión no es una preocupación típicamente reduce el costo total de la pieza en un 60–70% — la prima del titanio se justifica solo cuando su combinación única de propiedades es funcionalmente requerida.
Aplicaciones
| Industria | Piezas habituales | Por qué titanio |
|---|---|---|
| Aeroespacial | Soportes, sujetadores, piezas de motor | Relación resistencia-peso + resistencia al calor |
| Médico | Implantes, instrumentos quirúrgicos | Biocompatibilidad + resistencia a la corrosión |
| Marina | Válvulas, accesorios, piezas de bomba | Inmunidad a la corrosión del agua de mar |
| Químico | Intercambiadores de calor, componentes de reactor | Resistencia a ácidos y cloruros |
| robótica | Brazos, articulaciones, piezas estructurales | Reducción de peso para eficiencia de movimiento |
Factores que influyen en el coste
| Conductor | Impacto |
|---|---|
| Materia prima | 3–10× el precio del aluminio |
| Velocidad de corte | 20–40% de la velocidad del aluminio → ciclos más largos |
| Consumo de herramientas | Desgaste 3–5× más rápido que el aluminio |
| Requisitos de refrigerante | Alta presión a través del husillo obligatoria |
| Complejidad de geometría | Bolsillos profundos/paredes delgadas amplifican el costo |
| Inspección | Más estricto para cumplimiento aeroespacial/médico |
Estrategias de reducción de costos
Simplifique la geometría — evite bolsillos profundos, paredes delgadas, esquinas internas afiladas. Use radios internos estándar que coincidan con los tamaños de herramienta disponibles. Especifique Grado 2 en lugar de Grado 5 cuando la resistencia lo permita — mecanizado más fácil, menor costo de material. Aplique tolerancias ajustadas solo en características funcionales. Use 5-axis estratégicamente para reducir configuraciones. La revisión de DFM antes de la producción típicamente identifica una reducción de costos del 20–40% en programas de titanio.
Acabados superficiales
| Acabado | Propósito | Ra típico |
|---|---|---|
| Tal como se mecanizó | Funcional, menor costo | 6–3.2 µm |
| Granallado | Apariencia mate uniforme | ~1.6–3.2 µm |
| Pulido | Suave, estético | <0.8 µm |
| Pasivado | Corrosión + limpieza | N/A (químico) |
| Anodizado | Codificación de color, capa de óxido | N/A (color de interferencia) |
| Electropulido | Ultra-suave (médico) | <0.4 µm |
El anodizado de titanio produce colores de interferencia (azul, púrpura, dorado) sin tinte — utilizado para identificación de instrumentos médicos y estética de consumo. La pasivación elimina contaminantes superficiales para aplicaciones médicas y químicas.
Guía para la toma de decisiones
| Requisito | Recomendación |
|---|---|
| Ligero + alta resistencia | Titanio |
| Corrosión (marina/química) | Titanio |
| Biocompatibilidad médica | Grado 2 o Grado 23 |
| Sensible al costo | Aluminio o acero inoxidable |
| Geometría compleja, se requiere titanio | Optimice DFM primero |
| Alto volumen | Valide la estabilidad del proceso temprano |
Conclusión
El mecanizado CNC de titanio ofrece una relación resistencia-peso inigualable, resistencia a la corrosión y biocompatibilidad — pero exige una estrategia de mecanizado fundamentalmente diferente que el aluminio o el acero. El control de calor (refrigerante a través del husillo), velocidades de corte conservadoras (30–60 m/min), herramientas de carburo recubiertas afiladas y configuraciones rígidas son innegociables. La selección de grado (2 para corrosión, 5 para resistencia, 23 para médico) y la optimización de DFM (evite bolsillos profundos, paredes delgadas, tolerancias ajustadas innecesarias) determinan si un programa de titanio entrega piezas de alto rendimiento a un costo manejable o se convierte en un ejercicio de mecanizado costoso. Elija titanio cuando su combinación única de propiedades sea genuinamente requerida — e invierta en la estrategia de mecanizado para ejecutarlo correctamente. ¿Necesita ayuda con mecanizado CNC de titanio? [Contacte a nuestro equipo de ingeniería] para selección de grado, revisión de DFM y soporte de fabricación.
FAQ
¿Es difícil mecanizar titanio?
Sí — el calor se concentra en el filo de corte (~1/6 de la conductividad térmica del acero), causando desgaste rápido de la herramienta. La menor rigidez crea riesgo de vibración. Requiere velocidades de corte bajas (30–60 m/min), refrigerante de alta presión, herramientas de carburo recubiertas afiladas y configuraciones rígidas.
¿Qué grado de titanio es mejor para CNC?
Grado 5 (Ti-6Al-4V) para piezas estructurales/aeroespaciales de alta resistencia. Use Grado 2 para aplicaciones de corrosión con carga moderada, o Grado 23 para implantes médicos. Evite sobre-especificar Grado 5 cuando el Grado 2 cumple los requisitos — ahorra 20–30% en costo de mecanizado.
¿Por qué es caro mecanizar titanio?
El material cuesta 3–10× el aluminio. Las velocidades de corte son del 20–40% del aluminio. Las herramientas se desgastan 3–5× más rápido. Requiere refrigerante de alta presión a través del husillo. La geometría compleja amplifica todos estos factores.
¿Titanio vs aluminio — cuándo elegir cuál?
Titanio cuando peso + resistencia + corrosión deben cumplirse todos. Aluminio cuando el costo y la velocidad de mecanizado importan y las cargas son moderadas. Cambiar a aluminio 7075 donde la corrosión no es crítica típicamente ahorra 60–70% del costo total de la pieza.
¿Cómo reducir el costo de mecanizado de titanio?
Simplifique la geometría (sin bolsillos profundos/paredes delgadas). Use radios estándar. Especifique Grado 2 cuando sea posible. Aplique tolerancia ajustada solo donde sea necesario. Use 5-axis para reducir configuraciones. La revisión de DFM típicamente identifica ahorros del 20–40%.


