
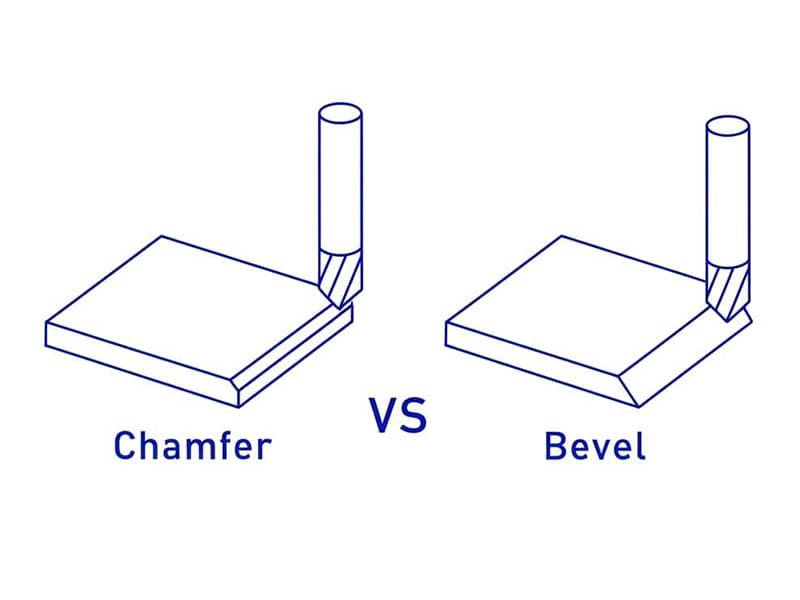
Eine Fertigungswerkstatt erhält eine Zeichnung, in der “abgeschrägte Kanten” an allen Außenecken eines im CNC-Verfahren bearbeiteten Aluminiumgehäuses gefordert werden. Die Werkstatt fräst an jeder Kante 30°-Abschrägungen mit einer Tiefe von 3 mm – was bei insgesamt 18 Kanten eine Verlängerung der Zykluszeit um 12 Minuten pro Teil bedeutet. Der Konstrukteur hatte jedoch eigentlich einfache Entgratungsfasen (C0,5 × 45°) für eine sichere Handhabung und Montage vorgesehen – ein Vorgang, der mit Standardwerkzeugen 30 Sekunden pro Teil dauert. Diese vage Spezifikation führte bei einem 500-Stück-Auftrag zu einer 12-fachen Verlängerung der erforderlichen Bearbeitungszeit und zu unnötigen Kosten in Höhe von $14 pro Teil. Wir überprüfen die Spezifikationen für Fasen und Abschrägungen auf CNC-Zeichnungen regelmäßig im Rahmen der DFM. Sowohl Fasen als auch Abschrägungen verändern Kanten – dienen jedoch grundlegend unterschiedlichen Zwecken. Eine Fase ist eine kleine, standardisierte Kantenabrundung (typischerweise 45°) zum Entgraten, aus Sicherheitsgründen und zur Montage. Eine Abschrägung ist eine größere, funktionsbestimmte schräge Fläche zur Schweißvorbereitung, für strukturelle Übergänge oder zur dekorativen Gestaltung. Die Verwendung des falschen Begriffs oder der falschen Spezifikation führt zu vorhersehbarer Fertigungsverschwendung.
Dieser Leitfaden behandelt Definitionen, die wichtigsten Unterschiede, einen Vergleich mit Rundkanten, Anwendungsfälle für die jeweiligen Varianten, die Auswirkungen auf die CNC-Bearbeitung, Anwendungen im Schweiß- und Blechbau, die Bemaßung in Zeichnungen, eine Kostenanalyse sowie einen praktischen Entscheidungsrahmen.
Was ist eine Fase?
Eine Fase ersetzt eine scharfe 90°-Kante durch eine kleine, schräge Fläche – meist im Winkel von 45°. Sie gehört zu den universellsten Merkmalen bei bearbeiteten und gefertigten Teilen.
Typischer Einsatz: C1,0 × 45° (1 mm Fase bei 45 Grad).
Funktionen: Entfernt scharfe Kanten für eine sichere Handhabung. Schafft eine Einführhilfe für die Montage (Einführen der Welle in die Bohrung, Einsetzen von Befestigungselementen). Bildet einen Übergang am Gewindeanfang, um ein Verfälschen des Gewindes zu verhindern. Leichte Verringerung der Spannungskonzentration an scharfen Ecken. Standardgrößen (C0,5, C1,0, C1,5) decken den Großteil der Anwendungen ab. Basierend auf unseren Produktionsdaten sind etwa 85% der von uns bearbeiteten Fasen C0,5 oder C1,0 bei 45° – die Standardisierung auf diese beiden Größen über eine gesamte Produktlinie hinweg reduziert Werkzeugwechsel, vereinfacht die Programmierung und senkt die Kosten für die Kantenbearbeitung um etwa 30% im Vergleich zu Sondergrößen für jedes einzelne Merkmal.
Was ist eine Fase?
Eine Abschrägung ist eine geneigte Fläche, die eine scharfe Kante ersetzt – sie ist in der Regel größer als eine Fase und weist einen je nach Funktion variierenden Winkel auf (üblicherweise 20°–45°). Im Gegensatz zur geringen Kantenabtrennung bei einer Fase erstreckt sich eine Abschrägung über eine beträchtliche Fläche und dient einem strukturellen, verbindenden oder ästhetischen Zweck.
Hauptanwendungsbereich: Schweißvorbereitung. Durch das Anfasen wird die richtige Fugengeometrie (V-Fuge, einseitige Fase) geschaffen, die das Eindringen des Schweißzusatzwerkstoffs ermöglicht und eine Durchschweißung über die gesamte Dicke gewährleistet. Typische Schweißfasenwinkel: 30°–37,5° pro Seite. Ohne ordnungsgemäße Fasen an dicken Werkstückabschnitten besteht die Gefahr einer unvollständigen Durchschweißung – was zu Verbindungen führt, die unter Belastung versagen.
Weitere Verwendungsmöglichkeiten: Vergrößerte Klebefläche für Klebeverbindungen. Tragtechnische Lastübergänge zwischen Oberflächen. Dekorative Kanten an Konsumgütern und Architekturpaneelen.
Wesentliche Unterschiede
| Faktor | Fase | Fase |
|---|---|---|
| Größe | Kleiner Kantenbruch (typischerweise C0,5–C2) | Größere Nutzfläche |
| Winkel | In der Regel 45° (standardisiert) | Beliebiger Winkel (20°–45°+) |
| Zweck | Entgraten, Sicherheit, Montage | Schweißvorbereitung, Verklebung, Ästhetik |
| Kosten für CNC | Niedrig (ein Durchgang, Standardwerkzeuge) | Höher (größere Oberfläche, präziser Winkel) |
| Zeichnungsbeschriftung | C × Winkel (z. B. C1 × 45°) | Winkel + Tiefe/Länge oder Schweißspezifikation |
| Strukturelle Auswirkungen | Minimal | Kann die Festigkeit der Verbindung und den Lastverlauf beeinflussen |
Der entscheidende Unterschied: Wenn das Merkmal klein ist und lediglich eine scharfe Kante entfernt → Fase. Wenn es eine funktionale Oberfläche oder Verbindungsgeometrie definiert → Abschrägung. Eine häufig auftretende Falle: Zeichnungen, in denen die Begriffe “Fase” und “Schräge” synonym verwendet werden – was dazu führt, dass Zulieferer entweder zu wenig bearbeiten (einfache Kantenabrundung, wo eine Schweißnahtvorbereitung erforderlich war) oder zu viel bearbeiten (vollständige Schräge, wo Entgraten ausgereicht hätte). Eine klare Terminologie verhindert beide Fehler.
Fase vs. Schräge vs. Rundung
| Kantentyp | Form | Am besten für | Belastungsverhalten |
|---|---|---|---|
| Fase | Flacher, abgewinkelter Schnitt | Montage, Entgraten | Geringer Stressvorteil |
| Fase | Schräge Fläche | Schweißen, Kleben, Konstruktion | Mäßig (Lastwechsel) |
| Filet | Abrundungsradius | Ermüdungsfestigkeit | Am besten (reduziert Kt erheblich) |
Wenn eine geometrische Form gekrümmt ist → handelt es sich um eine Rundung, nicht um eine Fase oder Abschrägung. Rundungen reduzieren Spannungskonzentrationen weitaus effektiver als Fasen – bei ermüdungskritischen oder hochbelasteten Ecken ist ein Rundungsradius fast immer die bessere technische Wahl. Fasen und Abschrägungen sind flache Merkmale, die nicht denselben Vorteil hinsichtlich der Spannungsverteilung bieten.
Auswahlkriterien: Kantensicherheit/Montage → Fase. Schweißnahtvorbereitung/Verklebung → Abschrägung. Ermüdungs- und spannungskritisch → Rundnaht.
Wann sollte man eine Fase verwenden?
Entgraten und sichere Handhabung: Entfernt scharfe Kanten, die bei der CNC-Bearbeitung, beim Blechschneiden und beim Stanzen entstehen. Dies ist bei praktisch allen bearbeiteten Teilen gängige Praxis.
Einleitung zur Versammlung: Führt Wellen in Löcher, Stifte in Bohrungen und Befestigungselemente in Gewinde ein. Reduziert die Einführkraft und das Risiko von Fehlausrichtungen. Unverzichtbar für die automatisierte Montage, bei der die Selbstausrichtung den Durchsatz verbessert.
Beginn des Threads: Eine Fase am Gewindeanfang verhindert ein Verrutschen des Gewindes und verbessert den Eingriff des Werkzeugs. Unverzichtbar sowohl bei Innengewinden (Gewindeanfang) als auch bei Außengewinden.
Standard-Kantenbearbeitung CNC: Wird während des normalen Werkzeugwegs hinzugefügt, wobei die Zykluszeit nur minimal beeinflusst wird. Oftmals der letzte Arbeitsschritt vor der Fertigstellung des Werkstücks. Nach unseren Erfahrungen in der Fertigung verlängert das Anbringen von C0,5 × 45°-Fasen an allen Außenkanten eines typischen CNC-Teils die Zykluszeit um etwa 15–30 Sekunden – ein vernachlässigbarer Aufwand für eine erhebliche Verbesserung der Handhabungssicherheit und der Montagequalität.
Wann sollte man eine Fase verwenden?
Schweißvorbereitung (Hauptverwendungszweck): Erstellt die Fugengeometrie für das Eindringen des Schweißzusatzwerkstoffs. V-Fuge (beidseitig), Einfachschräge (einseitig) oder Doppelschräge (dicke Querschnitte). Standardwinkel: 30°–37,5° pro Seite gemäß AWS/ISO-Spezifikationen. Die Wurzelfläche (Land) und der Wurzelspalt müssen ebenfalls definiert werden. Ohne die richtige Fasengeometrie besteht bei Schweißnähten die Gefahr von mangelnder Verschmelzung – dem gefährlichsten Schweißfehler, da er von der Oberfläche aus nicht sichtbar ist, aber die strukturelle Integrität beeinträchtigt.
Kleben: Eine größere Oberfläche verbessert die Haftfestigkeit und die Lastverteilung. Dies ist häufig bei Verbundkonstruktionen und beim Verkleben von Metallen der Fall.
Dekorative/architektonische Kanten: Kontrollierte, abgewinkelte Oberflächenbearbeitung für Konsumgüter, Elektronikgehäuse und Architekturpaneele. Erzeugt bewusst gestaltete optische Kantenlinien, die sich von einfachen Kantenabschlüssen unterscheiden.
Strukturelle Übergänge: Glättet den Lastweg zwischen Oberflächen mit unterschiedlichen Dicken oder Ausrichtungen.
Auswirkungen der CNC-Bearbeitung
| Faktor | Fase | Fase |
|---|---|---|
| Werkzeugbau | Standard-Fasenfräser/Punktbohrer | Möglicherweise ist eine individuelle Winkeleinstellung erforderlich |
| Programmierung | Einfach (ein Durchgang) | Komplexer (größere Oberfläche) |
| Zykluszeit | Kurz (Sekunden) | Länger (je nach Größe) |
| Oberflächenqualität | In der Regel unkritisch | Möglicherweise ist eine Ra-Spezifikation erforderlich |
| Konsistenz | Einfach über verschiedene Chargen hinweg | Die Winkelgenauigkeit muss kontrolliert werden |
Fasen sind standardmäßig CNC-kompatibel – ein Werkzeug, ein Durchgang, minimaler Programmieraufwand. Standard-45°-Fasenfräser sind in jeder Werkstatt erhältlich. Fasen erfordern eine explizite Winkeldefinition, möglicherweise eine mehrachsige Bearbeitung bei nicht standardmäßigen Winkeln sowie längere Zykluszeiten bei größeren Flächen. Die Oberflächenqualität an sichtbaren Fasen erfordert unter Umständen zusätzliche Sorgfalt bei der Endbearbeitung.
Einblick in die Serienfertigung: Die Vereinheitlichung der Fasengrößen (ausschließlich C0,5 und C1,0) innerhalb einer Produktreihe macht Werkzeugwechsel zwischen den einzelnen Teilen überflüssig und verkürzt die Programmierzeit. Zahlreiche unterschiedliche Fasenvarianten erhöhen die Komplexität der Einrichtung und verringern die Produktionseffizienz. Basierend auf unseren Produktionsdaten lassen sich Teile mit standardisierten Fasenvorgaben in der Serienfertigung etwa 10–15% schneller bearbeiten als Teile mit gemischten, kundenspezifischen Kantenvorgaben.
Schweißen und Blechbearbeitung
Fasen sind beim Schweißen unverzichtbar. Sie schaffen den erforderlichen Spalt für das Schweißzusatzmaterial und die Wärmeeinbringung. Ohne eine ordnungsgemäße Fasenvorbereitung kann bei dickwandigen Schweißnähten keine vollständige Verschmelzung erreicht werden. Fasen sind zu klein, um als Schweißnähte zu dienen – sie sind zwar nützlich für das Entgraten vor dem Schweißen und zur Verbesserung der Passgenauigkeit, bieten jedoch nicht die für tragende Schweißnähte erforderliche Geometrie.
Blech: Abschrägungen kommen bei dickeren Blechen zum Einsatz, die strukturelle Schweißnähte erfordern. Fasen dienen zum Entgraten der Kanten nach dem Laserschneiden, Stanzen oder Scheren. Beide Maßnahmen tragen zu einer sichereren Handhabung scharfer Schnittkanten bei.
So fügen Sie Bemaßungen in Zeichnungen ein
| Funktion | Beispiel für eine Beschriftung | Anmerkungen |
|---|---|---|
| Standard-Fase | C1 × 45° | Größe + Winkel (explizit) |
| Schweißfase | 30° ±2°, Wurzeloberfläche 1 mm | Winkel + Wurzelebene + Standard |
| Kantenbruch (unkritisch) | Scharfe Kanten abrunden 0,1–0,3 | Allgemeiner Hinweis zum Entgraten |
| Zierfase | 30° × 3 mm, Ra 0,8 | Winkel + Tiefe + Oberflächenbeschaffenheit |
Bemaßung der Fase: Geben Sie bei funktionalen Kanten stets die Größe und den Winkel an. “C1” allein ist mehrdeutig, wenn kein Unternehmensstandard den Standardwinkel festlegt. Bemaßung der Fase: Geben Sie den Winkel UND die linearen Maße (Tiefe oder Länge) an. Bei der Schweißnahtvorbereitung sind die Wurzelfläche, der Wurzelspalt und die geltende Schweißnorm (AWS D1.1, ISO 9692 usw.) anzugeben. Hinweise zur Kantenbearbeitung: “Scharfe Kanten um 0,1–0,3 abrunden” ist nur für unkritische Kanten zulässig. Verwenden Sie niemals allgemeine Anmerkungen für montagekritische, abdichtende oder optisch relevante Kanten.
Kosten
Fasen: Vernachlässigbare Auswirkungen auf die Kosten. Standardwerkzeuge, Bearbeitung in einem Durchgang, minimale Zykluszeit. Die kostengünstigste Kantenbearbeitung in der Fertigung.
Fasen: Die Kosten steigen mit der Größe, der Winkelgenauigkeit und den Anforderungen an die Oberflächenbeschaffenheit. Nicht standardmäßige Winkel erfordern unter Umständen Sonderwerkzeuge oder mehrachsige Positionierung. Große Fasen an dicken Blechen erfordern möglicherweise Flammen- oder Plasmaschneiden sowie Schleifen. Sichtbare Fasen, die eine gleichmäßige Oberflächenbeschaffenheit erfordern, verursachen zusätzliche Kosten für die Endbearbeitung.
Strategie zur Kostenkontrolle: Verwenden Sie standardmäßig Standardfasen (C0,5, C1,0 bei 45°) für alle nicht funktionalen Kanten. Geben Sie Fasen nur dort an, wo sie für Schweiß- oder Klebearbeiten oder aus konstruktiven Gründen erforderlich sind. Eindeutige Zeichnungsangaben verhindern Interpretationsfehler seitens der Lieferanten, die zu unnötigen Kostensteigerungen führen.
Entscheidungshilfe
| Bedarf | Wählen Sie |
|---|---|
| Kantensicherung / Entgraten | Fase |
| Einleitung zur Versammlung | Fase |
| Thread-Start | Fase |
| Schweißnahttiefe | Fase |
| Klebefläche | Fase |
| Dekorative abgeschrägte Kante | Fase |
| Ermüdungskritische Ecke | Fase (keine Abschrägung oder Schräge) |
| Kostensensitive Standardkante | Fase (C0,5 oder C1,0 × 45°) |
Schlussfolgerung
Sowohl Fasen als auch Abschrägungen dienen der Bearbeitung von Kanten – sie erfüllen jedoch unterschiedliche technische Zwecke und sind mit unterschiedlichen Fertigungskosten verbunden. Fasen sind kleine, standardisierte 45°-Kantenabrundungen zum Entgraten, zur Sicherheit und für die Montage – sie lassen sich schnell bearbeiten, sind kostengünstig und gehören zum Standard bei praktisch jedem CNC-Bauteil. Schrägen sind größere, winkelspezifische Funktionsflächen für die Schweißvorbereitung, das Kleben, strukturelle Übergänge und dekorative Gestaltungszwecke – sie erfordern mehr Bearbeitungszeit, eine explizite Spezifikation und sind mit höheren Kosten verbunden.
Eine klare Spezifikation verhindert den häufigsten und kostspieligsten Fehler: die synonyme Verwendung der Begriffe und die Bearbeitung des falschen Merkmals. Verwenden Sie standardmäßig Fasen für Standardkanten. Geben Sie Abschrägungen nur dann an, wenn die Funktion dies erfordert. Verwenden Sie Rundungen, wenn die Belastbarkeit oder Ermüdungsfestigkeit im Vordergrund steht. Benötigen Sie Hilfe bei der Optimierung der Kantenspezifikationen für Ihre CNC- oder Fertigteile? [Wenden Sie sich an unser Ingenieurteam], um eine DFM-Prüfung und Unterstützung bei der Fertigung zu erhalten.
FAQ
Was ist der Unterschied zwischen einer Fase und einer Abschrägung?
Eine Fase ist eine kleine, flache Kantenabschrägung (typischerweise C0,5–C2 bei 45°) zum Entgraten und zur Montage. Eine Abschrägung ist eine größere, schräge Fläche mit einem beliebigen festgelegten Winkel zur Schweißvorbereitung, zum Verkleben oder aus konstruktiven Gründen. Fase = Sicherheitsmerkmal an der Kante. Abschrägung = funktionale Fläche.
Ist eine Fase dasselbe wie eine Abschrägung?
Allgemein gesagt ist eine Fase eine Art abgeschrägte Kante. In technischen Zeichnungen und in der Fertigung werden sie unterschiedlich behandelt: Eine Fase ist klein und standardisiert, eine Abschrägung ist größer und funktionsbedingt. Werden die beiden Begriffe synonym verwendet, führt dies zu Spezifikationsfehlern.
Wann sollte ich stattdessen eine Verrundung verwenden?
Wenn die Ecke ermüdungskritisch ist oder zyklischen Belastungen ausgesetzt ist. Rundungen (abgerundete Radien) reduzieren Spannungskonzentrationen weitaus wirksamer als flache Fasen oder Abschrägungen. Bei tragenden Ecken sind Rundungen fast immer die bessere Wahl.
Was ist in der Bearbeitung teurer?
Standardfasen (C0,5, C1,0 × 45°) verursachen nur vernachlässigbare Kosten – sie lassen sich in einem einzigen Durchgang mit Standardwerkzeugen herstellen. Abschrägungen sind kostspieliger, wenn sie nicht standardmäßige Winkel, größere Flächen oder Anforderungen an die Oberflächengüte beinhalten. Bei kostenorientierten Konstruktionen sollten standardmäßig Fasen verwendet werden.
Wie soll ich sie in den Zeichnungen bemaßen?
Fase: C1 × 45° (Maß + Winkel). Abschrägung: 30° × 3 mm (Winkel + Tiefe). Schweißfase: Angabe von Winkel, Wurzelfläche, Wurzelspalt und geltender Norm. Verwenden Sie niemals allgemeine Vermerke wie “Kanten brechen” für funktions- oder optikrelevante Merkmale.


