
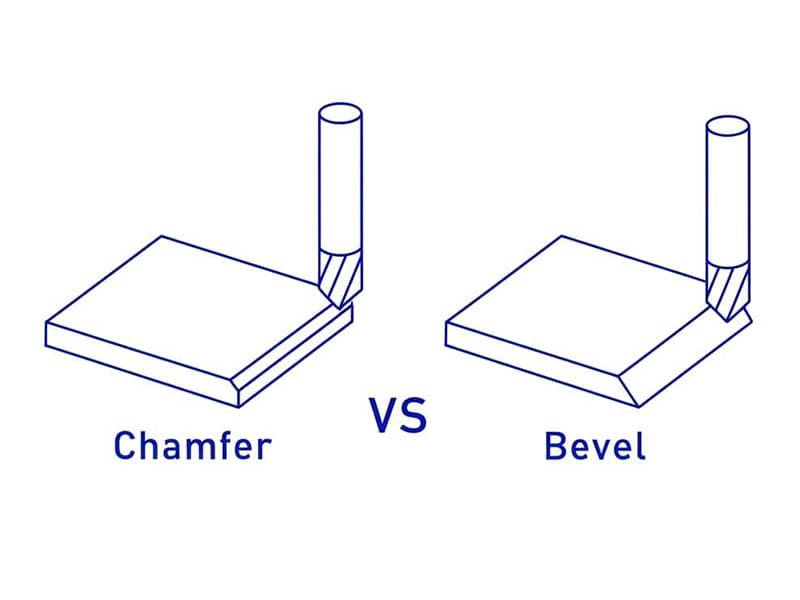
Un atelier d'usinage reçoit un plan spécifiant des “ arêtes chanfreinées ” sur tous les angles extérieurs d'un boîtier en aluminium usiné selon la norme CNC. L'atelier réalise des chanfreins à 30° d'une profondeur de 3 mm sur chaque arête, ce qui ajoute 12 minutes au temps de cycle par pièce pour les 18 arêtes concernées. Or, le concepteur avait en réalité prévu de simples chanfreins d’ébavurage (C0,5 × 45°) pour faciliter la manipulation et l’assemblage en toute sécurité — une opération de 30 secondes par pièce avec un outillage standard. Cette spécification imprécise a entraîné un temps d’usinage 12 fois supérieur au nécessaire et un surcoût de $14 par pièce pour un programme de 500 pièces. Nous vérifions régulièrement les spécifications relatives aux chanfreins et aux biseaux sur les plans CNC lors de la phase de conception pour la fabrication (DFM). Les chanfreins et les biseaux modifient tous deux les arêtes, mais ils ont des objectifs fondamentalement différents. Un chanfrein est un petit arrondi normalisé (généralement à 45°) destiné à l’ébavurage, à la sécurité et à l’assemblage. Un biseau est une surface inclinée plus large, définie en fonction de sa fonction, destinée à la préparation au soudage, aux transitions structurelles ou à un design décoratif. L’utilisation d’un terme ou d’une spécification erronée entraîne inévitablement un gaspillage de production.
Ce guide aborde les définitions, les principales différences, la comparaison avec les congés, les cas d'utilisation de chacun, l'impact sur l'usinage CNC, les applications en soudage et en tôlerie, la manière de les coter sur les plans, l'analyse des coûts, ainsi qu'un cadre décisionnel pratique.
Qu'est-ce qu'un chanfrein ?
Un chanfrein remplace une arête vive à 90° par une petite surface plane inclinée, le plus souvent à 45°. C'est l'une des caractéristiques les plus courantes des pièces usinées et fabriquées.
Exemple d'indication : C1,0 × 45° (chanfrein de 1 mm à 45 degrés).
Fonctions : Élimine les arêtes vives pour une manipulation en toute sécurité. Facilite l'insertion lors de l'assemblage (insertion de l'arbre dans le trou, insertion de la fixation). Crée une transition au début du filetage pour éviter le faux filetage. Réduit légèrement la concentration de contraintes au niveau des angles vifs. Les dimensions standard (C0,5, C1,0, C1,5) couvrent la grande majorité des applications. D’après nos données de production, environ 85% des chanfreins que nous usinons sont de type C0,5 ou C1,0 à 45° — la standardisation sur ces deux tailles pour l’ensemble d’une gamme de produits réduit les changements d’outils, simplifie la programmation et diminue le coût de finition des arêtes d’environ 30% par rapport à des tailles sur mesure pour chaque élément.
Qu'est-ce qu'un biseau ?
Un biseau est une surface inclinée qui remplace une arête vive ; il est généralement plus large qu'un chanfrein et présente un angle qui varie en fonction de son utilisation (généralement entre 20° et 45°). Contrairement au chanfrein, qui ne présente qu'une légère rupture de l'arête, le biseau couvre une surface importante et remplit une fonction structurelle, d'assemblage ou esthétique.
Utilisation principale : Préparation du soudage. Les chanfreins permettent d'obtenir une géométrie de rainure appropriée (rainure en V, chanfrein simple) qui favorise la pénétration du métal d'apport et garantit une fusion sur toute la profondeur. Angles de chanfrein de soudure courants : 30° à 37,5° de chaque côté. Sans chanfreins appropriés sur les sections épaisses, les soudures risquent de présenter une pénétration incomplète, ce qui donne lieu à des assemblages qui cèdent sous la charge.
Autres utilisations : Augmentation de la surface d'adhérence pour les assemblages collés. Répartition des charges structurelles entre les surfaces. Bords décoratifs sur les produits de grande consommation et les panneaux architecturaux.
Principales différences
| Facteur | Chanfrein | Chanfrein |
|---|---|---|
| Taille | Petite cassure de bord (généralement de type C0,5 à C2) | Surface fonctionnelle plus étendue |
| Angle | Généralement 45° (normalisé) | Tout angle (entre 20° et 45°+) |
| Objectif | Ébavurage, sécurité, assemblage | Préparation au soudage, collage, esthétique |
| Coût du CNC | Faible (un seul passage, outils standard) | Plus grand (surface plus étendue, angle de précision) |
| Légende du dessin | C × angle (par exemple, C1 × 45°) | Angle + profondeur/longueur ou spécifications de soudage |
| Impact structurel | Minime | Peut avoir une incidence sur la résistance de l'assemblage et la répartition des charges |
La distinction qui compte : Si la pièce est de petite taille et ne sert qu’à éliminer une arête vive → chanfrein. Si elle définit une surface fonctionnelle ou la géométrie d’un assemblage → biseau. Une erreur courante que l’on constate : des plans utilisant indifféremment les termes “ chanfrein ” et “ biseau ”, ce qui conduit les fournisseurs soit à un usinage insuffisant (simple arrondi d’arête là où une préparation à la soudure était nécessaire), soit à un usinage excessif (biseau complet là où un ébavurage aurait suffi). Une terminologie claire permet d’éviter ces deux erreurs.
Chanfrein, biseau et arrondi
| Type de bord | Forme | Meilleur pour | Performances en situation de stress |
|---|---|---|---|
| Chanfrein | Coupe oblique à plat | Assemblage, ébavurage | Avantage lié à un niveau de stress minimal |
| Chanfrein | Surface inclinée | Soudage, collage, conception | Modéré (transition de charge) |
| Filet | Rayon d'arrondi | Résistance à la fatigue | Idéal (réduit considérablement la valeur Kt) |
Lorsqu'une figure géométrique est courbe → il s'agit d'un arrondi, et non d'un chanfrein ou d'un biseau. Les congés réduisent la concentration des contraintes bien plus efficacement que les chanfreins : pour les angles soumis à des contraintes de fatigue importantes ou à des charges élevées, un rayon de congé constitue presque toujours le meilleur choix technique. Les chanfreins et les biseaux sont des éléments plats qui n'offrent pas les mêmes avantages en matière de répartition des contraintes.
Logique de sélection : Sécurité des arêtes/assemblage → chanfrein. Préparation au soudage/collage → biseau. Fatigue/contraintes critiques → raccord en angle.
Quand utiliser un chanfrein ?
Ébavurage et manipulation en toute sécurité : Élimine les arêtes vives résultant de l'usinage CNC, de la découpe de tôles et du poinçonnage. Il s'agit d'une pratique courante pour pratiquement toutes les pièces usinées.
Introduction à l'Assemblée : Permet d'insérer des arbres dans des trous, des goupilles dans des alésages et des éléments de fixation dans des filetages. Réduit la force d'insertion et le risque de désalignement. Indispensable pour l'assemblage automatisé, où l'auto-alignement améliore le rendement.
Début du fil de discussion : Le chanfrein à l'entrée du filetage empêche le dévissage et améliore l'engagement de l'outil. Indispensable aussi bien pour les filetages internes (entrée du trou taraudé) que pour les filetages externes.
Finition des bords standard CNC : Ajouté au cours de la trajectoire d'usinage normale, avec un impact minimal sur la durée du cycle. Il s'agit souvent de la dernière opération avant l'achèvement de la pièce. D'après notre expérience en atelier, l'ajout de chanfreins C0,5 × 45° sur toutes les arêtes externes d'une pièce CNC type allonge le temps de cycle d'environ 15 à 30 secondes — un coût négligeable pour une amélioration significative de la sécurité de manipulation et de la qualité d'assemblage.
Quand utiliser un biseau ?
Préparation au soudage (utilisation principale) : Permet de définir la géométrie de la rainure pour la pénétration du métal d'apport. Rainure en V (des deux côtés), chanfrein simple (d'un seul côté) ou double chanfrein (pour les sections épaisses). Angles standard : 30° à 37,5° par côté, conformément aux spécifications AWS/ISO. La face de racine (plage) et l'écartement de racine doivent également être définis. Sans géométrie de chanfrein appropriée, les soudures risquent de présenter un défaut de fusion — le défaut de soudure le plus dangereux, car il est invisible depuis la surface mais compromet l'intégrité structurelle.
Collage : Une surface plus importante améliore la résistance de l'adhérence et la répartition des charges. Couramment utilisé dans les structures composites et les applications de collage de métaux.
Bords décoratifs/architecturaux : Finition à angle contrôlé pour les produits grand public, les boîtiers électroniques et les panneaux architecturaux. Permet de créer des lignes de bordure visuelles recherchées, qui se distinguent des simples arrêts de bord.
Transitions structurelles : Lisse le tracé de la charge entre des surfaces présentant des épaisseurs ou des orientations différentes.
Impact de l'usinage CNC
| Facteur | Chanfrein | Chanfrein |
|---|---|---|
| Outillage | Fraise à chanfreiner standard / Foret à pointe | Peut nécessiter un réglage personnalisé de l'angle |
| Programmation | Simple (en un seul passage) | Plus complexe (surface plus grande) |
| Durée du cycle | Court (en secondes) | Plus long (selon la taille) |
| Qualité de surface | Généralement non critique | Peut nécessiter une spécification Ra |
| Cohérence | Facile à appliquer d'un lot à l'autre | La précision angulaire doit être maîtrisée |
Chanfreins sont compatibles avec le système CNC par défaut : un seul outil, une seule passe, une programmation minimale. Les fraises à chanfreiner standard à 45° sont disponibles dans tous les ateliers. Chanfreins nécessitent une définition explicite des angles, éventuellement un usinage multiaxial pour les angles non standard, ainsi que des temps de cycle plus longs pour les surfaces plus étendues. La qualité de surface des chanfreins visibles peut nécessiter un soin particulier lors de la finition.
Aperçu de la production par lots : La standardisation des dimensions de chanfrein (C0,5 et C1,0 uniquement) au sein d'une gamme de produits élimine les changements d'outils d'une pièce à l'autre et réduit le temps de programmation. La multiplicité des variantes de chanfreins accroît la complexité de la mise en place et réduit l'efficacité de la production. D'après nos données de production, les pièces présentant des spécifications de chanfrein standardisées s'usinent environ 10 à 15% plus rapidement en production par lots que les pièces présentant des spécifications de bords personnalisées variées.
Soudage et tôlerie
Les chanfreins sont indispensables pour le soudage. Ils permettent de créer le volume nécessaire dans la rainure pour accueillir le métal d'apport et assurer la pénétration de la chaleur. Sans une préparation adéquate des chanfreins, les soudures à section épaisse ne peuvent pas atteindre une fusion complète. Les chanfreins sont trop petits pour servir de rainures de soudure : ils sont utiles pour l'ébavurage avant soudage et pour améliorer l'ajustement, mais n'offrent pas la géométrie requise pour les soudures structurelles.
Tôlerie : Les biseaux sont utilisés sur les tôles plus épaisses nécessitant des soudures structurelles. Les chanfreins permettent d'ébavurer les bords après une découpe au laser, un poinçonnage ou un cisaillage. Ces deux caractéristiques améliorent la sécurité lors de la manipulation des bords coupés tranchants.
Comment indiquer les cotes sur les plans
| Fonctionnalité | Exemple de légende | Notes |
|---|---|---|
| Chanfrein standard | C1 × 45° | Taille + angle (explicite) |
| Chanfrein de soudure | 30° ± 2°, face radiculaire 1 mm | Angle + face de racine + standard |
| Rupture de bord (non critique) | Émousser les arêtes vives de 0,1 à 0,3 | Remarque générale sur l'ébavurage |
| Biseau décoratif | 30° × 3 mm, Ra 0,8 | Angle + profondeur + finition de surface |
Cotes des chanfreins : Précisez toujours la taille et l'angle des arêtes fonctionnelles. La mention “ C1 ” seule est ambiguë si aucune norme d'entreprise ne définit l'angle par défaut. Cotation des chanfreins : Précisez l'angle ET la cote linéaire (profondeur ou longueur). Pour la préparation de la soudure, indiquez la face de racine, l'écartement de racine et la norme de soudage applicable (AWS D1.1, ISO 9692, etc.). Remarques concernant les cassures de bord : “La mention ” Arrondir les arêtes vives de 0,1 à 0,3 » n’est acceptable que pour les arêtes non critiques. N’utilisez jamais de remarques génériques pour les arêtes critiques pour l’assemblage, l’étanchéité ou l’aspect esthétique.
Coût
Chanfreins : Impact négligeable sur les coûts. Outils standard, usinage en une seule passe, temps de cycle minimal. La solution la plus rentable pour l'usinage des arêtes.
Chanfreins : Le coût augmente en fonction de la taille, de la précision de l'angle et des exigences relatives à la surface. Les angles non standard peuvent nécessiter un outillage sur mesure ou un positionnement multiaxial. Les chanfreins de grande taille sur des tôles épaisses peuvent nécessiter une découpe au chalumeau ou au plasma, suivie d'un meulage. Les chanfreins visibles nécessitant un état de surface homogène entraînent des coûts de finition supplémentaires.
Stratégie de maîtrise des coûts : Utiliser par défaut les chanfreins standard (C0,5, C1,0 à 45°) pour toutes les arêtes non fonctionnelles. Ne spécifier des chanfreins que lorsque le soudage, le collage ou la conception l'exigent. Des légendes claires sur les plans permettent d'éviter les erreurs d'interprétation de la part des fournisseurs, qui entraînent une augmentation des coûts.
Guide de décision
| Besoin | Choisir |
|---|---|
| Sécurité des arêtes / ébavurage | Chanfrein |
| Introduction à l'Assemblée | Chanfrein |
| Début du fil de discussion | Chanfrein |
| Pénétration de la soudure | Chanfrein |
| Zone de collage | Chanfrein |
| Bordure décorative en angle | Chanfrein |
| Virage critique en termes de fatigue | Chanfrein (et non pas « chamfer » ni « bevel ») |
| Bord standard à coût optimisé | Chanfrein (C0,5 ou C1,0 × 45°) |
Conclusion
Le chanfrein et le biseau modifient tous deux les arêtes, mais ils répondent à des objectifs techniques différents et entraînent des coûts de fabrication distincts. Les chanfreins sont de petits arrondis standardisés à 45° destinés à l’ébavurage, à la sécurité et à l’assemblage : rapides à usiner, peu coûteux, ils sont la norme sur pratiquement toutes les pièces CNC. Les biseaux sont des surfaces fonctionnelles plus larges, à angle spécifique, destinées à la préparation au soudage, au collage, aux transitions structurelles et à la conception décorative ; ils nécessitent un temps d’usinage plus long, une spécification précise et entraînent un coût plus élevé.
Une spécification claire permet d'éviter l'erreur la plus courante et la plus coûteuse : utiliser ces termes de manière interchangeable et usiner la caractéristique incorrecte. Privilégiez les chanfreins pour les arêtes standard. Ne spécifiez des biseaux que lorsque la fonction l'exige. Utilisez des congés lorsque la résistance aux contraintes ou à la fatigue est prioritaire. Vous avez besoin d'aide pour optimiser les spécifications des arêtes de vos pièces CNC ou usinées ? [Contactez notre équipe d'ingénieurs] pour une analyse DFM et une assistance à la fabrication.
FAQ
Quelle est la différence entre un chanfrein et un biseau ?
Le chanfrein est une petite cassure plate (généralement de C0,5 à C2 à 45°) destinée à l'ébavurage et à l'assemblage. Le biseau est une surface inclinée plus large, à un angle donné, destinée à la préparation au soudage, au collage ou à des fins esthétiques. Chanfrein = dispositif de sécurité au niveau des arêtes. Biseau = surface fonctionnelle.
Un chanfrein, c'est la même chose qu'un biseau ?
De manière générale, un chanfrein est un type de bord biseauté. Dans les plans techniques et la fabrication, ces deux termes sont utilisés de manière différente : le chanfrein est de petite taille et normalisé, tandis que le biseau est plus large et défini en fonction de son utilité. Les utiliser de manière interchangeable entraîne des erreurs de spécification.
Dans quels cas dois-je plutôt utiliser un chanfrein ?
Lorsque l'angle est soumis à une fatigue critique ou à des contraintes cycliques, les arrondis (rayons arrondis) réduisent la concentration des contraintes bien plus efficacement que les chanfreins plats ou les biseaux. Pour les angles soumis à des contraintes, les arrondis constituent presque toujours le meilleur choix.
Lequel coûte le plus cher à usiner ?
Les chanfreins standard (C0,5, C1,0 × 45°) ont un coût négligeable : une seule passe avec un outillage standard suffit. Les chanfreins coûtent plus cher lorsqu’ils impliquent des angles non standard, des surfaces plus importantes ou des exigences en matière de finition de surface. Privilégiez les chanfreins pour les conceptions où le coût est un facteur déterminant.
Comment dois-je les coter sur les plans ?
Chanfrein : C1 × 45° (dimension + angle). Biseau : 30° × 3 mm (angle + profondeur). Biseau de soudure : indiquer l'angle, la face de racine, l'écartement de racine et la norme applicable. Ne jamais utiliser de remarques génériques du type “ arrondir les arêtes ” pour les caractéristiques fonctionnelles ou essentielles à l'aspect esthétique.


