
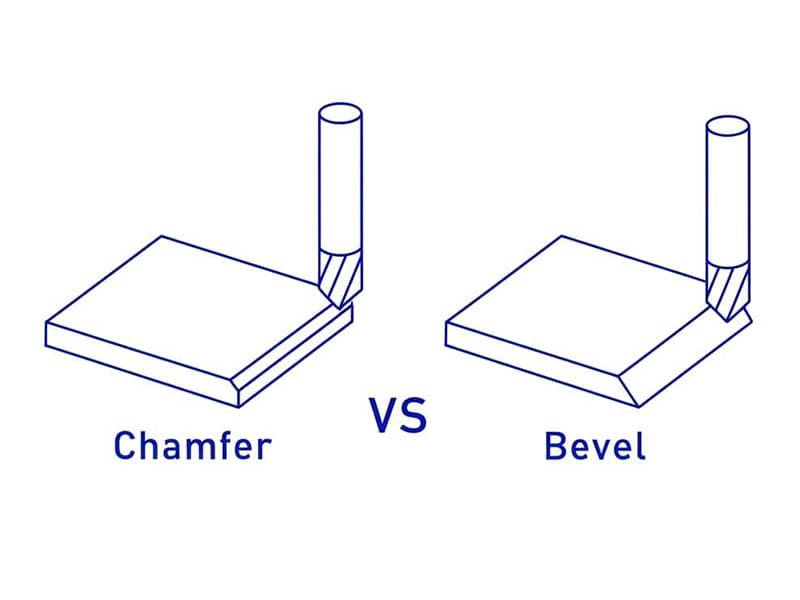
Un'officina di fabbricazione riceve un disegno che richiede “bordi smussati” su tutti gli angoli esterni di un alloggiamento in alluminio lavorato con CNC. L'officina esegue smussi a 30° con profondità di 3 mm su ogni bordo — aggiungendo 12 minuti di tempo ciclo per pezzo su 18 bordi. Tuttavia, il progettista intendeva in realtà semplici smussi di sbavatura (C0.5 × 45°) per una manipolazione e un assemblaggio sicuri — un'operazione di 30 secondi per pezzo con utensileria standard. Questa specifica vaga ha causato 12 volte il tempo di lavorazione necessario e $14 per pezzo in costi inutili su un programma di 500 pezzi. Esaminiamo regolarmente le specifiche di smussi e biselli sui disegni CNC durante la DFM. Lo smusso e il bisello modificano entrambi i bordi — ma servono scopi fondamentalmente diversi. Uno smusso è una piccola rottura del bordo standardizzata (tipicamente 45°) per sbavatura, sicurezza e assemblaggio. Un bisello è una superficie angolata più grande, definita dalla funzione, per preparazione alla saldatura, transizioni strutturali o design decorativo. Usare il termine o la specifica sbagliata crea sprechi di produzione prevedibili.
Questa guida copre le definizioni, le differenze chiave, il confronto con i raccordi, quando usare ciascuno, l'impatto sulla lavorazione CNC, le applicazioni nella saldatura e nella lamiera, come quotare sui disegni, l'analisi dei costi e un quadro decisionale pratico.
Cos'è uno Smusso?
Uno smusso sostituisce un bordo vivo a 90° con una piccola superficie piana ad angolo — più comunemente 45°. È una delle caratteristiche più universali nei pezzi lavorati e fabbricati.
Indicazione tipica: C1.0 × 45° (smusso di 1 mm a 45 gradi).
Funzioni: Rimuove i bordi vivi per una manipolazione sicura. Fornisce un ingresso per l'assemblaggio (albero nel foro, inserimento di elementi di fissaggio). Crea una transizione di inizio filettatura per prevenire il cross-threading. Riduzione minore della concentrazione di stress agli angoli vivi. Le dimensioni standard (C0.5, C1.0, C1.5) coprono la stragrande maggioranza delle applicazioni. In base ai nostri dati di produzione, circa l'85% degli smussi che lavoriamo sono C0.5 o C1.0 a 45° — standardizzare su queste due dimensioni in una linea di prodotti riduce i cambi utensile, semplifica la programmazione e taglia il costo di finitura dei bordi di circa il 30% rispetto a dimensioni personalizzate su ogni caratteristica.
Cos'è un Bisello?
Un bisello è una superficie inclinata che sostituisce un bordo vivo — tipicamente più grande di uno smusso, con un angolo che varia in base alla funzione (comunemente 20°–45°). A differenza della piccola rottura del bordo di uno smusso, un bisello copre un'area superficiale significativa e serve a uno scopo strutturale, di giunzione o estetico.
Applicazione principale: Preparazione alla saldatura. I biselli creano una corretta geometria della scanalatura (scanalatura a V, bisello singolo) che consente la penetrazione del materiale d'apporto e garantisce una fusione a piena profondità. Angoli tipici del bisello di saldatura: 30°–37.5° per lato. Senza biselli adeguati su sezioni spesse, le saldature rischiano una penetrazione incompleta — producendo giunti che cedono sotto carico.
Altri usi: Maggiore area di incollaggio per giunti adesivi. Transizioni di carico strutturale tra superfici. Bordi decorativi su prodotti di consumo e pannelli architettonici.
Differenze Chiave
| Fattore | Smussatura | Bisello |
|---|---|---|
| Misurare | Piccola rottura del bordo (C0.5–C2 tipico) | Superficie funzionale più grande |
| Angolo | Solitamente 45° (standardizzato) | Qualsiasi angolo (20°–45°+) |
| Scopo | Sbavatura, sicurezza, assemblaggio | Preparazione saldatura, incollaggio, estetica |
| Costo CNC | Basso (passata singola, utensili standard) | Più alto (superficie più grande, angolo di precisione) |
| Indicazione sul disegno | C × angolo (es. C1 × 45°) | Angolo + profondità/lunghezza o specifica di saldatura |
| Impatto strutturale | Minimo | Può influenzare la resistenza del giunto, il percorso del carico |
La distinzione che conta: Se la caratteristica è piccola e rimuove solo un bordo vivo → smusso. Se definisce una superficie funzionale o una geometria di giunto → bisello. Un errore comune che vediamo: disegni che usano “smusso” e “bisello” in modo intercambiabile — causando ai fornitori di lavorare in modo insufficiente (semplice rottura del bordo dove serviva la preparazione alla saldatura) o eccessivo (bisello completo dove bastava la sbavatura). Una terminologia chiara previene entrambi gli errori.
Smusso vs Bisello vs Raccordo
| Tipo di Bordo | Forma | Il migliore per | Prestazioni di Stress |
|---|---|---|---|
| Smussatura | Taglio piatto angolato | Assemblaggio, sbavatura | Beneficio di stress minimo |
| Bisello | Superficie inclinata | Saldatura, incollaggio, design | Moderato (transizione di carico) |
| Filetto | Raggio arrotondato | Resistenza a fatica | Migliore (riduce significativamente Kt) |
Quando la geometria è curva → è un raccordo, non uno smusso o un bisello. I raccordi riducono la concentrazione di stress molto più efficacemente degli smussi — per angoli critici a fatica o ad alto carico, un raggio di raccordo è quasi sempre la scelta ingegneristica migliore. Smussi e biselli sono caratteristiche piatte che non offrono lo stesso beneficio di distribuzione dello stress.
Logica di selezione: Sicurezza del bordo/assemblaggio → smusso. Preparazione saldatura/incollaggio → bisello. Fatica/stress critico → raccordo.
Quando Usare uno Smusso
Sbavatura e manipolazione sicura: Rimuove gli spigoli vivi dalla lavorazione CNC, dal taglio della lamiera e dalla punzonatura. Pratica standard su praticamente tutti i componenti lavorati.
Guida di inserimento in assemblaggio: Guida gli alberi nei fori, i perni nelle sedi e i fissaggi nelle filettature. Riduce la forza di inserimento e il rischio di disallineamento. Fondamentale per l'assemblaggio automatico dove l'auto-allineamento migliora la produttività.
Inizio filettatura: Lo smusso all'ingresso della filettatura previene l'incrocio dei filetti e migliora l'innesto dell'utensile. Essenziale sia sulle filettature interne (ingresso del foro maschiato) che su quelle esterne.
Finitura bordi standard CNC: Aggiunta durante il percorso utensile normale con impatto minimo sul tempo di ciclo. Spesso l'operazione finale prima del completamento del pezzo. Nella nostra esperienza di officina, aggiungere smussi C0,5 × 45° a tutti i bordi esterni di un tipico pezzo CNC aggiunge circa 15–30 secondi di tempo di ciclo — un costo trascurabile per un miglioramento significativo nella sicurezza di manipolazione e nella qualità di assemblaggio.
Quando usare uno smusso inclinato (bevel)
Preparazione per saldatura (uso principale): Crea la geometria della scanalatura per la penetrazione del materiale d'apporto. Scanalatura a V (su entrambi i lati), smusso singolo (su un lato) o doppio smusso (sezioni spesse). Angoli standard: 30°–37,5° per lato secondo specifiche AWS/ISO. Devono essere definiti anche la faccia di radice (land) e il gap di radice. Senza una corretta geometria dello smusso, le saldature rischiano mancanza di fusione — il difetto di saldatura più pericoloso perché invisibile dalla superficie ma compromette l'integrità strutturale.
Incollaggio adesivo: Una superficie maggiore migliora la resistenza dell'incollaggio e la distribuzione del carico. Comune nelle strutture composite e nelle applicazioni di incollaggio metallico.
Bordi decorativi/architettonici: Finitura angolare controllata per prodotti di consumo, involucri elettronici e pannelli architettonici. Crea linee di bordo visive intenzionali che differiscono dai semplici smussi di rottura spigolo.
Transizioni strutturali: Uniforma il percorso di carico tra superfici con spessori o orientamenti diversi.
Impatto sulla lavorazione CNC
| Fattore | Smussatura | Bisello |
|---|---|---|
| Utensili | Fresa per smussi standard/punta per centrini | Può richiedere configurazione angolare personalizzata |
| Programmazione | Semplice (una passata) | Più complessa (superficie maggiore) |
| Tempo di ciclo | Breve (secondi) | Più lunga (dipende dalle dimensioni) |
| Qualità superficiale | Solitamente non critica | Può richiedere specifica Ra |
| Coerenza | Facile tra i lotti | La precisione dell'angolo richiede controllo |
Gli smussi sono compatibili con CNC per impostazione predefinita — un utensile, una passata, programmazione minima. Le frese per smussi standard a 45° sono disponibili in ogni officina. Gli smussi inclinati (bevel) richiedono una definizione esplicita dell'angolo, potenzialmente lavorazione multiasse per angoli non standard e tempi di ciclo più lunghi per superfici maggiori. La qualità superficiale sugli smussi visibili può richiedere ulteriore attenzione di finitura.
Approfondimento sulla produzione in lotti: Standardizzare le dimensioni degli smussi (solo C0,5 e C1,0) su una linea di prodotto elimina i cambi utensile tra i pezzi e riduce i tempi di programmazione. Molteplici varianti di smussi inclinati aumentano la complessità di configurazione e riducono l'efficienza produttiva. In base ai nostri dati di produzione, i pezzi con specifiche di smussi standardizzate vengono lavorati circa 10–15% più velocemente nella produzione in lotti rispetto ai pezzi con specifiche di bordi personalizzate miste.
Saldatura e Lamiera
Gli smussi inclinati sono essenziali per la saldatura. Forniscono il volume della scanalatura per il materiale d'apporto e la penetrazione del calore. Senza una corretta preparazione dello smusso, le saldature su sezioni spesse non possono raggiungere la piena fusione. Gli smussi sono troppo piccoli per fungere da scanalature di saldatura — sono utili per la sbavatura pre-saldatura e il miglioramento dell'accoppiamento, ma non forniscono la geometria necessaria per saldature strutturali.
Lamiera: Gli smussi inclinati sono usati su lamiere più spesse che richiedono saldature strutturali. Gli smussi gestiscono la sbavatura dei bordi dopo il taglio laser, la punzonatura o il taglio a cesoia. Entrambe le caratteristiche migliorano la manipolazione sicura dei bordi taglienti.
Come quotare sui disegni
| Caratteristica | Esempio di richiamo | Note |
|---|---|---|
| Smusso standard | C1 × 45° | Dimensione + angolo (esplicito) |
| Smusso di saldatura | 30° ±2°, faccia di radice 1 mm | Angolo + faccia di radice + standard |
| Rottura spigolo (non critica) | Rottura spigoli vivi 0,1–0,3 | Nota generica di sbavatura |
| Smusso decorativo | 30° × 3 mm, Ra 0,8 | Angolo + profondità + finitura superficiale |
Quotatura degli smussi: Specificare sempre dimensione + angolo per i bordi funzionali. “C1” da solo è ambiguo se nessuno standard aziendale definisce l'angolo predefinito. Quotatura degli smussi angolati: Definire angolo E dimensione lineare (profondità o lunghezza). Per la preparazione di saldatura, includere faccia di radice, apertura di radice e norma di saldatura applicabile (AWS D1.1, ISO 9692, ecc.). Note sulla rottura dei bordi: “Rottura spigoli vivi 0,1–0,3” è accettabile solo per bordi non critici. Non usare mai note generiche per bordi critici per assemblaggio, tenuta o estetica.
Costo
Smussi: Impatto sui costi trascurabile. Utensili standard, lavorazione a passata singola, tempo ciclo minimo. La caratteristica di bordo più conveniente in produzione.
Smussi angolati: Il costo aumenta con dimensione, precisione angolare e requisiti superficiali. Angoli non standard possono richiedere utensili personalizzati o posizionamento multiasse. Smussi di grandi dimensioni su piastre spesse possono richiedere taglio a fiamma/plasma più rettifica. Smussi visibili che richiedono finitura superficiale costante aggiungono costi di finitura.
Strategia di controllo dei costi: Impostare come default smussi standard (C0,5, C1,0 a 45°) per tutti i bordi non funzionali. Specificare smussi angolati solo dove saldatura, incollaggio o progettazione lo richiedono. Indicazioni chiare in disegno prevengono errori di interpretazione del fornitore che gonfiano i costi.
Guida alle decisioni
| Necessità | Scegliere |
|---|---|
| Sicurezza dei bordi / sbavatura | Smussatura |
| Guida di assemblaggio | Smussatura |
| Inizio filettatura | Smussatura |
| Penetrazione di saldatura | Bisello |
| Area di incollaggio adesivo | Bisello |
| Bordo angolato decorativo | Bisello |
| Angolo critico a fatica | Raccordo (non smusso o smusso angolato) |
| Bordo standard sensibile ai costi | Smusso (C0,5 o C1,0 × 45°) |
Conclusione
Smusso e smusso angolato modificano entrambi i bordi — ma servono scopi ingegneristici diversi e comportano costi di produzione diversi. Gli smussi sono piccole rotture di bordo standardizzate a 45° per sbavatura, sicurezza e assemblaggio — veloci da lavorare, a basso costo e standard su praticamente ogni parte CNC. Gli smussi angolati sono superfici funzionali più grandi e specifiche per angolo, destinate a preparazione di saldatura, incollaggio, transizioni strutturali e design decorativo — richiedono più tempo di lavorazione, specifica esplicita e costi più elevati.
Una specifica chiara previene l'errore più comune e più costoso: usare i termini in modo intercambiabile e ottenere la caratteristica sbagliata lavorata. Impostare come default gli smussi per i bordi standard. Specificare smussi angolati solo quando la funzione lo richiede. Usare raccordi quando la resistenza a stress o fatica è la priorità. Hai bisogno di aiuto per ottimizzare le specifiche dei bordi per le tue parti CNC o fabbricate? [Contatta il nostro team di ingegneria] per revisione DFM e supporto produttivo.
FAQ
Qual è la differenza tra smusso e smusso angolato?
Lo smusso è una piccola rottura di bordo piatta (tipicamente C0,5–C2 a 45°) per sbavatura e assemblaggio. Lo smusso angolato è una superficie angolata più grande a qualsiasi angolo specificato per preparazione di saldatura, incollaggio o design. Smusso = caratteristica di sicurezza del bordo. Smusso angolato = superficie funzionale.
Uno smusso è uguale a uno smusso angolato?
In termini generali, uno smusso è un tipo di bordo smussato. Nei disegni tecnici e in produzione, vengono trattati diversamente: lo smusso è piccolo e standardizzato, lo smusso angolato è più grande e definito dalla funzione. Usarli in modo intercambiabile causa errori di specifica.
Quando dovrei usare un raccordo invece?
Quando l'angolo è critico a fatica o sotto carico ciclico. I raccordi (raggi arrotondati) riducono la concentrazione di stress molto più efficacemente di smussi piatti o smussi angolati. Per angoli portanti, i raccordi sono quasi sempre la scelta migliore.
Quale costa di più da lavorare?
Gli smussi standard (C0,5, C1,0 × 45°) hanno costo trascurabile — passata singola con utensileria standard. Gli smussi angolati costano di più quando coinvolgono angoli non standard, superfici più grandi o requisiti di finitura superficiale. Impostare come default gli smussi per design sensibili ai costi.
Come dovrei quotarli sui disegni?
Smusso: C1 × 45° (dimensione + angolo). Smusso angolato: 30° × 3 mm (angolo + profondità). Smusso di saldatura: includere angolo, faccia di radice, apertura di radice e norma applicabile. Non usare mai note generiche “rottura bordi” per caratteristiche funzionali o critiche per l'estetica.


