
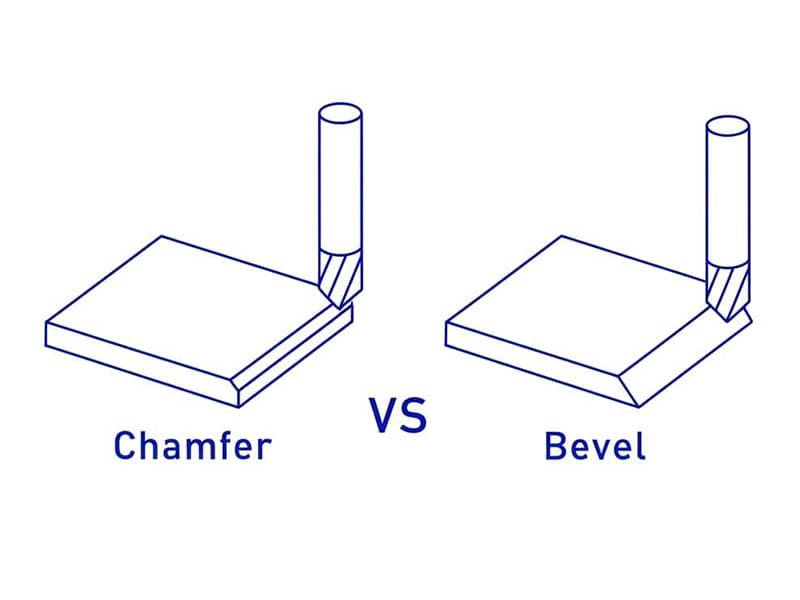
Bir imalat atölyesi, CNC ile işlenmiş alüminyum bir muhafazanın tüm dış köşelerinde “şevli kenarlar” talep eden bir çizim alır. Atölye her kenarda 3 mm derinlikte 30° şevler işler — 18 kenar boyunca parça başına 12 dakika çevrim süresi ekler. Ancak tasarımcı aslında güvenli taşıma ve montaj için basit çapak alma pahları (C0.5 × 45°) amaçlamıştı — standart takımlarla parça başına 30 saniyelik bir işlem. Bu belirsiz spesifikasyon, 500 parçalık bir programda gerekli işleme süresinin 12 katına ve parça başına $14 gereksiz maliyete neden oldu. DFM sırasında CNC çizimlerindeki pah ve şev spesifikasyonlarını düzenli olarak inceliyoruz. Pah ve şev her ikisi de kenarları değiştirir — ancak temelde farklı amaçlara hizmet ederler. Pah, çapak alma, güvenlik ve montaj için küçük, standartlaştırılmış bir kenar kırma işlemidir (tipik olarak 45°). Şev, kaynak hazırlığı, yapısal geçişler veya dekoratif tasarım için daha büyük, işlev tanımlı açılı bir yüzeydir. Yanlış terim veya spesifikasyon kullanmak öngörülebilir imalat israfı yaratır.
Bu kılavuz tanımları, temel farkları, radyüslerle karşılaştırmayı, her birinin ne zaman kullanılacağını, CNC işleme etkisini, kaynak ve sac metal uygulamalarını, çizimlerde nasıl ölçülendirileceğini, maliyet analizini ve pratik bir karar çerçevesini kapsar.
Pah Nedir?
Pah, keskin 90° bir kenarı açılı küçük düz bir yüzeyle değiştirir — en yaygın olarak 45°. İşlenmiş ve imal edilmiş parçalardaki en evrensel özelliklerden biridir.
Tipik çağrı: C1.0 × 45° (45 derecede 1 mm pah).
İşlevler: Güvenli taşıma için keskin kenarları giderir. Montaj için kılavuz sağlar (milin deliğe girmesi, bağlantı elemanı yerleştirme). Çapraz diş açmayı önlemek için diş başlangıç geçişi oluşturur. Keskin köşelerde küçük gerilme yığılması azaltması. Standart boyutlar (C0.5, C1.0, C1.5) uygulamaların büyük çoğunluğunu kapsar. Üretim verilerimize göre, işlediğimiz pahların yaklaşık %'si 45°'de C0.5 veya C1.0'dır — bir ürün hattı boyunca bu iki boyutta standartlaşmak takım değişimlerini azaltır, programlamayı basitleştirir ve her özellikte özel boyutlara kıyasla kenar bitirme maliyetini yaklaşık % düşürür.
Şev Nedir?
Şev, keskin bir kenarın yerini alan eğimli bir yüzeydir — tipik olarak bir pahtan daha büyük, işleve göre değişen bir açıyla (yaygın olarak 20°–45°). Pahın küçük kenar kırmasının aksine, şev önemli bir yüzey alanı kaplar ve yapısal, birleştirme veya estetik bir amaca hizmet eder.
Birincil uygulama: Kaynak hazırlığı. Şevler, dolgu malzemesi nüfuziyetine izin veren ve tam derinlikte füzyonu sağlayan uygun oluk geometrisi (V-oluk, tek şev) oluşturur. Tipik kaynak şev açıları: kenar başına 30°–37.5°. Kalın kesitlerde uygun şevler olmadan, kaynaklar eksik nüfuziyet riski taşır — yük altında başarısız olan bağlantılar üretir.
Diğer kullanımlar: Yapıştırıcı bağlantılar için artırılmış bağlama alanı. Yüzeyler arasında yapısal yük geçişleri. Tüketici ürünlerinde ve mimari panellerde dekoratif kenarlar.
Temel Farklar
| Faktör | Pah | Şev |
|---|---|---|
| Boyut | Küçük kenar kırması (tipik olarak C0.5–C2) | Daha büyük işlevsel yüzey |
| Açı | Genellikle 45° (standartlaştırılmış) | Herhangi bir açı (20°–45°+) |
| Amaç | Çapak alma, güvenlik, montaj | Kaynak hazırlığı, bağlama, estetik |
| CNC maliyeti | Düşük (tek geçiş, standart takımlar) | Daha yüksek (daha büyük yüzey, hassas açı) |
| Çizim çağrısı | C × açı (örn., C1 × 45°) | Açı + derinlik/uzunluk veya kaynak spesifikasyonu |
| Yapısal etki | Minimal | Bağlantı mukavemetini, yük yolunu etkileyebilir |
Önemli olan ayrım: Özellik küçükse ve yalnızca keskin bir kenarı gideriyorsa → pah. İşlevsel bir yüzey veya bağlantı geometrisi tanımlıyorsa → şev. Sık gördüğümüz bir tuzak: çizimlerde “pah” ve “şev” terimlerinin birbirinin yerine kullanılması — tedarikçilerin ya eksik işlemesine (kaynak hazırlığı gerekliyken basit kenar kırması) ya da fazla işlemesine (çapak alma yeterliyken tam şev) neden olur. Net terminoloji her iki hatayı da önler.
Pah vs Şev vs Radyüs
| Kenar Tipi | Şekil | En Uygun Olan | Gerilme Performansı |
|---|---|---|---|
| Pah | Düz açılı kesim | Montaj, çapak alma | Minimal gerilme faydası |
| Şev | Eğimli yüzey | Kaynak, bağlama, tasarım | Orta düzey (yük geçişi) |
| Radyus | Yuvarlatılmış radyus | Yorulma direnci | En iyi (Kt'yi önemli ölçüde azaltır) |
Geometri kavisli olduğunda → bu bir radyustur, pah veya konik pah değil. Radyuslar gerilme yığılmasını pahlardan çok daha etkili şekilde azaltır — yorulma açısından kritik veya yüksek yüklü köşeler için radyus neredeyse her zaman daha iyi mühendislik tercihidir. Pahlar ve konik pahlar aynı gerilme dağılımı faydasını sağlamayan düz özelliklerdir.
Seçim mantığı: Kenar güvenliği/montaj → pah. Kaynak hazırlığı/yapıştırma → konik pah. Yorulma/gerilme açısından kritik → radyus.
Pah Ne Zaman Kullanılır
Çapak alma ve güvenli taşıma: CNC işleme, sac metal kesme ve zımbalama işlemlerinden kaynaklanan keskin kenarları giderir. Hemen hemen tüm işlenmiş parçalarda standart uygulamadır.
Montaj kılavuzu: Milleri deliklere, pimleri yuvalara ve bağlantı elemanlarını dişlere yönlendirir. Yerleştirme kuvvetini ve yanlış hizalama riskini azaltır. Kendinden hizalamanın verimi artırdığı otomatik montaj için kritiktir.
Diş başlangıcı: Diş girişindeki pah, çapraz diş açılmasını önler ve takım kavramasını iyileştirir. Hem iç (kılavuz çekilmiş delik girişi) hem de dış dişlerde gereklidir.
Standart CNC kenar bitirme: Normal takım yoluna minimum çevrim süresi etkisiyle eklenir. Genellikle parça tamamlanmadan önceki son işlemdir. Atölye deneyimimize göre, tipik bir CNC parçasının tüm dış kenarlarına C0.5 × 45° pah eklemek yaklaşık 15–30 saniye çevrim süresi ekler — taşıma güvenliği ve montaj kalitesinde önemli iyileşme için ihmal edilebilir maliyet.
Konik Pah Ne Zaman Kullanılır
Kaynak hazırlığı (birincil kullanım): Dolgu malzemesi nüfuziyeti için oluk geometrisi oluşturur. V-oluk (her iki taraf), tek konik pah (bir taraf) veya çift konik pah (kalın kesitler). Standart açılar: AWS/ISO spesifikasyonlarına göre her taraf için 30°–37.5°. Kök yüzeyi (topuk) ve kök boşluğu da tanımlanmalıdır. Uygun konik pah geometrisi olmadan kaynaklar füzyon eksikliği riski taşır — yüzeyden görünmediği için en tehlikeli kaynak kusuru olan ancak yapısal bütünlüğü zayıflatan bir durumdur.
Yapıştırıcı ile birleştirme: Daha büyük yüzey alanı bağ mukavemetini ve yük dağılımını iyileştirir. Kompozit yapılarda ve metal yapıştırma uygulamalarında yaygındır.
Dekoratif/mimari kenarlar: Tüketici ürünleri, elektronik muhafazalar ve mimari paneller için kontrollü açılı yüzey. Basit kenar kırma işlemlerinden farklı olan kasıtlı görsel kenar çizgileri oluşturur.
Yapısal geçişler: Farklı kalınlık veya yönelimlere sahip yüzeyler arasındaki yük yolunu yumuşatır.
CNC İşleme Etkisi
| Faktör | Pah | Şev |
|---|---|---|
| Takımlar | Standart pah frezesi/merkez matkabı | Özel açı kurulumu gerektirebilir |
| Programlama | Basit (tek geçiş) | Daha karmaşık (daha büyük yüzey) |
| Çevrim süresi | Kısa (saniyeler) | Daha uzun (boyuta bağlı) |
| Yüzey kalitesi | Genellikle kritik değil | Ra spesifikasyonu gerektirebilir |
| Tutarlılık | Partiler arasında kolay | Açı hassasiyeti kontrol gerektirir |
Pahlar varsayılan olarak CNC dostudur — tek takım, tek geçiş, minimum programlama. Standart 45° pah frezeleri her atölyede mevcuttur. Konik pahlar açık açı tanımı, standart dışı açılar için potansiyel olarak çok eksenli işleme ve daha büyük yüzeyler için daha uzun çevrim süreleri gerektirir. Görünür konik pahlarda yüzey kalitesi ek bitirme dikkati gerektirebilir.
Parti üretimi içgörüsü: Bir ürün hattı boyunca pah boyutlarının standartlaştırılması (yalnızca C0.5 ve C1.0) parçalar arasında takım değişimini ortadan kaldırır ve programlama süresini azaltır. Birden fazla konik pah varyasyonu kurulum karmaşıklığını artırır ve üretim verimliliğini düşürür. Üretim verilerimize göre, standartlaştırılmış pah spesifikasyonlarına sahip parçalar, karışık özel kenar spesifikasyonlarına sahip parçalara kıyasla parti üretiminde yaklaşık –15% daha hızlı işlenir.
Kaynak ve Sac Metal
Konik pahlar kaynak için gereklidir. Dolgu malzemesi ve ısı nüfuziyeti için oluk hacmi sağlarlar. Uygun konik pah hazırlığı olmadan kalın kesitli kaynaklar tam füzyon elde edemez. Pahlar kaynak oluğu olarak hizmet edemeyecek kadar küçüktür — kaynak öncesi çapak alma ve geçme iyileştirmesi için faydalıdırlar, ancak yapısal kaynaklar için gereken geometriyi sağlamazlar.
Sac metal: Konik pahlar yapısal kaynak gerektiren daha kalın saclarda kullanılır. Pahlar lazer kesim, zımbalama veya giyotin kesim sonrası kenar çapak alma işlemini gerçekleştirir. Her iki özellik de keskin kesim kenarlarının güvenli taşınmasını iyileştirir.
Çizimlerde Nasıl Ölçülendirilir
| Özellik | Çağrı Örneği | Notlar |
|---|---|---|
| Standart pah | C1 × 45° | Boyut + açı (belirtilmiş) |
| Kaynak pahı | 30° ±2°, kök yüzü 1 mm | Açı + kök yüzü + standart |
| Kenar kırma (kritik olmayan) | Keskin kenarları 0,1–0,3 kır | Genel çapak alma notu |
| Dekoratif pah | 30° × 3 mm, Ra 0,8 | Açı + derinlik + yüzey kalitesi |
Pah ölçülendirme: Fonksiyonel kenarlar için her zaman boyut + açı belirtin. Şirket standardı varsayılan açıyı tanımlamıyorsa tek başına “C1” belirsizdir. Pah ölçülendirme: Açı VE doğrusal boyutu (derinlik veya uzunluk) tanımlayın. Kaynak hazırlığı için kök yüzü, kök boşluğu ve geçerli kaynak standardını (AWS D1.1, ISO 9692 vb.) ekleyin. Kenar kırma notları: “Keskin kenarları 0,1–0,3 kır” yalnızca kritik olmayan kenarlar için kabul edilebilir. Montaj açısından kritik, sızdırmazlık veya görünüm kenarları için asla genel notlar kullanmayın.
Maliyet
Pahlar: İhmal edilebilir maliyet etkisi. Standart takımlar, tek geçişli işleme, minimum çevrim süresi. Üretimdeki en maliyet etkin kenar özelliği.
Pahlar: Maliyet boyut, açı hassasiyeti ve yüzey gereksinimleriyle artar. Standart dışı açılar özel takım veya çok eksenli konumlandırma gerektirebilir. Kalın plakalardaki büyük pahlar alev/plazma kesim artı taşlama gerektirebilir. Tutarlı yüzey kalitesi gerektiren görünür pahlar bitirme maliyeti ekler.
Maliyet kontrol stratejisi: Tüm fonksiyonel olmayan kenarlar için varsayılan olarak standart pahlar (45°'de C0,5, C1.0) kullanın. Pahları yalnızca kaynak, yapıştırma veya tasarım gerektirdiğinde belirtin. Net çizim açıklamaları, maliyeti artıran tedarikçi yorumlama hatalarını önler.
Karar Kılavuzu
| İhtiyaç | Seçin |
|---|---|
| Kenar güvenliği / çapak alma | Pah |
| Montaj kılavuzu | Pah |
| Diş başlangıcı | Pah |
| Kaynak nüfuziyeti | Şev |
| Yapıştırıcı bağlama alanı | Şev |
| Dekoratif açılı kenar | Şev |
| Yorulma açısından kritik köşe | Radyus (pah veya pah değil) |
| Maliyet açısından hassas standart kenar | Pah (C0,5 veya C1.0 × 45°) |
Sonuç
Pah ve pah her ikisi de kenarları değiştirir — ancak farklı mühendislik amaçlarına hizmet ederler ve farklı üretim maliyetleri taşırlar. Pahlar, çapak alma, güvenlik ve montaj için küçük, standartlaştırılmış 45° kenar kırmalardır — işlemesi hızlı, düşük maliyetli ve neredeyse her CNC parçasında standarttır. Pahlar, kaynak hazırlığı, yapıştırma, yapısal geçişler ve dekoratif tasarım için daha büyük, açıya özgü fonksiyonel yüzeylerdir — daha fazla işleme süresi, açık belirtim ve daha yüksek maliyet gerektirir.
Net belirtim, en yaygın ve en pahalı hatayı önler: terimleri birbirinin yerine kullanmak ve yanlış özelliği işlemek. Standart kenarlar için varsayılan olarak pahları kullanın. Pahları yalnızca fonksiyon gerektirdiğinde belirtin. Gerilme veya yorulma performansı öncelikli olduğunda radyus kullanın. CNC veya imal edilmiş parçalarınız için kenar belirtimlerini optimize etmek için yardıma mı ihtiyacınız var? DFM incelemesi ve üretim desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Pah ile pah arasındaki fark nedir?
Pah, çapak alma ve montaj için küçük düz bir kenar kırmadır (tipik olarak 45°'de C0,5–C2). Pah, kaynak hazırlığı, yapıştırma veya tasarım için belirtilen herhangi bir açıda daha büyük açılı bir yüzeydir. Pah = kenar güvenlik özelliği. Pah = fonksiyonel yüzey.
Pah ile pah aynı şey mi?
Geniş anlamda, pah bir tür pahlı kenardır. Mühendislik çizimlerinde ve üretimde farklı ele alınırlar: pah küçük ve standartlaştırılmıştır, pah daha büyük ve fonksiyon tanımlıdır. Bunları birbirinin yerine kullanmak belirtim hatalarına neden olur.
Bunun yerine ne zaman radyus kullanmalıyım?
Köşe yorulma açısından kritik olduğunda veya döngüsel yükleme altında olduğunda. Radyuslar (yuvarlatılmış yarıçaplar) gerilme yığılmasını düz pahlardan veya pahlardan çok daha etkili şekilde azaltır. Yük taşıyan köşeler için radyuslar neredeyse her zaman daha iyi seçimdir.
Hangisini işlemek daha pahalıdır?
Standart pahlar (C0,5, C1.0 × 45°) ihmal edilebilir maliyete sahiptir — standart takımlarla tek geçiş. Pahlar standart dışı açılar, daha büyük yüzeyler veya yüzey kalitesi gereksinimleri içerdiğinde daha pahalıdır. Maliyet açısından hassas tasarımlar için varsayılan olarak pahları kullanın.
Çizimlerde bunları nasıl ölçülendirmeliyim?
Pah: C1 × 45° (boyut + açı). Pah: 30° × 3 mm (açı + derinlik). Kaynak pahı: açı, kök yüzü, kök boşluğu ve geçerli standardı ekleyin. Fonksiyonel veya görünüm açısından kritik özellikler için asla genel “kenarları kır” notları kullanmayın.


