
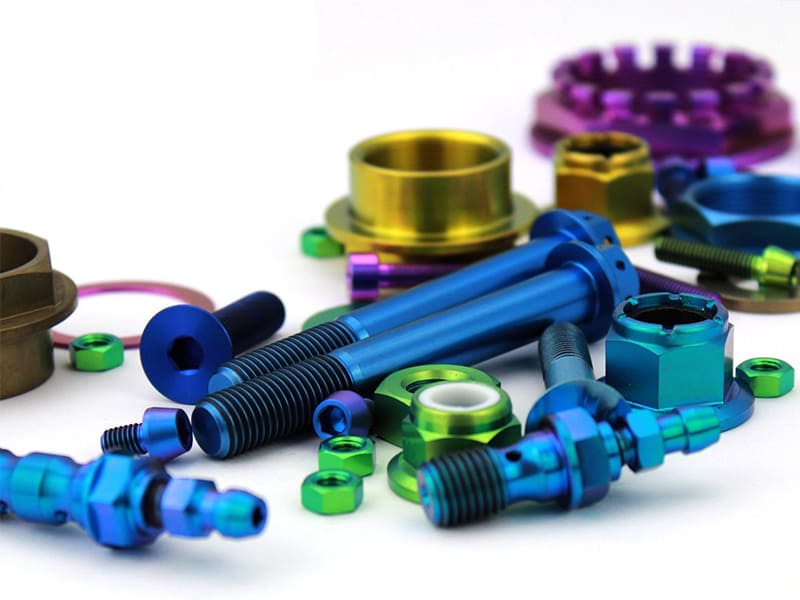
Ein Hersteller medizinischer Geräte kennzeichnet chirurgische Instrumentengrößen farblich mit eloxiertem Titan – Blau für klein, Lila für mittel, Gold für groß. Nach 6 Monaten Autoklav-Sterilisationszyklen bleiben die Farben lebendig und stabil. Ein Wettbewerber, der lackierte Edelstahlinstrumente verwendet, sieht Farbabblätterungen innerhalb von Wochen nach klinischem Einsatz, was einen Austausch erforderlich macht. Der Unterschied: Die eloxierte Farbe von Titan wird von der Oxidschicht selbst erzeugt (optische Interferenz an dünnen Schichten), nicht durch eine Oberflächenbeschichtung – sie kann nicht abblättern, abplatzen oder sich ablösen, da es keine Beschichtung gibt, die sich vom Substrat trennen könnte. Wir spezifizieren Titan-Eloxieren sowohl für funktionale Identifikation als auch für ästhetische Oberflächen bei Medizin- und Konsumgüterprogrammen. Titan ist von Natur aus silbergrau – ein gedämpfter Metallton, der etwas dunkler als Edelstahl ist. Durch Eloxieren verwandelt es sich in praktisch jede Farbe (Blau, Lila, Gold, Grün) ohne Farbe oder Farbstoff – die Farbe ist Physik, nicht Pigment, und sie ist so haltbar wie die Oxidschicht, die sie erzeugt.
Dieser Leitfaden behandelt das natürliche Erscheinungsbild von Titan, die Physik hinter dem Farbwechsel, die Eloxal-Farbtabelle nach Spannung, Eloxal-Typen (funktional vs. dekorativ), den Vergleich mit Edelstahl, wie die Oberflächenbeschaffenheit die Farbe beeinflusst, Anwendungen von farbigem Titan, Haltbarkeit und Verschleißverhalten sowie DFM-Tipps für konsistente Ergebnisse.
Natürliche Farbe von Titan
Die natürliche Farbe von Titan ist silbergrau mit einem etwas dunkleren, gedämpfteren Ton als Edelstahl oder Aluminium. Die Oberfläche erscheint weniger reflektierend – eher “weich” und verfeinert statt spiegelhell.
Dieses Erscheinungsbild stammt von der nativen Oxidschicht des Titans – einem dünnen TiO₂-Film (Titandioxid), der sich sofort bei Lufteinwirkung bildet. Diese Passivschicht bietet Korrosionsbeständigkeit und verleiht der Oberfläche ihren charakteristischen subtilen Grauton.
| Material | Natürliche Farbe | Reflexionsvermögen |
|---|---|---|
| Titan | Silbergrau (gedämpft) | Niedriger, matter Eindruck |
| Rostfreier Stahl | Helles Silberweiß | Höher, spiegelgeeignet |
| Aluminium | Helles Silbrig-Weiß | Mittel, reflektierend |
Die Oberflächenbeschaffenheit verändert die Wahrnehmung erheblich. Frisch bearbeitetes Titan zeigt Werkzeugspuren mit gerichteter Textur. Sandgestrahlt erzeugt ein gleichmäßiges mattes Grau. Poliert erzeugt eine hellere, reflektierendere Oberfläche – aber immer noch weniger spiegelähnlich als polierter Edelstahl. Basierend auf unseren Produktionsdaten werden etwa 60 % unserer Titan-Teile im bearbeiteten oder perlenstrahlgeblasenen Zustand versandt – das natürliche matte Grau bietet ein sauberes, professionelles Erscheinungsbild ohne zusätzliche Bearbeitungskosten.
Warum Titan die Farbe ändert
Der Farbwechsel von Titan durch Eloxieren ist ein physikalisches Optikphänomen – kein chemischer Färbeprozess.
Der Mechanismus
Während des Eloxierens wächst die TiO₂-Oxidschicht durch kontrollierte Spannung auf eine spezifische Dicke (typischerweise 20–150 nm). Wenn weißes Licht auf diesen transparenten Oxidfilm trifft, wird es sowohl von der oberen Oberfläche als auch von der Oxid-Metall-Grenzfläche darunter reflektiert. Diese beiden reflektierten Wellen interferieren – konstruktiv verstärken sie bestimmte Wellenlängen (Farben), während sie andere destruktiv auslöschen. Das Ergebnis: Das Auge sieht eine spezifische Farbe, die vollständig durch die Oxiddicke bestimmt wird.
Wesentlicher Unterschied: Die Farbe ist strukturell (durch die Physik der Lichtinterferenz erzeugt), nicht pigmentbasiert. Es ist kein Farbstoff, keine Farbe oder kein Beschichtungsmaterial beteiligt. Das bedeutet, dass die Farbe nicht abblättern, abplatzen oder sich ablösen kann – sie ist buchstäblich Teil der Oberfläche.
Farbkontrolle
Spannung steuert direkt die Oxiddicke → Dicke bestimmt die Farbe. Niedrigere Spannung → dünneres Oxid → Bronze/Gold-Töne. Höhere Spannung → dickeres Oxid → Blau/Lila/Grün-Töne. Die Oberflächenbeschaffenheit beeinflusst die Farbintensität: Polierte Oberflächen erzeugen lebendige, gesättigte Farben, während matte Oberflächen weichere, diffusere Töne erzeugen.
Eloxal-Farbtabelle
| Spannungsbereich | Ungefähre Farbe |
|---|---|
| 10–20 V | Bronze / hellbraun |
| 20–40 V | Lila / violett |
| 40–60 V | Blau |
| 60–80 V | Grün / petrol |
| 80–100 V | Gelb / Gold |
So lesen Sie die Tabelle: Spannung = Oxiddicke = Farbe. Der Verlauf ist vorhersehbar, aber nicht perfekt linear – kleine Spannungsänderungen (±2 V) können deutliche Farbverschiebungen erzeugen. Der Oberflächenzustand beeinflusst das endgültige visuelle Ergebnis bei jeder gegebenen Spannung stark.
Wichtige Einschränkungen: Farben sind winkelabhängig (Interferenzeffekt – der Betrachtungswinkel verschiebt den wahrgenommenen Farbton leicht). Kein echtes Schwarz oder Rot durch Standard-Eloxieren (diese erfordern PVD-Beschichtung oder thermische Oxidation). Farbkonsistenz zwischen Chargen erfordert enge Spannungskontrolle (±1–2 V) und gleichmäßige Oberflächenvorbereitung. Eine häufige Falle, die wir sehen: Die Annahme, dass identische Spannung identische Farben über verschiedene Oberflächenbeschaffenheiten hinweg erzeugt – polierte und perlenstrahlgeblasene Teile, die bei derselben Spannung eloxiert werden, sehen deutlich unterschiedlich aus, weil Licht unterschiedlich mit glatten versus rauen Oberflächen interagiert.
Eloxal-Typen
| Typ | Aussehen | Zweck |
|---|---|---|
| Typ II | Grau / matt metallisch | Verschleißfestigkeit, Oberflächenschutz |
| Typ III | Bunt (Blau, Lila, Gold) | Ästhetik, Identifikation, Korrosion |
Typ II (funktional): Erzeugt eine dünne, dichte Oxidschicht, die für Verschleißfestigkeit und Oberflächenhaltbarkeit optimiert ist. Das Erscheinungsbild ist grau oder leicht abgedunkelt – keine lebendige Farbe. Standard für Luftfahrtkomponenten, medizinische Implantate und Industrieteile, bei denen Funktion wichtiger als Aussehen ist.
Typ III (dekorativ/farbig): Steuert die Oxiddicke präzise über Spannung, um Interferenzfarben zu erzeugen. Fokus auf visuelle Unterscheidung, Markenbildung oder Identifikationscodierung. Üblich bei Konsumgütern, Farbcodierung chirurgischer Instrumente und hochwertigen Industriekomponenten.
Auswahlkriterien: Haltbarkeit und Verschleiß → Typ II. Farbe, Ästhetik oder visuelle Codierung → Typ III. Gleiches Basismaterial, unterschiedliche Prozessparameter → grundlegend unterschiedliche Ergebnisse.
Titan vs. Edelstahl – Farbe
| Attribut | Titan | Rostfreier Stahl |
|---|---|---|
| Grundfarbe | Dunkleres Silbergrau | Helleres Silberweiß |
| Reflexionsvermögen | Niedriger, matt | Höher, spiegelgeeignet |
| Farbwiedergabe | Eloxiert (Strukturfarbe) | Erfordert PVD-/Lackbeschichtung |
| Farbbeständigkeit | Integral in der Oxidschicht (kein Abblättern) | Beschichtung kann sich ablösen |
Der entscheidende Unterschied: Titan erzeugt Farbe durch seine native Oxidschicht – keine externe Beschichtung erforderlich. Edelstahl kann durch Eloxieren keine Farben erzeugen – er benötigt aufgebrachte Beschichtungen (PVD, Lack, Pulverbeschichtung), die mit der Zeit abnutzen, abplatzen oder sich ablösen können. Für Anwendungen, bei denen farbige Metalloberflächen rauen Umgebungen (Sterilisation, Chemikalien, Außenbewitterung) standhalten müssen, bietet die integrale Farbe von Titan einen grundlegenden Haltbarkeitsvorteil.
Wie die Oberflächenbeschaffenheit die Farbe beeinflusst
| Fertig | Aussehen | Nach dem Eloxieren |
|---|---|---|
| Poliert (Spiegel) | Hell, reflektierend | Lebendige, gesättigte Farben |
| Sandgestrahlt (matt) | Weiches, gleichmäßiges Grau | Gedämpfte, diffuse Farben |
| Wie bearbeitet | Gerichtete Textur | Ungleichmäßige, streifige Farbe |
Polierte Oberflächen reflektieren Licht kontrolliert – und erzeugen klare, lebendige eloxierte Farben. Sandgestrahlte Oberflächen streuen Licht – und erzeugen weichere, weniger intensive, aber gleichmäßiger wirkende Farben. Bearbeitete Oberflächen (wie gefräst) weisen gerichtete Werkzeugspuren auf, die ungleichmäßige Lichtreflexion verursachen – eloxierte Farbe kann ohne Nachbearbeitung der Oberfläche streifig oder fleckig erscheinen.
Faustregel: Für konsistente eloxierte Farben sollte die Oberflächenbeschaffenheit vor dem Eloxieren standardisiert werden. Das Mischen verschiedener Oberflächenvorbereitungen in derselben Eloxiercharge erzeugt sichtbare Farbabweichungen selbst bei identischer Spannung. In unserer Produktionserfahrung erzeugt Perlenstrahlen vor dem Eloxieren mit konstantem Druck die reproduzierbarsten Farbergebnisse für Produktionschargen – besser als Polieren (das über verschiedene Bediener hinweg schwerer zu standardisieren ist) und weitaus besser als unbearbeitete Oberflächen (die immer inkonsistente Farben erzeugen).
Anwendungen von farbigem Titan
Medizin (Identifikation + Biokompatibilität)
Farbcodierte chirurgische Instrumente – Größen, Typen und Funktionen durch eloxierte Farbe identifiziert. Hält Autoklav-Sterilisation stand. Biokompatible TiO₂-Oberfläche. Reduziert menschliche Fehler in schnelllebigen klinischen Umgebungen.
Luft- und Raumfahrt (Markierung + Haltbarkeit)
Teileidentifikation, Routing-Markierungen und Inspektionsstatusanzeigen. Leichtgewichtiges Material + haltbare Farbe, die unter Vibration nicht abblättert. Kein Beschichtungsablösungsrisiko in Betriebsumgebungen.
Konsumgüter (Ästhetik + Verschleiß)
Uhren, Telefongehäuse, Brillengestelle, EDC-Werkzeuge. Unverwechselbares Premium-Erscheinungsbild (Blau, Lila, Gold). Farbe in die Oberfläche integriert – besseres Verschleißverhalten als Lack. Erhält Korrosionsbeständigkeit und verbessert gleichzeitig das Design.
Industrie (Funktionale Codierung)
Ventile, Armaturen, Wärmetauscher. Visuelle Unterscheidung von Komponenten oder Strömungssystemen. Stabil in vielen chemischen Umgebungen.
Verblasst oder nutzt sich Titanfarbe ab?
Verblassen: Nein. Die Farbe entsteht durch die Physik der Oxidschicht (Lichtinterferenz), nicht durch Pigmente. Kein Farbstoff, der unter UV abbaut. Kein Lack, der verfärbt. Farben bleiben unter normalen Umgebungsbedingungen unbegrenzt stabil.
Abnutzung: Ja, bei Abrasion. Die Oxidschicht ist nur wenige Nanometer dünn. Mechanischer Kontakt (Kratzer, Reibung, Schlag) kann sie entfernen oder beschädigen – wodurch das Grundmetall freigelegt und die Farbe lokal eliminiert wird. Kanten, Kontaktzonen und stark reibungsbelastete Bereiche sind gefährdet. Basierend auf unseren Produktionsdaten übersteht eloxierte Titanfarbe auf berührungsfreien Oberflächen unbegrenzt, zeigt jedoch sichtbaren Verschleiß innerhalb von 6–12 Monaten auf Oberflächen mit regelmäßiger Gleitreibung – die Abstimmung der Anwendung auf die Oberfläche ist entscheidend.
Praktische Richtlinie: Verwenden Sie eloxierte Farbe auf sichtbaren, kontaktarmen Oberflächen. Verlassen Sie sich nicht darauf für stark verschleiß- und reibungsbelastete Bereiche. Für abrasionsanfällige Anwendungen erwägen Sie PVD-Beschichtung oder akzeptieren Sie die natürliche Titanoberfläche.
DFM-Tipps für konsistente Farben
Oberflächenreinheit: Entfernen Sie alle Öle, Kühlmittel und Handhabungskontaminationen vor dem Eloxieren. Fingerabdrücke erzeugen nach dem Eloxieren sichtbare Farbfehler – nur mit Handschuhen handhaben.
Konsistente Oberflächenbeschaffenheit: Definieren Sie die Finish-Spezifikation (poliert/gebürstet/gestrahlt) und halten Sie sie über Chargen hinweg ein. Unterschiedliche Finishes bei gleicher Spannung erzeugen unterschiedliche Farben.
Strenge Spannungskontrolle: Spannungsfenster angeben (±1–2V). Kleine Abweichungen erzeugen sichtbare Farbverschiebungen.
Prozesszeitsteuerung: Unmittelbar nach der Oberflächenvorbereitung eloxieren — Oxidwachstum auf frisch vorbereiteten Oberflächen ist gleichmäßiger.
Spannvorrichtungen: Gleichmäßigen elektrischen Kontakt während des Eloxierens sicherstellen. Schlechter Kontakt erzeugt Farbabweichungen zwischen Teilen.
Schlussfolgerung
Titan ist natürlicherweise silbergrau — dunkler und matter als Edelstahl, mit einer dezenten Premium-Ästhetik durch seine native TiO₂-Oxidschicht. Durch Eloxieren erzeugt die spannungsgesteuerte Oxiddicke strukturelle Farben (Blau, Violett, Gold, Grün) durch Dünnschicht-Lichtinterferenz — ohne Farbstoff oder Beschichtung. Die Farbe ist integraler Bestandteil der Oberfläche, kann nicht abblättern oder sich ablösen und bleibt auf nicht berührten Oberflächen dauerhaft stabil.
Typ-II-Eloxieren bietet funktionelle Verschleißfestigkeit (grau). Typ III erzeugt dekorative Farben für Identifikation, Branding und Ästhetik. Die Oberflächenbeschaffenheit bestimmt direkt Farbintensität und -konsistenz — standardisierte Vorbereitung vor dem Eloxieren ist für reproduzierbare Ergebnisse unerlässlich. Benötigen Sie Unterstützung bei der Spezifikation von Titan-Oberflächenfinish oder eloxierten Farben für Ihre Bauteile? [Kontaktieren Sie unser Engineering-Team] für Finish-Auswahl, DFM-Prüfung und Fertigungsunterstützung.
FAQ
Welche Farbe hat Titan natürlicherweise?
Silbergrau mit einem gedämpften, matten Metallton — etwas dunkler und weniger reflektierend als Edelstahl. Die native TiO₂-Oxidschicht bietet Korrosionsbeständigkeit und verleiht der Oberfläche ihr charakteristisches weiches Erscheinungsbild.
Warum hat eloxiertes Titan Farbe?
Optische Interferenz in der Oxidschicht. Kontrollierte Spannung lässt den TiO₂-Film auf eine bestimmte Dicke wachsen — unterschiedliche Dicken reflektieren unterschiedliche Lichtwellenlängen. Die Farbe ist strukturell (physikbasiert), nicht von Pigment oder Beschichtung.
Verblasst Titanfarbe?
Nein — die oxidgenerierte Farbe verblasst nicht, da kein Pigment vorhanden ist, das abgebaut werden könnte. Sie kann jedoch lokal durch mechanischen Abrieb (Kratzer, Reibung) abgetragen werden, da die Oxidschicht nur wenige Nanometer dünn ist.
Kann Titan schwarz gemacht werden?
Nicht durch Standard-Eloxieren. Echtes Schwarz erfordert PVD-Beschichtung oder thermische Oxidationsverfahren. Standard-Eloxieren erzeugt Bronze, Violett, Blau, Grün und Gold — aber kein tiefes Schwarz.
Wie beeinflusst die Oberflächenbeschaffenheit die eloxierte Farbe?
Polierte Oberflächen erzeugen lebendige, gesättigte Farben. Matte/gestrahlte Oberflächen erzeugen weichere, diffusere Töne. Bearbeitete Oberflächen können aufgrund gerichteter Werkzeugspuren ungleichmäßige Farben aufweisen. Konsistente Oberflächenvorbereitung vor dem Eloxieren ist für gleichmäßige Farben über Produktionschargen hinweg unerlässlich.


