
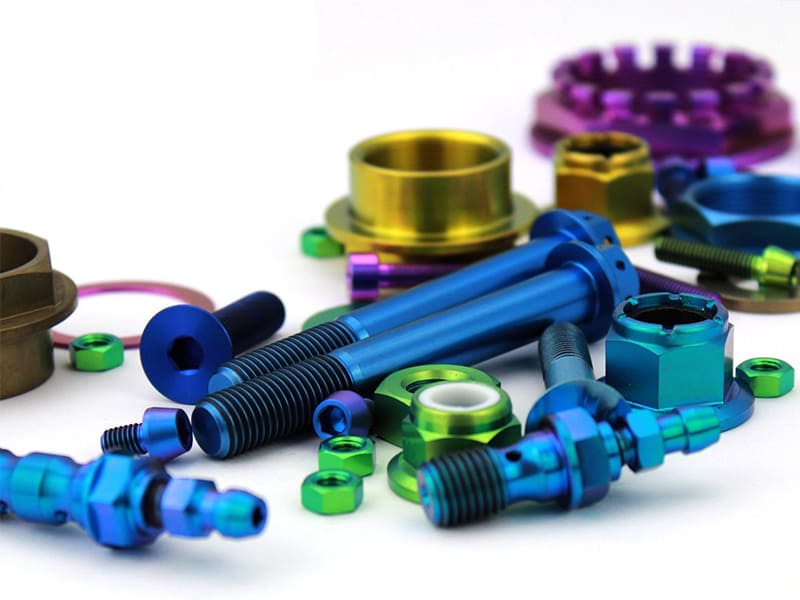
Un fabricant de dispositifs médicaux code par couleur les tailles d’instruments chirurgicaux à l’aide de titane anodisé — bleu pour les petits, violet pour les moyens, or pour les grands. Après 6 mois de cycles de stérilisation en autoclave, les couleurs restent vives et stables. Un concurrent utilisant des instruments en acier inoxydable peints constate un décollement de la peinture en quelques semaines d’utilisation clinique, nécessitant un remplacement. La différence : la couleur anodisée du titane est générée par la couche d’oxyde elle-même (interférence optique en couche mince), et non par un revêtement de surface — elle ne peut pas se décoller, s’écailler ou se délaminer car il n’y a aucun revêtement à séparer du substrat. Nous spécifions l’anodisation du titane pour l’identification fonctionnelle et la finition esthétique sur les programmes de dispositifs médicaux et de produits grand public. Le titane est naturellement gris argenté — un ton métallique atténué légèrement plus sombre que l’acier inoxydable. Grâce à l’anodisation, il se transforme en pratiquement n’importe quelle couleur (bleu, violet, or, vert) sans peinture ni teinture — la couleur est une question de physique, pas de pigment, et elle est aussi durable que la couche d’oxyde qui la crée.
Ce guide couvre l’apparence naturelle du titane, la physique derrière le changement de couleur, le tableau des couleurs anodisées par tension, les types d’anodisation (fonctionnelle vs décorative), la comparaison avec l’acier inoxydable, l’influence de l’état de surface sur la couleur, les applications du titane coloré, la durabilité et le comportement à l’usure, ainsi que des conseils de conception pour la fabrication (DFM) afin d’obtenir des résultats cohérents.
Couleur Naturelle du Titane
La couleur naturelle du titane est gris argenté avec un ton légèrement plus sombre et plus atténué que l’acier inoxydable ou l’aluminium. La surface semble moins réfléchissante — plus “ douce ” et raffinée que brillante comme un miroir.
Cette apparence provient de la couche d’oxyde native du titane — un film mince de TiO₂ (dioxyde de titane) qui se forme instantanément à l’exposition à l’air. Cette couche passive offre une résistance à la corrosion tout en donnant à la surface sa teinte grise subtile caractéristique.
| Matériel | Couleur Naturelle | Réflectivité |
|---|---|---|
| Titane | Gris argenté (atténué) | Plus faible, aspect mat |
| Acier inoxydable | Blanc argenté brillant | Plus élevée, capable de miroir |
| Aluminium | Blanc argenté clair | Moyenne, réfléchissante |
L’état de surface modifie considérablement la perception. Le titane brut d’usinage présente des marques d’outil avec une texture directionnelle. Le sablage crée un gris mat uniforme. Le polissage produit une surface plus brillante et plus réfléchissante — mais toujours moins proche du miroir que l’acier inoxydable poli. Selon nos données de production, environ 60% de nos pièces en titane CNC sont expédiées en finition brute d’usinage ou microbillée — le gris mat naturel offre une apparence propre et professionnelle sans coût de traitement supplémentaire.
Pourquoi le Titane Change de Couleur
Le changement de couleur du titane par anodisation est un phénomène d’optique physique — et non un processus de coloration chimique.
Le Mécanisme
Pendant l’anodisation, une tension contrôlée fait croître la couche d’oxyde TiO₂ jusqu’à une épaisseur spécifique (généralement 20–150 nm). Lorsque la lumière blanche frappe ce film d’oxyde transparent, elle se réfléchit à la fois sur la surface supérieure et sur l’interface oxyde-métal en dessous. Ces deux ondes réfléchies interfèrent — amplifiant de manière constructive certaines longueurs d’onde (couleurs) tout en annulant de manière destructive d’autres. Le résultat : l’œil perçoit une couleur spécifique déterminée entièrement par l’épaisseur de l’oxyde.
Distinction clé : La couleur est structurelle (générée par la physique de l’interférence lumineuse), et non basée sur des pigments. Aucun colorant, peinture ou matériau de revêtement n’est impliqué. Cela signifie que la couleur ne peut pas se décoller, s’écailler ou se délaminer — elle fait littéralement partie de la surface.
Contrôle de la Couleur
La tension contrôle directement l’épaisseur de l’oxyde → l’épaisseur détermine la couleur. Tension plus faible → oxyde plus mince → tons bronze/or. Tension plus élevée → oxyde plus épais → tons bleu/violet/vert. L’état de surface affecte l’intensité de la couleur : les surfaces polies produisent des couleurs vives et saturées, tandis que les surfaces mates produisent des tons plus doux et diffus.
Tableau des Couleurs Anodisées
| Plage de Tension | Couleur Approximative |
|---|---|
| 10–20 V | Bronze / marron clair |
| 20–40 V | Violet / pourpre |
| 40–60 V | Bleu |
| 60–80 V | Vert / sarcelle |
| 80–100 V | Jaune / or |
Lecture du tableau : Tension = épaisseur de l’oxyde = couleur. La progression est prévisible mais pas parfaitement linéaire — de petites variations de tension (±2 V) peuvent produire des changements de couleur notables. L’état de surface influence fortement le résultat visuel final à une tension donnée.
Limitations importantes : Les couleurs dépendent de l’angle (effet d’interférence — l’angle de vision modifie légèrement la teinte perçue). Pas de véritable noir ou rouge par anodisation standard (ces couleurs nécessitent un revêtement PVD ou une oxydation thermique). La cohérence des couleurs entre les lots nécessite un contrôle strict de la tension (±1–2 V) et une préparation de surface uniforme. Un piège courant que nous observons : supposer qu’une tension identique produit une couleur identique sur différents états de surface — des pièces polies et microbillées anodisées à la même tension semblent nettement différentes car la lumière interagit différemment avec les surfaces lisses par rapport aux surfaces rugueuses.
Types d’Anodisation
| Type | Aspect | Objectif |
|---|---|---|
| Type II | Gris / métallique terne | Résistance à l’usure, protection de surface |
| Type III | Coloré (bleu, violet, or) | Esthétique, identification, corrosion |
Type II (fonctionnel) : Produit un oxyde mince et dense optimisé pour la résistance à l’usure et la durabilité de surface. L’apparence est grise ou légèrement assombrie — pas de couleur vive. Standard pour les composants aérospatiaux, les implants médicaux et les pièces industrielles où la fonction prime sur l’apparence.
Type III (décoratif/couleur) : Contrôle précisément l’épaisseur de l’oxyde à l’aide de la tension pour générer des couleurs d’interférence. Accent sur la différenciation visuelle, l’image de marque ou le codage d’identification. Courant dans les produits grand public, le codage couleur des instruments chirurgicaux et les composants industriels haut de gamme.
Logique de sélection : Durabilité et usure → Type II. Couleur, esthétique ou codage visuel → Type III. Même matériau de base, paramètres de processus différents → résultats fondamentalement différents.
Titane vs Couleur de l’Acier Inoxydable
| Attribut | Titane | Acier inoxydable |
|---|---|---|
| Couleur de base | Gris argenté plus foncé | Blanc argenté plus brillant |
| Réflectivité | Plus bas, mat | Plus élevée, capable de miroir |
| Capacité de couleur | Anodisé (couleur structurelle) | Nécessite un revêtement PVD/peinture |
| Durabilité de la couleur | Intégrale à l'oxyde (pas de pelage) | Le revêtement peut se délaminer |
La différence cruciale : le titane génère sa couleur via sa couche d'oxyde native — aucun revêtement externe n'est nécessaire. L'acier inoxydable ne peut pas produire de couleurs par anodisation — il nécessite des revêtements appliqués (PVD, peinture, poudre) qui peuvent s'user, s'écailler ou se délaminer avec le temps. Pour les applications où une surface métallique colorée doit survivre à des environnements agressifs (stérilisation, produits chimiques, exposition extérieure), la couleur intégrale du titane présente un avantage fondamental en termes de durabilité.
Comment la finition de surface affecte la couleur
| Terminer | Aspect | Après anodisation |
|---|---|---|
| Poli (miroir) | Brillant, réfléchissant | Couleurs vives et saturées |
| Sablé (mat) | Gris doux et uniforme | Couleurs atténuées et diffuses |
| Tel qu'usiné | Texture directionnelle | Couleur non uniforme et striée |
Surfaces polies réfléchissent la lumière de manière contrôlée — produisant des couleurs anodisées claires et vives. Les surfaces sablées diffusent la lumière — créant des couleurs plus douces, moins intenses mais d'apparence plus uniforme. Les surfaces brutes d'usinage présentent des marques d'outil directionnelles qui provoquent une réflexion inégale de la lumière — la couleur anodisée peut apparaître striée ou inégale sans préparation de surface après usinage.
Règle pratique : Pour une couleur anodisée cohérente, standardisez la finition de surface avant anodisation. Mélanger différentes préparations de surface dans le même lot d'anodisation produit des variations de couleur visibles même à tension identique. Selon notre expérience en atelier, le microbillage avant anodisation à pression constante produit les résultats de couleur les plus reproductibles pour les lots de production — mieux que le polissage (plus difficile à standardiser entre opérateurs) et bien mieux que l'état brut d'usinage (qui produit toujours des couleurs incohérentes).
Applications du titane coloré
Médical (Identification + Biocompatibilité)
Instruments chirurgicaux codés par couleur — tailles, types et fonctions identifiés par couleur anodisée. Résiste à la stérilisation en autoclave. Surface TiO₂ biocompatible. Réduit les erreurs humaines dans les environnements cliniques à rythme rapide.
Aérospatial (Marquage + Durabilité)
Identification des pièces, marqueurs d'acheminement et indicateurs d'état d'inspection. Matériau léger + couleur durable qui ne s'écaille pas sous vibration. Aucun risque de délaminage du revêtement en environnement de service.
Produits de consommation (Esthétique + Usure)
Montres, boîtiers de téléphone, montures de lunettes, outils EDC. Apparence premium distinctive (bleu, violet, or). Couleur intégrée à la surface — meilleur comportement à l'usure que la peinture. Maintient la résistance à la corrosion tout en améliorant le design.
Industriel (Codage fonctionnel)
Vannes, raccords, échangeurs de chaleur. Différenciation visuelle des composants ou des systèmes de fluides. Stable dans de nombreux environnements chimiques.
La couleur du titane se décolore-t-elle ou s'use-t-elle ?
Décoloration : Non. La couleur provient de la physique de la couche d'oxyde (interférence lumineuse), pas d'un pigment. Aucun colorant à dégrader sous UV. Aucune peinture à décolorer. Les couleurs restent stables indéfiniment dans des environnements normaux.
Usure : Oui, sous abrasion. La couche d'oxyde est d'épaisseur nanométrique. Le contact mécanique (rayures, frottement, impact) peut l'endommager ou la retirer — exposant le métal de base et éliminant la couleur localement. Les bords, les zones de contact et les zones à fort frottement sont vulnérables. Selon nos données de production, la couleur du titane anodisé survit indéfiniment sur les surfaces sans contact mais montre une usure visible dans les 6 à 12 mois sur les surfaces soumises à un frottement de glissement régulier — adapter l'application à la finition est essentiel.
Directive pratique : Utilisez la couleur anodisée sur les surfaces visibles à faible contact. Évitez de vous y fier pour les zones à forte usure et fort frottement. Pour les applications sujettes à l'abrasion, envisagez un revêtement PVD ou acceptez la finition naturelle du titane.
Conseils DFM pour une couleur cohérente
Propreté de surface : Éliminez toutes les huiles, liquides de coupe et contaminations de manipulation avant anodisation. Les empreintes digitales créent des défauts de couleur visibles après anodisation — manipulez uniquement avec des gants.
Finition de surface cohérente : Définissez la spécification de finition (poli/brossé/sablé) et maintenez-la entre les lots. Des finitions différentes à la même tension produisent des couleurs différentes.
Contrôle strict de la tension : Spécifiez la fenêtre de tension (±1–2 V). De petites variations produisent des changements de couleur visibles.
Chronométrage du processus : Anodisez rapidement après la préparation de surface — la croissance de l'oxyde sur les surfaces fraîchement préparées est plus uniforme.
Montage : Assurez un contact électrique uniforme pendant l'anodisation. Un mauvais contact crée des variations de couleur sur les pièces.
Conclusion
Le titane est naturellement gris argenté — plus foncé et plus mat que l'acier inoxydable, avec une esthétique premium subtile provenant de sa couche d'oxyde native TiO₂. Grâce à l'anodisation, l'épaisseur de l'oxyde contrôlée par la tension génère des couleurs structurelles (bleu, violet, or, vert) via l'interférence de la lumière en couche mince — sans colorant ni revêtement. La couleur est intégrale à la surface, ne peut pas peler ni se délaminer, et reste stable indéfiniment sur les surfaces sans contact.
L'anodisation de type II offre une résistance à l'usure fonctionnelle (gris). Le type III génère des couleurs décoratives pour l'identification, l'image de marque et l'esthétique. La finition de surface détermine directement l'intensité et la cohérence de la couleur — une préparation standardisée avant l'anodisation est essentielle pour des résultats reproductibles. Besoin d'aide pour spécifier la finition de surface du titane ou la couleur anodisée de vos composants ? [Contactez notre équipe d'ingénierie] pour la sélection de finition, la revue DFM et le support de fabrication.
FAQ
Quelle est la couleur naturelle du titane ?
Gris argenté avec un ton métallique mat et atténué — légèrement plus foncé et moins réfléchissant que l'acier inoxydable. La couche d'oxyde native TiO₂ offre une résistance à la corrosion tout en donnant à la surface son apparence douce caractéristique.
Pourquoi le titane anodisé a-t-il de la couleur ?
Interférence optique dans la couche d'oxyde. Une tension contrôlée fait croître le film TiO₂ à une épaisseur spécifique — différentes épaisseurs réfléchissent différentes longueurs d'onde de la lumière. La couleur est structurelle (basée sur la physique), pas issue d'un pigment ou d'un revêtement.
La couleur du titane s'estompe-t-elle ?
Non — la couleur générée par l'oxyde ne s'estompe pas car il n'y a pas de pigment à dégrader. Cependant, elle peut s'user localement sous abrasion mécanique (rayures, frottement) car la couche d'oxyde est d'épaisseur nanométrique.
Le titane peut-il être rendu noir ?
Pas par anodisation standard. Le noir véritable nécessite un revêtement PVD ou des procédés d'oxydation thermique. L'anodisation standard produit du bronze, du violet, du bleu, du vert et de l'or — mais pas un noir profond.
Comment la finition de surface affecte-t-elle la couleur anodisée ?
Les surfaces polies produisent des couleurs vives et saturées. Les surfaces mates/sablées produisent des tons plus doux et diffus. Les surfaces usinées peuvent montrer une couleur inégale en raison des marques d'outil directionnelles. Une préparation de surface cohérente avant l'anodisation est essentielle pour une couleur uniforme sur les lots de production.


