
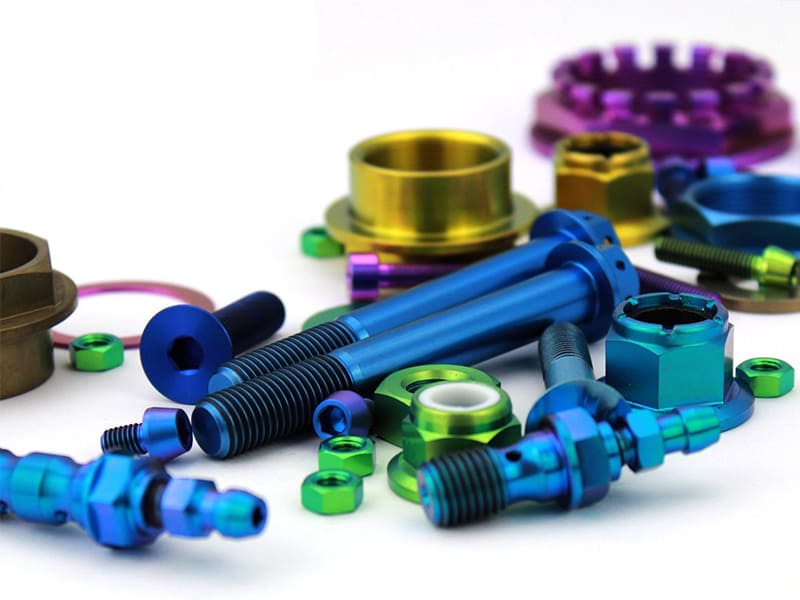
Производитель медицинских изделий кодирует размеры хирургических инструментов цветом, используя анодированный титан — синий для малых, фиолетовый для средних, золотой для больших. После 6 месяцев циклов автоклавной стерилизации цвета остаются яркими и стабильными. Конкурент, использующий окрашенные инструменты из нержавеющей стали, наблюдает отслаивание краски в течение нескольких недель клинического использования, что требует замены. Разница: анодированный цвет титана генерируется самим оксидным слоем (тонкоплёночная оптическая интерференция), а не поверхностным покрытием — он не может отслаиваться, шелушиться или расслаиваться, потому что нет покрытия, которое могло бы отделиться от подложки. Мы указываем анодирование титана как для функциональной идентификации, так и для эстетической отделки в медицинских и потребительских программах. Титан естественно серебристо-серый — приглушённый металлический тон, немного темнее нержавеющей стали. Путём анодирования он превращается практически в любой цвет (синий, фиолетовый, золотой, зелёный) без краски или красителя — цвет это физика, а не пигмент, и он так же долговечен, как оксидный слой, который его создаёт.
Это руководство охватывает естественный вид титана, физику изменения цвета, таблицу цветов анодирования по напряжению, типы анодирования (функциональное и декоративное), сравнение с нержавеющей сталью, влияние отделки поверхности на цвет, применения цветного титана, долговечность и поведение при износе, а также советы по DFM для стабильных результатов.
Естественный цвет титана
Естественный цвет титана — серебристо-серый с немного более тёмным, более приглушённым тоном, чем нержавеющая сталь или алюминий. Поверхность выглядит менее отражающей — более “мягкой” и утончённой, а не зеркально-яркой.
Этот вид обусловлен собственным оксидным слоем титана — тонкой плёнкой TiO₂ (диоксида титана), которая образуется мгновенно при контакте с воздухом. Этот пассивный слой обеспечивает коррозионную стойкость, придавая поверхности характерный тонкий серый оттенок.
| Материал | Естественный цвет | Отражательная способность |
|---|---|---|
| Титан | Серебристо-серый (приглушённый) | Ниже, матовое ощущение |
| Нержавеющая сталь | Яркий серебристо-белый | Выше, способность к зеркальному отражению |
| Алюминий | Светлый серебристо-белый | Средняя, отражающая |
Отделка поверхности значительно меняет восприятие. Титан после механической обработки показывает следы инструмента с направленной текстурой. Пескоструйная обработка создаёт однородный матовый серый. Полировка даёт более яркую, более отражающую поверхность — но всё ещё менее зеркальную, чем полированная нержавеющая сталь. Согласно нашим производственным данным, примерно 60% наших титановых деталей CNC отгружаются с отделкой после механической обработки или дробеструйной обработкой — естественный матовый серый обеспечивает чистый, профессиональный вид без дополнительных затрат на обработку.
Почему титан меняет цвет
Изменение цвета титана посредством анодирования — это физическое оптическое явление, а не процесс химического окрашивания.
Механизм
Во время анодирования контролируемое напряжение выращивает оксидный слой TiO₂ до определённой толщины (обычно 20–150 нм). Когда белый свет попадает на эту прозрачную оксидную плёнку, он отражается как от верхней поверхности, так и от границы раздела оксид-металл ниже. Эти две отражённые волны интерферируют — конструктивно усиливая определённые длины волн (цвета) и деструктивно гася другие. Результат: глаз видит определённый цвет, полностью определяемый толщиной оксида.
Ключевое различие: Цвет является структурным (генерируемым физикой интерференции света), а не пигментным. Здесь не участвуют краситель, краска или материал покрытия. Это означает, что цвет не может отслаиваться, шелушиться или расслаиваться — он буквально является частью поверхности.
Контроль цвета
Напряжение напрямую контролирует толщину оксида → толщина определяет цвет. Ниже напряжение → тоньше оксид → бронзовые/золотые тона. Выше напряжение → толще оксид → синие/фиолетовые/зелёные тона. Отделка поверхности влияет на интенсивность цвета: полированные поверхности дают яркие, насыщенные цвета, а матовые поверхности дают более мягкие, рассеянные тона.
Таблица цветов анодирования
| Диапазон напряжения | Приблизительный цвет |
|---|---|
| 10–20В | Бронзовый / светло-коричневый |
| 20–40В | Фиолетовый / пурпурный |
| 40–60В | Синий |
| 60–80В | Зелёный / бирюзовый |
| 80–100В | Жёлтый / золотой |
Чтение таблицы: Напряжение = толщина оксида = цвет. Прогрессия предсказуема, но не идеально линейна — небольшие изменения напряжения (±2В) могут давать заметные сдвиги цвета. Состояние поверхности сильно влияет на конечный визуальный результат при любом заданном напряжении.
Важные ограничения: Цвета зависят от угла (эффект интерференции — угол обзора слегка смещает воспринимаемый оттенок). Нет истинного чёрного или красного через стандартное анодирование (для них требуется PVD-покрытие или термическое окисление). Согласованность цвета между партиями требует строгого контроля напряжения (±1–2В) и однородной подготовки поверхности. Одна распространённая ошибка, которую мы видим: предположение, что одинаковое напряжение даёт одинаковый цвет на разных отделках поверхности — полированные и дробеструйные детали, анодированные при одинаковом напряжении, выглядят заметно по-разному, потому что свет взаимодействует с гладкими и шероховатыми поверхностями по-разному.
Типы анодирования
| Тип | Внешний вид | Цель |
|---|---|---|
| Тип II | Серый / тусклый металлический | Износостойкость, защита поверхности |
| Тип III | Цветной (синий, фиолетовый, золотой) | Эстетика, идентификация, коррозия |
Тип II (функциональный): Создаёт тонкий, плотный оксидный слой, оптимизированный для износостойкости и долговечности поверхности. Внешний вид — серый или слегка затемнённый, без яркого цвета. Стандарт для аэрокосмических компонентов, медицинских имплантатов и промышленных деталей, где функция важнее внешнего вида.
Тип III (декоративный/цветной): Точный контроль толщины оксидного слоя с помощью напряжения для создания интерференционных цветов. Акцент на визуальном различии, брендировании или идентификационном кодировании. Распространён в потребительских товарах, цветовом кодировании хирургических инструментов и премиальных промышленных компонентах.
Логика выбора: Долговечность и износ → Тип II. Цвет, эстетика или визуальное кодирование → Тип III. Один и тот же базовый материал, разные параметры процесса → принципиально разные результаты.
Цвет титана vs нержавеющей стали
| Характеристика | Титан | Нержавеющая сталь |
|---|---|---|
| Базовый цвет | Более тёмный серебристо-серый | Более яркий серебристо-белый |
| Отражательная способность | Более низкий, матовый | Выше, способность к зеркальному отражению |
| Цветовые возможности | Анодирование (структурный цвет) | Требуется PVD/лакокрасочное покрытие |
| Долговечность цвета | Интегрирован в оксидный слой (не отслаивается) | Покрытие может отслаиваться |
Ключевое различие: титан создаёт цвет через собственный оксидный слой — внешнее покрытие не требуется. Нержавеющая сталь не может получить цвет путём анодирования — требуются нанесённые покрытия (PVD, краска, порошковое напыление), которые со временем могут изнашиваться, скалываться или отслаиваться. Для применений, где цветная металлическая поверхность должна выдерживать агрессивные среды (стерилизация, химикаты, воздействие окружающей среды), интегральный цвет титана имеет принципиальное преимущество в долговечности.
Как качество поверхности влияет на цвет
| Отделка | Внешний вид | После анодирования |
|---|---|---|
| Полированная (зеркальная) | Яркий, отражающий | Яркие, насыщенные цвета |
| Пескоструйная (матовая) | Мягкий, однородный серый | Приглушённые, рассеянные цвета |
| Обработанный | Направленная текстура | Неоднородный, полосчатый цвет |
Полированные поверхности контролируемо отражают свет — обеспечивая чёткие, яркие анодированные цвета. Пескоструйные поверхности рассеивают свет — создавая более мягкие, менее интенсивные, но более однородные цвета. Поверхности после мехобработки имеют направленные следы инструмента, вызывающие неравномерное отражение света — анодированный цвет может выглядеть полосчатым или пятнистым без постобработки поверхности.
Практическое правило: Для стабильного анодированного цвета стандартизируйте качество поверхности перед анодированием. Смешивание разных видов подготовки поверхности в одной партии анодирования даёт видимое различие цветов даже при одинаковом напряжении. По нашему производственному опыту, предварительная дробеструйная обработка при постоянном давлении даёт наиболее воспроизводимые результаты по цвету для серийных партий — лучше полировки (которую сложнее стандартизировать между операторами) и значительно лучше поверхности после мехобработки (которая всегда даёт нестабильный цвет).
Применения цветного титана
Медицина (идентификация + биосовместимость)
Цветовое кодирование хирургических инструментов — размеры, типы и функции определяются по анодированному цвету. Выдерживает автоклавную стерилизацию. Биосовместимая поверхность TiO₂. Снижает риск человеческой ошибки в условиях быстрого клинического темпа.
Аэрокосмическая отрасль (маркировка + долговечность)
Идентификация деталей, маршрутные метки и индикаторы статуса inspection. Лёгкий материал + долговечный цвет, не отслаивающийся при вибрации. Отсутствие риска отслоения покрытия в условиях эксплуатации.
Потребительские товары (эстетика + износ)
Часы, корпуса телефонов, оправы очков, EDC-инструменты. Уникальный премиальный внешний вид (синий, фиолетовый, золотой). Цвет интегрирован в поверхность — лучшее поведение при износе по сравнению с краской. Сохраняет коррозионную стойкость, улучшая дизайн.
Промышленность (функциональное кодирование)
Клапаны, фитинги, теплообменники. Визуальное различие компонентов или систем потоков. Стабилен во многих химических средах.
Выцветает ли или стирается цвет титана?
Выцветание: нет. Цвет обусловлен физикой оксидного слоя (интерференция света), а не пигментом. Нет красителя, разрушающегося под УФ. Нет краски, меняющей цвет. Цвета остаются стабильными неограниченно долго в нормальных условиях.
Износ: да, при абразивном воздействии. Оксидный слой имеет нанометровую толщину. Механический контакт (царапины, трение, удары) может удалить или повредить его — обнажая базовый металл и локально устраняя цвет. Кромки, зоны контакта и области высокого трения уязвимы. По нашим производственным данным, анодированный цвет титана сохраняется неограниченно долго на неконтактных поверхностях, но показывает видимый износ в течение 6–12 месяцев на поверхностях с регулярным скользящим трением — соответствие применения и финишной обработки критически важно.
Практическое руководство: Используйте анодированный цвет на видимых, малоконтактных поверхностях. Избегайте опоры на него в зонах высокого износа и трения. Для применений, подверженных абразивному воздействию, рассмотрите PVD-покрытие или примите натуральную отделку титана.
Советы по DFM для стабильного цвета
Чистота поверхности: Удалите все масла, охлаждающую жидкость и загрязнения от обращения перед анодированием. Отпечатки пальцев создают видимые дефекты цвета после анодирования — работайте только в перчатках.
Стабильная отделка поверхности: Определите спецификацию отделки (полированная/шлифованная/пескоструйная) и поддерживайте её от партии к партии. Разные виды отделки при одинаковом напряжении дают разный цвет.
Точный контроль напряжения: Задайте диапазон напряжения (±1–2 В). Небольшие отклонения приводят к видимым изменениям цвета.
Время процесса: Анодируйте сразу после подготовки поверхности — рост оксида на свежеподготовленных поверхностях более равномерен.
Крепление: Обеспечьте равномерный электрический контакт во время анодирования. Плохой контакт создаёт разброс цвета по деталям.
Заключение
Титан естественно имеет серебристо-серый цвет — темнее и более матовый, чем нержавеющая сталь, с тонкой премиальной эстетикой благодаря природному оксидному слою TiO₂. Путём анодирования, регулируя напряжение и толщину оксида, получают структурные цвета (синий, фиолетовый, золотой, зелёный) за счёт интерференции света в тонкой плёнке — без красителей и покрытий. Цвет является неотъемлемой частью поверхности, не может отслоиться или расслоиться и остаётся стабильным неограниченно долго на неконтактных поверхностях.
Анодирование типа II обеспечивает функциональную износостойкость (серый). Тип III создаёт декоративные цвета для идентификации, брендирования и эстетики. Отделка поверхности напрямую определяет интенсивность и стабильность цвета — стандартизированная подготовка перед анодированием необходима для воспроизводимых результатов. Нужна помощь в подборе отделки поверхности титана или цвета анодирования для ваших компонентов? [Свяжитесь с нашей инженерной командой] для подбора отделки, DFM-анализа и производственной поддержки.
Часто задаваемые вопросы
Какого цвета титан в естественном состоянии?
Серебристо-серый с приглушённым матовым металлическим тоном — немного темнее и менее отражающий, чем нержавеющая сталь. Природный оксидный слой TiO₂ обеспечивает коррозионную стойкость, придавая поверхности характерный мягкий вид.
Почему анодированный титан имеет цвет?
Оптическая интерференция в оксидном слое. Контролируемое напряжение выращивает плёнку TiO₂ до определённой толщины — разные толщины отражают разные длины волн света. Цвет является структурным (физическим), а не от пигмента или покрытия.
Выцветает ли цвет титана?
Нет — цвет, созданный оксидом, не выцветает, поскольку нет пигмента, который мог бы деградировать. Однако он может локально стираться при механическом истирании (царапины, трение), так как оксидный слой имеет нанометровую толщину.
Можно ли сделать титан чёрным?
Не через стандартное анодирование. Настоящий чёрный требует PVD-покрытия или процессов термического окисления. Стандартное анодирование даёт бронзовый, фиолетовый, синий, зелёный и золотой — но не глубокий чёрный.
Как отделка поверхности влияет на цвет анодирования?
Полированные поверхности дают яркие, насыщенные цвета. Матовые/пескоструйные поверхности дают более мягкие, рассеянные тона. Поверхности после механической обработки могут показывать неравномерный цвет из-за направленных следов инструмента. Стабильная подготовка поверхности перед анодированием необходима для равномерного цвета по производственным партиям.


