
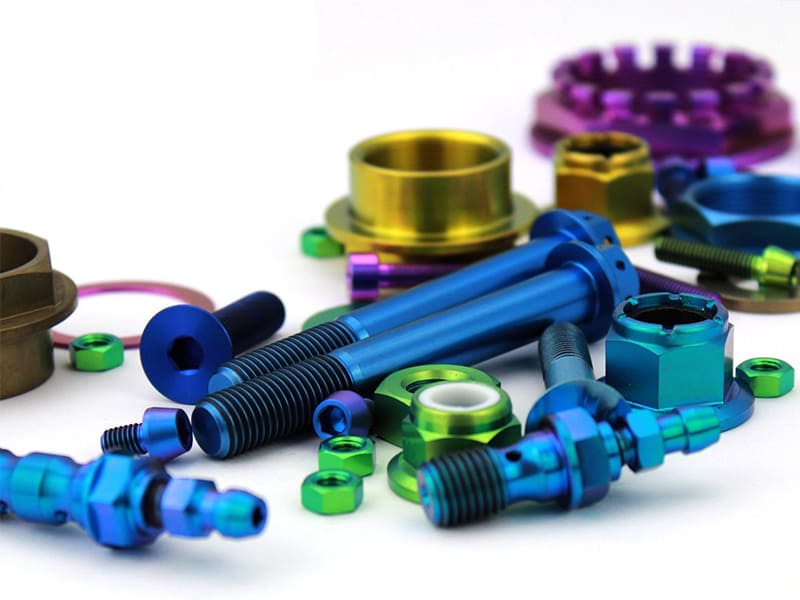
Un fabricante de dispositivos médicos codifica por colores los tamaños de instrumentos quirúrgicos utilizando titanio anodizado — azul para pequeño, morado para mediano, dorado para grande. Después de 6 meses de ciclos de esterilización en autoclave, los colores permanecen vívidos y estables. Un competidor que utiliza instrumentos de acero inoxidable pintados observa descascarillado del color en semanas de uso clínico, requiriendo reemplazo. La diferencia: el color anodizado del titanio se genera por la propia capa de óxido (interferencia óptica de película delgada), no por recubrimiento superficial — no puede descascarillarse, desprenderse ni delaminarse porque no hay recubrimiento que se separe del sustrato. Especificamos anodizado de titanio tanto para identificación funcional como para acabado estético en programas de productos médicos y de consumo. El titanio es naturalmente gris plateado — un tono metálico apagado ligeramente más oscuro que el acero inoxidable. Mediante anodizado, se transforma en prácticamente cualquier color (azul, morado, dorado, verde) sin pintura ni tinte — el color es física, no pigmento, y es tan duradero como la capa de óxido que lo crea.
Esta guía cubre la apariencia natural del titanio, la física detrás del cambio de color, la tabla de colores anodizados por voltaje, tipos de anodizado (funcional vs decorativo), comparación con acero inoxidable, cómo el acabado superficial afecta el color, aplicaciones del titanio coloreado, durabilidad y comportamiento al desgaste, y consejos de DFM para resultados consistentes.
Color Natural del Titanio
El color natural del titanio es gris plateado con un tono ligeramente más oscuro y apagado que el acero inoxidable o el aluminio. La superficie parece menos reflectante — más “suave” y refinada en lugar de brillo espejo.
Esta apariencia proviene de la capa de óxido nativa del titanio — una película delgada de TiO₂ (dióxido de titanio) que se forma instantáneamente al exponerse al aire. Esta capa pasiva proporciona resistencia a la corrosión mientras otorga a la superficie su característico tono gris sutil.
| Material | Color Natural | Reflectividad |
|---|---|---|
| Titanio | Gris plateado (apagado) | Más baja, sensación mate |
| Acero inoxidable | Blanco plateado brillante | Más alta, capaz de espejo |
| Aluminio | Blanco plateado claro | Media, reflectante |
El acabado superficial cambia significativamente la percepción. El titanio tal como se mecaniza muestra marcas de herramienta con textura direccional. El granallado crea un gris mate uniforme. El pulido produce una superficie más brillante y reflectante — pero aún menos similar a un espejo que el acero inoxidable pulido. Según nuestros datos de producción, aproximadamente el 60% de nuestras piezas de titanio se envían con acabado tal como se mecaniza o granallado con perlas — el gris mate natural proporciona una apariencia limpia y profesional sin costo adicional de procesamiento.
Por Qué el Titanio Cambia de Color
El cambio de color del titanio mediante anodizado es un fenómeno de óptica física — no un proceso de coloración química.
El Mecanismo
Durante el anodizado, el voltaje controlado hace crecer la capa de óxido de TiO₂ hasta un espesor específico (típicamente 20–150 nm). Cuando la luz blanca incide sobre esta película de óxido transparente, se refleja tanto desde la superficie superior como desde la interfaz óxido-metal debajo. Estas dos ondas reflejadas interfieren — amplificando constructivamente ciertas longitudes de onda (colores) mientras cancelan destructivamente otras. El resultado: el ojo ve un color específico determinado enteramente por el espesor del óxido.
Diferencia clave: El color es estructural (generado por la física de la interferencia de la luz), no basado en pigmentos. No hay tinte, pintura ni material de recubrimiento involucrado. Esto significa que el color no puede descascarillarse, desprenderse ni delaminarse — es literalmente parte de la superficie.
Control del Color
El voltaje controla directamente el espesor del óxido → el espesor determina el color. Menor voltaje → óxido más delgado → tonos bronce/dorado. Mayor voltaje → óxido más grueso → tonos azul/morado/verde. El acabado superficial afecta la intensidad del color: las superficies pulidas producen colores vívidos y saturados mientras que las superficies mate producen tonos más suaves y difusos.
Tabla de Colores Anodizados
| Rango de Voltaje | Color Aproximado |
|---|---|
| 10–20V | Bronce / marrón claro |
| 20–40V | Morado / violeta |
| 40–60V | Azul |
| 60–80V | Verde / verde azulado |
| 80–100V | Amarillo / dorado |
Lectura de la tabla: Voltaje = espesor del óxido = color. La progresión es predecible pero no perfectamente lineal — pequeños cambios de voltaje (±2V) pueden producir cambios de color notables. La condición superficial influye fuertemente en el resultado visual final a cualquier voltaje dado.
Limitaciones importantes: Los colores dependen del ángulo (efecto de interferencia — el ángulo de visión desplaza ligeramente el tono percibido). No hay negro o rojo verdadero mediante anodizado estándar (estos requieren recubrimiento PVD u oxidación térmica). La consistencia de color entre lotes requiere control estricto de voltaje (±1–2V) y preparación superficial uniforme. Un error común que observamos: asumir que el mismo voltaje produce el mismo color en diferentes acabados superficiales — piezas pulidas y granalladas con perlas anodizadas al mismo voltaje se ven notablemente diferentes porque la luz interactúa de manera distinta con superficies lisas versus rugosas.
Tipos de Anodizado
| Escribe | Aspecto | Propósito |
|---|---|---|
| Tipo II | Gris / metálico apagado | Resistencia al desgaste, protección superficial |
| Tipo III | Colorido (azul, morado, dorado) | Estética, identificación, corrosión |
Tipo II (funcional): Produce un óxido delgado y denso optimizado para resistencia al desgaste y durabilidad superficial. La apariencia es gris o ligeramente oscurecida — sin color vívido. Estándar para componentes aeroespaciales, implantes médicos y piezas industriales donde la función importa más que la apariencia.
Tipo III (decorativo/color): Controla precisamente el espesor del óxido usando voltaje para generar colores de interferencia. Enfoque en diferenciación visual, marca o codificación de identificación. Común en productos de consumo, codificación de colores de instrumentos quirúrgicos y componentes industriales premium.
Lógica de selección: Durabilidad y desgaste → Tipo II. Color, estética o codificación visual → Tipo III. Mismo material base, diferentes parámetros de proceso → resultados fundamentalmente diferentes.
Color del Titanio vs Acero Inoxidable
| Atributo | Titanio | Acero inoxidable |
|---|---|---|
| Color base | Gris plateado más oscuro | Blanco plateado más brillante |
| Reflectividad | Más bajo, mate | Más alta, capaz de espejo |
| Capacidad de color | Anodizado (color estructural) | Requiere recubrimiento PVD/pintura |
| Durabilidad del color | Integral al óxido (sin descascarillado) | El recubrimiento puede deslaminarse |
La diferencia crítica: el titanio genera color a través de su capa de óxido nativa — sin necesidad de recubrimiento externo. El acero inoxidable no puede producir colores mediante anodizado — requiere recubrimientos aplicados (PVD, pintura, recubrimiento en polvo) que pueden desgastarse, astillarse o deslaminarse con el tiempo. Para aplicaciones donde la superficie metálica coloreada debe soportar entornos agresivos (esterilización, químicos, exposición exterior), el color integral del titanio tiene una ventaja fundamental de durabilidad.
Cómo afecta el acabado superficial al color
| Acabado | Aspecto | Después del anodizado |
|---|---|---|
| Pulido (espejo) | Brillante, reflectante | Colores vívidos y saturados |
| Arenado (mate) | Gris suave y uniforme | Colores apagados y difusos |
| Tal como se mecanizó | Textura direccional | Color no uniforme y con vetas |
Superficies pulidas reflejan la luz de manera controlada — produciendo colores anodizados claros y vívidos. Superficies arenadas dispersan la luz — creando colores más suaves, menos intensos pero de apariencia más uniforme. Superficies tal como mecanizadas tienen marcas de herramienta direccionales que causan reflexión desigual de la luz — el color anodizado puede aparecer con vetas o parches sin preparación superficial posterior al mecanizado.
Regla práctica: Para un color anodizado consistente, estandarice el acabado superficial antes del anodizado. Mezclar diferentes preparaciones superficiales en el mismo lote de anodizado produce variación visible de color incluso a voltaje idéntico. En nuestra experiencia de taller, el granallado con perlas antes del anodizado a presión consistente produce los resultados de color más repetibles para lotes de producción — mejor que el pulido (que es más difícil de estandarizar entre operadores) y mucho mejor que tal como mecanizado (que siempre produce color inconsistente).
Aplicaciones del titanio coloreado
Médico (Identificación + Biocompatibilidad)
Instrumentos quirúrgicos codificados por color — tamaños, tipos y funciones identificados por color anodizado. Resiste la esterilización en autoclave. Superficie de TiO₂ biocompatible. Reduce el error humano en entornos clínicos de ritmo rápido.
Aeroespacial (Marcado + Durabilidad)
Identificación de piezas, marcadores de ruta e indicadores de estado de inspección. Material ligero + color duradero que no se descascara bajo vibración. Sin riesgo de deslaminación del recubrimiento en entornos de servicio.
Productos de consumo (Estética + Desgaste)
Relojes, carcasas de teléfonos, monturas de gafas, herramientas EDC. Apariencia premium distintiva (azul, púrpura, dorado). Color integrado en la superficie — mejor comportamiento al desgaste que la pintura. Mantiene la resistencia a la corrosión mientras mejora el diseño.
Industrial (Codificación funcional)
Válvulas, accesorios, intercambiadores de calor. Diferenciación visual de componentes o sistemas de flujo. Estable en muchos entornos químicos.
¿El color del titanio se desvanece o se desgasta?
Desvanecimiento: No. El color proviene de la física de la capa de óxido (interferencia de luz), no de pigmento. Sin tinte que se degrade bajo UV. Sin pintura que se decolore. Los colores permanecen estables indefinidamente en entornos normales.
Desgaste: Sí, bajo abrasión. La capa de óxido es de grosor nanométrico. El contacto mecánico (rayado, fricción, impacto) puede eliminarla o dañarla — exponiendo el metal base y eliminando el color localmente. Los bordes, zonas de contacto y áreas de alta fricción son vulnerables. Según nuestros datos de producción, el color del titanio anodizado sobrevive indefinidamente en superficies sin contacto, pero muestra desgaste visible dentro de 6 a 12 meses en superficies con fricción deslizante regular — igualar la aplicación al acabado es crítico.
Guía práctica: Use color anodizado en superficies visibles y de bajo contacto. Evite depender de él para áreas de alto desgaste y alta fricción. Para aplicaciones propensas a abrasión, considere recubrimiento PVD o acepte el acabado natural del titanio.
Consejos de DFM para color consistente
Limpieza superficial: Elimine todos los aceites, refrigerantes y contaminación por manipulación antes del anodizado. Las huellas dactilares crean defectos de color visibles después del anodizado — manipule solo con guantes.
Acabado superficial consistente: Define finish specification (polished/brushed/blasted) and maintain it across batches. Different finishes at the same voltage produce different colors.
Tight voltage control: Specify voltage window (±1–2V). Small variations produce visible color shifts.
Process timing: Anodize promptly after surface preparation — oxide growth on freshly prepared surfaces is more uniform.
Fixturing: Ensure uniform electrical contact during anodizing. Poor contact creates color variation across parts.
Conclusión
Titanium is naturally silver-gray — darker and more matte than stainless steel, with a subtle premium aesthetic from its native TiO₂ oxide layer. Through anodizing, voltage-controlled oxide thickness generates structural colors (blue, purple, gold, green) via thin-film light interference — no dye or coating involved. The color is integral to the surface, cannot peel or delaminate, and remains stable indefinitely on non-contact surfaces.
Type II anodizing provides functional wear resistance (gray). Type III generates decorative colors for identification, branding, and aesthetics. Surface finish directly determines color intensity and consistency — standardized preparation before anodizing is essential for repeatable results. Need help specifying titanium surface finishing or anodized color for your components? [Contact our engineering team] for finishing selection, DFM review, and manufacturing support.
FAQ
What color is titanium naturally?
Silver-gray with a muted, matte metallic tone — slightly darker and less reflective than stainless steel. The native TiO₂ oxide layer provides corrosion resistance while giving the surface its characteristic soft appearance.
Why does anodized titanium have color?
Optical interference in the oxide layer. Controlled voltage grows the TiO₂ film to specific thickness — different thicknesses reflect different wavelengths of light. The color is structural (physics-based), not from pigment or coating.
Does titanium color fade?
No — el color generado por óxido no se desvanece porque no hay pigmento que degrade. Sin embargo, puede desgastarse localmente bajo abrasión mecánica (rayado, fricción) ya que la capa de óxido es de grosor nanométrico.
¿Se puede hacer el titanio negro?
No mediante anodizado estándar. El negro verdadero requiere recubrimiento PVD o procesos de oxidación térmica. El anodizado estándar produce bronce, púrpura, azul, verde y dorado — pero no negro profundo.
¿Cómo afecta el acabado superficial al color anodizado?
Las superficies pulidas producen colores vivos y saturados. Las superficies mate/chorreadas producen tonos más suaves y difusos. Las superficies tal como mecanizadas pueden mostrar color desigual debido a marcas direccionales de la herramienta. Una preparación superficial consistente antes del anodizado es esencial para un color uniforme entre lotes de producción.


