
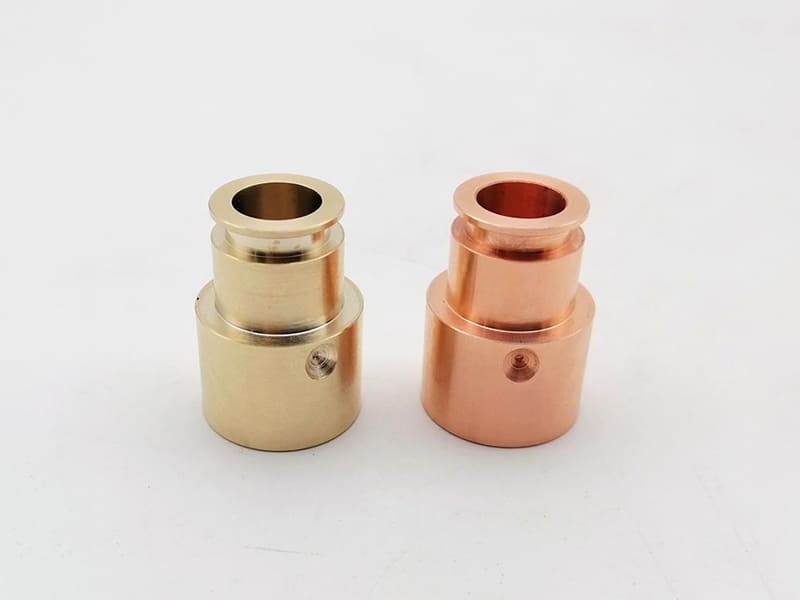
Fragen Sie jeden CNC-Zerspaner, ob er lieber eine Charge Messingarmaturen oder Kupferstromschienenkomponenten bearbeiten würde, und die Antwort ist fast immer Messing – nicht weil Kupfer ein schlechtes Material ist, sondern weil es sich unter einem Schneidwerkzeug völlig anders verhält. Die Entscheidung Messing vs. Kupfer wird oft als materialwissenschaftliche Frage dargestellt, aber in Produktionsumgebungen der CNC-Zerspanung ist es wirklich eine Frage des Zerspanungsverhaltens. Zwei Materialien mit überlappender Chemie können radikal unterschiedliche Zykluszeiten, Werkzeugverschleißmuster, Oberflächengüte-Ergebnisse und Ausschussraten erzeugen.
Diese Fertigungsrealität ist der Fokus dieses Artikels. Leitfähigkeit, Korrosionsbeständigkeit und mechanische Festigkeit sind alle wichtig – aber auch die Zuverlässigkeit, mit der ein Material spannt, wie lange Werkzeuge halten und ob ein Merkmal mit enger Toleranz über eine Serie von 500 Teilen gehalten werden kann. Zu verstehen, wo Messing und Kupfer jeweils in einem CNC-Zerspanungskontext hingehören, hilft Ingenieuren, teure späte Materialsubstitutionen zu vermeiden und gibt Einkaufsteams ein klareres Bild davon, was Kosten und Durchlaufzeiten antreibt.
Kupfer und Messing aus Zerspanungsperspektive
Die meisten Materialvergleiche beginnen mit Datenblättern. In der CNC-Zerspanung ist der nützlichere Ausgangspunkt, was an der Span-Werkzeug-Grenzfläche passiert – denn dort zeigen sich die Produktionskonsequenzen tatsächlich.
Kupfer: Warum hohe Leitfähigkeit mit Zerspanungs-Kompromissen einhergeht
Reines Kupfer (C11000 ETP als am häufigsten bearbeitete Sorte) wird durch zwei Eigenschaften definiert, die in CNC-Betrieben Probleme verursachen: extrem hohe Duktilität und sehr hohe Wärmeleitfähigkeit. Das Duktilitätsproblem ist das unmittelbarere. Anstatt sauber vor der Schneidkante zu scheren, verformt sich Kupfer plastisch. Das Material fließt um die Werkzeugspitze und erzeugt lange, durchgehende Späne, die nicht brechen, sich an der Schneidkante ansammeln und inkonsistente Oberflächenzustände hinterlassen.
Die Wärmeleitfähigkeit fügt eine zweite Komplikation hinzu. Die an der Schneidzone erzeugte Wärme breitet sich schnell in das Werkstück aus, anstatt mit dem Span abgeführt zu werden. Dies erweicht das Material lokal, erhöht die Adhäsion zwischen Kupfer und der Werkzeugfläche und beschleunigt die Bildung von Aufbauschneiden (BUE). Das Ergebnis ist ein Material, das sorgfältige Parameterverwaltung erfordert, um konsistent zu zerspanen – nicht unmöglich, aber definitiv nicht verzeihend.
Messing: Was die Zugabe von Zink verändert
Messing ist grundsätzlich Kupfer mit Zinkzusatz – typischerweise 10–40% Gewichtsprozent je nach Sorte. Diese Zugabe verändert das metallurgische Verhalten auf eine Weise, die direkt vorteilhaft für die CNC-Zerspanung ist. Zink reduziert die Duktilität, fördert die Scherlokalisierung beim Schneiden und unterbricht das plastische Fließverhalten, das Kupfer schwer verarbeitbar macht.
Das praktische Ergebnis: Messing erzeugt kurze, gut segmentierte Späne. Die Schnittkräfte stabilisieren sich. Werkzeugkanten bleiben sauberer. Die Oberflächengüte ist vorhersehbar statt parameterempfindlich. Automatenmessingsorten wie C36000 gehen noch weiter mit kleinen Zusätzen (typischerweise Blei oder Wismut), die als interne Spanbrecher wirken und die kontrollierte, zuverlässige Spanbildung erzeugen, die Messing zur Standardwahl für die CNC-Drehbearbeitung in hohen Stückzahlen macht.
| Eigenschaft (zerspanungsrelevant) | Reines Kupfer | Messinglegierung |
|---|---|---|
| Duktilität | Sehr hoch | Mäßig |
| Bearbeitbarkeit | Schlecht–mäßig | Gut–ausgezeichnet |
| Spanbildung | Durchgehend, klebrig | Kurz, gut gebrochen |
| Stabilität der Oberflächengüte | Schwierig | Konsistent |
| Tendenz zum Werkzeugverschleiß | Höher | Unter |
Wie Materialeigenschaften sich in CNC-Zerspanungsverhalten übersetzen
Eigenschaften auf einem Datenblatt sind nur insoweit relevant, als sie beeinflussen, was während des Schnitts passiert. Bei Messing und Kupfer ist die Übersetzung von Materialeigenschaft zu Zerspanungsergebnis direkt und vorhersehbar – sobald man den Mechanismus versteht.
Mechanische Eigenschaften: Die Beziehung zwischen Duktilität und Härte
Ein häufiges Missverständnis ist, dass weichere Materialien leichter zu zerspanen sind. Kupfer widerlegt dies zuverlässig. Seine Kombination aus geringer Härte und extremer Duktilität bedeutet, dass sich das Material vor der Schneidkante verformt, anstatt entlang einer Scherebene zu brechen. Das Ergebnis sind instabile Schnittkräfte, Verschmieren an der Span-Werkzeug-Grenzfläche und inkonsistente Merkmalsgeometrie – besonders problematisch beim CNC-Drehen mit engen Toleranzen, wo Bohrungsdurchmesser und Gewindeformen über eine Produktionsserie hinweg ±0,01–0,02 mm halten müssen.
Messinglegierungen erhöhen die Härte und reduzieren die Duktilität auf einen Bereich, in dem kontrolliertes Scheren die plastische Verformung ablöst. Das Material bricht entlang einer definierten Scherebene, die Schnittkräfte werden vorhersehbar und die Maßhaltigkeit verbessert sich erheblich. Bei einem Präzisionsfitting mit einer 20-mm-Bohrung in Toleranz H7 (20,000–20,021 mm) hält Messing diesen Bereich über Hunderte von Teilen; Kupfer bei derselben Toleranz erfordert deutlich mehr Prozessaufmerksamkeit.
Wärmeleitfähigkeit: Auswirkungen auf die Schneidzonentemperatur
Die außergewöhnliche Wärmeleitfähigkeit von Kupfer (~390 W/m·K) erzeugt ein kontraintuitives Problem. Wärme, die mit dem Span abgeführt werden sollte, verteilt sich stattdessen im Werkstück. Die Schneidzone erreicht nie die Temperatur, die für kontrollierte thermische Erweichung des Spans nötig ist, aber die Werkstückoberfläche wird warm genug, um Materialadhäsion an der Werkzeugfläche zu fördern. BUE bildet sich, bricht intermittierend ab und nimmt Werkzeugmaterial mit.
Messing leitet Wärme weniger aggressiv (~120 W/m·K für C36000). Mehr Wärme wird mit dem Span abgeführt, die Temperatur in der Schneidzone stabilisiert sich, und der Werkzeugverschleiß folgt einem vorhersehbaren Freiflächenverschleißmuster statt des bei Kupfer häufigen unregelmäßigen, adhäsionsbedingten Versagens. Für Produktionsumgebungen, in denen Werkzeugwechselintervalle geplant statt reaktiv erfolgen müssen, ist dieser Unterschied betrieblich bedeutsam.
Spanbildung: Wo der Unterschied am deutlichsten sichtbar ist
Die Spanmorphologie ist der klarste Indikator für das Zerspanungsverhalten. Kupfer erzeugt lange, faserige, durchgehende Späne, die sich um Werkzeug, Werkstück und Spindel wickeln – was das Risiko von Maschinenstillständen, Oberflächenkratzern und gefährlicher Spanverwicklung bei Hochgeschwindigkeitsbearbeitung erhöht. Das Entfernen von Kupferspänen aus einem Drehzentrum bei über 2.000 U/min ist ernsthaft gefährlich.
Messing erzeugt kurze, gebogene oder gebrochene Späne, die sich sauber über Kühlmittelstrom oder Druckluft abführen lassen. Dieser einzige Unterschied in der Spanbildung wirkt sich gleichzeitig auf Oberflächengüte, Werkzeugstandzeit, Zykluszeit und Bedienersicherheit aus.
| Materialeigenschaft | Kupfer | Messing | Auswirkungen der CNC-Bearbeitung |
|---|---|---|---|
| Duktilität | Sehr hoch | Mäßig | Hohe Duktilität verursacht Verschmieren, schlechte Spanbrechung |
| Härte (Brinell) | ~40–50 HB | ~80–120 HB | Höhere Härte verbessert die Schnittstabilität |
| Wärmeleitfähigkeit | ~390 W/m·K | ~100–130 W/m·K | Überschüssige Wärme im Werkstück vs. kontrollierte Schneidzone |
| Chipherstellung | Durchgehend, klebrig | Kurz, gebrochen | Beeinflusst direkt Oberflächengüte und Werkzeugstandzeit |
Messing vs. Kupfer CNC Zerspanung: Schnittgeschwindigkeiten, Vorschübe und Werkzeugverschleiß
Der Leistungsunterschied zwischen Messing und Kupfer wird am konkretesten, wenn man tatsächliche Schnittparameter und das Werkzeugverschleißverhalten in Produktionsbetrieben vergleicht.
Schnittgeschwindigkeit und Vorschub: Praktische Werte
Messing toleriert deutlich höhere Schnittgeschwindigkeiten als Kupfer. Für C36000-Automatenmessing beim CNC-Drehen sind Schnittgeschwindigkeiten von 150–250 m/min mit einer Hartmetallwendeschneidplatte bei F0,10–0,20 mm/U Standardpraxis. Diese Parameter erzeugen stabile Späne, vorhersehbare Kräfte und Oberflächengüten im Bereich Ra 0,8–1,6 µm ohne Nachbearbeitung.
Kupfer (C11000) erfordert typischerweise Schnittgeschwindigkeiten von 60–120 m/min – etwa die Hälfte der Geschwindigkeit von Messing – um Maßhaltigkeit und akzeptable Oberflächengüte zu gewährleisten. Die Vorschübe müssen sorgfältig gesteuert werden: zu hoch fördert Verschmieren und Aufbauschneiden; zu niedrig verursacht Reiben und Wärmestau. Das Arbeitsfenster ist eng, und ein Abweichen davon erzeugt Teile, die Nacharbeit oder Prüfungsausschuss erfordern. Bei einer Produktionsserie von 1.000 Präzisionsarmaturen übersetzt sich der Zykluszeitunterschied zwischen Messing bei 200 m/min und Kupfer bei 90 m/min direkt in erhebliche Planungs- und Kostenvariationen.
Werkzeugverschleißmechanismen: Aufbauschneide bei Kupfer vs. abrasiver Verschleiß bei Messing
Die Werkzeugversagensarten unterscheiden sich zwischen den beiden Materialien, und das Verständnis dieses Unterschieds ist für die Werkzeugstrategie entscheidend.
Bei der Kupferbearbeitung ist der dominierende Versagensmechanismus die Aufbauschneide. Kupfers chemische Affinität zu den meisten Werkzeugmaterialien führt dazu, dass es intermittierend an der Schneidkante anschweißt. Die Aufbauschneide baut sich auf, bricht schließlich ab und nimmt Fragmente der Schneidkante mit. Die Schneidkantengeometrie verschlechtert sich nichtlinear – Werkzeuge verschleißen nicht allmählich, sie versagen plötzlich. Dies macht Werkzeugwechselintervalle schwer vorhersehbar und die Erstausbeute schwerer aufrechtzuerhalten.
Messing verschleißt Werkzeuge hauptsächlich durch kontrollierten Freiflächenverschleiß – ein allmählicher, vorhersehbarer Prozess, der es Werkstätten ermöglicht, zuverlässige Werkzeugwechselintervalle festzulegen. Eine Wendeschneidplatte, die 300 Messingteile bearbeitet, bevor sie ihre Verschleißgrenze erreicht, bearbeitet konsistent 280–310 Teile. Dieselbe Vorhersehbarkeit ist bei Kupfer ohne engmaschige Überwachung selten.
Auch die Werkzeugauswahl unterscheidet sich. Kupfer profitiert von scharfkantigen unbeschichteten oder PVD-beschichteten Hartmetallwerkzeugen mit polierter Spanraumgeometrie, um Adhäsion zu minimieren. Messing ist mit einer breiten Palette von Hartmetallsorten kompatibel; TiN- und TiAlN-Beschichtungen funktionieren gut, und die Werkzeuggeometrie ist weniger kritisch, da Adhäsion nicht das primäre Ausfallproblem darstellt.
Oberflächengüte und Maßhaltigkeit unter Zerspanung
Die Oberflächengüte folgt direkt aus dem Zerspanungsverhalten. Kupferteile, die ohne optimierte Parameter bearbeitet werden, zeigen häufig Schleifspuren, Mikroausrisse und inkonsistente Ra-Werte zwischen den Teilen – Ra 1,6 µm kann zu Ra 3,2 µm oder schlechter werden, wenn Parameter leicht abweichen oder eine Werkzeugschneide Aufbauschneide ansammelt. Für Anwendungen, die eine konsistente kosmetische Oberfläche oder enge Ra-Spezifikationen erfordern, erzeugt diese Variabilität einen Prüfaufwand.
Messing liefert konsistent Ra 0,8–1,6 µm beim Drehen und Ra 1,6–3,2 µm beim Fräsen unter Standardproduktionsbedingungen. Die Oberflächengüte ist stabil genug, dass Erstartikelergebnisse über die gesamte Produktionsserie hinweg gelten, was Messing zum bevorzugten Material für Präzisionsarmaturen, Steckverbinder und Instrumentenkomponenten macht, bei denen sowohl Aussehen als auch Maßgenauigkeit wichtig sind.
| Aspekt | Kupfer | Messing |
|---|---|---|
| Schnittgeschwindigkeit (typisch) | 60–120 m/min | 150–250 m/min |
| Vorschubtoleranz | Eng | Breit |
| Risiko durch Kantenüberbauung | Hoch | Niedrig |
| Vorhersehbarkeit des Werkzeugverschleißes | Arm | Gut |
| Konsistenz der Oberflächengüte | Anspruchsvoll | Stabil |
Zerspanbarkeit: Warum Messing Kupfer in der Produktion übertrifft
Zerspanbarkeitsbewertungen existieren aus einem Grund – und der Unterschied zwischen Messing und Kupfer ist nicht subtil. C36000-Automatenmessing wird mit etwa 100% Zerspanbarkeit bewertet (der Referenzstandard). C11000-ETP-Kupfer wird typischerweise mit 20–30% bewertet. Diese Lücke spiegelt reale Produktionserfahrung wider, nicht theoretische Vorhersagen.
Was die Zerspanbarkeitslücke in der Werkstatt bedeutet
Die Physik hinter der Lücke ist die zuvor beschriebene Duktilitäts-Scher-Beziehung, aber die Manifestation in der Werkstatt ist unkompliziert: Messing ist vorhersehbar und Kupfer nicht. Zerspaner, die regelmäßig mit beiden Materialien arbeiten, beschreiben Kupfer als “erfahrungsabhängig” – das heißt, die Ergebnisse hängen stark von der Fähigkeit des Bedieners ab, in Echtzeit auf Parameterabweichungen, Aufbauschneidenbildung und Spanverwicklung zu reagieren. Messing hingegen läuft konsistent über Schichten und Bediener hinweg, was genau das ist, was automatisierte CNC-Drehzellen und Stangenvorschub-Drehmaschinen benötigen.
Für Ingenieure, die Materialien für kundenspezifische CNC-Teile spezifizieren, übersetzt sich dies in konkrete Risiken. Ein Kupferteil mit ±0,015 mm Toleranz auf einer 15-mm-Bohrung ist erreichbar – erfordert jedoch engere Prozessüberwachung, strengere Werkzeugwechselpläne und wahrscheinlich mehr Prüfberührungen als ein gleichwertiges Messingteil. Dieses zusätzliche Prozessmanagement hat Kosten, auch wenn es nicht in der Materialposition des Angebots auftaucht.
Zykluszeit, Ausschussrisiko und Automatisierungstauglichkeit
Die Produktionsökonomie verstärkt die Messingpräferenz. Kürzere Zykluszeiten durch höhere zulässige Schnittgeschwindigkeiten, kombiniert mit längerer vorhersehbarer Werkzeugstandzeit und geringeren Ausschussraten, senken die Stückkosten, selbst wenn Messing einen Rohstoffaufpreis gegenüber bestimmten Kupferformen trägt.
Für automatisiertes CNC-Drehen – insbesondere Stangenvorschub-Betriebe, die über Nacht oder im unbeaufsichtigten Betrieb laufen – ist Messing die rationale Standardwahl für Komponenten, die nicht Kupfers Leitfähigkeit erfordern. Prozessstörungen durch Aufbauschneidenbildung oder Spanverwicklung bei Kupfer können eine Zelle für Stunden stoppen; Messing läuft kontinuierlich ohne dieses Risiko.
| Faktor | Kupfer | Messing |
|---|---|---|
| Bewertung der Bearbeitbarkeit | ~20–30% | ~100% (C36000) |
| Zykluszeit | Länger | Kürzer |
| Prozessstabilität | Empfindlich | Robust |
| Ausschussrisiko | Höher | Unter |
| Automatisierungstauglichkeit | Begrenzt | Ausgezeichnet |
Korrosionsverhalten und Nachbearbeitungsüberlegungen
Die Zerspanungsleistung ist nicht der einzige Faktor bei der Materialauswahl. Korrosionsverhalten und Oberflächenzustand nach der Bearbeitung beeinflussen die langfristige Teilezuverlässigkeit – und sowohl bei Messing als auch bei Kupfer beeinflusst der bearbeitete Oberflächenzustand direkt, wie sich das Material im Einsatz verhält.
Kupferoxidation und Oberflächenempfindlichkeit
Frisch bearbeitetes Kupfer ist chemisch reaktiv. Oberflächenoxid bildet sich schnell an Luft, und Kontamination durch Kühlmittelrückstände oder Handhabung beschleunigt Verfärbung und frühe Patinabildung. In dekorativen oder architektonischen Anwendungen ist dies erwartet und oft wünschenswert. Bei Präzisionselektrokontakten oder optisch hochwertigen Komponenten ist es ein Problem.
Oberflächendefekte durch die Bearbeitung – ausgerissene Kanten, verschmierte Materialien, zurückbleibende Aufbauschneidenfragmente – erhöhen die effektive Oberfläche und schaffen Stellen für bevorzugte Oxidation. Teile, die maßlich akzeptabel waren, können dennoch Funktionstests nicht bestehen, wenn der Oberflächenzustand schlecht ist. Deshalb erfordern Kupferkomponenten oft unmittelbar nach der Bearbeitung Polieren oder Schutzbeschichtung, was Kosten und Durchlaufzeit erhöht.
Entzinkungsrisiko bei Messing: Was es tatsächlich auslöst
Das primäre Korrosionsproblem von Messing ist Entzinkung – selektives Herauslösen von Zink aus der Legierungsmatrix, das eine poröse kupferreiche Struktur mit reduzierter mechanischer Festigkeit hinterlässt. Es lohnt sich, genau zu sein, wann dies tatsächlich auftritt, da es häufig als allgemeines Risiko überbewertet wird.
Entzinkung erfordert spezifische Bedingungen: längere Exposition gegenüber chloridreichem Wasser (insbesondere in Sanitärsystemen mit weichem, leicht saurem Wasser), erhöhte Temperaturen über etwa 60 °C sowie stagnierende oder niedrige Durchflussbedingungen. In standardmäßigen industriellen Trockenumgebungen, Inneninstallationen oder atmosphärischer Exposition ist Entzinkung für die meisten Messinglegierungen kein praktisches Problem.
Die CNC-Bearbeitung kann dies indirekt beeinflussen. Raue Oberflächengüte, Mikrorisse durch aggressive Parameter oder Eigenspannungen durch hohe Schnittkräfte können Initiationsstellen schaffen, an denen Korrosion in anfälligen Umgebungen schneller fortschreitet. Für Armaturen und fluidführende Komponenten in bekannten Entzinkungsrisiko-Umgebungen sind DZR-Messinglegierungen (typischerweise mit 0,02–0,06 % Arsenzusatz) die korrekte Spezifikation.
Oberflächenbehandlungsoptionen für beide Materialien
Die Nachbearbeitungsoptionen unterscheiden sich je nach Material und Anwendung. Kupferkomponenten erhalten typischerweise eine von drei Behandlungen: schützender Klarlack für dekorative Teile, Verzinnung (3–10 µm) für elektrische Kontaktflächen, wo Oxidbildung den Kontaktwiderstand erhöhen würde, oder Vernickelung für Industriekomponenten, die sowohl Korrosions- als auch Verschleißfestigkeit erfordern. Messingteile können vernickelt, chromatisiert oder pulverbeschichtet werden für Außen- oder raue Umgebungsbedingungen. Für präzisionsbearbeitete Messingkomponenten, die im Innenbereich im bearbeiteten Zustand verwendet werden, ist in der Regel keine Oberflächenbehandlung erforderlich.
| Faktor | Kupfer | Messing |
|---|---|---|
| Natürliches Korrosionsverhalten | Oxidation, Patina | Allgemein beständig |
| Hauptrisiko | Oberflächengetriebene Oxidation | Entzinkung (spezifische Umgebungen) |
| CNC-Oberflächeneinfluss | Hoch | Mäßig |
| Typische Endbearbeitungsanforderungen | Zinn-/Nickelbeschichtung, Lack | Beschichtung oder bearbeiteter Zustand |
Gängige Kupfer- und Messinglegierungen in der CNC-Bearbeitung
Die Legierungsauswahl innerhalb jeder Materialfamilie ist fast so wichtig wie die Entscheidung zwischen Messing und Kupfer selbst. Verschiedene Legierungen innerhalb derselben Familie können sich in der Produktion deutlich unterschiedlich verhalten.
Kupferlegierungen: C11000 und seine Bearbeitungsbeschränkungen
C11000 (Elektrolytkupfer, ETP) macht den Großteil der zerspanten Kupferbauteile aus. Es bietet eine elektrische Leitfähigkeit von ~100% IACS und eine Wärmeleitfähigkeit von ~390 W/m·K – Eigenschaften, die von keiner Messinglegierung erreicht werden. Die Zerspanung von C11000 erfordert jedoch die in diesem Artikel beschriebene Disziplin bei Parametern und Werkzeugen. Erwarten Sie niedrigere Schnittgeschwindigkeiten, sorgfältige Spansteuerung und wahrscheinlich eine sekundäre Nachbearbeitung für jede Oberflächengüte unter Ra 1,6 µm.
C10100 (Sauerstofffreies Elektronikkupfer, OFE) bietet eine etwas höhere Reinheit und Leitfähigkeit, lässt sich aber ähnlich wie C11000 zerspanen. Die Zerspanungsherausforderung ändert sich durch den geringen Zusammensetzungsunterschied nicht; die Materialauswahl zwischen C11000 und C10100 wird durch die Leitfähigkeits- oder Kontaminationsanforderungen der Anwendung bestimmt.
Messingsorten: C26000, C36000 und die richtige Wahl für die Produktion
Die Auswahl der Messingsorte beinhaltet einen echten Kompromiss zwischen Umformbarkeit und Zerspanbarkeit.
C26000 (Patronenmessing, 70/30): 70% Kupfer, 30% Zink. Gute Umformbarkeit – geeignet für Teile, die sowohl Zerspanung als auch Kaltumformung erfordern, wie z. B. gestanzte und zerspante Komponenten. Die Zerspanbarkeit ist moderat; es lässt sich deutlich besser zerspanen als Kupfer, erreicht aber nicht die Produktivität von C36000.
C36000 (Automatenmessing, 61,5/35,5/3): Der Zusatz von etwa 3% Blei (oder Wismut in bleifreien Varianten) erzeugt mikroskopische innere Spanbrechereinschlüsse. C36000 ist der Maßstab für CNC-Zerspanbarkeit – hohe Schnittgeschwindigkeiten, saubere Spanbildung, ausgezeichnete Oberflächengüte und lange Werkzeugstandzeiten. Es ist die Standard-Spezifikation für präzisionsgedrehte Teile, Armaturen, Ventile und Verbindungselemente, die auf CNC-Drehmaschinen und Stangenvorschub-Drehzentren hergestellt werden.
C26200 und C28000 (Muntzmetall): Höherer Zinkgehalt (40%+) verbessert die Warmumformbarkeit und senkt die Kosten, birgt jedoch ein erhöhtes Entzinkungsrisiko. Wird im Allgemeinen für Anwendungen mit Flüssigkeitskontakt ohne DZR-Behandlung vermieden.
| Note | Materialtyp | Bearbeitbarkeit | Typische CNC-Anwendungen |
|---|---|---|---|
| C11000 | Reines Kupfer (ETP) | Niedrig (~20–30%) | Elektrische Kontakte, Stromschienen, Kühlkörper |
| C26000 | Messing 70/30 | Moderat (~60%) | Umgeformte + zerspante Komponenten |
| C36000 | Automatenmessing | Ausgezeichnet (~100%) | Präzisionsarmaturen, Ventile, Drehteile in hohen Stückzahlen |
So wählen Sie zwischen Messing und Kupfer für CNC-Teile
Der Entscheidungsrahmen ist unkompliziert, sobald die Leitfähigkeitsanforderungen festgelegt sind – denn dieser einzelne Faktor bestimmt oft, ob Kupfer notwendig ist oder nur angenommen wurde.
Beginnen Sie mit der Leitfähigkeit: Ist Kupfer tatsächlich erforderlich?
Wenn die Anwendung maximale elektrische Leitfähigkeit erfordert – stromführende Kontakte, Stromschienen, elektrische Anschlüsse bei hoher Stromdichte – ist Kupfer unabhängig von der Zerspanungsschwierigkeit die richtige Wahl. Die elektrische Leitfähigkeit von Messing (~25–30% IACS für C36000) kann in diesen Anwendungen die ~100% IACS von C11000 nicht ersetzen, und kein Zerspanungsvorteil gleicht diese funktionale Lücke aus.
Ebenso ist bei Wärmemanagement-Komponenten – Kühlkörpern, Kühlplatten, thermischen Schnittstellenstrukturen – die Wärmeleitfähigkeit von Kupfer von ~390 W/m·K im Vergleich zu ~120 W/m·K bei Messing oft entscheidend. Wenn die thermische Leistungsanforderung auf Basis der Kupfereigenschaften berechnet wurde, verändert der Ersatz durch Messing die thermische Analyse und kann das Design ungültig machen.
Wenn Leitfähigkeit nicht die dominierende Anforderung ist
Bei den meisten mechanischen CNC-Teilen – Armaturen, Ventilen, Verteilern, Instrumentenkomponenten, dekorativer Hardware, Gehäusen – ist die Leitfähigkeit zweitrangig oder irrelevant. In diesen Anwendungen ist das fertigungstechnische Argument für Messing überzeugend. Kürzere Zykluszeiten (oft 40–60% schneller), geringerer Werkzeugverbrauch, vorhersehbare Oberflächengüte und bessere Automatisierungskompatibilität senken die Stückkosten, selbst wenn Messing einen leichten Materialpreisaufschlag hat.
Merkmale mit engen Toleranzen sind in Messing sicherer. Eine 12-mm-Bohrung mit ±0,010 mm Toleranz bei einer Auflage von 500 Teilen ist in C36000 eine Standard-Produktionsoperation. In Kupfer erfordert das Erreichen derselben Toleranz konsistent strengere Prozesskontrollen, häufigere Werkzeugüberwachung und die Akzeptanz einer höheren Ausschussrate – all das erhöht Kosten, die nicht im Materialpreis erscheinen.
Entscheidungstabelle: Anwendungsgetriebene Materialauswahl
| Anwendungsszenario | Bevorzugtes Material | Technische Begründung |
|---|---|---|
| Elektrische Kontakte, Stromschienen | Kupfer (C11000) | Maximale Leitfähigkeit erforderlich |
| Kühlkörper, thermische Pfade | Kupfer (C11000) | Thermische Leistung dominiert |
| Präzisionsarmaturen, Ventile | Messing (C36000) | Stabile Zerspanung, konsistente Oberfläche |
| CNC-Drehen in hohen Stückzahlen | Messing (C36000) | Zykluszeit und Automatisierungskompatibilität |
| Mechanische Teile mit engen Toleranzen | Messing (C36000) | Geringeres Ausschussrisiko, vorhersehbarer Prozess |
| Kosmetische / dekorative Komponenten | Messing | Konsistentes Erscheinungsbild, einfache Endbearbeitung |
Schlussfolgerung
Messing und Kupfer erfüllen unterschiedliche Funktionen in der CNC-Zerspanung, und die Wahl zwischen ihnen verdient mehr technische Sorgfalt, als Standard-Materialpräferenzen normalerweise zulassen. Kupfer verdient seinen Platz in Anwendungen, in denen Leitfähigkeit oder thermische Leistung die primäre Designanforderung ist – keine Messinglegierung ersetzt es dort. Außerhalb dieser Anwendungen ist das Zerspanungsargument für Messing jedoch stark: höhere Schnittgeschwindigkeiten, bessere Spankontrolle, vorhersehbarer Werkzeugverschleiß, konsistente Oberflächengüte und geringere Ausschussraten führen zu echten Kosten- und Terminvorteilen bei Produktionsmengen.
Für Ingenieure und Einkaufsteams ist der zuverlässigste Ansatz, die Messing-gegen-Kupfer-Entscheidung zuerst gegen die tatsächlichen funktionalen Anforderungen zu bewerten und dann gegen die Fertigungsbeschränkungen. Wenn Leitfähigkeit nicht kritisch ist, liefert Messing typischerweise bessere Ergebnisse bei jeder Kennzahl, die in der Produktion zählt – Zykluszeit, Werkzeugkosten, Ausbeute und Lieferzuverlässigkeit. Wenn Kupfer tatsächlich erforderlich ist, sind die Zerspanungsherausforderungen beherrschbar – aber sie müssen geplant werden, nicht erst bei der Erstmusterprüfung entdeckt werden.
FAQ
Ist Messing einfacher mit CNC zu zerspanen als Kupfer?
Ja, deutlich. Der Grund ist nicht die Härte – es sind Duktilität und Scherverhalten. Messing bildet kurze, kontrollierte Späne und erzeugt stabile Schnittkräfte, wodurch Schnittgeschwindigkeiten 1,5–2× höher als bei Kupfer möglich sind. Die extreme Duktilität von Kupfer verursacht plastische Verformung vor dem Werkzeug, was zu kontinuierlichen Spänen, Aufbauschneiden und Oberflächenunregelmäßigkeiten führt. In praktischen CNC-Bearbeitungen ist Messing vorhersehbar; Kupfer erfordert aktives Management.
Warum verursacht Kupfer Werkzeugverschleiß bei der CNC-Bearbeitung?
Kupfer verursacht Verschleiß hauptsächlich durch Adhäsion und nicht durch Abrasion. Seine chemische Affinität zu Hartmetall- und HSS-Werkzeugmaterialien fördert intermittierendes Verschweißen von Kupfer an der Schneidkante – Aufbauschneiden bilden sich, brechen ab und nehmen Fragmente der Kantenbeschichtung oder des Substrats mit. Hohe Wärmeleitfähigkeit erweicht zudem die Schneidzone, erhöht den Materialübertrag auf die Werkzeugfläche und beschleunigt diesen Adhäsionszyklus.
Welches Material ergibt eine bessere Oberflächengüte bei der CNC-Bearbeitung?
Messing liefert unter Standardproduktionsbedingungen durchweg eine bessere und reproduzierbarere Oberflächengüte. Kontrollierte Spanbildung und stabile Schnittkräfte halten die Ra-Werte beim Drehen im Bereich von 0,8–1,6 µm – ohne Nachbearbeitung. Kupfer kann feine Oberflächen erzielen, erfordert jedoch optimierte Werkzeuge, konservative Parameter und oft Polierschritte – was Kosten und Prozesskomplexität erhöht.
Ist Messing für elektrische Anwendungen geeignet?
Für Anwendungen mit mittlerer Leitfähigkeit – Steckverbinder, Klemmen, Gehäuse und Bauteile, bei denen mechanische Festigkeit neben der Leitfähigkeit eine Rolle spielt – ist Messing geeignet. C36000 bietet etwa 25–30% IACS Leitfähigkeit, was für viele Steckverbinder- und Gehäuseanwendungen ausreichend ist. Für stromführende Bauteile, bei denen maximale Leitfähigkeit die Designgrundlage ist, bleibt Kupfer die richtige Wahl.
Wie wirkt sich die Materialauswahl auf die CNC-Teilekosten aus?
Die Materialauswahl wirkt sich weit über die Rohmaterialposition hinaus auf die Kosten aus. Kupfer erhöht die Zykluszeit, den Werkzeugverbrauch, den Prüfaufwand und das Ausschussrisiko – all das erhöht die Gesamtteilekosten. Messing ermöglicht schnellere Bearbeitung, längere vorhersehbare Werkzeugstandzeiten und stabile Qualität, was die Stückkosten senkt – insbesondere bei mittleren bis hohen Stückzahlen. Für Einkaufsteams, die Teile kalkulieren, sind diese nachgelagerten Effekte oft wichtiger als die Materialpreisdifferenz selbst.


