
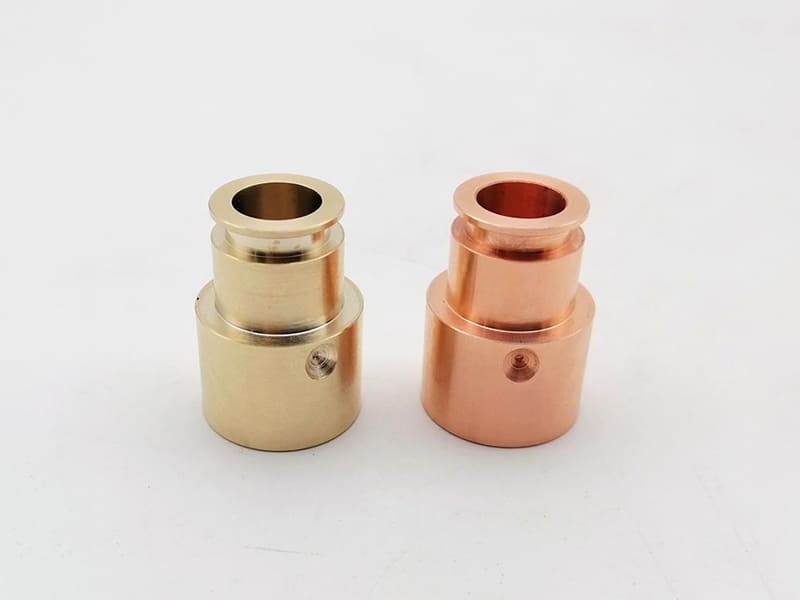
Chiedi a qualsiasi macchinista CNC se preferisce lavorare un lotto di raccordi in ottone o componenti in barra di rame, e la risposta è quasi sempre ottone — non perché il rame sia un cattivo materiale, ma perché si comporta in modo completamente diverso sotto un utensile da taglio. La decisione tra ottone e rame viene spesso inquadrata come una questione di scienza dei materiali, ma in ambienti di produzione CNC è in realtà una questione di comportamento in lavorazione. Due materiali con chimica sovrapposta possono produrre tempi ciclo radicalmente diversi, modelli di usura utensile, risultati di finitura superficiale e tassi di scarto.
Questa realtà produttiva è ciò su cui si concentra questo articolo. Conduttività, resistenza alla corrosione e resistenza meccanica contano tutte — ma conta anche quanto affidabilmente un materiale si truciola, quanto durano gli utensili e se una caratteristica con tolleranza stretta può essere mantenuta su una produzione di 500 pezzi. Comprendere dove ottone e rame appartengono ciascuno in un contesto di lavorazione CNC aiuta gli ingegneri a evitare costose sostituzioni di materiale in fase avanzata e offre ai team di approvvigionamento un quadro più chiaro di ciò che determina costi e tempi di consegna.
Rame e Ottone dal Punto di Vista della Lavorazione
La maggior parte dei confronti tra materiali inizia con le schede tecniche. Nella lavorazione CNC, il punto di partenza più utile è ciò che accade all'interfaccia utensile-truciolo — perché è lì che le conseguenze produttive si manifestano realmente.
Rame: Perché l'Alta Conduttività Comporta Compromessi nella Lavorazione
Il rame puro (C11000 ETP essendo il grado lavorato più comune) è definito da due proprietà che creano problemi nelle operazioni CNC: duttilità estremamente elevata e conduttività termica molto alta. Il problema della duttilità è il più immediato. Invece di tagliarsi in modo pulito davanti al tagliente, il rame si deforma plasticamente. Il materiale fluisce attorno alla punta dell'utensile, producendo trucioli continui e lunghi che non si spezzano, si accumulano sul tagliente e lasciano condizioni superficiali incoerenti.
La conduttività termica aggiunge una seconda complicazione. Il calore generato nella zona di taglio si diffonde rapidamente nel pezzo invece di essere evacuato con il truciolo. Questo ammorbidisce localmente il materiale, aumenta l'adesione tra rame e superficie dell'utensile e accelera la formazione del tagliente riportato (BUE). Il risultato è un materiale che richiede una gestione attenta dei parametri per essere lavorato in modo costante — non impossibile, ma sicuramente non tollerante.
Ottone: Cosa Cambia con l'Aggiunta di Zinco
L'ottone è fondamentalmente rame con aggiunta di zinco — tipicamente 10–40% in peso a seconda del grado. Questa aggiunta modifica il comportamento metallurgico in modi direttamente favorevoli alla lavorazione CNC. Lo zinco riduce la duttilità, promuove la localizzazione del taglio durante la lavorazione e interrompe il comportamento di flusso plastico che rende il rame difficile da processare.
Il risultato pratico: l'ottone produce trucioli corti e ben segmentati. Le forze di taglio si stabilizzano. I taglienti rimangono più puliti. La finitura superficiale è prevedibile piuttosto che sensibile ai parametri. I gradi a lavorabilità migliorata come C36000 spingono oltre questo concetto con piccole aggiunte (tipicamente piombo o bismuto) che agiscono come rompitruciolo interni, producendo la formazione di truciolo controllata e affidabile che rende l'ottone la scelta predefinita per la tornitura CNC ad alto volume.
| Proprietà (Rilevante per la Lavorazione) | Rame Puro | Lega di ottone |
|---|---|---|
| Duttilità | Molto alto | Moderato |
| Lavorabilità | Scarso–discreto | Buono–eccellente |
| Controllo dei chip | Continuo, gommoso | Corto, ben spezzato |
| Stabilità della finitura superficiale | Difficile | Coerente |
| Tendenza all'usura dell'utensile | Più alto | Più basso |
Come le Proprietà dei Materiali si Traducono nel Comportamento di Taglio CNC
Le proprietà su una scheda tecnica contano solo nella misura in cui influenzano ciò che accade durante il taglio. Per ottone e rame, la traduzione da proprietà del materiale a risultato di lavorazione è diretta e prevedibile — una volta compreso il meccanismo.
Proprietà Meccaniche: La Relazione Duttilità-Durezza
Un'idea sbagliata comune è che i materiali più morbidi siano più facili da lavorare. Il rame smentisce questa convinzione in modo affidabile. La sua combinazione di bassa durezza ed estrema duttilità significa che il materiale si deforma davanti al tagliente invece di fratturarsi lungo un piano di taglio. Il risultato è instabilità delle forze di taglio, sbavature all'interfaccia utensile-truciolo e geometrie delle caratteristiche incoerenti — particolarmente problematico nella tornitura CNC con tolleranze strette dove diametri di fori e forme di filettature devono mantenere ±0,01–0,02 mm su una produzione.
Le leghe di ottone aumentano la durezza e riducono la duttilità a un intervallo in cui il taglio controllato prende il sopravvento sulla deformazione plastica. Il materiale si frattura lungo un piano di taglio definito, le forze di taglio diventano prevedibili e la consistenza dimensionale migliora sostanzialmente. Per un raccordo di precisione con un foro da 20 mm con tolleranza H7 (20,000–20,021 mm), l'ottone manterrà quel range su centinaia di pezzi; il rame con la stessa tolleranza richiede significativamente più attenzione al processo.
Conduttività Termica: Effetti sulla Temperatura della Zona di Taglio
L'eccezionale conduttività termica del rame (~390 W/m·K) crea un problema controintuitivo. Il calore che dovrebbe essere evacuato con il truciolo si disperde invece nel pezzo. La zona di taglio non raggiunge mai la temperatura necessaria per un ammorbidimento termico controllato del truciolo, ma la superficie del pezzo si riscalda abbastanza da promuovere l'adesione del materiale alla superficie dell'utensile. Il BUE si forma, si stacca in modo intermittente e porta con sé materiale dell'utensile.
L'ottone conduce il calore in modo meno aggressivo (~120 W/m·K per C36000). Più calore viene evacuato con il truciolo, la temperatura della zona di taglio si stabilizza e l'usura dell'utensile segue un modello prevedibile di usura sul fianco piuttosto che il guasto erratico guidato dall'adesione comune nel rame. Per ambienti di produzione in cui gli intervalli di cambio utensile devono essere pianificati piuttosto che reattivi, questa differenza è operativamente significativa.
Formazione del Truciolo: Dove la Differenza è Più Visibile
La morfologia del truciolo è l'indicatore più chiaro del comportamento di lavorazione. Il rame produce trucioli lunghi, filamentosi e continui che si avvolgono attorno all'utensile, al pezzo e al mandrino — aumentando il rischio di arresti macchina, graffi superficiali e pericolosi aggrovigliamenti di truciolo nelle operazioni ad alta velocità. Rimuovere trucioli di rame da un centro di tornitura che opera a oltre 2.000 giri/min è realmente pericoloso.
L'ottone genera trucioli corti, arricciati o spezzati che si evacuano pulitamente tramite flusso di refrigerante o aria compressa. Questa singola differenza nella formazione del truciolo influisce simultaneamente sulla qualità della finitura superficiale, sulla durata dell'utensile, sul tempo di ciclo e sulla sicurezza dell'operatore.
| Proprietà del materiale | Rame | Ottone | Impatto sulla lavorazione CNC |
|---|---|---|---|
| Duttilità | Molto alto | Moderato | L'elevata duttilità causa sbavature e scarsa rottura del truciolo |
| Durezza (Brinell) | ~40–50 HB | ~80–120 HB | La maggiore durezza migliora la stabilità di taglio |
| Conducibilità termica | ~390 W/m·K | ~100–130 W/m·K | Calore eccessivo nel pezzo rispetto a una zona di taglio controllata |
| Formazione dei chip | Continuo, gommoso | Corti, spezzati | Influisce direttamente su finitura superficiale e durata utensile |
Taglio di ottone vs rame CNC: Velocità, avanzamenti e usura utensile
Il divario prestazionale tra ottone e rame diventa più concreto quando si confrontano i parametri di taglio effettivi e il comportamento di usura dell'utensile nelle operazioni di produzione.
Velocità di taglio e avanzamento: valori pratici
L'ottone tollera velocità di taglio significativamente più elevate rispetto al rame. Per l'ottone C36000 a lavorabilità migliorata nella tornitura CNC, velocità superficiali di 150–250 m/min con inserto in carburo a F0,10–0,20 mm/giro sono pratica standard. Questi parametri producono trucioli stabili, forze prevedibili e finiture superficiali nell'intervallo Ra 0,8–1,6 µm senza operazioni secondarie.
Il rame (C11000) richiede tipicamente velocità superficiali di 60–120 m/min — circa la metà della velocità dell'ottone — per mantenere il controllo dimensionale e una finitura superficiale accettabile. Gli avanzamenti devono essere gestiti con attenzione: troppo elevati favoriscono sbavature e BUE; troppo bassi causano sfregamento e accumulo di calore. La finestra operativa è ristretta e uscirne produce pezzi che richiedono rilavorazione o scarto in ispezione. Per una produzione di 1.000 raccordi di precisione, la differenza di tempo ciclo tra ottone a 200 m/min e rame a 90 m/min si traduce direttamente in una variazione significativa di pianificazione e costi.
Meccanismi di usura utensile: BUE nel rame vs usura abrasiva nell'ottone
Le modalità di rottura dell'utensile differiscono tra i due materiali e comprendere la differenza è fondamentale per la strategia di utensileria.
Nella lavorazione del rame, il meccanismo di rottura dominante è il tagliente di riporto (BUE). L'affinità chimica del rame con la maggior parte dei materiali per utensili ne causa la saldatura intermittente al tagliente. Il BUE si accumula, alla fine si frattura e porta via frammenti del tagliente. La geometria del tagliente si degrada in modo non lineare — gli utensili non si usurano gradualmente, ma si guastano improvvisamente. Ciò rende difficili da prevedere gli intervalli di cambio utensile e più difficile mantenere la resa al primo passaggio.
L'ottone usura gli utensili principalmente tramite usura controllata del fianco — un processo graduale e prevedibile che consente alle officine di stabilire intervalli affidabili di cambio utensile. Un inserto che lavora 300 pezzi in ottone prima di raggiungere il limite di usura lavorerà costantemente 280–310 pezzi. La stessa prevedibilità nel rame è rara senza un monitoraggio stretto.
Anche la selezione dell'utensile differisce. Il rame beneficia di carburo non rivestito o rivestito PVD con tagliente affilato e geometria della scanalatura lucidata per ridurre al minimo l'adesione. L'ottone è compatibile con un'ampia gamma di gradi di carburo; i rivestimenti TiN e TiAlN funzionano bene e la geometria dell'utensile è meno critica perché l'adesione non è il principale problema di rottura.
Finitura superficiale e stabilità dimensionale durante il taglio
Le prestazioni di finitura superficiale derivano direttamente dal comportamento di taglio. I componenti in rame lavorati senza parametri ottimizzati mostrano frequentemente segni di trascinamento, micro-lacerazioni e valori Ra incoerenti tra i pezzi — Ra 1,6 µm può diventare Ra 3,2 µm o peggio se i parametri si discostano leggermente o se un filo utensile accumula BUE. Per applicazioni che richiedono una finitura estetica costante o specifiche Ra strette, questa variabilità crea un onere di ispezione.
L'ottone offre costantemente Ra 0,8–1,6 µm in tornitura e Ra 1,6–3,2 µm in fresatura in condizioni di produzione standard. La finitura superficiale è sufficientemente stabile da mantenere i risultati del primo articolo per tutta la produzione, ed è questo che rende l'ottone il materiale preferito per raccordi di precisione, connettori e componenti strumentali dove sia l'aspetto che la precisione dimensionale contano.
| Aspetto | Rame | Ottone |
|---|---|---|
| Velocità di taglio (tipica) | 60–120 m/min | 150–250 m/min |
| Tolleranza sull'avanzamento | Stretto | Ampio |
| Rischio di tagliente di riporto | Alto | Basso |
| Prevedibilità dell'usura utensile | Povero | Buono |
| Costanza della finitura superficiale | Impegnativo | Stabile |
Lavorabilità: perché l'ottone supera il rame in produzione
Gli indici di lavorabilità esistono per un motivo — e la differenza tra ottone e rame non è sottile. L'ottone da taglio C36000 è valutato circa 100% di lavorabilità (lo standard di riferimento). Il rame C11000 ETP si attesta tipicamente al 20–30%. Questo divario riflette esperienze produttive reali, non previsioni teoriche.
Cosa significa il divario di lavorabilità in officina
La fisica alla base del divario è la relazione duttilità-taglio descritta in precedenza, ma la manifestazione in officina è semplice: l'ottone è prevedibile, il rame no. I macchinisti che lavorano regolarmente entrambi i materiali descrivono il rame come “dipendente dall'esperienza” — ovvero i risultati dipendono fortemente dalla capacità dell'operatore di rispondere in tempo reale a derive dei parametri, formazione di BUE e impigliamento dei trucioli. L'ottone, al contrario, lavora in modo costante tra turni e operatori, che è esattamente ciò che richiedono le celle di tornitura automatica CNC e i torni a barra.
Per gli ingegneri che specificano materiali su parti personalizzate CNC, questo si traduce in rischi concreti. Un componente in rame con tolleranza ±0,015 mm su un foro da 15 mm è realizzabile — ma richiede un monitoraggio di processo più stretto, programmi di cambio utensile più serrati e probabilmente più controlli di ispezione rispetto a un equivalente in ottone. Questa gestione di processo aggiuntiva ha un costo, anche quando non compare nella voce materiale del preventivo.
Tempo ciclo, rischio di scarto e idoneità all'automazione
L'economia di produzione rafforza la preferenza per l'ottone. Tempi ciclo più brevi grazie a velocità di taglio ammissibili più elevate, combinati con una durata utensile più lunga e prevedibile e tassi di scarto inferiori, riducono il costo per pezzo anche quando l'ottone comporta un sovrapprezzo sulla materia prima rispetto ad alcune forme di rame.
Per la tornitura automatica CNC — in particolare operazioni a barra che funzionano durante la notte o senza presidio — l'ottone è la scelta razionale predefinita per componenti che non richiedono la conducibilità del rame. Gli sconvolgimenti di processo dovuti alla formazione di BUE o all'impigliamento dei trucioli nel rame possono fermare una cella per ore; l'ottone lavora in continuo senza quel rischio.
| Fattore | Rame | Ottone |
|---|---|---|
| Indice di lavorabilità | ~20–30% | ~100% (C36000) |
| Tempo di ciclo | Più lungo | Più breve |
| Stabilità del processo | Sensibile | Robusto |
| Rischio di scarto | Più alto | Più basso |
| Idoneità all'automazione | Limitato | Eccellente |
Comportamento alla corrosione e considerazioni post-lavorazione
Le prestazioni di taglio non sono l'unico fattore nella selezione del materiale. Il comportamento alla corrosione e lo stato superficiale dopo la lavorazione influenzano l'affidabilità a lungo termine del componente — e sia per l'ottone che per il rame, lo stato della superficie lavorata influisce direttamente su come il materiale si comporta in servizio.
Ossidazione del rame e sensibilità superficiale
Il rame appena lavorato è chimicamente reattivo. L'ossido superficiale si forma rapidamente all'aria, e la contaminazione da residui di refrigerante o dalla manipolazione accelera lo scolorimento e lo sviluppo precoce della patina. In applicazioni decorative o architettoniche, questo è previsto e spesso desiderabile. In contatti elettrici di precisione o componenti di qualità ottica, è un problema.
I difetti superficiali derivanti dalla lavorazione — bordi strappati, materiale sbavato, frammenti residui di BUE — aumentano l'area superficiale effettiva e creano siti per l'ossidazione preferenziale. Componenti dimensionalmente accettabili possono comunque fallire i test funzionali se lo stato superficiale è scadente. Questo è il motivo per cui i componenti in rame richiedono spesso lucidatura o rivestimento protettivo immediatamente dopo la lavorazione, aggiungendo costi e tempi di consegna.
Rischio di dezincificazione nell'ottone: cosa lo innesca realmente
La principale preoccupazione corrosiva dell'ottone è la dezincificazione — la lisciviazione selettiva dello zinco dalla matrice della lega, che lascia una struttura porosa ricca di rame con resistenza meccanica ridotta. Vale la pena essere specifici su quando questo si verifica realmente, perché viene comunemente sopravvalutato come rischio generale.
La dezincificazione richiede condizioni specifiche: esposizione prolungata ad acqua ricca di cloruri (in particolare in impianti idraulici con acqua dolce leggermente acida), temperature elevate superiori a circa 60°C e condizioni di ristagno o basso flusso. In ambienti industriali secchi standard, installazioni interne o esposizione atmosferica, la dezincificazione non è una preoccupazione pratica per la maggior parte delle leghe di ottone.
La lavorazione CNC può influenzare questo indirettamente. Finitura superficiale ruvida, micro-crepe dovute a parametri aggressivi o tensioni residue di trazione da elevate forze di taglio possono creare siti di innesco dove la corrosione progredisce più rapidamente in ambienti suscettibili. Per raccordi idraulici e componenti per la movimentazione di fluidi in ambienti noti a rischio di dezincificazione, le qualità di ottone DZR (tipicamente con aggiunta di arsenico allo 0,02–0,06%) sono la specifica corretta.
Opzioni di trattamento superficiale per entrambi i materiali
Le scelte di finitura post-lavorazione differiscono in base al materiale e all'applicazione. I componenti in rame ricevono tipicamente uno di tre trattamenti: laccatura protettiva trasparente per parti decorative, stagnatura (3–10 µm) per superfici di contatto elettrico dove la formazione di ossido aumenterebbe la resistenza di contatto, o nichelatura per componenti industriali che richiedono sia resistenza alla corrosione che all'usura. Le parti in ottone possono ricevere nichelatura, passivazione cromatica o verniciatura a polvere per applicazioni esterne o in ambienti aggressivi. Per componenti in ottone lavorati con precisione e utilizzati come lavorati in ambienti interni, non è comunemente richiesto alcun trattamento superficiale.
| Fattore | Rame | Ottone |
|---|---|---|
| Comportamento naturale alla corrosione | Ossidazione, patina | Generalmente resistente |
| Rischio principale | Ossidazione guidata dalla superficie | Dezincificazione (ambienti specifici) |
| Influenza della superficie CNC | Alto | Moderato |
| Esigenze tipiche di finitura | Stagnatura/nichelatura, laccatura | Placcatura o come lavorato |
Gradi Comuni di Rame e Ottone nella Lavorazione CNC
La selezione del grado all'interno di ciascuna famiglia di materiali conta quasi quanto la decisione stessa tra ottone e rame. Diverse leghe all'interno della stessa famiglia possono comportarsi in modo significativamente diverso in produzione.
Gradi di Rame: C11000 e i Suoi Vincoli di Lavorazione
Il C11000 (Rame Elettrolitico Tough Pitch, ETP) rappresenta la maggior parte dei componenti in rame lavorati. Offre una conducibilità elettrica di ~100% IACS e una conducibilità termica di ~390 W/m·K — proprietà non eguagliate da alcuna lega di ottone. La lavorazione del C11000, tuttavia, richiede la disciplina di parametri e utensili descritta in tutto questo articolo. Aspettatevi velocità di taglio inferiori, una gestione attenta dei trucioli e probabilmente una finitura secondaria per qualsiasi specifica di rugosità superficiale inferiore a Ra 1,6 µm.
Il C10100 (Rame Elettronico Senza Ossigeno, OFE) offre una purezza e conducibilità leggermente superiori, ma la lavorazione è simile al C11000. La sfida di lavorazione non cambia con la piccola differenza compositiva; la scelta del materiale tra C11000 e C10100 è guidata dai requisiti di conducibilità o contaminazione dell'applicazione.
Qualità di Ottone: C26000, C36000 e la Scelta Giusta per la Produzione
La selezione della qualità di ottone comporta un vero compromesso tra formabilità e lavorabilità.
C26000 (Ottone Cartuccia, 70/30): 70% rame, 30% zinco. Buona formabilità — adatto per parti che richiedono sia lavorazione meccanica che formatura a freddo, come componenti stampati e lavorati. La lavorabilità è moderata; si lavora significativamente meglio del rame ma non raggiunge la produttività del C36000.
C36000 (Ottone a Lavorazione Facile, 61,5/35,5/3): L'aggiunta di circa 3% di piombo (o bismuto nelle varianti senza piombo) crea inclusioni microscopiche interne che rompono i trucioli. Il C36000 è il punto di riferimento per la lavorabilità — alte velocità di taglio, formazione pulita del truciolo, eccellente finitura superficiale e lunga durata dell'utensile. È la specifica predefinita per parti tornite di precisione, raccordi, valvole e connettori prodotti su torni e centri di tornitura a barra.
C26200 e C28000 (Metallo Muntz): Un contenuto di zinco più elevato (40%+) migliora la lavorabilità a caldo e riduce i costi, ma introduce un rischio elevato di dezincificazione. Generalmente evitato per applicazioni a contatto con fluidi senza trattamento DZR.
| Grado | Tipo di materiale | Lavorabilità | Applicazioni Tipiche |
|---|---|---|---|
| C11000 | Rame puro (ETP) | Bassa (~20–30%) | Contatti elettrici, barre collettrici, dissipatori di calore |
| C26000 | Ottone 70/30 | Moderata (~60%) | Componenti formati + lavorati |
| C36000 | Ottone a lavorazione facile | Eccellente (~100%) | Raccordi di precisione, valvole, parti tornite ad alto volume |
Come Scegliere tra Ottone e Rame per Parti
Il quadro decisionale è semplice una volta stabiliti i requisiti di conducibilità — perché quel singolo fattore spesso determina se il rame è necessario o semplicemente presunto.
Inizia con la Conducibilità: Il Rame è Realmente Necessario?
Se l'applicazione richiede la massima conducibilità elettrica — contatti portacorrente, barre collettrici, terminali elettrici ad alta densità di corrente — il rame è la scelta corretta indipendentemente dalla difficoltà di lavorazione. La conducibilità elettrica dell'ottone (~25–30% IACS per il C36000) non può sostituire il ~100% IACS del C11000 in queste applicazioni, e nessun vantaggio di lavorazione compensa questo divario funzionale.
Allo stesso modo, per componenti di gestione termica — dissipatori, piastre di raffreddamento, strutture di interfaccia termica — la conducibilità termica del rame di ~390 W/m·K rispetto ai ~120 W/m·K dell'ottone è spesso decisiva. Se il requisito di prestazione termica è stato calcolato basandosi sulle proprietà del rame, la sostituzione con l'ottone modifica l'analisi termica e può invalidare il progetto.
Quando la Conducibilità Non È il Requisito Dominante
Per la maggior parte delle parti meccaniche — raccordi, valvole, collettori, componenti per strumentazione, hardware decorativo, alloggiamenti — la conducibilità è secondaria o irrilevante. In queste applicazioni, l'argomentazione produttiva a favore dell'ottone è convincente. Tempi di ciclo più brevi (spesso 40–60% più veloci), minore consumo di utensili, finitura superficiale prevedibile e migliore compatibilità con l'automazione riducono il costo per parte anche quando l'ottone ha un leggero sovrapprezzo sul materiale.
Le tolleranze strette sono più sicure nell'ottone. Un foro da 12 mm con tolleranza ±0,010 mm su una produzione di 500 pezzi è un'operazione standard nel C36000. Nel rame, ottenere la stessa tolleranza in modo costante richiede controlli di processo più rigorosi, monitoraggio più frequente degli utensili e accettazione di un tasso di scarto più elevato — tutto ciò aggiunge costi che non compaiono nel prezzo del materiale.
Tabella Decisionale: Selezione del Materiale Guidata dall'Applicazione
| Scenario applicativo | Materiale Preferito | Motivazioni tecniche |
|---|---|---|
| Contatti elettrici, barre collettrici | Rame (C11000) | Massima conducibilità richiesta |
| Dissipatori di calore, percorsi termici | Rame (C11000) | Le prestazioni termiche dominano |
| Raccordi di precisione, valvole | Ottone (C36000) | Lavorazione stabile, finitura costante |
| Tornitura ad alto volume | Ottone (C36000) | Tempo di ciclo e compatibilità con l'automazione |
| Parti meccaniche con tolleranze strette | Ottone (C36000) | Minor rischio di scarto, processo prevedibile |
| Componenti estetici / decorativi | Ottone | Aspetto costante, facile finitura |
Conclusione
Ottone e rame svolgono funzioni diverse nella lavorazione, e la scelta tra loro merita più rigore ingegneristico di quanto le preferenze predefinite sui materiali generalmente consentano. Il rame guadagna il suo posto nelle applicazioni in cui la conducibilità o le prestazioni termiche sono il requisito di progettazione primario — nessuna lega di ottone lo sostituisce lì. Al di fuori di queste applicazioni, tuttavia, il caso produttivo per l'ottone è forte: velocità di taglio più elevate, migliore controllo del truciolo, usura prevedibile dell'utensile, finitura superficiale costante e tassi di scarto inferiori si traducono in reali vantaggi di costo e tempi di produzione.
Per ingegneri e team di approvvigionamento, l'approccio più affidabile è valutare la decisione ottone vs rame prima in base ai requisiti funzionali effettivi, poi in base ai vincoli di produzione. Quando la conducibilità non è critica, l'ottone offre tipicamente risultati migliori su ogni metrica che conta in produzione — tempo di ciclo, costo utensili, resa e affidabilità di consegna. Quando il rame è realmente richiesto, le sfide di lavorazione sono gestibili — ma devono essere pianificate, non scoperte durante l'ispezione del primo articolo.
FAQ
L'ottone è più facile da lavorare del rame?
Sì, significativamente. Il motivo non è la durezza — è la duttilità e il comportamento di taglio. L'ottone forma trucioli corti e controllati e produce forze di taglio stabili, consentendo velocità di taglio 1,5–2× superiori al rame. L'estrema duttilità del rame causa deformazione plastica davanti all'utensile, producendo trucioli continui, tagliente di riporto e inconsistenza superficiale. Nelle operazioni pratiche, l'ottone è prevedibile; il rame richiede gestione attiva.
Perché il rame causa usura degli utensili nella lavorazione?
Il rame causa usura principalmente attraverso l'adesione piuttosto che l'abrasione. La sua affinità chimica con i materiali per utensili in carburo e HSS favorisce la saldatura intermittente del rame sul tagliente — il tagliente di riporto si forma, si frattura e porta con sé frammenti del rivestimento o del substrato del tagliente. L'elevata conducibilità termica ammorbidisce inoltre la zona di taglio, aumentando il trasferimento di materiale sulla faccia dell'utensile e accelerando questo ciclo di adesione.
Quale materiale offre una migliore finitura superficiale nella lavorazione CNC?
L'ottone offre costantemente una finitura superficiale migliore e più ripetibile in condizioni di produzione standard. La formazione controllata del truciolo e le forze di taglio stabili mantengono i valori Ra nell'intervallo 0,8–1,6 µm in tornitura senza finitura secondaria. Il rame può raggiungere finiture pregiate, ma richiede utensili ottimizzati, parametri conservativi e spesso fasi di lucidatura — aggiungendo costi e complessità al processo.
L'ottone è adatto per applicazioni elettriche?
Per applicazioni a conducibilità moderata — connettori, terminali, alloggiamenti e componenti dove la resistenza meccanica conta insieme alla conducibilità — l'ottone è adatto. Il C36000 offre una conducibilità IACS di circa 25–30%, adeguata per molte applicazioni di connettori e alloggiamenti. Per componenti portatori di corrente dove la conducibilità massima è la base di progettazione, il rame rimane la scelta corretta.
In che modo la selezione del materiale influisce sul costo del pezzo CNC?
La selezione del materiale influisce sul costo ben oltre la voce del materiale grezzo. Il rame aumenta i tempi di ciclo, il consumo di utensili, lo sforzo di ispezione e il rischio di scarti — tutti fattori che si aggiungono al costo totale del pezzo. L'ottone supporta una lavorazione più rapida, una durata degli utensili più lunga e prevedibile, e una qualità stabile, riducendo il costo unitario soprattutto a volumi medio-alti. Per i team di approvvigionamento che quotano i pezzi, questi effetti a valle spesso contano più della differenza di prezzo del materiale stesso.


