
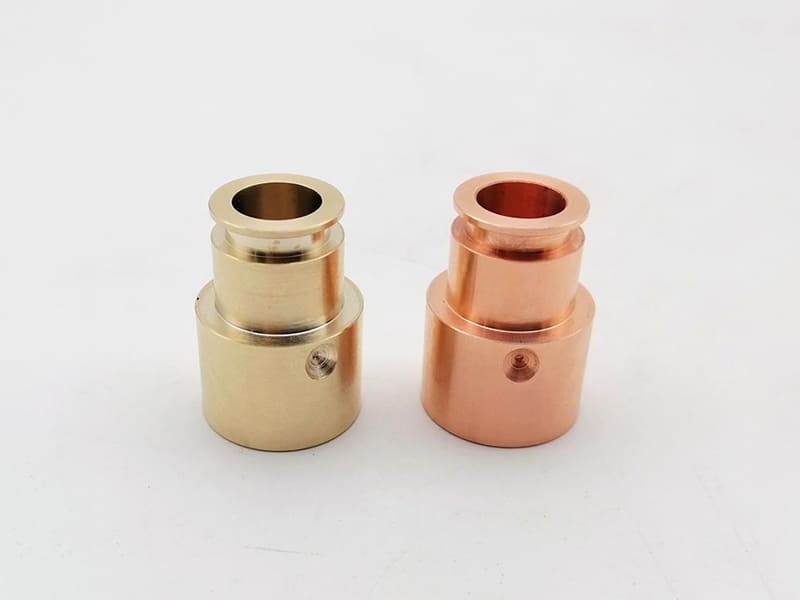
Demandez à n'importe quel machiniste CNC s'il préfère usiner un lot de raccords en laiton ou des composants en barres de cuivre, et la réponse est presque toujours le laiton — non pas parce que le cuivre est un mauvais matériau, mais parce qu'il se comporte complètement différemment sous un outil de coupe. La décision entre le laiton et le cuivre est souvent présentée comme une question de science des matériaux, mais dans les environnements de production CNC, c'est en réalité une question de comportement d'usinage. Deux matériaux avec une chimie similaire peuvent produire des temps de cycle radicalement différents, des schémas d'usure d'outils, des résultats de finition de surface et des taux de rebut différents.
Cette réalité de fabrication est ce sur quoi cet article se concentre. La conductivité, la résistance à la corrosion et la résistance mécanique comptent toutes — mais aussi la fiabilité avec laquelle un matériau se fragmente, la durée de vie des outils, et si une caractéristique à tolérance serrée peut être maintenue sur une série de 500 pièces. Comprendre où le laiton et le cuivre trouvent chacun leur place dans un contexte d'usinage CNC aide les ingénieurs à éviter des substitutions de matériaux coûteuses en fin de processus et donne aux équipes d'approvisionnement une image plus claire de ce qui détermine les coûts et les délais.
Cuivre et laiton d'un point de vue usinage
La plupart des comparaisons de matériaux commencent par les fiches techniques. En usinage CNC, le point de départ le plus utile est ce qui se passe à l'interface outil-copeau — car c'est là que les conséquences de production se manifestent réellement.
Cuivre : pourquoi une conductivité élevée s'accompagne de compromis en usinage
Le cuivre pur (C11000 ETP étant le grade le plus couramment usiné) est défini par deux propriétés qui créent des problèmes dans les opérations CNC : une ductilité extrêmement élevée et une conductivité thermique très élevée. Le problème de ductilité est le plus immédiat. Plutôt que de se cisailler proprement devant l'arête de coupe, le cuivre se déforme plastiquement. Le matériau s'écoule autour de la pointe de l'outil, produisant des copeaux longs et continus qui ne se cassent pas, s'accumulent sur l'arête de coupe et laissent des conditions de surface incohérentes derrière eux.
La conductivité thermique ajoute une seconde complication. La chaleur générée dans la zone de coupe se propage rapidement dans la pièce plutôt que de s'évacuer avec le copeau. Cela ramollit le matériau localement, augmente l'adhérence entre le cuivre et la face de l'outil, et accélère la formation d'arête rapportée (BUE). Le résultat est un matériau qui nécessite une gestion minutieuse des paramètres pour être usiné de manière cohérente — pas impossible, mais certainement pas indulgent.
Laiton : ce que l'ajout de zinc change
Le laiton est fondamentalement du cuivre avec du zinc ajouté — généralement 10–40% en poids selon le grade. Cet ajout modifie le comportement métallurgique de manières directement favorables à l'usinage CNC. Le zinc réduit la ductilité, favorise la localisation du cisaillement pendant la coupe et brise le comportement d'écoulement plastique qui rend le cuivre difficile à traiter.
Le résultat pratique : le laiton produit des copeaux courts et bien segmentés. Les forces de coupe se stabilisent. Les arêtes d'outils restent plus propres. La finition de surface est prévisible plutôt que sensible aux paramètres. Les grades de décolletage comme le C36000 vont plus loin avec de petites additions (généralement du plomb ou du bismuth) qui agissent comme des brise-copeaux internes, produisant une formation de copeaux contrôlée et fiable qui fait du laiton le choix par défaut pour le tournage CNC à grand volume.
| Propriété (pertinente pour l'usinage) | Cuivre pur | Alliage de laiton |
|---|---|---|
| Ductilité | Très élevé | Modéré |
| Usinabilité | Faible à moyen | Bonne–excellente |
| Contrôle des puces | Continu, collant | Court, bien fragmenté |
| Stabilité de la finition de surface | Difficile | Cohérente |
| Tendance à l'usure d'outil | Supérieur | Inférieur |
Comment les propriétés des matériaux se traduisent en comportement de coupe CNC
Les propriétés sur une fiche technique ne comptent que dans la mesure où elles affectent ce qui se passe pendant la coupe. Pour le laiton et le cuivre, la traduction de la propriété du matériau au résultat d'usinage est directe et prévisible — une fois que vous comprenez le mécanisme.
Propriétés mécaniques : la relation ductilité-dureté
Une idée reçue courante est que les matériaux plus tendres sont plus faciles à usiner. Le cuivre réfute cela de manière fiable. Sa combinaison de faible dureté et de ductilité extrême signifie que le matériau se déforme devant l'arête de coupe au lieu de se fracturer le long d'un plan de cisaillement. Le résultat est des forces de coupe instables, un étalement à l'interface outil-copeau et une géométrie de caractéristiques incohérente — particulièrement problématique dans le tournage CNC à tolérance serrée où les diamètres d'alésage et les formes de filetage doivent maintenir ±0,01–0,02 mm sur une série de production.
Les alliages de laiton augmentent la dureté et réduisent la ductilité à une plage où le cisaillement contrôlé prend le relais de la déformation plastique. Le matériau se fracture le long d'un plan de cisaillement défini, les forces de coupe deviennent prévisibles et la cohérence dimensionnelle s'améliore considérablement. Pour un raccord de précision avec un alésage de 20 mm à la tolérance H7 (20,000–20,021 mm), le laiton maintiendra cette plage sur des centaines de pièces ; le cuivre à la même tolérance nécessite beaucoup plus d'attention au processus.
Conductivité thermique : effets sur la température de la zone de coupe
La conductivité thermique exceptionnelle du cuivre (~390 W/m·K) crée un problème contre-intuitif. La chaleur qui devrait s'évacuer avec le copeau se disperse plutôt dans la pièce. La zone de coupe n'atteint jamais la température nécessaire pour un ramollissement thermique contrôlé du copeau, mais la surface de la pièce devient suffisamment chaude pour favoriser l'adhérence du matériau à la face de l'outil. L'arête rapportée se forme, se détache par intermittence et emporte avec elle du matériau d'outil.
Le laiton conduit la chaleur moins agressivement (~120 W/m·K pour le C36000). Plus de chaleur s'évacue avec le copeau, la température de la zone de coupe se stabilise et l'usure d'outil suit un schéma d'usure en dépouille prévisible plutôt que la défaillance erratique liée à l'adhérence courante dans le cuivre. Pour les environnements de production où les intervalles de changement d'outil doivent être planifiés plutôt que réactifs, cette différence est opérationnellement significative.
Formation des copeaux : là où la différence est la plus visible
La morphologie des copeaux est l’indicateur le plus clair du comportement d’usinage. Le cuivre produit des copeaux longs, filandreux et continus qui s’enroulent autour de l’outil, de la pièce et de la broche — augmentant le risque d’arrêts machine, de rayures de surface et d’enchevêtrement dangereux des copeaux lors des opérations à haute vitesse. Retirer les copeaux de cuivre d’un tour fonctionnant à plus de 2 000 tr/min est réellement dangereux.
Le laiton génère des copeaux courts, enroulés ou cassés qui s’évacuent proprement grâce au flux de liquide de refroidissement ou à l’air comprimé. Cette seule différence dans la formation des copeaux affecte simultanément la qualité de l’état de surface, la durée de vie de l’outil, le temps de cycle et la sécurité de l’opérateur.
| Propriété du matériau | Cuivre | Laiton | Impact de l'usinage CNC |
|---|---|---|---|
| Ductilité | Très élevé | Modéré | La ductilité élevée provoque un étalement et un mauvais bris de copeaux |
| Dureté (Brinell) | ~40–50 HB | ~80–120 HB | Une dureté plus élevée améliore la stabilité de coupe |
| Conductivité thermique | ~390 W/m·K | ~100–130 W/m·K | Chaleur excessive dans la pièce vs zone de coupe contrôlée |
| Fabrication de puces | Continu, collant | Courts, cassés | Affecte directement l’état de surface et la durée de vie de l’outil |
Usinage CNC du laiton vs du cuivre : vitesses, avances et usure d’outil
L’écart de performance entre le laiton et le cuivre devient plus concret lors de la comparaison des paramètres de coupe réels et du comportement d’usure des outils dans les opérations de production.
Vitesse de coupe et avance : valeurs pratiques
Le laiton tolère des vitesses de coupe nettement plus élevées que le cuivre. Pour le laiton de décolletage C36000 en tournage CNC, des vitesses de surface de 150–250 m/min avec une plaquette en carbure à F0,10–0,20 mm/tr sont une pratique standard. Ces paramètres produisent des copeaux stables, des efforts prévisibles et des états de surface dans la plage Ra 0,8–1,6 µm sans opérations secondaires.
Le cuivre (C11000) nécessite généralement des vitesses de surface de 60–120 m/min — environ la moitié de la vitesse du laiton — pour maintenir un contrôle dimensionnel et un état de surface acceptable. Les avances doivent être gérées avec soin : trop élevées, elles favorisent l’étalement et l’arête rapportée ; trop faibles, elles provoquent frottement et accumulation de chaleur. La fenêtre de travail est étroite, et en sortir produit des pièces nécessitant une reprise ou un rejet à l’inspection. Pour une série de production de 1 000 raccords de précision, la différence de temps de cycle entre le laiton à 200 m/min et le cuivre à 90 m/min se traduit directement par des variations significatives de planification et de coûts.
Mécanismes d’usure d’outil : arête rapportée dans le cuivre vs usure abrasive dans le laiton
Les modes de défaillance des outils diffèrent entre les deux matériaux, et comprendre cette différence est essentiel pour la stratégie d’outillage.
Dans l’usinage du cuivre, le mécanisme de défaillance dominant est l’arête rapportée. L’affinité chimique du cuivre avec la plupart des matériaux d’outil provoque son soudage intermittent sur l’arête de coupe. L’arête rapportée s’accumule, finit par se fracturer et emporte des fragments de l’arête d’outil avec elle. La géométrie de l’arête de coupe se dégrade de manière non linéaire — les outils ne s’usent pas progressivement, ils cassent soudainement. Cela rend les intervalles de changement d’outil difficiles à prévoir et le rendement de première passe plus difficile à maintenir.
Le laiton use les outils principalement par usure en dépouille contrôlée — un processus graduel et prévisible qui permet aux ateliers d’établir des intervalles de changement d’outil fiables. Une plaquette qui usine 300 pièces en laiton avant d’atteindre sa limite d’usure usinera régulièrement 280 à 310 pièces. La même prévisibilité avec le cuivre est rare sans un suivi rigoureux.
Le choix de l’outil diffère également. Le cuivre bénéficie d’outils en carbure non revêtus ou revêtus PVD à arête tranchante avec une géométrie de goujure polie pour minimiser l’adhérence. Le laiton est compatible avec une large gamme de nuances de carbure ; les revêtements TiN et TiAlN fonctionnent bien, et la géométrie de l’outil est moins critique car l’adhérence n’est pas le principal problème de défaillance.
État de surface et stabilité dimensionnelle en cours de coupe
La performance de finition de surface découle directement du comportement de coupe. Les pièces en cuivre usinées sans paramètres optimisés présentent fréquemment des marques de traînée, des micro-déchirures et des valeurs Ra incohérentes entre les pièces — un Ra de 1,6 µm peut devenir un Ra de 3,2 µm ou pire si les paramètres dérivent légèrement ou si un arête de coupe accumule du BUE. Pour les applications exigeant une finition cosmétique constante ou des spécifications Ra strictes, cette variabilité crée une charge d'inspection.
Le laiton offre systématiquement un Ra de 0,8–1,6 µm en tournage et un Ra de 1,6–3,2 µm en fraisage dans des conditions de production standard. La finition de surface est suffisamment stable pour que les résultats de la première pièce se maintiennent sur toute la série de production, ce qui fait du laiton le matériau privilégié pour les raccords de précision, les connecteurs et les composants d'instrumentation où l'apparence et la précision dimensionnelle comptent toutes deux.
| Aspect | Cuivre | Laiton |
|---|---|---|
| Vitesse de coupe (typique) | 60–120 m/min | 150–250 m/min |
| Tolérance d'avance | Étroite | Large |
| Risque lié aux bords accumulés | Élevé | Faible |
| Prévisibilité de l'usure d'outil | Pauvre | Bon |
| Constance de la finition de surface | Difficile | Stable |
Usinabilité : pourquoi le laiton surpasse le cuivre en production
Les indices d'usinabilité existent pour une raison — et la différence entre le laiton et le cuivre n'est pas subtile. Le laiton de décolletage C36000 est évalué à environ 100% d'usinabilité (la norme de référence). Le cuivre ETP C11000 est généralement évalué à 20–30%. Cet écart reflète une expérience réelle de production, et non des prédictions théoriques.
Ce que l'écart d'usinabilité signifie sur le plancher d'atelier
La physique derrière cet écart est la relation ductilité-cisaillement décrite précédemment, mais la manifestation sur le plancher d'atelier est simple : le laiton est prévisible et le cuivre ne l'est pas. Les machinistes qui travaillent régulièrement avec les deux matériaux décrivent le cuivre comme “ dépendant de l'expérience ” — ce qui signifie que les résultats dépendent fortement de la capacité de l'opérateur à réagir en temps réel à la dérive des paramètres, à la formation de BUE et à l'enchevêtrement des copeaux. Le laiton, en revanche, fonctionne de manière constante entre les équipes et les opérateurs, ce qui est exactement ce que nécessitent les cellules de tournage CNC automatisées et les tours à barres.
Pour les ingénieurs spécifiant des matériaux sur des pièces CNC personnalisées, cela se traduit par des risques concrets. Une pièce en cuivre avec une tolérance de ±0,015 mm sur un alésage de 15 mm est réalisable — mais elle exige un suivi de processus plus étroit, des calendriers de changement d'outil plus stricts et probablement plus de points d'inspection qu'une pièce en laiton équivalente. Cette gestion de processus supplémentaire a un coût, même lorsqu'elle n'apparaît pas sur la ligne matériau du devis.
Temps de cycle, risque de rebut et aptitude à l'automatisation
L'économie de production renforce la préférence pour le laiton. Des temps de cycle plus courts grâce à des vitesses de coupe admissibles plus élevées, combinés à une durée de vie d'outil plus longue et prévisible et à des taux de rebut plus faibles, réduisent le coût par pièce même lorsque le laiton comporte une prime de matière première par rapport à certaines formes de cuivre.
Pour le tournage CNC automatisé — en particulier les opérations à barres fonctionnant de nuit ou en mode sans surveillance — le laiton est le choix rationnel par défaut pour les composants qui ne nécessitent pas la conductivité du cuivre. Les perturbations de processus dues à la formation de BUE ou à l'enchevêtrement des copeaux dans le cuivre peuvent arrêter une cellule pendant des heures ; le laiton fonctionne en continu sans ce risque.
| Facteur | Cuivre | Laiton |
|---|---|---|
| Cote d'usinabilité | ~20–30 | ~100% (C36000) |
| Durée du cycle | Plus longue | Plus court |
| Stabilité du procédé | Sensible | Robuste |
| Risque de rebut | Supérieur | Inférieur |
| Aptitude à l'automatisation | Limité | Excellent |
Comportement à la corrosion et considérations post-usinage
La performance de coupe n'est pas le seul facteur dans le choix du matériau. Le comportement à la corrosion et l'état de surface après usinage influencent la fiabilité à long terme des pièces — et pour le laiton comme pour le cuivre, l'état de surface usiné affecte directement la performance du matériau en service.
Oxydation du cuivre et sensibilité de surface
Le cuivre fraîchement usiné est chimiquement réactif. L'oxyde de surface se forme rapidement à l'air, et la contamination par les résidus de liquide de coupe ou la manipulation accélère la décoloration et le développement précoce de la patine. Dans les applications décoratives ou architecturales, cela est attendu et souvent souhaitable. Dans les contacts électriques de précision ou les composants de qualité optique, c'est un problème.
Les défauts de surface dus à l'usinage — bords déchirés, matière étirée, fragments résiduels de BUE — augmentent la surface effective et créent des sites d'oxydation préférentielle. Les pièces dimensionnellement acceptables peuvent néanmoins échouer aux tests fonctionnels si l'état de surface est médiocre. C'est pourquoi les composants en cuivre nécessitent souvent un polissage ou un revêtement protecteur immédiatement après l'usinage, ce qui ajoute coût et délai.
Risque de dézincification du laiton : ce qui la déclenche réellement
La principale préoccupation de corrosion du laiton est la dézincification — lixiviation sélective du zinc de la matrice d'alliage, laissant une structure poreuse riche en cuivre avec une résistance mécanique réduite. Il convient d'être précis sur le moment où cela se produit réellement, car ce risque est souvent surestimé comme étant général.
La dézincification nécessite des conditions spécifiques : exposition prolongée à une eau riche en chlorures (notamment dans les systèmes de plomberie avec une eau douce légèrement acide), des températures élevées au-dessus d'environ 60 °C, et des conditions stagnantes ou à faible débit. Dans les environnements industriels secs standard, les installations intérieures ou l'exposition atmosphérique, la dézincification n'est pas une préoccupation pratique pour la plupart des alliages de laiton.
L'usinage CNC peut influencer cela indirectement. Une finition de surface rugueuse, des micro-fissures dues à des paramètres agressifs, ou une contrainte résiduelle de traction provenant de forces de coupe élevées peuvent créer des sites d'initiation où la corrosion progresse plus rapidement dans les environnements sensibles. Pour les raccords de plomberie et les composants de manutention de fluides dans des environnements à risque de dézincification connu, les nuances de laiton DZR (généralement avec un ajout d'arsenic de 0,02–0,06%) sont la spécification correcte.
Options de traitement de surface pour les deux matériaux
Les choix de finition après usinage diffèrent selon le matériau et l'application. Les pièces en cuivre reçoivent généralement l'un des trois traitements suivants : vernis protecteur transparent pour les pièces décoratives, étamage (3–10 µm) pour les surfaces de contact électrique où la formation d'oxyde augmenterait la résistance de contact, ou nickelage pour les composants industriels nécessitant à la fois résistance à la corrosion et résistance à l'usure. Les pièces en laiton peuvent recevoir un nickelage, une passivation au chromate ou un revêtement en poudre pour les applications extérieures ou en environnement sévère. Pour les composants en laiton usinés avec précision utilisés à l'état brut en environnement intérieur, aucun traitement de surface n'est généralement requis.
| Facteur | Cuivre | Laiton |
|---|---|---|
| Comportement naturel de corrosion | Oxydation, patine | Généralement résistant |
| Risque principal | Oxydation induite par la surface | Dézincification (environnements spécifiques) |
| Influence de la surface d'usinage | Élevé | Modéré |
| Besoins de finition typiques | Étamage/nickelage, vernis | Placage ou état brut d'usinage |
Nuances courantes de cuivre et de laiton en usinage CNC
Le choix de la nuance au sein de chaque famille de matériaux compte presque autant que la décision laiton contre cuivre elle-même. Différents alliages de la même famille peuvent se comporter de manière significativement différente en production.
Nuances de cuivre : C11000 et ses contraintes d'usinage
Le C11000 (cuivre électrolytique à dureté contrôlée, ETP) représente la majorité des composants en cuivre usinés. Il offre une conductivité électrique d'environ 100 % IACS et une conductivité thermique d'environ 390 W/m·K — des propriétés inégalées par tout alliage de laiton. L'usinage du C11000 exige toutefois la discipline de paramètres et d'outillage décrite tout au long de cet article. Attendez-vous à des vitesses de coupe plus faibles, une gestion minutieuse des copeaux et probablement une finition secondaire pour toute spécification de finition de surface inférieure à Ra 1,6 µm.
Le C10100 (cuivre électronique sans oxygène, OFE) offre une pureté et une conductivité légèrement supérieures mais s'usine de manière similaire au C11000. Le défi d'usinage n'est pas modifié par la faible différence de composition ; le choix du matériau entre C11000 et C10100 est dicté par les exigences de conductivité ou de contamination de l'application.
Laitons : C26000, C36000 et le bon choix pour la production
Le choix du grade de laiton implique un véritable compromis entre formabilité et usinabilité.
C26000 (Laiton cartouche, 70/30): 70 % de cuivre, 30 % de zinc. Bonne formabilité — adapté aux pièces nécessitant à la fois usinage et formage à froid, comme les composants emboutis puis usinés. Usinabilité modérée ; il s’usine nettement mieux que le cuivre mais n’atteint pas la productivité du C36000.
C36000 (Laiton de décolletage, 61,5/35,5/3): L’ajout d’environ 3 % de plomb (ou de bismuth dans les variantes sans plomb) crée des inclusions microscopiques internes qui fragmentent les copeaux. Le C36000 est la référence en matière d’usinabilité — vitesses de coupe élevées, formation de copeaux propres, excellente finition de surface et longue durée de vie d’outil. C’est la spécification par défaut pour les pièces de précision tournées, raccords, vannes et connecteurs produits sur tours et centres de tournage à barres.
C26200 et C28000 (Laiton Muntz): Une teneur en zinc plus élevée (40 % et plus) améliore l’aptitude au travail à chaud et réduit le coût, mais introduit un risque accru de dézincification. Généralement évité pour les applications en contact avec des fluides sans traitement DZR.
| Grade | Type de matériau | Usinabilité | Applications typiques en usinage |
|---|---|---|---|
| C11000 | Cuivre pur (ETP) | Faible (~20–30 %) | Contacts électriques, barres omnibus, dissipateurs thermiques |
| C26000 | Laiton 70/30 | Modérée (~60 %) | Composants formés + usinés |
| C36000 | Laiton de décolletage | Excellente (~100 %) | Raccords de précision, vannes, pièces tournées en grand volume |
Comment choisir entre le laiton et le cuivre pour les pièces usinées
Le cadre de décision est simple une fois les exigences de conductivité établies — car ce seul facteur détermine souvent si le cuivre est nécessaire ou simplement supposé.
Commencez par la conductivité : le cuivre est-il réellement requis ?
Si l’application exige une conductivité électrique maximale — contacts porteurs de courant, barres omnibus, bornes électriques à forte densité de courant — le cuivre est le bon choix, quelle que soit la difficulté d’usinage. La conductivité électrique du laiton (~25–30 % IACS pour le C36000) ne peut pas remplacer celle du C11000 (~100 % IACS) dans ces applications, et aucun avantage d’usinage ne compense cet écart fonctionnel.
De même, pour les composants de gestion thermique — dissipateurs, plaques de refroidissement, structures d’interface thermique — la conductivité thermique du cuivre (~390 W/m·K) par rapport à celle du laiton (~120 W/m·K) est souvent décisive. Si l’exigence de performance thermique a été calculée sur la base des propriétés du cuivre, la substitution par le laiton modifie l’analyse thermique et peut invalider la conception.
Lorsque la conductivité n’est pas l’exigence dominante
Pour la plupart des pièces mécaniques usinées — raccords, vannes, collecteurs, composants d’instrumentation, quincaillerie décorative, boîtiers — la conductivité est secondaire ou sans importance. Dans ces applications, l’argument de fabrication en faveur du laiton est convaincant. Des temps de cycle plus courts (souvent 40 à 60 % plus rapides), une consommation d’outils réduite, une finition de surface prévisible et une meilleure compatibilité avec l’automatisation réduisent le coût unitaire, même lorsque le laiton présente une légère prime de prix matière.
Les caractéristiques à tolérance serrée sont plus sûres dans le laiton. Un alésage de 12 mm à ±0,010 mm sur une série de 500 pièces est une opération de production standard en C36000. Dans le cuivre, atteindre la même tolérance de manière constante exige des contrôles de processus plus stricts, une surveillance d’outil plus fréquente et l’acceptation d’un taux de rebut plus élevé — autant de coûts qui n’apparaissent pas dans le prix de la matière.
Tableau de décision : sélection du matériau selon l’application
| Scénario d’application | Matériau privilégié | Justification technique |
|---|---|---|
| Contacts électriques, barres omnibus | Cuivre (C11000) | Conductivité maximale requise |
| Dissipateurs thermiques, chemins thermiques | Cuivre (C11000) | La performance thermique domine |
| Raccords de précision, vannes | Laiton (C36000) | Usinage stable, finition constante |
| Tournage en grand volume | Laiton (C36000) | Temps de cycle et compatibilité avec l’automatisation |
| Pièces mécaniques à tolérance serrée | Laiton (C36000) | Risque de rebut réduit, processus prévisible |
| Composants cosmétiques / décoratifs | Laiton | Apparence constante, finition facile |
Conclusion
Le laiton et le cuivre remplissent des fonctions différentes en usinage, et le choix entre eux mérite plus de rigueur d’ingénierie que ne le permettent généralement les préférences de matériau par défaut. Le cuivre a sa place dans les applications où la conductivité ou la performance thermique est l’exigence de conception principale — aucun alliage de laiton ne le remplace là. En dehors de ces applications, cependant, l’argument d’usinage en faveur du laiton est solide : vitesses de coupe plus élevées, meilleur contrôle des copeaux, usure d’outil prévisible, finition de surface constante et taux de rebut plus faibles se traduisent par de réels avantages de coût et de délai aux volumes de production.
Pour les ingénieurs et les équipes d’approvisionnement, l’approche la plus fiable consiste à évaluer la décision laiton vs cuivre d’abord par rapport aux exigences fonctionnelles réelles, puis par rapport aux contraintes de fabrication. Lorsque la conductivité n’est pas critique, le laiton offre généralement de meilleurs résultats sur chaque indicateur qui compte en production — temps de cycle, coût d’outil, rendement et fiabilité de livraison. Lorsque le cuivre est réellement requis, les défis d’usinage sont gérables — mais ils doivent être planifiés, et non découverts lors de l’inspection du premier article.
FAQ
Le laiton est-il plus facile à usiner que le cuivre ?
Oui, nettement. La raison n’est pas la dureté — c’est la ductilité et le comportement de cisaillement. Le laiton forme des copeaux courts et contrôlés et produit des forces de coupe stables, permettant des vitesses de coupe 1,5 à 2 fois supérieures à celles du cuivre. La ductilité extrême du cuivre provoque une déformation plastique devant l’outil, produisant des copeaux continus, une arête rapportée et une incohérence de surface. Dans les opérations pratiques d’usinage, le laiton est prévisible ; le cuivre exige une gestion active.
Pourquoi le cuivre provoque-t-il l’usure d’outil en usinage ?
Le cuivre provoque l’usure principalement par adhérence plutôt que par abrasion. Son affinité chimique avec les matériaux d’outil en carbure et en acier rapide favorise le soudage intermittent du cuivre sur l’arête de coupe — l’arête rapportée se forme, se fracture et emporte des fragments du revêtement ou du substrat de l’arête. La conductivité thermique élevée ramollit également la zone de coupe, augmentant le transfert de matière vers la face d’outil et accélérant ce cycle d’adhérence.
Quel matériau donne une meilleure finition de surface en usinage ?
Le laiton offre systématiquement un meilleur état de surface et plus reproductible dans des conditions de production standard. La formation contrôlée des copeaux et des forces de coupe stables maintiennent les valeurs Ra dans la plage de 0,8 à 1,6 µm en tournage, sans finition secondaire. Le cuivre peut atteindre de belles finitions, mais nécessite des outils optimisés, des paramètres conservateurs et souvent des étapes de polissage — ce qui ajoute des coûts et de la complexité au processus.
Le laiton est-il adapté aux applications électriques ?
Pour les applications à conductivité modérée — connecteurs, bornes, boîtiers et composants où la résistance mécanique compte autant que la conductivité — le laiton est adapté. Le C36000 offre une conductivité d'environ 25–30% IACS, suffisante pour de nombreuses applications de connecteurs et de boîtiers. Pour les composants porteurs de courant où la conductivité maximale est la base de conception, le cuivre reste le choix approprié.
Comment le choix du matériau affecte-t-il le coût des pièces CNC ?
Le choix du matériau affecte le coût bien au-delà de la ligne du matériau brut. Le cuivre augmente le temps de cycle, la consommation d'outils, l'effort d'inspection et le risque de rebut — tous ces facteurs s'ajoutent au coût total de la pièce. Le laiton permet un usinage plus rapide, une durée de vie d'outil prévisible et plus longue, et une qualité stable, réduisant le coût unitaire, en particulier pour les volumes moyens à élevés. Pour les équipes d'approvisionnement qui chiffrent les pièces, ces effets en aval comptent souvent plus que la différence de prix du matériau lui-même.


