
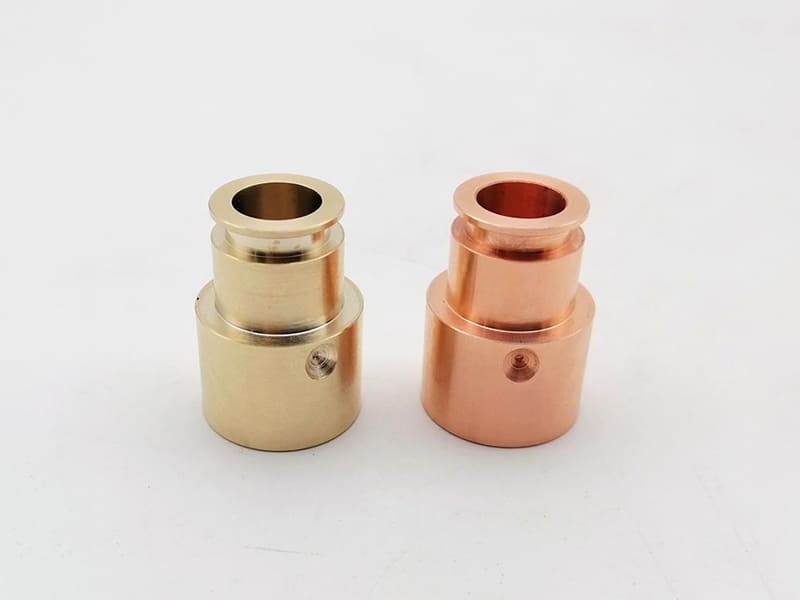
Pregunta a cualquier operario de CNC si prefiere mecanizar un lote de accesorios de latón o componentes de barras colectoras de cobre, y la respuesta será casi siempre el latón; no porque el cobre sea un mal material, sino porque se comporta de forma totalmente diferente ante una herramienta de corte. La elección entre latón y cobre se plantea como una cuestión de ciencia de los materiales, pero en entornos de producción CNC se trata realmente de una cuestión de comportamiento durante el mecanizado. Dos materiales con composiciones químicas similares pueden dar lugar a tiempos de ciclo, patrones de desgaste de las herramientas, acabados superficiales y tasas de desechos radicalmente diferentes.
Este artículo se centra precisamente en esa realidad de la fabricación. La conductividad, la resistencia a la corrosión y la resistencia mecánica son factores importantes, pero también lo son la fiabilidad con la que un material se desbasta, la vida útil de las herramientas y la capacidad de mantener una característica de tolerancia ajustada a lo largo de una tirada de 500 piezas. Comprender cuál es el lugar que ocupan el latón y el cobre en el contexto del mecanizado CNC ayuda a los ingenieros a evitar costosas sustituciones de materiales en fases avanzadas del proceso y ofrece a los equipos de compras una visión más clara de los factores que determinan los costes y los plazos de entrega.
El cobre y el latón desde el punto de vista del mecanizado
La mayoría de las comparaciones de materiales se basan en las fichas técnicas. En el mecanizado CNC, el punto de partida más útil es lo que ocurre en la interfaz entre la herramienta y la viruta, ya que es ahí donde realmente se manifiestan las consecuencias en la producción.
Cobre: por qué una alta conductividad conlleva inconvenientes en el mecanizado
El cobre puro (siendo el C11000 ETP el grado más habitual para el mecanizado) se caracteriza por dos propiedades que plantean problemas en las operaciones de CNC: una ductilidad extremadamente alta y una conductividad térmica muy elevada. El problema de la ductilidad es el más inmediato. En lugar de cortarse limpiamente por delante del filo, el cobre se deforma plásticamente. El material fluye alrededor de la punta de la herramienta, produciendo virutas largas y continuas que no se rompen, se acumulan en el filo y dejan un acabado superficial irregular.
La conductividad térmica añade una segunda complicación. El calor generado en la zona de corte se propaga rápidamente hacia la pieza en lugar de evacuarse junto con la viruta. Esto ablanda el material de forma localizada, aumenta la adherencia entre el cobre y la superficie de la herramienta y acelera la formación de la capa de acumulación (BUE). El resultado es un material que requiere una gestión cuidadosa de los parámetros para mecanizarlo de forma uniforme; no es imposible, pero desde luego no perdona ningún error.
Latón: qué cambia con la adición de zinc
El latón es, fundamentalmente, cobre al que se le ha añadido zinc —normalmente entre un 10 y un 40% en peso, dependiendo de la calidad—. Esa adición modifica el comportamiento metalúrgico de formas que resultan directamente favorables para el mecanizado CNC. El zinc reduce la ductilidad, favorece la localización del cizallamiento durante el corte y rompe el comportamiento de flujo plástico que dificulta el mecanizado del cobre.
El resultado práctico: el latón produce virutas cortas y bien segmentadas. Las fuerzas de corte se estabilizan. Los filos de la herramienta se mantienen más limpios. El acabado superficial es predecible, en lugar de depender de los parámetros. Las calidades de fácil mecanizado, como la C36000, llevan esto aún más lejos con pequeñas adiciones (normalmente plomo o bismuto) que actúan como rompedores de viruta internos, produciendo una formación de viruta controlada y fiable que convierte al latón en la opción predeterminada para el torneado CNC de gran volumen.
| Propiedades (relevantes para el mecanizado) | Cobre puro | Aleación de latón |
|---|---|---|
| Ductilidad | Muy alta | Moderado |
| Maquinabilidad | Deficiente – aceptable | Bueno-excelente |
| Control de chips | Continuo, gomoso | Corto, bien domado |
| Estabilidad del acabado superficial | Difícil | Coherente |
| Tendencia al desgaste de las herramientas | Más alto | Baja |
Cómo influyen las propiedades de los materiales en el comportamiento de corte del CNC
Las propiedades que figuran en una ficha técnica solo son relevantes en la medida en que influyen en lo que ocurre durante el corte. En el caso del latón y el cobre, la relación entre las propiedades del material y el resultado del mecanizado es directa y predecible, una vez que se comprende el mecanismo.
Propiedades mecánicas: la relación entre ductilidad y dureza
Un error común es pensar que los materiales más blandos son más fáciles de mecanizar. El cobre desmiente esta idea de forma contundente. Su combinación de baja dureza y extrema ductilidad hace que el material se deforme por delante del filo de corte, en lugar de fracturarse a lo largo de un plano de cizallamiento. El resultado son fuerzas de corte inestables, untamiento en la interfaz entre la herramienta y la viruta, y una geometría irregular de las características, lo que resulta especialmente problemático en el torneado CNC de tolerancias ajustadas, en el que los diámetros de los orificios y las formas de las roscas deben mantenerse dentro de un margen de ±0,01–0,02 mm a lo largo de toda una serie de producción.
Las aleaciones de latón aumentan la dureza y reducen la ductilidad hasta un rango en el que el cizallamiento controlado sustituye a la deformación plástica. El material se fractura a lo largo de un plano de cizallamiento definido, las fuerzas de corte se vuelven predecibles y la consistencia dimensional mejora sustancialmente. En el caso de un accesorio de precisión con un diámetro interior de 20 mm y una tolerancia H7 (20,000–20,021 mm), el latón mantendrá ese rango en cientos de piezas; el cobre, con la misma tolerancia, requiere una atención mucho mayor durante el proceso.
Conductividad térmica: efectos de la temperatura en la zona de corte
La excepcional conductividad térmica del cobre (~390 W/m·K) plantea un problema que va en contra de lo que cabría esperar. El calor que debería evacuarse con la viruta se dispersa, en cambio, en la pieza de trabajo. La zona de corte nunca alcanza la temperatura necesaria para el ablandamiento térmico controlado de la viruta, pero la superficie de la pieza de trabajo se calienta lo suficiente como para favorecer la adhesión del material a la cara de la herramienta. Se forma el BUE, se desprende de forma intermitente y se lleva consigo material de la herramienta.
El latón conduce el calor de forma menos intensa (~120 W/m·K para el C36000). Se evacúa más calor junto con la viruta, la temperatura de la zona de corte se estabiliza y el desgaste de la herramienta sigue un patrón predecible de desgaste del flanco, en lugar del fallo errático provocado por la adhesión, habitual en el cobre. En entornos de producción en los que los intervalos de cambio de herramienta deben planificarse en lugar de ser reactivos, esta diferencia es significativa desde el punto de vista operativo.
Formación de virutas: donde la diferencia se nota más
La morfología de las virutas es el indicador más claro del comportamiento durante el mecanizado. El cobre produce virutas largas, filamentosas y continuas que se enredan alrededor de la herramienta, la pieza de trabajo y el husillo, lo que aumenta el riesgo de paradas de la máquina, arañazos en la superficie y enredos peligrosos de las virutas en operaciones a alta velocidad. Retirar las virutas de cobre de un centro de torneado que funciona a más de 2.000 RPM es realmente peligroso.
El latón genera virutas cortas, rizadas o rotas que se eliminan fácilmente mediante el flujo de líquido refrigerante o el aire comprimido. Esta única diferencia en la formación de las virutas influye simultáneamente en la calidad del acabado superficial, la vida útil de la herramienta, el tiempo de ciclo y la seguridad del operario.
| Propiedades de los materiales | Cobre | Latón | Impacto del mecanizado CNC |
|---|---|---|---|
| Ductilidad | Muy alta | Moderado | Una alta ductilidad provoca que el material se untue y que las virutas se rompan con dificultad |
| Dureza (Brinell) | ~40-50 HB | ~80–120 HB | Una mayor dureza mejora la estabilidad de corte |
| Conductividad térmica | ~390 W/m·K | ~100–130 W/m·K | Exceso de calor en la pieza de trabajo frente a la zona de corte controlada |
| Fabricación de chips | Continuo, gomoso | Corto, entrecortado | Influye directamente en el acabado de la superficie y en la vida útil de la herramienta |
Latinio frente a cobre: corte CNC: velocidades, avances y desgaste de la herramienta
La diferencia de rendimiento entre el latón y el cobre se hace más evidente al comparar los parámetros de corte reales y el comportamiento del desgaste de las herramientas en las operaciones de producción.
Velocidad de corte y avance: cifras prácticas
El latón admite velocidades de corte significativamente más altas que el cobre. Para el latón de fácil mecanizado C36000 en torneado CNC, son habituales velocidades superficiales de 150-250 m/min con una plaquita de metal duro a F0,10-0,20 mm/rev. Estos parámetros producen virutas estables, fuerzas predecibles y acabados superficiales en el rango de Ra 0,8-1,6 µm sin necesidad de operaciones secundarias.
El cobre (C11000) suele requerir velocidades superficiales de entre 60 y 120 m/min —aproximadamente la mitad de la velocidad del latón— para mantener el control dimensional y un acabado superficial aceptable. Las velocidades de avance deben controlarse con cuidado: si son demasiado altas, favorecen las manchas y la formación de virutas de cobre (BUE); si son demasiado bajas, provocan rozamiento y acumulación de calor. El margen de trabajo es estrecho, y salirse de él da lugar a piezas que requieren reelaboración o que son rechazadas en la inspección. Para una tirada de producción de 1.000 accesorios de precisión, la diferencia en el tiempo de ciclo entre el latón a 200 m/min y el cobre a 90 m/min se traduce directamente en una variación significativa en la programación y los costes.
Mecanismos de desgaste de las herramientas: desgaste por erosión (BUE) en el cobre frente al desgaste abrasivo en el latón
Los modos de fallo de las herramientas difieren entre ambos materiales, y comprender esta diferencia es importante a la hora de definir la estrategia de herramientas.
En el mecanizado del cobre, el mecanismo de fallo predominante es la acumulación de material en el filo. La afinidad química del cobre con la mayoría de los materiales de las herramientas hace que se adhiera de forma intermitente al filo de corte. Este material acumulado acaba fracturándose y arrastrando consigo fragmentos del filo de la herramienta. La geometría del filo de corte se degrada de forma no lineal: las herramientas no se desgastan gradualmente, sino que fallan de forma repentina. Esto hace que los intervalos de cambio de herramienta sean difíciles de predecir y que resulte más complicado mantener el rendimiento en la primera pasada.
El desgaste de las herramientas al mecanizar latón se debe principalmente al desgaste controlado de los flancos, un proceso gradual y predecible que permite a los talleres establecer intervalos fiables para el cambio de herramientas. Una plaquita que mecaniza 300 piezas de latón antes de alcanzar su límite de desgaste mecanizará de forma constante entre 280 y 310 piezas. Esta misma previsibilidad en el cobre es poco habitual sin una supervisión rigurosa.
La selección de herramientas también varía. El cobre se beneficia del uso de herramientas de carburo sin recubrimiento o con recubrimiento de PVD, de aristas afiladas y con una geometría de ranura pulida para minimizar la adhesión. El latón es compatible con una amplia gama de calidades de carburo; los recubrimientos de TiN y TiAlN funcionan bien, y la geometría de la herramienta es menos crítica, ya que la adhesión no es la principal causa de fallo.
Acabado superficial y estabilidad dimensional durante el corte
El acabado superficial depende directamente del comportamiento durante el corte. Las piezas de cobre mecanizadas sin parámetros optimizados suelen presentar marcas de arrastre, microdesgarros y valores de Ra inconsistentes entre piezas: un valor de Ra de 1,6 µm puede pasar a ser de 3,2 µm o incluso peor si los parámetros varían ligeramente o si se acumula material de corte (BUE) en el filo de la herramienta. En aplicaciones que requieren un acabado estético uniforme o especificaciones de Ra muy estrictas, esta variabilidad supone una carga adicional para la inspección.
El latón ofrece de forma constante un Ra de 0,8 a 1,6 µm en torneado y un Ra de 1,6 a 3,2 µm en fresado en condiciones de producción estándar. El acabado superficial es lo suficientemente estable como para que los resultados del primer artículo se mantengan a lo largo de toda la serie de producción, lo que convierte al latón en el material preferido para accesorios de precisión, conectores y componentes de instrumentación en los que tanto el aspecto como la precisión dimensional son importantes.
| Aspecto | Cobre | Latón |
|---|---|---|
| Velocidad de corte (típica) | 60-120 m/min | 150-250 m/min |
| Tolerancia en la velocidad de avance | Estrecho | Ancho |
| Riesgo de borde acumulado | Alta | Bajo |
| Previsibilidad del desgaste de las herramientas | Pobre | Bien |
| Uniformidad del acabado superficial | Exigente | Estable |
Mecanizabilidad: por qué el latón ofrece mejores prestaciones que el cobre en la producción
Las clasificaciones de maquinabilidad existen por una razón, y la diferencia entre el latón y el cobre no es insignificante. El latón de maquinabilidad libre C36000 tiene una clasificación de maquinabilidad de aproximadamente 100% (el estándar de referencia). El cobre ETP C11000 suele tener una clasificación de entre 20 y 30%. Esa diferencia refleja la experiencia real en la producción, no predicciones teóricas.
Qué significa la brecha de maquinabilidad en el taller
La física que explica esta diferencia es la relación entre ductilidad y cizallamiento descrita anteriormente, pero su manifestación en el taller es sencilla: el latón es predecible y el cobre no. Los operarios que trabajan habitualmente con ambos materiales describen el cobre como “dependiente de la experiencia”, lo que significa que los resultados dependen en gran medida de la capacidad del operario para responder en tiempo real a la variación de los parámetros, la formación de BUE y el enredo de virutas. El latón, por el contrario, ofrece un comportamiento constante en todos los turnos y con todos los operarios, que es precisamente lo que requieren las células de torneado automatizadas CNC y los tornos con alimentación de barra.
Para los ingenieros que especifican los materiales de piezas CNC a medida, esto se traduce en riesgos concretos. Es posible fabricar una pieza de cobre con una tolerancia de ±0,015 mm en un orificio de 15 mm, pero requiere una supervisión más estrecha del proceso, unos plazos de cambio de herramientas más ajustados y, probablemente, más controles de inspección que una pieza equivalente de latón. Esa gestión adicional del proceso tiene un coste, aunque no aparezca en la partida de materiales del presupuesto.
Tiempo de ciclo, riesgo de desperdicio e idoneidad para la automatización
Los aspectos económicos de la producción refuerzan la preferencia por el latón. Los tiempos de ciclo más cortos, gracias a las mayores velocidades de corte permitidas, junto con una vida útil de las herramientas más larga y predecible y unos índices de desechos más bajos, reducen el coste por pieza, incluso cuando el latón tiene un sobrecoste como materia prima frente a ciertas formas de cobre.
Para el torneado automatizado CNC —especialmente en operaciones con alimentación de barras que se realizan durante la noche o sin personal— el latón es la opción más sensata por defecto para los componentes que no requieren la conductividad del cobre. Los problemas de proceso derivados de la formación de BUE o del enredamiento de virutas en el cobre pueden paralizar una célula durante horas; el latón funciona de forma continua sin ese riesgo.
| Factor | Cobre | Latón |
|---|---|---|
| Índice de maquinabilidad | ~20–30% | ~100% (C36000) |
| Tiempo de ciclo | Más largo | Más breve |
| Estabilidad del proceso | Sensible | Robusto |
| Riesgo de desecho | Más alto | Baja |
| Idoneidad para la automatización | Limitado | Excelente |
Comportamiento frente a la corrosión y consideraciones tras el mecanizado
El rendimiento de corte no es el único factor a tener en cuenta a la hora de seleccionar un material. El comportamiento frente a la corrosión y el estado de la superficie tras el mecanizado influyen en la fiabilidad a largo plazo de la pieza; y, tanto en el caso del latón como del cobre, el estado de la superficie mecanizada afecta directamente al comportamiento del material durante su uso.
Oxidación del cobre y sensibilidad superficial
El cobre recién mecanizado es químicamente reactivo. En contacto con el aire, se forma rápidamente óxido en la superficie, y la contaminación provocada por los residuos del líquido refrigerante o por la manipulación acelera la decoloración y la aparición prematura de pátina. En aplicaciones decorativas o arquitectónicas, esto es previsible y, a menudo, deseable. Sin embargo, en contactos eléctricos de precisión o componentes de calidad óptica, supone un problema.
Los defectos superficiales derivados del mecanizado —bordes desgarrados, material arrastrado, fragmentos residuales de BUE— aumentan la superficie efectiva y crean zonas propicias para la oxidación. Las piezas que son dimensionalmente aceptables pueden, aun así, no superar las pruebas funcionales si el estado de la superficie es deficiente. Por este motivo, los componentes de cobre suelen requerir un pulido o un recubrimiento protector inmediatamente después del mecanizado, lo que aumenta los costes y los plazos de entrega.
Riesgo de deszincificación en el latón: ¿qué es lo que realmente la provoca?
El principal problema de corrosión del latón es la deszincificación: la lixiviación selectiva del zinc de la matriz de la aleación, lo que deja una estructura porosa rica en cobre con una resistencia mecánica reducida. Conviene ser específico sobre cuándo se produce realmente este fenómeno, ya que a menudo se exagera su importancia como riesgo general.
La deszincificación requiere unas condiciones específicas: exposición prolongada a agua rica en cloruro (sobre todo en instalaciones de fontanería con agua blanda y ligeramente ácida), temperaturas elevadas por encima de unos 60 °C y condiciones de estancamiento o de bajo caudal. En entornos industriales secos normales, instalaciones en interiores o exposición a la atmósfera, la deszincificación no supone un problema práctico para la mayoría de las aleaciones de latón.
El mecanizado CNC puede influir en ello de forma indirecta. Un acabado superficial rugoso, las microfisuras provocadas por parámetros agresivos o la tensión de tracción residual derivada de las elevadas fuerzas de corte pueden crear puntos de inicio en los que la corrosión avanza más rápidamente en entornos propicios. Para los accesorios de fontanería y los componentes de manejo de fluidos en entornos con riesgo conocido de deszincificación, las calidades de latón DZR (normalmente con una adición de arsénico de 0,02–0,06%) son la especificación adecuada.
Opciones de tratamiento superficial para ambos materiales
Las opciones de acabado tras el mecanizado varían en función del material y la aplicación. Los componentes de cobre suelen someterse a uno de estos tres tratamientos: laca transparente protectora para piezas decorativas, estañado (3-10 µm) para superficies de contacto eléctrico en las que la formación de óxido aumentaría la resistencia de contacto, o niquelado para componentes industriales que requieren tanto resistencia a la corrosión como al desgaste. Las piezas de latón pueden someterse a un recubrimiento de níquel, a una pasivación con cromato o a un recubrimiento en polvo para aplicaciones en exteriores o en entornos hostiles. En el caso de los componentes de latón mecanizados con precisión que se utilizan tal cual, sin tratamiento adicional, en entornos interiores, no suele ser necesario ningún tratamiento superficial.
| Factor | Cobre | Latón |
|---|---|---|
| Comportamiento natural frente a la corrosión | Oxidación, pátina | Generalmente resistente |
| Riesgo principal | Oxidación impulsada por la superficie | Deszincificación (entornos específicos) |
| Influencia de la superficie CNC | Alta | Moderado |
| Necesidades habituales de acabado | Recubrimiento de estaño y níquel, laca | Con recubrimiento o tal y como ha salido de la máquina |
Calidades habituales de cobre y latón en el mecanizado CNC
La elección del grado dentro de cada familia de materiales es casi tan importante como la propia decisión entre el latón y el cobre. Las diferentes aleaciones de una misma familia pueden comportarse de forma muy distinta durante la producción.
Calidades de cobre: C11000 y sus limitaciones de mecanizado
El C11000 (cobre electrolítico de paso corto, ETP) constituye la mayor parte de los componentes de cobre mecanizados. Ofrece una conductividad eléctrica de ~100% IACS y una conductividad térmica de ~390 W/m·K, propiedades que ninguna aleación de latón puede igualar. Sin embargo, el mecanizado del C11000 requiere el cumplimiento riguroso de los parámetros y el uso de las herramientas descritos a lo largo de este artículo. Hay que prever velocidades de corte más bajas, una gestión cuidadosa de las virutas y, probablemente, un acabado secundario para cualquier especificación de acabado superficial inferior a Ra 1,6 µm.
El C10100 (cobre electrónico libre de oxígeno, OFE) ofrece una pureza y una conductividad ligeramente superiores, pero se mecaniza de forma similar al C11000. La pequeña diferencia en la composición no altera las dificultades de mecanizado; la elección entre el C11000 y el C10100 viene determinada por los requisitos de conductividad o de contaminación de la aplicación.
Calidades de latón: C26000, C36000 y la elección adecuada para la producción
La selección del tipo de latón implica un verdadero equilibrio entre la conformabilidad y la maquinabilidad.
C26000 (Latón para cartuchos, 70/30): Cobre 70%, zinc 30%. Buena conformabilidad: adecuado para piezas que requieren tanto mecanizado como conformado en frío, como los componentes estampados y mecanizados. La maquinabilidad es moderada; se mecaniza notablemente mejor que el cobre, pero no alcanza la productividad del C36000.
C36000 (latón de fácil mecanizado, 61,5/35,5/3): La adición de aproximadamente 3% de plomo (o bismuto en las variantes sin plomo) crea inclusiones microscópicas internas que favorecen la ruptura de la viruta. El C36000 es el referente en cuanto a maquinabilidad del CNC: altas velocidades de corte, formación de virutas limpias, excelente acabado superficial y larga vida útil de las herramientas. Es la especificación por defecto para piezas torneadas de precisión, accesorios, válvulas y conectores fabricados en tornos CNC y centros de torneado con alimentación de barra.
C26200 y C28000 (Muntz Metal): Un mayor contenido de zinc (40%+) mejora la maleabilidad en caliente y reduce los costes, pero conlleva un mayor riesgo de deszincificación. Por lo general, se evita su uso en aplicaciones en contacto con fluidos que no cuenten con tratamiento DZR.
| Grado | Tipo de material | Maquinabilidad | Aplicaciones típicas de CNC |
|---|---|---|---|
| C11000 | Cobre puro (ETP) | Bajo (~20–30%) | Contactos eléctricos, barras colectoras, disipadores de calor |
| C26000 | Latón 70/30 | Moderado (~60%) | Componentes conformados y mecanizados |
| C36000 | Latón de fácil mecanizado | Excelente (~100%) | Accesorios de precisión, válvulas, piezas torneadas de gran volumen |
Cómo elegir entre latón y cobre para las piezas CNC
El marco de decisión resulta sencillo una vez que se establecen los requisitos de conductividad, ya que ese único factor suele determinar si el cobre es necesario o si simplemente se da por supuesto.
Empecemos por la conductividad: ¿es realmente necesario el cobre?
Si la aplicación requiere la máxima conductividad eléctrica —contactos conductores de corriente, barras colectoras, terminales eléctricos con alta densidad de corriente—, el cobre es la opción adecuada, independientemente de la dificultad de mecanizado. La conductividad eléctrica del latón (aprox. 25–30% IACS para el C36000) no puede sustituir a la del C11000 (aprox. 100% IACS) en estas aplicaciones, y ninguna ventaja de mecanizado compensa esa diferencia funcional.
Del mismo modo, en el caso de los componentes de gestión térmica —disipadores de calor, placas de refrigeración, estructuras de interfaz térmica—, la conductividad térmica del cobre, de aproximadamente 390 W/m·K, frente a la del latón, de aproximadamente 120 W/m·K, suele ser decisiva. Si los requisitos de rendimiento térmico se han calculado basándose en las propiedades del cobre, la sustitución por latón altera el análisis térmico y puede invalidar el diseño.
Cuando la conductividad no es el requisito principal
Para la mayoría de las piezas mecánicas de latón —racores, válvulas, colectores, componentes de instrumentación, herrajes decorativos, carcasas—, la conductividad es secundaria o irrelevante. En estas aplicaciones, los argumentos a favor del latón desde el punto de vista de la fabricación son convincentes. Los tiempos de ciclo más cortos (a menudo entre un 40 y un 60 % más rápidos), el menor desgaste de las herramientas, el acabado superficial predecible y la mejor compatibilidad con la automatización reducen el coste por pieza, incluso cuando el latón tiene un precio ligeramente superior.
Las piezas con tolerancias ajustadas son más seguras en latón. Un agujero de 12 mm con una tolerancia de ±0,010 mm en una serie de 500 piezas es una operación de producción estándar en C36000. En el caso del cobre, lograr la misma tolerancia de forma constante requiere controles de proceso más estrictos, un seguimiento más frecuente de las herramientas y aceptar una tasa de rechazo más elevada, lo que supone un coste adicional que no se refleja en el precio del material.
Tabla de decisiones: Selección de materiales en función de la aplicación
| Escenario de aplicación | Material preferido | Fundamentos técnicos |
|---|---|---|
| Contactos eléctricos, barras colectoras | Cobre (C11000) | Conducibilidad máxima requerida |
| Disipadores térmicos, vías térmicas | Cobre (C11000) | El rendimiento térmico es lo más destacado |
| Accesorios de precisión, válvulas | Latón (C36000) | Mecanizado estable, acabado uniforme |
| Torneado CNC de gran volumen | Latón (C36000) | Tiempo de ciclo y compatibilidad con la automatización |
| Piezas mecánicas de tolerancia ajustada | Latón (C36000) | Menor riesgo de desperdicio, proceso predecible |
| Componentes cosméticos y decorativos | Latón | Aspecto uniforme, acabado sencillo |
Conclusión
El latón y el cobre cumplen funciones diferentes en el mecanizado CNC, y la elección entre ambos merece un mayor rigor técnico del que suelen permitir las preferencias predeterminadas en cuanto a materiales. El cobre se impone en aquellas aplicaciones en las que la conductividad o el rendimiento térmico son el requisito principal de diseño; en esos casos, ninguna aleación de latón puede sustituirlo. Fuera de esas aplicaciones, sin embargo, los argumentos a favor del latón para el mecanizado son sólidos: mayores velocidades de corte, mejor control de virutas, desgaste predecible de las herramientas, acabado superficial uniforme y menores índices de desechos se traducen en ventajas reales en cuanto a costes y plazos en volúmenes de producción.
Para los ingenieros y los equipos de compras, el enfoque más fiable consiste en evaluar primero la elección entre el latón y el cobre en función de los requisitos funcionales reales y, a continuación, en función de las limitaciones de fabricación. Cuando la conductividad no es un factor crítico, el latón suele ofrecer mejores resultados en todos los parámetros que importan en la producción: tiempo de ciclo, coste de las herramientas, rendimiento y fiabilidad en la entrega. Cuando el cobre es realmente necesario, los retos de mecanizado son manejables, pero deben planificarse con antelación, y no descubrirse durante la inspección del primer artículo.
FAQ
¿Es más fácil mecanizar el latón que el cobre con el proceso CNC?
Sí, de forma significativa. La razón no es la dureza, sino la ductilidad y el comportamiento al cizallamiento. El latón forma virutas cortas y controladas y genera fuerzas de corte estables, lo que permite velocidades de corte entre 1,5 y 2 veces superiores a las del cobre. La extrema ductilidad del cobre provoca una deformación plástica delante de la herramienta, lo que da lugar a virutas continuas, acumulación de material en el filo y una superficie irregular. En operaciones prácticas de CNC, el latón es predecible; el cobre, en cambio, requiere una gestión activa.
¿Por qué el cobre provoca el desgaste de las herramientas en el mecanizado de CNC?
El cobre provoca desgaste principalmente por adhesión, más que por abrasión. Su afinidad química con el carburo y los materiales de herramientas HSS favorece la soldadura intermitente del cobre al filo de corte, lo que da lugar a la formación de bordes acumulados, fracturas y arrastra consigo fragmentos del recubrimiento del filo o del sustrato. Su elevada conductividad térmica también ablanda la zona de corte, lo que aumenta la transferencia de material hacia la cara de la herramienta y acelera este ciclo de adhesión.
¿Qué material ofrece un mejor acabado superficial en el mecanizado del CNC?
El latón ofrece sistemáticamente un acabado superficial mejor y más reproducible en condiciones de producción estándar. La formación controlada de virutas y las fuerzas de corte estables mantienen los valores de Ra en el intervalo de 0,8 a 1,6 µm en el torneado sin necesidad de un acabado secundario. El cobre puede alcanzar acabados finos, pero requiere herramientas optimizadas, parámetros conservadores y, a menudo, pasos de pulido, lo que aumenta el coste y la complejidad del proceso.
¿Es el latón adecuado para aplicaciones eléctricas?
Para aplicaciones que requieren una conductividad moderada —conectores, terminales, carcasas y componentes en los que la resistencia mecánica es tan importante como la conductividad—, el latón es una opción adecuada. El C36000 ofrece una conductividad de ~25–30% IACS, adecuada para numerosas aplicaciones de conectores y carcasas. Para componentes conductores de corriente en los que la máxima conductividad es la base del diseño, el cobre sigue siendo la elección acertada.
¿Cómo influye la elección del material en el coste de las piezas CNC?
La selección de materiales influye en el coste mucho más allá de la línea de materias primas. El cobre aumenta el tiempo de ciclo, el desgaste de las herramientas, el esfuerzo de inspección y el riesgo de desperdicio, factores que se suman al coste total de la pieza. El latón permite un mecanizado más rápido, una vida útil de las herramientas más larga y predecible, y una calidad estable, lo que reduce el coste por unidad, especialmente en volúmenes medios y altos. Para los equipos de compras que elaboran presupuestos de piezas, estos efectos derivados suelen ser más importantes que la propia diferencia de precio del material.


