
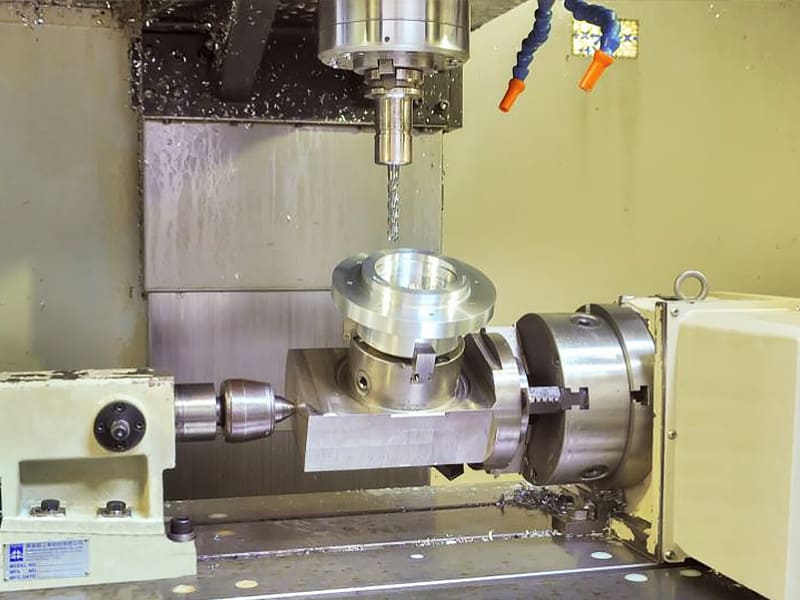
Bei der 4-Achsen-CNC-Bearbeitung handelt es sich um ein Verfahren, bei dem sich das Schneidwerkzeug oder das Werkstück um eine zusätzliche Achse – in der Regel die A-Achse – drehen kann, während es sich gleichzeitig entlang der X-, Y- und Z-Achse bewegt. Diese zusätzliche Drehbewegung ermöglicht es, mehrere Seiten eines Werkstücks in einer einzigen Aufspannung zu bearbeiten, was die Genauigkeit verbessert und die Bearbeitungszeit verkürzt.
In der modernen Fertigung ist diese Fähigkeit von Bedeutung, da viele Bauteile mittlerweile Merkmale an ihrem Umfang oder auf mehreren Flächen aufweisen.
Im Vergleich zur 3-Achs-Bearbeitung lassen sich diese Geometrien mit 4-Achs-Anlagen effizienter bearbeiten. Im Vergleich zur 5-axis-Bearbeitung bietet sie viele der gleichen Vorteile, jedoch bei geringeren Kosten und einfacherer Programmierung, was sie für viele Ingenieurteams zu einer praktischen Zwischenlösung macht.
Dieser Leitfaden richtet sich an Ingenieure, Konstrukteure und Beschaffungsmanager, die sich ein klares und praxisnahes Verständnis der 4-Achsen-CNC-Bearbeitung aneignen möchten. Wir erläutern, wie dieses Verfahren funktioniert, wo es zwischen 3-Achsen- und 5-axis-Systemen einzuordnen ist, welche Toleranzen zu erwarten sind und welche Arten von Bauteilen am meisten von diesem Verfahren profitieren.
Grundlagen der 4-Achsen-Bearbeitung mit CNC
Was ist eine 4-Achsen-CNC-Maschine?
-
VMC: Drehtisch auf dem Arbeitstisch, ideal für kleinere Teile und einfachere Aufspannungen.
-
HMC: Der Drehtisch ist vertikal montiert, was den Spanabtransport bei schwereren Werkstücken oder längeren Bearbeitungsvorgängen verbessert.
-
Seitenbearbeitung ohne Umspannen
-
Radiales oder spiralförmiges Fräsen an zylindrischen Flächen
-
Mehrseitige Bearbeitung in einer Aufspannung, wodurch Toleranzfehler reduziert werden
Indexierung vs. simultane 4-Achsen-Bearbeitung (3+1 vs. kontinuierliche 4-Achsen-Bearbeitung)
3+1 Achsen (4-Achsen-Indexierung)
-
Bohrungen an mehreren Seiten bearbeiten
-
Taschen- oder Schlitzvorrichtungen am Umfang
-
Manuelle oder automatische Neuausrichtung von Teilen wird durch programmierte Indexierung ersetzt
Kontinuierlich 4-achsig (simultan)
-
Helix- oder Spiralbearbeitung
-
Turbinenähnliche Konturen
-
Zylindrische Gravur
-
Fräsen von Nockenwellen oder komplexen Krümmungen
Wichtige Maschinenkomponenten einer CNC-4-Achsen-Fräsmaschine
-
Spindel: Sorgt für hohe Schneidkraft und gewährleistet die Steifigkeit bei der mehrseitigen Bearbeitung.
-
Drehtisch (A-Achse): Das Herzstück der 4-Achsen-Fähigkeit; ihre Genauigkeit wirkt sich direkt auf die Winkelpositionierung und die Toleranzen an mehreren Flächen aus.
-
Servomotoren und Antriebe: Steuern Sie sowohl lineare als auch rotatorische Bewegungen mit hoher Präzision.
-
CNC-Steuerung (Fanuc, Siemens, Heidenhain): Interpretiert G-Code, verwaltet 3+1- oder Simultanbewegungen und gleicht die Kinematik der Drehachsen aus.
-
Tool Magazine (ATC): Ermöglicht automatische Werkzeugwechsel für die unterbrechungsfreie Bearbeitung aus verschiedenen Winkeln.
-
Arbeitskoordinatensystem (G54, G55 usw.): Legt feste Bezugspunkte für die mehrseitige Bearbeitung fest.
-
Kalibrierung der rotierenden Mittellinie: Stellt sicher, dass der Werkzeugweg korrekt auf die Drehachse ausgerichtet ist, um Toleranzfehler bei der Indexierung oder bei der kontinuierlichen Bearbeitung zu vermeiden.
Werkstückspannung, Vorrichtungsbau und Koordinatensysteme in der 4-Achsen-Bearbeitung
Spannstrategien für 4-Achsen-Maschinen vom Typ CNC
• Drei- und Vierbackenfutter
-
Selbstzentrierende Spannfutter ermöglichen ein schnelles Spannen.
-
Unabhängige Vierbackenfutter ermöglichen eine Feinjustierung bei exzentrischen Werkstücken oder unregelmäßigen Formen.
• Vorrichtungen mit Drehtisch
• V-Blöcke und Spannzangenhalterungen
-
V-Blöcke verhindern ein Verdrehen und sorgen für die Aufrechterhaltung der axialen Ausrichtung.
-
Spannzangen sorgen für einen gleichmäßigen Spanndruck und eine hervorragende Rundlaufgenauigkeit.
• Weiche Backen
Auswahl von Spannvorrichtungen für dünnwandige oder längsachsige Bauteile
-
Dünnwandige Teile erfordern eine gleichmäßige Einspannung, um Verformungen zu vermeiden; dabei sind weiche Spannbacken oder maßgefertigte Spannvorrichtungen vorzuziehen.
-
Lange Werkstücke benötigen eine axiale Abstützung (Reitstock, Lünette), um ein Verbiegen während der Drehung zu verhindern.
-
Bei Bauteilen, bei denen ein geringer Rundlauf eingehalten werden muss – z. B. ±0,01 mm oder sogar ±0,005 mm –, sind die Wiederholgenauigkeit und die Steifigkeit der Spannvorrichtung von entscheidender Bedeutung. Eine unzureichende Spannvorrichtung ist häufig die Hauptursache für sich summierende Toleranzfehler bei der 4-Achsen-Bearbeitung.
Nullpunktsysteme, Ausrichtung und Einstellung des Drehzentrums
• Werkstückversätze (G54–G59)
-
Stellen Sie G54 auf den Drehpunkt oder auf einen Referenzpunkt ein.
-
Verwenden Sie G55, G56… für alternative Befestigungspositionen oder eine Neuausrichtung.
-
Legen Sie den Nullpunkt der A-Achse so fest, dass die Hauptfläche des Werkstücks senkrecht zur Spindel steht.
• Häufige Ursachen für Positionierungsfehler
-
Versatz der Drehachse: Schon eine Verschiebung um 0,02 mm führt zu einer Verzerrung der Winkelmerkmale.
-
Exzentrizität des Teils zur Mittellinie der A-Achse: führt zu unterschiedlichen Wandstärken oder uneinheitlichen Durchmessern.
-
Koaxialitätsfehler: wenn Spannvorrichtungen oder weiche Spannbacken nicht direkt an Ort und Stelle bearbeitet werden.
-
Neigung oder Winkelabweichung im Drehzapfen oder im Drehtisch.
• Verfahren zur Kalibrierung und Überprüfung
-
Prüfstangen zur Überprüfung der axialen Ausrichtung und des Rundlaufs
-
Messuhren zum Abtasten des Drehtisches oder zum Überprüfen der Neigung des Drehzapfens
-
Laser-Werkzeugmessgeräte oder Messtaster zur Festlegung präziser Versätze
-
Indikator-Schleifen zur Überprüfung der Wiederholgenauigkeit nach Klemm-/Entklemmzyklen
Minimierung der Fehlerakkumulation bei der Mehrseitenbearbeitung
• Thermische Verformung
-
Lassen Sie die Maschine vor der Endbearbeitung ihre thermische Stabilität erreichen.
-
Sorgen Sie für einen gleichmäßigen Kühlmittelfluss und vermeiden Sie plötzliche Temperaturschwankungen.
• Klemmkraft und Verformung
-
Verwenden Sie weiche Backen, breitere Spannflächen oder Stufbacken.
-
Ziehen Sie für besonders empfindliche Bauteile Vakuumhalterungen in Betracht.
• Restspannungen
-
Eine Spannungsarmglühbehandlung oder ein Grobschliff + natürliche Alterung tragen zur Stabilisierung der Geometrie bei.
-
Eine symmetrische Bearbeitung um die Achse des Werkstücks verringert Verformungen.
• Verringerung der Indexverschiebung (Winkelversatz)
-
Verwenden Sie Spannvorrichtungen mit hoher Wiederholgenauigkeit (wenn möglich ±0,005 mm).
-
Vermeiden Sie schwere, unausgewogene Teile, die die A-Achse ungleichmäßig belasten.
-
Führen Sie Messroutinen durch, um die Bezugsebene nach dem Indexieren erneut zu überprüfen.
• Kontrolle der Koaxialität, des Rundlaufs und der Parallelität
-
Maschinenbacken oder Spannvorrichtungen sind so anzubringen, dass der Rundlauffehler minimiert wird.
-
Führen Sie nach der letzten Indexbewegung die Endbearbeitungsdurchgänge durch.
-
Verwenden Sie die Abtastung, um geringfügige Positionsfehler auszugleichen.
Werkzeugwege und Prozessparameter für die 4-Achsen-Bearbeitung mit CNC
4.1 CAM-Strategien für eine 4-Achsen-Fräsmaschine vom Typ CNC
● Drehbearbeitung
-
Zylindrische oder rohrförmige Teile
-
Spiralförmige Nuten
-
Dekorative oder funktionale Muster, die sich um einen Schaft winden
● Zerspanung
-
Schräge Wände
-
Fasen
-
Dünnwandige Bauteile
● Spirale transformieren / Zwischen Kurven transformieren
-
Rundungen an Turbinenschaufeln
-
Tragflächenübergänge
-
Durchgehende dekorative Oberflächen
● Umgebrochene Werkzeugwege
-
Logos
-
Textgravur
-
Kleine, feine Details an runden Teilen
● Typische Beispiele für die 4-Achsen-Bearbeitung
-
Spiralförmige Seitenbearbeitung für Fluidkomponenten oder dekorative Spiralen
-
Zylindrisches Profilieren von Wellen und Rollen
-
Indexierung und kontinuierliche Bearbeitung von Laufrädern oder vielflächigen Bauteilen
Zerspanungsparameter und Werkzeugauswahl
● Aluminiumlegierungen (6061 / 7075)
-
Spindeldrehzahl: 12.000–24.000 U/min
-
Vorschub pro Zahn: 0,03–0,08 mm/Zahn
-
Radiales DOC: 0,2–0,5 × D Anmerkungen: Aluminium führt Späne während der Drehung problemlos ab. Halten Sie die Werkzeuge scharf, um ein Rattern zu vermeiden.
● Edelstahl (304 / 316 / 17-4PH)
-
Spindeldrehzahl: 2.500–6.000 U/min
-
Vorschub pro Zahn: 0,01–0,03 mm/Zahn
-
Radiales DOC: 0,1–0,2 × D Anmerkungen: Bei Edelstahl neigt die Oberfläche dazu, Aufbauschneiden zu bilden. Verwenden Sie einen gleichmäßigen Kühlmittelstrom, um die Temperatur zu stabilisieren.
● Titanlegierung (Ti-6Al-4V)
-
Spindeldrehzahl: 1.500–4.000 U/min
-
Vorschub pro Zahn: 0,02–0,05 mm/Zahn
-
Radiales DOC: 0,05–0,15 × D Anmerkungen: Titan weist eine geringe Wärmeleitfähigkeit auf. Eine Luftkühlung oder eine Kühlmittelzufuhr durch die Spindel wird dringend empfohlen.
● Technische Kunststoffe (PEEK, PC, Nylon)
-
Spindeldrehzahl: 8.000–18.000 U/min
-
Vorschub pro Zahn: 0,04–0,10 mm/Zahn Anmerkungen: Kunststoffe können beim kontinuierlichen Rotationsschneiden schmelzen. Verwenden Sie hochscharfe Werkzeuge und achten Sie auf die Wärmeentwicklung.
Besondere Aspekte beim kontinuierlichen 4-Achsen-Schneiden
-
Den Werkzeugüberstand so kurz wie möglich halten
-
Ziehen Sie das Klettern beim Fräsen vor, um das Flattern der Wand zu verringern
-
Verwenden Sie Werkzeuge mit weniger Schneiden, um den Spanabtransport zu verbessern
-
Bei Titan oder Edelstahl sollten Sie lange, ununterbrochene Schneidvorgänge vermeiden, um die thermische Drift zu begrenzen.
Überlegungen zur Oberflächenbeschaffenheit und zum Spanabtransport
● Steuerung der Muschelhöhe
-
Die Höhe der Muschel unterhalb von … halten 0,02–0,05 mm
-
Stabile Drehzahl der A-Achse aufrechterhalten
-
Verringern Sie die Durchbiegung des Werkzeugs durch Verwendung eines steiferen Werkzeughalters
● Späneabtransport und Kühlung
-
Kühlmittelzufuhr durch die Spindel → am besten geeignet für Stahl und tiefe Nuten
-
Luftstrahl → hervorragend geeignet für Aluminium und Kunststoffe; verhindert einen Temperaturanstieg
-
Kühlmittelflut → üblich, jedoch weniger wirksam, wenn sich das Werkstück schnell dreht
● Häufige Fehler bei der 4-Achsen-Bearbeitung und deren Lösungen
-
Seitliches Flattern
-
Durch Wärmeentwicklung verursachte Verjüngung
-
Rundlaufabweichung (Rundlauf)
Erreichbare Toleranzen, Oberflächenbeschaffenheit und Qualitätskontrolle
Typische Toleranzen, die mit einem 4-Achsen-Vertikalbearbeitungszentrum vom Typ CNC erreichbar sind
● Einmalige Einrichtung (kontinuierlich oder simultan in 4 Achsen)
-
Typische geometrische Toleranz: ±0,005-0,02 mm
-
Eignet sich für gut aufgespannte, mittellange Wellen, dünnwandige zylindrische Teile und rotationssymmetrische Merkmale.
-
Vorteil: Nur eine Einrichtung, keine Indexierungsfehler, konsistente Ausrichtung der A-Achse.
● Mehrfachindexierung (3+1 Achsen)
-
Typische geometrische Toleranz: ±0,01–0,03 mm
-
Etwas geringere Genauigkeit aufgrund der Wiederholgenauigkeit des Drehtisches und der Befestigung.
-
Ideal für komplexe Teile mit mehreren Flächen oder Merkmale, die aus einer einzigen Ausrichtung nicht zugänglich sind.
● Vergleich mit 3-Achsen- und 5-Achsen-Bearbeitung
-
3-Achsen: Eingeschränkt auf die Bearbeitung von Seitenwänden; bei komplexen Geometrien sind mehrere Einrichtvorgänge erforderlich; Toleranzen ähnlich wie bei der 4-Achsen-Bearbeitung mit Mehrfachindexierung.
-
5-axis: Erzielt bei ähnlichen Merkmalen aufgrund der gleichzeitigen Neigung eine Genauigkeit von ±0,002–0,01 mm; eignet sich besser für Hinterschneidungen und komplexe Kurven.
-
4-Achsen: Liegt hinsichtlich Leistungsfähigkeit und Kosteneffizienz zwischen 3-Achsen- und 5-axis-Systemen; ideal für zylindrische und mehrseitige prismatische Werkstücke, ohne die Komplexität einer vollständigen 5-axis-Kinematik.
Einfluss von Drehung, Klemmung und Werkzeugdurchbiegung auf die Genauigkeit
● Werkzeugüberhang und Durchbiegung
-
Lange oder schlanke Schneidwerkzeuge, die an tiefen oder dünnen Werkstückstellen eingesetzt werden, neigen zum Verbiegen, was sich auf die Oberflächengüte und die Maßgenauigkeit auswirkt.
-
Zu den Ausgleichsstrategien gehören die Verringerung des Werkzeugüberhangs, die Verwendung von Werkzeugen mit größerem Durchmesser oder höherer Steifigkeit sowie die Anpassung der Vorschubgeschwindigkeiten.
● Effekte der Drehachse
-
Hohe Geschwindigkeiten der A-Achse können Schwingungen auslösen, insbesondere bei dünnwandigen oder langen Werkstücken.
-
Ein angemessenes Verhältnis zwischen Spindeldrehzahl und Vorschub sorgt für Stabilität und minimiert Ruckeln oder Kegelbildung.
● Spannen und Befestigen
-
Ein zu festes Anziehen kann dünne Wände oder Wellen verformen; ein zu lockeres Anziehen führt unter Schnittkräften zu Bewegungen.
-
Weiche Spannbacken, V-Blöcke und Reitstockstützen tragen dazu bei, die Koaxialität aufrechtzuerhalten und den Rundlauf zu verringern.
● Vorschub- und Schnittkorrektur
-
CNC-Systeme können die Werkzeugdurchbiegung durch Anpassung der programmierten Bahn ausgleichen.
-
Einige CAM-Systeme ermöglichen adaptive Vorschubstrategien in Echtzeit, um eine konstante Spanbelastung aufrechtzuerhalten und gleichzeitig durch Durchbiegung verursachte Fehler zu reduzieren.
Prüfung und Verifizierung von 4-Achsen-Bearbeitungsteilen
● CMM und Bezugspunktausrichtung
-
Koordinatenmessgeräte (CMM) werden häufig zur Prüfung von Merkmalen mit mehreren Flächen eingesetzt.
-
Wichtige Schritte:
-
Legen Sie den Primärbezugspunkt im Drehzentrum fest.
-
Richten Sie sekundäre Merkmale mithilfe der Arbeitsversätze G54/G55 aus.
-
Führen Sie eine Mehrfachprüfung in einer einzigen Aufspannung durch, um die Fehlerakkumulation zu minimieren.
-
● Zu prüfende Hauptmerkmale
-
Rundlaufgenauigkeit: Zwischen zylindrischen Flächen und dem Drehpunkt der A-Achse
-
Rechtwinkligkeit und Vertikalität: Insbesondere bei dünnen Wänden oder Flanschen
-
Rundlaufabweichung: Radiale Abweichung von Wellen oder rotierenden Bauteilen
-
Bohrlochposition und Seitenwandprofil: Entscheidend für die Montage und den mechanischen Sitz
● Restspannung und Oberflächenintegrität
-
Restspannungen, die durch das Einspannen oder den Materialabtrag entstehen, können dünnwandige Teile nach dem Lösen verziehen.
-
Prüfungen der Oberflächenintegrität (Rauheit, Mikrorisse) sind für ermüdungsempfindliche Anwendungen wie beispielsweise Bauteile in der Luft- und Raumfahrt oder in der Medizin von großer Bedeutung.
-
Bei kritischen Bauteilen können zerstörungsfreie Prüfverfahren (ZFP) wie beispielsweise die Farbeindringprüfung oder die Röntgenprüfung erforderlich sein.
Anwendungen und Einsatzbeispiele aus der Industrie für die 4-Achsen-CNC-Bearbeitung
Typische Werkstücktypen, die für die 4-Achsen-Bearbeitung mit CNC geeignet sind
-
Zylindrische Teile: Wellen, Rollen, Stifte mit Nuten, Schlitzen oder Rillen.
-
Gehäuse und Einbaukästen: Kleine bis mittelgroße Schalen mit seitlichen Öffnungen oder Rippen.
-
Rohrförmige Bauteile: Rohre, Hydraulikarmaturen und Hohlwellen mit bearbeiteten Enden oder seitlichen Merkmalen.
-
Konische Bauteile: Konische Wellen oder Werkstücke, bei denen spiralförmiges Fräsen oder schräge Nuten erforderlich sind.
-
Angrenzende Elemente mit mehreren Flächen: Teile, die andernfalls mehrere Rüstvorgänge auf einer 3-Achsen-Maschine erfordern würden, darunter seitliche Bohrungen, Nuten oder Verrundungen.
Anwendungen in wichtigen Branchen
● Luft- und Raumfahrt
-
Motorhalterungen, Rumpfstützen, Gehäuse und leichte Baugruppen aus Aluminium oder Titan
-
Durch die 4-Achsen-Bearbeitung lassen sich seitliche Merkmale und Rotationsprofile in einer einzigen Aufspannung bearbeiten, wodurch die Rundlaufgenauigkeit verbessert und Nacharbeiten reduziert werden.
● Automobilindustrie
-
Antriebswellen, Aluminiumgehäuse, Befestigungshalterungen und maßgefertigte Vorrichtungen/Haltevorrichtungen
-
Seitliche Bohrungen, Nuten und Rippen lassen sich effizient bearbeiten, ohne dass mehrere Indexierungen erforderlich sind.
● Medizin
-
Chirurgische Instrumente, Titanimplantate, orthopädische Komponenten
-
Die Einhaltung enger Toleranzen und einer hohen Oberflächengüte ist von entscheidender Bedeutung; die 4-Achsen-Bearbeitung reduziert den Handhabungsaufwand und verbessert die Reproduzierbarkeit.
● Robotik und industrielle Automatisierung
-
Präzisionsgelenkteile, Antriebswellen, Keilnuten und Endeffektoren
-
Eine hohe Rundlaufgenauigkeit und Oberflächenintegrität sind für die Bewegungsgenauigkeit und Langlebigkeit unerlässlich.
Fallstudie: 3-Achsen vs. 4-Achsen – Zeit- und Kostenvergleich
| Parameter | 3-Achsen-Bearbeitung | 4-Achsen-Bearbeitung |
| Erforderliche Einstellungen | 3 | 1 |
| Gesamtbearbeitungszeit | 8 Stunden | 5 Stunden |
| Geometrische Genauigkeit | ±0,02 mm | ±0,01 mm |
| Ausschuss-/Nacharbeitsrisiko | Mittel | Niedrig |
| Beteiligung der Arbeitnehmer | Hoch (manuelles Umspannen) | Niedrig |
Wichtigste Erkenntnisse
-
Die 3-Achsen-Bearbeitung erfordert mehrere Einrichtvorgänge, wodurch sich die kumulativen Positionierfehler und die Wahrscheinlichkeit von Ausschuss erhöhen.
-
Die 4-Achsen-Bearbeitung verkürzt die Rüstzeit und verbessert die Ausrichtung der Merkmale, insbesondere bei zylindrischen oder mehrseitigen Merkmalen.
-
Die Kapitalrendite (ROI) einer 4-Achsen-Maschine kommt besonders bei der Fertigung von Teilen in mittleren Stückzahlen oder mit hohen Präzisionsanforderungen zum Tragen. Selbst bei kleinen Produktionsserien profitieren Sie von weniger Umrüstzeiten, weniger Ausschuss und einer höheren Konsistenz.
Wann Wählen Sie 3-, 4- oder 5-Achsen-Bearbeitung nach dem CNC-Verfahren
Vergleich der 3-, 4- und 5-Achsen-Fähigkeiten
| Achstyp | Stärken | Einschränkungen | Typische Anwendungen |
| 3-Achsen | Einfache Programmierung, geringere Kosten, schnell bei prismatischen Teilen | Beschränkt auf die Bearbeitung von oben nach unten; für seitliche Merkmale sind mehrere Rüstvorgänge erforderlich | Einfache Gehäuse, Platten, Schlitze, Aussparungen |
| 4-Achsen | Fügt eine Drehachse (A-Achse) hinzu; ermöglicht die Bearbeitung von Seitenwänden und mehreren Flächen in einer Aufspannung; kostengünstig | Kann keine „Full-Tilt“-Bearbeitung oder Hinterschneidungen wie 5-axis bewältigen; CAM ist etwas komplexer als bei 3-Achsen-Bearbeitung | Wellen, zylindrische Gehäuse, mehrflächige Bauteile, konische oder schräg verlaufende Elemente |
| 5-Achsen | Gleichzeitiges Neigen und Drehen; ideal für komplexe Oberflächen, Hinterschneidungen und aerodynamische Profile | Höhere Maschinenkosten, komplexere Programmierung, längerer Rüstvorgang | Laufräder, Turbinenschaufeln, Luft- und Raumfahrtkomponenten mit Freiformoberflächen |
Der “Sweet Spot” für die 4-Achsen-Bearbeitung
-
Für die meisten Funktionen reicht eine einzige Konfiguration aus
-
Reduziert Positionierungsfehler im Vergleich zur 3-Achsen-Indexierung
-
Verbessert die Rundlaufgenauigkeit von Wellen, Zylindern und mehrflächigen Bauteilen
-
-
Teile mittlerer Komplexität
-
Seitliche Bohrungen, spiralförmige Nuten oder flach abgewinkelte Flächen
-
Keine gleichzeitige Neigung bei tiefen Hinterschneidungen erforderlich
-
-
Kostenbewusste Projekte
-
Günstiger als vollwertige 5-axis-Maschinen
-
Geringere Komplexität bei der Programmierung und den Vorrichtungen
-
Kürzere Einarbeitungszeit für CAM-Programmierer
-
-
Ausgewogenes Produktionsvolumen
-
Hoch genug, um die Investition gegenüber wiederholten 3-Achsen-Einrichtungen zu rechtfertigen
-
So niedrig, dass 5-axis möglicherweise überdimensioniert ist
-
Empfehlungen zur fertigungsgerechten Konstruktion (DFM)
-
Richten Sie die Merkmale nach Möglichkeit entlang der Drehachse aus
-
Tiefe, dünnwandige Strukturen, die sich unter den Schnittkräften verformen könnten, sollten so weit wie möglich minimiert werden
-
Entwerfen Sie mehrflächige Merkmale so, dass sie in einer einzigen Aufspannung bearbeitet werden können
-
Vermeiden Sie komplexe Hinterschneidungen oder extreme Neigungswinkel, die 5-axis erfordern würden.
-
Berücksichtigen Sie die Zugänglichkeit des Werkzeugs und das Verhältnis von Länge zu Durchmesser, um ein Durchbiegen und Rattern zu verhindern.
Zusammenfassung
FAQ
Was ist der Unterschied zwischen der 3-, 4- und 5-axis- sowie der CNC-Bearbeitung?
-
3-Achsen: Bewegt sich entlang der X-, Y- und Z-Achsen. Geeignet für prismatische oder einfache mehrflächige Werkstücke, erfordert jedoch häufig mehrere Rüstvorgänge.
-
4-Achsen: Fügt eine Drehachse (A-Achse) hinzu (um die X-Achse), wodurch die Bearbeitung von Seitenwänden, zylindrischen und mehrseitigen Werkstücken mit weniger Umrüstungen möglich wird. Ideal für Wellen, Gehäuse sowie konische oder schräg verlaufende Strukturen.
-
5-axis: Ermöglicht gleichzeitiges Neigen und Drehen. Ideal für komplexe Oberflächen, tiefe Hinterschneidungen und aerodynamische Profile, erfordert jedoch einen höheren Investitionsaufwand und eine komplexere Programmierung.
-
Wählen Sie „4-Achsen“, wenn die Werkstücke rotationssymmetrisch sind oder mehrere seitliche Merkmale aufweisen, die mit einer einzigen Drehpositionierung bearbeitet werden können.
-
Es bietet einen “Sweet Spot”: bessere Leistungsfähigkeit als 3-Achsen-Systeme, geringere Kosten und weniger Komplexität als 5-axis.
-
Am besten geeignet für Bauteile mittlerer Komplexität in den Bereichen Luft- und Raumfahrt, Automobilindustrie, Medizintechnik und industrielle Automatisierung.
-
Zylindrische Bauteile: Wellen, Rollen, Stifte
-
Mehrseitige Gehäuse und Einbaugehäuse mit seitlichen Bohrungen oder Rippen
-
Rohrförmige oder konische Teile mit abgewinkelten Nuten oder spiralförmigen Merkmalen
-
Prismatische Teile mit mehreren Merkmalen, die eine Indexierung oder eine kontinuierliche Drehung erfordern
-
Einmalige Einrichtung (kontinuierlich, 4 Achsen): ±0,005–0,02 mm
-
Mehrfachindexierung (3+1): ±0,01–0,03 mm
-
Die Genauigkeit hängt von der Aufspannung, der Kalibrierung der Drehachse, der Werkzeugdurchbiegung sowie von thermischen oder Restspannungen ab. Eine ordnungsgemäße Einrichtung und Prüfung sind von entscheidender Bedeutung.
-
Eine stabile und präzise Klemmung minimiert Rundlaufabweichungen, Indexierungsfehler und Durchbiegungen.
-
Gängige Spannvorrichtungen: 3-Backen-Spannfutter, Drehtische, V-Blöcke, weiche Spannbacken.
-
Dünnwandige Teile oder lange Wellen müssen abgestützt werden, um Schwingungen oder Verformungen zu verhindern.
-
Drehbearbeitung – für zylindrische oder konische Werkstücke
-
Spanabtrag – zum Abtragen von Material an den Seitenwänden
-
Spirale morphen / zwischen Kurven morphen – fließender Übergang entlang von Oberflächen
-
Umwickelte Werkzeugwege – für auf einen Zylinder oder ein Rohr abgebildete Strukturen
-
Die Wahl der Strategie wirkt sich auf die Zykluszeit, die Oberflächengüte und die Standzeit des Werkzeugs aus.
-
Aluminiumlegierungen: Hohe Schnittgeschwindigkeit, mäßiger Vorschub; geringe Schnittkräfte
-
Edelstähle (304, 316, 17-4PH): Langsamere Vorschubgeschwindigkeit, höherer DOC; Wärmeentwicklung und Werkzeugverschleiß müssen berücksichtigt werden
-
Titan (Ti-6Al-4V): Geringe Wärmeleitfähigkeit; Überhitzung vermeiden und die Steifigkeit gewährleisten
-
Technische Kunststoffe (PEEK, PC, Nylon): Hohe Spindeldrehzahl; kontrollierter Spanabtransport zur Vermeidung von Schmelzbildung
-
CMM-Messung: Ausrichtung der Primärbezugsebene, Konzentrizität, Rechtwinkligkeit, Rundlaufabweichung, Bohrungspositionen
-
Prüfung der Oberflächenbeschaffenheit: Rauheit, Mikrorisse, Bewertung der Restspannungen
-
Bei Bauteilen für die Luft- und Raumfahrt, für medizinische Anwendungen oder bei Bauteilen, bei denen die Ermüdungsfestigkeit eine entscheidende Rolle spielt, kann eine zerstörungsfreie Prüfung (ZFP) erforderlich sein.
-
Ja, durch die Reduzierung von Rüstzeiten, Ausschuss und manuellen Neupositionierungen.
-
Beispiel: Ein Aluminiumgehäuse mit seitlichen Bohrungen erfordert auf einer 3-Achsen-Maschine möglicherweise drei Rüstvorgänge, auf einer 4-Achsen-Maschine hingegen nur einen. Dies spart Zeit, verringert Fehler und verbessert die Kapitalrendite.
-
Richten Sie die Merkmale nach Möglichkeit entlang der Drehachse aus
-
Dünne Wände oder lange Auskragungen, die zu Durchbiegungen neigen, sollten auf ein Minimum reduziert werden
-
Entwerfen Sie mehrflächige Merkmale so, dass sie in einer einzigen Aufspannung bearbeitet werden können
-
Stellen Sie sicher, dass die Werkzeuge zugänglich sind und das Verhältnis von Länge zu Durchmesser angemessen ist.


