
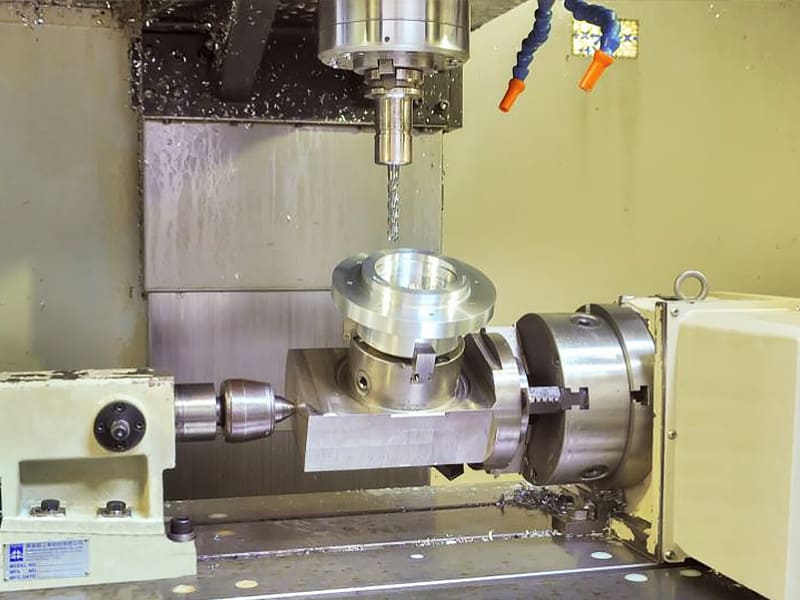
El mecanizado CNC de 4 ejes es un proceso en el que la herramienta de corte o la pieza de trabajo puede girar alrededor de un eje adicional—generalmente el eje A—mientras se mueve a lo largo de X, Y y Z. Esta rotación adicional permite mecanizar múltiples lados de una pieza en una sola configuración, mejorando la precisión y reduciendo el tiempo de mecanizado.
En la fabricación moderna, esta capacidad es importante porque muchas piezas ahora incluyen características alrededor de su perímetro o en varias caras.
En comparación con el mecanizado de 3 ejes, el equipo de 4 ejes maneja estas geometrías de manera más eficiente. En comparación con el mecanizado 5-axis, ofrece muchas de las mismas ventajas pero con menor costo y programación más simple, lo que lo convierte en una opción intermedia práctica para muchos equipos de ingeniería.
Esta guía está escrita para ingenieros, diseñadores y gerentes de compras que desean una comprensión clara y práctica del mecanizado CNC de 4 ejes. Explicaremos cómo funciona, dónde se ubica entre los sistemas de 3 ejes y 5-axis, las tolerancias que puede esperar y los tipos de piezas que más se benefician de este proceso.
Fundamentos del Mecanizado CNC de 4 Ejes
¿Qué es una Máquina CNC de 4 Ejes?
-
VMC: Mesa rotativa en la base, ideal para piezas más pequeñas y configuraciones más simples.
-
HMC: Mesa rotativa montada verticalmente, mejorando la evacuación de viruta para piezas más pesadas o trabajos más largos.
-
Mecanizado lateral sin re-sujeción
-
Fresado radial o helicoidal en superficies cilíndricas
-
Mecanizado de múltiples caras en una sola configuración, reduciendo errores de tolerancia
Indexación vs. 4 Ejes Simultáneos (3+1 vs. 4 Ejes Continuos)
Eje 3+1 (Indexación de 4 Ejes)
-
Mecanizado de agujeros en múltiples lados
-
Características de bolsillos o ranuras alrededor del perímetro
-
Reorientación manual o automatizada de la pieza reemplazada por indexación programada
4 Ejes Continuos (Simultáneos)
-
Mecanizado helicoidal o en espiral
-
Contornos tipo turbina
-
Grabado cilíndrico
-
Fresado de levas o curvaturas complejas
Componentes Clave de una Fresadora CNC de 4 Ejes
-
Husillo: Proporciona potencia de corte y mantiene la rigidez durante el mecanizado de múltiples lados.
-
Mesa Rotativa (Eje A): El núcleo de la capacidad de 4 ejes; su precisión afecta directamente el posicionamiento angular y las tolerancias de múltiples caras.
-
Servomotores y Accionamientos: Controlan los movimientos lineales y rotativos con alta precisión.
-
Controlador CNC (Fanuc, Siemens, Heidenhain): Interpreta el código G, gestiona el movimiento 3+1 o simultáneo y compensa la cinemática del eje rotativo.
-
Almacén de Herramientas (ATC): Permite cambios automáticos de herramienta para mecanizar desde múltiples ángulos sin interrupción.
-
Sistema de Coordenadas de Trabajo (G54, G55, etc.): Define puntos de referencia fijos para el mecanizado de múltiples lados.
-
Calibración de la Línea Central Rotativa: Asegura que la trayectoria de la herramienta se alinee correctamente con el eje rotativo para evitar errores de tolerancia durante la indexación o el mecanizado continuo.
Sujeción de trabajo, fijación y sistemas de coordenadas en el mecanizado de 4 ejes
Estrategias de sujeción de trabajo para máquinas CNC de 4 ejes
• Mandriles de tres y cuatro mordazas
-
Los mandriles autocentrantes proporcionan un apriete rápido.
-
Los mandriles independientes de cuatro mordazas permiten un ajuste fino para material no concéntrico o formas irregulares.
• Fijaciones para mesa rotativa
• Bloques en V y fijaciones de pinza
-
Los bloques en V ayudan a prevenir la rotación y mantienen la alineación axial.
-
Las pinzas proporcionan presión de sujeción uniforme y concentricidad superior.
• Mordazas blandas
Selección de fijaciones para componentes de pared delgada o eje largo
-
Las piezas de pared delgada requieren sujeción distribuida para evitar deformación; se prefieren mordazas blandas o soportes personalizados.
-
Las piezas largas necesitan soporte axial (contrapunto, luneta fija) para prevenir la flexión durante la rotación.
-
Para piezas que deben mantener una excentricidad ajustada—por ejemplo, ±0.01 mm o incluso ±0.005 mm—la repetibilidad y rigidez de la fijación son críticas. Una mala fijación es a menudo la causa raíz de errores de tolerancia acumulados en el mecanizado de 4 ejes.
Sistemas de punto cero, alineación y configuración del centro de rotación
• Desplazamientos de trabajo (G54–G59)
-
Configuran G54 en el centro de rotación o en un dato clave.
-
Usan G55, G56… para ubicaciones de fijación alternativas o reorientación.
-
Definen el cero del eje A de modo que la cara principal de la pieza sea perpendicular al husillo.
• Fuentes comunes de error de posicionamiento
-
Desalineación del centro rotativo: incluso un desplazamiento de 0.02 mm distorsionará las características angulares.
-
Excentricidad de la pieza con respecto a la línea central del eje A: conduce a espesores de pared variables o diámetros inconsistentes.
-
Errores de coaxialidad: cuando las fijaciones o mordazas blandas no se mecanizan en sitio.
-
Inclinación o desviación angular en el trunnion o la mesa rotativa.
• Métodos de calibración y verificación
-
Barras de prueba para verificar la alineación axial y la excentricidad
-
Comparadores de carátula para barrer la mesa rotativa o verificar la inclinación del trunnion
-
Ajustadores de herramienta láser o sondas de contacto para definir desplazamientos precisos
-
Bucles de indicador para verificar la repetibilidad después de ciclos de sujeción/desujeción
Minimización de la acumulación de errores durante el mecanizado de múltiples caras
• Deformación térmica
-
Permita que la máquina alcance la estabilidad térmica antes del acabado final.
-
Utilice un flujo de refrigerante constante y evite cambios bruscos de temperatura.
• Fuerza de sujeción y deformación
-
Utilice mordazas blandas, superficies de sujeción más amplias o mordazas escalonadas.
-
Considere accesorios de vacío para componentes extremadamente delicados.
• Tensiones residuales
-
El tratamiento térmico de alivio de tensiones o el desbaste + envejecimiento natural ayudan a estabilizar la geometría.
-
El mecanizado simétrico alrededor del eje de la pieza reduce la distorsión.
• Reducción del desplazamiento de indexación (desalineación angular)
-
Utilice accesorios con alta repetibilidad (±0.005 mm si es posible).
-
Evite piezas pesadas y desequilibradas que carguen el eje A de manera desigual.
-
Aplique rutinas de sondeo para verificar nuevamente el datum después de la indexación.
• Control de coaxialidad, descentramiento y paralelismo
-
Mecanice mordazas o accesorios en su lugar para minimizar el descentramiento.
-
Realice pasadas de acabado después del movimiento de indexación final.
-
Utilice el sondeo para compensar pequeños errores de posición.
Trayectorias de herramienta y parámetros de proceso para mecanizado de 4 ejes CNC
1 Estrategias CAM para fresadora de 4 ejes CNC
● Mecanizado rotativo
-
Piezas cilíndricas o tubulares
-
Ranuras helicoidales
-
Patrones decorativos o funcionales envueltos alrededor de un eje
● Corte con filo lateral (Swarf Cutting)
-
Paredes anguladas
-
Chaflanes
-
Componentes de pared delgada
● Espiral Morph / Morph entre curvas
-
Empalmes de álabes de turbina
-
Transiciones de perfiles aerodinámicos
-
Superficies decorativas continuas
● Trayectorias envueltas
-
Logotipos
-
Grabado de texto
-
Características pequeñas y detalladas en piezas redondas
● Ejemplos típicos de mecanizado de 4 ejes
-
Mecanizado lateral helicoidal para componentes de fluidos o espirales decorativos
-
Perfilado cilíndrico para ejes y rodillos
-
Mecanizado por indexado y continuo para impulsores o componentes multifacéticos
Parámetros de corte y selección de herramientas
● Aleaciones de aluminio (6061 / 7075)
-
Velocidad del husillo: 12,000–24,000 rpm
-
Avance por diente: 03–0.08 mm/diente
-
Profundidad de corte radial: 2–0.5 ×D Notas: El aluminio evacua las virutas fácilmente durante la rotación. Mantenga las herramientas afiladas para evitar vibraciones.
● Acero inoxidable (304 / 316 / 17-4PH)
-
Velocidad del husillo: 2,500–6,000 rpm
-
Avance por diente: 01–0.03 mm/diente
-
Profundidad de corte radial: 1–0.2 ×D Notas: El acero inoxidable tiende a formar filo recrecido. Use un flujo constante de refrigerante para estabilizar la temperatura.
● Aleación de titanio (Ti-6Al-4V)
-
Velocidad del husillo: 1,500–4,000 rpm
-
Avance por diente: 02–0.05 mm/diente
-
Profundidad de corte radial: 05–0.15 ×D Notas: El titanio tiene baja conductividad térmica. Se recomienda encarecidamente el soplado de aire o refrigerante a través del husillo.
● Plásticos de ingeniería (PEEK, PC, Nylon)
-
Velocidad del husillo: 8,000–18,000 rpm
-
Avance por diente: 04–0.10 mm/diente Notas: Los plásticos pueden fundirse durante el corte rotativo continuo. Use herramientas de alta nitidez y controle el calor.
Consideraciones especiales para el corte continuo de 4 ejes
-
Mantenga el voladizo de la herramienta lo más corto posible
-
Prefiera el fresado en concordancia para reducir las vibraciones de la pared
-
Use herramientas con menos filos para una mejor evacuación de viruta
-
Para titanio o acero inoxidable, evite períodos prolongados de corte ininterrumpido para controlar la deriva térmica
Consideraciones sobre el acabado superficial y la evacuación de viruta
● Control de la altura de la cresta
-
Mantenga la altura de la cresta por debajo de 0,02–0,05 mm
-
Mantenga una velocidad de rotación estable del eje A
-
Reduzca la deflexión de la herramienta usando un portaherramientas más rígido
● Evacuación de viruta y refrigeración
-
Refrigerante a través del husillo → mejor para acero y ranuras profundas
-
Soplado de aire → excelente para aluminio y plásticos; previene la acumulación térmica
-
Refrigerante por inundación → común pero menos efectivo cuando la pieza de trabajo gira rápidamente
● Defectos comunes del mecanizado de 4 ejes y soluciones
-
Vibración de la pared lateral
-
Conicidad causada por acumulación de calor
-
Desviación de concentricidad (excentricidad)
Tolerancias alcanzables, integridad superficial y control de calidad
Tolerancias típicas alcanzables con un centro de mecanizado vertical de 4 ejes CNC
● Configuración única (4 ejes continuos o simultáneos)
-
Tolerancia geométrica típica: ±0,005–0,02 mm
-
Alcanzable en ejes de longitud media bien fijados, piezas cilíndricas de pared delgada y características rotativas.
-
Ventaja: solo una configuración, sin errores de indexación, alineación consistente del eje A.
● Multi-indexación (eje 3+1)
-
Tolerancia geométrica típica: ±0,01-0,03 mm
-
Precisión ligeramente menor debido a la repetibilidad de la mesa giratoria y la fijación.
-
Ideal para piezas complejas de múltiples caras o características inaccesibles en una sola orientación.
● Comparación con 3 ejes y 5 ejes
-
3 ejes: Limitado para mecanizado de paredes laterales; se requiere múltiples configuraciones para geometrías complejas; tolerancias similares al 4 ejes multi-indexado.
-
5 ejes: Alcanza ±0.002–0.01 mm en características similares debido a la inclinación simultánea; mejor para socavados y curvas complejas.
-
4 ejes: Se sitúa entre el 3 ejes y el 5-axis en capacidad y rentabilidad; ideal para piezas cilíndricas y prismáticas de múltiples caras sin la complejidad de la cinemática completa del 5-axis.
Influencia de la rotación, la sujeción y la deflexión de la herramienta en la precisión
● Voladizo y deflexión de la herramienta
-
Las fresas largas o delgadas en características profundas o finas son propensas a doblarse, afectando el acabado superficial y la precisión dimensional.
-
Las estrategias de compensación incluyen reducir el voladizo de la herramienta, usar herramientas de mayor diámetro o más rígidas, y ajustar las velocidades de avance.
● Efectos del eje rotativo
-
Las altas velocidades del eje A pueden inducir vibraciones, especialmente en piezas de pared delgada o largas.
-
Una relación adecuada de velocidad del husillo/avance garantiza estabilidad y minimiza vibraciones o conicidad.
● Sujeción y fijación
-
El apriete excesivo puede deformar paredes delgadas o ejes; el apriete insuficiente causa movimiento bajo las fuerzas de corte.
-
Las mordazas blandas, bloques en V y soportes de contrapunto ayudan a mantener la coaxialidad y reducir la excentricidad.
● Compensación de avance y corte
-
Los sistemas CNC pueden compensar la deflexión de la herramienta ajustando la trayectoria programada.
-
Algunos sistemas CAM permiten estrategias de avance adaptativo en tiempo real para mantener una carga de viruta constante mientras reducen los errores inducidos por deflexión.
Inspección y verificación de piezas mecanizadas en 4 ejes
● CMM y alineación de datos
-
Las máquinas de medición por coordenadas (CMM) se utilizan comúnmente para verificar características de múltiples caras.
-
Pasos clave:
-
Establecer el dato primario en el centro de rotación.
-
Alinear características secundarias usando desplazamientos de trabajo G54/G55.
-
Realizar inspección de múltiples características en una sola configuración para minimizar la acumulación de errores.
-
● Características clave a inspeccionar
-
Concentricidad: Entre superficies cilíndricas y el centro de rotación del eje A
-
Perpendicularidad y verticalidad: Especialmente en paredes delgadas o bridas
-
Excentricidad: Desviación radial de ejes o características rotativas
-
Ubicación de agujeros y perfil de pared lateral: Crítico para el ensamblaje y el ajuste mecánico
● Tensión Residual e Integridad Superficial
-
La tensión residual por sujeción o remoción de material puede distorsionar piezas de pared delgada después de la liberación.
-
Las verificaciones de integridad superficial (rugosidad, microgrietas) son importantes para aplicaciones sensibles a la fatiga, como componentes aeroespaciales o médicos.
-
Puede requerirse ensayo no destructivo (END), como líquidos penetrantes o inspección por rayos X, para piezas críticas.
Aplicaciones y Casos de Uso Industrial del Mecanizado de 4 Ejes CNC
Tipos de Piezas Típicas Adecuadas para el Mecanizado de 4 Ejes CNC
-
Piezas cilíndricas: Ejes, rodillos, pasadores con ranuras, chaveteros o estrías.
-
Carcasas y recintos: Carcasas de tamaño pequeño a mediano con aberturas laterales o nervaduras.
-
Componentes tubulares: Tuberías, accesorios hidráulicos y ejes huecos con extremos mecanizados o características laterales.
-
Componentes cónicos: Ejes cónicos o fijaciones que requieren fresado en espiral o ranuras anguladas.
-
Características adyacentes de múltiples caras: Piezas que de otro modo requerirían múltiples configuraciones en una máquina de 3 ejes, incluidos orificios laterales, ranuras o empalmes.
Aplicaciones en Industrias Clave
● Aeroespacial
-
Soportes de motor, soportes de fuselaje, carcasas y ensamblajes ligeros de aluminio o titanio
-
El mecanizado de 4 ejes permite mecanizar características laterales y perfiles rotacionales en una sola configuración, mejorando la concentricidad y reduciendo el retrabajo.
● Automotriz
-
Ejes de transmisión, carcasas de aluminio, soportes de montaje y plantillas/fijaciones personalizadas
-
Los orificios laterales, ranuras y nervaduras pueden mecanizarse eficientemente sin múltiples indexaciones.
● Médico
-
Instrumentos quirúrgicos, implantes de titanio, componentes ortopédicos
-
Mantener tolerancias ajustadas y acabado superficial es crítico; el mecanizado de 4 ejes reduce la manipulación y mejora la reproducibilidad.
● Robótica y Automatización Industrial
-
Componentes de precisión para articulaciones, ejes de actuadores, estrías y efectores finales
-
La alta concentricidad e integridad superficial son esenciales para la precisión de movimiento y la longevidad.
Estudio de Caso: 3 Ejes vs. 4 Ejes — Comparación de Tiempo y Costo
| Parámetro | Mecanizado de 3 ejes | Mecanizado de 4 ejes |
| Configuraciones requeridas | 3 | 1 |
| Tiempo total de mecanizado | 8 horas | 5 horas |
| Precisión geométrica | ±0,02 mm | ±0,01 mm |
| Riesgo de desecho/retrabajo | Medio | Bajo |
| Participación de mano de obra | Alta (re-fijación manual) | Bajo |
Observaciones Clave
-
El mecanizado de 3 ejes requiere múltiples configuraciones, aumentando los errores de posicionamiento acumulativos y la probabilidad de desechos.
-
El mecanizado de 4 ejes reduce el tiempo de configuración y mejora la alineación de características, especialmente para características cilíndricas o de múltiples lados.
-
El retorno de inversión (ROI) para una máquina de 4 ejes se vuelve significativo al producir piezas de volumen medio o críticas en precisión. Incluso lotes de producción modestos se benefician de menos configuraciones, menor desperdicio y mayor consistencia.
Cuándo utilizar Elija Mecanizado CNC de 3, 4 o 5 ejes
Comparación de capacidades de 3, 4 y 5 ejes
| Tipo de eje | Puntos fuertes | Limitaciones | Aplicaciones típicas |
| 3 ejes | Programación simple, menor costo, rápido para piezas prismáticas | Limitado al mecanizado de arriba hacia abajo; se necesitan múltiples ajustes para características laterales | Carcasas simples, placas, ranuras, bolsillos |
| 4 ejes | Añade un eje rotacional (eje A); permite el mecanizado de paredes laterales y múltiples caras en un solo ajuste; rentable | No puede manejar inclinaciones completas ni socavados como el 5-axis; el CAM es ligeramente más complejo que en 3 ejes | Ejes, carcasas cilíndricas, componentes multifacéticos, características cónicas o helicoidales |
| 5 ejes | Inclinación y rotación simultáneas; ideal para superficies complejas, socavados y perfiles aerodinámicos | Mayor costo de máquina, programación más compleja, ajuste más prolongado | Impulsores, álabes de turbina, componentes aeroespaciales con superficies de forma libre |
El “punto óptimo” del mecanizado de 4 ejes
-
Un solo ajuste es suficiente para la mayoría de las características
-
Reduce los errores de reposicionamiento en comparación con el indexado de 3 ejes
-
Mejora la concentricidad para ejes, cilindros y piezas multifacéticas
-
-
Piezas de complejidad moderada
-
Agujeros laterales, ranuras helicoidales o superficies con ángulos poco profundos
-
Sin necesidad de inclinación simultánea para socavados profundos
-
-
Proyectos sensibles al costo
-
Menos costoso que las máquinas 5-axis completas
-
Menor complejidad de programación y fijación
-
Curva de aprendizaje más corta para programadores de CAM
-
-
Volumen de producción equilibrado
-
Suficientemente alto para justificar la inversión frente a ajustes repetidos de 3 ejes
-
Suficientemente bajo para que el 5-axis pueda ser excesivo
-
Recomendaciones de diseño para fabricabilidad (DFM)
-
Alinee las características a lo largo del eje rotacional siempre que sea posible
-
Minimice las características profundas de pared delgada que puedan deflexionarse bajo fuerzas de corte
-
Diseñe características multifacéticas para que sean alcanzables en un solo ajuste
-
Evite socavados complejos o ángulos de inclinación extremos, que requerirían 5-axis
-
Considere la accesibilidad de la herramienta y la relación longitud-diámetro para prevenir deflexión y vibración
Resumen
FAQ
¿Cuál es la diferencia entre el mecanizado CNC de 3, 4 y 5-axis?
-
3 ejes: Se mueve a lo largo de los ejes X, Y, Z. Adecuado para piezas prismáticas o multifacéticas simples, pero a menudo requiere múltiples ajustes.
-
4 ejes: Añade un eje rotacional A (alrededor del eje X), permitiendo el mecanizado de paredes laterales, cilíndricas y multifacéticas en menos ajustes. Ideal para ejes, carcasas y características cónicas o helicoidales.
-
5-axis: Añade inclinación y rotación simultáneas. Ideal para superficies complejas, socavados profundos y perfiles aerodinámicos, pero requiere mayor inversión y complejidad de programación.
-
Elija 4 ejes cuando las piezas sean rotacionalmente simétricas o tengan múltiples características laterales accesibles mediante un solo ajuste rotacional.
-
Ofrece un “punto óptimo”: mejor capacidad que 3 ejes, menor costo y complejidad que 5-axis.
-
Ideal para componentes de complejidad media en aplicaciones aeroespaciales, automotrices, médicas y de automatización industrial.
-
Componentes cilíndricos: ejes, rodillos, pasadores
-
Carcasas y envolventes multifacéticas con orificios laterales o nervaduras
-
Piezas tubulares o cónicas con ranuras anguladas o características helicoidales
-
Piezas prismáticas con múltiples características que requieren indexado o rotación continua
-
Configuración única (4 ejes continuos): ±0.005–0.02 mm
-
Multi-indexado (3+1): ±0.01–0.03 mm
-
La precisión depende del montaje, la calibración del eje rotativo, la deflexión de la herramienta y las tensiones térmicas o residuales. La configuración e inspección adecuadas son fundamentales.
-
Una sujeción estable y precisa minimiza la excentricidad, los errores de indexado y la deflexión.
-
Montajes comunes: mandriles de 3 mordazas, mesas rotativas, bloques en V, mordazas blandas.
-
Las piezas de pared delgada o los ejes largos requieren soporte para prevenir vibraciones o flexión.
-
Mecanizado rotativo – para características cilíndricas o cónicas
-
Corte de viruta – para eliminación de material en paredes laterales
-
Espiral morfológica / morfología entre curvas – transición suave a lo largo de superficies
-
Trayectorias envueltas – para características mapeadas en un cilindro o tubo
-
La elección de la estrategia afecta el tiempo de ciclo, el acabado superficial y la vida útil de la herramienta.
-
Aleaciones de aluminio: Alta velocidad, avance moderado; fuerzas de corte bajas
-
Aceros inoxidables (304, 316, 17-4PH): Avance más lento, mayor profundidad de corte; se deben gestionar la generación de calor y el desgaste de la herramienta
-
Titanio (Ti-6Al-4V): Baja conductividad térmica; evitar sobrecalentamiento y mantener rigidez
-
Plásticos de ingeniería (PEEK, PC, Nylon): Alta velocidad del husillo; evacuación controlada de virutas para prevenir fusión
-
Medición CMM: Alineación del datum primario, concentricidad, perpendicularidad, excentricidad, posiciones de orificios
-
Verificaciones de integridad superficial: Rugosidad, microgrietas, evaluación de tensiones residuales
-
Puede requerirse ensayo no destructivo (NDT) para componentes aeroespaciales, médicos o críticos por fatiga.
-
Sí, al reducir configuraciones, desperdicio y reposicionamiento manual.
-
Ejemplo: Una carcasa de aluminio con orificios laterales puede requerir 3 configuraciones en una máquina de 3 ejes, pero solo 1 configuración en una máquina de 4 ejes, ahorrando tiempo, reduciendo errores y mejorando el ROI.
-
Alinee las características a lo largo del eje rotativo siempre que sea posible
-
Minimice paredes delgadas o voladizos largos propensos a deflexión
-
Diseñe características multifacéticas para que sean alcanzables en un solo ajuste
-
Asegure la accesibilidad de la herramienta y una relación longitud-diámetro adecuada


