
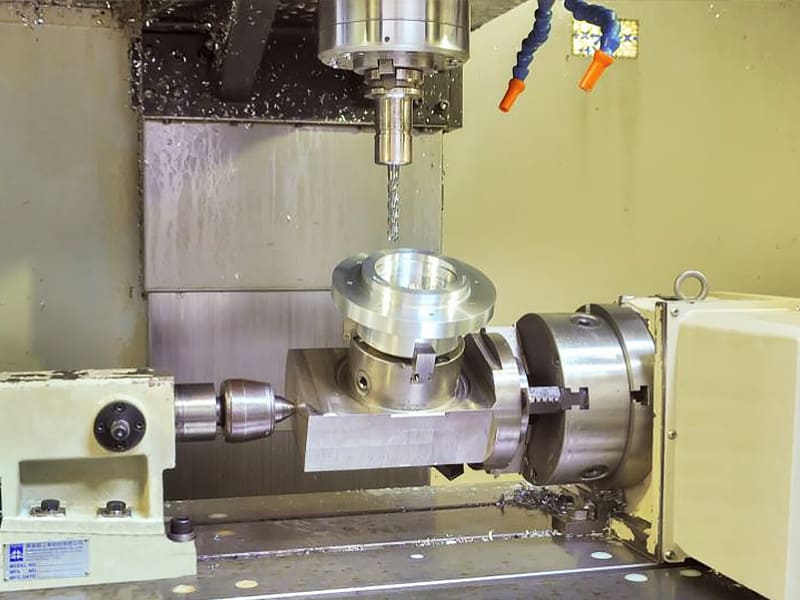
L'usinage CNC à 4 axes est un procédé dans lequel l'outil de coupe ou la pièce à usiner peut tourner autour d'un axe supplémentaire — généralement l'axe A — tout en continuant à se déplacer selon les axes X, Y et Z. Cette rotation supplémentaire permet d'usiner plusieurs faces d'une pièce en un seul serrage, ce qui améliore la précision et réduit la durée d'usinage.
Dans l'industrie manufacturière moderne, cette capacité revêt une grande importance, car de nombreuses pièces comportent désormais des éléments sur leur pourtour ou sur plusieurs faces.
Par rapport à l'usinage à 3 axes, les machines à 4 axes traitent ces géométries plus efficacement. Comparé à l'usinage à 5 axes, il offre bon nombre des mêmes avantages, mais à moindre coût et avec une programmation plus simple, ce qui en fait une solution intermédiaire pratique pour de nombreuses équipes d'ingénieurs.
Ce guide s'adresse aux ingénieurs, aux concepteurs et aux responsables des achats qui souhaitent acquérir une compréhension claire et concrète de l'usinage CNC à 4 axes. Nous y expliquerons son fonctionnement, sa place entre les systèmes à 3 et à 5 axes, les tolérances auxquelles vous pouvez vous attendre, ainsi que les types de pièces qui tirent le meilleur parti de ce procédé.
Principes fondamentaux de l'usinage CNC à 4 axes
Qu'est-ce qu'une machine CNC à 4 axes ?
-
VMC : Table rotative intégrée au banc, idéale pour les petites pièces et les réglages simples.
-
HMC : Table rotative montée verticalement, ce qui améliore l'évacuation des copeaux pour les pièces plus lourdes ou les opérations plus longues.
-
Usinage latéral sans nouveau serrage
-
Fraisage radial ou en spirale sur des surfaces cylindriques
-
Usinage sur plusieurs faces en un seul serrage, ce qui réduit les erreurs de tolérance
Indexation vs. Usinage simultané sur 4 axes (3+1 vs. Usinage continu sur 4 axes)
3+1 axes (indexation sur 4 axes)
-
Usinage de trous sur plusieurs faces
-
Poches ou fentes sur tout le pourtour
-
Remplacement de la réorientation manuelle ou automatisée des pièces par un indexage programmé
4 axes en continu (simultané)
-
Usinage hélicoïdal ou en spirale
-
Contours rappelant ceux d'une turbine
-
Gravure cylindrique
-
Fraisage d'arbres à cames ou de courbes complexes
Principaux composants mécaniques d'une fraiseuse CNC à 4 axes
-
Broche : Assure une puissance de coupe élevée et garantit la rigidité lors de l'usinage sur plusieurs faces.
-
Table rotative (axe A) : C'est là l'élément central de la capacité à 4 axes ; sa précision influe directement sur le positionnement angulaire et les tolérances sur plusieurs faces.
-
Servomoteurs et variateurs : Contrôlez avec une grande précision les mouvements linéaires et rotatifs.
-
Contrôleur CNC (Fanuc, Siemens, Heidenhain) : Interprète le code G, gère les mouvements 3+1 ou simultanés, et assure la compensation de la cinématique des axes rotatifs.
-
Magazine Tool (ATC) : Permet le changement automatique d'outils pour un usinage sous plusieurs angles sans interruption.
-
Système de coordonnées de travail (G54, G55, etc.) : Définit des points de référence fixes pour l'usinage sur plusieurs faces.
-
Étalonnage de l'axe central rotatif : Garantit que la trajectoire d'outil s'aligne correctement avec l'axe de rotation afin d'éviter les erreurs de tolérance lors de l'indexage ou de l'usinage en continu.
Serrage, montage et systèmes de coordonnées dans l'usinage à 4 axes
Stratégies de serrage pour les machines CNC à 4 axes
• Mandrins à trois et à quatre mors
-
Les mandrins à centrage automatique permettent un serrage rapide.
-
Les mandrins à quatre mors indépendants permettent un réglage précis pour les pièces non concentriques ou de forme irrégulière.
• Dispositifs de fixation pour tables rotatives
• Blocs en V et dispositifs de serrage à pince
-
Les blocs en V permettent d'empêcher toute rotation et de maintenir l'alignement axial.
-
Les pinces de serrage garantissent une pression de serrage uniforme et une concentricité optimale.
• Mâchoires souples
Choix des dispositifs de fixation pour les composants à parois minces ou à axe allongé
-
Les pièces à parois minces nécessitent un serrage réparti pour éviter toute déformation ; il est préférable d'utiliser des mâchoires souples ou des berceaux sur mesure.
-
Les pièces longues doivent être soutenues dans le sens axial (contre-poupée, lunette) afin d'éviter qu'elles ne se déforment pendant la rotation.
-
Pour les pièces qui doivent respecter un faux-rond très serré — par exemple, ±0,01 mm, voire ±0,005 mm —, la répétabilité et la rigidité du dispositif de serrage sont essentielles. Un mauvais serrage est souvent la cause première des erreurs de tolérance cumulées dans l'usinage à 4 axes.
Systèmes de point zéro, alignement et réglage du centre de rotation
• Décalages de travail (G54–G59)
-
Positionnez G54 au centre de rotation ou sur un repère de référence.
-
Utilisez les codes G55, G56… pour modifier l'emplacement des fixations ou pour les réorienter.
-
Définissez le point zéro de l'axe A de manière à ce que la face principale de la pièce soit perpendiculaire à la broche.
• Sources courantes d'erreurs de positionnement
-
Désalignement du centre de rotation : Même un décalage de 0,02 mm suffit à déformer les caractéristiques angulaires.
-
Excentricité de la pièce par rapport à l'axe A: entraîne des épaisseurs de paroi variables ou des diamètres irréguliers.
-
Erreurs de coaxialité : lorsque les dispositifs de serrage ou les mâchoires souples ne sont pas usinés sur place.
-
Inclinaison ou déviation angulaire dans le tourillon ou le plateau rotatif.
• Méthodes d'étalonnage et de vérification
-
Barres d'essai pour vérifier l'alignement axial et le faux-rond
-
Comparateurs à cadran pour effectuer un balayage de la table rotative ou vérifier l'inclinaison du tourillon
-
Dispositifs de réglage d'outils au laser ou palpeurs pour définir des décalages précis
-
Boucles de contrôle pour vérifier la répétabilité après des cycles de serrage/desserrage
Réduire au minimum l'accumulation d'erreurs lors de l'usinage multiface
• Déformation thermique
-
Attendez que la machine atteigne sa stabilité thermique avant de procéder à la finition finale.
-
Veillez à maintenir un débit constant du liquide de refroidissement et évitez les variations brusques de température.
• Force de serrage et déformation
-
Utilisez des mâchoires souples, des surfaces de serrage plus larges ou des mâchoires à gradins.
-
Envisagez l'utilisation de dispositifs de fixation par aspiration pour les composants extrêmement fragiles.
• Contraintes résiduelles
-
Un traitement thermique de détente ou une ébauche suivie d'un vieillissement naturel contribue à stabiliser la géométrie.
-
L'usinage symétrique autour de l'axe de la pièce permet de réduire les déformations.
• Réduction du décalage d'indexation (désalignement angulaire)
-
Utilisez des dispositifs de fixation offrant une grande répétabilité (±0,005 mm si possible).
-
Évitez les pièces lourdes et déséquilibrées qui exercent une charge inégale sur l'axe A.
-
Appliquer des routines de contrôle pour revérifier le point de référence après l'indexation.
• Contrôle de la coaxialité, du faux-rond et du parallélisme
-
Mettre en place les mâchoires ou les dispositifs de fixation de la machine afin de réduire au minimum le faux-rond.
-
Effectuez les passes de finition après le dernier déplacement de l'index.
-
Utilisez le palpage pour compenser les légères erreurs de position.
Trajectoires d'outils et paramètres d'usinage pour l'usinage CNC à 4 axes
4.1 Stratégies CAM pour une fraiseuse CNC à 4 axes
● Usinage rotatif
-
Pièces cylindriques ou tubulaires
-
Rainures hélicoïdales
-
Motifs décoratifs ou fonctionnels enroulés autour d'un fût
● Découpe des copeaux
-
Murs en pente
-
Chanfreins
-
Composants à parois minces
● Morph Spiral / Morph Between Curves
-
Arrondis des aubes de turbine
-
Transitions des profils aérodynamiques
-
Surfaces décoratives continues
● Trajectoires d'usinage bouclées
-
Logos
-
Gravure de texte
-
Petits détails sur des pièces arrondies
● Exemples typiques d'usinage à 4 axes
-
Usinage latéral hélicoïdal pour des composants hydrauliques ou des spirales décoratives
-
Profilage cylindrique d'arbres et de rouleaux
-
Usinage par indexage et en continu pour les roues ou les pièces à multiples facettes
Paramètres d'usinage et choix des outils
● Alliages d'aluminium (6061 / 7075)
-
Vitesse de rotation de la broche : 12 000 à 24 000 tr/min
-
Alimentation par dent : 0,03 à 0,08 mm/dent
-
DOC radial : 0,2–0,5 × D Remarques : L'aluminium évacue facilement les copeaux lors de la rotation. Veillez à ce que vos outils soient bien affûtés pour éviter les vibrations.
● Acier inoxydable (304 / 316 / 17-4PH)
-
Vitesse de rotation de la broche : 2 500 à 6 000 tr/min
-
Alimentation par dent : 0,01 à 0,03 mm/dent
-
DOC radial : 0,1–0,2 × D Remarques : L'acier inoxydable a tendance à former des bavures. Utilisez un débit de liquide de refroidissement constant pour stabiliser la température.
● Alliage de titane (Ti-6Al-4V)
-
Vitesse de rotation de la broche : 1 500 à 4 000 tr/min
-
Alimentation par dent : 0,02 à 0,05 mm par dent
-
DOC radial : 0,05–0,15 × D Remarques : Le titane présente une faible conductivité thermique. Il est vivement recommandé d'utiliser un refroidissement par jet d'air ou par circulation de liquide de refroidissement à travers la broche.
● Plastiques techniques (PEEK, PC, nylon)
-
Vitesse de rotation de la broche : 8 000 à 18 000 tr/min
-
Alimentation par dent : 0,04–0,10 mm/dent Remarques : Les matières plastiques peuvent fondre lors d'une découpe rotative en continu. Utilisez des outils très tranchants et maîtrisez la chaleur.
Considérations particulières relatives à la découpe continue sur 4 axes
-
Veillez à ce que le porte-à-faux de l'outil soit le plus court possible
-
Privilégiez le fraisage en montée pour réduire les vibrations de la paroi
-
Utilisez des outils à moins de cannelures pour une meilleure évacuation des copeaux
-
Pour le titane ou l'acier inoxydable, évitez les longues périodes de découpe ininterrompue afin de limiter la dérive thermique
Considérations relatives à la finition de surface et à l'évacuation des copeaux
● Réglage de la hauteur des festons
-
Veillez à ce que la hauteur des festons reste inférieure à 0,02–0,05 mm
-
Maintenir une vitesse de rotation stable de l'axe A
-
Réduisez la flexion de l'outil en utilisant un porte-outil plus rigide
● Évacuation des copeaux et refroidissement
-
Arrosage par la broche → idéal pour l'acier et les rainures profondes
-
Jet d'air → idéal pour l'aluminium et les plastiques ; empêche l'accumulation de chaleur
-
Arrosage → pratique mais moins efficace lorsque la pièce tourne à grande vitesse
● Défauts courants liés à l'usinage à 4 axes et solutions
-
Vibrations des flancs
-
Conicité due à l'accumulation de chaleur
-
Écart de concentricité (faux-rond)
Tolérances réalisables, intégrité de surface et contrôle qualité
Tolérances typiques pouvant être obtenues avec un centre d'usinage vertical CNC à 4 axes
● Configuration unique (en continu ou simultanée sur 4 axes)
-
Tolérance géométrique type : ±0,005 à 0,02 mm
-
Convient aux arbres de longueur moyenne bien fixés, aux pièces cylindriques à parois minces et aux éléments de rotation.
-
Avantage : un seul réglage, aucune erreur d'indexation, un alignement constant de l'axe A.
● Indexation multiple (3+1 axes)
-
Tolérance géométrique type : ±0,01–0,03 mm
-
Précision légèrement inférieure en raison de la répétabilité de la table rotative et du dispositif de fixation.
-
Idéal pour les pièces complexes à plusieurs faces ou les éléments inaccessibles dans une seule orientation.
● Comparaison avec les modèles à 3 axes et à 5 axes
-
3 axes : Utilisation limitée à l'usinage des flancs ; plusieurs réglages nécessaires pour les géométries complexes ; tolérances similaires à celles de l'usinage à 4 axes avec indexage multiple.
-
5 axes : Permet d'obtenir une précision de ±0,002 à 0,01 mm sur des éléments similaires grâce à l'inclinaison simultanée ; plus adapté aux contre-dépouilles et aux courbes complexes.
-
4 axes : Se situant à mi-chemin entre les machines à 3 axes et celles à 5 axes en termes de capacités et de rapport qualité-prix ; idéal pour les pièces cylindriques et prismatiques à plusieurs faces, sans la complexité d'une cinématique à 5 axes complète.
Influence de la rotation, du serrage et de la déviation de l'outil sur la précision
● Dépassement et fléchissement de l'outil
-
Les outils de coupe longs ou effilés utilisés sur des pièces profondes ou minces ont tendance à se déformer, ce qui nuit à la qualité de surface et à la précision dimensionnelle.
-
Les stratégies de compensation consistent notamment à réduire le porte-à-faux de l'outil, à utiliser des outils de plus grand diamètre ou plus rigides, et à ajuster les vitesses d'avance.
● Effets d'axe rotatif
-
Des vitesses élevées sur l'axe A peuvent provoquer des vibrations, en particulier sur les pièces à parois minces ou de grande longueur.
-
Un rapport vitesse de broche/avance bien choisi garantit la stabilité et réduit au minimum les vibrations ou la conicité.
● Serrage et fixation
-
Un serrage excessif peut déformer les parois minces ou les arbres ; un serrage insuffisant entraîne un déplacement sous l'effet des forces de coupe.
-
Les mâchoires souples, les blocs en V et les supports de contre-poupée permettent de maintenir la coaxialité et de réduire le faux-rond.
● Compensation d'avance et de coupe
-
Les systèmes CNC peuvent compenser la déviation de l'outil en ajustant la trajectoire programmée.
-
Certains systèmes CAM permettent de mettre en œuvre des stratégies d'avance adaptatives en temps réel afin de maintenir une charge de copeaux constante tout en réduisant les erreurs dues à la flexion.
Inspection et vérification des pièces usinées sur 4 axes
● Alignement de la machine à mesurer tridimensionnelle (MMT) et du point de référence
-
Les machines à mesurer tridimensionnelles (MMT) sont couramment utilisées pour contrôler les caractéristiques à plusieurs faces.
-
Étapes clés :
-
Définir le repère principal au centre de rotation.
-
Alignez les éléments secondaires à l'aide des décalages de travail G54/G55.
-
Effectuer une inspection portant sur plusieurs caractéristiques en un seul réglage afin de minimiser l'accumulation d'erreurs.
-
● Éléments clés à vérifier
-
Concentricité : Entre des surfaces cylindriques et le centre de rotation de l'axe A
-
Perpendicularité et verticalité : En particulier sur les parois minces ou les brides
-
Faux-rond : Déviation radiale des arbres ou des éléments rotatifs
-
Emplacement des trous et profil des parois latérales : Essentiel pour l'assemblage et l'ajustement mécanique
● Contraintes résiduelles et intégrité de la surface
-
Les contraintes résiduelles dues au serrage ou à l'enlèvement de matière peuvent déformer les pièces à parois minces une fois celles-ci libérées.
-
Les contrôles d'intégrité de surface (rugosité, microfissures) revêtent une grande importance pour les applications sensibles à la fatigue, telles que les composants aérospatiaux ou médicaux.
-
Des contrôles non destructifs (CND), tels que le contrôle par ressuage ou par rayons X, peuvent être nécessaires pour les pièces critiques.
Applications et cas d'utilisation industrielle de l'usinage CNC à 4 axes
Types de pièces courants adaptés à l'usinage CNC à 4 axes
-
Pièces cylindriques : Arbres, rouleaux, goupilles comportant des rainures, des fentes ou des cannelures.
-
Boîtiers et enceintes : Coquilles de petite à moyenne taille, dotées d'ouvertures latérales ou de nervures.
-
Composants tubulaires : Tubes, raccords hydrauliques et arbres creux dont les extrémités ou les faces latérales ont été usinées.
-
Composants coniques : Arbres coniques ou pièces nécessitant un fraisage en spirale ou des rainures obliques.
-
Éléments à faces multiples adjacents : Pièces qui, autrement, nécessiteraient plusieurs réglages sur une machine à 3 axes, notamment celles comportant des alésages latéraux, des rainures ou des congés.
Applications dans les principaux secteurs d'activité
● Aérospatiale
-
Supports de moteur, supports de fuselage, carters et ensembles légers en aluminium ou en titane
-
L'usinage sur 4 axes permet d'usiner des éléments latéraux et des profils rotatifs en un seul serrage, ce qui améliore la concentricité et réduit les retouches.
● Automobile
-
Arbres de transmission, carters en aluminium, supports de fixation et gabarits/dispositifs de fixation sur mesure
-
Les alésages latéraux, les rainures et les nervures peuvent être usinés efficacement sans nécessiter de multiples indexations.
● Médical
-
Instruments chirurgicaux, implants en titane, composants orthopédiques
-
Il est essentiel de respecter des tolérances serrées et d'obtenir une finition de surface optimale ; l'usinage à 4 axes réduit les manipulations et améliore la reproductibilité.
● Robotique et automatisation industrielle
-
Composants de joints de précision, arbres d'actionneurs, cannelures et effecteurs terminaux
-
Une concentricité élevée et une surface intacte sont essentielles pour garantir la précision du mouvement et la longévité.
Étude de cas : 3 axes contre 4 axes — Comparaison des délais et des coûts
| Paramètre | Usinage sur 3 axes | Usinage à 4 axes |
| Configurations requises | 3 | 1 |
| Durée totale d'usinage | 8 heures | 5 heures |
| Précision géométrique | ±0,02 mm | ±0,01 mm |
| Risque de rebut / de retouche | Moyen | Faible |
| Participation des syndicats | Élevé (remise en place manuelle) | Faible |
Principales observations
-
L'usinage sur trois axes nécessite plusieurs réglages, ce qui augmente les erreurs de positionnement cumulées et le risque de rebuts.
-
L'usinage sur 4 axes réduit le temps de réglage et améliore l'alignement des éléments, en particulier pour les éléments cylindriques ou à plusieurs faces.
-
Le retour sur investissement (ROI) d'une machine à 4 axes devient significatif lors de la production de pièces en séries moyennes ou pour lesquelles la précision est essentielle. Même les petites séries bénéficient d'un nombre réduit de réglages, d'un taux de rebut plus faible et d'une plus grande régularité.
Quand Choisir Usinage CNC à 3, 4 ou 5 axes
Comparaison des capacités des machines à 3, 4 et 5 axes
| Type d'axe | Points forts | Limites | Applications typiques |
| 3 axes | Programmation simple, coût réduit, rapidité pour les pièces prismatiques | Limité à l'usinage de haut en bas ; plusieurs réglages sont nécessaires pour les caractéristiques latérales | Boîtiers simples, plaques, fentes, poches |
| 4 axes | Ajoute un axe de rotation (axe A) ; permet l'usinage des parois latérales et de plusieurs faces en un seul serrage ; solution économique | Ne permet pas de traiter les usinages à pleine pente ni les contre-dépouilles comme en 5 axes ; la FAO est légèrement plus complexe qu’en 3 axes | Arbres, boîtiers cylindriques, composants à faces multiples, éléments coniques ou hélicoïdaux |
| 5 axes | Inclinaison et rotation simultanées ; idéal pour les surfaces complexes, les contre-dépouilles et les profils aérodynamiques | Coût plus élevé des machines, programmation plus complexe, temps de mise en route plus long | Roues, aubes de turbine, composants aérospatiaux présentant des surfaces de forme libre |
Le “ point idéal ” pour l'usinage à 4 axes
-
Une seule configuration suffit pour la plupart des fonctionnalités
-
Réduit les erreurs de repositionnement par rapport à l'indexation sur 3 axes
-
Améliore la concentricité des arbres, des cylindres et des pièces à faces multiples
-
-
Pièces de complexité modérée
-
Trous latéraux, rainures hélicoïdales ou surfaces inclinées peu profondes
-
Ne nécessitant pas d'inclinaison simultanée pour les contre-dépouilles profondes
-
-
Projets sensibles aux coûts
-
Moins chères que les machines à 5 axes complètes
-
Réduction de la complexité de la programmation et des montages
-
Une courbe d'apprentissage plus courte pour les programmeurs CAM
-
-
Volume de production équilibré
-
Suffisamment élevé pour justifier un investissement par rapport à des configurations à trois axes répétées
-
Assez faible pour que l'usinage 5 axes soit peut-être excessif
-
Recommandations en matière de conception axée sur la fabricabilité (DFM)
-
Alignez les éléments le long de l'axe de rotation dans la mesure du possible
-
Réduire au minimum les éléments profonds à parois minces susceptibles de se déformer sous l'effet des forces de coupe
-
Concevoir des éléments à faces multiples de manière à ce qu’ils soient accessibles en un seul serrage
-
Évitez les contre-dépouilles complexes ou les angles d'inclinaison extrêmes, qui nécessiteraient un usinage 5 axes
-
Tenez compte de l'accessibilité de l'outil et du rapport longueur/diamètre afin d'éviter toute flexion et tout vibrations
Résumé
FAQ
Quelle est la différence entre l'usinage CNC à 3, 4 et 5 axes ?
-
3 axes : se déplace le long des axes X, Y et Z. Convient aux pièces prismatiques ou aux pièces simples à plusieurs faces, mais nécessite souvent plusieurs réglages.
-
4 axes : ajoute un axe A de rotation (autour de l'axe X), permettant l'usinage des parois latérales, des surfaces cylindriques et des surfaces à plusieurs faces en un nombre réduit de réglages. Idéal pour les arbres, les carters et les éléments coniques ou hélicoïdaux.
-
5 axes : permet d'ajouter simultanément l'inclinaison et la rotation. Idéal pour les surfaces complexes, les contre-dépouilles profondes et les profils aérodynamiques, mais nécessite un investissement plus important et une programmation plus complexe.
-
Sélectionnez « 4 axes » lorsque les pièces présentent une symétrie de révolution ou comportent plusieurs caractéristiques latérales accessibles à partir d'une seule configuration de rotation.
-
Elle offre un “ juste milieu ” : des performances supérieures à celles d’une machine à 3 axes, pour un coût et une complexité inférieurs à ceux d’une machine à 5 axes.
-
Idéal pour les composants de complexité moyenne destinés aux secteurs de l'aérospatiale, de l'automobile, du médical et de l'automatisation industrielle.
-
Pièces cylindriques : arbres, rouleaux, goupilles
-
Boîtiers et enceintes à plusieurs faces, dotés de trous ou de nervures latéraux
-
Pièces tubulaires ou coniques présentant des rainures obliques ou des éléments hélicoïdaux
-
Pièces prismatiques à caractéristiques multiples nécessitant un indexage ou une rotation continue
-
Réglage unique (4 axes en continu) : ±0,005–0,02 mm
-
Indexation multiple (3+1) : ±0,01–0,03 mm
-
La précision dépend du montage, de l'étalonnage des axes rotatifs, de la flexion de l'outil et des contraintes thermiques ou résiduelles. Une mise en place et un contrôle adéquats sont essentiels.
-
Un serrage stable et précis permet de réduire au minimum le faux-rond, les erreurs d'indexation et la déformation.
-
Dispositifs de serrage courants : mandrins à trois mors, plateaux rotatifs, blocs en V, mors souples.
-
Les pièces à parois minces ou les arbres longs doivent être soutenus pour éviter les vibrations ou la flexion.
-
Usinage rotatif – pour les éléments cylindriques ou coniques
-
Découpe par enlèvement de copeaux – pour l'enlèvement de matière sur les parois latérales
-
Morph spiral / transition entre courbes – transition fluide le long des surfaces
-
Trajectoires d'usinage enveloppantes – pour les éléments projetés sur un cylindre ou un tube
-
Le choix de la stratégie influe sur la durée du cycle, l'état de surface et la durée de vie de l'outil.
-
Alliages d'aluminium : vitesse de coupe élevée, avance modérée ; faibles efforts de coupe
-
Aciers inoxydables (304, 316, 17-4PH) : avance plus lente, DOC plus élevé ; il convient de maîtriser la production de chaleur et l'usure des outils
-
Titane (Ti-6Al-4V) : faible conductivité thermique ; éviter la surchauffe et préserver la rigidité
-
Plastiques techniques (PEEK, PC, nylon) : vitesse de broche élevée ; évacuation contrôlée des copeaux pour éviter la fusion
-
Mesure par machine à coordonnées (CMM) : alignement du repère de référence, concentricité, perpendicularité, faux-rond, positions des alésages
-
Contrôles de l'intégrité des surfaces : rugosité, microfissures, évaluation des contraintes résiduelles
-
Des contrôles non destructifs (CND) peuvent s'avérer nécessaires pour les composants destinés à l'aérospatiale, au secteur médical ou pour lesquels la résistance à la fatigue est un critère essentiel.
-
Oui, en réduisant les temps de réglage, les rebuts et les repositionnements manuels.
-
Exemple : un boîtier en aluminium comportant des trous latéraux peut nécessiter 3 réglages sur une machine à 3 axes, mais un seul sur une machine à 4 axes, ce qui permet de gagner du temps, de réduire les erreurs et d'améliorer le retour sur investissement.
-
Alignez les éléments le long de l'axe de rotation dans la mesure du possible
-
Limiter au maximum les parois minces ou les porte-à-faux longs susceptibles de se déformer
-
Concevoir des éléments à faces multiples de manière à ce qu’ils soient accessibles en un seul serrage
-
Veiller à ce que l'outil soit accessible et à ce que le rapport longueur/diamètre de l'outil soit approprié


