
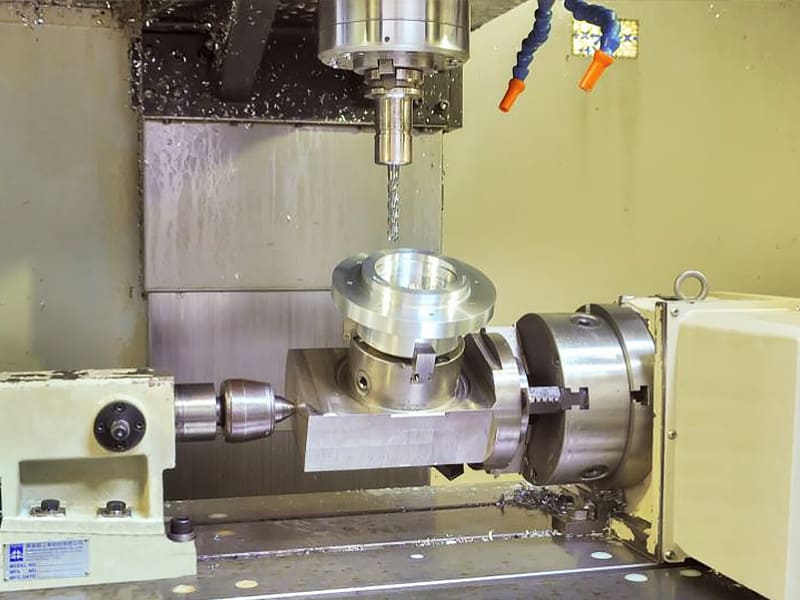
La lavorazione 4 assi CNC è un processo in cui l'utensile da taglio o il pezzo possono ruotare attorno a un asse aggiuntivo—di solito l'asse A—mentre si muovono ancora lungo X, Y e Z. Questa rotazione extra rende possibile lavorare più lati di un pezzo in un unico setup, migliorando la precisione e riducendo i tempi di lavorazione.
Nella produzione moderna, questa capacità è importante perché molti pezzi ora includono caratteristiche attorno al loro perimetro o su più facce.
Rispetto alla lavorazione a 3 assi, le attrezzature a 4 assi gestiscono queste geometrie in modo più efficiente. Rispetto alla lavorazione 5-axis, offre molti degli stessi vantaggi ma con costi inferiori e programmazione più semplice, rendendola un'opzione intermedia pratica per molti team di ingegneria.
Questa guida è scritta per ingegneri, progettisti e responsabili degli acquisti che vogliono una comprensione chiara e pratica della lavorazione 4 assi CNC. Spiegheremo come funziona, dove si colloca tra i sistemi a 3 assi e 5-axis, le tolleranze che ci si può aspettare e i tipi di pezzi che traggono maggior beneficio da questo processo.
Fondamenti della Lavorazione 4 Assi CNC
Cos'è una Macchina 4 Assi CNC?
-
VMC: Tavola rotante sul basamento, ideale per pezzi più piccoli e setup più semplici.
-
HMC: Tavola rotante montata verticalmente, che migliora l'evacuazione dei trucioli per pezzi più pesanti o lavorazioni più lunghe.
-
Lavorazione laterale senza ri-serrando
-
Fresatura radiale o a spirale su superfici cilindriche
-
Lavorazione multi-faccia in un unico setup, riducendo gli errori di tolleranza
Indicizzazione vs. 4 Assi Simultanei (3+1 vs. 4 Assi Continui)
Asse 3+1 (Indicizzazione 4 Assi)
-
Lavorazione di fori su più lati
-
Caratteristiche di tasche o scanalature attorno al perimetro
-
Riorientamento manuale o automatico del pezzo sostituito da indicizzazione programmata
4 Assi Continui (Simultanei)
-
Lavorazione elicoidale o a spirale
-
Contorni simili a turbine
-
Incisione cilindrica
-
Fresatura di alberi a camme o curvature complesse
Componenti Chiave della Macchina di Fresatura 4 Assi CNC
-
Mandrino: Fornisce potenza di taglio e mantiene la rigidità durante la lavorazione multi-lato.
-
Tavola Rotante (asse A): Il cuore della capacità a 4 assi; la sua precisione influisce direttamente sul posizionamento angolare e sulle tolleranze multi-faccia.
-
Servomotori e Azionamenti: Controllano sia i movimenti lineari che rotativi con alta precisione.
-
Controllore CNC (Fanuc, Siemens, Heidenhain): Interpreta il codice G, gestisce il movimento 3+1 o simultaneo e compensa la cinematica dell'asse rotativo.
-
Magazzino Utensili (ATC): Consente cambi utensile automatici per la lavorazione da più angolazioni senza interruzioni.
-
Sistema di Coordinate di Lavoro (G54, G55, ecc.): Definisce punti di riferimento fissi per la lavorazione multi-lato.
-
Calibrazione della Linea Centrale Rotativa: Garantisce che il percorso utensile si allinei correttamente con l'asse rotativo per evitare errori di tolleranza durante l'indicizzazione o la lavorazione continua.
Bloccaggio del pezzo, sistemi di fissaggio e sistemi di coordinate nella lavorazione a 4 assi
Strategie di bloccaggio per macchine 4-assi CNC
• Mandrini a tre e quattro griffe
-
I mandrini autocentranti forniscono un serraggio rapido.
-
I mandrini indipendenti a quattro griffe consentono una regolazione fine per materiale non concentrico o forme irregolari.
• Fissaggi per tavola rotante
• Blocchi a V e fissaggi a pinza
-
I blocchi a V aiutano a prevenire la rotazione e a mantenere l'allineamento assiale.
-
Le pinze forniscono una pressione di serraggio uniforme e una concentricità superiore.
• Ganasce morbide
Scelta dei fissaggi per componenti a parete sottile o ad asse lungo
-
I pezzi a parete sottile richiedono un serraggio distribuito per evitare deformazioni; sono preferite ganasce morbide o supporti personalizzati.
-
I pezzi lunghi necessitano di supporto assiale (contropunta, lunetta) per prevenire la flessione durante la rotazione.
-
Per i pezzi che devono mantenere uno sbilanciamento stretto—ad esempio, ±0,01 mm o anche ±0,005 mm—la ripetibilità e la rigidità del fissaggio sono critiche. Un fissaggio inadeguato è spesso la causa principale degli errori di tolleranza accumulati nella lavorazione a 4 assi.
Sistemi a punto zero, allineamento e configurazione del centro di rotazione
• Offset di lavoro (G54–G59)
-
Impostano G54 al centro di rotazione o a un datum chiave.
-
Usano G55, G56… per posizioni di fissaggio alternative o riorientamento.
-
Definiscono lo zero dell'asse A in modo che la faccia primaria del pezzo sia perpendicolare al mandrino.
• Fonti comuni di errore di posizionamento
-
Disallineamento del centro rotante: anche uno spostamento di 0,02 mm distorce le caratteristiche angolari.
-
Eccentricità del pezzo rispetto alla linea centrale dell'asse A: porta a spessori di parete variabili o diametri inconsistenti.
-
Errori di coassialità: quando i fissaggi o le ganasce morbide non sono lavorati in situ.
-
Inclinazione o deviazione angolare nel trunnion o nella tavola rotante.
• Metodi di calibrazione e verifica
-
Barre di prova per verificare l'allineamento assiale e lo sbilanciamento
-
Comparatori a quadrante per scandire la tavola rotante o verificare l'inclinazione del trunnion
-
Laser tool setter o sonde a contatto per definire offset precisi
-
Cicli di controllo con comparatore per verificare la ripetibilità dopo i cicli di serraggio/sbloccaggio
Minimizzare l'accumulo di errori durante la lavorazione multi-faccia
• Deformazione termica
-
Consentire alla macchina di raggiungere la stabilità termica prima della finitura finale.
-
Utilizzare un flusso di refrigerante costante ed evitare sbalzi di temperatura improvvisi.
• Forza di serraggio e deformazione
-
Utilizzare ganasce morbide, superfici di serraggio più ampie o ganasce a gradino.
-
Considerare dispositivi a vuoto per componenti estremamente delicati.
• Tensioni residue
-
Il trattamento termico di distensione o la sgrossatura + invecchiamento naturale aiutano a stabilizzare la geometria.
-
La lavorazione simmetrica attorno all'asse del pezzo riduce la distorsione.
• Riduzione dello scostamento di indicizzazione (disallineamento angolare)
-
Utilizzare dispositivi con elevata ripetibilità (±0,005 mm se possibile).
-
Evitare parti pesanti e sbilanciate che caricano l'asse A in modo non uniforme.
-
Applicare routine di sondaggio per riverificare il riferimento dopo l'indicizzazione.
• Controllo di coassialità, oscillazione e parallelismo
-
Lavorare ganasce o dispositivi in posizione per minimizzare l'oscillazione.
-
Eseguire passate di finitura dopo l'ultimo movimento di indicizzazione.
-
Utilizzare il sondaggio per compensare piccoli errori di posizione.
Percorsi utensile e parametri di processo per la lavorazione 4 assi CNC
1 Strategie CAM per fresatrice a 4 assi CNC
● Lavorazione rotativa
-
Parti cilindriche o tubolari
-
Scanalature elicoidali
-
Motivi decorativi o funzionali avvolti attorno a un albero
● Taglio con superficie laterale (Swarf Cutting)
-
Pareti inclinate
-
Gli smussi
-
Componenti a parete sottile
● Spirale morfologica / Morfologia tra curve
-
Raccordi di pale di turbina
-
Transizioni di profili aerodinamici
-
Superfici decorative continue
● Percorsi utensile avvolti
-
Loghi
-
Incisione di testi
-
Piccole caratteristiche dettagliate su parti rotonde
● Esempi tipici di lavorazione a 4 assi
-
Lavorazione elicoidale laterale per componenti fluidi o spirali decorative
-
Profilatura cilindrica per alberi e rulli
-
Lavorazione a indicizzazione e continua per giranti o componenti multifaccia
Parametri di taglio e selezione degli utensili
● Leghe di alluminio (6061 / 7075)
-
Velocità del mandrino: 000–24.000 giri/min
-
Avanzamento per dente: 0,03–0,08 mm/dente
-
Profondità di taglio radiale: 0,2–0,5 ×D Note: L'alluminio evacua facilmente i trucioli durante la rotazione. Mantenere gli utensili affilati per evitare vibrazioni.
● Acciaio inossidabile (304 / 316 / 17-4PH)
-
Velocità del mandrino: 500–6.000 giri/min
-
Avanzamento per dente: 0,01–0,03 mm/dente
-
Profondità di taglio radiale: 0,1–0,2 ×D Note: L'acciaio inossidabile tende a formare spigoli di riporto. Utilizzare un flusso di refrigerante costante per stabilizzare la temperatura.
● Lega di titanio (Ti-6Al-4V)
-
Velocità del mandrino: 500–4.000 giri/min
-
Avanzamento per dente: 0,02–0,05 mm/dente
-
Profondità di taglio radiale: 0,05–0,15 ×D Note: Il titanio ha una scarsa conducibilità termica. Soffio d'aria o refrigerante attraverso il mandrino sono altamente raccomandati.
● Materie plastiche tecniche (PEEK, PC, Nylon)
-
Velocità del mandrino: 000–18.000 giri/min
-
Avanzamento per dente: 0,04–0,10 mm/dente Note: Le materie plastiche possono fondere durante il taglio rotativo continuo. Utilizzare utensili ad alta affilatura e controllare il calore.
Considerazioni speciali per il taglio continuo a 4 assi
-
Mantenere lo sbalzo dell'utensile il più corto possibile
-
Preferire la fresatura in concordanza per ridurre le vibrazioni della parete
-
Utilizzare utensili con meno taglienti per una migliore evacuazione del truciolo
-
Per titanio o acciaio inossidabile, evitare lunghi periodi di taglio ininterrotto per controllare la deriva termica
Considerazioni sulla finitura superficiale ed evacuazione del truciolo
● Controllo dell'altezza della cresta
-
Mantenere l'altezza della cresta al di sotto di 0,02–0,05 mm
-
Mantenere una velocità di rotazione stabile dell'asse A
-
Ridurre la flessione dell'utensile utilizzando un portautensili più rigido
● Evacuazione del truciolo e raffreddamento
-
Refrigerante attraverso il mandrino → ottimale per acciaio e scanalature profonde
-
Soffio d'aria → eccellente per alluminio e materie plastiche; previene l'accumulo termico
-
Refrigerante a inondazione → comune ma meno efficace quando il pezzo ruota rapidamente
● Difetti comuni nella lavorazione a 4 assi e soluzioni
-
Vibrazioni sulla parete laterale
-
Conicità causata dall'accumulo di calore
-
Deviazione di concentricità (eccentricità)
Tolleranze ottenibili, integrità superficiale e controllo qualità
Tolleranze tipiche ottenibili con un centro di lavorazione verticale a 4 assi CNC
● Setup singolo (4 assi continuo o simultaneo)
-
Tolleranza geometrica tipica: ±0,005–0,02 mm
-
Ottenibile su alberi di media lunghezza ben fissati, parti cilindriche a parete sottile e caratteristiche rotazionali.
-
Vantaggio: un solo setup, nessun errore di indicizzazione, allineamento coerente dell'asse A.
● Multi-indicizzazione (asse 3+1)
-
Tolleranza geometrica tipica: ±0,01–0,03 mm
-
Precisione leggermente inferiore dovuta alla ripetibilità della tavola rotante e del fissaggio.
-
Ideale per parti complesse multi-faccia o caratteristiche non accessibili in un'unica orientazione.
● Confronto con 3 assi e 5 assi
-
3 assi: Limitato per la lavorazione delle pareti laterali; multi-setup richiesto per geometrie complesse; tolleranze simili al 4 assi multi-indicizzazione.
-
5 assi: Raggiunge ±0,002–0,01 mm su caratteristiche simili grazie all'inclinazione simultanea; migliore per sottosquadri e curve complesse.
-
4 assi: Si colloca tra il 3 assi e il 5-axis in termini di capacità ed efficienza dei costi; ideale per parti prismatiche cilindriche e multi-faccia senza la complessità della cinematica completa 5-axis.
Influenza di rotazione, bloccaggio e deflessione dell'utensile sulla precisione
● Sbalzo e deflessione dell'utensile
-
Frese lunghe o sottili su caratteristiche profonde o sottili sono soggette a flessione, influenzando la finitura superficiale e la precisione dimensionale.
-
Le strategie di compensazione includono la riduzione dello sbalzo dell'utensile, l'uso di utensili di diametro maggiore o più rigidi e la regolazione delle velocità di avanzamento.
● Effetti dell'asse rotativo
-
Velocità elevate dell'asse A possono indurre vibrazioni, specialmente in parti a parete sottile o lunghe.
-
Un rapporto adeguato velocità del mandrino/avanzamento garantisce stabilità e minimizza vibrazioni o conicità.
● Bloccaggio e fissaggio
-
Un serraggio eccessivo può deformare pareti sottili o alberi; un serraggio insufficiente causa movimento sotto le forze di taglio.
-
Ganasce morbide, supporti a V e contropunte aiutano a mantenere la coassialità e ridurre l'eccentricità.
● Compensazione di avanzamento e taglio
-
I sistemi CNC possono compensare la deflessione dell'utensile regolando il percorso programmato.
-
Alcuni sistemi CAM consentono strategie di avanzamento adattivo in tempo reale per mantenere un carico di truciolo costante riducendo gli errori indotti dalla deflessione.
Ispezione e verifica per parti lavorate a 4 assi
● CMM e allineamento dei riferimenti
-
Le macchine di misura a coordinate (CMM) sono comunemente utilizzate per verificare caratteristiche multi-faccia.
-
Passaggi chiave:
-
Stabilire il riferimento primario nel centro di rotazione.
-
Allineare le caratteristiche secondarie utilizzando gli offset di lavoro G54/G55.
-
Eseguire l'ispezione multi-caratteristica in un unico setup per minimizzare l'accumulo di errori.
-
● Caratteristiche chiave da ispezionare
-
Concentricità: Tra superfici cilindriche e centro di rotazione dell'asse A
-
Perpendicolarità e verticalità: Specialmente su pareti sottili o flange
-
Eccentrico: Deviazione radiale di alberi o caratteristiche rotazionali
-
Posizione del foro e profilo della parete laterale: Critico per l'assemblaggio e l'adattamento meccanico
● Tensioni residue e integrità superficiale
-
Le tensioni residue derivanti dal serraggio o dalla rimozione del materiale possono deformare le parti a parete sottile dopo il rilascio.
-
I controlli di integrità superficiale (rugosità, micro-crepe) sono importanti per applicazioni sensibili alla fatica come componenti aerospaziali o medici.
-
I controlli non distruttivi (NDT), come il liquido penetrante o l'ispezione a raggi X, possono essere richiesti per parti critiche.
Applicazioni e casi d'uso industriali della lavorazione 4-assi CNC
Tipi di parti tipici adatti alla lavorazione 4-assi CNC
-
Parti cilindriche: Alberi, rulli, perni con scanalature, cave o gole.
-
Carcasse e contenitori: Involucri di piccole e medie dimensioni con aperture laterali o nervature.
-
Componenti tubolari: Tubi, raccordi idraulici e alberi cavi con estremità lavorate o caratteristiche laterali.
-
Componenti conici: Alberi conici o attrezzature che richiedono fresatura a spirale o scanalature angolate.
-
Caratteristiche multi-faccia adiacenti: Parti che altrimenti richiederebbero molteplici setup su una macchina a 3 assi, inclusi fori laterali, cave o raccordi.
Applicazioni nei settori chiave
● Aerospaziale
-
Staffe motore, supporti di fusoliera, carcasse e assemblaggi leggeri in alluminio o titanio
-
La lavorazione a 4 assi consente di lavorare caratteristiche laterali e profili rotazionali in un unico setup, migliorando la concentricità e riducendo le rilavorazioni.
● Automotive
-
Alberi di trasmissione, carcasse in alluminio, staffe di montaggio e maschere/attrezzature personalizzate
-
Fori laterali, scanalature e nervature possono essere lavorati in modo efficiente senza indicizzazioni multiple.
● Medicale
-
Strumenti chirurgici, impianti in titanio, componenti ortopedici
-
Il mantenimento di tolleranze strette e finitura superficiale è critico; la lavorazione a 4 assi riduce la movimentazione e migliora la riproducibilità.
● Robotica e automazione industriale
-
Componenti di giunti di precisione, alberi attuatori, scanalature e end-effector
-
Elevata concentricità e integrità superficiale sono essenziali per la precisione di movimento e la durata.
Caso di studio: 3 assi vs. 4 assi — confronto tempi e costi
| Parametro | Lavorazione a 3 assi | Lavorazione a 4 assi |
| Setup richiesti | 3 | 1 |
| Tempo totale di lavorazione | 8 ore | 5 ore |
| Precisione geometrica | ±0,02 mm | ±0,01 mm |
| Rischio di scarto/rilavorazione | Medio | Basso |
| Coinvolgimento della manodopera | Elevato (rifissaggio manuale) | Basso |
Osservazioni chiave
-
La lavorazione a 3 assi richiede molteplici setup, aumentando gli errori di posizionamento cumulativi e la probabilità di scarti.
-
La lavorazione a 4 assi riduce il tempo di setup e migliora l'allineamento delle caratteristiche, specialmente per caratteristiche cilindriche o multi-laterali.
-
Il ritorno sull'investimento (ROI) per una macchina a 4 assi diventa significativo quando si producono parti in volumi medi o con requisiti critici di precisione. Anche produzioni modeste traggono vantaggio da minori fissaggi, meno scarti e maggiore costanza qualitativa.
Quando Scegliere Lavorazione CNC a 3, 4 o 5 assi
Confronto delle capacità a 3, 4 e 5 assi
| Tipo di asse | Punti di forza | Limitazioni | Applicazioni tipiche |
| A 3 assi | Programmazione semplice, costo inferiore, rapida per parti prismatiche | Limitata alla lavorazione dall'alto; sono necessari più fissaggi per le lavorazioni laterali | Carcasse semplici, piastre, cave, tasche |
| A 4 assi | Aggiunge un asse rotazionale (asse A); consente la lavorazione di pareti laterali e multi-faccia in un unico fissaggio; conveniente | Non gestisce inclinazioni complete o sottosquadri come la 5-axis; la CAM è leggermente più complessa rispetto al 3 assi | Alberi, carcasse cilindriche, componenti multi-faccia, caratteristiche coniche o elicoidali |
| 5 assi | Inclinazione e rotazione simultanee; ideale per superfici complesse, sottosquadri e profili aerodinamici | Costo macchina più elevato, programmazione più complessa, tempi di attrezzaggio più lunghi | Giranti, pale di turbine, componenti aerospaziali con superfici a forma libera |
Il “punto ottimale” per la lavorazione a 4 assi
-
Un unico fissaggio è sufficiente per la maggior parte delle caratteristiche
-
Riduce gli errori di riposizionamento rispetto all'indicizzazione a 3 assi
-
Migliora la concentricità per alberi, cilindri e parti multi-faccia
-
-
Parti a complessità moderata
-
Fori laterali, scanalature elicoidali o superfici angolate poco profonde
-
Nessuna necessità di inclinazione simultanea per sottosquadri profondi
-
-
Progetti sensibili ai costi
-
Meno costose rispetto alle macchine 5-axis complete
-
Minore complessità di programmazione e attrezzaggio
-
Curva di apprendimento più breve per i programmatori CAM
-
-
Volume di produzione bilanciato
-
Abbastanza elevato da giustificare l'investimento rispetto ai ripetuti fissaggi a 3 assi
-
Abbastanza basso da rendere la 5-axis eccessiva
-
Raccomandazioni per la progettazione per la producibilità (DFM)
-
Allineare le caratteristiche lungo l'asse rotazionale quando possibile
-
Ridurre al minimo le caratteristiche profonde a parete sottile che potrebbero deformarsi sotto le forze di taglio
-
Progettare caratteristiche multi-faccia raggiungibili in un unico fissaggio
-
Evitare sottosquadri complessi o angoli di inclinazione estremi, che richiederebbero una 5-axis
-
Considerare l'accessibilità dell'utensile e il rapporto lunghezza/diametro per prevenire deflessioni e vibrazioni
Sommario
FAQ
Qual è la differenza tra lavorazione CNC a 3, 4 e 5-axis?
-
3 assi: Si muove lungo gli assi X, Y, Z. Adatta per parti prismatiche o multi-faccia semplici, ma spesso richiede più fissaggi.
-
4 assi: Aggiunge un asse rotazionale A (attorno all'asse X), consentendo la lavorazione di pareti laterali, superfici cilindriche e multi-faccia con meno fissaggi. Ideale per alberi, carcasse e caratteristiche coniche o elicoidali.
-
5-axis: Aggiunge inclinazione e rotazione simultanee. Ideale per superfici complesse, sottosquadri profondi e profili aerodinamici, ma richiede un investimento maggiore e una programmazione più complessa.
-
Scegli il 4 assi quando le parti sono a simmetria rotazionale o presentano più caratteristiche laterali accessibili con un unico fissaggio rotazionale.
-
Offre un “punto ottimale”: capacità superiori rispetto al 3 assi, costi e complessità inferiori rispetto al 5 assi.
-
Ideale per componenti di media complessità in applicazioni aerospaziali, automobilistiche, mediche e di automazione industriale.
-
Componenti cilindrici: alberi, rulli, perni
-
Alloggiamenti e contenitori multifaccia con fori laterali o nervature
-
Parti tubolari o coniche con scanalature angolate o caratteristiche elicoidali
-
Parti prismatiche multifunzione che richiedono indicizzazione o rotazione continua
-
Configurazione singola (4 assi continui): ±0,005–0,02 mm
-
Multi-indicizzazione (3+1): ±0,01–0,03 mm
-
La precisione dipende dal fissaggio, dalla calibrazione dell'asse rotativo, dalla deflessione dell'utensile e dalle tensioni termiche o residue. Una configurazione e un'ispezione adeguate sono fondamentali.
-
Un serraggio stabile e preciso riduce al minimo l'eccentricità, gli errori di indicizzazione e la deflessione.
-
Attrezzature comuni: mandrini a 3 griffe, tavole rotanti, supporti a V, griffe morbide.
-
Le parti a parete sottile o gli alberi lunghi richiedono supporto per prevenire vibrazioni o flessioni.
-
Lavorazione rotativa – per caratteristiche cilindriche o coniche
-
Taglio a truciolo – per la rimozione del materiale dalle pareti laterali
-
Spirale morfologica / morfologia tra curve – transizione fluida lungo le superfici
-
Percorsi utensile avvolti – per caratteristiche mappate su un cilindro o un tubo
-
La scelta della strategia influisce sul tempo di ciclo, sulla finitura superficiale e sulla durata dell'utensile.
-
Leghe di alluminio: alta velocità, avanzamento moderato; basse forze di taglio
-
Acciai inossidabili (304, 316, 17-4PH): avanzamento più lento, maggiore profondità di taglio; è necessario gestire la generazione di calore e l'usura dell'utensile
-
Titanio (Ti-6Al-4V): bassa conducibilità termica; evitare il surriscaldamento e mantenere la rigidità
-
Materie plastiche tecniche (PEEK, PC, Nylon): alta velocità del mandrino; evacuazione controllata dei trucioli per prevenire la fusione
-
Misurazione CMM: allineamento del datum primario, concentricità, perpendicolarità, eccentricità, posizioni dei fori
-
Controlli di integrità superficiale: rugosità, micro-crepe, valutazione delle tensioni residue
-
I test non distruttivi (NDT) possono essere richiesti per componenti aerospaziali, medici o critici per la fatica.
-
Sì, riducendo configurazioni, scarti e riposizionamenti manuali.
-
Esempio: un alloggiamento in alluminio con fori laterali può richiedere 3 configurazioni su una macchina a 3 assi, ma solo 1 configurazione su una macchina a 4 assi, risparmiando tempo, riducendo errori e migliorando il ROI.
-
Allineare le caratteristiche lungo l'asse di rotazione quando possibile
-
Ridurre al minimo le pareti sottili o gli sbalzi lunghi soggetti a deflessione
-
Progettare caratteristiche multi-faccia raggiungibili in un unico fissaggio
-
Garantire l'accessibilità dell'utensile e un rapporto appropriato tra lunghezza e diametro dell'utensile.


